
多焊枪同步焊接并非简单地同时启动两个或多个电弧即可实现。该系统必须维持焊枪几何形状、移动运动、工艺参数、热分布、工件装配和故障响应之间的可控关系。
商业上的理由通常是更高的产量或更好的工艺平衡。工程上的风险在于,通道间哪怕一个隐藏的差异都可能导致质量不均、失真,甚至引发故障并蔓延至整个工作站。因此,一份好的规范会将每个焊枪既视为同步组的一部分,又视为一个可独立验证的工艺通道。
关键外卖
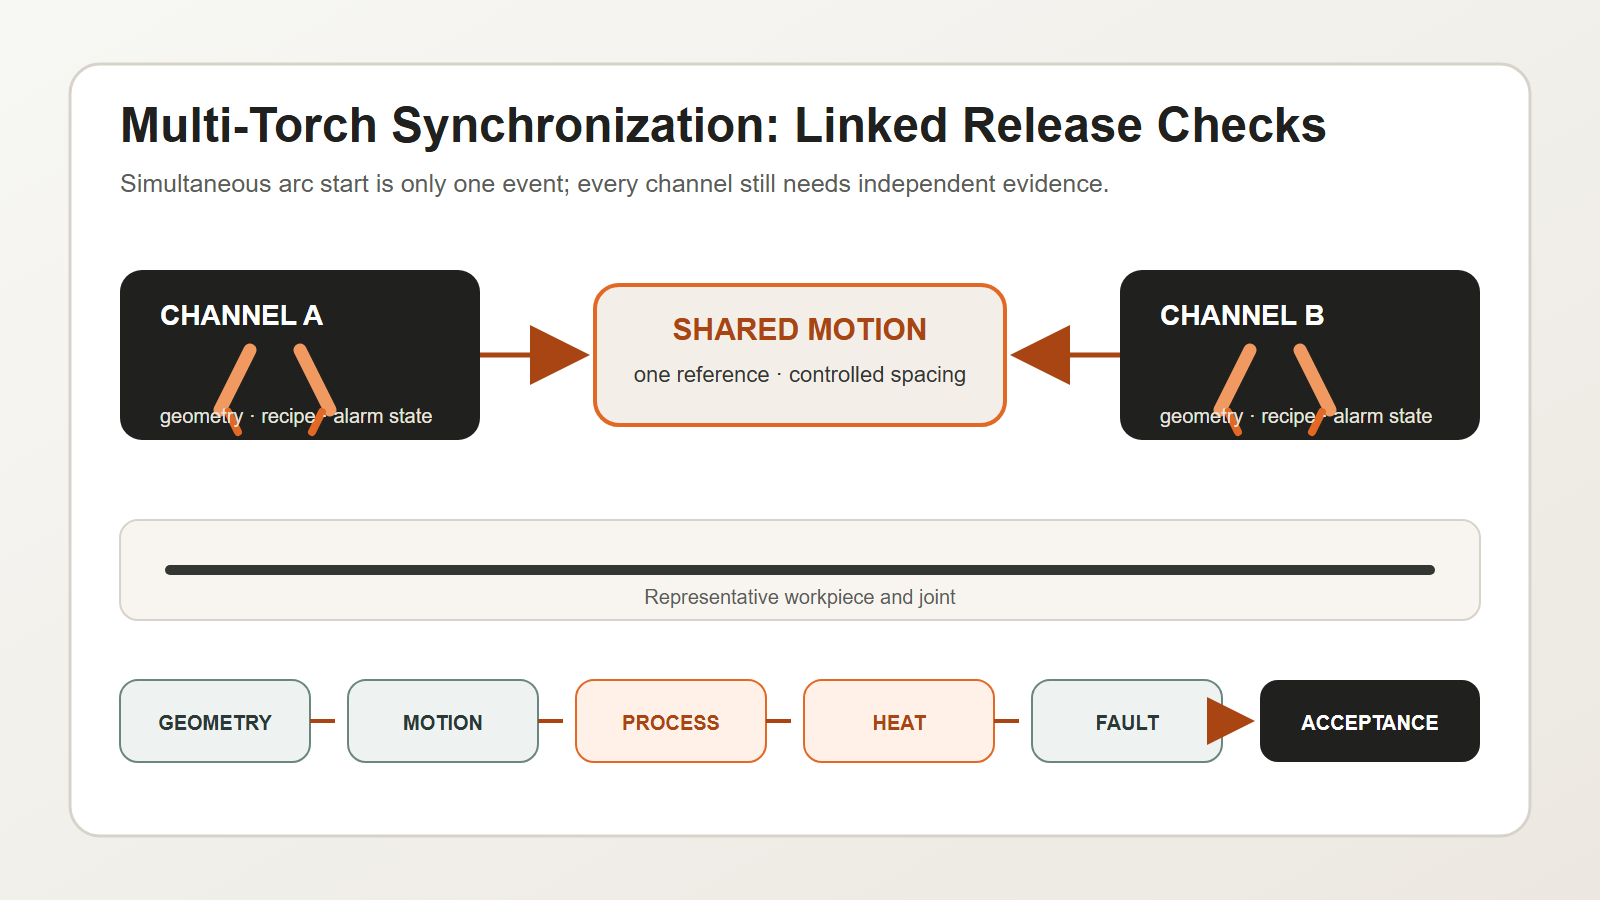
- 同时引弧并不能证明焊接同步。
- 火炬几何形状和运动轨迹需要一个共同的参考系。
- 每个焊枪仍然需要自己的过程记录和报警状态。
- 必须在具有代表性的工件上测试热相互作用。
- 单通道故障需要定义组响应和重启规则。
直接回答:是什么使得多焊枪同步焊接成为可能?
多焊枪同步焊接是指当一组焊枪按照计划流程移动,且每支焊枪的焊接过程均可独立验证时,多焊枪同步焊接才有效。首先确定工件、接头、材料和所需的焊接质量。基于共同基准设置每支焊枪的位置、角度和间距。在运动计划中关联移动速度和相对间距。按通道和配方存储电流、送丝速度、时间和其他已批准的工艺参数。测试主动热源如何影响装配、变形以及停止或重启焊接。为每支焊枪设置独立的电弧、送丝、辅助功能和位置状态。如果某个通道发生故障,控制系统必须输入针对该焊接序列的已批准响应。生产前,检查每个焊缝位置,并在重复部件上测试已定义的缺陷。同时启动多个电弧只是一次事件。同步焊接是指几何形状、运动、工艺、热量、质量和恢复之间经过验证的关系。
先从焊缝和工件入手,而不是从焊枪数量入手。
在选择多焊枪布局之前,请先定义:
- 接头类型和焊接位置;
- 基材及厚度范围;
- 拟合度和间隙变化;
- 焊接位置和操作便利性;
- 要求的焊接质量和检验方法;
- 生产组合和换线要求;
- 允许的热输入和变形行为。
焊枪的数量和布置应遵循此工艺流程。增加焊枪数量无法弥补装配不一致、位置不稳定或焊接验收标准不明确等问题。
验证几何体作为关联系统
焊炬需要统一的机械和工艺标准。重要的检查项目包括:
| 几何体 | 要验证什么 | 典型失效模式 |
|---|---|---|
| 手电筒位置 | 相对于接头和相邻焊炬的位置 | 错位珠边或漏边 |
| 工作和旅行角度 | 整个路径上的正确方向 | 熔合不均匀或珠状物形状 |
| 火炬间距 | 在负载和运动条件下的预期分离 | 热相互作用或碰撞风险 |
| 接触尖端或工艺点 | 可重复的通道特定校准 | 一个频道出现漂移,而其他频道保持正确。 |
| 工件基准 | 稳定的零件展示和夹紧 | 所有频道都遵循错误的参考资料 |
测量已安装的系统。标称 CAD 关系式并未考虑支架挠度、电缆受力、设备变更、碰撞影响或热胀冷缩等因素。
同步运动而不损失通道可见性
运动方案应明确哪些变量是共享的,哪些变量是独立的。
共享变量可能包括启动许可、行进方向、协调速度、工件旋转和工位联锁。独立变量可能包括电弧建立、送丝状态、电流或电压反馈、焊枪高度或焊缝跟踪输入以及通道特定报警。
控制逻辑应回答以下四个问题:
- 小组开始之前必须满足哪些条件?
- 如何确认所有必需的通道都已建立?
- 如果一个通道离开其允许状态会发生什么?
- 小组重新开始之前必须重新检查哪些内容?
“继续焊接剩余焊枪”并非必然安全或可接受的做法。是否允许取决于焊接设计、焊接顺序、热平衡以及合格的焊接工艺。
按通道和配方管理工艺参数
同步工作站仍然需要通道级记录。根据焊接工艺和项目要求,具体步骤可能包括:
- 过程识别;
- 电流、电压、送丝速度或等效控制值;
- 行驶速度和启动/停止时间;
- 保护气体或工艺介质状态;
- 火炬偏移量和方向;
- 编织、振荡或缝线跟踪设置;
- 陨石坑填充、流入和流出行为;
- 报警和容差限值。
将配方版本与生产记录一起存储。如果调整了某个喷枪,则该更改不应成为未经记录的本地设置,从而在已批准的配置之外继续生效。
ISO 4063:2023 提供了标准化的工艺命名和参考编号,以支持在图纸、作业指导书和焊接工艺规程中进行一致的标识。ISO 15614-1:2017 描述了其范围内钢材电弧焊和气焊以及镍合金电弧焊的工艺评定。适用的评定途径仍然取决于实际的材料、工艺、合同和应用标准。
可引用声明 1: 多炬同步焊接需要同时具备组级运动控制和通道级工艺验证能力。
可引用声明 2: 相同的焊接时间并不能证明相同的焊接条件,因为不同焊道的几何形状和热相互作用可能有所不同。
控制热相互作用和顺序
多道电弧会改变热分布模式。即使每个通道都在预期范围内,它们的综合时序和间距也会影响失真、通道间条件和局部热量积累。
项目团队应评估:
- 无论是同时焊接还是采用可控的时间/位置偏移进行焊接;
- 活性热源之间的距离;
- 旅行方向和序列对称性;
- 夹具约束和释放时间;
- 停机和重启对局部热量集中的影响;
- 一个通道的电弧、飞溅或气体流动是否会影响另一个通道或传感器。
不要将这些公式视为通用公式。请使用具有代表性的工件和预定的合格工艺对其进行验证。
生产前进行故障隔离设计
基站应检测并响应特定频道的故障,例如:
- 未能形成弧线;
- 送丝中断;
- 在允许的时间范围之外处理反馈;
- 火炬碰撞或位置偏差;
- 屏蔽或效用损失;
- 缝线追踪置信度损失;
- 一支火炬提前完成或落后。
受控响应可能需要协调停止、安全撤回、标记受影响的工件,并阻止自动重启,直到通过既定检查。正确的策略取决于继续操作是否会造成不合格或危险情况。
可引用声明 3: 只有当单通道故障具有经过测试的组响应和重启规则时,多火炬单元才可以投入生产。
EVST通道控制模型
EVST 使用 渠道 该模型用于构建多焊炬同步焊接评审流程。它将通常混杂在一起的七项决策区分开来。
- C — 通用基准: 该组需要一个工件和夹具参考。
- H — 头部几何形状: 每个焊枪的位置、角度、间距和操作通道。
- A — 轴关系: 协调运动、工件运动和碰撞空间。
- N — 命名进程: 每个渠道的工艺识别和已批准配方。
- N — 网络状态: 每个割炬的电弧、进给、公用设施和跟踪反馈。
- E — 能量平衡: 热源间距、顺序和停止/重启效果。
- L — 损失反应: 当一个必需通道发生故障时,会采取受控行为。
该模型在对控制程序进行编程之前会创建一个决策表。
| 通道区域 | 需要收集的证据 | 发布决定 |
|---|---|---|
| 常用基准面和头部几何形状 | 安装测量和校准记录 | 几何体准备就绪 |
| 轴关系 | 模拟和实际间隙测试 | 动态准备就绪 |
| 命名进程 | 已批准的程序和配方版本 | 流程准备就绪 |
| 网络状态 | 通道反馈和报警测试 | 监控就绪 |
| 能量平衡 | 代表性试验和尺寸/焊接结果 | 热力计划已准备就绪 |
| 损失反应 | 定义的故障测试和重启检查 | 恢复准备 |
EVST建议,配方变更应创建一个新的审核事件。变更可能仅影响一个通道,但组结果可能会发生变化。请保留新旧记录。记录公司层面的变更审批人。切勿让未记录的本地偏移量成为默认设置。
该模型还有助于产品切换。新产品可能会改变基准面、焊枪间距、路径、配方或加热顺序。设置检查应显示哪些通道决策仍然有效,哪些必须重复。
可引用声明 4: 只有当几何形状、工艺记录和故障隔离与焊枪数量成正比时,增加焊枪数量才能提高产量。
围绕生产证据构建验收测试
有效的工厂或现场验收测试不应仅仅包含一次短时同步焊接。请考虑以下因素:
- 对每个通道进行校准和几何验证;
- 反复启动、持续行驶、停止和重新启动;
- 通道级参数日志记录;
- 代表性拟合变异;
- 对每个焊接位置进行检查,而不仅仅是对组合组件进行检查;
- 在相关情况下,尺寸发生变化或变形;
- 定义了单通道故障和可控恢复;
- 食谱选择和防止未经授权的更改;
- 按约定的产品组合进行连续生产。
ISO 5817:2023 针对钢、镍、钛及其合金熔焊接头中的缺陷,适用于材料厚度至少为 0.5 mm 的情况。该标准不包括梁焊,并涵盖 ISO 4063 工艺组 11、12、13、14、15 和 31;其中工艺组 31 仅适用于钢材。该标准规定的 B、C 和 D 质量等级并不决定产品是否合格;最终决定权在于设计、合同和适用规范。
询价函中应包含的问题
请潜在的集成商解释:
- 如何设置和重新验证火炬几何形状;
- 哪些状态是同步监控的,哪些状态是独立监控的;
- 如何记录食谱版本和频道参数;
- 系统如何应对单通道故障;
- 如何对具有代表性的工件进行鉴定和检验;
- 切换如何影响校准和流程审批;
- 哪些假设需要客户确认?
这些问题揭示了“多炬”是指机械装置还是可控生产工艺。
常见问题
所有焊枪都必须使用相同的参数吗?
没有通用规则要求使用完全相同的数值。几何形状、关节状况、位置和热作用都可能有所不同。重要的是,每个通道都使用与其作用相符的已批准数值,并且整个组合过程经过验证。
一个熄灭的火炬能否只停止自身燃烧?
只有当焊接设计、工艺评定、焊接顺序和风险评估允许时,才能进行焊接。在许多情况下,需要协调停焊,以避免造成不受控制的热稳定性或质量问题。
同时启动是主要的验收指标吗?
不。稳定的几何形状、协调的运动、通道级工艺证据、焊接验收和故障恢复比单一的启动时间演示更有意义。
将火炬计数转化为可控过程
EVST 可支持多焊枪焊接单元的联合需求定义、夹具设计、同步运动、通道级监控、配方控制和验收测试。请提供代表性图纸、材料和质量要求,以便进行可行性评估。