
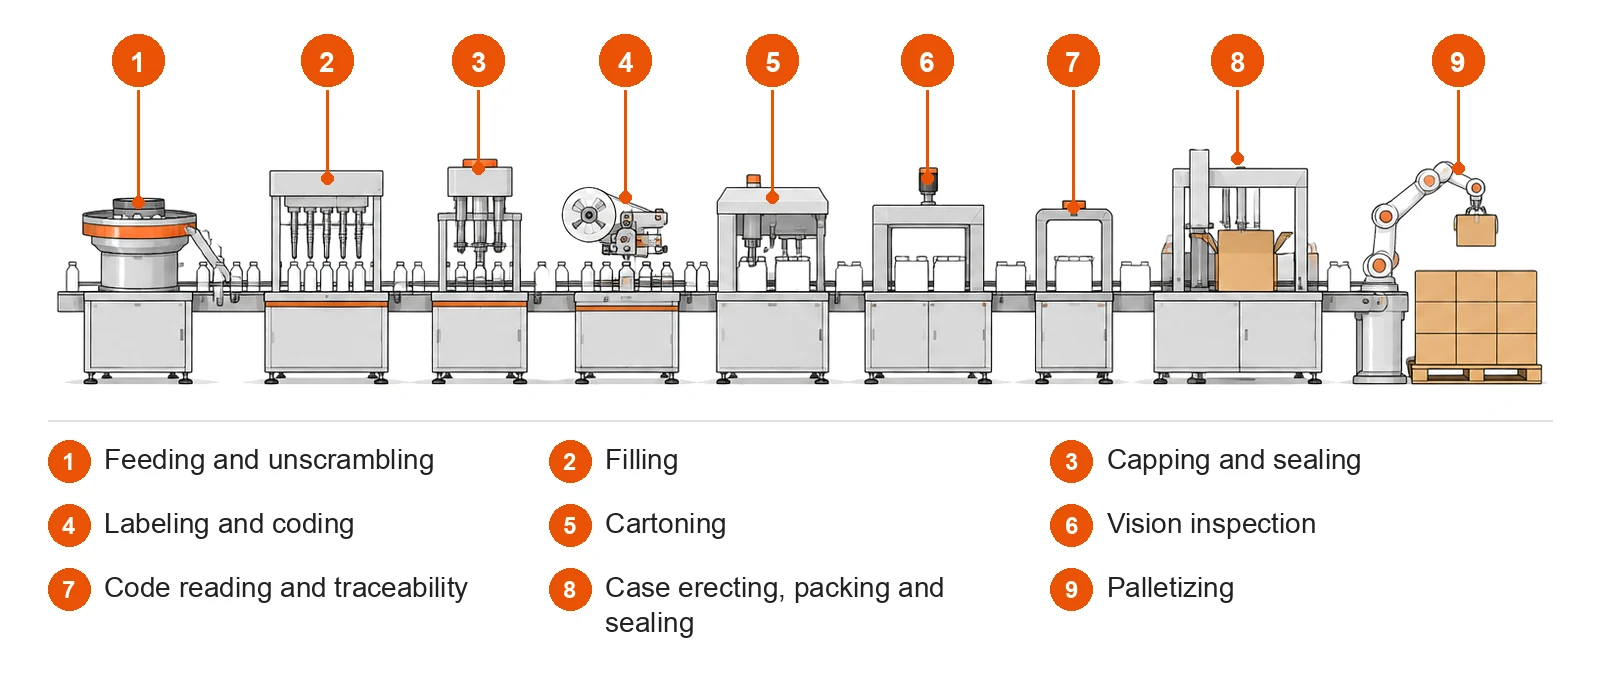
一条自动化包装生产线将产品从散装到密封包装箱的各个环节连接起来:包括进料、灌装、封盖、贴标和编码、装盒、视觉检测、条码读取和装箱,最后进行码垛。EVST 为医疗器械、化妆品、食品、家用化学品和农用化学品行业提供此类生产线。生产线采用模块化设计:您可以先安装所需的步骤,之后再添加其他步骤,并根据您的产品和目标产量配置每条生产线。
自动化包装生产线包含哪些部件?
大多数生产线都从九个工艺步骤中选取。下表列出了每个步骤的功能以及我们据此设计的机器参数;速度取决于容器或纸箱的尺寸。并非每条生产线都会用到所有步骤:医疗器械生产线不进行灌装,液体生产线可能只进行到装箱阶段。
| # | 步骤 | 会发生什么 | 机械人偶 |
|---|---|---|---|
| 1 | 喂食和解压 | 瓶子从料斗和理瓶机进入;瓶盖经过分拣和输送;小袋沿着倾斜传送带向上移动。 | 每个项目均有配置 |
| 2 | 填充 | 齿轮泵或称重灌装机将液体定量灌入每个容器中。 | 齿轮泵:50–1,000 毫升,5,000 瓶/小时(50 毫升瓶,12 个泵头)。顶部称重:1–5 升,2,800 瓶/小时(5 升瓶,12 个泵头)。 |
| 3 | 封盖和密封 | 旋盖、按压盖或泵盖依次盖上;跟踪式封盖机跟随移动的瓶子;感应式封口机封闭铝箔衬垫。 | 螺旋盖:2,500 / 5,000 / 7,200 个/小时(4 / 8 / 12 头)。压盖:6,000 个/小时(8 头)。泵盖:9,000 个/小时(12 头)。1-5 升跟踪式旋盖机:2,200 或 4,000 瓶/小时(单头或双头)。 |
| 4 | 标签和编码 | 标签可贴在圆形瓶子、平面或纸箱边角上;喷墨打印机可打印代码和日期。 | 圆瓶贴标:12,000 个/小时;角贴标:7,200 个/小时;双面贴标:2,000 个/小时 |
| 5 | 装箱 | 纸箱打开,装入产品和说明书,重新封箱并打码。 | 装盒速度为每分钟 40-120 箱,具体取决于装盒机类型和纸箱尺寸。 |
| 6 | 视觉检查 | 摄像头检查箔封、印刷字符、封条完整性、瓶盖、标签和箱内物品;不合格的物品将被拒收。 | 检查图像和日志已保存 |
| 7 | 代码读取和可追溯性 | 读取包装袋、瓶子和箱子上的条形码,并将其与批次和运输箱关联起来。 | 小袋装:25,000袋/小时;圆瓶装:15,000瓶/小时;整箱装:500箱/小时 |
| 8 | 纸箱组装、包装和密封 | 纸箱组装完毕后,由一体式包装机或取放式装箱机进行灌装,然后密封。 | 一体机:12 例/分钟(每例 160–205 × 160–250 × 150–280 毫米) |
| 9 | 码垛 | 协作机器人码垛机将密封箱堆垛起来。 | 每个项目均有配置 |
如果某款机器有自己的页面,页面上会涵盖尺寸、选项以及买家常问的问题: 装盒机 概述 卧式装盒机 和 立式装盒机, 自动封盖机 和 自动贴标机.
决定步骤构建方式的细节
- 玻璃瓶通常是一托盘一托盘地装运。 在理瓶机中,玻璃瓶会互相碰撞并可能碎裂,因此玻璃瓶生产线通常一次装入一托盘瓶子。
- 代码会被检查,而不仅仅是打印出来。 在编码和粘合线上,OCR 检查会读取编码器打印的生产日期、批号和到期日期。
- 无需视觉即可进行病例定位。 在一条双嘴喷雾瓶生产线上,喷头必须朝上放置在瓶身内。瓶身套在瓶子上,然后旋转,这是一种纯机械结构,没有摄像头。
自动化包装线的速度有多快?
生产线的速度取决于其最慢的工位以及该工位需要处理的检验数量。因此,我们提供的是单台机器的速度数据(如上所示),并根据您的目标产量配置生产线,而不是给出整条“生产线”的统一速度。
检测密度与机器速度同样重要。本网站介绍的III类医疗器械生产线,每道工序都包含摄像头检测,任何不合格的产品都会被剔除,因此这些生产线的设计速度并不高。所以在设定目标产量时,务必计算出您的产品所需的检测次数。
按行业划分的包装线
医疗器械
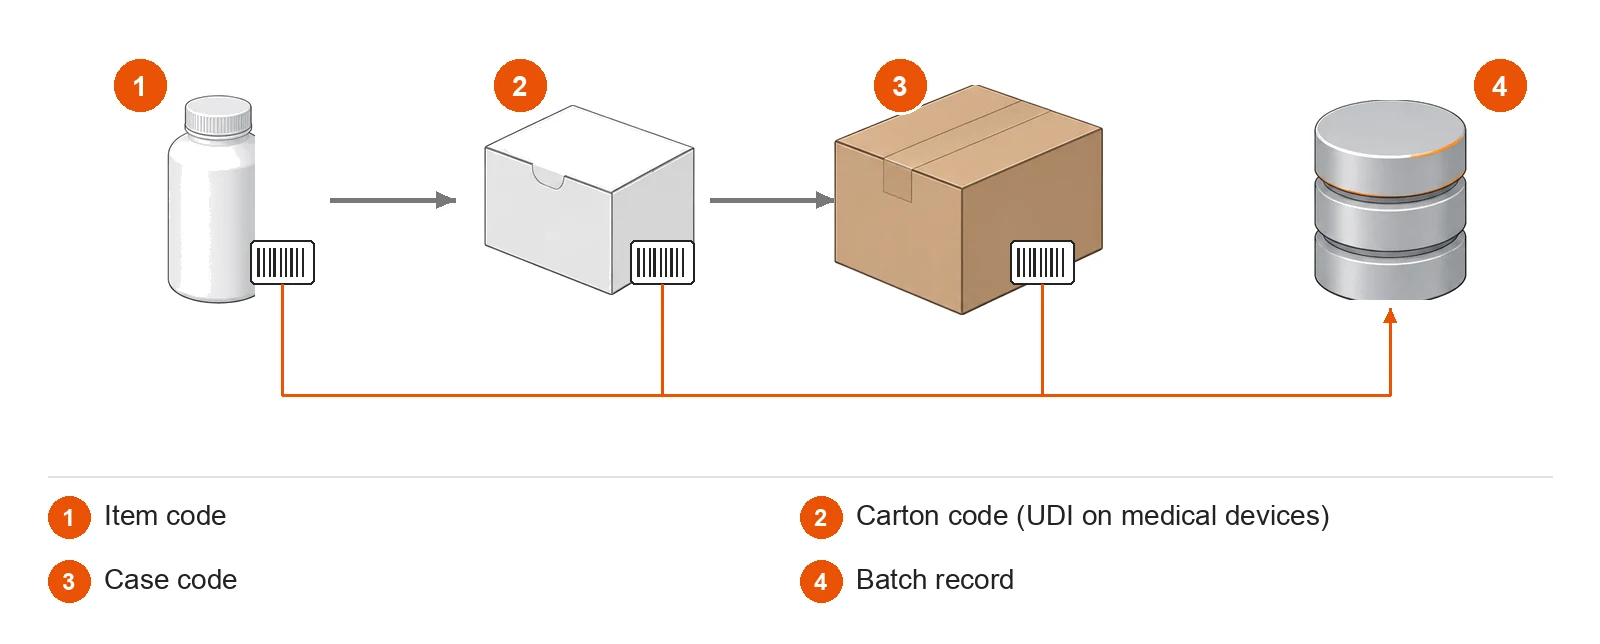
我们的医疗器械装盒生产线对部件进行计数和整理,打开纸盒,使用伺服装盒机将产品和说明书装入盒内,然后进行激光打码和打印贴标。UDI(唯一设备标识)系统将外纸盒、内袋和追溯卡关联起来,预设的检测点采用视觉检查,并自动剔除不合格产品。此类装盒生产线已应用于 CGM 传感器套件、III 类医疗器械(例如隐形眼镜和种植牙)以及再生修复膜的包装。牙科器械套件则在另一条生产线上运行:散装器械由机器人进行分拣、放入托盘,然后装入运输箱。参见 医疗器械包装线.
液体:家用化学品、农用化学品和化妆品
三条标准液体生产线按容器尺寸划分:5–30升桶装和罐装、1–5升瓶装和罐装,以及100–1,000毫升瓶装。每条生产线都集成了灌装、跟踪封盖和贴标功能,并可根据产品需求添加检验、条码读取、装盒或装箱等工序。对于易燃液体,整条生产线可配置为防爆运行。参见 液体灌装线.
化妆品和个人护理
化妆品生产线涵盖从灌装到装盒的整个流程。立式装盒机将瓶子、软管和口红连同产品说明书一起装入纸盒,打印批号并封口。对于礼品包装,内衬装盒工艺是将内衬盒放入外纸盒中,然后粘合封口。
食品和糖果
对于到货顺序不固定的零食和烘焙食品,视觉系统会定位每件产品,然后由多个串联的取放单元依次拣选,下一个单元会补上前一个单元遗漏的商品。之后进行称重或计数、装盒、封口和检验。每种产品和项目均需确认食品接触材料。
小袋装和小包装
用于草药颗粒、补充剂和类似小包装的包装生产线会读取并剔除每个包装袋上的代码,对料仓中的包装袋进行计数,将它们装入水平纸盒,贴上角标,然后进行包装和密封。
可追溯性和线路数据
这些生产线的可追溯性体现在三个层面:产品、纸箱和运输箱。我们的编码平台将订单码、批次码、原材料码、包装材料码、质检码、追溯码和物流码关联起来,只需扫描一次即可确定产品的来源和去向。在医疗器械生产线上,UDI编码系统从客户的ERP系统中获取工单,将其发送到生产线上的打印机,并将外包装纸箱、内包装袋和追溯卡关联起来。
视觉系统会保存图像、缺陷记录、操作员操作和通信日志。每个不合格品及其原因都会被记录,因此,当后续报告缺陷时,数据可以显示生产线是否检测到了该缺陷以及后续处理情况。每个项目的数据保留期限均有明确规定。
包装线项目如何运作
- 先提供样品。 该生产线是使用您的实际产品、纸箱、标签和宣传单进行设计和测试的。没有样品,就无法验证进料、装箱和检验流程。
- 列出所有SKU。 工厂测试时间会随着产品和包装规格数量的增加而增加。完整的SKU清单能够确保测试计划和进度安排的准确性。
- 配置目标输出。 机器数量、机头和速度根据您的目标产量和最慢的步骤来选择,然后在测试中确认。
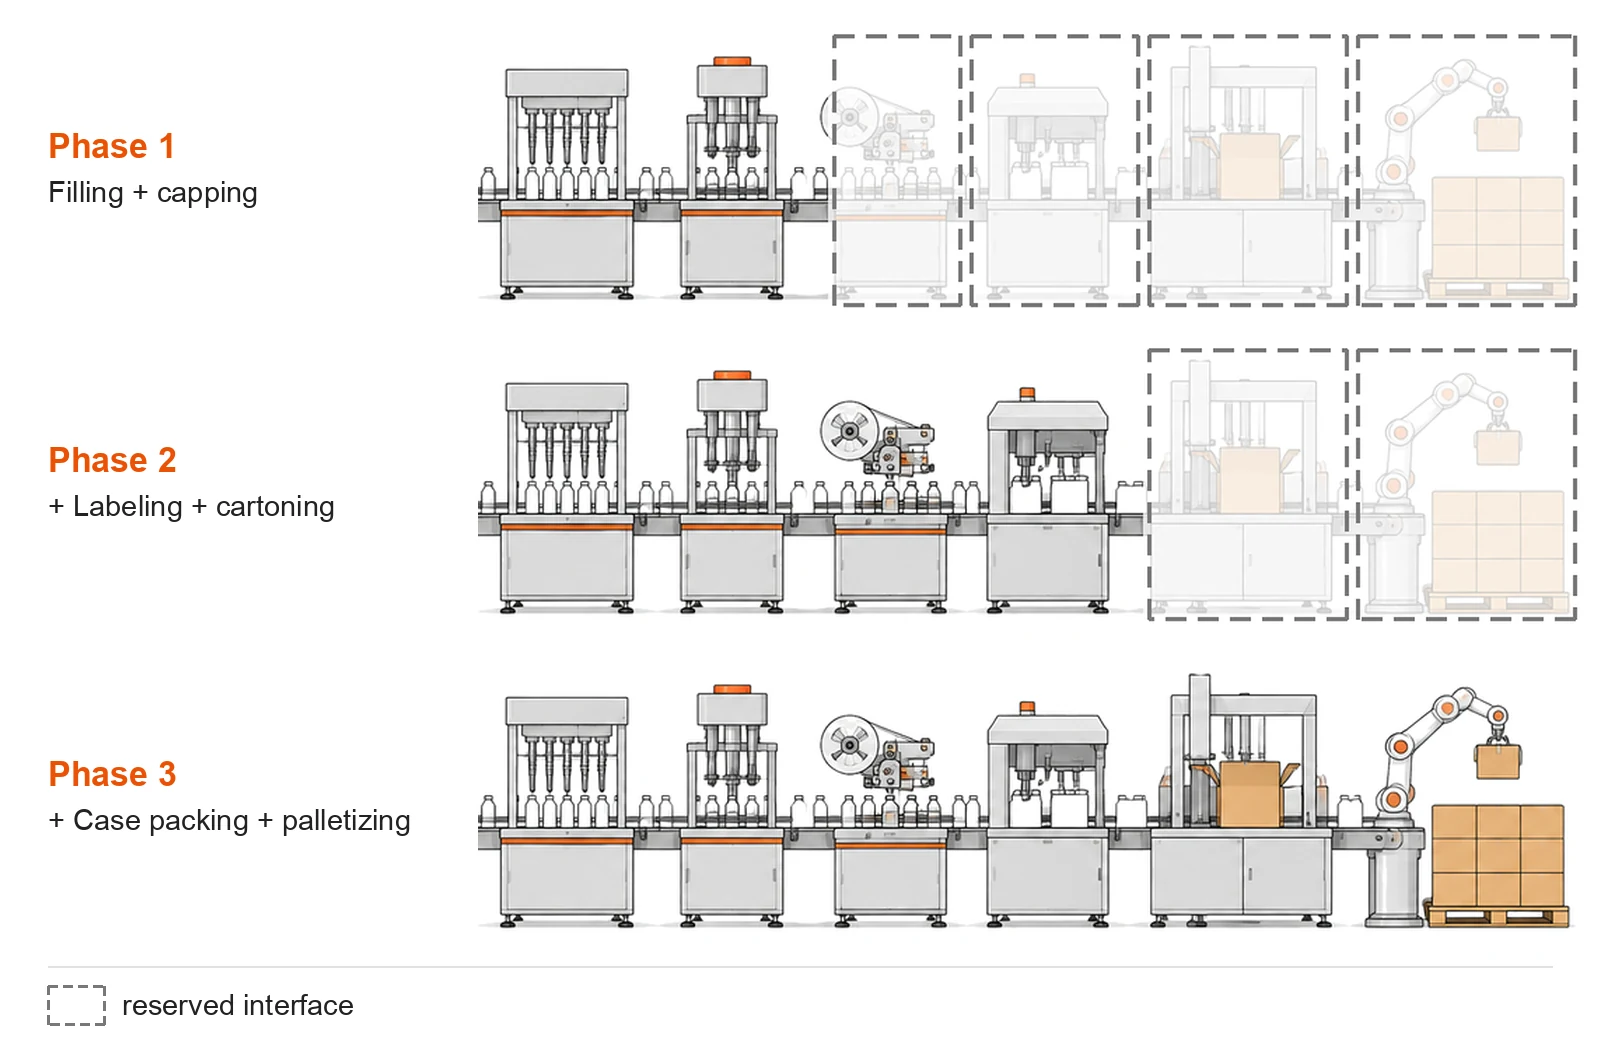
- 如有需要,可分阶段实现自动化。 灌装和封盖通常是必不可少的第一步;贴标、装盒和装箱可根据预算情况添加。在初始布局中可以预留后续步骤所需的空间和接口。在一条医疗器械生产线上,从一开始就设计了AGV(自动导引车)的对接点,但操作人员至今仍然采用手动装载的方式。
- 整个设计由一个团队负责。 像这样的生产线需要机械、电气、视觉和软件工程部门共同协作进行设计。
有关线路被接受时需要检查的内容,请参见 自动装箱设备验收.
常见问题
什么是自动化包装线?
自动化包装线是由一系列相互连接的机器组成,它们可以完成产品的灌装、封口、贴标、装箱、检测、编码和装箱等工序,几乎无需人工干预。EVST 可构建多达九个步骤的生产线,涵盖从进料和灌装到装箱和码垛的各个环节,并可根据产品和目标产量对每条生产线进行定制。
我可以分阶段实现包装线的自动化吗?
是的。大多数项目都从必备步骤开始,通常是液体生产线上的灌装和封盖,之后再添加贴标、装盒或装箱等工序。各个工位采用模块化设计,贴标机等设备可以独立运行,也可以连接到生产线上,而且初始布局可以预留空间和接口,方便后续工序。
这条生产线每小时能生产多少件产品?
这取决于容器或纸箱的尺寸以及速度最慢的工位。例如,我们制造的单台机器在贴标时每小时最多可处理 12,000 个圆形瓶子,在装盒时每分钟可处理 40-120 个纸箱。生产线会根据您的目标产量进行配置,而像本文所述的 III 类医疗器械生产线那样,每个步骤都配备摄像头检测的生产线,其运行速度自然会较慢。
您需要我们提供哪些信息才能获得包装生产线的报价?
产品样品、纸箱、标签和宣传单;包含所有 SKU 及其尺寸的清单;目标产量;以及您希望现在和将来实现自动化的步骤。样品可以帮助我们验证进料、装箱和检验流程是否适用于您的实际产品,而 SKU 清单则用于制定工厂测试计划。
生产线上的可追溯性是如何运作的?
每个产品、纸箱和包装箱上都会读取条形码,并将其与批次和运输箱关联起来。对于医疗器械,UDI 系统会从您的 ERP 系统接收工单,在生产线上打印条形码,并将外包装箱、内包装袋和追溯卡关联起来。不合格记录和检验图像会被保存,以便日后调取。
相关
本页所示机器参数取决于容器或纸箱尺寸。每条生产线的配置和产量均需根据具体项目进行确认。