
Durch die EVST-Redaktionsteam • Letzte Aktualisierung: 22. Juli 2026
Automatisierungsprojekte scheitern selten aufgrund eines fehlerhaften Roboters. Die Gründe für das Scheitern solcher Projekte liegen fast immer in der Zeit nach der Auslieferung und lassen sich größtenteils auf fünf Ursachen zurückführen: Unterschätzung der Greiferkomponenten, Verwendung der Zykluszeit aus dem Datenblatt des Roboters, häufige Produktwechsel, unzureichend vorbereitete Produktionsanlagen und fehlende Verantwortlichkeit für die Zelle nach der Übergabe.
Dies ist eine Analyse aus Käufersicht. Falls Sie sich noch in der Vorauswahlphase befinden, ... Checkliste zur Lieferantenbewertung behandelt die Sorgfaltspflichten gegenüber Lieferanten; dieser Artikel knüpft dort an, wo der vorherige Artikel endet.
Warum Automatisierungsprojekte scheitern, sobald die Hardware vorhanden ist
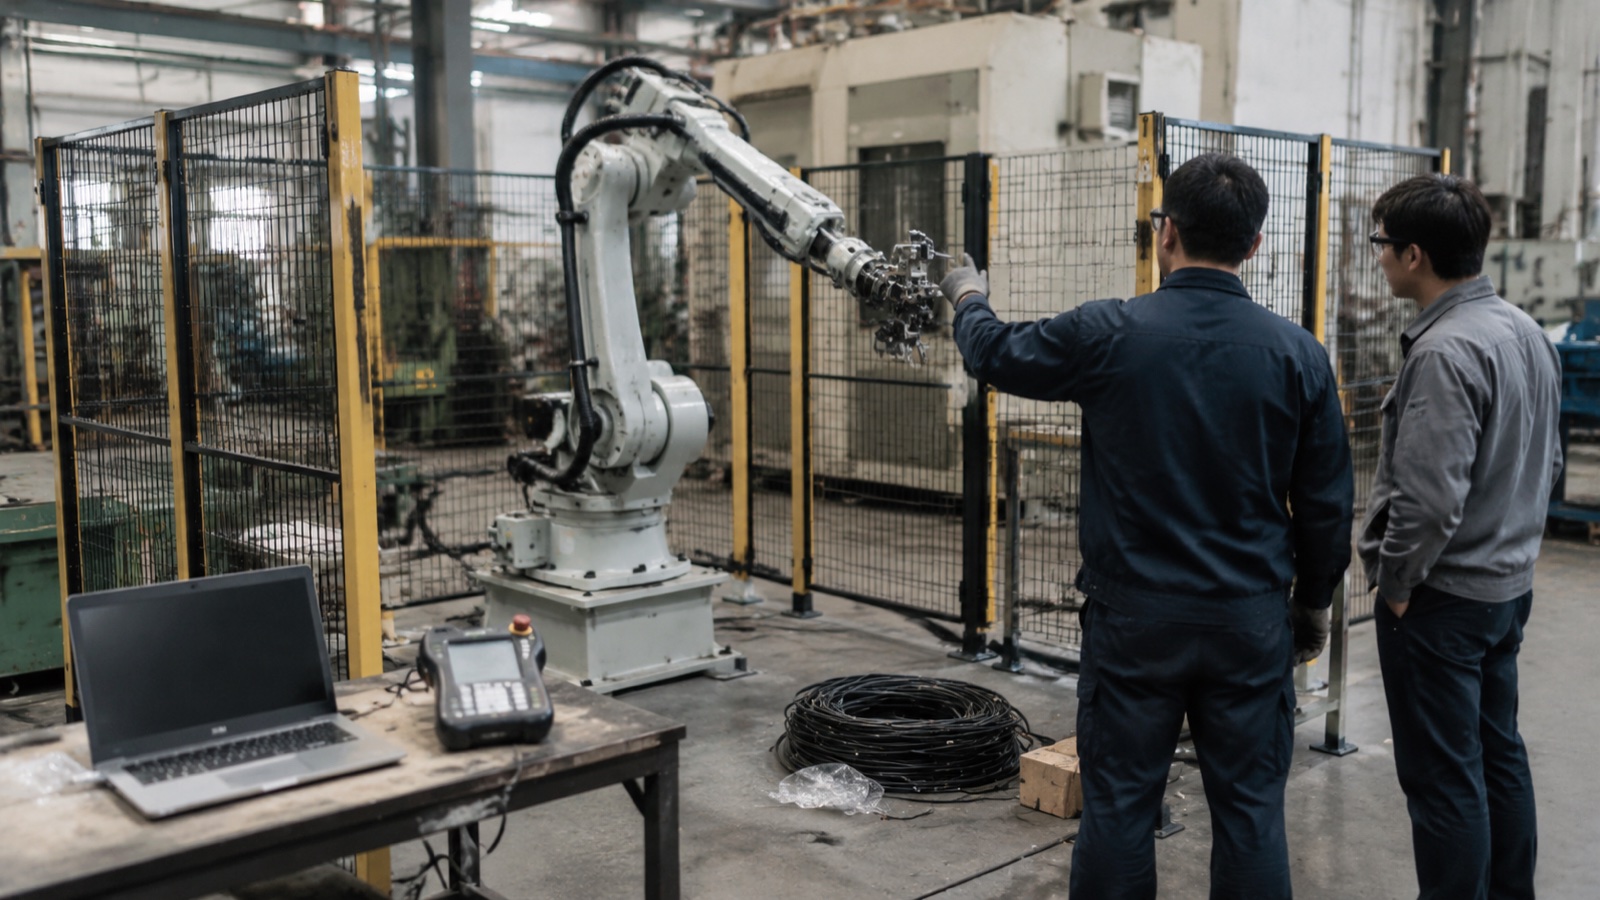
Es gibt diesen einen Moment bei einem ersten Automatisierungsprojekt, in dem sich die Stimmung schlagartig ändert. Die Kiste ist geöffnet, der Arm festgeschraubt, das Teach-Panel eingeschaltet, und die Maschine bewegt sich. Jeder macht ein Foto. Dann fragt jemand, wann die Teileproduktion beginnt, und die ehrliche Antwort lautet: in sechs bis zehn Wochen, nicht nächsten Dienstag.
Genau in dieser Lücke werden die Budgets aufgefressen. Der Arm war nie das Schwierigste. Laut Internationaler Verband der RobotikDer weltweite Bestand an Industrierobotern hat die Vier-Millionen-Marke überschritten, und die Roboterhardware selbst ist mittlerweile ein weitgehend standardisiertes und in allen Preisklassen erhältliches Produkt. Nicht standardisiert ist jedoch alles, was einen Roboterarm zu einer Fertigungszelle macht: das Werkzeug am Ende des Roboterarms, die zugeführten Teile, der Zaun um die Zelle und die Mitarbeiter, die den Betrieb gewährleisten. Diese Komponenten sind jedes Mal projektspezifisch und bestimmen maßgeblich Zeitplan und Kosten.
Die fünf folgenden Ursachen sind nicht ungewöhnlich. Jede einzelne ist vor Vertragsunterzeichnung erkennbar, wenn der Käufer die richtigen Fragen stellt.
Ursache 1: Der Greifer wurde als Zubehör behandelt.
In einem Angebot erscheint die End-of-Arm-Werkzeugausstattung (EOAT) oft als eine Zeile im unteren Bereich, manchmal ohne Preisangabe, manchmal mit dem Vermerk „TBD, ausstehende Teilemuster“. Diese Zeile ist häufig der Artikel mit der längsten Lieferzeit und dem höchsten Risiko in der gesamten Zelle.
Der Grund dafür ist, dass ein Roboterarm ein Standardprodukt mit bekannter Wiederholgenauigkeit ist, während ein Greifer ein individuell konstruierter Mechanismus ist, der tausende Male pro Schicht den Kontakt mit einem realen, variablen, manchmal öligen oder heißen Werkstück überstehen muss. Ein Vakuumgerät funktioniert, bis die Oberfläche eine Entformungsfuge aufweist. Eine Zweifingerklemme funktioniert, bis das Gussteil an der Greiffläche Grat bildet. Ein Magnetwerkzeug funktioniert, bis jemand eine Aluminiumvariante durch dieselbe Linie laufen lässt.
In der Praxis plant unser Lieferteam die Endmontage (EOAT) wie ein kleines Maschinenbauprojekt und nicht wie ein Zubehörteil, denn genau das ist es. Konstruktion, Fertigung und Fehlersuche an einem komplexen Greifer dauern regelmäßig vier bis acht Wochen, und es ist normal, dass das erste physische Werkzeug nach der Prüfung der Bauteile überarbeitet werden muss. Ein Projektplan, der davon ausgeht, dass der Greifer zusammen mit dem Roboter fertig geliefert wird, hat bereits einen Monat verloren, der nicht eingeplant war.
Vermeiden Sie dies vor der Unterzeichnung: Verlangen Sie vom Lieferanten, dass er die Endbearbeitungszeit (EOAT) als separate, bepreiste und terminierte Leistung mit eigener Lieferzeit anbietet und echte Produktionsmuster (keine CAD-Zeichnungen und nicht die einwandfreien Teile) vor der endgültigen Festlegung des Werkzeugdesigns liefert. Klären Sie explizit, wer die Kosten für die zweite Überarbeitung trägt, falls das erste Werkzeug das Teil nicht halten kann.
Ursache 2: Die Zykluszeit entsprach nicht den Angaben im Datenblatt.
Die Datenblätter von Robotern geben die Bewegungsleistung unter Idealbedingungen mit einer nominalen Nutzlast an. Auf diesen Zahlen basierende Vertriebskalkulationen ergeben Durchsatzwerte, die eine reale Zelle nicht erreichen wird, und der Käufer bemerkt die Abweichung erst bei der Abnahmeprüfung.
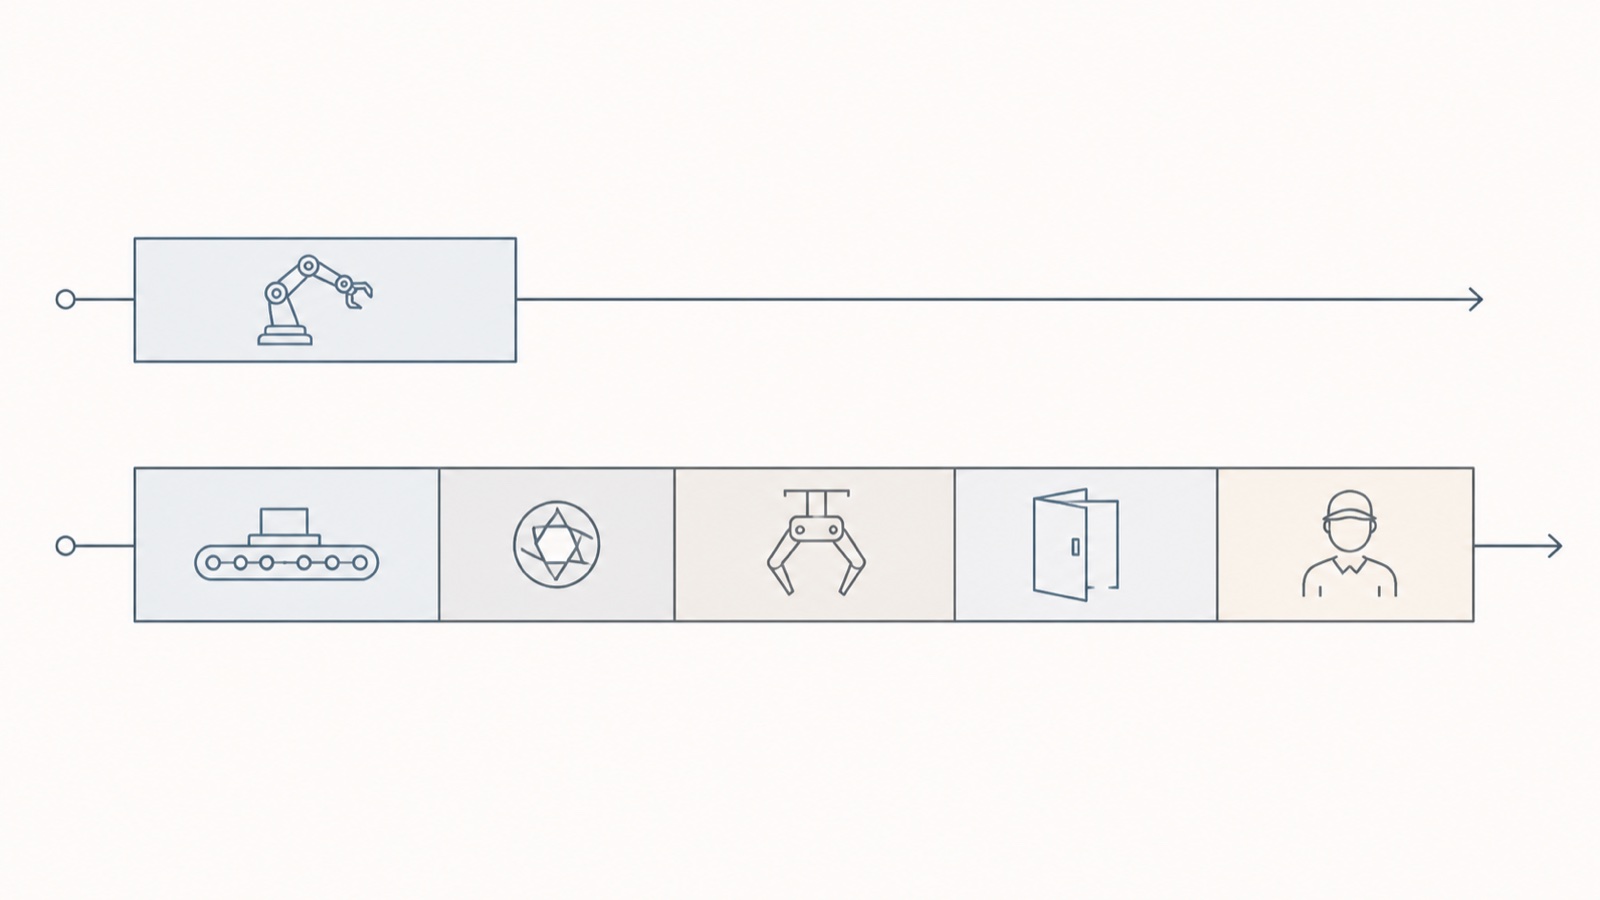
Die tatsächliche Zykluszeit einer Zelle setzt sich zusammen aus Roboterbewegung, Teilezuführung, Verweilzeit für Bildverarbeitung oder Messung, Werkzeugbetätigung, Wartezeit für die Maschinensteuerung und Bedienereingriff. Nur die erste dieser Phasen ist im Datenblatt aufgeführt. Ein Pick-and-Place-Vorgang, der 2.1 Sekunden Roboterbewegung in Anspruch nimmt, kann leicht zu einem 5-sekündigen Stationszyklus werden, sobald das Förderband indexiert, die Kamera erfasst und verarbeitet, der Greifer schließt und die Position bestätigt und die CNC-Tür vollständig geöffnet ist. Keiner dieser Schritte stellt einen Defekt dar. Sie zählen lediglich nicht zur Roboterbewegung und wurden daher nicht berücksichtigt.
Menschliches Eingreifen wird am wenigsten berücksichtigt. Muss ein Bediener beispielsweise jedes zwölfte Teil neu ausrichten oder zweimal pro Schicht eine Störung beheben, gehört diese Zeit in die Zyklusberechnung, wird dort aber üblicherweise nicht berücksichtigt.
Vermeiden Sie dies vor der Unterzeichnung: Verlangen Sie vom Lieferanten, dass er den Durchsatz als garantierte Teile-pro-Stunde-Zahl an der Zellengrenze angibt, gemessen über einen kontinuierlichen Lauf definierter Länge. Die Abnahmeprüfbedingungen müssen im Vertrag festgehalten werden. Fragen Sie, was mit der Zahl passiert, wenn die eingehenden Teile die Toleranzgrenze anstatt des Sollwerts erreichen. Ein Lieferant, der nur die Roboterlaufzeit angibt, bietet eine andere Maschine an als die, die Sie später einsetzen werden.
Ursache 3: Ein Werk mit hohem Mischungsanteil kaufte eine Lösung für hohe Durchsatzmengen.
Die meisten veröffentlichten ROI-Berechnungen für Robotik gehen davon aus, dass ein Werk ein einzelnes Teil in großen Losgrößen fertigt. Viele Werke, insbesondere Lohnfertiger und Auftragshersteller, produzieren jedoch 40 verschiedene Teilenummern in Losgrößen von 80 Stück. Das sind unterschiedliche Problemstellungen, und die zweite ist deutlich schwieriger rentabel zu automatisieren.
Die Rechnung ist unerbittlich. Nehmen wir eine Zelle, deren Umrüstung 40 Minuten dauert: Greiferbacken wechseln, Vorrichtung neu bestücken, Programm aufrufen, erstes Teil erneut prüfen. Bei einer durchschnittlichen Produktionszeit von 60 Minuten verbringt diese Zelle rund 40 Prozent ihrer verfügbaren Zeit ungenutzt. Die vermeintlich eingesparte Arbeitszeit wird teilweise von einem Einrichter verbraucht, der nun qualifizierter und teurer ist als der ersetzte Bediener. Der theoretisch vielversprechende Business Case bricht in der Praxis zusammen.
Dies ist kein Argument gegen die Automatisierung von Fertigungsprozessen mit hoher Teilevielfalt. Es plädiert vielmehr dafür, dass diese Fertigung anders automatisiert werden muss: mit Schnellwechselwerkzeugen mit wiederholbaren Bezugspunkten, Nullpunkt-Spannsystemen, nach Teilefamilien statt nach Teilen organisierten Programmbibliotheken und häufig einem kollaborativen Roboter, der flexibel eingesetzt werden kann, anstelle einer geschlossenen Fertigungszelle. Das Ziel sind Rüstzeiten in Minuten, nicht in Sekunden.
Vermeiden Sie dies vor der Unterzeichnung: Geben Sie dem Lieferanten Ihre tatsächliche Teilezusammensetzung und Losgrößenverteilung an, nicht Ihre drei meistverkauften Teile, und fordern Sie eine festgelegte Umrüstzeit zwischen zwei benannten, wirklich unterschiedlichen Teilen. Prüfen Sie dann, ob das Amortisationsmodell diese Umrüstzeit berücksichtigt. Analyse der Amortisationszeit der Automatisierung Er erläutert, wie sich Umstellung und Auslastung auf die Amortisationsrate auswirken.
Ursache 4: Die Pflanze um die Zelle herum war noch nicht bereit.
Ein Roboter ist ein Präzisionsgerät, das davon ausgeht, dass die Welt wiederholbar ist. Fabriken sind es in der Regel nicht, und die Zelle legt dies mit ungewöhnlicher Deutlichkeit offen.
Die häufigste Schwachstelle ist die mangelnde Konsistenz der Eingangsteile. Manuelle Montage gleicht Abweichungen unmerklich aus, da der Mensch dies intuitiv kompensiert. Ein Roboter hingegen kann dies nicht. Gussteile, die je nach Lieferant um drei Millimeter variieren, lasergeschnittene Rohlinge mit ungleichmäßigem Grat oder Stangenmaterial unterschiedlicher Längen führen jeweils zum Stillstand einer Fertigungszelle, die während der Werksabnahmeprüfung mit Standardteilen einwandfrei lief.
Die zweite Schwachstelle liegt in der Spannvorrichtung und der Bezugsstrategie. Wenn die Position des Werkstücks in der Vorrichtung davon abhängt, wie sorgfältig es von einer Person positioniert wird, übernimmt der Roboter diese Unsicherheit, und der Prozess läuft mit der durch den Ladevorgang vorgegebenen Präzision ab, unabhängig von der angegebenen Wiederholgenauigkeit des Roboterarms.
Sicherheit ist der dritte Faktor und derjenige, der die Freigabe häufiger verzögert als die Produktion. ISO-10218 2: 2025Die Risikobewertung und die Sicherheitsvorkehrungen auf Zellebene liegen in der Verantwortung des Systemintegrators, nicht des Roboterherstellers. Ein gelieferter Roboterarm stellt allein keine konforme Zelle dar. Umzäunungen, verriegelte Zugangstore, Flächenscanner, sicherheitsgeprüfte Logik und die dazugehörige dokumentierte Risikobewertung müssen vorhanden sein, bevor die Zelle legal in der Produktion eingesetzt werden kann. Bei kollaborativen Anwendungen gelten die in Abschnitt 5.0 ... ISO / TS 15066 Die Validierung muss am tatsächlichen Werkzeug und Werkstück erfolgen, nicht nur am bloßen Roboterarm. Käufer, die annehmen, dass „kollaborativer Roboter“ bedeutet, dass „keine Risikobewertung erforderlich“ ist, werden immer wieder überrascht. Leitfaden zur Zellintegration nach ISO 10218-2:2025 Legt fest, welche Aufgaben in den Verantwortungsbereich des Integrators und welche in den Verantwortungsbereich des Endnutzers fallen.
Der vierte, weniger attraktive Faktor ist die Versorgungsinfrastruktur. Versorgungsspannung und -frequenz, verfügbare Druckluftmenge mit dem erforderlichen Druck, Ebenheit und Belastbarkeit des Bodens, Netzspannungsabfälle und Absaugung müssen alle mit den Anforderungen der Zelle abgeglichen werden. Druckluft ist dabei ein häufig auftretendes Problem. Ein Werkskompressor, der Handwerkzeuge problemlos betreibt, kann eine Zelle mit einem Mehrzonen-Vakuumwerkzeug unterversorgen, und die Symptome ähneln eher einem Bauteilverlust als einem Druckluftproblem.
Vermeiden Sie dies vor der Unterzeichnung: Verlangen Sie als Vertragsleistung eine schriftliche Spezifikation zur Baustellenbereitschaft, die Annahmen zu Eingangstoleranzen, Versorgungsanforderungen, Boden- und Raumverhältnisse sowie die Zuständigkeit für die Risikobewertung umfasst. Klären Sie anschließend, welche dieser Punkte die Durchsatzgarantie ungültig machen, wenn sie nicht erfüllt werden.
Ursache 5: Nach der Übergabe gehörte die Zelle niemandem mehr.
Die Inbetriebsetzungsingenieure gehen. Sechs Monate später fällt ein Servoaggregat aus, oder eine neue Teilenummer kommt an und das Programm muss angepasst werden – und dann stellt sich die Frage: Wer macht das? In vielen Anlagen lautet die Antwort: Niemand.
Zwei Faktoren tragen dazu bei. Erstens werden die Schulungen für Bediener und Wartungspersonal in der Inbetriebnahmephase geplant, wenn die Zelle noch in der Fehlersuche ist und die Schulungsteilnehmer mit dem Betrieb der übrigen Anlage beschäftigt sind. Die Schulung wird abgenommen, und fast nichts davon bleibt erhalten. Zweitens wurden Ersatzteile und Support nie spezifiziert, sondern lediglich vorausgesetzt.
Die grenzüberschreitende Unterstützung muss klar benannt werden, denn hier schneidet importierte Automatisierungstechnik im Vergleich zu inländischen Anbietern deutlich schlechter ab. Ersatzteile bereiten meist eher Probleme mit Zoll und Dokumentation als mit der Produktion selbst: Eine Controllerplatine, die innerhalb von zwei Tagen versendet wird, kann trotzdem zwei Wochen im Zoll feststecken, und eine zweiwöchige Produktionsanlage kostet deutlich mehr als das Ersatzteil selbst. Zeitzonen verschärfen das Problem zusätzlich. Eine Störung, die morgens in Europa oder Amerika auftritt, erreicht einen asiatischen Lieferanten erst am Ende seines Arbeitstages, wodurch sich ein eigentlich zweistündiges Diagnosegespräch zu einem zweitägigen Austausch ausweitet.
Vermeiden Sie dies vor der Unterzeichnung: Verhandeln Sie, dass ein Set kritischer Ersatzteile als Teil der ursprünglichen Bestellung vor Ort gelagert wird, anstatt erst bei einem Defekt bestellt zu werden; lassen Sie sich eine schriftliche Reaktionszeitzusage von einem namentlich genannten lokalen Supportmitarbeiter geben (nicht nur eine E-Mail-Adresse); und planen Sie Schulungen als separate kostenpflichtige Veranstaltung zwei bis vier Wochen nach Produktionsbeginn, wenn die Bediener tatsächlich Fragen haben.
Die fünf Ursachen auf einen Blick
| Fehlerursache | Frühwarnsignal | Frage an den Lieferanten vor der Unterzeichnung |
|---|---|---|
| EOAT wird als Zubehör behandelt | Gripper ist ein einzelner, nicht bepreister Artikel oder „TBD, Muster ausstehend“. | Wie lange dauert die EOAT-Prüfung und wie hoch sind die Kosten für eine separate Lieferung? Und wer bezahlt die zweite Überarbeitung, wenn das erste Werkzeug das Teil nicht halten kann? |
| Zykluszeit laut Datenblatt | Durchsatzangabe in Sekunden Roboterbewegung, kein Abnahmetest definiert | Werden Sie die Teile pro Stunde an der Zellengrenze über einen kontinuierlichen Testlauf garantieren, wobei die Testbedingungen im Vertrag festgehalten sind? |
| Hochwertige Arbeitsmischung in einem Design mit hohem Durchsatz | Das Payback-Modell geht von einem einteiligen und einem hohen Nutzungsgrad aus. | Wie lange ist die Umstellungszeit zwischen diesen beiden spezifischen Teilenummern, und fließt diese Zahl in Ihre ROI-Berechnung ein? |
| Pflanze um die Zelle herum noch nicht bereit | Keine schriftlichen Spezifikationen für die Baustellenbereitschaft; Zuständigkeit für die Risikobewertung unklar | Welche Eingangstoleranzen für Teile, welches Luftvolumen und welche Leistungsaufnahme setzt die Zelle voraus, und wer ist für die Risikobewertung nach ISO 10218-2 verantwortlich? |
| Keine Eigentumsrechte nach der Übergabe | Schulung in die Inbetriebnahmewoche integriert; keine Ersatzteilliste | Was ist im empfohlenen Ersatzteilset für den Einsatz vor Ort enthalten, welche lokale Reaktionsverpflichtung besteht und kann eine Schulung nach Produktionsbeginn terminiert werden? |
In welchen Bereichen chinesische Lieferanten tatsächlich schlechter sind
Käufer, die aus China beziehen – welche die Weltrobotikbericht der International Federation of Robotics Wer sich als weltweit größter Markt für Industrieroboter bezeichnet, dem werden üblicherweise nur die Vorteile, nicht aber die Nachteile aufgezeigt, was die Glaubwürdigkeit der Vorteile beeinträchtigt. Eine ehrliche Darstellung ist deutlich hilfreicher.
Absolute Präzision am anspruchsvollsten Ende. Für die überwiegende Mehrheit der Schweiß-, Palettierungs-, Maschinenbedienungs- und Handhabungsarbeiten bieten in China gefertigte Roboterarme Wiederholgenauigkeiten, die völlig ausreichend und mit denen etablierter japanischer und europäischer Marken in derselben Traglastklasse vergleichbar sind. Im Spitzenbereich der Präzision, insbesondere bei Anwendungen, die kalibrierte absolute Genauigkeit für offline programmierte Bahnen anstelle von angelernten Punkten erfordern, haben die etablierten Marken nach wie vor Vorteile in Bezug auf Kalibrierwerkzeuge und langfristige thermische Stabilität. Wenn Ihre Anwendung in diesem Bereich angesiedelt ist, sollte dies ausschlaggebend für Ihre Kaufentscheidung sein.
Qualität der Dokumentation. Die Qualität der ins Englische übersetzten Handbücher variiert stark, insbesondere wenn man von der Bedienungsanleitung des Bedienarms zur Fehlercode-Referenz des Controllers und den Feldbus-Konfigurationshinweisen übergeht. Wartungspersonal merkt dies als erstes. Es empfiehlt sich daher, die vollständige englische Servicedokumentation vor der Bestellung einzusehen.
Zeitzonen und Kommunikationsprobleme. Das Problem ist real und lässt sich nicht durch gute Absichten lösen. Mit einem festen Ansprechpartner im Support, einem vereinbarten täglichen Überschneidungszeitraum und einem Eskalationsweg ist es zwar beherrschbar, aber ein Käufer, der innerhalb eines achtstündigen Zeitraums Antworten erwartet, wird frustriert sein.
Lieferzeit für Ersatzteile. Wie bereits erwähnt, ist dies der wichtigste Punkt auf dieser Liste. Er profitiert auch am meisten von einer guten Planung: Ein bei der Bestellung spezifiziertes Ersatzteilset vor Ort verkürzt einen zweiwöchigen Ausfall auf zwei Stunden.
Wiederverkaufswert und Restwert. Auf dem Sekundärmarkt erzielen etablierte Marken höhere Preise. Wenn für Ihr Finanzteam ein fünfjähriger Exit oder eine assetbasierte Finanzierung wichtig ist, ist dieser Abschlag real und sollte im Modell berücksichtigt werden.
Keiner dieser Punkte spricht gegen die Beschaffung aus China. Sie sprechen vielmehr dafür, diese Kosten in die Preisgestaltung einzubeziehen. Ein Käufer, der Ersatzteile, Dokumentation, Reaktionszusagen und lokalen Support in die ursprüngliche Bestellung einbezieht, erzielt in der Regel niedrigere Gesamtbetriebskosten als jemand, der nur die Maschinenpreise vergleicht und diese Leistungen erst später im Einzelhandel entdeckt.
Wohin führt dies den Käufer?
Alle Ursachen auf dieser Liste sind Planungsprobleme, keine technischen Probleme, und jede einzelne lässt sich in einer Spezifikation kostengünstiger beheben als in einer Inbetriebnahmephase. Das Muster erfolgreicher Projekte ist unauffällig: Die Endbetriebsbereitschaft (EOAT) wird anhand realer Bauteile ausgelegt, der Durchsatz an der Zellengrenze ist garantiert, die Umrüstzeit wird als Planungsziel behandelt, es gibt eine schriftliche Spezifikation für die Einsatzbereitschaft vor Ort, und die Supportbedingungen werden vor der Bestellung und nicht erst nach dem ersten Ausfall ausgehandelt.
EVST (EVS TECH CO., LTD), ein Ende 2018 gegründeter Roboterhersteller und -integrator mit Sitz in Chengdu, realisiert Automatisierungsprojekte in über 100 Ländern. Aufgrund dieser Konstanz behandelt unser Projektteam die fünf genannten Punkte mittlerweile als zentrale Kriterien und nicht mehr als optionale Zusatzleistungen. Käufer, die an einer Spezifikation arbeiten und eine Zweitmeinung zu Werkzeugen, Durchsatzannahmen oder Supportbedingungen wünschen, können unser Team über [Kontaktinformationen einfügen] erreichen. evsrobot.com.
Häufig gestellte Fragen
Warum scheitern Automatisierungsprojekte, selbst wenn der Roboter einwandfrei funktioniert?
Denn ein funktionierender Roboter ist noch keine funktionierende Zelle. Häufige Fehler nach der Auslieferung sind: zu spät entwickelte End-of-Arm-Werkzeuge für unvollständige Teileinformationen, ein anhand der Roboterbewegungszeit statt der vollen Stationszykluszeit berechneter Durchsatz, Rüstzeiten, die die Wirtschaftlichkeit in Anlagen mit hoher Produktvielfalt zunichtemachen, Schwankungen bei den Eingangsteilen sowie Sicherheits- oder Versorgungslücken, auf die die Anlage nicht vorbereitet war, und keine klar definierte Zuständigkeit für Wartung, Ersatzteile und Umprogrammierung nach dem Ausscheiden des Integrators.
Wie lange dauert die Inbetriebnahme des Roboters nach der Lieferung tatsächlich?
Länger als die meisten Erstkäufer planen. Die mechanische Installation geht zwar schnell, aber die Werkzeugerprobung anhand realer Teile, die Programmoptimierung, die Sicherheitsvalidierung und die Abnahmetests bestimmen den Zeitplan. Allein die End-of-Arm-Werkzeuge benötigen üblicherweise vier bis acht Wochen für Konstruktion und Fertigung sowie mindestens eine Überarbeitung nach der Serienfertigung. Bitten Sie den Lieferanten um einen detaillierten Zeitplan für Installation, Werkzeugerstellung, Programmierung, Sicherheitsvalidierung und Abnahme anstelle eines einzelnen Inbetriebnahmetests.
Welche Fragen sollte ich einem Roboterlieferanten stellen, bevor ich den Vertrag unterzeichne?
Fünf Punkte sind besonders wichtig: Wie lange ist die Lieferzeit für End-of-Arm-Werkzeuge als separate Lieferung? Garantieren Sie eine Teileanzahl pro Stunde an der Zellengrenze unter definierten Akzeptanzbedingungen? Wie lange ist die Umrüstzeit zwischen zwei bestimmten Teilenummern aus meinem aktuellen Sortiment? Welche Voraussetzungen für die Einsatzbereitschaft der Zelle werden vorausgesetzt und wer ist für die Risikobewertung nach ISO 10218-2 verantwortlich? Welches Ersatzteilset, welcher lokale Ansprechpartner für den Support und welche Reaktionszeit sind im Auftrag enthalten?
Ist der Kauf von Industrierobotern aus China riskant?
Die Risiken sind spezifisch und beherrschbar, nicht allgemein. Hardwarequalität und Wiederholgenauigkeit sind in gängigen Schweiß-, Palettierungs- und Handhabungsanwendungen weitgehend mit etablierten Marken derselben Nutzlastklasse vergleichbar. Die tatsächlichen Schwächen liegen in der Qualität der englischsprachigen Servicedokumentation, den Lieferzeiten für Ersatzteile beim Zoll, den Verzögerungen aufgrund unterschiedlicher Zeitzonen, der absoluten Genauigkeit im anspruchsvollsten Präzisionsbereich und dem geringeren Wiederverkaufswert auf dem Gebrauchtmarkt. Diese Schwächen lassen sich beim Kauf preislich und vertraglich ausgleichen, was deutlich günstiger ist, als sie während eines Produktionsstillstands zu entdecken.
Wer trägt die Verantwortung für die Sicherheit der Roboterzelle, der Roboterhersteller oder der Integrator?
Gemäß ISO 10218-2:2025 liegt die Verantwortung für die Risikobewertung und die Sicherheitsvorkehrungen auf Zellenebene beim Systemintegrator, nicht beim Roboterhersteller. Der Roboterarm ist eine Komponente; die Schutzvorrichtungen, Verriegelungen, Bereichsscanner, Sicherheitslogik und die dokumentierte Risikobewertung gehören demjenigen, der die Zelle integriert. Bei kollaborativen Anwendungen müssen die in ISO/TS 15066 beschriebenen Kraft- und Druckgrenzen mit dem tatsächlichen Werkzeug und Werkstück validiert werden, nicht mit dem Roboterarm ohne Schutzvorrichtung.
Sollte ein Geschäft mit hohem Produktmix und geringem Absatzvolumen überhaupt automatisieren?
Oft ja, aber mit einem anderen Konstruktionsziel. Produktionsanlagen mit hohem Teilemix sollten Rüstzeiten in Minuten statt in Sekunden ansetzen. Dies führt zu einer Konstruktion mit Schnellwechselsystemen, wiederholbaren Bezugspunkten, Nullpunktspannvorrichtungen, nach Teilefamilien organisierten Programmbibliotheken und häufig einem flexibel einsetzbaren kollaborativen Roboter anstelle einer festen Fertigungszelle. Ein auf der Nutzung von Einzelteilen basierendes Amortisationsmodell ist bei einem Teilemix von 40 verschiedenen Artikelnummern nicht rentabel.
Wichtige Erkenntnisse
- Automatisierungsprojekte scheitern selten an der Roboterhardware. Sie scheitern vielmehr in der Lücke zwischen einem gelieferten Roboterarm und einer laufenden Zelle, und diese Lücke ist ein Problem der Projektplanung, das bereits vor der Vertragsunterzeichnung sichtbar wird.
- Die End-of-Arm-Werkzeuge sind ein kundenspezifisches Maschinenentwicklungsprojekt und kein Zubehör. Erstellen Sie ein separates Angebot, planen Sie die Fertigung separat ein, senden Sie echte Produktionsmuster und vereinbaren Sie im Voraus, wer die Kosten für die zweite Überarbeitung trägt.
- Bestehen Sie auf einer garantierten Durchsatzleistung in Teilen pro Stunde an der Zellengrenze gemäß schriftlicher Abnahmebedingungen. Die im Datenblatt angegebenen Roboterbewegungssekunden stellen keine Durchsatzzusage dar.
- In Anlagen mit hohem Teilemix ist die Rüstzeit das Auslegungsziel, nicht die Zykluszeit. Geben Sie dem Lieferanten Ihren tatsächlichen Teilemix an und prüfen Sie, ob die angegebene Rüstzeit im Amortisationsmodell berücksichtigt wird.
- Gemäß ISO 10218-2:2025 obliegt die Risikobewertung und die Sicherung auf Zellenebene dem Systemintegrator, und ein gelieferter Roboterarm ist niemals für sich genommen eine konforme Zelle.
- Verhandeln Sie die Bereitstellung eines Ersatzteilsets vor Ort, die Benennung eines lokalen Ansprechpartners für den Support, die Zusage einer schnellen Reaktionszeit und die Schulung nach der Inbetriebnahme in die ursprüngliche Bestellung. Werden diese Leistungen später während eines Produktionsstillstands nachgekauft, sind alle vier teurer.
Über den Autor: Das EVST-Redaktionsteam schreibt über industrielle Automatisierung für Ingenieur- und Betriebsteams, die ihre erste oder nächste Roboterzelle planen. EVST ist ein in Chengdu ansässiger Roboterhersteller und -integrator, der Automatisierungsprojekte in über 100 Ländern realisiert und über die IATF16949-Zertifizierung für die Automobilindustrie sowie CE-, SGS- und TÜV-Zertifizierungen für alle Produktlinien verfügt.
Autor: EVST-Redaktionsteam
Rezensiert von: EVST-Redaktionsteam
Zuletzt aktualisiert am:
Anleitung: EVST Fünf-Ursachen-Screening nach der Lieferung – ein Planungsinstrument für Käufer zur Abgrenzung einer Roboterzelle vor Vertragsunterzeichnung, kein Abnahmetest und kein Ersatz für die Risikobewertung eines Systemintegrators.
Redaktionelle Richtlinien · Korrekturrichtlinien · Nutzungsbedingungen