Komponenten korrekt präsentieren
Teile ausrichten, trennen und in eine stabile Kommissionier- oder Ladeposition bringen.

Verbinden Sie Zuführung, Pressung, Fügetechnik, Schmierung, Drehmomentprüfung, Fehlersicherung, Rückverfolgbarkeit und Palettierung rund um die jeweilige Teilefamilie.
Die endgültige Konfiguration orientiert sich am Werkstück, der Prozesssequenz, der Inspektionsgrenze und dem Materialfluss in der Anlage.
Kugelgelenke, Querlenker und Stabilisatoren erfordern eine präzise Bauteilausrichtung in Verbindung mit Pressvorgängen, Schmierung, Drehmomentprüfungen, Abdichtung oder Funktionsprüfung. Die Prozessreihenfolge und die Prüfgrenzen sollten für jedes Werkstück individuell festgelegt und nicht auf andere Teile übertragen werden.
Aus Prozessgruppen wird ein vollständiger Ablauf zusammengestellt und anschließend auf Schnittstellen und Qualitätskriterien überprüft.
Teile ausrichten, trennen und in eine stabile Kommissionier- oder Ladeposition bringen.
Führen Sie die Press-, Walz- oder andere Verbindungsschritte in der erforderlichen Reihenfolge durch.
Die quantitative Schmierung und die Mundschmierung müssen mit den späteren Montageschritten abgestimmt werden.
Drehmomentsteuerung mittels Schwenk-, Dreh- oder Oszillationsbewegungen sowie entsprechende Dichtheitsprüfungen durchführen.
Bestätigen Sie Anwesenheit, Ausrichtung und Ergebnisse und definieren Sie anschließend die für das Projekt erforderlichen Datensatzfelder.
Die fertigen Teile werden auf die vereinbarte Palette, das Tablett oder die nachgelagerte Schnittstelle überführt.
Die Stationen folgen einem direkten Weg, wenn die Prozessabfolge und der Anlagenfluss eine progressive Bewegung zulassen.
Eine kompakte, indexierte Anordnung eignet sich für kurze, wiederholbare Sequenzen mit kontrollierter Bewegung von Station zu Station.
Robotische Handhabung kann Prozesse verbinden, bei denen Orientierung, Reichweite oder Produktvariation eine anpassungsfähigere Bewegung erfordern.
Bei der automatischen Beladung, Nachfüllung oder bei Entscheidungen, die von den Mitarbeitern getroffen werden, wenn die Präsentation variiert oder die Wirtschaftlichkeitsberechnung eine automatische Handhabung nicht zulässt, ist die manuelle Beladung durch den Bediener erforderlich.
Verbinden Sie stabile Zuführung, wiederholbare Verarbeitung, automatische Kontrollen und Materialtransfer, wenn Teilebedingungen und Schnittstellen kontrolliert werden.
Die Qualitätskontrollen sollten sich am tatsächlichen Prozessrisiko orientieren und die Ergebnisse mit der nächsten Materialflussentscheidung verknüpfen.
Vergewissern Sie sich, dass die richtige Komponente für den Vorgang verfügbar und positioniert ist.
Überwachen Sie die definierten Press-, Schmier-, Verbindungs- oder drehmomentbezogenen Bedingungen.
Nutzen Sie die entsprechenden Drehmoment-, Dichtungs- oder Online-Funktionsprüfungen, um die Vorgehensweise festzulegen.
Legen Sie fest, welche Kennungen, Ereignisse und Ergebnisse gespeichert und ausgetauscht werden sollen.
Der Umfang der Rückverfolgbarkeit wird während des Projekts definiert; die Seite geht nicht davon aus, dass jedes Ereignis oder Ergebnis aufgezeichnet wird.
Jeder Fall behält seine Prozessbeschreibung der korrekten Komponentenfamilie bei.
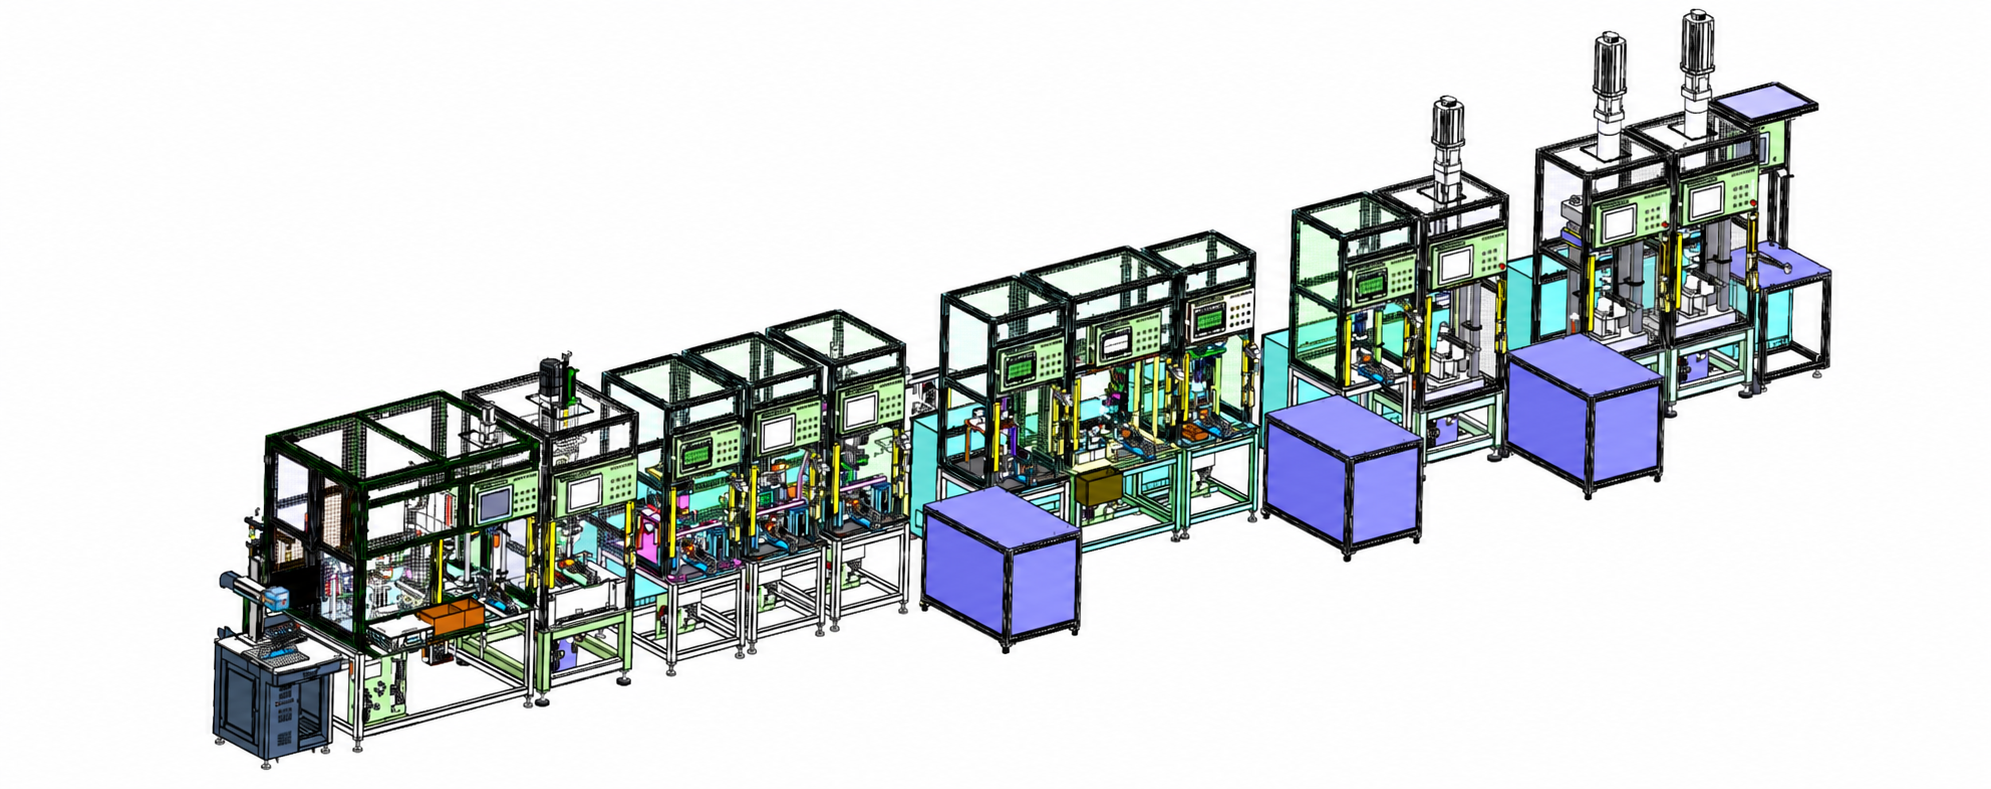
Beispielhafte Abfolge: Quantitative Schmierung → Komponenteneinpressung → Walzen → Vorschwingen → Schwingdrehmomentprüfung → Drehdrehmomentprüfung → Mundschmierung → Staubschutzdeckelmontage → Ringmontage → Staubschutzdeckel-Dichtheitsprüfung → Buchseneinpressung.
Schwerpunkt der Montage: Achten Sie auf die korrekte Ausrichtung der Teile und halten Sie Schmierung, mechanische Montage und Überprüfung in der richtigen Reihenfolge ein.
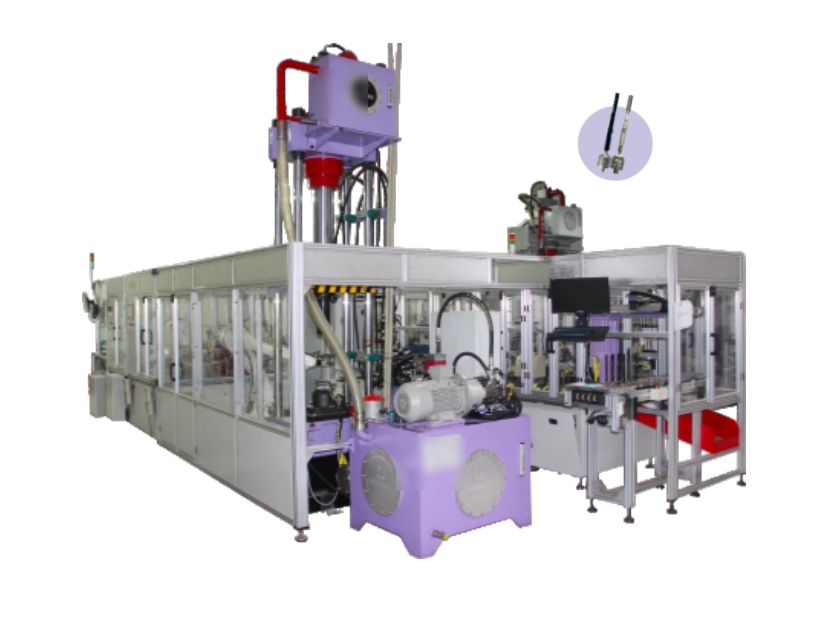
Beispielhafte Abfolge: Automatische Bauteilzuführung → servohydraulisches Pressen → Drehmomentregelung → robotergestützte Palettierung.
Schwerpunkt der Montage: Die Präsentation vor dem Pressen stabilisieren und anschließend das definierte Drehmomentergebnis mit dem Materialweg verbinden.
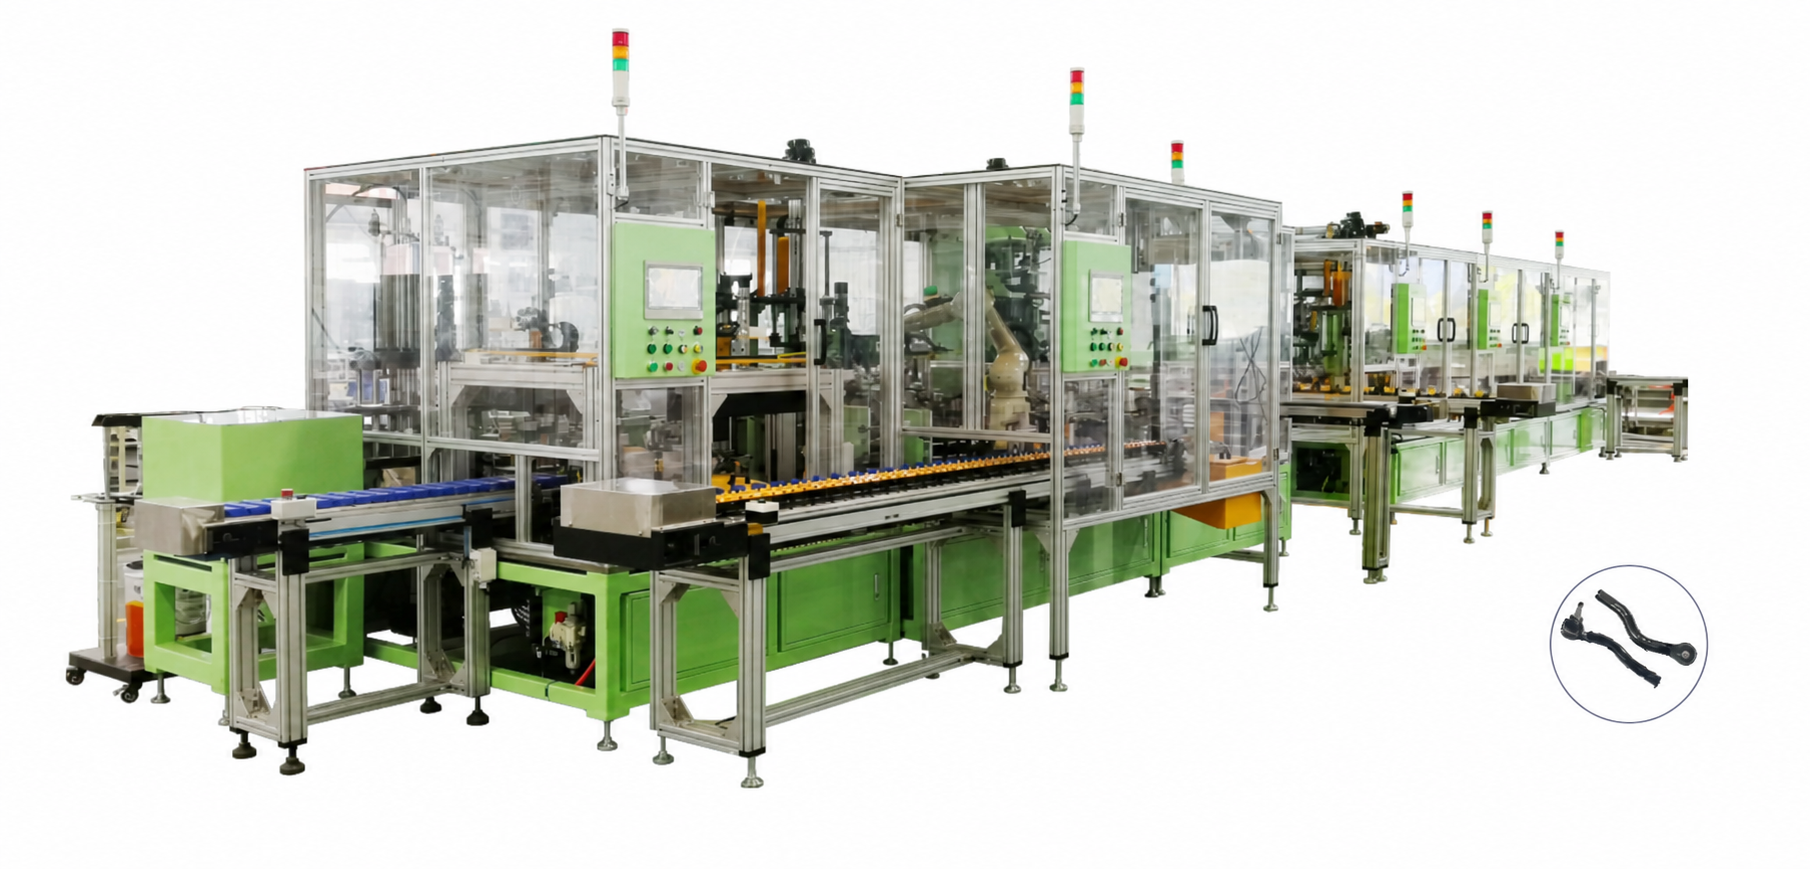
Beispielhafte Abfolge: Automatische Komponentenzuführung → Oszillationsdrehmomentregelung → Rotationsdrehmomentregelung → robotergestützte Palettierung.
Schwerpunkt der Montage: Die Prüfungen auf Schwingung und Rotation sollten getrennt durchgeführt werden, damit jedes Ergebnis die beabsichtigte Akzeptanzentscheidung beeinflussen kann.
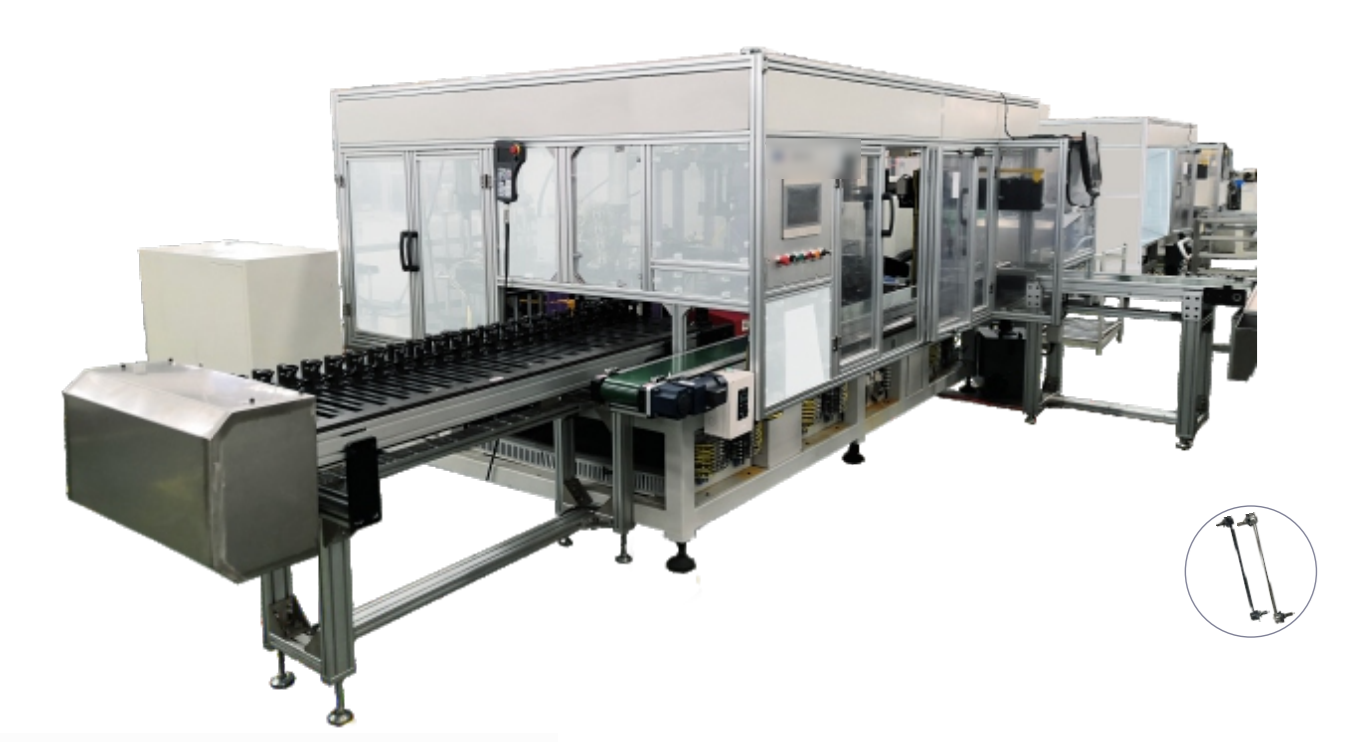
Beispielhafte Abfolge: Komponentenpräsentation → definierte Montagevorgänge → Online-Funktionserkennung → Fehlervermeidungsentscheidung → nachgelagerte Übergabe.
Schwerpunkt der Montage: Bestätigen Sie, was geprüft wird, wie das Ergebnis beurteilt wird und wohin ein fehlerhaftes Teil weitergeleitet wird.
Die Reihenfolge der Arbeitsschritte und die Verriegelungsmechanismen müssen auf das Bauteil abgestimmt sein.
Platzieren Sie Kontrollen an Stellen, an denen die Ergebnisse den weiteren Verlauf noch beeinflussen können.
Automatisieren Sie wiederkehrende Arbeitsschritte, wenn die Schnittstellen stabil sind.
Definieren Sie Varianten, Ausstattungen und Rezepturen, bevor Sie die Ausrüstung detailliert beschreiben.
Der Ansatz unterstützt die Fertigung von Fahrwerks- und Aufhängungskomponenten für Kraftfahrzeuge, einschließlich Kugelgelenken, Querlenkern und Stabilisatoren. Ähnliche Planungsprinzipien lassen sich nach Bestätigung der Prozesse und Abnahmekriterien auch auf andere Metallbaugruppen anwenden.
Teile, Varianten, Prozesse, Prüfungen, Layout und Schnittstellen prüfen.
Stationsreihenfolge, Materialfluss, Steuerung und Abnahmelogik definieren.
Bauen und integrieren Sie den genehmigten mechanischen, elektrischen und steuerungstechnischen Leistungsumfang.
Prüfen Sie die Arbeitsvorgänge anhand der vereinbarten Werkstücke und des Abnahmeplans.
Bereitstellung von Projektdokumentation, Schulungen und Nachbetreuung.
Bitte geben Sie Teilezeichnungen, Varianten, den Wareneingangszustand, die Prozessabfolge, Qualitätsprüfungen, Rückverfolgbarkeitsanforderungen, Layoutbeschränkungen, Hilfsstoffe sowie vorgelagerte und nachgelagerte Schnittstellen an.
Nein. Der Automatisierungsgrad sollte die Teilepräsentation, die Wiederholbarkeit, die Ergonomie, das Qualitätsrisiko und die Stabilität jeder Schnittstelle berücksichtigen.
Vergleichen Sie den Werkstückweg, die Stationsanzahl, den Transferbedarf, den verfügbaren Platz, die Umrüstmethode und den Inspektionsablauf, bevor Sie sich für eine lineare, indexierte oder robotergestützte Zellenarchitektur entscheiden.
Möglicherweise. Die Konzeptprüfung muss gemeinsame Positionierungsmerkmale, Vorrichtungsänderungen, Rezepturen, Prüfeinstellungen und Materialflussregeln für jede geplante Variante bestätigen.
Definieren Sie die Teilekennung, die erforderlichen Prozessereignisse, die Prüfergebnisse, die Zeitstempel, die Rezeptur- oder Variantenreferenzen und die Systeme, die diese Datensätze empfangen oder speichern.
Teilen Sie die Teilefamilie, den Prozessablaufplan, die erforderlichen Prüfungen, den Variantenplan und die Layoutbeschränkungen mit, damit EVST ein Fließbandkonzept um die reale Anwendung herum entwickeln kann.