
Transformatortank Schweißautomatisierung
Koordinieren Sie Nahtlokalisierung, Programmierung, Roboterzugang und Materialtransfer rund um den realen Transformatorbehälter – nicht rund um eine generische Ausrüstungsliste.
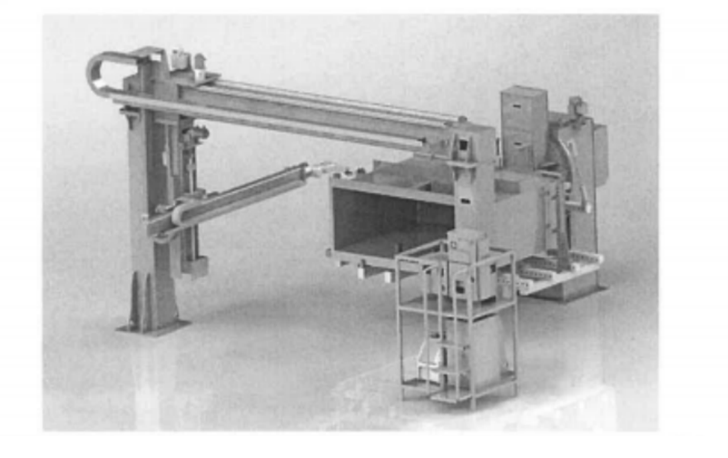
EVST konfiguriert externe und interne Schweißstationen für Werkstücke des Transformatorenkessels und verknüpft anschließend die endgültige Architektur, den Schweißprozess und die Abnahmemethode mit den Projekteingaben.
Definieren Sie den Projektumfang, bevor die Projektgröße festgelegt wird.
Vor der Dimensionierung der Anlage müssen Tank, Verbindungen, Materialfluss und Abnahmeverfahren festgelegt werden. Nutzlast, Reichweite, Wandstärke, Geschwindigkeit und Durchsatz werden anschließend anhand der gewählten Projektarchitektur bestätigt.
Jedes Formular wird anhand seines tatsächlichen Nahtplans und Befestigungsplans überprüft.
Die Abfolge ist an den tatsächlichen Bau- und Zugangsplan des Tanks angepasst.
Der Arbeitsablauf umfasst die Bearbeitung des Tanks von der externen zur internen Schweißung.
Die Sensorik unterstützt die Schweißnahtfindung, wenn Passungsabweichungen dies erfordern.
Die gewählte Methode hängt von Geometrie, Vorrichtung, Kalibrierung und Umrüstumfang ab.
Die Architektur wird unter Berücksichtigung von Zugänglichkeit, Orientierung und Materialfluss ausgewählt.
Panzerfamilien, die die Anwendungsprüfung trennen kann
Jede Werkstückfamilie verändert den Nahtzugang, die Vorrichtung, die Ausrichtung und den Ablauf zwischen Außen- und Innenschweißen.
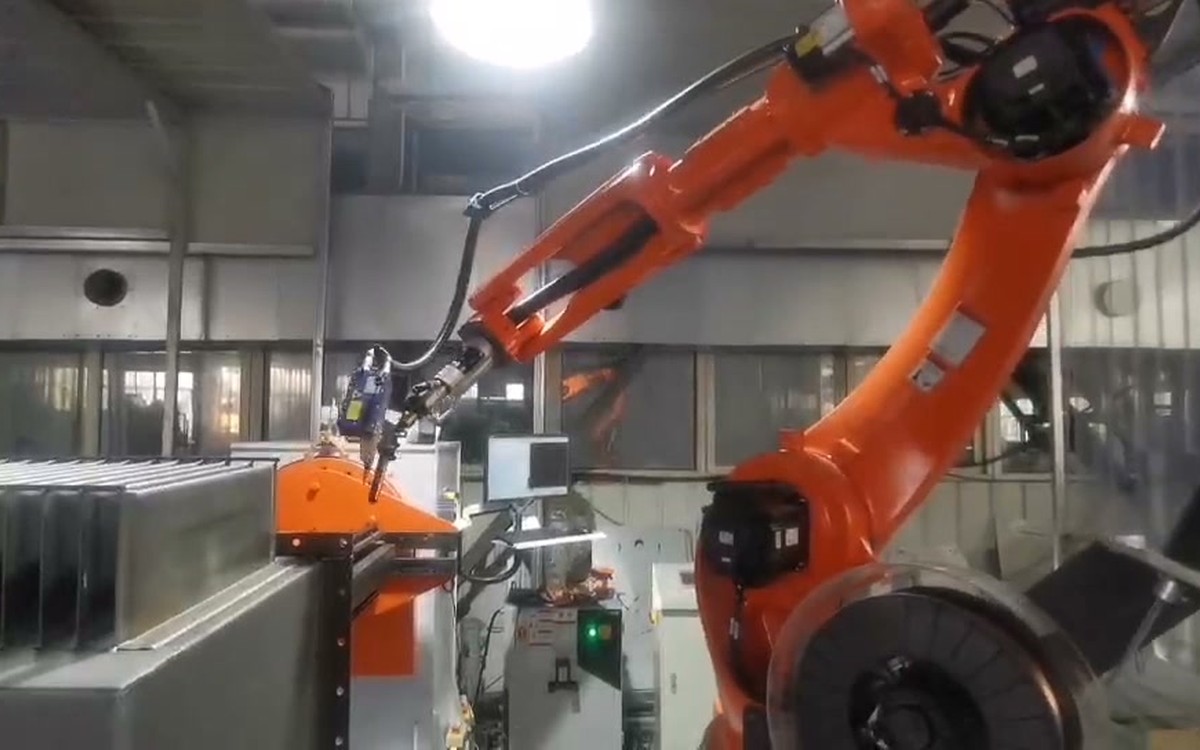
Rechteckige Tanks
Überprüfen Sie die Seitenwandnähte, Ecken, Wellenabschnitte und die für einen stabilen Schweißbrennerzugang erforderliche Ausrichtung.
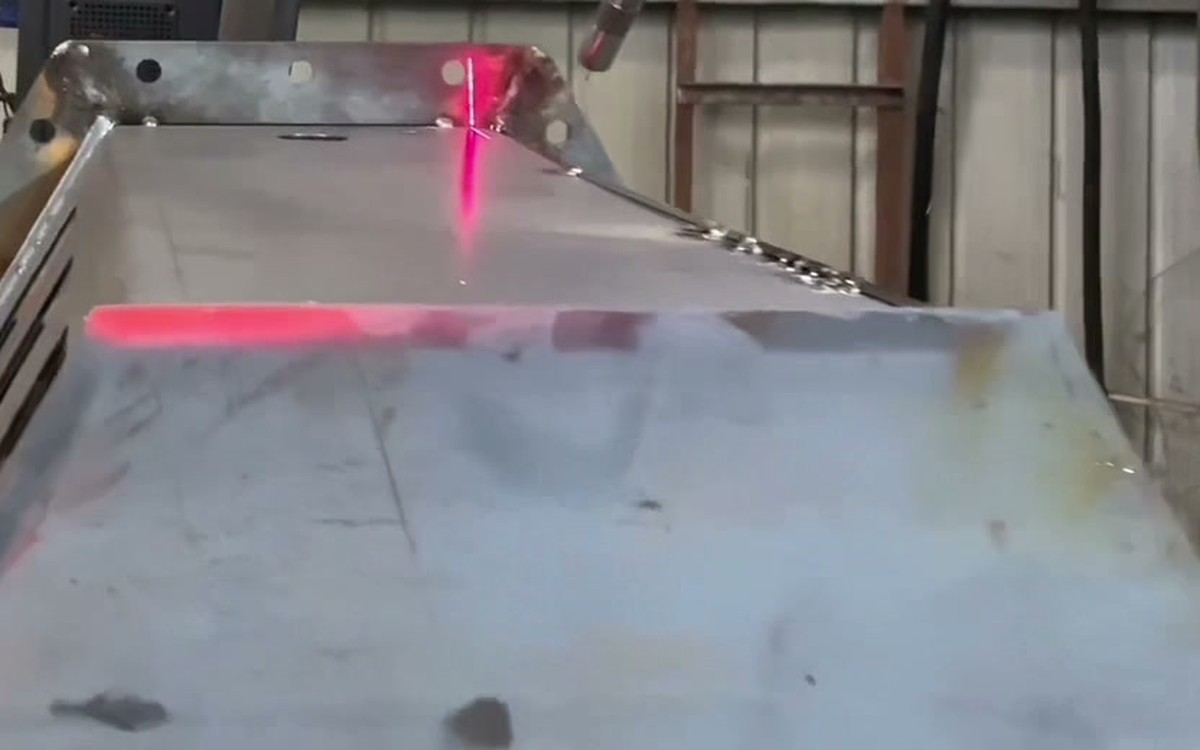
Dreieckige Tanks
Planpfadgenerierung, Laserlokalisierung und Zugangsgestaltung bei wechselnden Flächen und interner Geometrie.
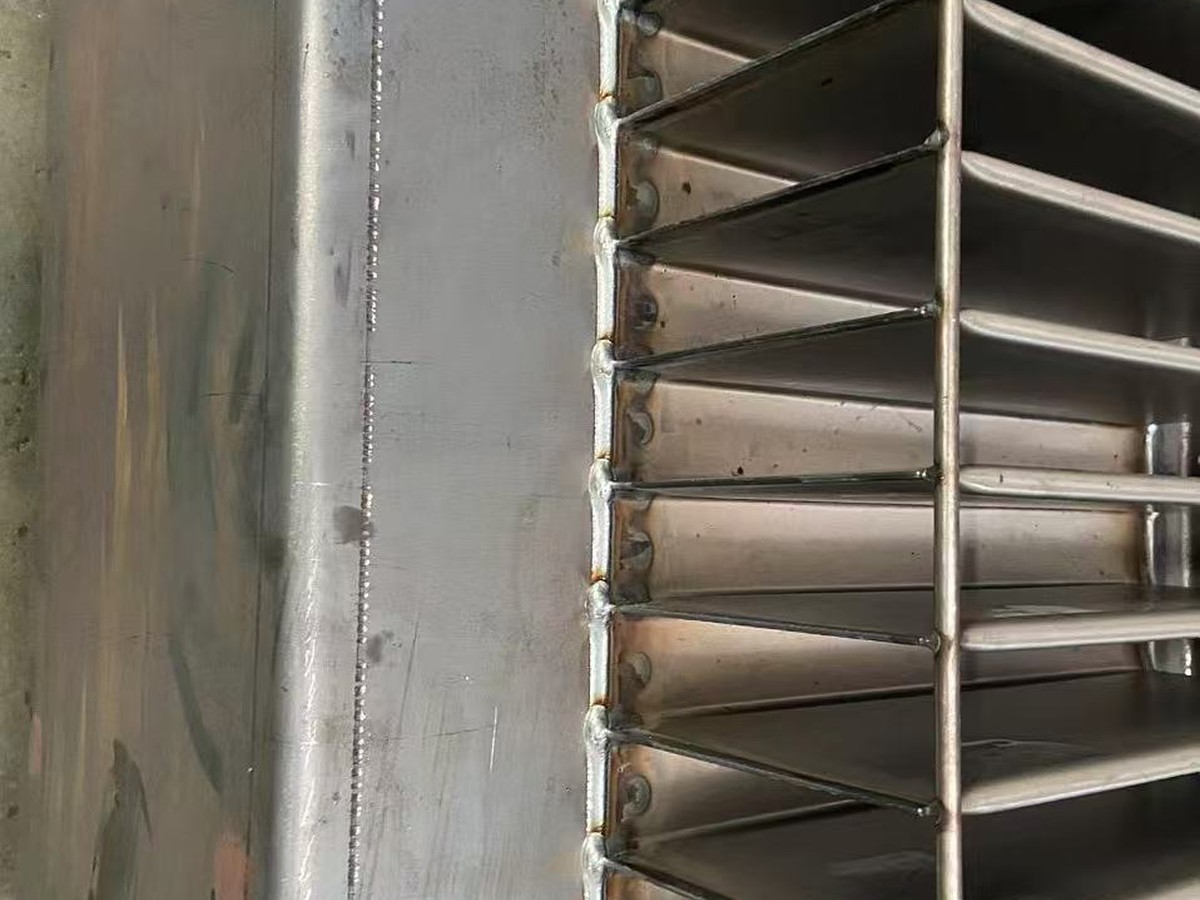
Wellwandtanks
Trennen Sie durchgehende Wandnähte von Rippenendverbindungen und achten Sie darauf, dass der Schweißpfad über die wiederholte Geometrie hinweg ausgerichtet bleibt.
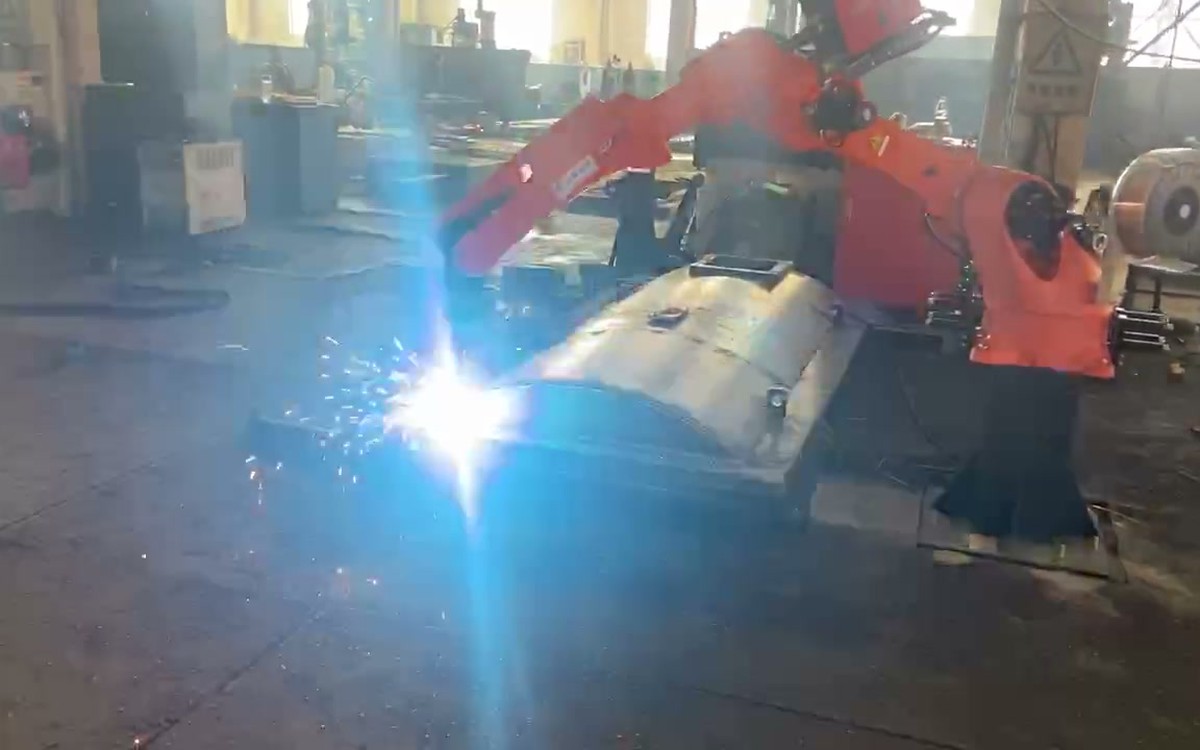
Tankdeckel
Prüfen Sie die gebogenen Abdeckungsnähte, Öffnungen, Flansche und die für die gewählte Abdeckungskonstruktion erforderliche Ausrichtung der Befestigungselemente.
Unterteilen Sie den Panzerbau in beobachtbare Schweißphasen.
Der Prozess ist in Werkstückphasen unterteilt, sodass Roboterzugang, Vorrichtung und Abnahme in jeder Phase überprüft werden können, anstatt sie in einer langen Produktionsbeschreibung zu verstecken.
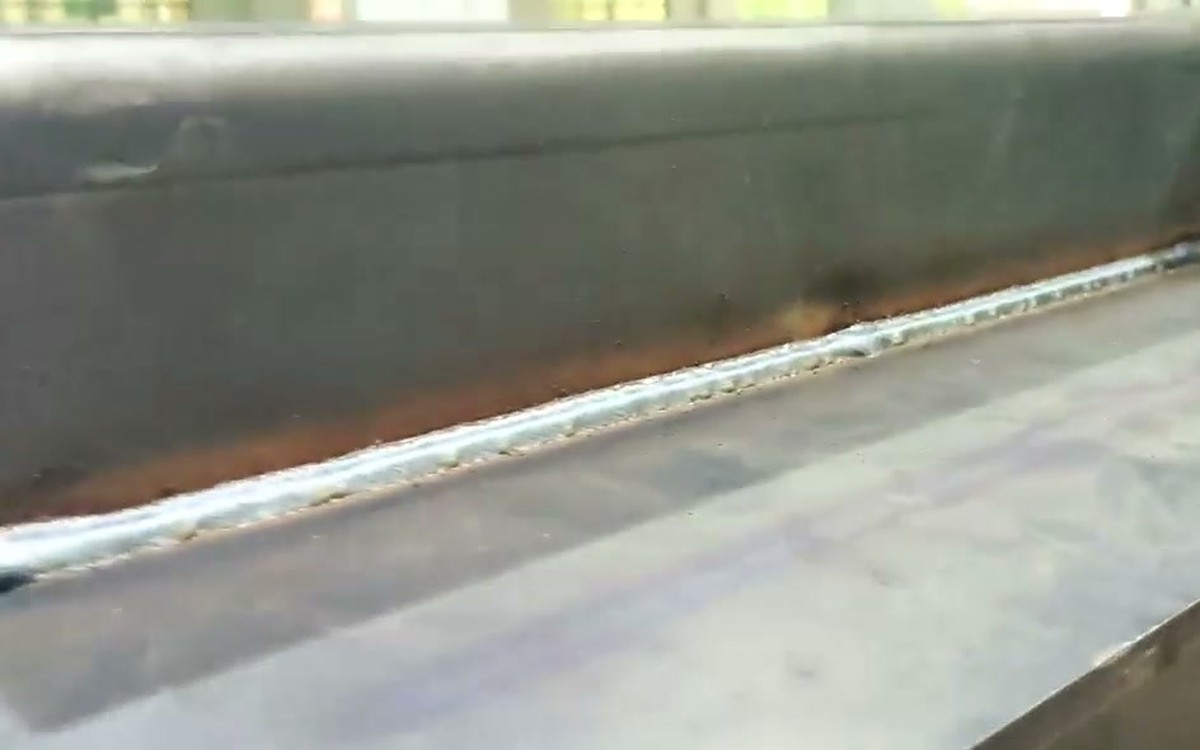
Schweißen des Tankbodens
Legen Sie Bezugspunkte fest und vollenden Sie die geplanten Bodennähte, bevor die spätere Tankgeometrie den Zugang einschränkt.
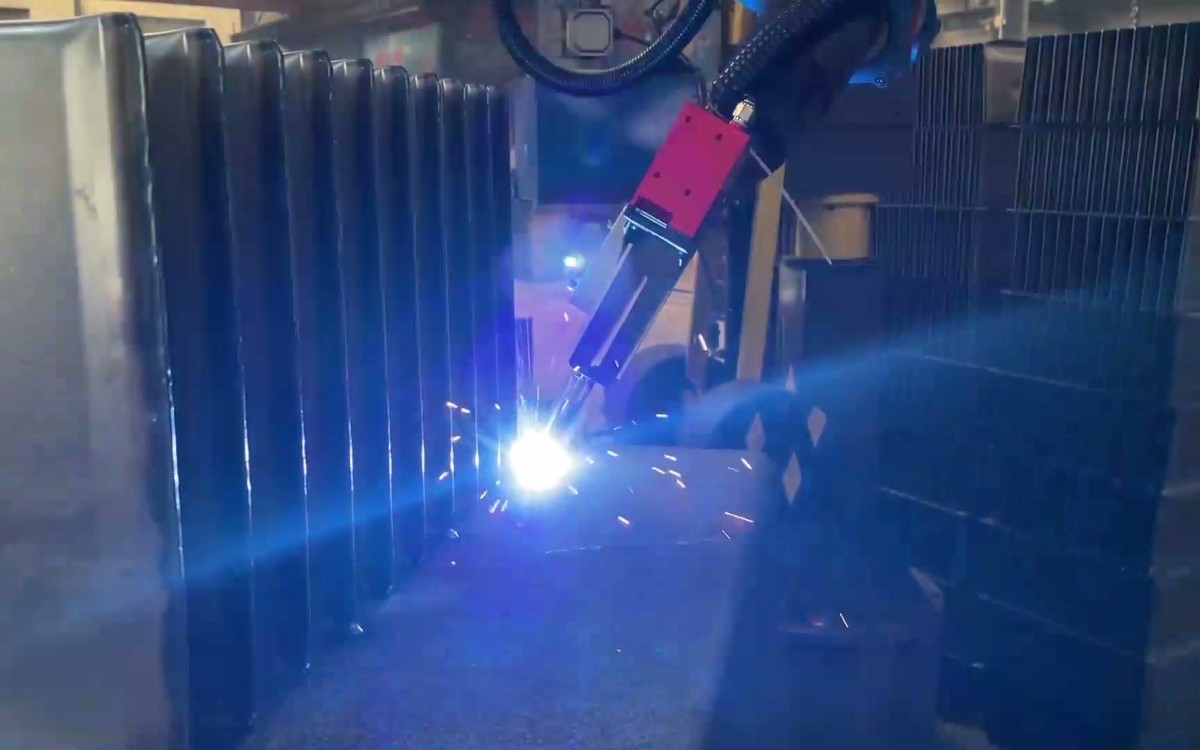
Wände und Verstärkungsrippen
Die Wand-, Bewehrungs- und Wellblechabschnitte sind mit der Vorrichtungskontrolle und der erreichbaren Schweißnahtausrichtung abzustimmen.
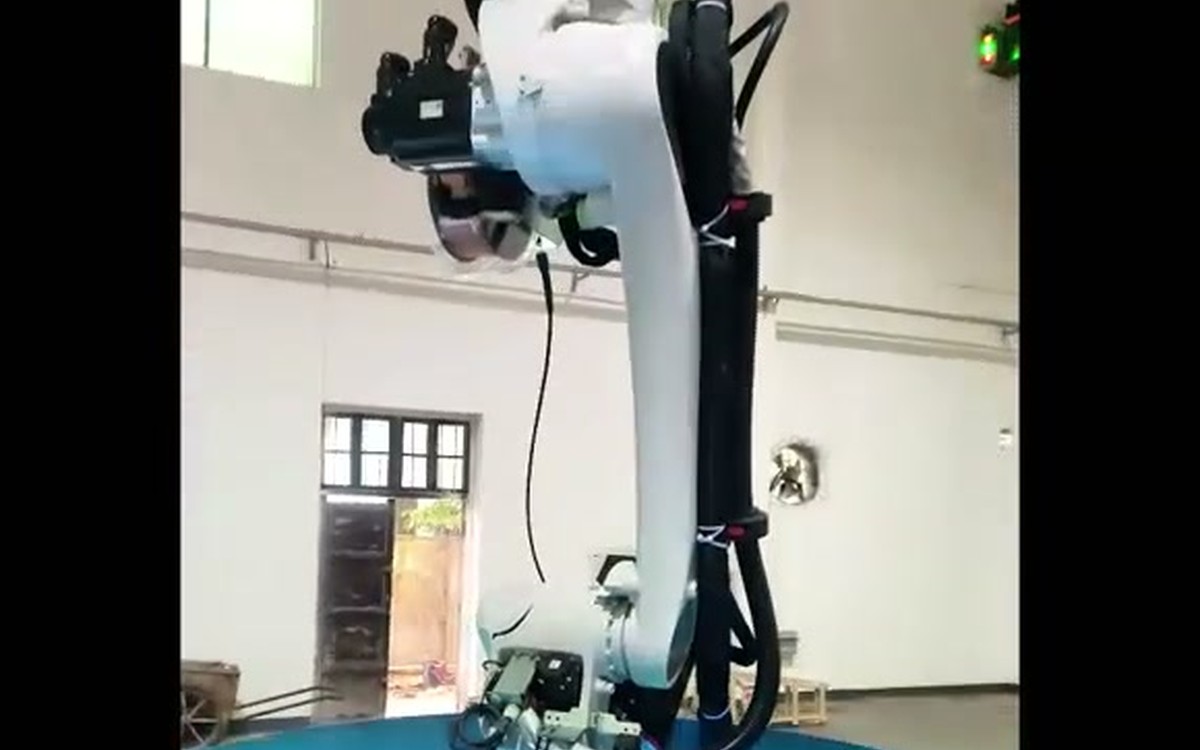
Innenschweißung
Verwenden Sie die gewählte umgekehrte, Säulen- oder Fahrachsenanordnung, um die im Prozessplan identifizierten inneren Nähte zu erreichen.
Außenschweißen, Transferschweißen und Innenschweißen
Die manuellen und automatisierten Arbeitsschritte, vom Heftschweißen und Palettieren über den AGV-Transport, das Entladen mit dem Kran, das Ausbesserungsschweißen bis hin zur Dichtheitsprüfung, sollten transparent bleiben.
Der gesamte Kraftstofftank und die Verstärkungsrippen müssen von Hand punktgeschweißt und an der vorgesehenen Stelle auf der Spezialpalette platziert werden.
Die Spezialpalette wird auf dem dafür vorgesehenen Palettenregal platziert und wartet darauf, vom fahrerlosen Transportsystem (AGV) zum externen Schweißstationsroboter für die vollständige Schweißung transportiert zu werden.
Nach Abschluss der äußeren Schweißarbeiten übergibt das AGV das Werkstück an den internen Schweißstationsroboter zur vollständigen inneren Schweißung.
Nach Abschluss der internen Schweißarbeiten transportiert das AGV den Tank zur Entladeposition. Dort wird er mit einem Handkran abgenommen und in den Reparaturschweißbereich gebracht. Anschließend erfolgt die manuelle Dichtheitsprüfung. Das AGV kehrt automatisch zum Ladebereich zurück und wartet dort.
Jede Komponente wird anhand ihrer Funktion definiert.
Die endgültige Ausrüstungsliste ist projektspezifisch. Diese Komponentenrollen zeigen, was koordiniert werden muss, bevor Modelle, Mengen und Leistungswerte bestätigt werden.
| Komponente | Verantwortung bei der Anwendung |
|---|---|
| Schweißroboter und Prozesspaket | Den programmierten Brennerweg und das gewählte Schutzgasschweißverfahren um die definierten Verbindungen herum beibehalten. |
| Lasernahtlokalisierung oder -verfolgung | Schweißmerkmale lokalisieren und Pfadkorrektur unterstützen, wenn die vereinbarte Passbedingung eine Erfassung erfordert. |
| Säule, Portal oder Fahrachse | Erweitern Sie den Zugang über die Tankflächen hinaus bis in den inneren Schweißbereich. |
| Positionierer und zugehörige Vorrichtung | Den Tank an vereinbarten Bezugspunkten halten und die Nähte in einer praktikablen Ausrichtung präsentieren. |
| Paletten- und AGV-Fluss | Bewegen Sie das Werkstück zwischen den Positionen Laden, Außenschweißen, Innenschweißen und Entladen hin und her. |
| Kontroll- und Sicherheitsgrenzen | Koordinierung von Bewegung, Verriegelungen, Wiederherstellungszuständen und dem endgültigen geschützten Betriebsbereich. |
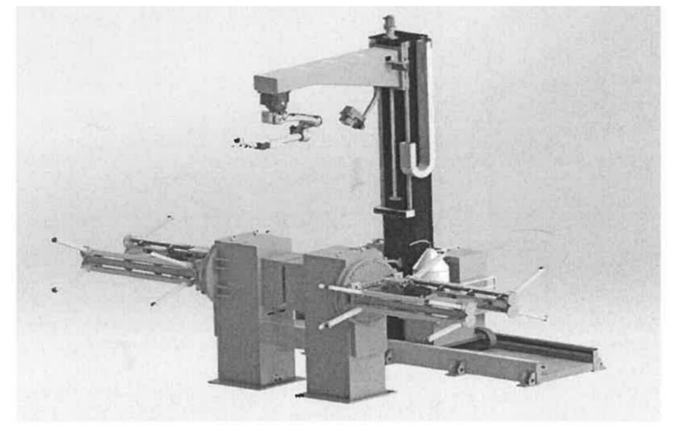
Dichtigkeitsprüfungen gehören zum Produktionsplan
Schweißen und Dichtheitsprüfung dürfen nicht getrennt werden.
Der bestehende Arbeitsablauf sieht manuelle Reparaturschweißungen und Dichtheitsprüfungen nach dem Entladen vor. Das Projekt sollte daher festlegen, wie Schweißnahtbild, Nahtkontinuität, Maßvorgaben, Reparaturmaßnahmen und Dichtheitsprüfungen dokumentiert werden.
Prüfverfahren, Druck, Dauer und Abnahmeprotokolle werden zusammen mit der Kundenspezifikation und den genehmigten Projektdokumenten definiert.
Benötigen Sie eine Überprüfung der Schweißarbeiten von außen nach innen?
Senden Sie die Tankzeichnung, die Anschlussfolge, die Verlademethode, den Abnahmeplan und die verfügbare Stellfläche.
Machen Sie die Automatisierungsgrenze explizit.
Prüfung der Bewerbung im Vorfeld
Bevor Sie die Ausrüstung auswählen, beginnen Sie mit dem Tank, den Verbindungen, der Montage und dem Abnahmeverfahren.
Integrierte Architektur
Roboterzugang, Sensorik, Positionierer, Fahrachsen und Materialfluss als ein System koordinieren.
Validierungsgesteuerte Ziele
Binden Sie Zyklus-, Schweiß- und Umrüstziele an reale Bauteile und einen vereinbarten Testbereich an.
Klare manuelle Schritte
Behalten Sie Heftschweißen, Kranarbeiten, Reparaturschweißen und Dichtheitsprüfungen im Blick.
Fragen zum Schweißen von Transformatorentanks
Welche Transformatorkesseltypen kann dieses Automatisierungskonzept abdecken?
Die Lösung kann für rechteckige, dreieckige und Wellwandtanks sowie für Tankdeckelarbeiten geprüft werden. Der endgültige Umfang hängt von der Zeichnung, dem Nahtplan, dem Befestigungskonzept und der erreichbaren Schweißrichtung ab.
Wie sind externe und interne Schweißstationen miteinander verbunden?
Der Arbeitsablauf nutzt eine spezielle Palette und einen fahrerlosen Transporter (AGV). Der AGV transportiert den Tank zur externen Schweißanlage, übergibt ihn dort zur internen Schweißanlage und fährt ihn anschließend zur Entladung, bevor die Reparaturschweißung und die Dichtigkeitsprüfung erfolgen.
Ist bei einem neuen Tanktyp eine vollständige Neuschulung erforderlich?
Nicht unbedingt. Offline-Programmierung, Nahtknoten-Scanning und Laserlokalisierung können den Aufwand für das Anlernen der Zelle reduzieren, aber das Ergebnis hängt von der Modellqualität, der Wiederholgenauigkeit der Vorrichtung, der Kalibrierung, der Sensorik und dem vereinbarten Umrüstumfang ab.
Wie wird die Dichtheit nach dem Schweißen überprüft?
Der Prozess umfasst nach der Entladung eine manuelle Reparaturschweißung und eine Dichtheitsprüfung. Prüfverfahren, Druck, Dauer, Akzeptanzschwelle und Protokollformat müssen gemäß den genehmigten Kunden- und Projektanforderungen festgelegt werden.
Was soll ich zur Bewerbungsprüfung einreichen?
Senden Sie die Tankzeichnung, den Verbindungsplan, Angaben zu Material und Wandstärke, Passungs- und Heftschweißbedingungen, erwartete Varianten, Beladungsmethode, Zielvolumendefinition, Inspektions- und Dichtheitsprüfungsplan, Versorgungsleitungen und verfügbare Stellfläche.
Beginnen Sie mit der Zeichnung des Transformatorkessels.
EVST kann anhand des Werkstücks, der Nahtfolge, des Materialflusses und des Abnahmeplans eine praktische externe und interne Schweißarchitektur überprüfen, bevor projektspezifische Parameter festgelegt werden.