
Das synchronisierte Schweißen mit mehreren Brennern wird nicht einfach durch das gleichzeitige Zünden von zwei oder mehr Lichtbögen erreicht. Das System muss ein kontrolliertes Verhältnis zwischen Brennergeometrie, Vorschubbewegung, Prozessparametern, Wärmeverteilung, Werkstückspannung und Fehlerreaktion aufrechterhalten.
Der wirtschaftliche Nutzen liegt üblicherweise in einem höheren Durchsatz oder einer besseren Prozessbalance. Das technische Risiko besteht darin, dass bereits eine versteckte Abweichung zwischen den Kanälen zu ungleichmäßiger Qualität, Verzerrungen oder einem Fehler führen kann, der sich über die gesamte Anlage ausbreitet. Eine gute Spezifikation behandelt daher jeden Brenner sowohl als Teil einer synchronisierten Gruppe als auch als unabhängig überprüfbaren Prozesskanal.
Die zentralen Thesen
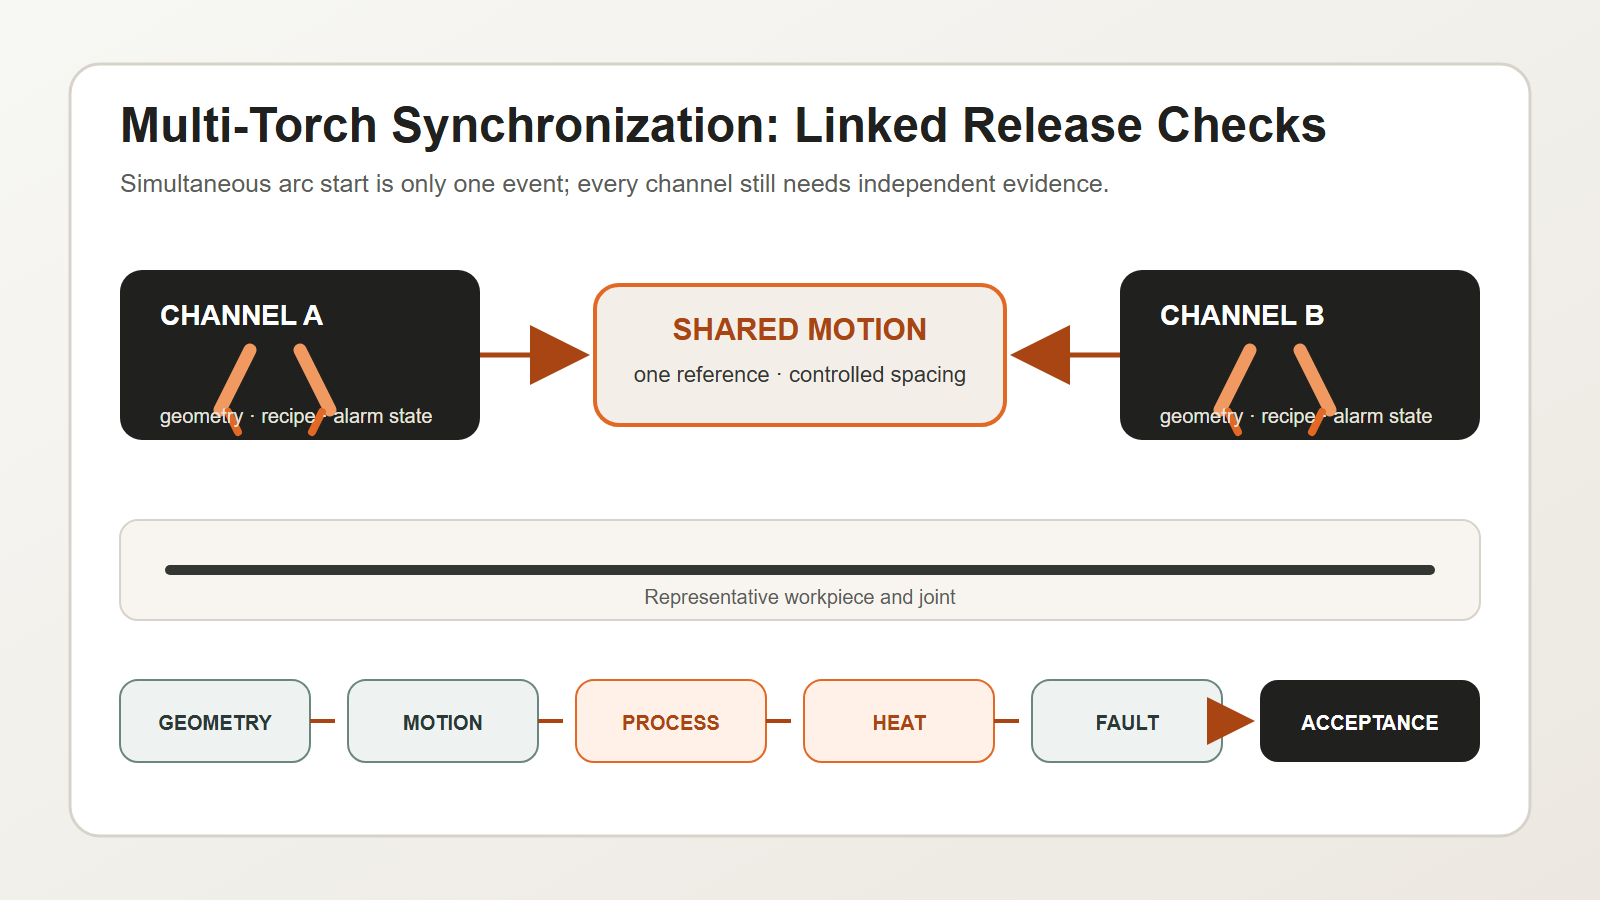
- Gleichzeitiges Zünden des Lichtbogens beweist nicht, dass das Schweißen synchronisiert war.
- Die Geometrie des Brenners und seine Bewegungsrichtung benötigen eine gemeinsame Bezugsebene.
- Jeder Brenner benötigt weiterhin sein eigenes Prozessprotokoll und seinen eigenen Alarmstatus.
- Die Wärmewechselwirkung muss an repräsentativen Werkstücken getestet werden.
- Bei einem Einzelkanalfehler ist eine definierte Gruppenreaktions- und Neustartregel erforderlich.
Direkte Antwort: Was macht das synchronisierte Schweißen mit mehreren Brennern gültig?
Das Synchronschweißen mit mehreren Brennern ist gültig, wenn die Gruppe als ein geplanter Prozess abläuft und jeder Brenner unabhängig überprüfbar bleibt. Ausgangspunkt sind Werkstück, Verbindung, Material und die geforderte Schweißnahtqualität. Position, Winkel und Abstand jedes Brenners werden von einem gemeinsamen Bezugspunkt aus festgelegt. Vorschubgeschwindigkeit und relativer Abstand werden im Bewegungsplan verknüpft. Stromstärke, Drahtvorschub, Zeitvorgabe und weitere freigegebene Prozesswerte werden kanal- und rezeptspezifisch gespeichert. Es wird geprüft, wie sich die aktiven Wärmequellen auf Passgenauigkeit, Verzug und Unterbrechungen/Neustarts auswirken. Jeder Brenner erhält einen eigenen Lichtbogen-, Vorschub-, Versorgungs- und Positionsstatus. Fällt ein Kanal aus, muss das Steuerungssystem die für diese Schweißsequenz freigegebene Reaktion auslösen. Vor der Produktion wird jede Schweißstelle geprüft und definierte Fehler an wiederkehrenden Teilen getestet. Das gleichzeitige Zünden mehrerer Lichtbögen ist ein einziger Vorgang. Synchronschweißen ist das verifizierte Zusammenspiel von Geometrie, Bewegung, Prozess, Wärme, Qualität und Wiederherstellung.
Beginnen Sie mit der Schweißnaht und dem Werkstück, nicht mit der Brennerzählung.
Bevor Sie sich für eine Anordnung mit mehreren Taschenlampen entscheiden, definieren Sie Folgendes:
- Verbindungsart und Schweißnahtposition;
- Grundmaterial und Dickenbereich;
- Passgenauigkeit und Spaltabweichung;
- Schweißposition und Zugänglichkeit;
- erforderliche Schweißnahtqualität und Prüfmethode;
- Produktionsmix und Umrüstanforderungen;
- Zulässige Wärmeeinbringung und Verformungsverhalten.
Die Anzahl und Anordnung der Brenner muss diesem Prozessrahmen entsprechen. Das Hinzufügen weiterer Brenner kann ungleichmäßige Passung, instabile Positionierung oder ein undefiniertes Schweißnahtabnahmeniveau nicht ausgleichen.
Überprüfen Sie die Geometrie als verknüpftes System
Die Brenner benötigen eine gemeinsame mechanische und verfahrenstechnische Referenz. Wichtige Prüfungen umfassen:
| Geometrie-Element | Was zu überprüfen ist | Typischer Ausfallmodus |
|---|---|---|
| Taschenlampenposition | Lage relativ zu Gelenk und benachbarten Fackeln | Versetzte Wulst oder fehlende Kante |
| Arbeits- und Reiseaspekte | korrekte Ausrichtung über den gesamten Pfad | ungleichmäßige Verschmelzung oder Perlenform |
| Brennerabstand | beabsichtigte Trennung unter Last und Bewegung | thermische Wechselwirkung oder Kollisionsrisiko |
| Kontaktspitze oder Prozesspunkt | wiederholbare kanalspezifische Kalibrierung | Ein Kanal driftet ab, während die anderen korrekt bleiben. |
| Werkstückbezugspunkt | stabile Teilepräsentation und Klemmung | Alle Kanäle folgen der falschen Referenz |
Messen Sie das installierte System. Eine nominale CAD-Beziehung berücksichtigt weder die Durchbiegung der Halterung, noch Kabelkräfte, Änderungen der Versorgungsleitungen, Kollisionseffekte oder thermische Ausdehnung.
Bewegung synchronisieren, ohne die Kanalsichtbarkeit zu verlieren
Im Bewegungsplan sollte festgelegt werden, welche Variablen gemeinsam genutzt werden und welche unabhängig bleiben.
Zu den gemeinsamen Variablen gehören beispielsweise die Startfreigabe, die Fahrtrichtung, die koordinierte Geschwindigkeit, die Werkstückrotation und die Stationsverriegelungen. Unabhängige Variablen können die Lichtbogenbildung, der Drahtvorschubstatus, die Strom- oder Spannungsrückmeldung, die Brennerhöhe oder die Nahtverfolgungseingabe sowie kanalspezifische Alarme umfassen.
Die Steuerungslogik sollte vier Fragen beantworten:
- Was muss vor Beginn der Gruppe gegeben sein?
- Was bestätigt, dass alle erforderlichen Kanäle eingerichtet sind?
- Was passiert, wenn ein Kanal seinen zulässigen Zustand verlässt?
- Was muss vor dem Neustart der Gruppe erneut überprüft werden?
„Mit den verbleibenden Brennern fortfahren“ ist nicht automatisch eine sichere oder zulässige Vorgehensweise. Ob sie zulässig ist, hängt von der Schweißkonstruktion, der Schweißfolge, der Wärmebilanz und dem qualifizierten Verfahren ab.
Prozessparameter nach Kanal und Rezept verwalten
Eine synchronisierte Station benötigt weiterhin Aufzeichnungen auf Kanalebene. Je nach Schweißprozess und Projektanforderungen kann das Rezept Folgendes umfassen:
- Prozessidentifizierung;
- Stromstärke, Spannung, Drahtzuführung oder gleichwertige Steuerwerte;
- Reisegeschwindigkeit und Start-/Stopp-Zeitpunkt;
- Status des Schutzgases oder der Prozessmedien;
- Brennerversatz und -ausrichtung;
- Web-, Oszillations- oder Nahtverfolgungseinstellungen;
- Kraterfüllungs-, Einlauf- und Auslaufverhalten;
- Alarm- und Toleranzgrenzen.
Speichern Sie die Rezeptversion zusammen mit dem Produktionsdatensatz. Wenn ein Brenner angepasst wird, sollte die Änderung nicht zu einer undokumentierten lokalen Einstellung werden, die außerhalb der genehmigten Konfiguration erhalten bleibt.
ISO 4063:2023 bietet eine standardisierte Prozessnomenklatur und Referenznummern, die eine einheitliche Kennzeichnung in Zeichnungen, Arbeitsanweisungen und Schweißverfahrensspezifikationen gewährleisten. ISO 15614-1:2017 beschreibt die Verfahrensqualifizierung für das Lichtbogen- und Gasschweißen von Stählen sowie das Lichtbogenschweißen von Nickellegierungen innerhalb ihres Anwendungsbereichs. Der anzuwendende Qualifizierungsweg hängt weiterhin vom jeweiligen Werkstoff, Prozess, Vertrag und der Anwendungsnorm ab.
Zitierfähige Aussage 1: Das synchronisierte Schweißen mit mehreren Brennern erfordert gleichzeitig eine Bewegungssteuerung auf Gruppenebene und einen Prozessnachweis auf Kanalebene.
Zitierfähige Aussage 2: Eine identische Zeitmessung beweist nicht, dass die Schweißbedingungen identisch sind, da Geometrie und Wärmeeinwirkung je nach Kanal unterschiedlich sein können.
Wärmeinteraktion und Sequenz steuern
Mehrere Lichtbögen verändern das Wärmemuster. Selbst wenn jeder einzelne Kanal innerhalb seines erwarteten Bereichs liegt, können deren kombinierte Timing- und Abstandsverhältnisse Verzerrungen, Zwischenpassbedingungen und lokale Wärmeansammlungen beeinflussen.
Das Projektteam sollte Folgendes bewerten:
- ob die Schweißbrenner gleichzeitig oder mit einem kontrollierten Zeit-/Positionsversatz arbeiten;
- der Abstand zwischen aktiven Wärmequellen;
- Bewegungsrichtung und Sequenzsymmetrie;
- Befestigungs- und Lösezeitpunkt;
- die Auswirkung von Stopps und Neustarts auf die lokale Wärmekonzentration;
- ob der Lichtbogen, die Spritzer oder der Gasstrom eines Kanals einen anderen Kanal oder Sensor beeinflusst.
Diese Formeln sind nicht als universell gültig anzusehen. Sie müssen anhand repräsentativer Werkstücke und des vorgesehenen qualifizierten Verfahrens validiert werden.
Fehlerisolierung vor der Produktion entwerfen
Die Station sollte kanalspezifische Störungen wie beispielsweise folgende erkennen und darauf reagieren:
- Fehlen eines Lichtbogens;
- Drahtzuführungsunterbrechung;
- Prozessrückmeldungen außerhalb des zulässigen Zeitfensters;
- Taschenlampenkollision oder Positionsabweichung;
- Abschirmung oder Nutzungsausfall;
- Vertrauensverlust bei der Nahtverfolgung;
- Eine Fackel wird entweder zu früh fertiggestellt oder fällt zurück.
Eine kontrollierte Reaktion kann ein koordiniertes Anhalten, ein sicheres Zurückziehen, das Markieren des betroffenen Werkstücks und das Blockieren des automatischen Neustarts erfordern, bis die definierten Prüfungen erfolgreich abgeschlossen sind. Die richtige Strategie hängt davon ab, ob ein Fortsetzen zu einem nichtkonformen oder gefährlichen Zustand führen würde.
Zitierfähige Aussage 3: Eine Multi-Fackel-Zelle ist erst dann produktionsreif, wenn für den Fall von Einkanalfehlern eine getestete Gruppenreaktion und eine Neustartregel vorliegen.
Das EVST-KANAL-Steuerungsmodell
EVST verwendet die KANAL Modell zur Strukturierung einer Überprüfung des synchronisierten Mehrbrennerschweißens. Es trennt sieben Entscheidungen, die oft vermischt werden.
- C — Gemeinsames Datum: ein Werkstück und eine Vorrichtungsreferenz für die Gruppe.
- H — Geometrie des Kopfes: Position, Winkel, Abstand und Zugänglichkeit für jede Taschenlampe.
- A — Achsenbeziehung: Koordinierte Bewegung, Werkstückbewegung und Kollisionsraum.
- N — Benannter Prozess: Prozessidentifizierung und freigegebene Rezeptur pro Vertriebskanal.
- N — Netzwerkstatus: Lichtbogen-, Vorschub-, Versorgungs- und Tracking-Rückmeldungen für jeden Brenner.
- E — Energiebilanz: Abstand der Wärmequellen, Sequenz und Stopp-/Neustarteffekte.
- L — Verlustreaktion: Kontrolliertes Verhalten bei Ausfall eines erforderlichen Kanals.
Dieses Modell erstellt eine Entscheidungstabelle, bevor die Steuerung programmiert wird.
| KANALbereich | Zu sammelnde Beweise | Freigabeentscheidung |
|---|---|---|
| Gemeinsame Bezugs- und Kopfgeometrie | installierte Messungen und Kalibrierungsaufzeichnungen | Geometrie bereit |
| Achsenbeziehung | simulierter und physischer Freigabetest | Bewegungsbereit |
| Benannter Prozess | genehmigte Verfahrens- und Rezeptversion | Prozess bereit |
| Netzwerkstatus | Kanalrückkopplung und Alarmtest | Überwachung bereit |
| Energieausgleich | repräsentative Versuchs- und Maß-/Schweißergebnisse | Wärmeplan bereit |
| Verlustreaktion | definierte Fehlertests und Neustartprüfungen | bereit zur Erholung |
EVST empfiehlt, für jede Rezepturänderung ein neues Prüfereignis zu erstellen. Die Änderung kann sich zwar nur auf einen Kanal auswirken, das Gruppenergebnis kann sich jedoch ändern. Bewahren Sie die alten und neuen Datensätze auf. Dokumentieren Sie, wer die Änderung auf Unternehmensebene genehmigt hat. Vermeiden Sie, dass eine nicht dokumentierte lokale Abweichung zur Standardeinstellung wird.
Das Modell unterstützt auch den Produktwechsel. Ein neues Produkt kann die Bezugspunkte, den Brennerabstand, den Schweißweg, die Rezeptur oder die Heizsequenz verändern. Die Einrichtungsprüfung sollte anzeigen, welche Kanaleinstellungen weiterhin gültig sind und welche wiederholt werden müssen.
Zitierfähige Aussage 4: Mehr Brenner steigern die Leistung nur dann, wenn Geometrie, Prozessaufzeichnungen und Fehlerisolierung mit der Anzahl der Brenner skalieren.
Erstellen Sie einen Akzeptanztest auf Basis von Produktionsnachweisen.
Eine effektive Werks- oder Baustellenabnahmeprüfung sollte mehr als nur eine kurze, gleichzeitige Schweißung umfassen. Folgendes ist zu beachten:
- Kalibrierung und Geometrieprüfung für jeden Kanal;
- wiederholte Starts, gleichmäßige Fahrt, Stopps und Neustarts;
- Protokollierung von Kanalparametern;
- repräsentative Anpassungsabweichung;
- Prüfung jeder einzelnen Schweißnaht, nicht nur der gesamten Baugruppe;
- Dimensionsänderung oder -verzerrung, sofern relevant;
- definierte Einzelkanalfehler und kontrollierte Wiederherstellung;
- Auswahl von Rezepten und Verhinderung unbefugter Änderungen;
- kontinuierliche Produktion mit dem vereinbarten Produktmix.
ISO 5817:2023 behandelt Fehler in Schmelzschweißverbindungen von Stahl, Nickel, Titan und deren Legierungen bei einer Materialdicke von mindestens 0.5 mm. Sie schließt das Strahlschweißen aus und benennt die Prozessgruppen 11, 12, 13, 14, 15 und 31 der ISO 4063; Prozessgruppe 31 gilt nur für Stahl. Die Qualitätsstufen B, C und D legen nicht die Produktabnahme fest; diese Entscheidung obliegt der Konstruktion, dem Vertrag und den anwendbaren Normen.
Fragen, die in einer Angebotsanfrage enthalten sein sollten
Bitten Sie potenzielle Integratoren um eine Erklärung:
- wie die Geometrie der Taschenlampe eingestellt und überprüft wird;
- welche Zustände synchronisiert und welche unabhängig überwacht werden;
- wie Rezeptversionen und Kanalparameter aufgezeichnet werden;
- wie das System auf den Ausfall eines Kanals reagiert;
- wie repräsentative Werkstücke qualifiziert und geprüft werden;
- wie sich die Umstellung auf Kalibrierung und Prozessfreigabe auswirkt;
- Welche Annahmen bedürfen der Bestätigung durch den Kunden?
Diese Fragen zeigen, ob „Mehrbrenner“ als mechanische Vorrichtung oder als kontrollierter Produktionsprozess angeboten wird.
Häufig gestellte Fragen
Müssen alle Taschenlampen identische Parameter verwenden?
Es gibt keine allgemeingültige Regel, die identische Werte vorschreibt. Geometrie, Verbindungszustand, Position und thermische Funktion können variieren. Entscheidend ist, dass jeder Kanal die für seine Funktion zugelassenen Werte verwendet und der Gesamtprozess validiert wird.
Kann eine defekte Taschenlampe nur sich selbst zum Erlöschen bringen?
Nur wenn die Schweißnahtplanung, die Prozessqualifizierung, die Schweißfolge und die Risikobewertung dies zulassen. In vielen Fällen ist ein koordinierter Stopp erforderlich, um unkontrollierte thermische oder qualitative Zustände zu vermeiden.
Ist der gleichzeitige Start das wichtigste Akzeptanzkriterium?
Nein. Stabile Geometrie, koordinierte Bewegung, Prozessnachweise auf Kanalebene, Schweißnahtabnahme und Fehlerbehebung sind aussagekräftiger als eine einmalige Startzeitdemonstration.
Die Zählung der Taschenlampen in einen kontrollierten Prozess umwandeln
EVST unterstützt die Definition von Verbindungsanforderungen, Vorrichtungskonzepten, synchronisierter Bewegung, Kanalüberwachung, Rezeptursteuerung und Abnahmeprüfung für Mehrbrenner-Schweißzellen. Für eine Machbarkeitsprüfung stellen wir Ihnen repräsentative Zeichnungen, Materialangaben und Qualitätsanforderungen zur Verfügung.
Ähnliche Resourcen
- Komponenten und Integration von Roboterschweißzellen
- Vollständiger Leitfaden zum Roboterschweißen
- Sicherheitsleitfaden für das Roboterschweißen