
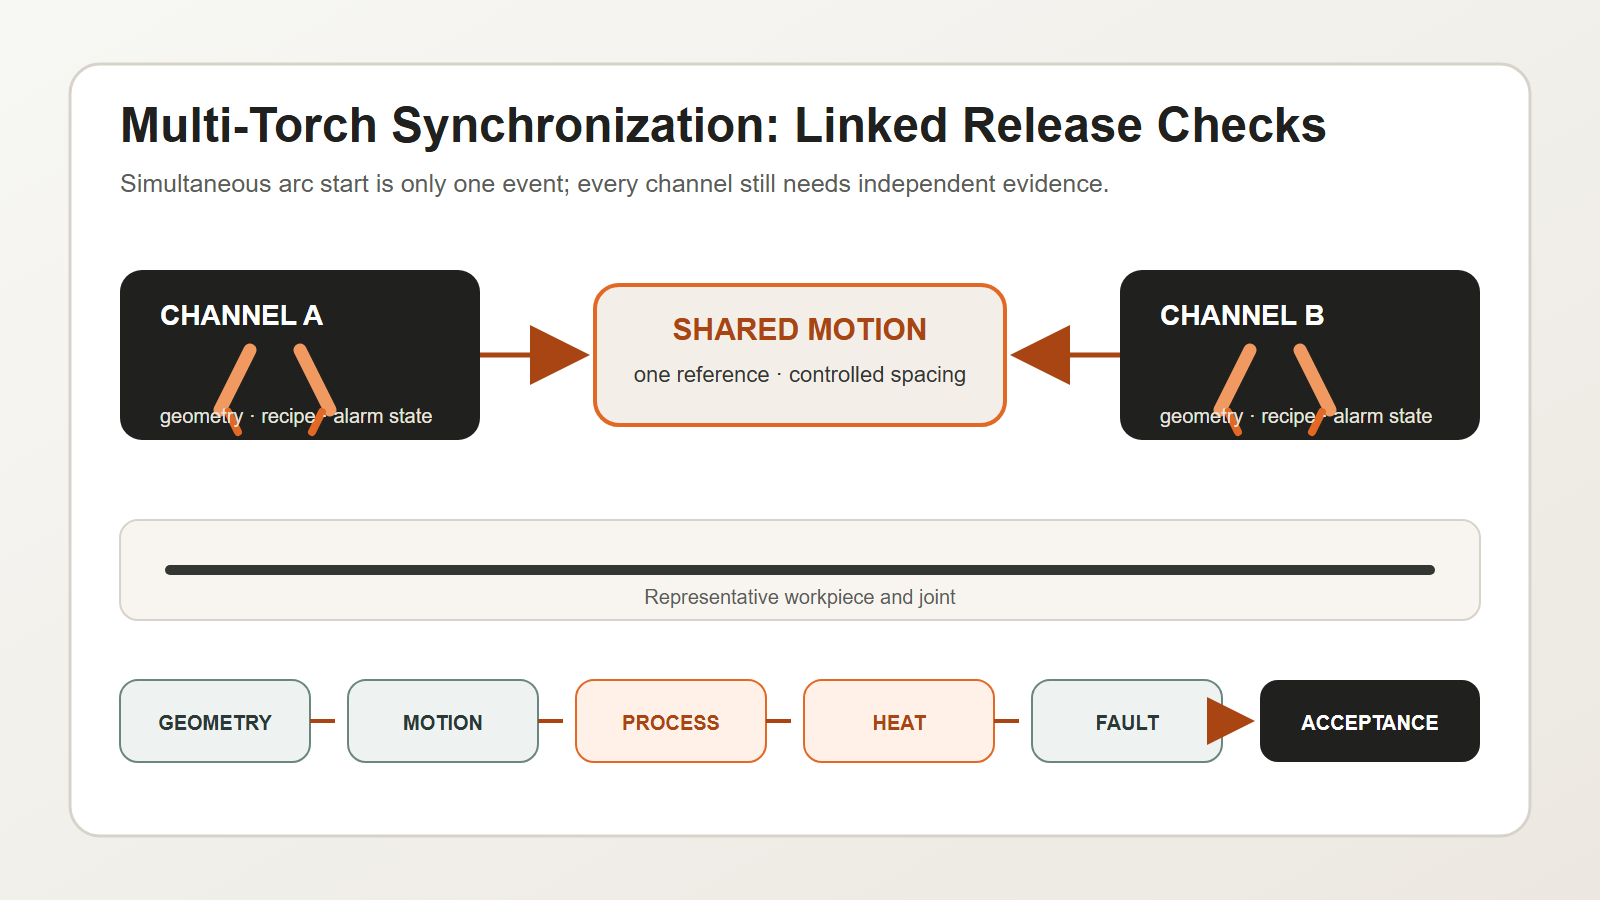
A soldagem sincronizada com múltiplas tochas não se resume a iniciar dois ou mais arcos ao mesmo tempo. O sistema deve manter uma relação controlada entre a geometria da tocha, o movimento de deslocamento, os parâmetros do processo, a distribuição de calor, o ajuste da peça e a resposta a falhas.
A justificativa comercial geralmente se baseia em maior produtividade ou melhor equilíbrio do processo. O risco de engenharia reside no fato de que uma diferença oculta entre os canais pode gerar qualidade irregular, distorção ou uma falha que se propaga por toda a estação. Portanto, uma boa especificação trata cada tocha como parte de um grupo sincronizado e como um canal de processo verificável de forma independente.
Principais takeaways
- A ignição simultânea do arco não comprova a soldagem sincronizada.
- A geometria da tocha e o seu movimento de deslocamento precisam de uma referência comum.
- Cada tocha ainda precisa de seu próprio registro de processo e estado de alarme.
- A interação térmica deve ser testada em peças de trabalho representativas.
- Uma falha em um único canal requer uma resposta de grupo definida e uma regra de reinicialização.
Resposta direta: o que torna válida a soldagem sincronizada com múltiplas tochas?
A soldagem sincronizada com múltiplas tochas é válida quando o grupo se move como um processo planejado e cada tocha permanece verificável de forma independente. Comece com a peça, a junta, o material e a qualidade de solda necessária. Defina a posição, o ângulo e o espaçamento de cada tocha a partir de uma referência comum. Vincule a velocidade de deslocamento e o espaçamento relativo no plano de movimento. Armazene a corrente, a alimentação do arame, o tempo e outros valores de processo aprovados por canal e receita. Teste como as fontes de calor ativas afetam o encaixe, a distorção e as paradas ou reinícios. Atribua a cada tocha seu próprio status de arco, alimentação, utilidade e posição. Se um canal falhar, o sistema de controle deve inserir a resposta aprovada para aquela sequência de soldagem. Antes da produção, inspecione cada local de solda e teste as falhas definidas em peças repetidas. Iniciar vários arcos simultaneamente é apenas um evento. A soldagem sincronizada é a relação verificada entre geometria, movimento, processo, calor, qualidade e recuperação.
Comece pela solda e pela peça de trabalho, não pela contagem de tochas.
Antes de escolher um layout com múltiplas tochas, defina:
- tipo de junta e localização da solda;
- material base e faixa de espessura;
- Ajuste e variação de folga;
- Posição e acessibilidade para soldagem;
- Qualidade de solda e método de inspeção exigidos;
- Requisitos de mix de produção e de transição;
- entrada de calor permitida e comportamento de distorção.
O número e a disposição das tochas devem seguir esse escopo do processo. Adicionar mais tochas não compensa encaixes inconsistentes, posicionamento instável ou um nível de aceitação de solda indefinido.
Valide a geometria como um sistema interligado.
As tochas precisam de uma referência mecânica e de processo comum. Verificações importantes incluem:
| Item de geometria | O que verificar | Modo de falha típico |
|---|---|---|
| posição da tocha | localização em relação à junta e às tochas vizinhas | cordão desalinhado ou borda faltante |
| perspectivas de trabalho e viagem | orientação correta ao longo de todo o percurso | fusão inconsistente ou formato do cordão |
| espaçamento da tocha | separação pretendida sob carga e movimento | risco de interação térmica ou colisão |
| ponta de contato ou ponto de processo | calibração repetível específica do canal | Um canal apresenta desvio enquanto os outros permanecem corretos. |
| referência da peça de trabalho | Apresentação e fixação estáveis das peças | todos os canais seguem a referência errada |
Meça o sistema instalado. Uma relação CAD nominal não inclui deflexão do suporte, forças no cabo, alterações de serviço, efeitos de colisão ou movimentação térmica.
Sincronize o movimento sem perder a visibilidade do canal.
O plano de movimentação deve definir quais variáveis são compartilhadas e quais permanecem independentes.
As variáveis compartilhadas podem incluir permissão de início, direção de deslocamento, velocidade coordenada, rotação da peça e intertravamentos da estação. As variáveis independentes podem incluir estabelecimento do arco, status de alimentação do arame, feedback de corrente ou tensão, entrada de altura da tocha ou rastreamento da junta e alarmes específicos do canal.
A lógica de controle deve responder a quatro perguntas:
- O que precisa ser verdade antes do grupo começar?
- O que confirma que todos os canais necessários foram estabelecidos?
- O que acontece se um canal sair do seu estado permitido?
- O que deve ser verificado novamente antes da reinicialização do grupo?
“Continuar com as tochas restantes” não é automaticamente uma resposta segura ou aceitável. A permissão dessa prática depende do projeto de soldagem, da sequência, do equilíbrio térmico e do procedimento qualificado.
Gerencie os parâmetros do processo por canal e por receita.
Uma estação sincronizada ainda precisa de registros em nível de canal. Dependendo do processo de soldagem e dos requisitos do projeto, a receita pode incluir:
- Identificação do processo;
- corrente, tensão, alimentação de fio ou valores de controle equivalentes;
- velocidade de deslocamento e tempo de partida/parada;
- estado do gás de proteção ou do meio de processo;
- Deslocamento e orientação da tocha;
- configurações de tecelagem, oscilação ou rastreamento de costura;
- comportamento de preenchimento de crateras, entrada e saída de fluxo;
- limites de alarme e tolerância.
Armazene a versão da receita junto com o registro de produção. Se um dos maçaricos for ajustado, a alteração não deve se tornar uma configuração local não documentada que persista fora da configuração aprovada.
A norma ISO 4063:2023 fornece nomenclatura de processo e números de referência padronizados, permitindo a identificação consistente em desenhos, instruções de trabalho e especificações de procedimentos de soldagem. A norma ISO 15614-1:2017 descreve a qualificação de procedimentos para soldagem a arco e a gás de aços e soldagem a arco de ligas de níquel dentro de seu escopo. O método de qualificação aplicável ainda depende do material, do processo, do contrato e da norma de aplicação em questão.
Declaração citável 1: A soldagem sincronizada com múltiplas tochas exige controle de movimento em nível de grupo e comprovação do processo em nível de canal simultaneamente.
Declaração citável 2: A mesma sincronização não comprova condições de soldagem idênticas, pois a geometria e a interação térmica podem variar de um canal para outro.
Controle da interação e sequência do calor
Múltiplos arcos alteram o padrão térmico. Mesmo quando cada canal individual está dentro da faixa esperada, a combinação do tempo e do espaçamento entre eles pode afetar a distorção, as condições entre as passagens e o acúmulo local de calor.
A equipe do projeto deve avaliar:
- se as tochas soldam simultaneamente ou com um deslocamento controlado de tempo/posição;
- a distância entre fontes de calor ativas;
- direção do deslocamento e simetria de sequência;
- tempo de fixação e liberação;
- o efeito das paradas e reinícios na concentração de calor local;
- se o arco, respingo ou fluxo de gás de um canal afeta outro canal ou sensor.
Não considere estas fórmulas como universais. Valide-as com peças representativas e o procedimento qualificado pretendido.
Identificação de falhas de projeto antes da produção
A estação deve detectar e responder a falhas específicas do canal, tais como:
- falha em estabelecer um arco;
- interrupção da alimentação do fio;
- processar feedback fora do período permitido;
- colisão da tocha ou desvio de posição;
- perda de blindagem ou utilidade;
- perda de confiança no rastreamento de costura;
- Uma tocha terminando antes do previsto ou ficando para trás.
Uma resposta controlada pode exigir parada coordenada, retração segura, marcação da peça afetada e bloqueio da reinicialização automática até que as verificações definidas sejam aprovadas. A estratégia correta depende de se a continuação criaria uma condição não conforme ou perigosa.
Declaração citável 3: Uma célula com múltiplas tochas não está pronta para produção até que as falhas em um único canal tenham uma resposta de grupo testada e uma regra de reinicialização.
O modelo de controle EVST CHANNEL
A EVST usa o CANAL Modelo para estruturar uma revisão de soldagem sincronizada com múltiplas tochas. Ele separa sete decisões que frequentemente são misturadas.
- C — Dado comum: uma peça de trabalho e uma referência de dispositivo de fixação para o grupo.
- H — Geometria da cabeça: Posição, ângulo, espaçamento e acesso para cada tocha.
- A — Relação entre eixos: deslocamento coordenado, movimento da peça e espaço de colisão.
- N — Processo nomeado: Identificação do processo e receita aprovada por canal.
- N — Status de conexão em rede: Feedback de arco, alimentação, utilidade e rastreamento para cada tocha.
- E — Balanço energético: espaçamento, sequência e efeitos de parada/reinício das fontes de calor.
- L — Resposta à perda: Comportamento controlado quando um dos canais necessários falha.
Este modelo cria uma tabela de decisão antes que os controles sejam programados.
| Área do canal | Evidências a serem coletadas | Decisão de liberação |
|---|---|---|
| Geometria comum de referência e cabeçote | medições instaladas e registro de calibração | geometria pronta |
| Relação de eixo | teste de liberação simulado e físico | pronto para movimento |
| Processo nomeado | versão aprovada do procedimento e da receita | processo pronto |
| status em rede | teste de feedback e alarme do canal | monitoramento pronto |
| Equilíbrio energético | resultados representativos de ensaio e dimensionais/de soldagem | Plano térmico pronto |
| Resposta à perda | testes de falha definidos e verificações de reinicialização | pronto para a recuperação |
A EVST recomenda que uma alteração na receita crie um novo evento de revisão. A alteração pode afetar apenas um canal, mas o resultado do grupo pode mudar. Mantenha os registros antigos e novos. Registre quem aprovou a alteração no nível da empresa. Não permita que um deslocamento local não documentado se torne a configuração padrão.
O modelo também auxilia na transição. Um novo produto pode alterar o datum, o espaçamento da tocha, o percurso, a receita ou a sequência de aquecimento. A verificação de configuração deve mostrar quais decisões de CANAL permanecem válidas e quais devem ser repetidas.
Declaração citável 4: Um maior número de tochas aumenta a produção somente quando a geometria, os registros de processo e o isolamento de falhas são proporcionais à quantidade de tochas.
Construa um teste de aceitação com base em evidências de produção.
Um teste de aceitação eficaz em fábrica ou no local deve abranger mais do que uma simples soldagem simultânea. Considere:
- Calibração e verificação geométrica para cada canal;
- Partidas repetidas, deslocamento constante, paradas e reinícios;
- Registro de parâmetros em nível de canal;
- variação representativa de ajuste;
- Inspeção de cada ponto de solda, e não apenas do conjunto como um todo;
- alteração dimensional ou distorção, quando aplicável;
- falhas definidas em canal único e recuperação controlada;
- Seleção de receitas e prevenção de alterações não autorizadas;
- Produção contínua com a combinação de produtos acordada.
A norma ISO 5817:2023 aborda imperfeições em juntas soldadas por fusão em aço, níquel, titânio e suas ligas, quando a espessura do material for de pelo menos 0.5 mm. Ela exclui a soldagem por feixe e identifica os grupos de processo 11, 12, 13, 14, 15 e 31 da ISO 4063; o grupo de processo 31 aplica-se somente ao aço. Os níveis de qualidade B, C e D não determinam a aceitação do produto; essa decisão deve ser tomada com base no projeto, no contrato e nas normas aplicáveis.
Perguntas a incluir em uma solicitação de cotação (RFP)
Peça aos potenciais integradores que expliquem:
- Como a geometria da tocha é definida e verificada novamente;
- Quais estados são sincronizados e quais são monitorados independentemente;
- Como as versões das receitas e os parâmetros do canal são registrados;
- Como o sistema responde à falha de um canal;
- Como as peças representativas serão qualificadas e inspecionadas;
- Como a mudança de formato afeta a calibração e a aprovação do processo;
- Quais suposições exigem confirmação do cliente?
Essas questões revelam se o processo "multi-torcha" está sendo oferecido como um arranjo mecânico ou como um processo de produção controlado.
Perguntas frequentes
Todas as tochas precisam usar parâmetros idênticos?
Não existe uma regra universal que exija valores idênticos. Geometria, condição da junta, posição e função térmica podem variar. O importante é que cada canal utilize os valores aprovados para sua função e que o processo combinado seja validado.
Uma tocha avariada só consegue apagar a si mesma?
Somente se o projeto de soldagem, a qualificação do processo, a sequência e a avaliação de riscos o permitirem. Em muitos casos, uma parada coordenada é necessária para evitar a criação de uma condição térmica ou de qualidade descontrolada.
O início simultâneo é a principal métrica de aceitação?
Não. Geometria estável, deslocamento coordenado, evidências do processo em nível de canal, aceitação da solda e recuperação de falhas são mais significativas do que uma única demonstração no momento da inicialização.
Transforme a contagem de tochas em um processo controlado.
A EVST pode auxiliar na definição de requisitos conjuntos, conceitos de dispositivos de fixação, movimento sincronizado, monitoramento em nível de canal, controle de receitas e testes de aceitação para células de soldagem com múltiplas tochas. Compartilhe desenhos representativos, materiais e requisitos de qualidade para uma análise de viabilidade.
Recursos relacionados
- Componentes e integração de células de soldagem robótica
- Guia completo para soldagem robótica
- Guia de segurança para soldagem robótica