
Linha de produção inteligente da soldadura do amortecedor do automóvel
Sinta-se à vontade para nos contatar sobre robôs industriais e teremos prazer em responder a qualquer uma de suas perguntas.
Dois conceitos configuráveis de linha de produção conectam o carregamento de componentes, prensagem, soldagem, verificações em linha, detecção de vazamentos e isolamento físico de peças rejeitadas.
O escopo apresentado aqui abrange componentes soldados de amortecedores. O projeto final da linha segue a família de peças real, o mapa de juntas, o método de inspeção e o fluxo de materiais da fábrica.
Separe os percursos dos componentes soldados antes de projetar a linha.
Os layouts de origem descrevem duas famílias de peças diferentes. Elas são apresentadas como conceitos de linha separados, para que as estações, o manuseio e as verificações permaneçam vinculados à peça de trabalho correta.
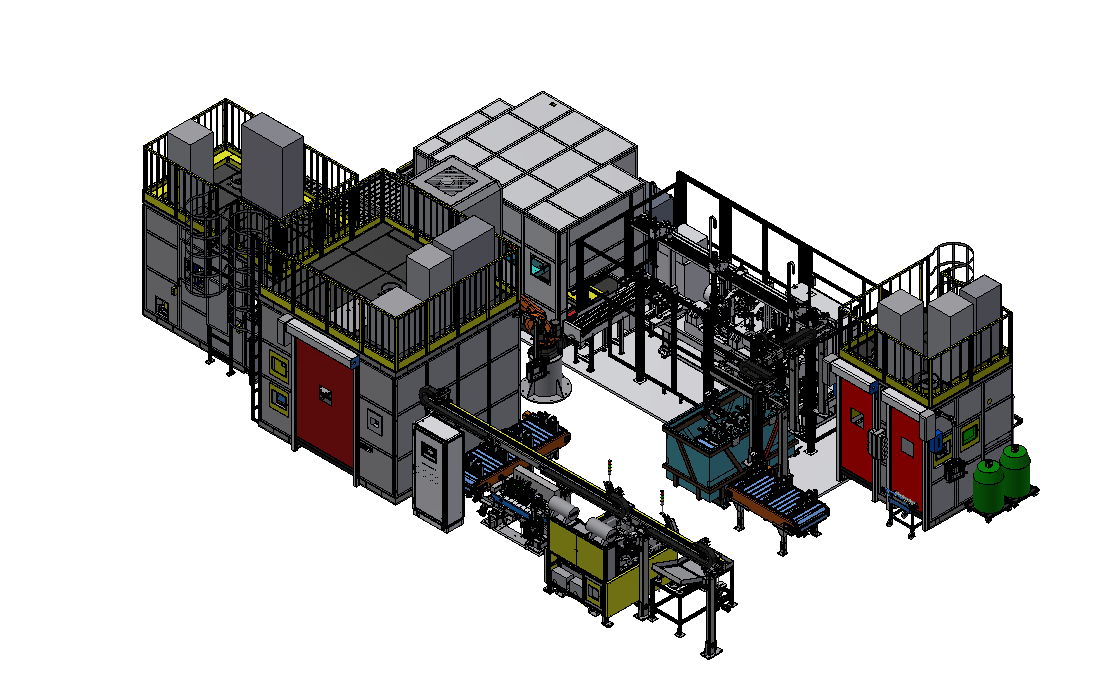
Linha de componentes do amortecedor dianteiro
Prensagem, soldagem dupla, conformação e punção, retificação de óxido, soldagem relacionada a suportes, inspeção dimensional e detecção de vazamentos são integradas em um único conceito.
(Objetos típicos de soldagem)
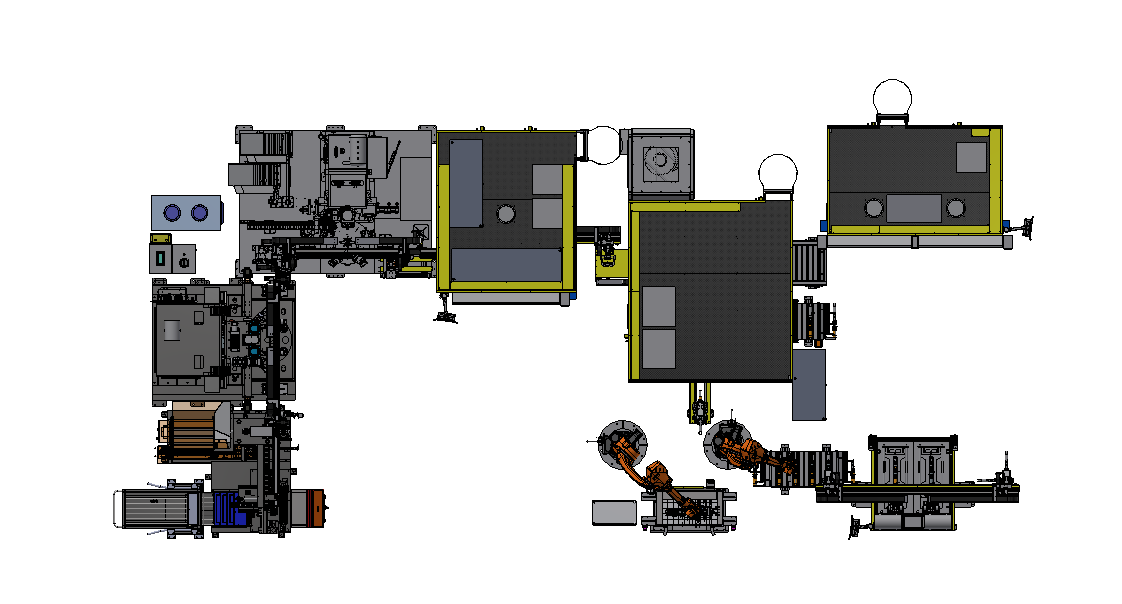
Linha de componente secundário
A segunda rota abrange as etapas de soldagem relacionadas ao anel de elevação, garfo e placa de proteção inferior, com verificações de orientação, aparência e posição da peça.
(Objetos típicos de soldagem)
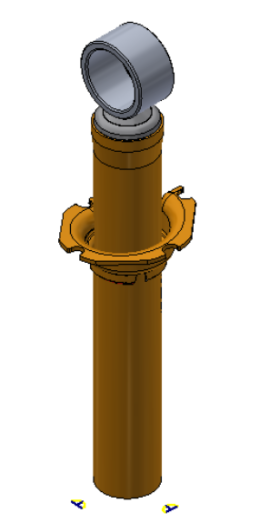
 Peça de trabalho do amortecedor dianteiro
 Anel de elevação
 Garfo (braço em forma de garfo)
Inclua a inspeção e a destinação de peças no fluxo de produção.
Os conceitos de linha incluem verificações antes do descarregamento final, para que as peças aceitas e rejeitadas possam seguir caminhos físicos diferentes.
Condição do processo
Os processos de prensagem, soldagem, resfriamento, puncionamento e retificação estabelecem a condição da peça antes das verificações subsequentes.
Verificações de peças e posições
A segunda etapa inclui verificações de aparência, orientação, geometria do cilindro e posição da marcação por laminação, quando aplicável.
Dimensões e vazamento
A inspeção dimensional em linha e a detecção de vazamentos criam decisões explícitas de aprovação/reprovação nas rotas documentadas.
Disposição física
As peças aprovadas saem da linha de produção; as peças rejeitadas são movidas para um caminho de isolamento separado.
Linha de produção de soldagem inteligente para amortecedores automotivos (base do cilindro, suporte, placa da mola, suporte)
A nomenclatura do componente protegido permanece inalterada; a rota identifica as duas operações entre colchetes pela localização.
Fluxograma do processo da linha de produção
A preparação para encaixe por pressão envolve soldagem, conformação, verificações e disposição.
Inspeção aprovada → descarregamento normal
Inspeção falhou → área de isolamento
Configuração da linha de caso do cliente
Insumo total de pessoal para a linha de produção: 4-5 pessoas de acordo com as condições de trabalho (1 pessoa para instalação da prensa inferior do cilindro, 1 pessoa para estação de soldagem de placa de mola, 1 pessoa para soldagem de projeção de suporte (alguns produtos não possuem esse processo), 1 pessoa para soldagem de suporte, 1 pessoa para detecção/carregamento de vazamento).
Objetos de soldagem aplicáveis: amortecedor dianteiro de automóvel.
Número de robôs: 4 robôs de soldagem, 1 robô de manuseio.
Taxa de automação: 94%
Formas de transporte em linha: linha de transporte, manipulador de treliça, deslizador, rack de materiais e estrutura de materiais.
Forma de comutação flexível: troca rápida de aparelho + chamada de programa.
Esta página apresenta um caso de cliente. A EVST adapta a solução e o design ao projeto específico de cada cliente.
Amortecedor de automóvel (anel de elevação, garfo, placa de proteção inferior) linha de produção de soldagem inteligente
Este procedimento integra a verificação da presença e orientação das peças com a soldagem da base do cilindro, operações com anéis de elevação ou garfos, soldagem opcional da placa de proteção, dimensões e detecção de vazamentos.
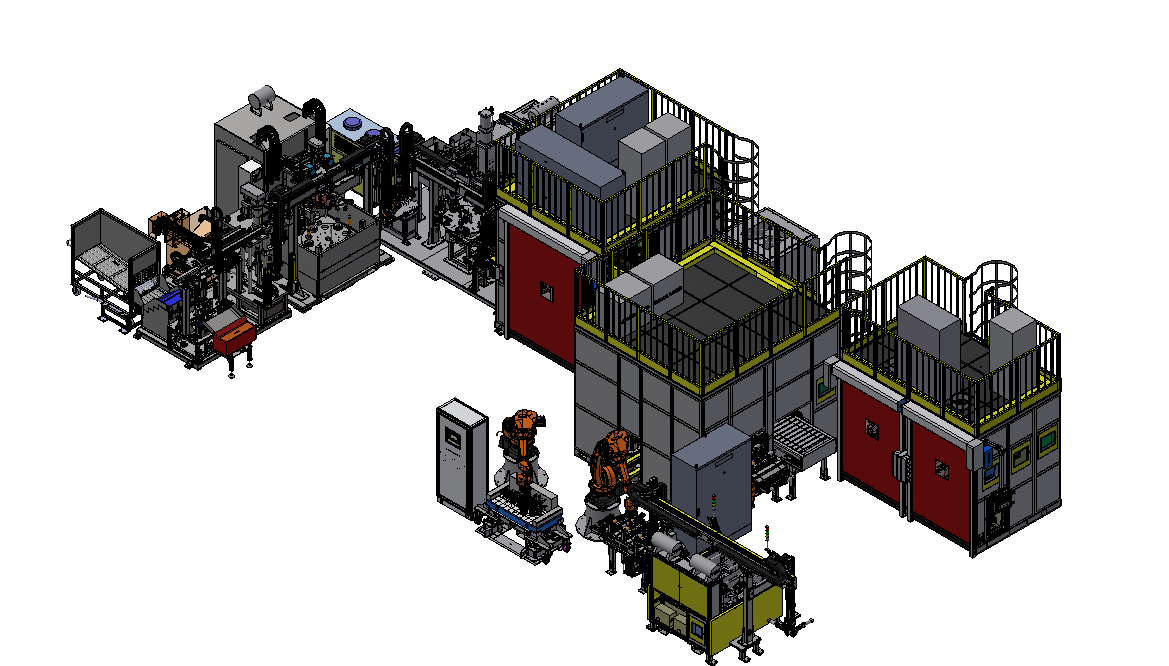
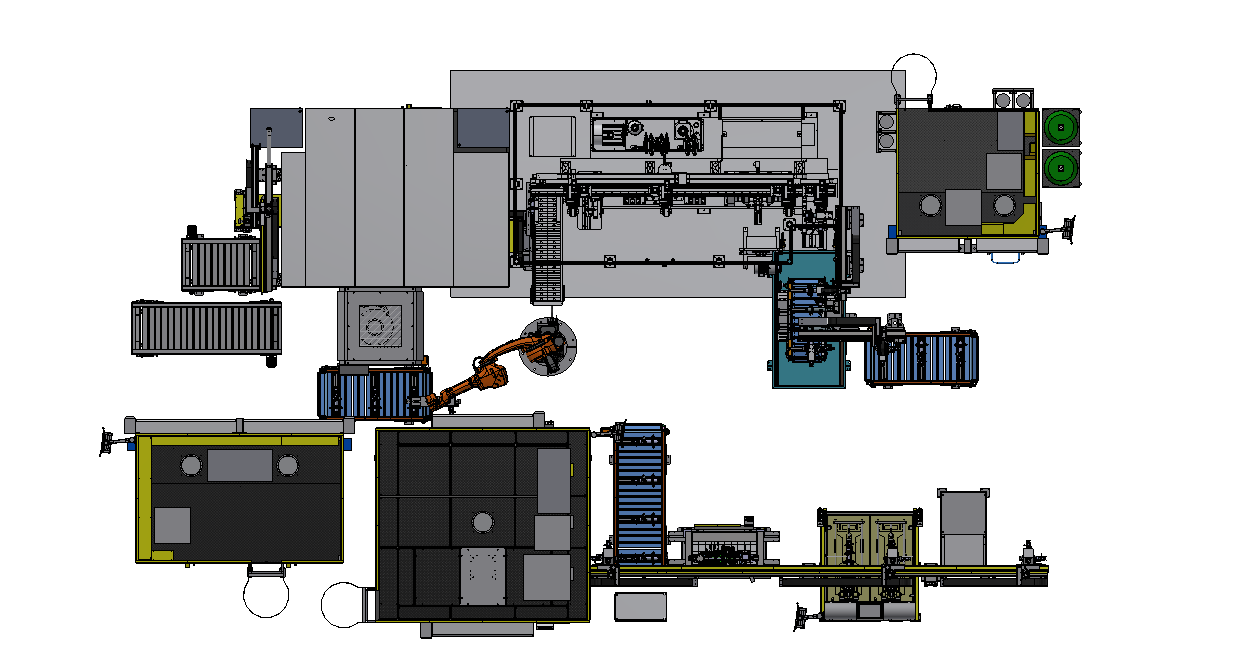
Fluxograma do processo da linha de produção
O percurso utiliza esteiras transportadoras, manipuladores, deslizadores e plataformas giratórias para movimentação de materiais, de acordo com a configuração da linha documentada.
Verificações aprovadas → descarregamento normal
Verificações falharam → área de isolamento
Configuração da linha de caso do cliente
Entrada total de pessoal da linha de produção: Além do pessoal de entrega de material, o pessoal da linha de produção conta com 1-2 pessoas (1 pessoa para estação de soldagem de placa de mola (alguns produtos não possuem esse processo), 1 pessoa para detecção/carregamento de vazamento)
Objetos de soldagem aplicáveis: amortecedores de automóveis
Número de robôs: 3 robôs de soldagem, 2 robôs de manuseio.
Taxa de automação: 99%
Formas de transporte em linha: linha de transporte, manipulador de treliça, corrediça, plataforma giratória, rack de materiais e estrutura de materiais.
Forma de comutação flexível: troca rápida de equipamentos + chamada de programa.
Esta página apresenta um caso de cliente. A EVST adapta a solução e o design ao projeto específico de cada cliente.
Troque os acessórios e chame o programa de processo de correspondência.
As variantes do produto ainda exigem a confirmação da estratégia de referência, das interfaces de ferramentas, da compatibilidade da estação e da receita de inspeção antes que o método de troca seja definido.
Interface de fixação
Defina os pontos de localização, fixadores, conectores e acesso seguro para cada variante da peça.
Chamada do programa
Vincule a família de dispositivos e peças selecionadas à sequência de estações e aos programas do robô correspondentes.
Verificação após alteração
Confirme a presença da peça, sua orientação, o acesso às juntas e os pontos de inspeção necessários antes de retornar a linha à produção.
Dois conceitos de linha, duas arquiteturas de fluxo de materiais.
Os indicadores publicados descrevem configurações específicas, não garantias de desempenho universais.
Linha de componentes frontais
- Rota da peça de trabalho
- Prensagem, soldagem dupla, puncionamento, retificação, soldagem de suportes e inspeção.
- Formulário de manuseio
- Transportador, manipulador de treliça, deslizador, cremalheira e estrutura.
- Verificações finais
- Dimensões, detecção de vazamentos e isolamento de rejeição.
Linha de componente secundário
- Rota da peça de trabalho
- Estações relacionadas à base do cilindro, anel de elevação, garfo e placa de proteção inferior.
- Formulário de manuseio
- Esteira transportadora, manipulador de treliças, corrediça, plataforma giratória, cremalheira e estrutura.
- Verificações finais
- Verificação de peças/posições, dimensões, detecção de vazamentos e isolamento de peças rejeitadas.
Construa o conceito a partir da peça de trabalho real.
Antes de definir a arquitetura da linha, a EVST analisa o desenho da peça, o mapa de juntas, o material e as condições de montagem, a lista de variantes, o método de inspeção, a rota de carregamento, o espaço disponível e as condições de utilidades.
Da soldagem ao planejamento de linha e à validação subsequente.
Os três recursos de máquinas de teste abaixo são produtos downstream separados; eles não estão incluídos nos conceitos de linha de soldagem mostrados nesta página.
Limites do escopo: Esta página aborda a prensagem de componentes, soldagem, manuseio e as verificações em linha indicadas. O enchimento com óleo, a carga de gás, a montagem do amortecedor e o teste de força de amortecimento estão fora do escopo da linha de soldagem apresentada, a menos que sejam definidos como um requisito de projeto separado.
perguntas sobre linha de soldagem de amortecedor
Esta página descreve uma linha de montagem completa de amortecedores?
Não. Descreve a prensagem, soldagem, manuseio e rotas de inspeção dos componentes, conforme mostrado nos layouts originais. Outras operações de montagem e teste funcional requerem definição separada.
Por que existem dois conceitos de linha?
Os layouts abrangem diferentes famílias de peças soldadas e diferentes sequências de estações. Mantê-las separadas evita que as premissas de equipamentos e processos se sobreponham entre as peças.
Como são tratadas as peças rejeitadas?
Os percursos documentados criam decisões de aprovação/reprovação nas verificações dimensionais e de vazamento, seguidas por um caminho de isolamento separado para peças rejeitadas.
O que exige uma transição flexível?
O método publicado combina a troca rápida de dispositivos de fixação com a chamada do programa. O projeto ainda precisa confirmar cada variante, datum, interface do dispositivo de fixação, rota da estação e procedimento de inspeção.
O que significa "posição de marcação rolada" neste contexto?
Trata-se da posição da marcação de identificação laminada no cilindro, verificada como parte da sequência documentada de orientação e geometria, quando aplicável.
O que devo enviar para revisão de texto?
Envie desenhos das peças, detalhes das juntas, materiais, condições de montagem, variantes, rota de produção necessária, requisitos de inspeção e rastreabilidade, área ocupada, instalações e o método de carregamento previsto.
Comece com a peça de trabalho, as juntas e o processo de aceitação.
Compartilhe os desenhos das peças, variantes da peça de trabalho, mapa de juntas, rota de produção, verificações necessárias, requisitos de rastreabilidade e restrições de layout. A EVST poderá então definir as estações e o fluxo de materiais em torno do seu processo real.