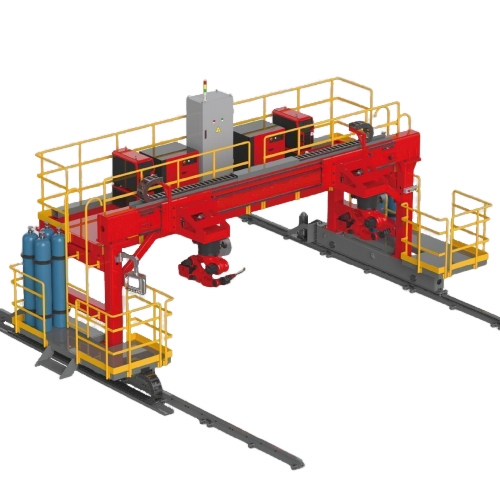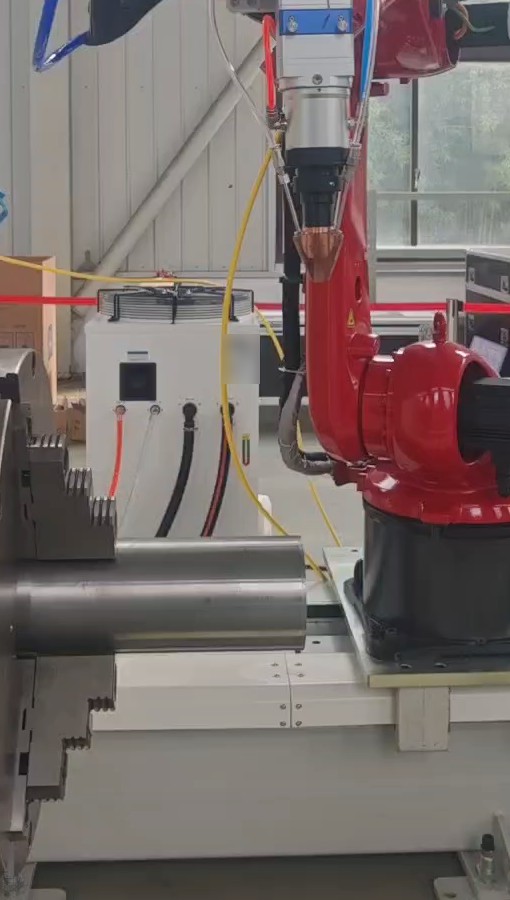
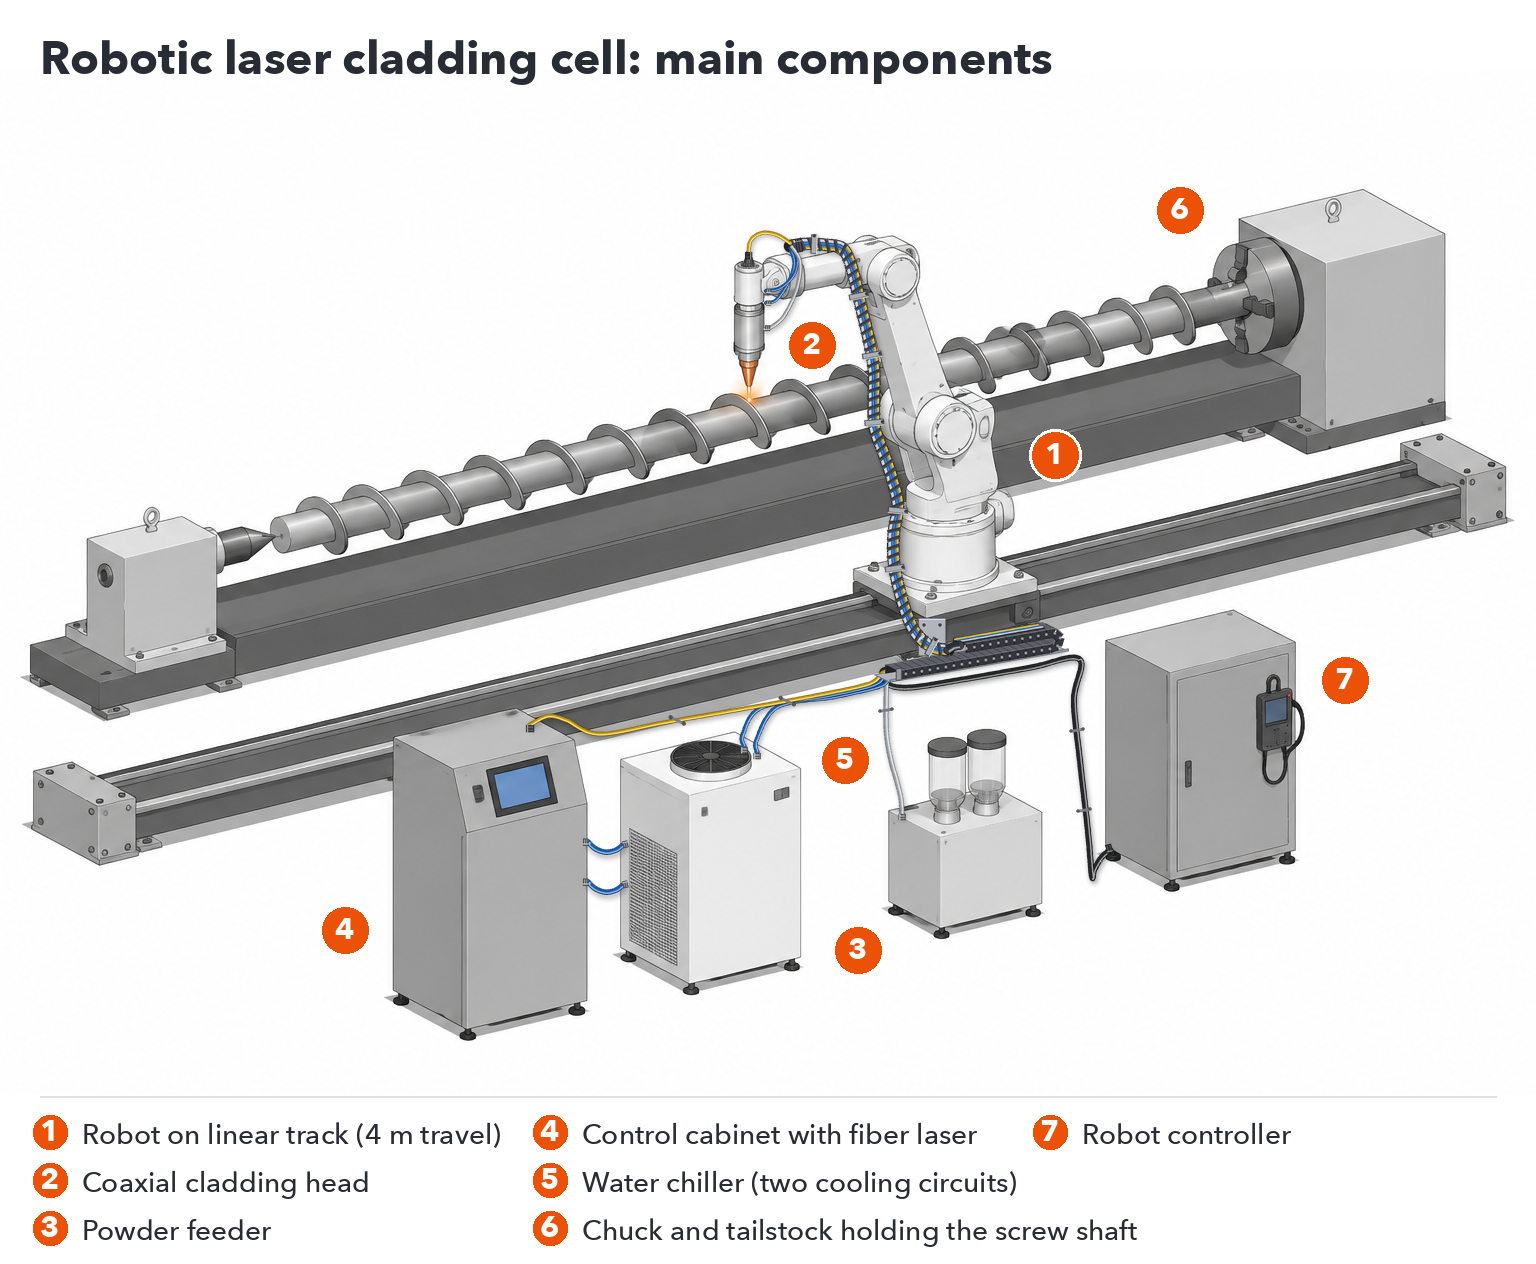
Um sistema robótico de revestimento a laser combina seis partes principais: um robô industrial de seis eixos, uma cabeça de revestimento com alimentação coaxial de pó, um alimentador de pó, um laser de fibra contínuo, um resfriador de água e um sistema de posicionamento da peça, geralmente um mandril para rotação e um trilho linear para o robô. O robô, o laser e o resfriador são componentes industriais padrão; a cabeça de revestimento, o alimentador de pó e o painel de controle integrado são projetados especificamente para revestimento.
| Componente | O que ele faz | Padrão ou construído para revestimento |
|---|---|---|
| Robô industrial de seis eixos | Move a cabeça de revestimento ao longo do caminho programado. | Robô industrial padrão |
| Trilho linear | Aumenta o alcance do robô ao longo de peças compridas; deslocamento efetivo de 4 m na célula padrão. | Construído de acordo com o layout da célula |
| Mandril / eixo rotativo | Segura e gira eixos, hastes e tubos para revestimento externo. | Dimensionado para a peça |
| Cabeçote de revestimento | Focaliza o laser e deposita o pó coaxialmente na poça de fusão. | Construído para revestimento |
| Alimentador de pó | Dosar o pó até a cabeça a uma taxa constante. | Construído para revestimento |
| Fonte de laser de fibra | Fornece o feixe de laser contínuo (1080 nm) | Fonte de laser padrão, alojada no gabinete de controle. |
| Resfriador de água | Resfria tanto a fonte de laser quanto a cabeça de revestimento. | Resfriador padrão, dimensionado para a potência do laser. |
| Cabine de controle | Integra o laser, o monitoramento e a interface homem-máquina (IHM); inclui o módulo IoT para diagnóstico remoto. | Construído para revestimento |
Está previsto o uso de proteções de segurança a laser ao redor da célula para cada instalação.
Escolha a configuração de acordo com a superfície que precisa revestir. O revestimento externo (OD) cobre a parte externa de eixos, hastes, tubos e extremidades de canos: um mandril gira a peça enquanto o robô move a cabeça ao longo dela, depositando um cordão espiral contínuo. O revestimento de superfície plana cobre placas e faces planas: o robô deposita cordões paralelos lado a lado, cada um sobrepondo o anterior, até que a área esteja coberta. Uma única célula pode ser configurada para ambos os revestimentos, desde que o mandril e a área de trabalho plana estejam planejados no layout.
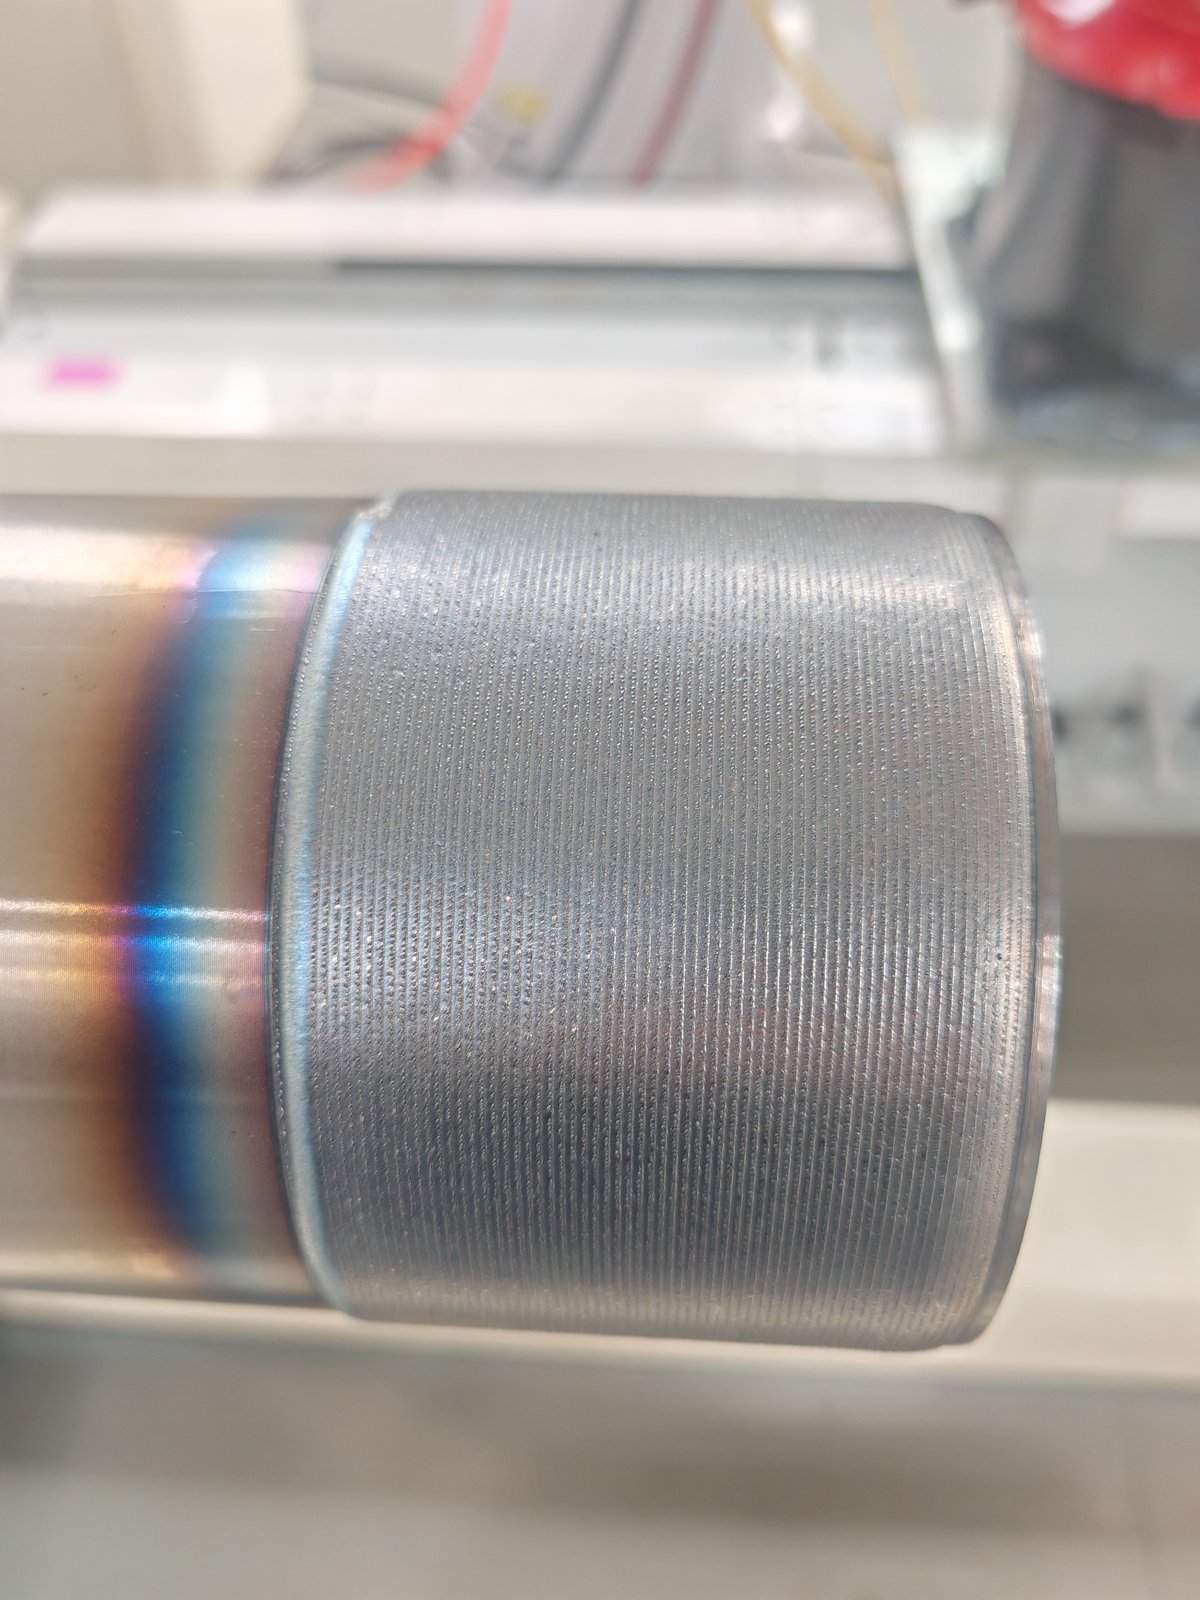
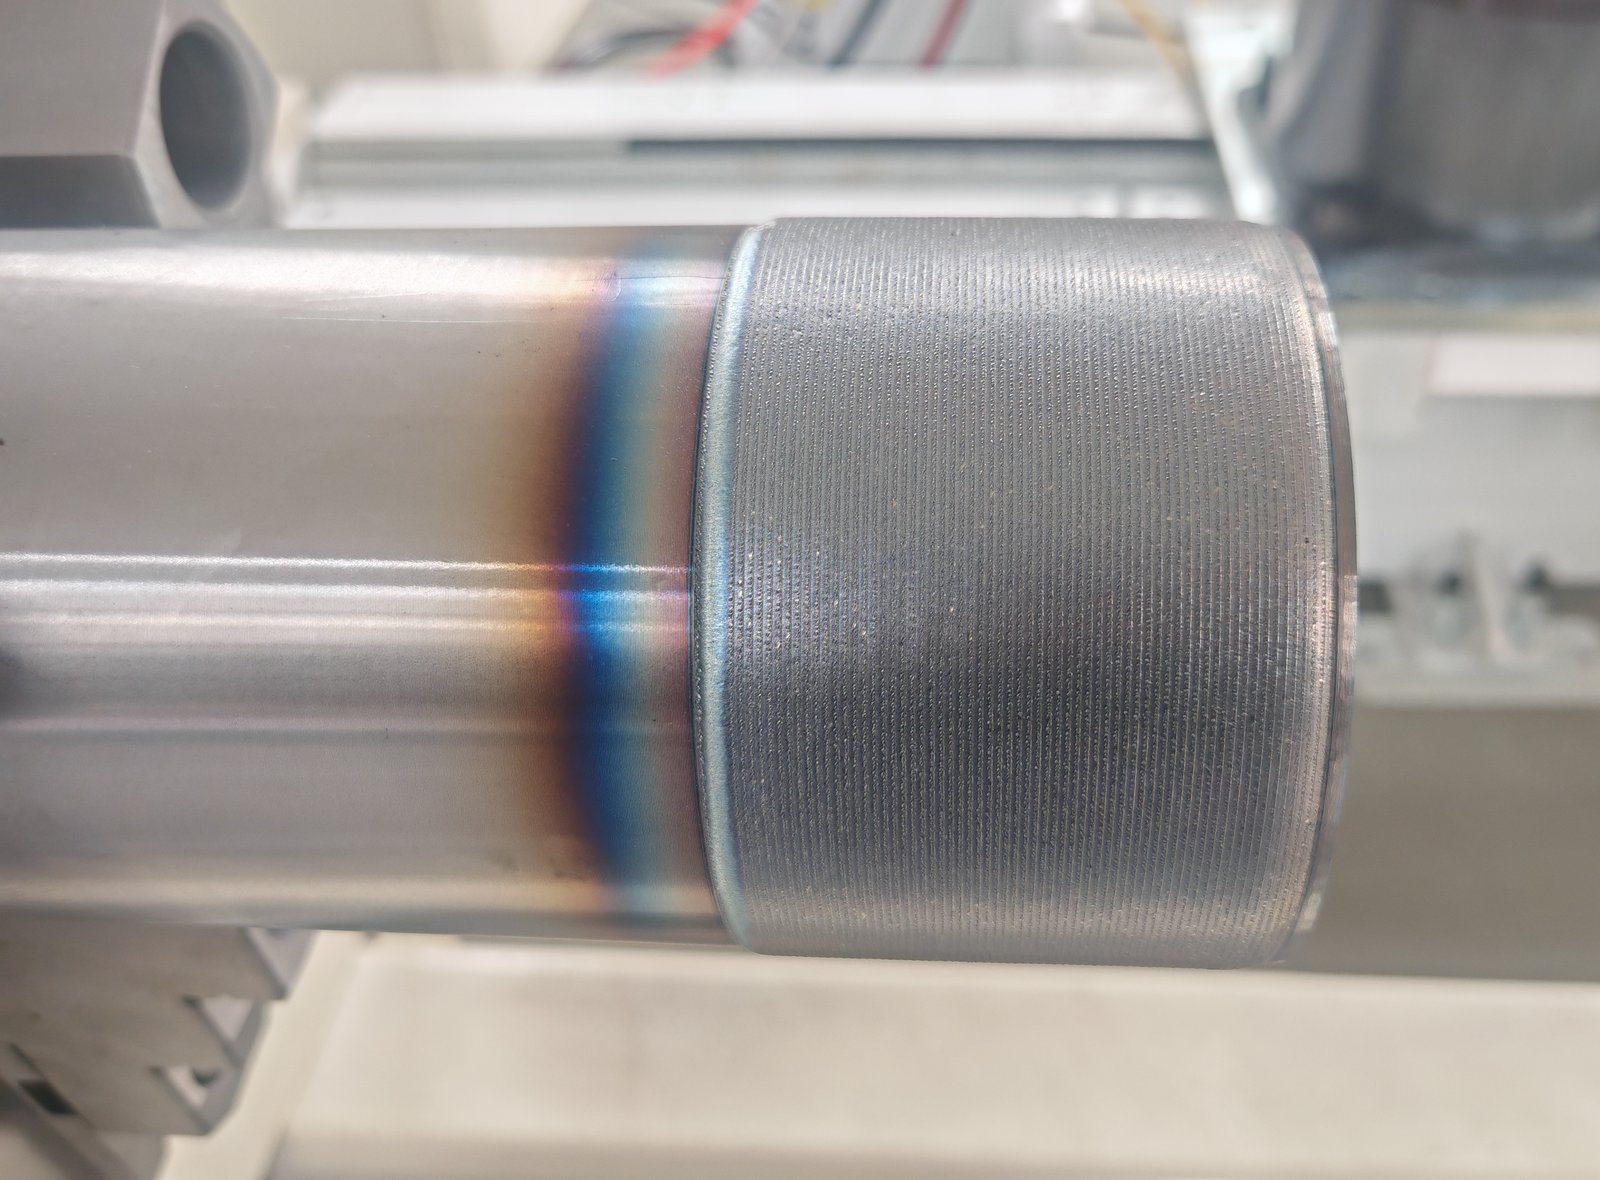
A peça é fixada em um mandril e girada; o robô mantém a cabeça de revestimento sobre a superfície e se desloca ao longo do eixo. A faixa revestida no teste abaixo é uniforme em todo o seu comprimento, e a faixa colorida ao lado representa a zona afetada pelo calor no metal base.
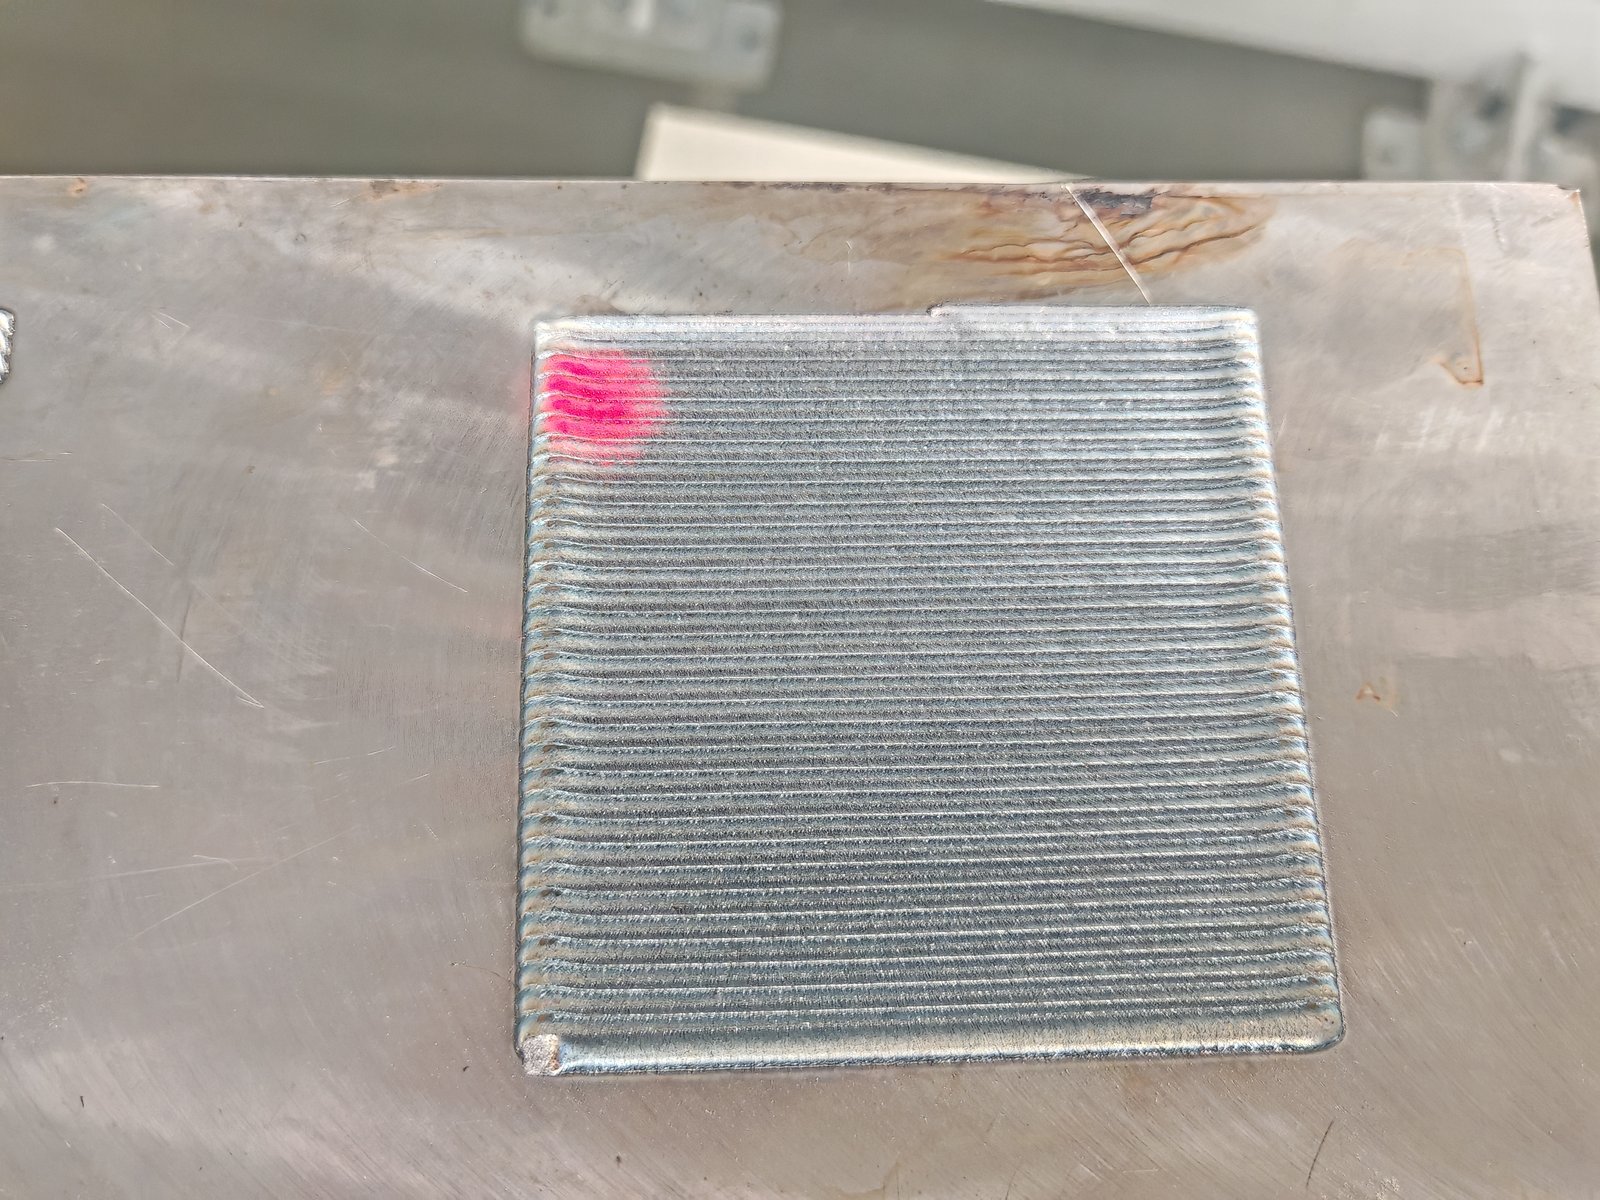
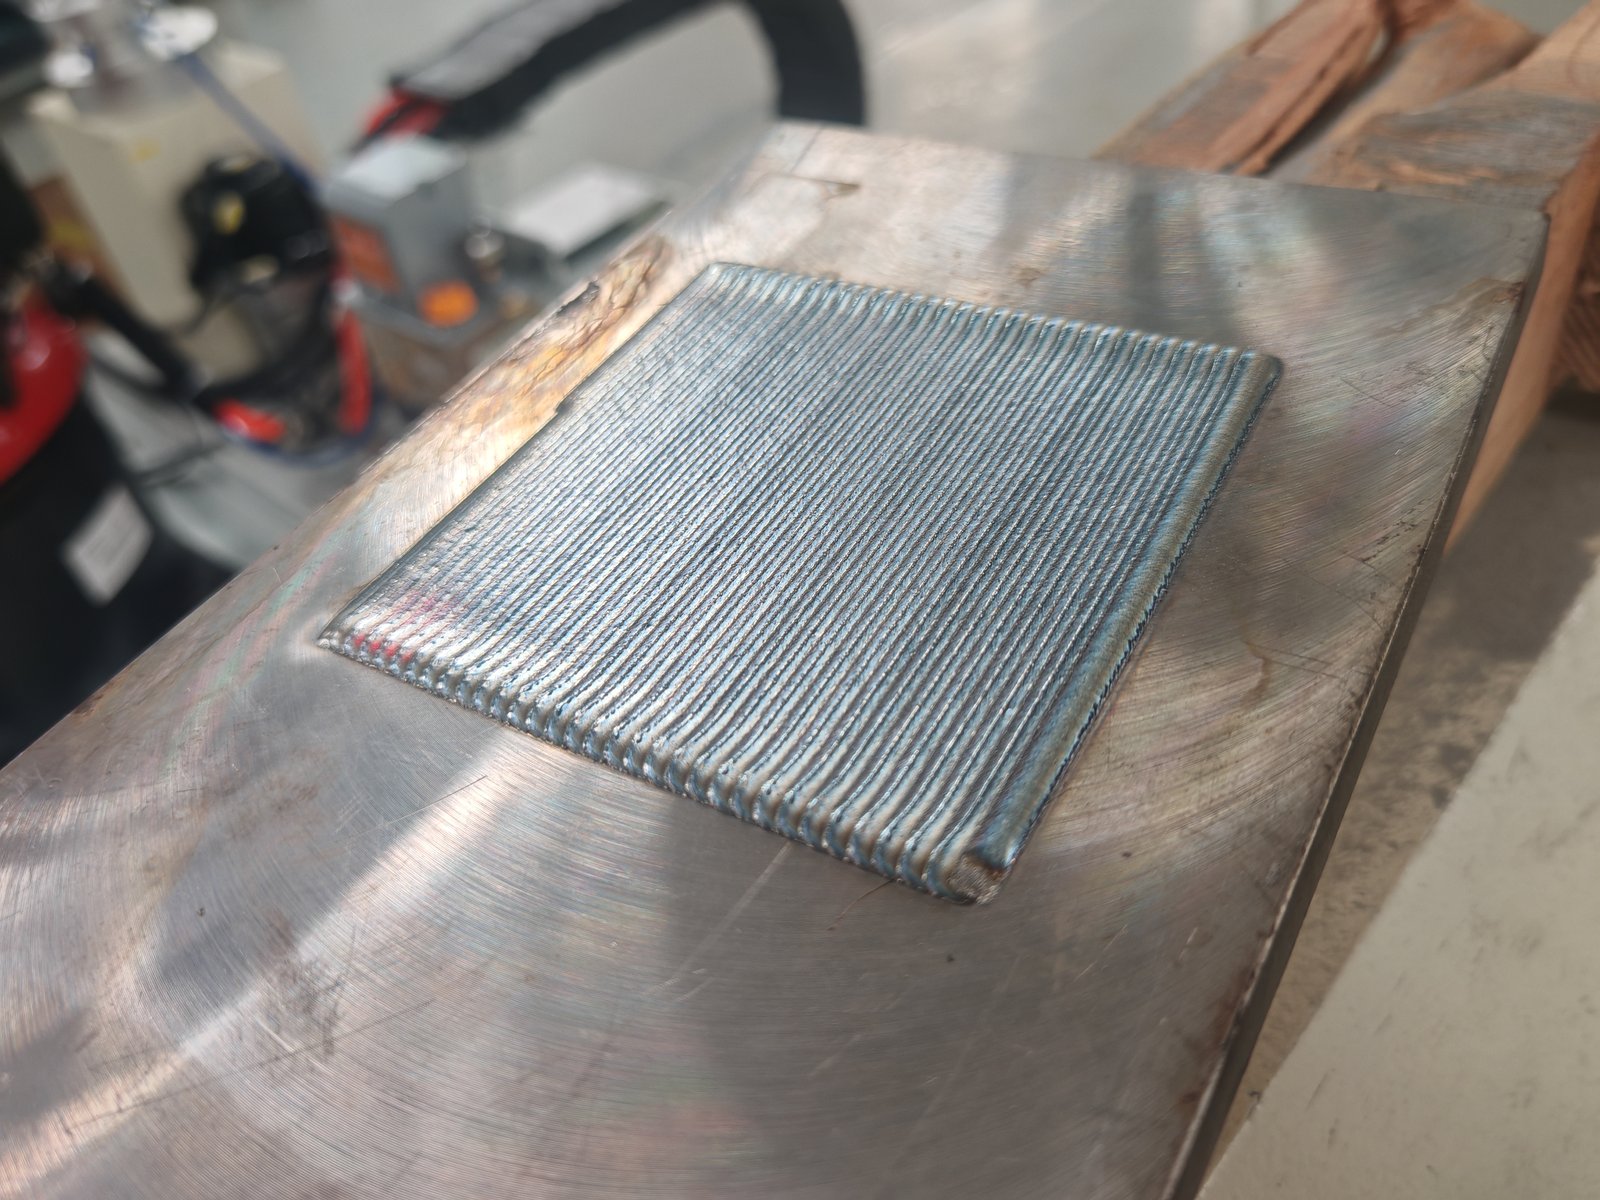
O robô deposita uma após a outra contas com uma sobreposição predefinida, construindo uma camada uniforme em toda a área. A área de teste quadrada abaixo mostra o padrão de múltiplas passagens.
Para saber como funciona o processo de revestimento a laser e para que ele é usado, consulte nosso [link para o artigo/documento/etc.]. Noções básicas e demonstração do processo de revestimento a laser.
Furos internos exigem uma cabeça de revestimento interna específica que se encaixe dentro do furo. O trabalho de revestimento de furos geralmente é feito em uma máquina de revestimento CNC dedicada; veja a próxima seção.
Escolha uma célula robotizada quando suas peças variarem em forma e tamanho, quando você precisar trabalhar tanto com diâmetro externo quanto com superfícies planas, ou quando a célula precisar se adaptar a um layout existente. Escolha uma máquina de revestimento a laser CNC dedicada quando a maior parte do seu trabalho envolver uma única família de peças, como hastes de cilindros hidráulicos ou furos em volumes constantes, e você desejar a rigidez de uma máquina-ferramenta fechada e configurações fixas.
| Célula robótica de revestimento a laser | Máquina dedicada para revestimento a laser CNC | |
|---|---|---|
| Melhor ajuste | Peças variadas: eixos, hastes, extremidades de tubos, placas, faces planas; reparos e pequenos lotes. | Uma família de peças em volume: hastes de cilindro, colunas, furos |
| superfícies | Superfícies planas e de diâmetro externo em uma única célula; trajetórias de forma livre são programadas no robô. | OD, ou ID com cabeçote interno, ou uma máquina combinada OD/ID. |
| Movimento | Trajetória do robô, rotação do mandril e trilho linear. | Eixos X/Y/Z mais um fuso rotativo; resolução e repetibilidade de 0.01 mm / 0.01° |
| Tamanho da peça | Definido pelo mandril, deslocamento da esteira e alcance do robô para cada projeto | Máquina para diâmetro externo (OD): até Ø630 mm × 3,000 mm, 2 t. Máquina para diâmetro interno (ID): furos de Ø180 mm (Ø100 mm opcional) a Ø500 mm, até 2,500 mm de comprimento, 2 t. Máquina combinada OD/ID: diâmetro externo até Ø1,000 mm, comprimento de 5,000 mm ou mais. |
| traçado | Estação fixa, layout aberto projetado para se adequar à planta. | Máquina fechada com sua própria área de ocupação |
Quando uma máquina dedicada se encaixa melhor
Se o seu trabalho se enquadrar em um desses casos, informe-nos a família de peças ao solicitar um orçamento e a EVST analisará uma configuração de máquina dedicada juntamente com a célula robótica.
Pó, não arame. O sistema alimenta o pó coaxialmente: o bocal circunda o feixe, de modo que o pó atinge a poça de fusão uniformemente de todas as direções. Isso permite que o robô mude de direção livremente ao longo de um percurso. A configuração padrão é de alimentação por pó; a alimentação por fio não está incluída.
Cabeçote de alta velocidade ou cabeçote de banda larga para trabalhos de overdrive. Ambas as opções são oferecidas para revestimento externo. Valores de referência da configuração dedicada da máquina para revestimento externo, para uma camada de revestimento de 1.2 mm:
| tipo de cabeça | Tempo de revestimento por m² (camada de 1.2 mm) | Utilização de pó |
|---|---|---|
| Cabeçote de revestimento de alta velocidade | 2–2.5 h/m² | 85-90% |
| Cabeçote de revestimento de banda larga | 1.5–3 h/m² | 95% ou mais |
| Cabeçote com furo passante (ID) | 3 h/m² | 85-90% |
| Cabeçote de furo cego (ID) | 3.5 h/m² | 85-90% |
A cabeça de banda larga desperdiça menos pólvora; a cabeça de alta velocidade opera em uma faixa de tempo mais estreita. Como a pólvora é o principal custo operacional (veja abaixo), a utilização da pólvora é tão importante quanto a velocidade ao comparar cabeças de cabeçote.
Alimentador de pó. Os alimentadores de pó nas células que fornecemos são unidades pneumáticas (com gás de arraste) ou por gravidade, servoacionadas, com vazão de 5 a 100 g/min, continuamente ajustáveis e com estabilidade de alimentação de ±3%.
Potência do laser. Os sistemas que construímos utilizam lasers de fibra contínua de 6 kW a 12 kW, a 1080 nm, com potência ajustável de 10% a 100%. Uma potência maior aumenta a taxa de deposição e a área coberta por hora. A potência final do laser e a configuração do alimentador são selecionadas para cada projeto com base nas peças, nos requisitos de revestimento e na meta de produção, e confirmadas no teste de revestimento.
A primeira pergunta que a EVST faz é se a falha na superfície ocorre por desgaste ou por corrosão. Essa escolha define o pó de revestimento, e os parâmetros do processo decorrem disso. Uma haste que sofre desgaste contra vedações e uma peça que corrói em água do mar exigem pós e configurações diferentes, mesmo na mesma máquina. Informe-nos como a peça falha em serviço, e não apenas o seu desenho.
O revestimento a laser opera em alta potência por longos períodos, e grande parte dessa energia acaba se transformando em calor. Portanto, o chiller desempenha duas funções de resfriamento: uma para a fonte de laser e outra para a cabeça de revestimento no pulso do robô. O controle de temperatura é crucial para uma produção estável, e o chiller é dimensionado de acordo com a potência do laser; chillers menores estão disponíveis quando a potência do laser permite.
A água de refrigeração do laser de fibra normalmente é mantida a cerca de 22 °C. Se o ar ao redor do laser estiver quente e úmido o suficiente para que seu ponto de orvalho suba acima da temperatura da água, a umidade se condensará dentro do laser. Em climas úmidos, considere instalar um ar-condicionado ou um sistema de desumidificação no compartimento do laser.
A poeira em uma lente ou janela protetora absorve a energia do laser e pode queimar as lentes, danificando a cabeça de revestimento ou a saída do laser. É por isso que os equipamentos de revestimento a laser são mais difíceis de construir do que os equipamentos de soldagem convencionais: o caminho óptico é montado em uma sala livre de poeira e mantido isolado de pó e poeira.
O equipamento é uma compra única; o pó é consumido a cada turno. Duas máquinas podem usar dezenas de quilos de pó em dois dias, e os usuários regulares compram por tonelada. Ao longo da vida útil da célula, o pó se torna um dos maiores custos. Ao comparar sistemas, compare a utilização e o fornecimento de pó, não apenas o preço da máquina. A EVST fornece pó de revestimento adequado à aplicação.
Os equipamentos de revestimento a laser são menos tolerantes a erros do que os equipamentos de soldagem: uma operação incorreta pode danificar a fonte de laser ou a cabeça de revestimento. Conhecer o processo é mais importante do que o hardware, e é por isso que a EVST oferece treinamento presencial em vez de depender apenas de instrução remota (veja abaixo).
O alcance de trabalho de uma célula robótica de revestimento a laser é definido por quatro fatores: o mandril ou eixo rotativo que segura a peça, o trilho linear que transporta o robô, o alcance do robô e a área disponível no piso para peças planas. A EVST dimensiona cada um desses fatores de acordo com a sua maior peça, portanto, a maioria dos limites abaixo são configurados por projeto, e não fixos.
| Item de alcance de trabalho | Célula robótica de revestimento a laser |
|---|---|
| Diâmetro máximo da peça (revestimento OD) | Configurado por projeto: definido pelo mandril e pelo alcance do robô. |
| Comprimento máximo revestido | Configurado por projeto: o robô se desloca ao longo da peça em um trilho linear. |
| deslocamento linear sobre trilhos | Deslocamento efetivo de 4 m (célula padrão) |
| Peso máximo da peça | Configurado por projeto: definido pela classificação do mandril e do eixo rotativo. |
| Mandril | Placa de fixação de três garras em eixo rotativo para eixos, hastes e tubos; tamanho configurado conforme o projeto. |
| Eixo rotativo / carga útil do posicionador | Configurado por projeto |
| Partes planas | Configurado por projeto: definido pelo alcance do robô, o percurso da esteira e a área de trabalho no layout. |
| Referência: máquina de revestimento OD dedicada | Comprimento do revestimento de até Ø630 mm × 3,000 mm, 2 t |
Para dimensionar a célula, envie o maior diâmetro, o comprimento a ser revestido, o peso e o centro de gravidade da parte mais pesada e as dimensões de quaisquer partes planas.
| item | Especificação (configurações construídas até o momento) |
|---|---|
| tipo de célula | Célula robótica de revestimento a laser de estação fixa, sem plataforma móvel; disposta para se adequar ao layout da fábrica. |
| Configurações | Revestimento OD (rotação do mandril); revestimento multipasse de superfície plana |
| Robô | Robô industrial de seis eixos; carga útil e alcance selecionados para a cabeça de revestimento e a peça. |
| Trilho linear | Deslocamento efetivo de 4 m (célula padrão) |
| Fonte de laser | Laser de fibra contínua, 1080 nm; 6–12 kW nos sistemas construídos até o momento; potência ajustável de 10 a 100%; saída de fibra QBH; refrigerado a água; entrada de 380 V; controle remoto e local. |
| Cabeçote de revestimento | Cabeçote coaxial de alimentação de pó; cabeçote de alta velocidade ou de banda larga para trabalhos de usinagem externa. |
| Alimentador de pó | Pneumático (gás de arraste) ou por gravidade; servoacionamento; 5–100 g/min continuamente ajustável nas células fornecidas; estabilidade da alimentação ±3% |
| Resfriamento | Resfriador de água dimensionado para a potência do laser; resfria a fonte de laser e a cabeça de revestimento. |
| Controlar | Painel de controle integrado com fonte de laser e monitoramento; interface homem-máquina (IHM) com tela sensível ao toque. |
| Diagnóstico remoto | Módulo IoT para visualização remota da IHM e dos dados operacionais; pode ser desconectado quando não for necessário. |
| Alarmes a laser | Leitura através de um cabo Ethernet com software para PC (versão em inglês disponível) |
As especificações nesta página são valores típicos de configurações construídas até o momento; a potência do laser e a configuração do alimentador de pó para sua célula são escolhidas por projeto. A taxa de revestimento, a espessura da camada, a qualidade da camada e a utilização do pó dependem da peça, do material base, do pó e dos requisitos de revestimento, e são confirmadas para cada projeto em um teste de revestimento.
A aceitação em fábrica, a instalação e o comissionamento no local são acordados para cada projeto e especificados no orçamento.
A EVST recomenda de 1 a 2 dias de treinamento presencial no local da entrega. Este treinamento abrange a operação do sistema de controle, a configuração de parâmetros para trabalhos resistentes ao desgaste e à corrosão, e as verificações de rotina que protegem as lentes. O treinamento remoto não substitui o treinamento prático com as peças em suas próprias instalações.
O módulo IoT permite que os engenheiros da EVST visualizem a tela sensível ao toque e os dados operacionais remotamente, o que ajuda a localizar falhas rapidamente, mesmo com a barreira do idioma. O módulo é fornecido com um cartão SIM chinês sem roaming internacional; substitua-o por um cartão SIM local quando o sistema chegar ou conecte o módulo à sua rede.
Se não quiser que os dados de produção saiam da fábrica, execute o sistema com o cartão SIM removido ou o cabo de rede do módulo IoT desconectado. Conecte-o apenas quando uma falha exigir diagnóstico remoto e desconecte-o novamente em seguida.
Quando a fonte de laser emite um alarme, o código é lido conectando um computador ao laser por meio de um cabo Ethernet e abrindo o software de diagnóstico do laser, que possui uma versão em inglês. A EVST aborda essa etapa no treinamento para que sua equipe possa recuperar os códigos de falha sem precisar esperar pelo suporte.
Os termos da garantia são confirmados na cotação. Para fábricas no exterior, a EVST envia peças de reposição para substituição local e orienta o trabalho remotamente; isso é mais rápido do que esperar que um engenheiro viaje através de diferentes fusos horários. Visitas presenciais no exterior podem ser agendadas, com os custos de viagem e serviço acordados previamente em contrato.
O prazo de entrega depende da configuração e é confirmado na cotação; o tempo de envio depende do destino.
Um orçamento para um sistema robótico de revestimento a laser começa com cinco informações. Com elas, a EVST pode organizar testes de revestimento em amostras de suas peças antes de um pedido formal.
Um sistema robótico de revestimento a laser é uma célula na qual um robô industrial move uma cabeça de revestimento a laser sobre uma peça, fundindo pó metálico em sua superfície para construir uma camada densa, metalurgicamente ligada, resistente ao desgaste ou à corrosão. O sistema EVST combina um robô de seis eixos em um trilho linear com uma cabeça de pó coaxial, um laser de fibra contínuo, um alimentador de pó e um resfriador de água, além de um mandril para rotação das peças.
Uma célula robótica de revestimento a laser inclui o robô, o laser de fibra, a cabeça de revestimento, o alimentador de pó, o resfriador de água e um mandril ou trilho linear para posicionar a peça. Na célula EVST, o robô, o laser e o resfriador são componentes industriais padrão; a cabeça de revestimento, o alimentador de pó, o painel de controle integrado e a base da célula são construídos especificamente para revestimento; e o mandril, o trilho e o layout são dimensionados de acordo com as suas peças. A EVST integra todos esses componentes em uma única célula e define os trajetos do robô, os parâmetros do processo e o pó para as suas peças.
Para eixos mistos, hastes, extremidades de tubos e peças planas, uma célula robotizada é mais flexível: uma única célula processa diâmetros externos e superfícies planas, adaptando-se a um layout aberto. Para uma família de peças com volume constante, como hastes de cilindro ou furos de cilindro, uma máquina CNC dedicada é a melhor opção.
Uma única célula robótica pode lidar com revestimento externo e de superfície plana quando o mandril e a área de trabalho plana estão ambos planejados no layout. Furos internos requerem uma cabeça de revestimento interna e normalmente são revestidos em uma máquina dedicada; uma cabeça de furo passante deixa cerca de 30 mm na parte inferior do cilindro sem revestimento, a menos que a parte inferior seja cortada, enquanto uma cabeça de furo cego reveste toda a profundidade.
O sistema EVST utiliza alimentação coaxial de pó. O bocal fornece pó ao redor do feixe a partir de todas as direções, permitindo que o robô mude de direção ao longo de um percurso sem alterar a forma como o pó entra na poça de fusão. O pó também oferece uma ampla gama de ligas resistentes ao desgaste e à corrosão. A alimentação por arame não faz parte da configuração padrão.
Os sistemas construídos pela EVST utilizam lasers de fibra contínua de 6 kW a 12 kW. Uma potência maior cobre uma área maior por hora, mas a potência ideal para sua célula é avaliada para cada projeto, considerando o diâmetro e o comprimento da peça, a espessura da camada e o valor alvo de saída, e confirmada em um teste de revestimento nas suas peças.
Para uma camada de 1.2 mm em usinagem de diâmetro externo, uma cabeça de alta velocidade opera a cerca de 2–2.5 h/m² com 85–90% de utilização de pó, enquanto uma cabeça de banda larga opera a cerca de 1.5–3 h/m² com 95% ou mais de utilização. A cabeça de banda larga desperdiça menos pó, o que é importante, pois o pó representa o principal custo operacional.
Especifique o maior diâmetro, o comprimento a ser revestido, o peso e o centro de gravidade da peça mais pesada e as dimensões de quaisquer peças planas. A EVST dimensiona o mandril, o eixo rotativo, a guia linear e o alcance do robô para essas peças; a guia linear da célula padrão tem 4 m de curso útil, e os demais limites são configurados por projeto. Para referência, uma máquina de revestimento OD dedicada processa peças de até Ø630 mm × 3,000 mm e 2 t.
Sim. Colunas de suporte hidráulico, macacos e cilindros para equipamentos de mineração de carvão são uma das principais aplicações da soldagem a laser, tanto para peças novas quanto para a remanufatura de peças desgastadas. Hastes e colunas são revestidas na face externa; os furos dos cilindros são revestidos com uma camada interna.
A soldagem a laser é utilizada em componentes para equipamentos de mineração, geração de energia, metalurgia, petroquímica e engenharia offshore, incluindo tubos de poços de petróleo, eixos e peças de equipamentos de grande porte que são reparadas ou remanufaturadas. Linhas de produção para soldagem a laser de tubos de poços de petróleo podem ser projetadas sob encomenda.
Antes de comprar, pergunte quatro coisas: o fornecedor irá revestir peças de amostra de acordo com os seus requisitos de revestimento antes do pedido? Ele pode fornecer pó de revestimento adequado às suas condições de serviço? Ele treinará seus operadores no local? E como ele oferecerá suporte pós-entrega, incluindo diagnóstico remoto e peças de reposição? A EVST fornece o equipamento, o pó adequado e a configuração do processo em conjunto, justamente por esse motivo.
Planeje de 1 a 2 dias de treinamento presencial no local da entrega, abordando o sistema de controle, a configuração de parâmetros para trabalhos de desgaste e corrosão e a manutenção das lentes. Depois disso, o módulo IoT permite que os engenheiros da EVST diagnostiquem falhas remotamente; no exterior, utilize um cartão SIM local, pois o SIM fornecido não possui roaming internacional.
Sim. A EVST envia peças de reposição para substituição local, orienta o trabalho remotamente e diagnostica falhas através do módulo IoT do sistema assim que um cartão SIM local for instalado. Para segurança dos dados, o cartão SIM ou o cabo de rede do módulo podem permanecer desconectados durante a produção normal e serem conectados somente quando uma falha exigir suporte remoto.
Os termos da garantia e o prazo de entrega dependem da configuração e são confirmados na cotação. Após a entrega, as fábricas no exterior recebem suporte por meio do envio de peças de reposição e orientação remota; visitas presenciais no exterior são organizadas com os custos de viagem e serviço acordados previamente.
O preço de um sistema de revestimento a laser depende da potência do laser, do tipo de cabeçote de revestimento, do tamanho do mandril e do comprimento da trilha linear, se a célula realiza apenas revestimentos externos ou revestimentos externos e superfícies planas, do tamanho do chiller e do comissionamento e treinamento no local. O custo operacional se deve principalmente ao pó, portanto, solicite também a estimativa de consumo de pó. A EVST fornece orçamentos por projeto após analisar suas peças. contate-nos Com desenhos e requisitos de revestimento.
Todos os valores apresentados nesta página são valores típicos; o desempenho real do revestimento é confirmado para cada projeto em um teste de revestimento.