Apresente os componentes corretamente.
Orientar, separar e entregar as peças em uma posição estável de coleta ou carregamento.

Integrar alimentação, prensagem, junção, lubrificação, verificação de torque, prevenção de erros, rastreabilidade e paletização em torno da família de peças real.
A configuração final segue a peça de trabalho, a sequência do processo, o limite de inspeção e o fluxo de materiais da planta.
Juntas esféricas, braços de controle e barras estabilizadoras combinam a orientação precisa dos componentes com prensagem, lubrificação, verificações de torque, vedação ou verificação funcional. A ordem do processo e os limites da inspeção devem permanecer vinculados a cada peça, em vez de serem copiados para peças não relacionadas.
Uma rota completa é montada a partir de grupos de processos e, em seguida, revisada quanto às interfaces e decisões de qualidade.
Orientar, separar e entregar as peças em uma posição estável de coleta ou carregamento.
Aplique os métodos de encaixe por pressão, laminação ou outras etapas de união na ordem necessária.
Coordenar a lubrificação quantitativa e a lubrificação da boca com as etapas de montagem posteriores.
Utilize o controle de torque por oscilação, rotação ou giro e as verificações de vedação aplicáveis.
Confirme a presença, a orientação e os resultados e, em seguida, defina os campos de registro que o projeto exige.
Transferir as peças acabadas para o palete, bandeja ou interface subsequente acordada.
As estações seguem uma rota direta quando a sequência do processo e o fluxo da planta permitem um movimento progressivo.
Um arranjo indexado compacto pode ser adequado para sequências curtas e repetíveis com movimento controlado entre estações.
O manuseio robótico pode conectar processos onde a orientação, o alcance ou a variação do produto exigem movimentos mais adaptáveis.
Mantenha o carregamento, reabastecimento ou julgamentos selecionados por parte do operador, nos casos em que a apresentação varia ou o modelo de negócios não justifica o manuseio automático.
Conecte alimentação estável, processamento repetível, verificações automáticas e transferência de materiais quando as condições e interfaces das peças são controladas.
Os controles de qualidade devem acompanhar o risco real do processo e conectar os resultados à próxima decisão de fluxo de materiais.
Confirme se o componente correto está disponível e posicionado para a operação.
Monitore as condições definidas de prensagem, lubrificação, união ou relacionadas ao torque.
Utilize os testes de torque, vedação ou funcionamento online aplicáveis para determinar o caminho a seguir.
Especifique quais identificadores, eventos e resultados devem ser armazenados e trocados.
O escopo da rastreabilidade é definido durante o projeto; esta página não pressupõe que todos os eventos ou resultados sejam registrados.
Cada caso mantém sua descrição de processo associada à família de componentes correta.
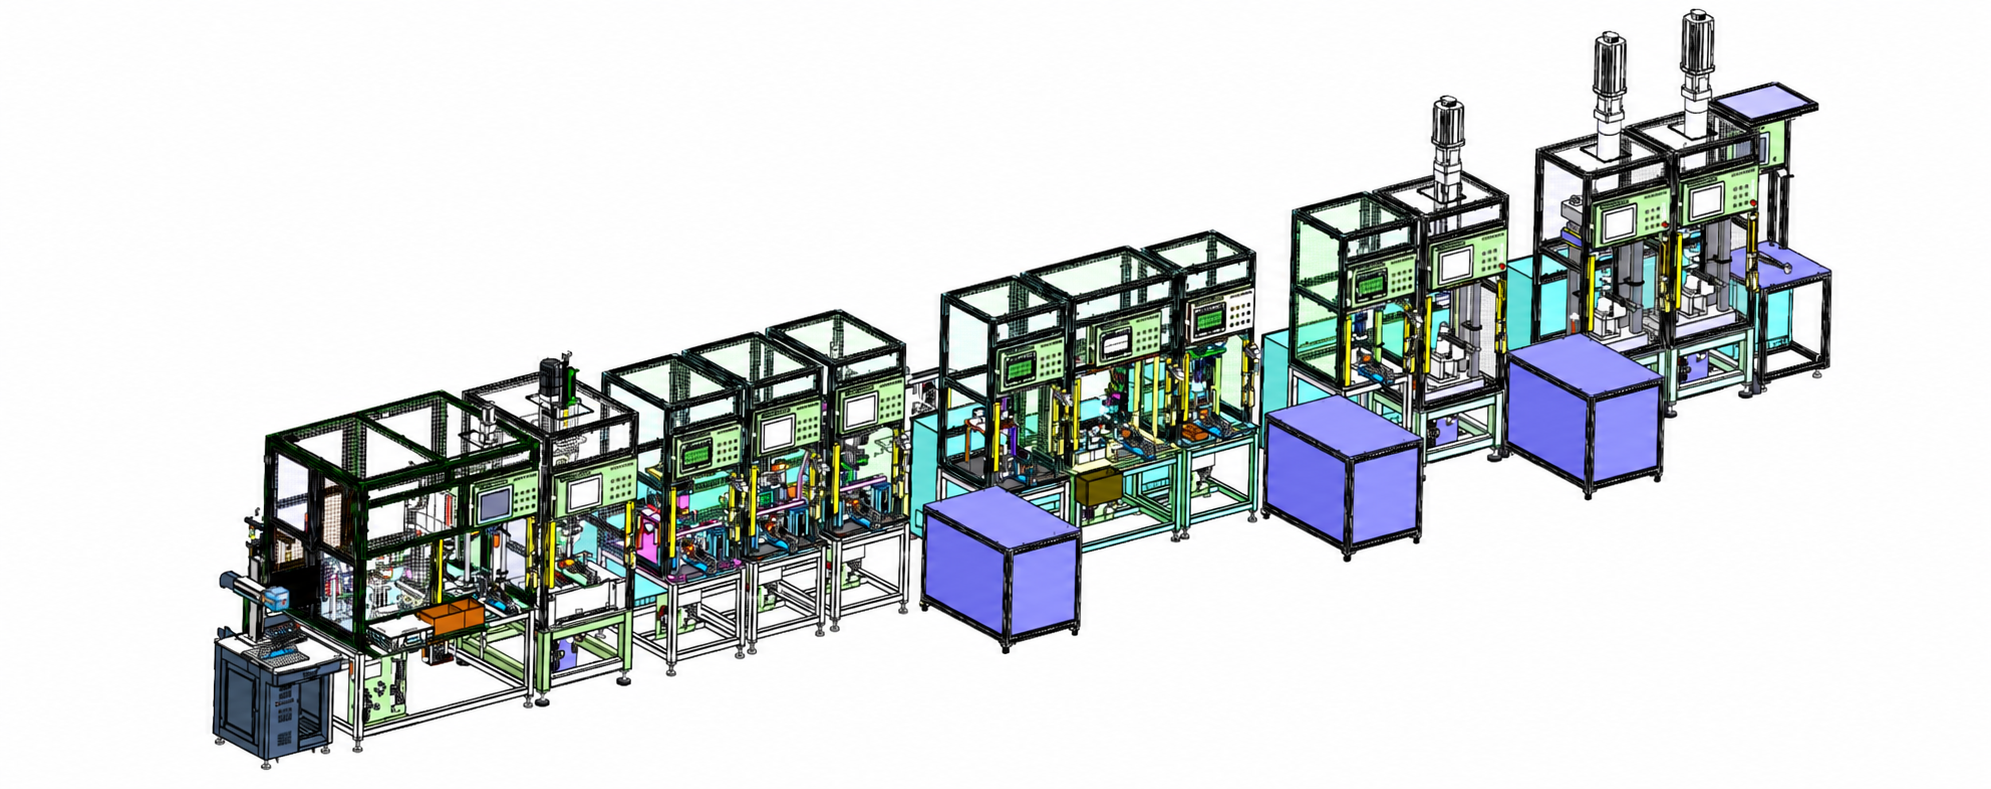
Sequência ilustrativa: Lubrificação quantitativa → montagem por pressão dos componentes → laminação → pré-oscilação → teste de torque de oscilação → teste de torque de rotação → lubrificação da boca → montagem da tampa de proteção contra poeira → montagem do anel → teste de vedação da tampa de proteção contra poeira → montagem por pressão da bucha.
Foco da montagem: Mantenha a orientação das peças e assegure a lubrificação, a montagem mecânica e a verificação na ordem correta.
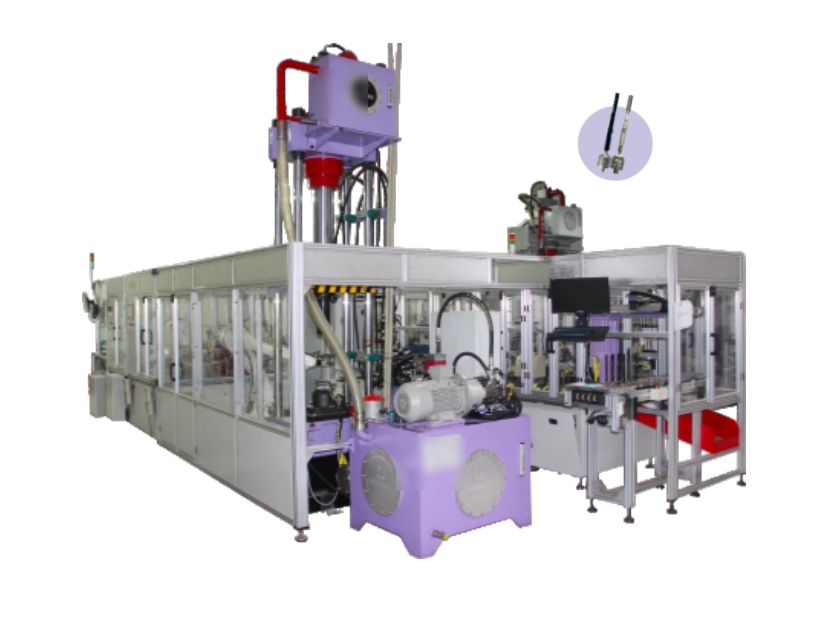
Sequência ilustrativa: Alimentação automática de componentes → prensagem servo-hidráulica → controle de torque → paletização robotizada.
Foco da montagem: Estabilize a apresentação antes de pressionar e, em seguida, conecte o resultado do torque definido ao percurso do material.
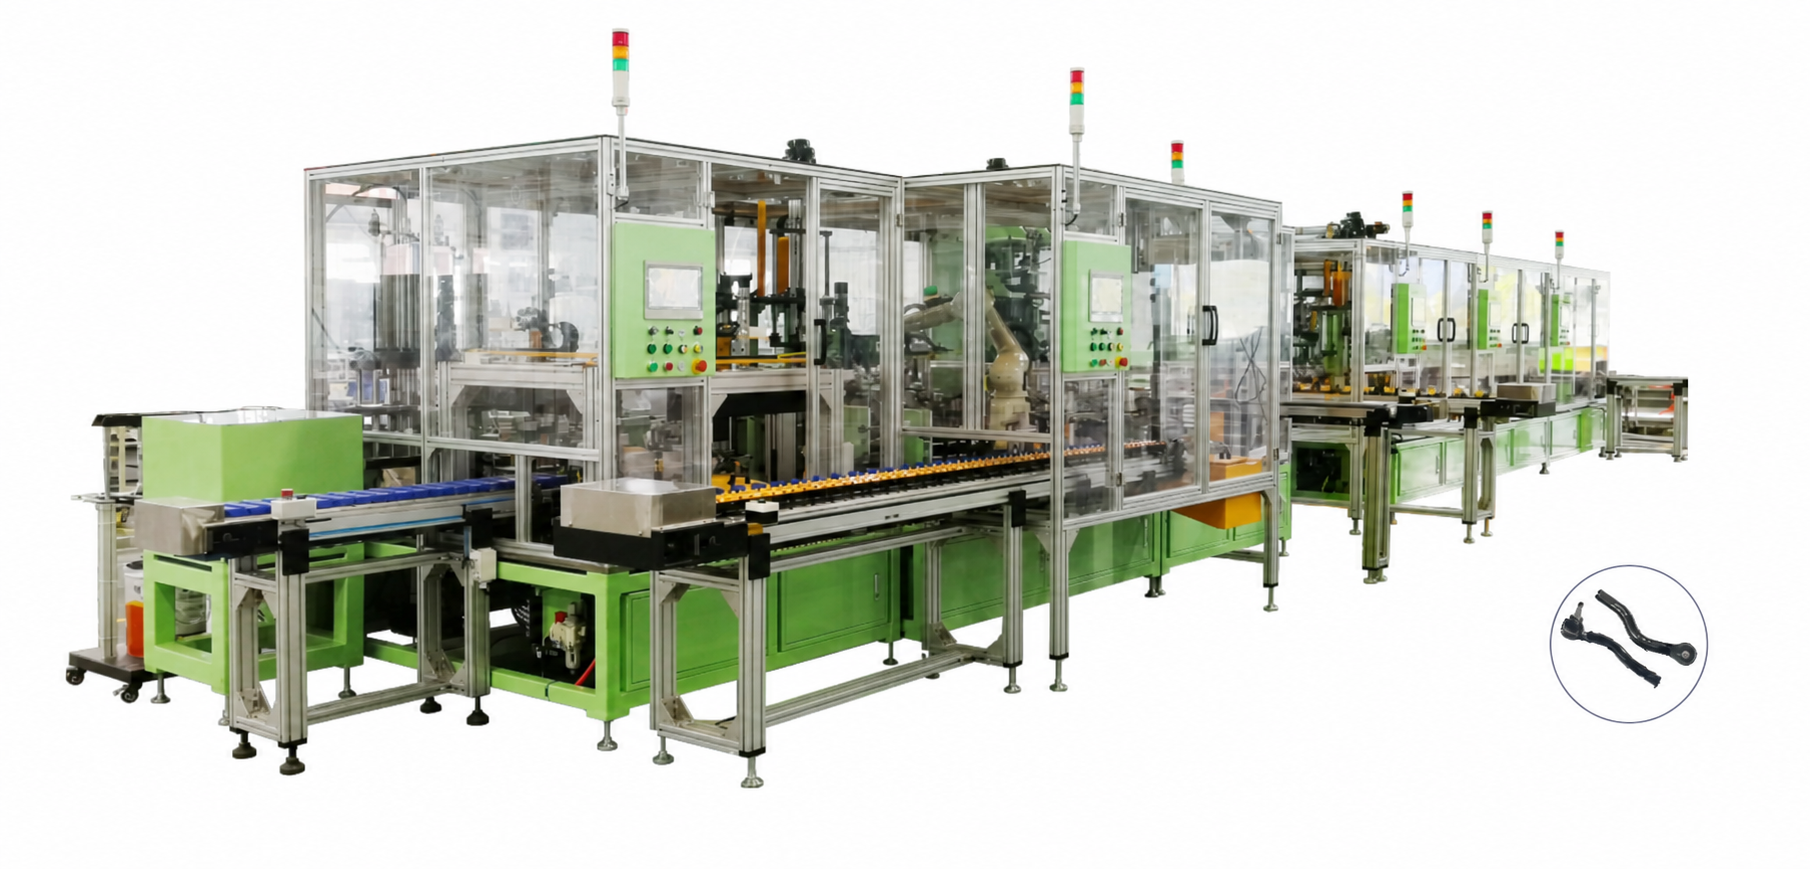
Sequência ilustrativa: Alimentação automática de componentes → controle de torque de oscilação → controle de torque de rotação → paletização robotizada.
Foco da montagem: Mantenha as verificações de oscilação e rotação distintas para que cada resultado possa influenciar a decisão de aceitação pretendida.
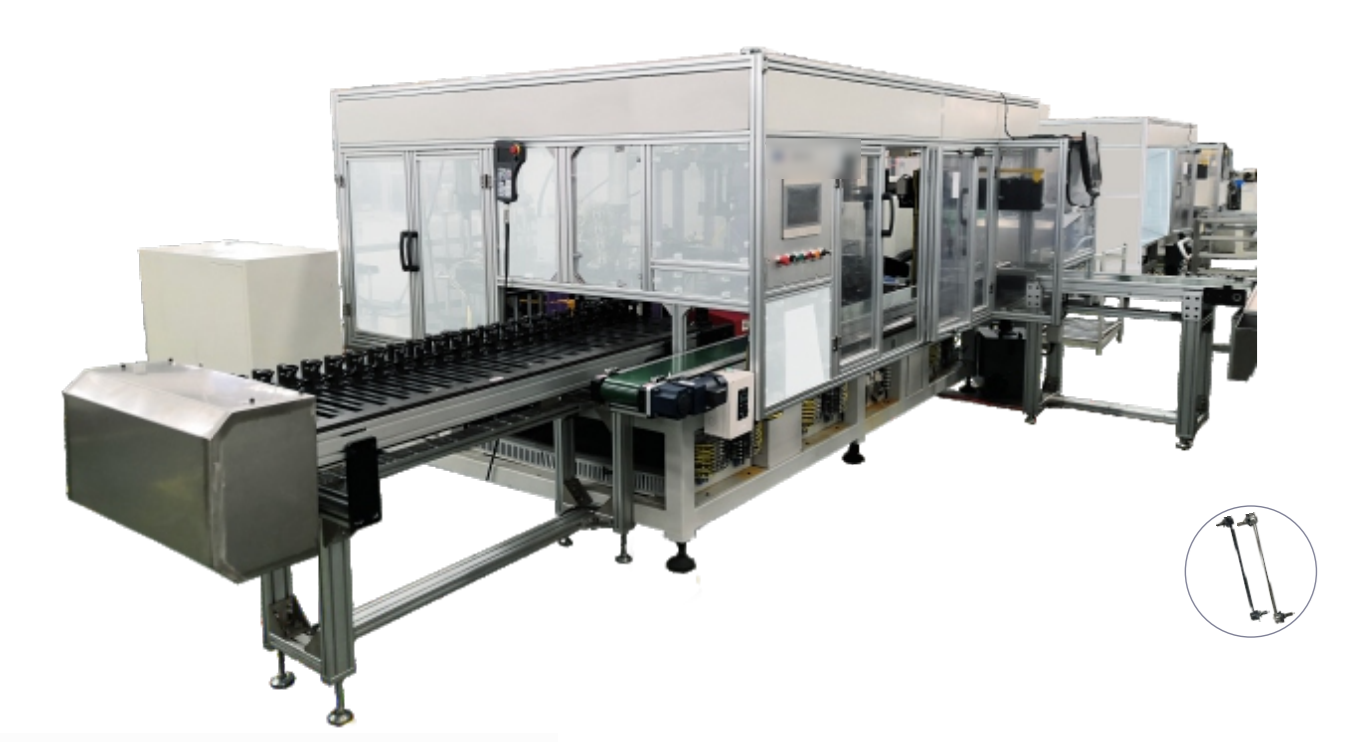
Sequência ilustrativa: Apresentação de componentes → operações de montagem definidas → detecção de função online → decisão à prova de erros → transferência para etapas subsequentes.
Foco da montagem: Confirme o que foi verificado, como o resultado foi avaliado e para onde uma peça não conforme foi encaminhada.
Mantenha a ordem do processo e os intertravamentos alinhados com a peça.
Coloque pontos de controle onde os resultados ainda possam orientar o percurso.
Automatize o processamento repetitivo em interfaces estáveis.
Defina as variantes, os acessórios e as receitas antes de detalhar o equipamento.
A abordagem dá suporte à produção de componentes de suspensão e chassi automotivos, incluindo conjuntos de juntas esféricas, braços de controle e barras estabilizadoras. Princípios de planejamento semelhantes podem ser aplicados a outros conjuntos de componentes metálicos após a confirmação do processo e dos critérios de aceitação.
Analisar peças, variantes, processos, verificações, layout e interfaces.
Defina a sequência de estações, o fluxo de materiais, os controles e a lógica de aceitação.
Desenvolver e integrar o escopo aprovado de sistemas mecânicos, elétricos e de controle.
Verificar a operação em relação às peças de trabalho acordadas e ao plano de aceitação.
Fornecer documentação, treinamento e coordenação pós-entrega em nível de projeto.
Fornecer desenhos das peças, variantes, condições de entrada, sequência do processo, verificações de qualidade, necessidades de rastreabilidade, restrições de layout, utilidades e interfaces a montante e a jusante.
Não. O nível de automação deve refletir a apresentação das peças, a repetibilidade, a ergonomia, o risco de qualidade e a estabilidade de cada interface.
Compare o percurso da peça, o número de estações, as necessidades de transferência, o espaço disponível, o método de troca de ferramentas e o fluxo de inspeção antes de selecionar uma arquitetura de célula linear, indexada ou robotizada.
Potencialmente. A revisão do conceito deve confirmar as características comuns de localização, alterações de dispositivos de fixação, receitas, configurações de inspeção e regras de roteamento de materiais para cada variante pretendida.
Defina o identificador da peça, os eventos de processo necessários, os resultados da inspeção, os registros de data e hora, as referências de receita ou variante e os sistemas que recebem ou armazenam esses registros.
Compartilhe a família de peças, o mapa do processo, as verificações necessárias, o plano de variantes e as restrições de layout para que a EVST possa estruturar um conceito de linha de montagem em torno da aplicação real.