
Eine kreisförmige Schnittstelle an einer langen Wellenbaugruppe unterliegt einer gekoppelten Geometrie: Die Position der Stütze beeinflusst die Achsenlage, Achsenänderungen verändern den Brennerwinkel, und der erforderliche Schweißbereich bestimmt, welcher Zugang frei bleiben muss. Die Aufnahmen bestätigen einen aktiven Lichtbogen an einer sichtbaren Platten-Wellen- bzw. Rohrschnittstelle; sie beweisen jedoch weder eine Drehung noch eine vollständige Umfangsschweißung. Bitten Sie EVST, Ihren Antrag zu prüfen →
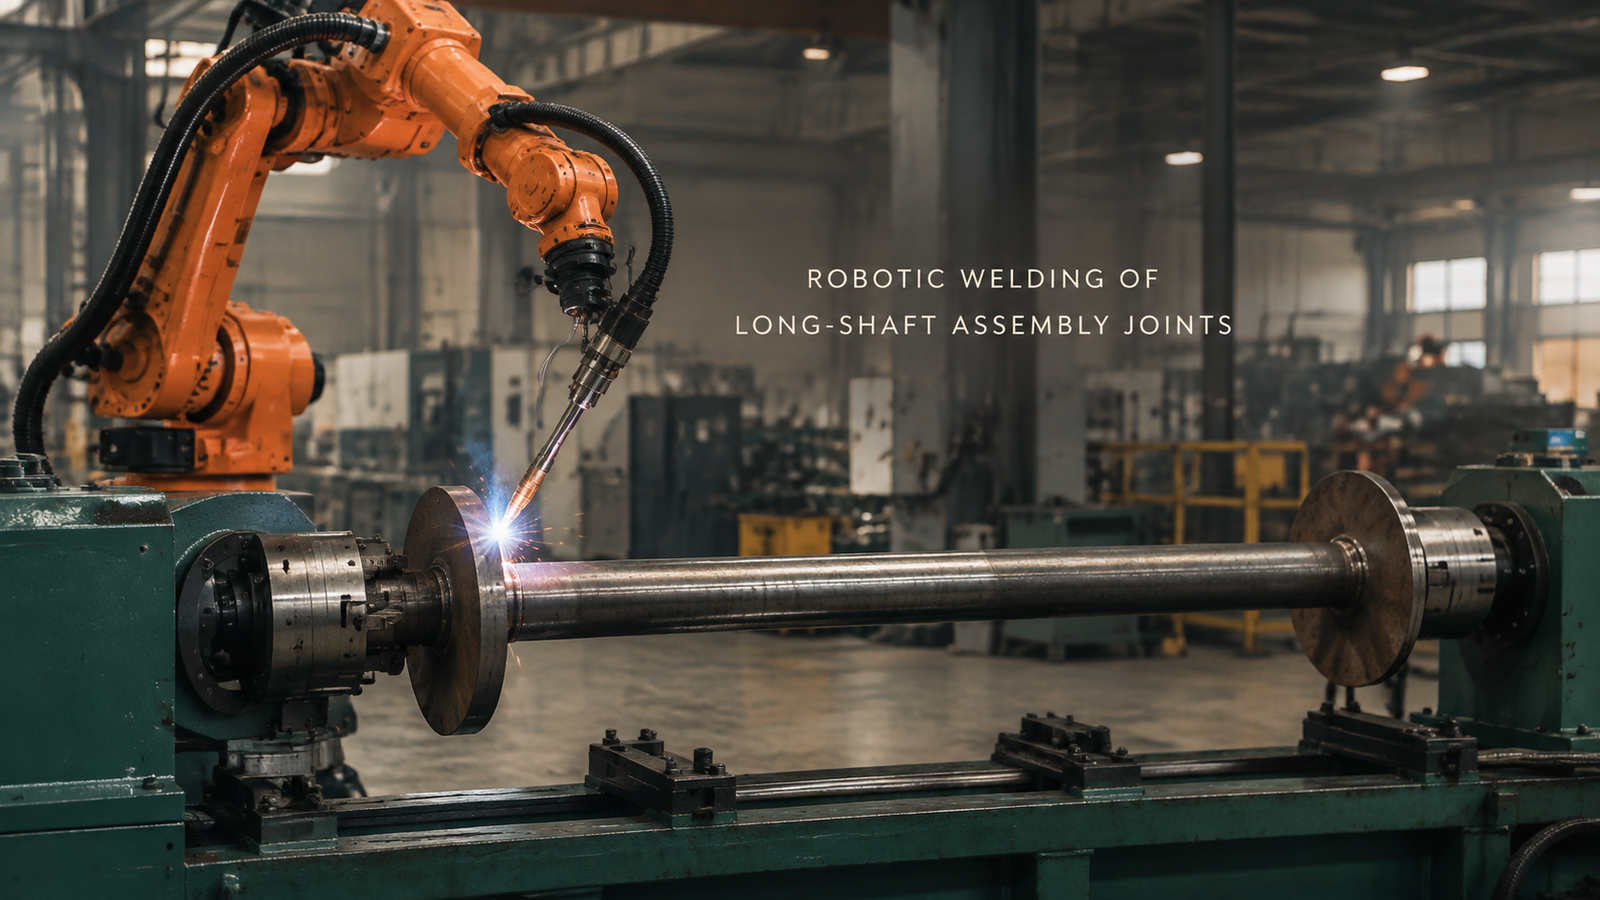
Die Nahansicht verwandelt die Unterstützung in eine Schweißfrage
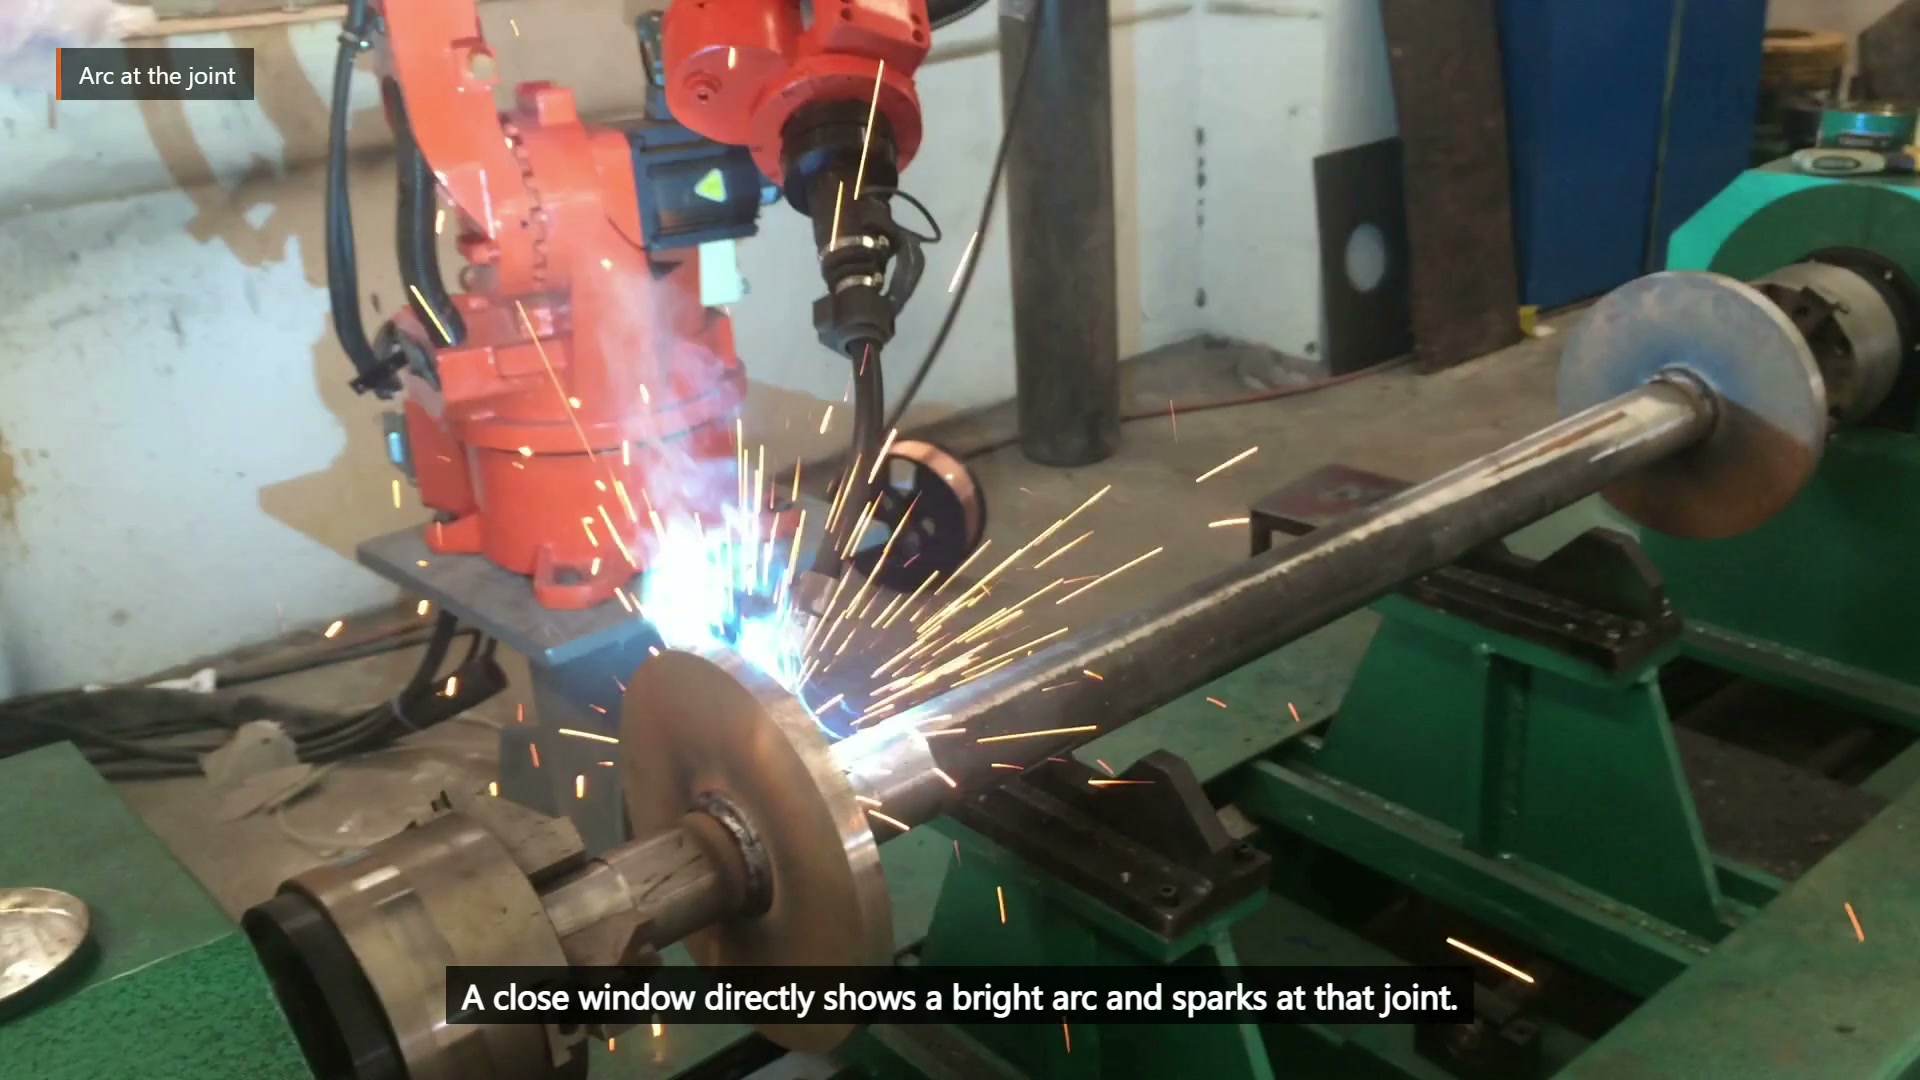
Um 00:29.35 Uhr sind an einer kreisförmigen Grenzfläche ein heller Lichtbogen und Funken sichtbar.
Die dem Bauteil zugewandte Seite kann offen sein, während die abgewandte Seite durch das Bauteil, die Platte oder die Stütze verdeckt wird. Eine lange Baugruppe verstärkt zudem geringfügige Abweichungen in Durchhang, Geradheit und axialer Position. Eine stabilere Abstützung des Bauteils kann die Nahtposition verbessern, jedoch den für die Schweißung im engsten Schweißbereich erforderlichen Brennerwinkel blockieren. Dies sind keine separaten Fragen bezüglich Vorrichtung und Roboter.
Die Gesamtansicht zeigt die Beziehung zwischen Roboter, langem Bauteil, kreisförmigen Platten und grünen Stützen.
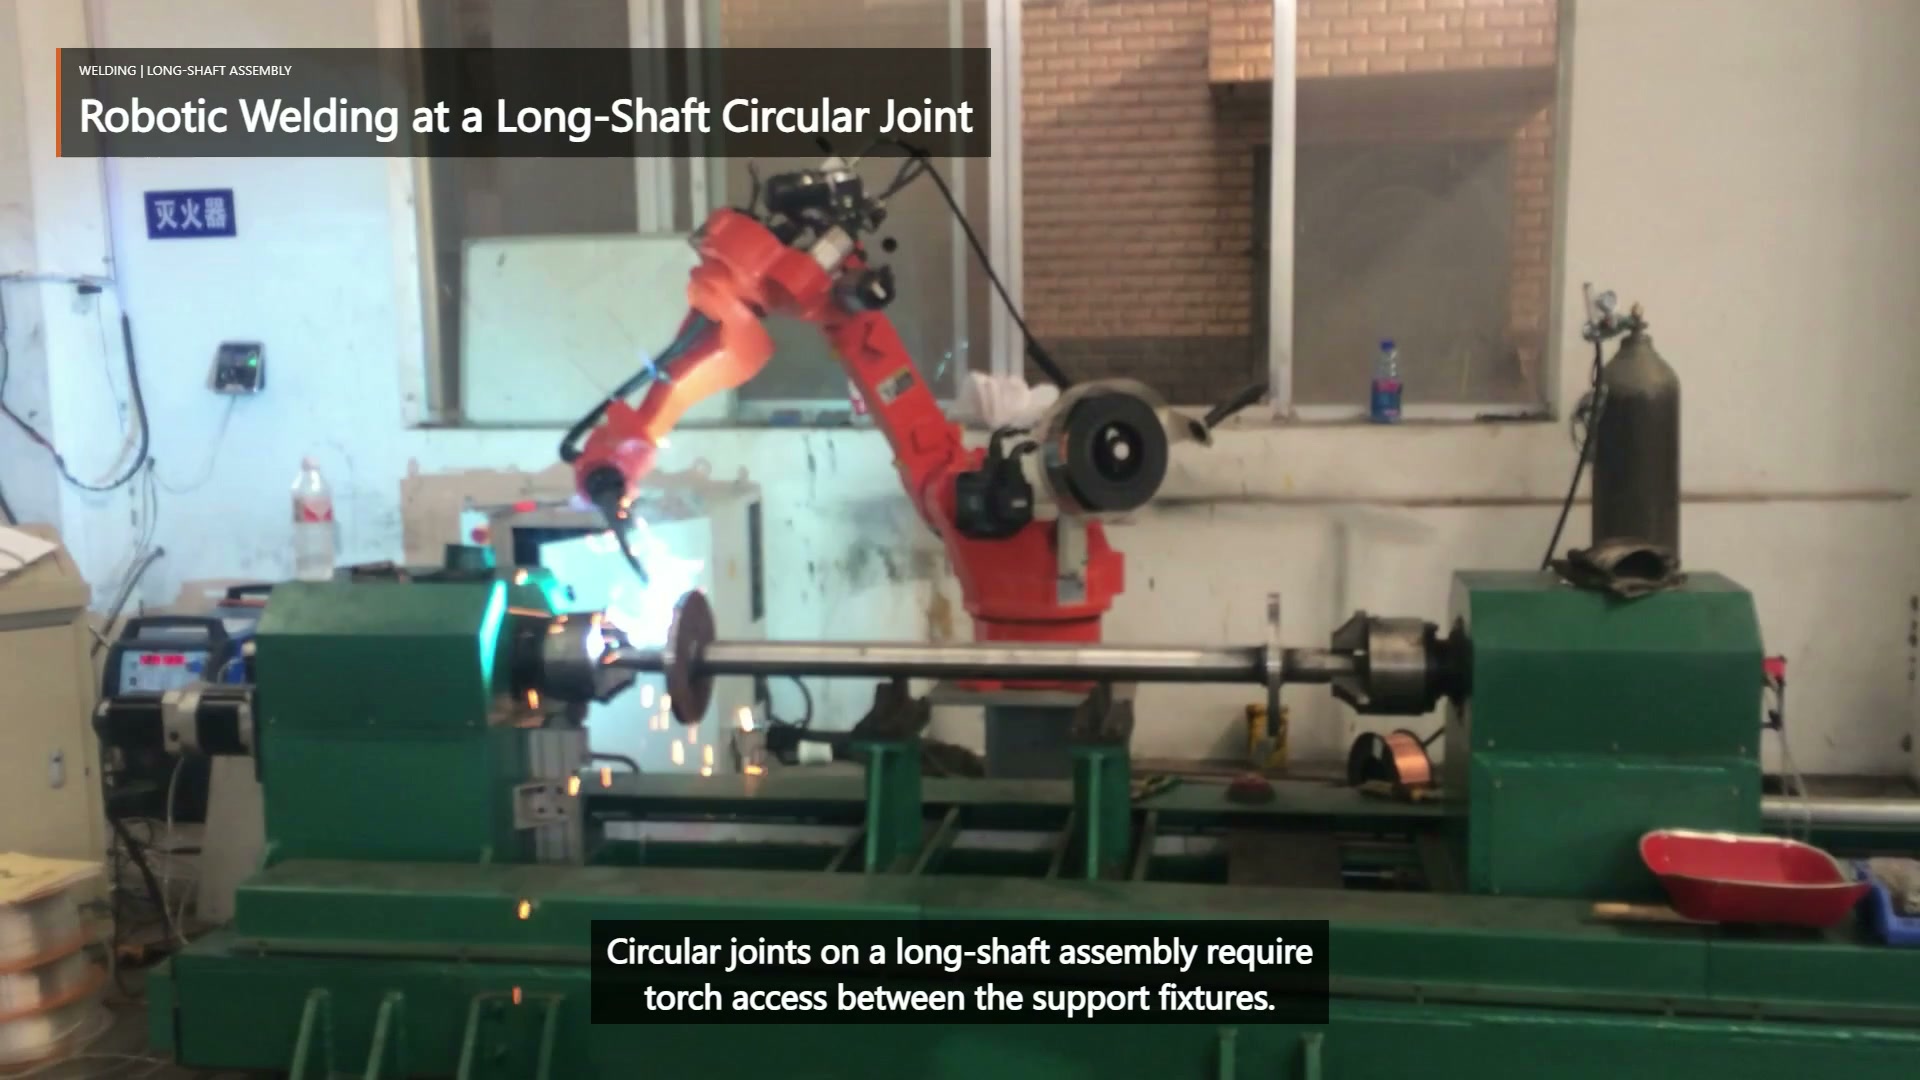
Um 00:04:00 arbeitet der Roboter neben der gestützten langen horizontalen Baugruppe.
Nutzen Sie die Interaktionstabelle, bevor Sie die Präsentation auswählen.
| Vorgeschlagene Änderung | Geometrie erneut prüfen | Akzeptanznachweis |
|---|---|---|
| Verschieben oder fügen Sie eine Stütze hinzu | Durchhang, Gelenklage und blockierter Brennerraum | Gemessene Achsen- und Schnittstellenposition nach dem Spannen |
| axiale Positionierung festziehen | Plattenposition und Start/Stopp-Zugriff | Voller Eingangstoleranzbereich an der Vorrichtung |
| Taschenlampenansatz ändern | Kabelabstand, Störungen durch Träger und Inspektionsansicht | Swept-Envelope-Prüfung im schwierigsten erforderlichen Bereich |
| Teilen Sie die erforderliche Schweißnaht in Segmente auf. | Zulässige Starts, Stopps, Überlappungen und Positionsänderungen | Zeichnung, Schweißspezifikation und Prüfplan |
Diese Überprüfung sollte mit der Ermittlung des erforderlichen gemeinsamen Umfangs beginnen. Ein einzelner sichtbarer Bogen reicht nicht aus, um festzustellen, ob das Projekt ein kurzes Segment, mehrere Regionen oder eine andere Anforderung benötigt. Nur so lassen sich Unterstützung und Zugänglichkeit im Hinblick auf das korrekte Ziel bewerten.
Vergleichen Sie zwei allgemeine Präsentationsstrategien in einem Prozess
Eine feste Anordnung ist dann vorteilhaft, wenn alle benötigten Bereiche erreichbar bleiben und die Stützen die Achse innerhalb des zulässigen Bereichs halten. Bei der Erprobung sollten die längste Montage, der größte zu erwartende Durchhang, die größte Abweichung der Plattenposition und der am stärksten behinderte Brennerwinkel berücksichtigt werden.
Kann eine Präsentation nicht alle erforderlichen Bereiche abdecken, kann eine angepasste Präsentation als allgemeine technische Option geprüft werden. Diese Option wirft Fragen hinsichtlich Wiederholbarkeit, Kontrolle und Repositionierung auf und muss validiert werden; sie ist kein Beweis dafür, dass sich die gefilmte Baugruppe dreht. Bei beiden Strategien sollten die Abschnitte mit Lichtbogen von der Repositionierung getrennt und der Inspektionszugang reserviert werden.
Bewerten Sie gemeinsam den schlechtesten Schweißbereich und das schlechteste Eingangsteil.
Eine frühzeitige Bewertung ist sinnvoll, wenn die Tragkonstruktion den Zugang zum Schweißbrenner behindert, lange Bauteile durchhängen, die Plattenposition variiert oder die Zeichnung einen ungünstigen Winkel erfordert. Bringen Sie die Montagezeichnung, die erforderlichen Verbindungsabmessungen, Schweißsymbole und Abnahmekriterien, Längen- und Geradheitstoleranzen, Abweichungen bei Plattenposition und Passung, das vorgeschlagene Trag- und Bezugskonzept, den Umfang von Schweißbrenner und Kabel sowie repräsentative Bauteile mit.
Beim ersten Versuch sollte nach dem Einspannen die Achse lokalisiert, der am stärksten eingeschränkte benötigte Bereich überprüft, der zulässige Start- und Stoppzugriff kontrolliert und die Baugruppe nach dem Lösen inspiziert werden, bevor die Leistung geschätzt wird. Senden Sie diese Eingaben zur Überprüfung des EVST-Konzepts → oder per E-Mail an sales@evsrobot.com.
Das Videomaterial bestätigt das Schweißen an einer sichtbaren Schnittstelle; die endgültige Ausdehnung der Verbindung, die Werkzeuge, die Kontrollen und die Produktionsabnahme hängen von der Projektvalidierung ab.