
By EVST-Redaktionsteam • Rezensiert von EVST-Redaktionsteam • Letzte Aktualisierung: 30. September 2026 · Redaktionelle Richtlinien · Korrekturrichtlinien · Nutzungsbedingungen
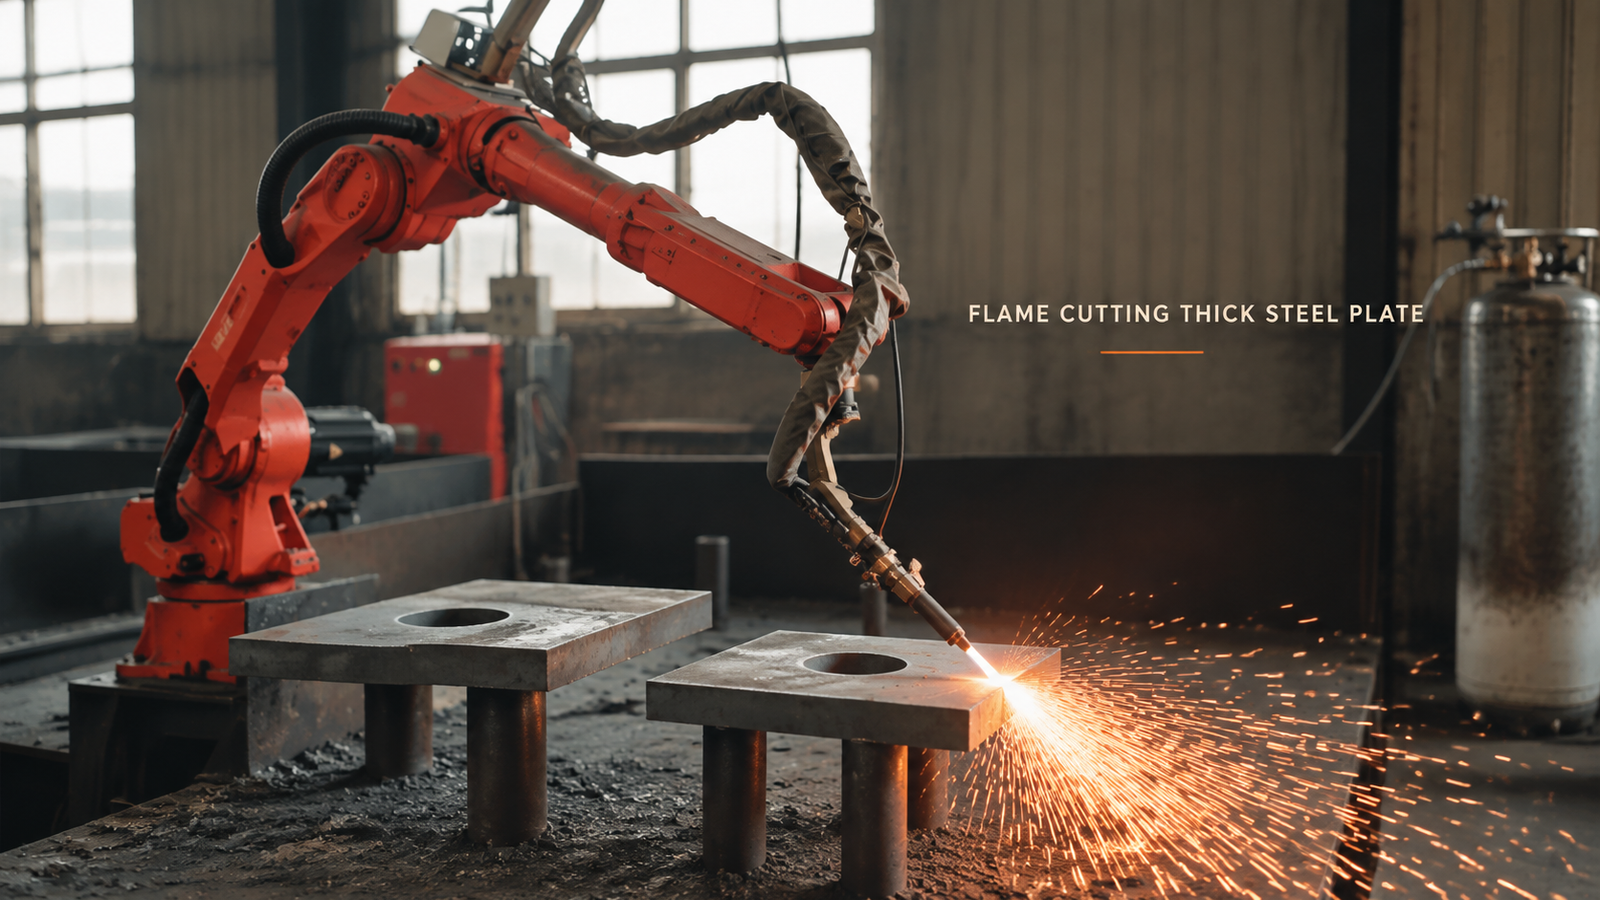
Das Brennschneiden dicker Bleche kann von einem handgeführten Brenner auf einen Roboter umgestellt werden, wenn drei Bedingungen erfüllt sind: Das Blech muss so gelagert sein, dass der Raum unter der Schnittlinie frei bleibt; der Brenner muss eine konstante Höhe halten, während er sich entlang einer sich wiederholenden Kante bewegt; und niemand darf sich während des Brennvorgangs im Funken- und Gasbereich aufhalten. Diese drei Bedingungen bedingen einander und hängen zudem von der Form der Werkstücke und der Losgröße ab. In der hier beschriebenen Zelle führt ein Sechs-Achs-Roboter einen Autogenschneidbrenner entlang der Kante dicker Stahlblechteile, die auf einigen Stützpfosten ruhen. Funken und Schlacke fallen durch den darunterliegenden offenen Raum.
Heute noch dicke Blechteile von Hand schneiden? Senden Sie uns Ihre Teilezeichnung und die tägliche Produktionsmenge.Wir werden Ihnen daraufhin ein Zellenkonzept und eine Zykluszeitschätzung zukommen lassen.
Warum die Entscheidung oft in der falschen Reihenfolge getroffen wird
Die meisten Evaluierungen beginnen mit dem Roboter: Kann er die Fackel halten und die Kante erreichen? In der Regel gelingt ihm das. Die schwierigeren Fragen beziehen sich auf die Fackel selbst: Worauf ruht die Platte? Befindet sich ihre Kante jedes Mal an derselben Stelle? Und wo stehen die Personen, während die Flamme brennt?
Ein erfahrener Zuschneider beantwortet alle drei Fragen intuitiv: Die Platte wird auf einer griffbereiten Unterlage fixiert, der Abstand zwischen Düse und Stahl wird stets kontrolliert, und der Körper lehnt sich von den Funken weg. Der Preis dafür ist ein Bediener, der neben Funken und Rauch arbeitet, und ein gerader Schnitt, der eine ruhige Hand erfordert. Ein Roboter beseitigt zwar beide Probleme, kann aber keine der drei Fragen von selbst beantworten. Jede muss in die Konstruktion der Zelle integriert werden, und die Lösung einer Frage schränkt die anderen ein.
Wie diese Zelle funktioniert, Schritt für Schritt
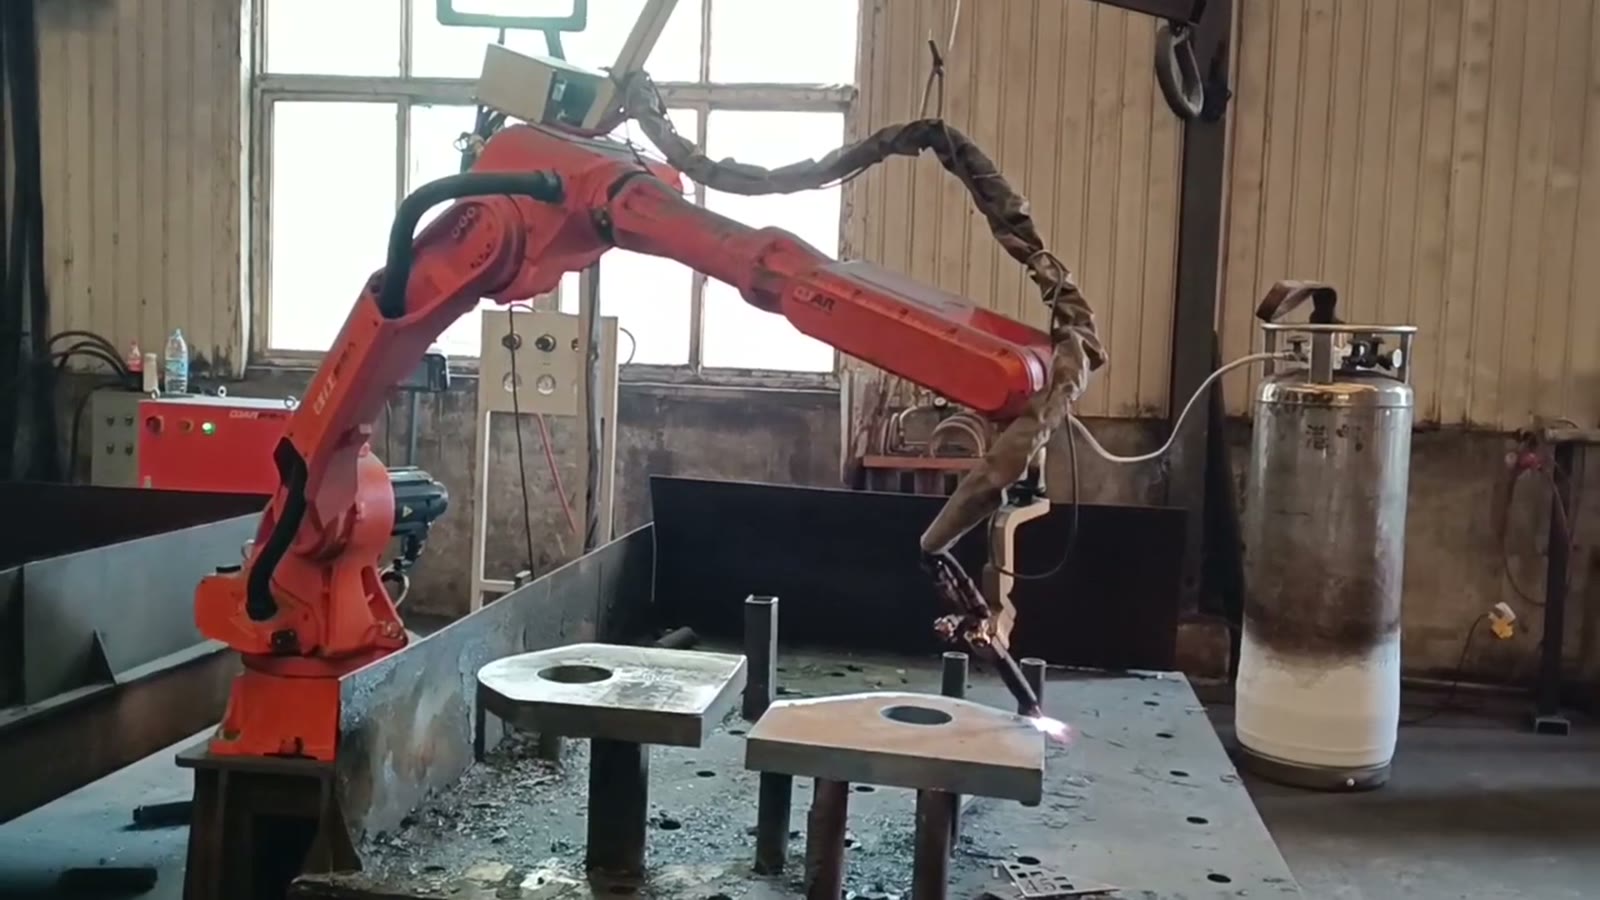
- Die Platte steht auf Pfosten. Ein dickes Stahlplattenteil mit einer bereits vorhandenen runden Bohrung ruht auf mehreren vertikalen Stützen des Schneidetisches. Der Raum unter der Platte ist offen.
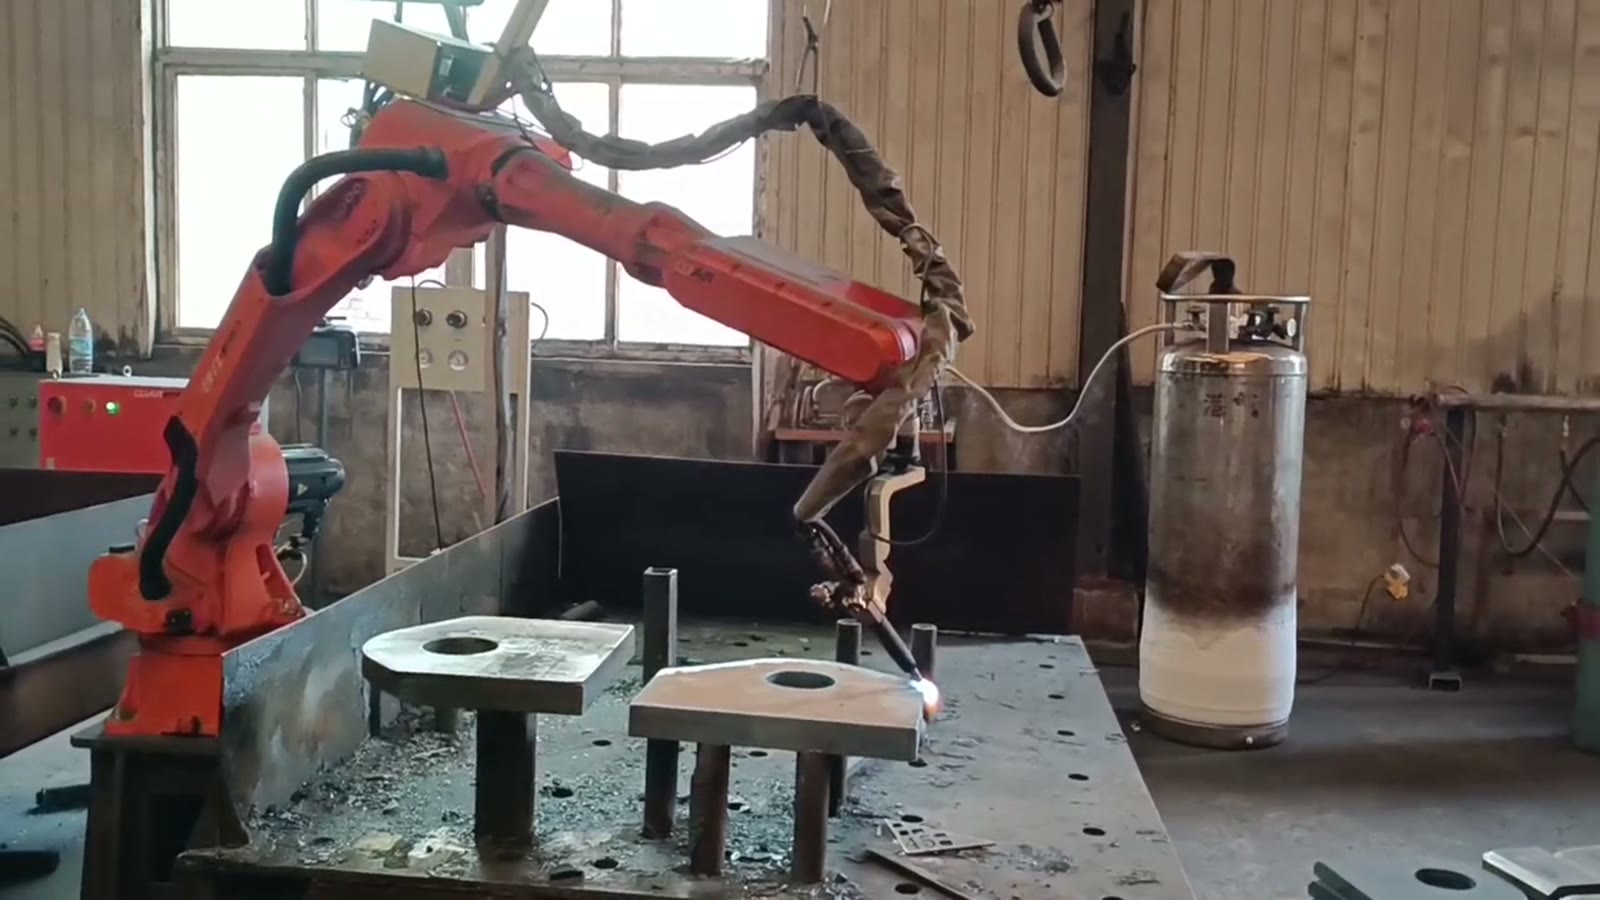
- Die Fackel kommt an den Rand. Der Roboter führt den Brennschneidbrenner mit seinen Gasschläuchen nahe an die Plattenkante und richtet die Flamme auf die Schnittposition. Eine Gasflasche steht neben der Zelle.
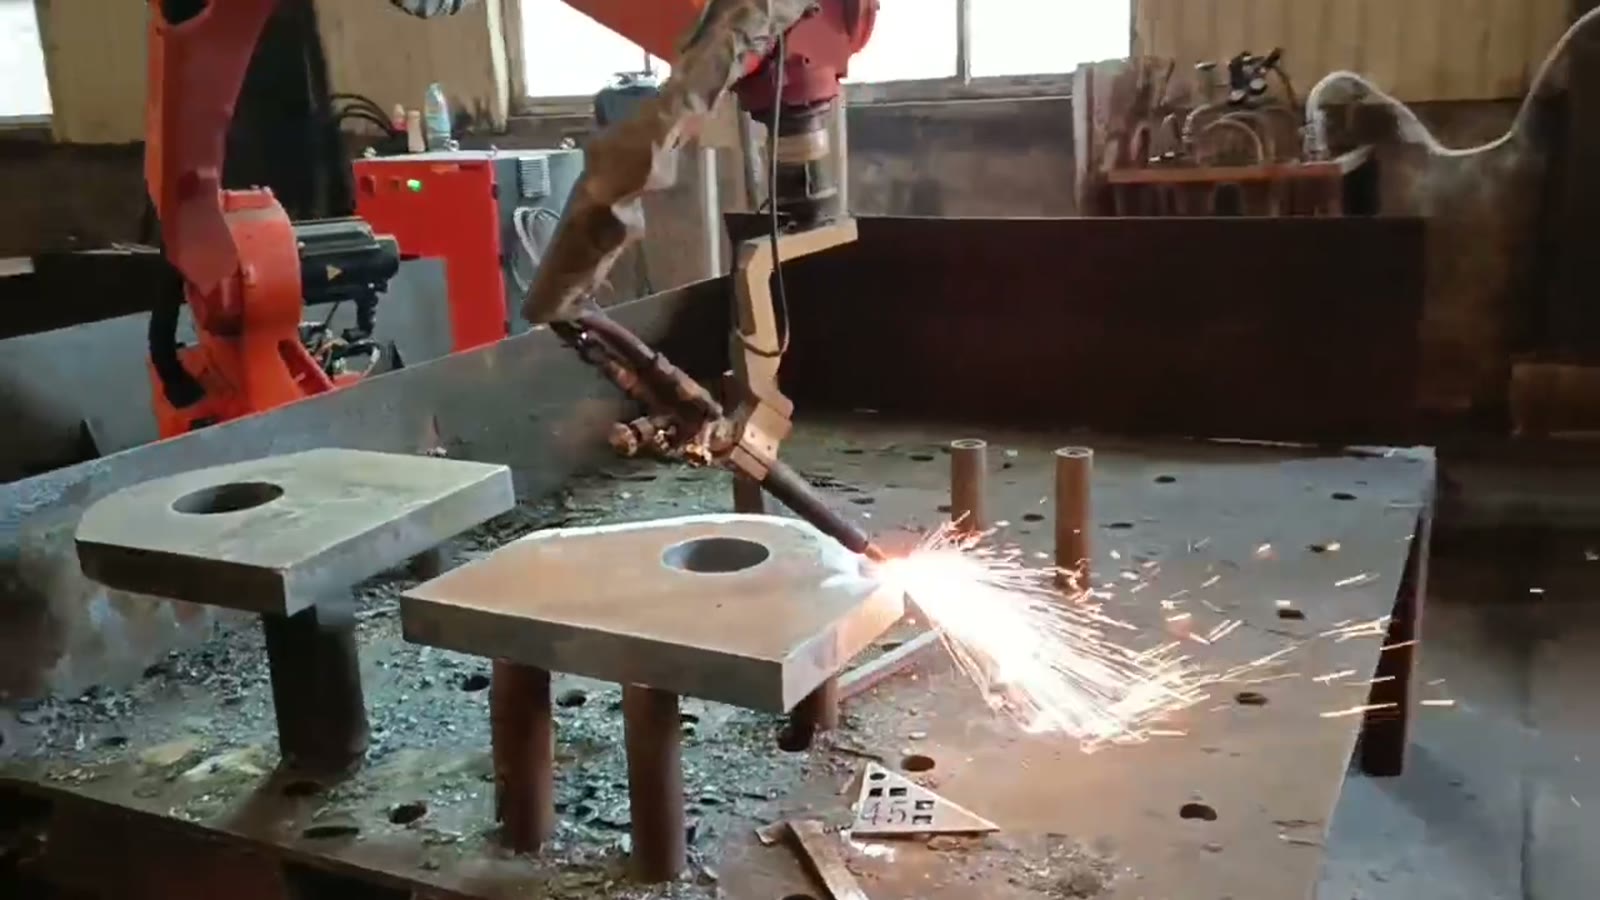
- Der Schnitt beginnt. Vom Rand aus sprühen Funken nach außen und unten.
- Der Roboter fährt entlang der Kante. Sie führt die Fackel entlang der Plattenkante, und die Funken folgen dem Schnitt nach unten und weg.
- Schlacke fällt klar ab. Schlacke und abgeschnittene Stücke sammeln sich auf dem Tisch darunter. Eine zweite Platte mit demselben runden Loch steht auf eigenen Stützen neben der ersten.
Drei Einschränkungen, die gemeinsam gelöst werden müssen
Unterstützung: Halten Sie die Schnittlinie unten offen.
Beim Brennschneiden wird der Stahl erhitzt und anschließend als flüssige Schlacke durch den Schnitt ausgestoßen. Diese Schlacke muss abgeleitet werden. Befindet sich unter der Schnittlinie eine feste Oberfläche oder eine Stütze, sammelt sich Schlacke an der Unterseite an, das Werkstück kann mit der Stütze verschmelzen, und der Roboter stößt auf ein Hindernis, das ihm nicht einprogrammiert wurde. Punktstützen wie Pfosten lassen die Unterseite offen. Die Konstruktionsaufgabe besteht darin, diese so zu platzieren, dass die Platte stabil steht, aber keine Schnittlinie darüber verläuft.
Hier kommt die Formgebung ins Spiel. Eine Kontur kann chargenweise auf einem festen Stützmuster platziert werden. Eine Konturengruppe benötigt ein Stützmuster, das jede Schnittlinie oder bewegliche Stütze freigibt, und jede Bewegung bietet die Möglichkeit, dass die Platte an einer neuen Stelle landet. Auch Schlacke sammelt sich auf dem Tisch und den Stützen an, daher gehört deren Entfernung zum Arbeitsablauf.
Fackelhöhe und Weg entlang der Kante
Für einen gleichmäßigen Brennschnitt müssen sowohl der Düsenabstand zum Stahl als auch die Vorschubgeschwindigkeit konstant bleiben. Gerade beim gleichmäßigen Vorschub ist ein Roboter einem handgeführten Brenner deutlich überlegen: Er verlangsamt sich nicht und driftet nicht zum Ende einer langen Kante hin ab. Stattdessen folgt er exakt seiner vorgegebenen Bahn. Liegt eine Platte etwas höher, tiefer oder weiter hinten als die vorherige oder ist sie nicht plan, passt sich die Brennerhöhe entsprechend an.
Die Brennerhöhe hängt daher maßgeblich von den Auflagen und den zugeführten Blechen ab. Stammen die Bleche aus demselben Material und liegen auf denselben Stützen, lässt sich eine straffe Bahn gewährleisten. Bei unterschiedlicher Position oder Ebenheit benötigt die Zelle eine Lösung: Anschläge, die jedes Blech an dieselbe Position bringen, eine Routine, die das Blech vor dem Schneiden lokalisiert, oder eine automatische Höhenregelung, die den Brenner während der Bewegung korrigiert. Ein Schnitt, der am Blechrand beginnt, vermeidet zudem das Durchstechen von dickem Stahl in der Blechmitte, was den schwierigsten Startpunkt für jeden Brennschneidvorgang darstellt.
Menschen aus dem Gefahrenbereich von Funken und Gasen fernhalten
Beim manuellen Brennschneiden ist der Bediener Gefahren ausgesetzt: Funken, heiße Schlacke, Dämpfe und die grelle Flamme sowie Gasschläuche auf dem Boden. Die Übergabe des Brenners an einen Roboter beseitigt diese Gefahren nur dann, wenn sich während des Brennvorgangs niemand im Gefahrenbereich aufhalten muss. Dies erfordert in der Regel Funkenschutzgitter um den Schneidbereich, eine Absaugung der Dämpfe nahe der Schnittstelle, eine Sicherheitsabsperrung, die den Roboter stoppt und die Gaszufuhr unterbricht, sobald sich jemand betritt, sowie entlang des Roboterarms verlegte Schläuche, die nicht mit der Schlacke in Berührung kommen.
Die Verbindung zu den beiden anderen Einschränkungen liegt in der Beladung. Wird jede Platte manuell an der Schnittstelle platziert, betritt pro Teil einmal jemand den Arbeitsbereich, und jede Platzierung kann die Platte verschieben. Zwei Stützpositionen ermöglichen es, eine Platte zu beladen, während eine andere geschnitten wird, wobei die Ladeseite außerhalb des Funkenflugbereichs liegt. Ob sich diese Lösung durch die benötigte Stellfläche lohnt, hängt vom Verhältnis von Schnittzeit zu Ladezeit ab.
Wie die Teileform und die Losgröße die Entscheidung beeinflussen
| Deine Situation | Was entscheidet in der Regel darüber? | Wahrscheinliche Richtung |
|---|---|---|
| Gleiches Plattenteil in wiederholten Chargen, einfache Kanten | Feste Stützen außerhalb jeder Schnittlinie; ein straff gespannter Pfad hält | Starker Kandidat für eine Roboterzelle |
| Viele verschiedene Umrisse in kleinen Chargen | Unterstützungsänderungen und Programmierzeit pro Teil | Roboter nur dann, wenn Teile Stützstrukturen gemeinsam nutzen können und Programme schnell erstellt werden können. |
| Große, flache Platten mit vielen darin verschachtelten Profilen | Blattverarbeitung und Verschachtelung | Eine Portalschneidmaschine ist in der Regel das bessere Werkzeug. |
| Geformte Teile oder Kanten, die ein Portal nicht erreichen kann. | Winkel und Reichweite der Taschenlampe | Die sechs Achsen sind der Grund, sich für einen Roboter zu entscheiden. |
| Platten, deren Position oder Planheit variiert | Brennerhöhe | Roboter mit Plattenfindung oder Höhensteuerung |
Fragen, die Käufer stellen
Ist eine Roboter- oder eine Portal-Brennschneidanlage besser für dicke Bleche geeignet?
Für Profile, die aus großen, flachen Blechen geschnitten werden, ist eine Portalmaschine meist die einfachere Wahl. Ein Roboter kommt zum Einsatz, wenn es sich um bereits separate Teile handelt, die einen Kantenschnitt benötigen, wenn der Brenner geneigt werden muss oder wenn die Teile nicht plan sind.
Benötigt die Taschenlampe eine automatische Höhenregelung?
Nicht immer. Wenn die Platten aus demselben Material stammen und auf denselben Auflagen liegen, kann eine gleichmäßige Höhe halten. Wenn die Position oder Ebenheit variiert, sollte dies von Anfang an berücksichtigt und nicht nachträglich angepasst werden.
Was verschleißt in einer solchen Zelle zuerst?
Die Stützen unter dem Schnittbereich sammeln Schlacke und nehmen Hitze auf. Planen Sie Stützen ein, die schnell gereinigt oder ausgetauscht werden können, sowie einen Tisch oder eine Schlackenwanne, die entleert werden kann, ohne die Zelle auseinanderzunehmen.
Was Sie uns senden sollen
- Teilzeichnungen mit markierten Schnittlinien sowie Angaben zu Plattenmaterial und Plattendicke
- Wie die Platten ankommen: einzelne Zuschnitte, ganze Bleche oder Formteile, und wie plan sie sind
- Tagesleistung und wie viele verschiedene Teile sich die Zelle teilen
- Wie Teile heute be- und entladen werden und wie viel Platz dafür zur Verfügung steht
- Jegliche Fasenanforderungen an der Schnittkante
Planen Sie, die Flamme mit dem Handbrenner abzuschneiden? Senden Sie Ihre Teilezeichnung und die tägliche Produktionsmenge. oder per E-Mail an sales@evsrobot.comWir werden Ihnen ein Zellenkonzept und eine Schätzung der Zykluszeit zukommen lassen.
Dieser Artikel beschreibt eine Brennschneidzelle, wie sie gefilmt wurde; Blechdicke, Schnittgeschwindigkeit und Schnittqualität hängen von Ihren Teilen ab und müssen in einem Versuch bestätigt werden.