
Le soudage synchronisé multi-torches ne s'obtient pas simplement en amorçant deux arcs ou plus simultanément. Le système doit maintenir une relation contrôlée entre la géométrie de la torche, son déplacement, les paramètres de procédé, la distribution de la chaleur, l'ajustement de la pièce et la réponse aux défauts.
L'objectif commercial est généralement d'accroître le débit ou d'optimiser l'équilibre des processus. Le risque technique réside dans le fait qu'une différence, même imperceptible, entre les canaux peut engendrer une qualité inégale, des distorsions ou un défaut se propageant à l'ensemble de la station. Une spécification de qualité considère donc chaque torche à la fois comme faisant partie d'un groupe synchronisé et comme un canal de processus indépendant et vérifiable.
Points clés à retenir
- L'amorçage simultané de l'arc ne prouve pas la synchronisation du soudage.
- La géométrie et le mouvement de déplacement de la torche nécessitent une référence commune.
- Chaque torche nécessite toujours son propre enregistrement de processus et son propre état d'alarme.
- L'interaction thermique doit être testée sur des pièces représentatives.
- Une panne sur un seul canal nécessite une réponse de groupe et une règle de redémarrage définies.
Réponse directe : qu’est-ce qui rend le soudage synchronisé multi-torches valable ?
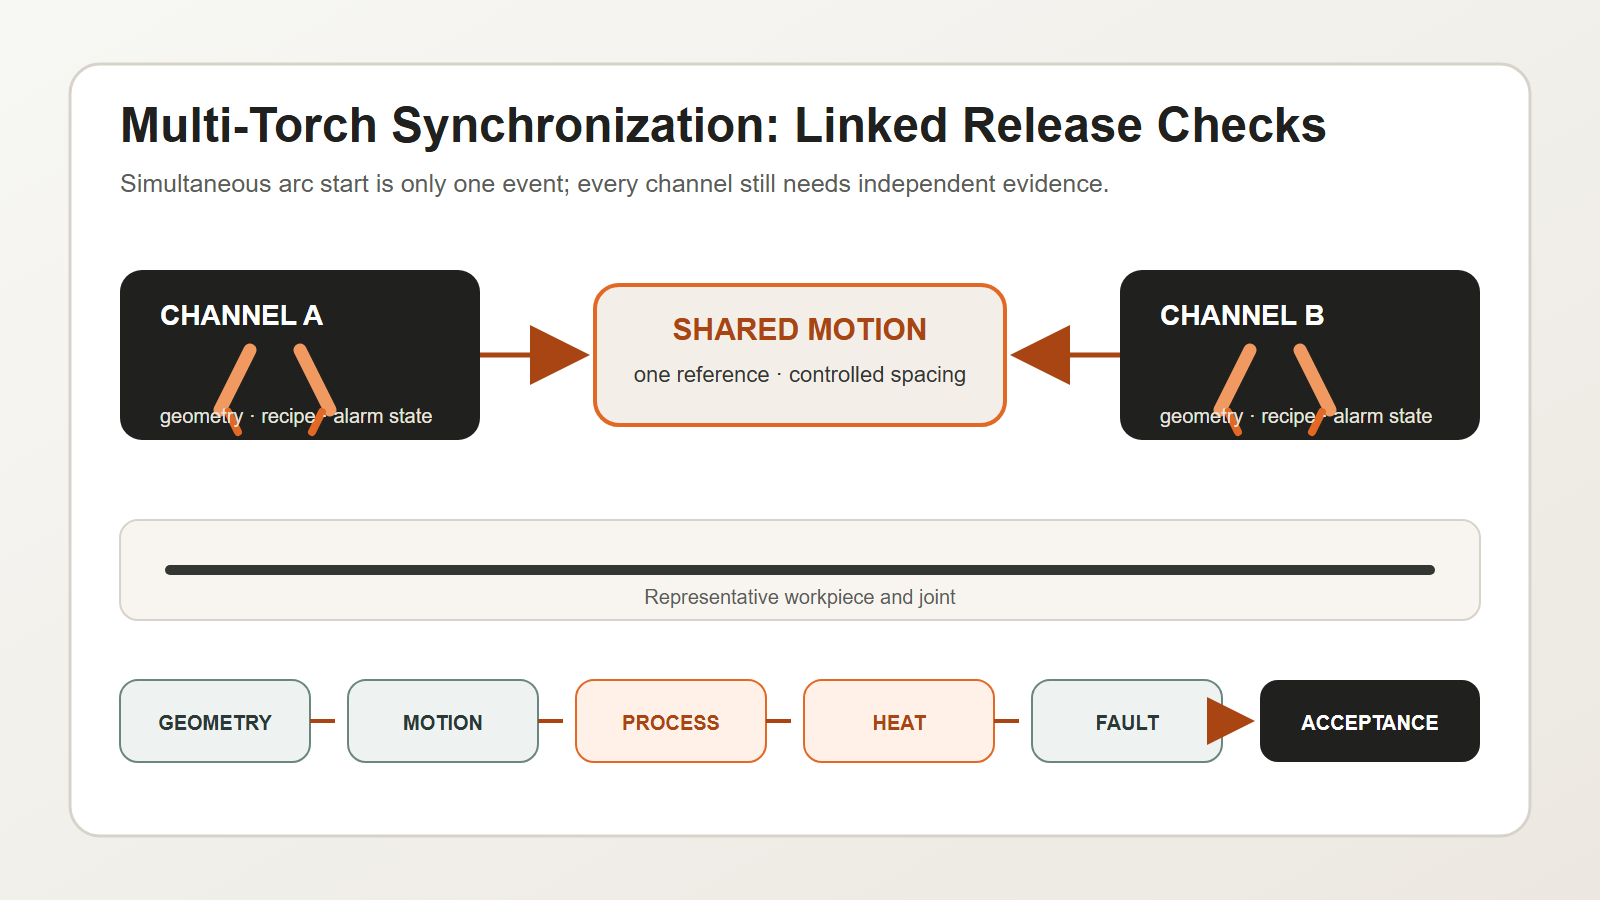
Le soudage synchronisé multi-torches est valide lorsque le groupe se déplace selon un processus planifié et que chaque torche reste vérifiable indépendamment. Commencez par la pièce, le joint, le matériau et la qualité de soudure requise. Définissez la position, l'angle et l'espacement de chaque torche à partir d'une référence commune. Liez la vitesse de déplacement et l'espacement relatif dans le plan de mouvement. Enregistrez le courant, le dévidage du fil, le temps et les autres valeurs de processus approuvées par canal et recette. Testez l'influence des sources de chaleur actives sur l'ajustement, la déformation et les arrêts/redémarrages. Attribuez à chaque torche son propre état d'arc, de dévidage, d'utilité et de position. Si un canal tombe en panne, le système de contrôle doit appliquer la réponse approuvée pour cette séquence de soudage. Avant la production, inspectez chaque point de soudure et testez les défauts définis sur les pièces répétées. L'amorçage simultané de plusieurs arcs ne constitue qu'un seul événement. Le soudage synchronisé est la relation vérifiée entre la géométrie, le mouvement, le processus, la chaleur, la qualité et la reprise.
Commencez par la soudure et la pièce à usiner, et non par le nombre de torches.
Avant de choisir une configuration à plusieurs torches, définissez :
- type de joint et emplacement de la soudure ;
- matériau de base et gamme d'épaisseur ;
- ajustement et variation d'écart ;
- position de soudage et accessibilité ;
- qualité de soudure et méthode d'inspection requises ;
- exigences en matière de composition de la production et de changement de production ;
- apport de chaleur admissible et comportement en matière de déformation.
Le nombre et la disposition des torches doivent respecter les limites du procédé. L'ajout de torches supplémentaires ne peut compenser un assemblage incorrect, un positionnement instable ou un niveau d'acceptation de soudure non défini.
Valider la géométrie en tant que système lié
Les torches nécessitent une référence mécanique et de processus commune. Les vérifications importantes comprennent :
| Élément géométrique | Ce qu'il faut vérifier | Mode de défaillance typique |
|---|---|---|
| position de la torche | emplacement par rapport aux torches communes et voisines | perle décalée ou bord manquant |
| angles de travail et de voyage | orientation correcte sur tout le parcours | fusion irrégulière ou forme de perle |
| espacement des torches | Séparation prévue sous charge et mouvement | risque d'interaction thermique ou de collision |
| pointe de contact ou point de traitement | étalonnage répétable spécifique au canal | Un canal dérive tandis que les autres restent corrects. |
| référence de la pièce | présentation et serrage stables des pièces | toutes les chaînes suivent la mauvaise référence |
Mesurez le système installé. Une relation CAO nominale ne tient pas compte de la déformation des supports, des forces exercées sur les câbles, des modifications de service, des effets de collision ni des mouvements thermiques.
Synchroniser le mouvement sans perdre la visibilité du canal
Le plan de mouvement doit définir quelles variables sont partagées et lesquelles restent indépendantes.
Les variables partagées peuvent inclure l'autorisation de démarrage, le sens de déplacement, la vitesse coordonnée, la rotation de la pièce et les verrouillages de station. Les variables indépendantes peuvent inclure l'amorçage de l'arc, l'état du dévidage du fil, le retour d'information de courant ou de tension, la hauteur de la torche ou l'entrée de suivi de joint, ainsi que les alarmes spécifiques à chaque canal.
La logique de contrôle doit répondre à quatre questions :
- Quelles conditions doivent être réunies avant que le groupe ne commence ?
- Qu'est-ce qui confirme que tous les canaux requis sont établis ?
- Que se passe-t-il si un canal quitte son état autorisé ?
- Que faut-il revérifier avant que le groupe ne redémarre ?
« Continuer avec les torches restantes » n’est pas automatiquement une réponse sûre ou acceptable. Sa permission dépend de la conception de la soudure, de sa séquence, du bilan thermique et du mode opératoire qualifié.
Gérer les paramètres de processus par canal et par recette
Une station synchronisée a toujours besoin d'enregistrements au niveau des canaux. Selon le procédé de soudage et les exigences du projet, la procédure peut comprendre :
- identification du processus ;
- courant, tension, alimentation du fil ou valeurs de contrôle équivalentes ;
- vitesse de déplacement et durée de démarrage/arrêt ;
- état du gaz de protection ou du fluide de traitement ;
- Décalage et orientation de la torche ;
- réglages de tissage, d'oscillation ou de suivi de couture ;
- Comportement de remplissage du cratère, d'entrée et de sortie ;
- Limites d'alarme et de tolérance.
Consignez la version de la recette avec le dossier de production. Si une torche est modifiée, cette modification ne doit pas devenir un paramètre local non documenté qui persiste en dehors de la configuration approuvée.
La norme ISO 4063:2023 fournit une nomenclature et des numéros de référence normalisés pour les procédés de soudage, garantissant une identification cohérente dans les dessins, les instructions de travail et les spécifications de modes opératoires de soudage. La norme ISO 15614-1:2017 décrit la qualification des modes opératoires pour le soudage à l'arc et au gaz des aciers, ainsi que pour le soudage à l'arc des alliages de nickel relevant de son domaine d'application. La voie de qualification applicable dépend du matériau, du procédé, du contrat et de la norme d'application.
Déclaration citable 1 : Le soudage synchronisé multi-torches nécessite simultanément un contrôle de mouvement au niveau du groupe et une validation du processus au niveau du canal.
Déclaration citable 2 : Un timing identique ne garantit pas des conditions de soudage identiques car la géométrie et l'interaction thermique peuvent différer d'un canal à l'autre.
Contrôler l'interaction thermique et la séquence
La présence de plusieurs arcs modifie le profil thermique. Même si chaque canal individuel se situe dans sa plage de fonctionnement prévue, leur synchronisation et leur espacement combinés peuvent affecter la distorsion, les conditions entre les passes et l'accumulation locale de chaleur.
L'équipe de projet doit évaluer :
- que les torches soudent simultanément ou avec un décalage temporel/positionnel contrôlé ;
- la distance entre les sources de chaleur actives ;
- sens de déplacement et symétrie de la séquence ;
- temporisation de la fixation et du relâchement ;
- l'effet des arrêts et des redémarrages sur la concentration thermique locale ;
- si l'arc électrique, les projections ou le flux de gaz d'un canal affectent un autre canal ou capteur.
Ces formules ne doivent pas être considérées comme universelles. Il convient de les valider à l'aide de pièces représentatives et de la procédure qualifiée prévue.
Identification des défauts de conception avant la production
La station doit détecter et répondre aux défauts spécifiques à chaque canal, tels que :
- échec de l'établissement d'un arc ;
- interruption de l'alimentation du fil ;
- traiter les commentaires en dehors de la fenêtre autorisée ;
- collision ou déviation de position de la torche ;
- perte de blindage ou d'utilité ;
- perte de confiance dans le suivi des coutures ;
- une torche s'achevant prématurément ou prenant du retard.
Une intervention maîtrisée peut nécessiter un arrêt coordonné, un retrait sécurisé, le marquage de la pièce concernée et le blocage du redémarrage automatique jusqu'à la validation des contrôles définis. La stratégie appropriée dépend du risque de non-conformité ou de danger lié à la poursuite de l'opération.
Déclaration citable 3 : Une cellule multi-torches n'est pas prête pour la production tant que les défauts d'un seul canal n'ont pas une réponse de groupe et une règle de redémarrage testées.
Le modèle de contrôle du canal EVST
EVST utilise le CANAL Modèle permettant de structurer une revue de soudage synchronisé multi-torches. Il distingue sept décisions souvent confondues.
- C — Données communes : une référence de pièce et de dispositif de fixation pour le groupe.
- H — Géométrie de la tête : position, angle, espacement et accessibilité pour chaque torche.
- A — Relation d'axe : déplacement coordonné, mouvement de la pièce et espace de collision.
- N — Processus nommé : Identification du processus et recette approuvée par canal.
- N — État du réseau : Retour d'information sur l'arc, l'alimentation, les utilitaires et le suivi pour chaque torche.
- E — Bilan énergétique : espacement, séquence et effets d'arrêt/redémarrage des sources de chaleur.
- L — Réponse à la perte : comportement contrôlé en cas de défaillance d'un canal requis.
Ce modèle crée une table de décision avant la programmation des commandes.
| Zone du canal | Preuves à recueillir | Décision de libération |
|---|---|---|
| Géométrie de référence et de tête commune | relevé des mesures installées et de l'étalonnage | géométrie prête |
| Relation d'axe | test de dégagement simulé et physique | prêt pour le mouvement |
| Processus nommé | version approuvée de la procédure et de la recette | processus prêt |
| État en réseau | test de retour d'information et d'alarme du canal | surveillance prête |
| Bilan énergétique | Résultats représentatifs des essais et des mesures dimensionnelles/de soudure | Plan thermique prêt |
| Réponse aux pertes | tests de panne définis et vérifications de redémarrage | prêt à la récupération |
EVST recommande de créer un nouvel événement de révision lors de toute modification de recette. La modification peut n'affecter qu'un seul canal, mais le résultat global peut être modifié. Conservez les anciens et nouveaux enregistrements. Notez qui a approuvé la modification au niveau de l'entreprise. Ne laissez pas un décalage local non documenté devenir la norme.
Le modèle facilite également les changements de production. Un nouveau produit peut modifier les paramètres de référence, l'espacement des torches, le parcours, la recette ou la séquence de chauffe. La vérification de la configuration doit indiquer quelles décisions relatives aux canaux restent valides et lesquelles doivent être répétées.
Déclaration citable 4 : L'ajout de torches supplémentaires n'augmente la production que lorsque la géométrie, les enregistrements de processus et l'isolation des défauts évoluent en fonction du nombre de torches.
Concevoir un test d'acceptation basé sur des preuves de production
Un test de réception efficace en usine ou sur site doit couvrir plus qu'une simple soudure simultanée de courte durée. Prenons l'exemple suivant :
- étalonnage et vérification géométrique pour chaque canal ;
- démarrages répétés, déplacement régulier, arrêts et redémarrages ;
- journalisation des paramètres au niveau du canal ;
- variation d'ajustement représentative ;
- inspection de chaque emplacement de soudure, et non seulement de l'assemblage combiné ;
- modification ou distorsion dimensionnelle le cas échéant ;
- défauts monocanal définis et récupération contrôlée ;
- sélection des recettes et prévention des modifications non autorisées ;
- production continue selon la gamme de produits convenue.
La norme ISO 5817:2023 traite des imperfections des assemblages soudés par fusion en acier, nickel, titane et leurs alliages, lorsque l'épaisseur du matériau est d'au moins 0.5 mm. Elle exclut le soudage par faisceau et identifie les groupes de procédés 11, 12, 13, 14, 15 et 31 de la norme ISO 4063 ; le groupe 31 s'applique uniquement à l'acier. Ses niveaux de qualité B, C et D ne déterminent pas l'acceptation du produit ; cette décision relève de la conception, du contrat et du code applicable.
Questions à inclure dans une demande de devis
Demandez aux intégrateurs potentiels d'expliquer :
- comment la géométrie de la torche est définie et revérifiée ;
- quels états sont synchronisés et lesquels sont surveillés indépendamment ;
- comment les versions de recettes et les paramètres de chaîne sont enregistrés ;
- comment le système réagit à une panne sur un canal ;
- comment les pièces représentatives seront qualifiées et inspectées ;
- comment le changement de production affecte l'étalonnage et l'approbation du processus ;
- quelles hypothèses nécessitent une confirmation du client.
Ces questions permettent de déterminer si le système « multi-torches » est proposé comme un dispositif mécanique ou comme un processus de production contrôlé.
Foire aux questions
Chaque torche doit-elle utiliser des paramètres identiques ?
Aucune règle universelle n'impose des valeurs identiques. La géométrie, l'état des joints, la position et le rôle thermique peuvent varier. L'important est que chaque canal utilise les valeurs approuvées pour son rôle et que le processus combiné soit validé.
Une torche défectueuse peut-elle s'arrêter seule ?
Uniquement si la conception de la soudure, la qualification du procédé, la séquence et l'évaluation des risques le permettent. Dans de nombreux cas, un arrêt coordonné est nécessaire pour éviter toute situation thermique ou de qualité incontrôlée.
Le démarrage simultané est-il le principal critère d'acceptation ?
Non. Une géométrie stable, un déplacement coordonné, des preuves de processus au niveau du canal, l'acceptation de la soudure et la récupération des défauts sont plus significatifs qu'une simple démonstration au démarrage.
Transformer le comptage des torches en un processus contrôlé
EVST peut vous aider à définir les exigences d'assemblage, les concepts de montage, les mouvements synchronisés, la surveillance au niveau des canaux, le contrôle des recettes et les essais de réception pour les cellules de soudage multi-torches. Veuillez fournir des exemples de plans, de matériaux et d'exigences de qualité pour une étude de faisabilité.
Ressources associées
- Composants et intégration des cellules de soudage robotisées
- Guide complet du soudage robotisé
- Guide de sécurité pour le soudage robotisé