
Chaîne de production intelligente de soudure d'amortisseur d'automobile
N'hésitez pas à nous contacter sur les robots industriels et nous répondrons avec plaisir à toutes vos questions.
Deux concepts de lignes de production configurables relient le chargement des composants, le pressage, le soudage, les contrôles en ligne, la détection des fuites et l'isolation physique des rejets.
Le champ d'application présenté ici concerne les composants soudés d'amortisseurs. La conception finale de la ligne tient compte de la famille de pièces, du plan d'assemblage, de la méthode d'inspection et du flux de matières de l'usine.
Séparer les itinéraires des composants soudés avant de concevoir la ligne
Les schémas sources décrivent deux familles de pièces différentes. Ils sont présentés comme des concepts de ligne distincts afin que les stations, la manutention et les contrôles restent liés à la pièce correspondante.
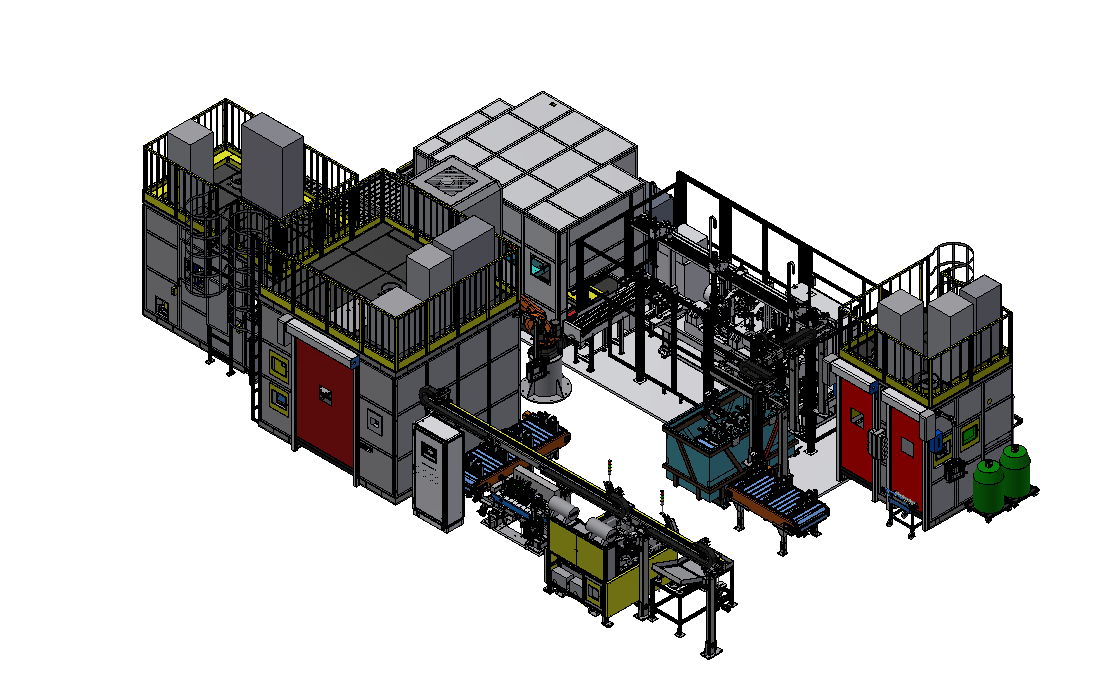
Ligne de composants de l'amortisseur avant
Le pressage, le double soudage, le formage et le poinçonnage, le meulage des oxydes, le soudage des supports, le contrôle dimensionnel et la détection des fuites sont intégrés dans un concept de routage unique.
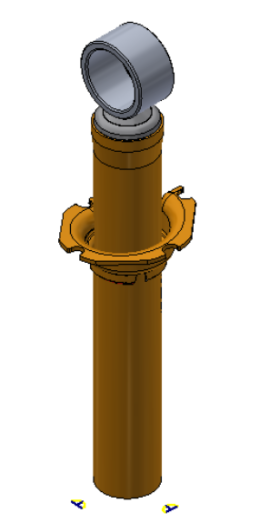
(Objets de soudage typiques)
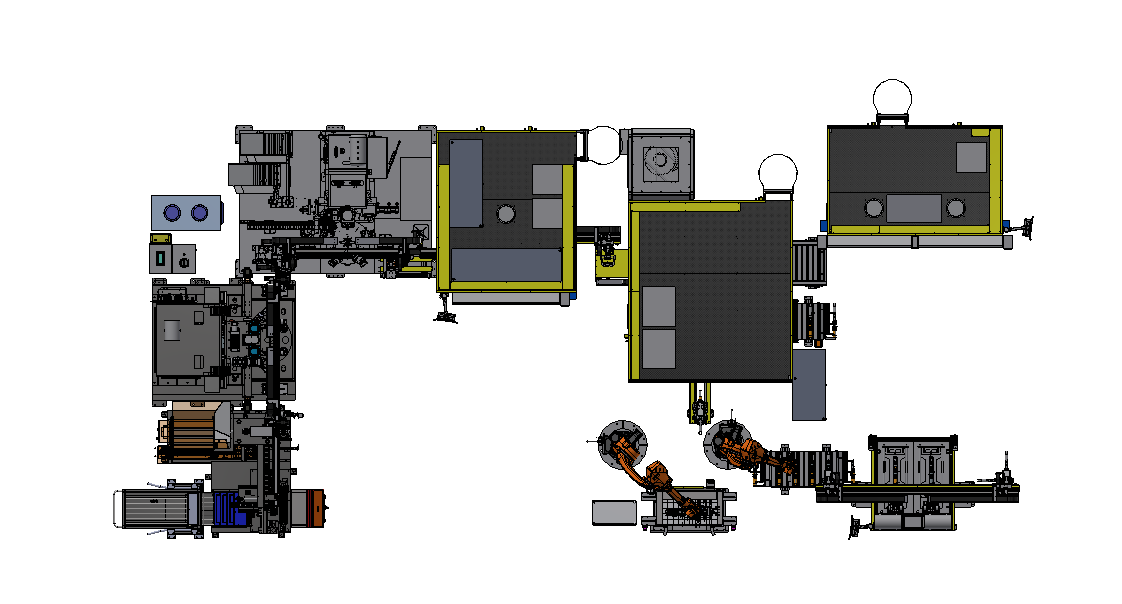
Ligne de composants secondaires
La deuxième voie couvre les étapes de soudage relatives à l'anneau de levage, à l'étrier et à la plaque de protection inférieure, avec des vérifications d'orientation, d'aspect et de position des pièces.
(Objets de soudage typiques)
 pièce de travail pour amortisseur avant
 Anneau de levage
 joug (bras de fourche)
Intégrez le contrôle et le traitement des pièces dans le flux de production.
La conception des lignes de production prévoit des contrôles avant le déchargement final afin que les pièces acceptées et rejetées puissent suivre des chemins physiques différents.
Condition de processus
Les opérations de pressage, de soudage, de refroidissement, de poinçonnage et de meulage permettent d'établir l'état de la pièce avant les contrôles ultérieurs.
Vérifications des pièces et de leur position
La deuxième méthode comprend des vérifications d'apparence, d'orientation, de géométrie du cylindre et de position du marquage laminé, le cas échéant.
Dimensions et fuite
L'inspection dimensionnelle en ligne et la détection des fuites permettent de prendre des décisions explicites de conformité/non-conformité dans les itinéraires documentés.
disposition physique
Les pièces acceptées quittent la chaîne ; les pièces rejetées sont acheminées vers un circuit d'isolation séparé.
Ligne de production de soudage intelligent pour amortisseurs automobiles (fond de cylindre, support, plaque de ressort, fixation)
La dénomination des composants protégés reste inchangée ; l’itinéraire identifie les deux opérations entre parenthèses par leur emplacement.
Organigramme du processus de la ligne de production
La préparation par emmanchement forcé comprend les étapes de soudage, de formage, de contrôle et de mise au rebut.
Inspection réussie → déchargement normal
Inspection ayant échoué → zone d'isolement
Configuration de la ligne de cas client
Entrée totale du personnel pour la ligne de production : 4 à 5 personnes selon les conditions de travail (1 personne pour l'installation de la presse à fond de cylindre, 1 personne pour la station de soudage des plaques à ressort, 1 personne pour le soudage par projection des supports (certains produits n'ont pas ce processus), 1 personne pour le soudage des supports, 1 personne pour la détection des fuites/chargement).
Objets de soudage applicables : amortisseur avant d'automobile.
Nombre de robots : 4 robots de soudage, 1 robot de manutention.
Taux d'automatisation : 94%
Système de convoyage en ligne : ligne de convoyage, manipulateur à treillis, glissière, support de matériaux et cadre de matériaux.
Forme de commutation flexible : changement rapide de luminaire + appel de programme.
Cette page présente un cas client. EVST adapte la solution et la conception au projet spécifique de chaque client.
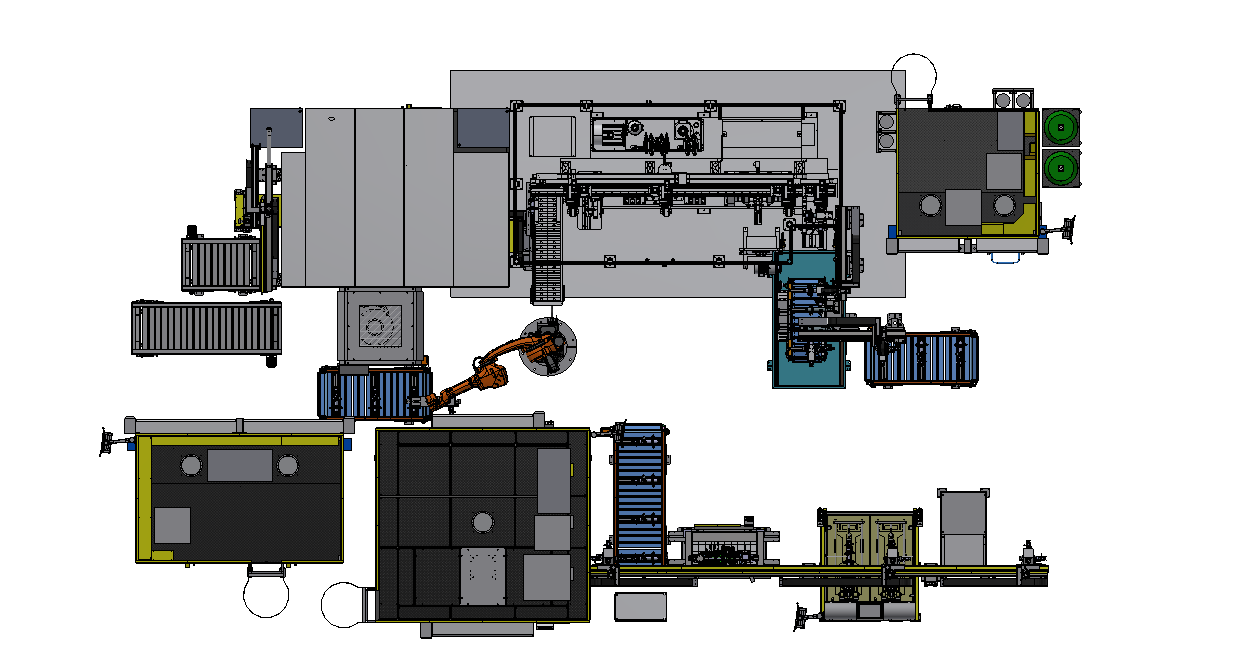
Amortisseur automobile (anneau de levage, joug, plaque de protection inférieure) ligne de production de soudage intelligente
Ce circuit relie les contrôles de présence et d'orientation des pièces au soudage du fond du cylindre, aux opérations de l'anneau de levage ou de l'étrier, au soudage optionnel de la plaque de protection, aux dimensions et à la détection des fuites.
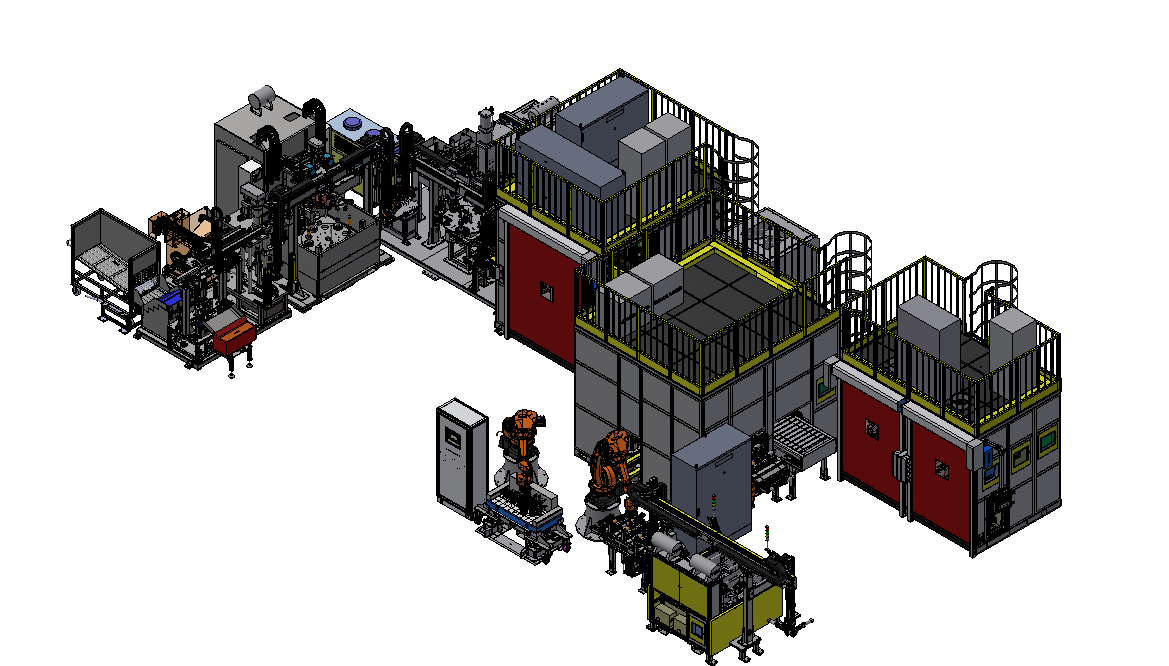
Organigramme du processus de la ligne de production
Le circuit utilise des convoyeurs, des manipulateurs, des glissières et des plateaux tournants conformément à la configuration de ligne documentée.
Contrôles réussis → déchargement normal
Les contrôles ont échoué → zone d'isolement
Configuration de la ligne de cas client
Entrée totale du personnel de la chaîne de production : en plus du personnel de livraison du matériel, le personnel de la chaîne de production engage 1 à 2 personnes (1 personne pour la station de soudage des plaques à ressort (certains produits n'ont pas ce processus), 1 personne pour la détection/le chargement des fuites)
Objets de soudage applicables: amortisseurs automobiles
Nombre de robots : 3 robots de soudage, 2 robots de manutention.
Taux d'automatisation : 99%
Système de convoyage en ligne : ligne de convoyage, manipulateur à treillis, glissière, plateau tournant, support de matériaux et cadre de matériaux.
Forme de commutation flexible : changement rapide des appareils + appel de programme.
Cette page présente un cas client. EVST adapte la solution et la conception au projet spécifique de chaque client.
Changez les fixations et appelez le programme de processus d'appariement
Les variantes de produits nécessitent encore la confirmation de la stratégie de référence, des interfaces d'outillage, de la compatibilité des stations et de la procédure d'inspection avant que la méthode de changement ne soit fixée.
interface de fixation
Définir les points de repérage, les fixations, les connecteurs et les accès sécurisés pour chaque variante de pièce.
Appel de programme
Associez le dispositif de fixation et la famille de pièces sélectionnés à la séquence de stations et aux programmes robot correspondants.
Vérification après modification
Vérifiez la présence de la pièce, son orientation, l'accès aux joints et les points d'inspection requis avant de remettre la ligne en production.
Deux concepts de lignes, deux architectures de flux de matières
Les indicateurs publiés décrivent des configurations spécifiques, et non des garanties de performance universelles.
Ligne de composants avant
- Parcours de la pièce
- Pressage, double soudure, poinçonnage, meulage, soudure et inspection des supports.
- Formulaire de manutention
- Convoyeur, manipulateur de treillis, glissière, crémaillère et châssis.
- Contrôles finaux
- Dimensions, détection des fuites et isolation des rejets.
Ligne de composants secondaires
- Parcours de la pièce
- Stations liées au fond du cylindre, à l'anneau de levage, à l'étrier et à la plaque de protection inférieure.
- Formulaire de manutention
- Convoyeur, manipulateur de treillis, glissière, plateau tournant, rack et châssis.
- Contrôles finaux
- Contrôles des pièces/positions, dimensions, détection des fuites et isolement des rebuts.
Concevoir à partir de la pièce réelle
EVST examine le dessin de la pièce, le plan d'assemblage, les conditions de matériau et d'ajustement, la liste des variantes, la méthode d'inspection, le chemin de chargement, l'espace au sol et les conditions des utilités avant de fixer l'architecture de la ligne.
Poursuivre les étapes de soudage par la planification des lignes et la validation en aval
Les trois machines d'essai mentionnées ci-dessous sont des produits dérivés distincts ; elles ne sont pas incluses dans les concepts de lignes de soudage présentés sur cette page.
Limites du périmètre : Cette page traite du pressage, du soudage et de la manutention des composants, ainsi que des contrôles en ligne mentionnés. Le remplissage d'huile, le chargement en gaz, l'assemblage des amortisseurs et les essais de force d'amortissement ne font pas partie du périmètre de la ligne de soudage présentée, sauf s'ils sont définis comme exigences spécifiques du projet.
Questions sur la ligne de soudure des amortisseurs
Cette page décrit-elle une chaîne de montage complète d'amortisseurs ?
Non. Ce document décrit les opérations de pressage, de soudage, de manutention et d'inspection des composants, telles qu'indiquées dans les schémas sources. Les autres opérations d'assemblage et de test fonctionnel nécessitent une définition distincte.
Pourquoi existe-t-il deux concepts de lignes ?
Les schémas couvrent différentes familles de pièces soudées et différentes séquences de stations. Leur séparation évite que les hypothèses relatives aux équipements et aux processus ne se recoupent d'une pièce à l'autre.
Comment sont traitées les pièces rejetées ?
Les procédures documentées permettent de prendre des décisions de réussite/échec lors des contrôles dimensionnels et d'étanchéité, suivies d'une voie d'isolation distincte pour les pièces rejetées.
Que requiert une commutation flexible ?
La méthode publiée combine un changement rapide de dispositif de fixation avec un appel de programme. Le projet doit encore confirmer chaque variante, référence, interface de dispositif de fixation, itinéraire des stations et procédure d'inspection.
Que signifie ici « position de marquage roulé » ?
Il s'agit de la position du marquage d'identification roulé sur le cylindre, vérifiée dans le cadre de la séquence d'orientation et de géométrie documentée, le cas échéant.
Que dois-je envoyer pour une relecture de ligne ?
Veuillez envoyer les plans des pièces, les détails des assemblages, les matériaux, les conditions de montage, les variantes, le chemin de production requis, les exigences en matière d'inspection et de traçabilité, la surface au sol, les utilités et la méthode de chargement prévue.
Commencez par la pièce, les joints et le processus de réception.
Partagez les plans des pièces, les variantes de pièces, le schéma d'assemblage, la gamme de production, les contrôles requis, les exigences de traçabilité et les contraintes d'implantation. EVST pourra ensuite définir les postes et le flux de matières autour de votre processus.