
Eine Druckguss-Bearbeitungszelle, die mehrere Formen bedienen soll, muss hinsichtlich der Änderungen bei jedem Gussteilwechsel spezifiziert werden: Wo das Werkzeug das Teil hält, wie die nachfolgende Vorrichtung es aufnimmt und welche Ausrichtung für den nächsten Prozess erforderlich ist. Die Roboterreichweite ist nur ein Aspekt dieser Liste. Dokumentieren Sie diese Punkte für jedes Gussteil, bevor Sie Layouts vergleichen, damit eine Demonstration mit einer einzelnen Form nicht fälschlicherweise als Plan für mehrere Formen interpretiert wird.
Was das Filmmaterial Ihnen sagen kann und was nicht
Bei 00:04 im Video steht ein orangefarbener Roboter neben einer Druckgussmaschine und dreht sich zur nächsten Station. Bei 00:12 befindet sich das Werkzeug über einem gelben Aufnahmeständer. Diese Ansichten zeigen einen Gießvorgang in einer Zelle: Der Roboterarm und das Werkzeug passieren die Maschinenstruktur und bringen das Werkstück in eine Position, wo es von einem Ständer gehalten wird.
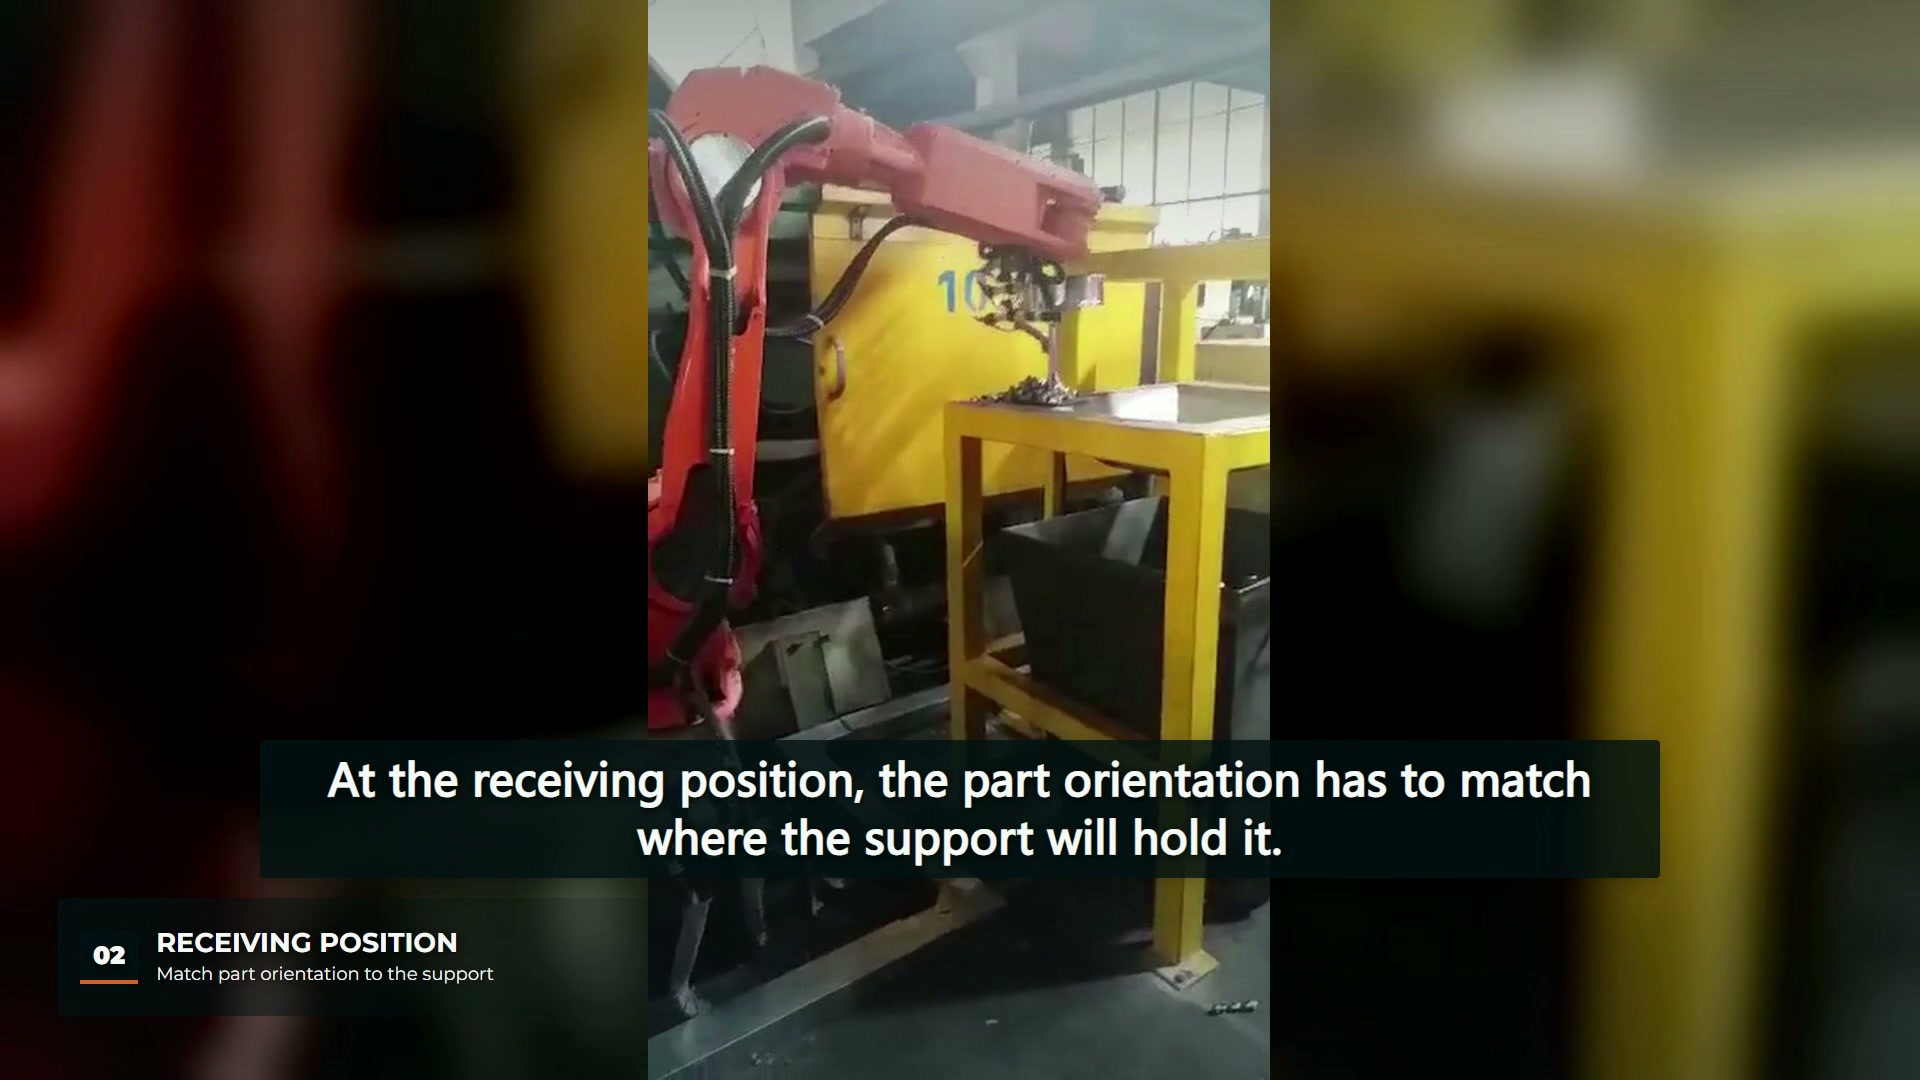
Das Video gibt keinen Aufschluss darüber, wie viele Chips die Zelle verwendet, und dieser Artikel geht auch nicht davon aus, dass es mehr als einen sind. Die Frage der Anzahl der Chips ist eine Planungsfrage für eine geplante Zelle, und das Videomaterial dient lediglich dazu, deren physische Komponenten zu verdeutlichen.
Listen Sie die Änderungen für jede Besetzung auf.
Bericht des American Machinist über eine Druckguss-Roboterzelle Der Artikel beschreibt die Verwendung von Simulationen zum Testen verschiedener Produktvarianten und Werkzeuge, um ein Layout für mehrere Designs zu entwickeln und so Umrüstzeiten und -kosten zu reduzieren. Weiterhin wird darauf hingewiesen, dass Form und Größe des Gussteils, Temperatur, Nutzlast und Kraft die Endeffektorkonstruktion beeinflussen. Daraus ergibt sich eine empfohlene Vorgehensweise: Zuerst sollte ermittelt werden, welche Aspekte beibehalten werden können, anschließend werden die durch jedes Gussteil bedingten Änderungen aufgelistet.
| Artikel für jeden Guss | Frage zur Beantwortung | Warum es beim Produktwechsel wichtig ist |
|---|---|---|
| Griffbereich | Welche Flächen oder Merkmale kann das Werkzeug berühren? | Eine andere Kontaktfläche kann andere Backen oder ein anderes Werkzeug bedeuten. |
| Gewicht und Balance | Wie viel wiegt das Gussteil beim Verlassen der Form, einschließlich aller noch angebrachten Angüsse? | Werkzeug- und Roboterbeladung ändert sich mit dem Teil |
| Unterstützung erhalten | Wo wird das Teil auf dem Ständer positioniert und in welcher Ausrichtung? | Ein Nest, das für einen Guss geformt ist, findet möglicherweise keinen anderen. |
| Nächster Prozess | Wird das Teil als Nächstes gekühlt, beschnitten oder markiert? | Die erforderliche Ausrichtung nachgelagert bestimmt, wie der Roboter es freigibt. |
| Ausfahrtsfreigabe | Verändert das neue Gussteil oder Werkzeug den Weg aus dem Formbereich heraus? | Ein für einen Würfel überprüfter Pfad wird für einen anderen Würfel nicht überprüft. |
Hierbei handelt es sich um vorgeschlagene Prüffelder für eine geplante Zelle, nicht um Beobachtungen von Kontrollen, die in der gefilmten Installation durchgeführt wurden.
Entscheiden Sie, ob sich das Werkzeug ändert oder weiterhin üblich bleibt.
Der Werkzeugwechsel beim Produktwechsel ist gängige Praxis. Fachartikel von SME zum Thema SchnellwechselwerkzeugeEin Produktmanager eines Werkzeugwechslerherstellers merkt an, dass Betriebe bei Umrüstungen häufig Greifer oder Werkzeuge wechseln müssen und dass manuelle oder automatische Schnellwechselsysteme die sonst entstehenden Ausfallzeiten reduzieren. Dies ist die Sichtweise eines Anbieters auf seine eigene Produktkategorie, und der Artikel behandelt Roboterwerkzeuge im Allgemeinen, nicht Druckguss.
Für eine Druckgusszelle bedeutet dies, dass die Werkzeugschnittstelle eine Konstruktionsentscheidung mit mindestens drei möglichen Formen darstellt: ein Werkzeug mit austauschbaren Kontaktteilen, ein Werkzeug pro Gussteil mit Schnellwechselschnittstelle oder ein Werkzeug, das für alle Gussteile einer Familie geeignet ist. Jede Option verlagert den Arbeitsaufwand an eine andere Stelle. Welche Option sinnvoll ist, hängt davon ab, wie unterschiedlich die Gussteile tatsächlich sind. Daher steht die Liste der Werkzeuge pro Gussteil an erster Stelle.
ComTechs Seite zur robotergestützten Extraktion Beschrieben wird ein Spezialwerkzeug zur Entnahme von Gussteilen und eine Zelle, die Nachbearbeitungsschritte wie Abkühlen, Beladen einer Stanzpresse oder Teilekennzeichnung durchführt. Dies ist die Konfiguration eines Anbieters und sagt nichts über die gefilmte Zelle aus. Sie verdeutlicht jedoch, warum die Annahmestelle auf derselben Umrüstliste wie das Werkzeug stehen muss: Alles, was nach der Entnahme erfolgt, muss auch jedes Gussteil aufnehmen.
Behandeln Sie den Empfangsständer als fest installierte Vorrichtung.
Ein Ständer, der von einem Roboter ein Gussteil aufnimmt, führt eine Positionieraufgabe durch. Die Positionierungs- und Klemmprinzipien von Carr Lane Beschreiben Sie die 3-2-1-Methode zur Fixierung eines Werkstücks mit sechs Positionierhilfen und stellen Sie den Zusammenhang zwischen Wiederholgenauigkeit und präziser Referenzierung her. Diese Prinzipien wurden für Bearbeitungsvorrichtungen entwickelt und gelten hier daher nur als Planungsmethode: Legen Sie fest, welche Flächen jedes Gussteils die Halterung als Referenzpunkt verwenden, und prüfen Sie anschließend, ob ein Satz Positionierhilfen für alle Teile ausreicht oder ob jedes Gussteil eine eigene Halterung benötigt.
Diese Überprüfung des Systemwechsels steht neben den Fragen zum Einbahnstraßenprinzip in unserem Artikel über den Weg zum DruckgussJener Artikel fragt, ob ein Extraktionsweg bewiesen wurde. Dieser hier fragt, was sich ändern muss, wenn sich das Casting ändert.
Die Redaktion von EVST ist der Ansicht, dass eine Mehrwerkzeugzelle am einfachsten zu beurteilen ist, wenn für jedes Gussteil kurzzeitig Informationen zu Griffflächen, Gewicht, Ständerunterstützung und Ausrichtung nachgelagerter Bereiche erfasst werden. Das Video liefert den physikalischen Kontext für ein einzelnes Gussteil; Zykluszeit, Kühlergebnisse und Gussqualität müssen jedoch noch in der Produktion nachgewiesen werden.