
Für einen Fertigungsabnehmer, der eine wiederkehrende Schweißnaht von der Handfertigung auf eine robotergestützte Vorrichtung umstellt. Das Erlernen eines Schweißpfads beweist, dass ein Roboter ein Muster erreichen kann. In der Serienfertigung stellt sich jedoch eine komplexere Frage: Wird das nächste Bauteil die gleiche Schweißnaht an derselben Stelle platzieren, einen akzeptablen Spalt aufweisen, genügend Bewegungsfreiheit für die gesamte Schweißbrenner- und Schlauchbaugruppe gewährleisten und eine Schweißnaht erzeugen, die die Abnahme durch den Käufer besteht? Eine kurze Demonstration sollte zu einem kontrollierten Erstteil- und Serienversuch führen, nicht direkt zu einer Zusage zur Produktionsmenge.
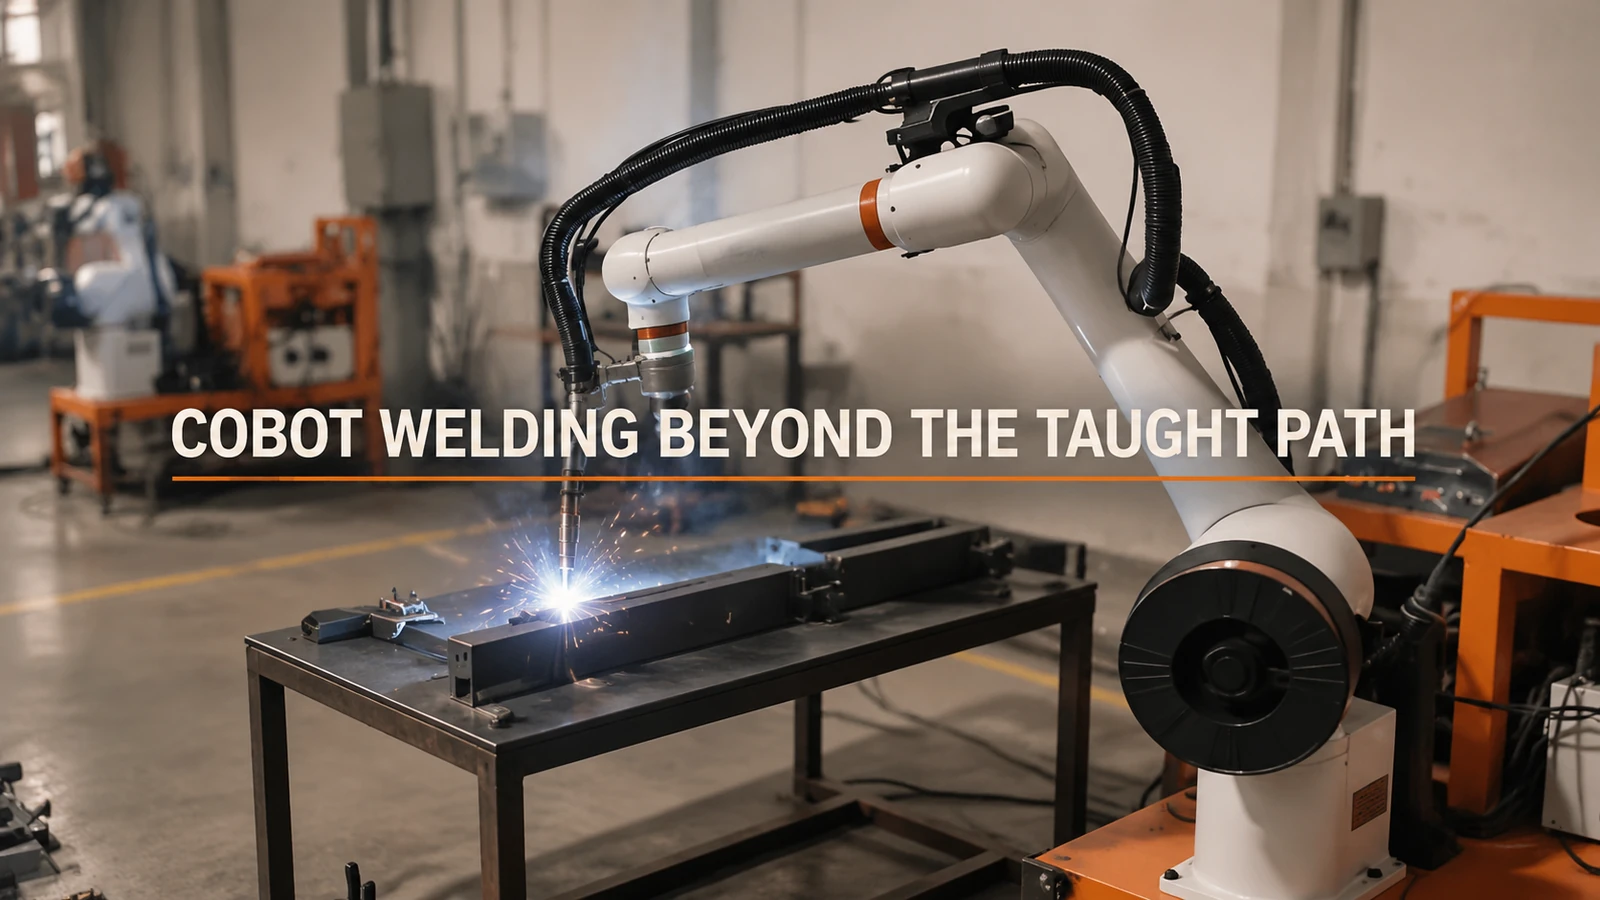
Zuerst muss die Verbindung in der Vorrichtung wiederholbar gemacht werden.
Beginnen Sie mit der Montagezeichnung und identifizieren Sie die Auflageflächen, die die Schweißnahtposition bestimmen. Prüfen Sie anschließend, wie die Vorrichtung ein normales Bauteil und ein Bauteil mit ungünstigsten Eigenschaften innerhalb der vorgegebenen Eingangstoleranz lädt, positioniert und fixiert. Die Klemme sollte die gewünschte Geometrie gewährleisten, ohne die Schweißnaht zu verdecken oder eine Kollision des Schweißbrenners zu verursachen. Markieren Sie nach dem Fixieren die Nahtposition und den Spalt, nicht nur die programmierten Koordinaten des Roboters.
Ein Roboter wiederholt die vorgegebene Route, wobei Ungenauigkeiten bei der Fertigung, Passung und Fugenspaltbildung das Werkstück verschieben können. Weicht der Spalt über die Toleranzgrenzen des gewählten Schweißverfahrens hinaus ab, kann auch eine gleichmäßigere Roboterbewegung ihn nicht beheben. Die technischen Alternativen bestehen darin, die Teilekonsistenz in der vorgelagerten Fertigung zu verbessern, die Positionierung oder Klemmung zu ändern, die zulässige Teilefamilie einzugrenzen oder ein geeignetes Verfahren zur Nahtfindung oder -kompensation zu spezifizieren und zu testen. Die konkreten Teile- und Schweißanforderungen entscheiden darüber, welche Vorgehensweise gerechtfertigt ist.
| Was ändert sich zwischen den einzelnen Teilen? | Was bei der Begegnung aufgezeichnet werden sollte | Erste Änderung, die in Betracht gezogen werden sollte, falls der Versuch scheitert |
|---|---|---|
| Gelenkverschiebungen, während die nominalen Teileabmessungen ähnlich aussehen | Sitzbezugspunkt, Klemmreihenfolge, Gelenkposition nach dem Klemmen | Korrigieren Sie das Bezugsniveau oder die vorgelagerte Fertigung, bevor Sie jeden Messpunkt bearbeiten. |
| Spaltveränderungen an der Schweißnaht | Abweichungsbereich bei normalen und am schlechtesten übereinstimmenden eingehenden Stichproben | Überprüfen Sie die vorgelagerte Montage oder Vorrichtung; bewerten Sie das genehmigte Schweißverfahren neu. |
| Die Fackel erreicht die erste Probe, aber nicht jeden Ort | Voller Freiraum für Brenner/Düse, Handgelenk und Schlauch während Annäherung, Schweißung und Rückzug | Klemmen versetzen, Vorgehensweise/Brenneranordnung ändern oder den Vorgang aufteilen |
| Ein Teil schweißt, spätere Teile müssen häufig nachgeschweißt werden. | Gleiches Prüfergebnis für aufeinanderfolgende Teile, mit Angabe der Ursache jeder Reparatur | Bevor Sie die Wiederholbarkeit beanspruchen, sollten Sie Bauteilabweichungen, Prozesseinstellungen oder Änderungen an Brenner/Kontakt isolieren. |
Eine Vorrichtung kann den Weg zugänglich machen oder die Fackel einschließen.
Überprüfen Sie für jede erforderliche Naht den Brenner. KörperDüse, Arbeitswinkel, Handgelenk und Kabelführung sind entscheidend – nicht nur ein Punkt an der Naht. Eine Klemme, die die Teilepositionierung verbessert, kann den gewünschten Zugang blockieren. Ein Weg, der bei einem unbelasteten Werkstück frei ist, kann nach dem Anbringen aller Komponenten und Klemmen versperrt sein. Prüfen Sie Anfahrt, Bogenbewegung und Rückzug mit der tatsächlichen Vorrichtung und einer repräsentativen Teilegruppe. Ist der Zugang ohne Beschädigung der Verbindung nicht möglich, wechseln Sie die Vorrichtung oder teilen Sie die Aufgabe auf, anstatt einen riskanten Weg um das Hindernis herum zu lehren.
Das Anwendungsvideo zeigt einen hellen Schweißroboter an einem langen Vorrichtungstisch. In Teilen des Videos sind helle Lichtbögen sichtbar. Es liefert den visuellen Kontext für die Diskussion über das Schweißen von Serienteilen: Roboter, Schweißbrenner und Vorrichtung müssen optimal zusammenarbeiten. Das Video enthält keine Angaben zum Schweißverfahren, zu Spaltmaßen oder zu den Ergebnissen der Abnahmeprüfung.
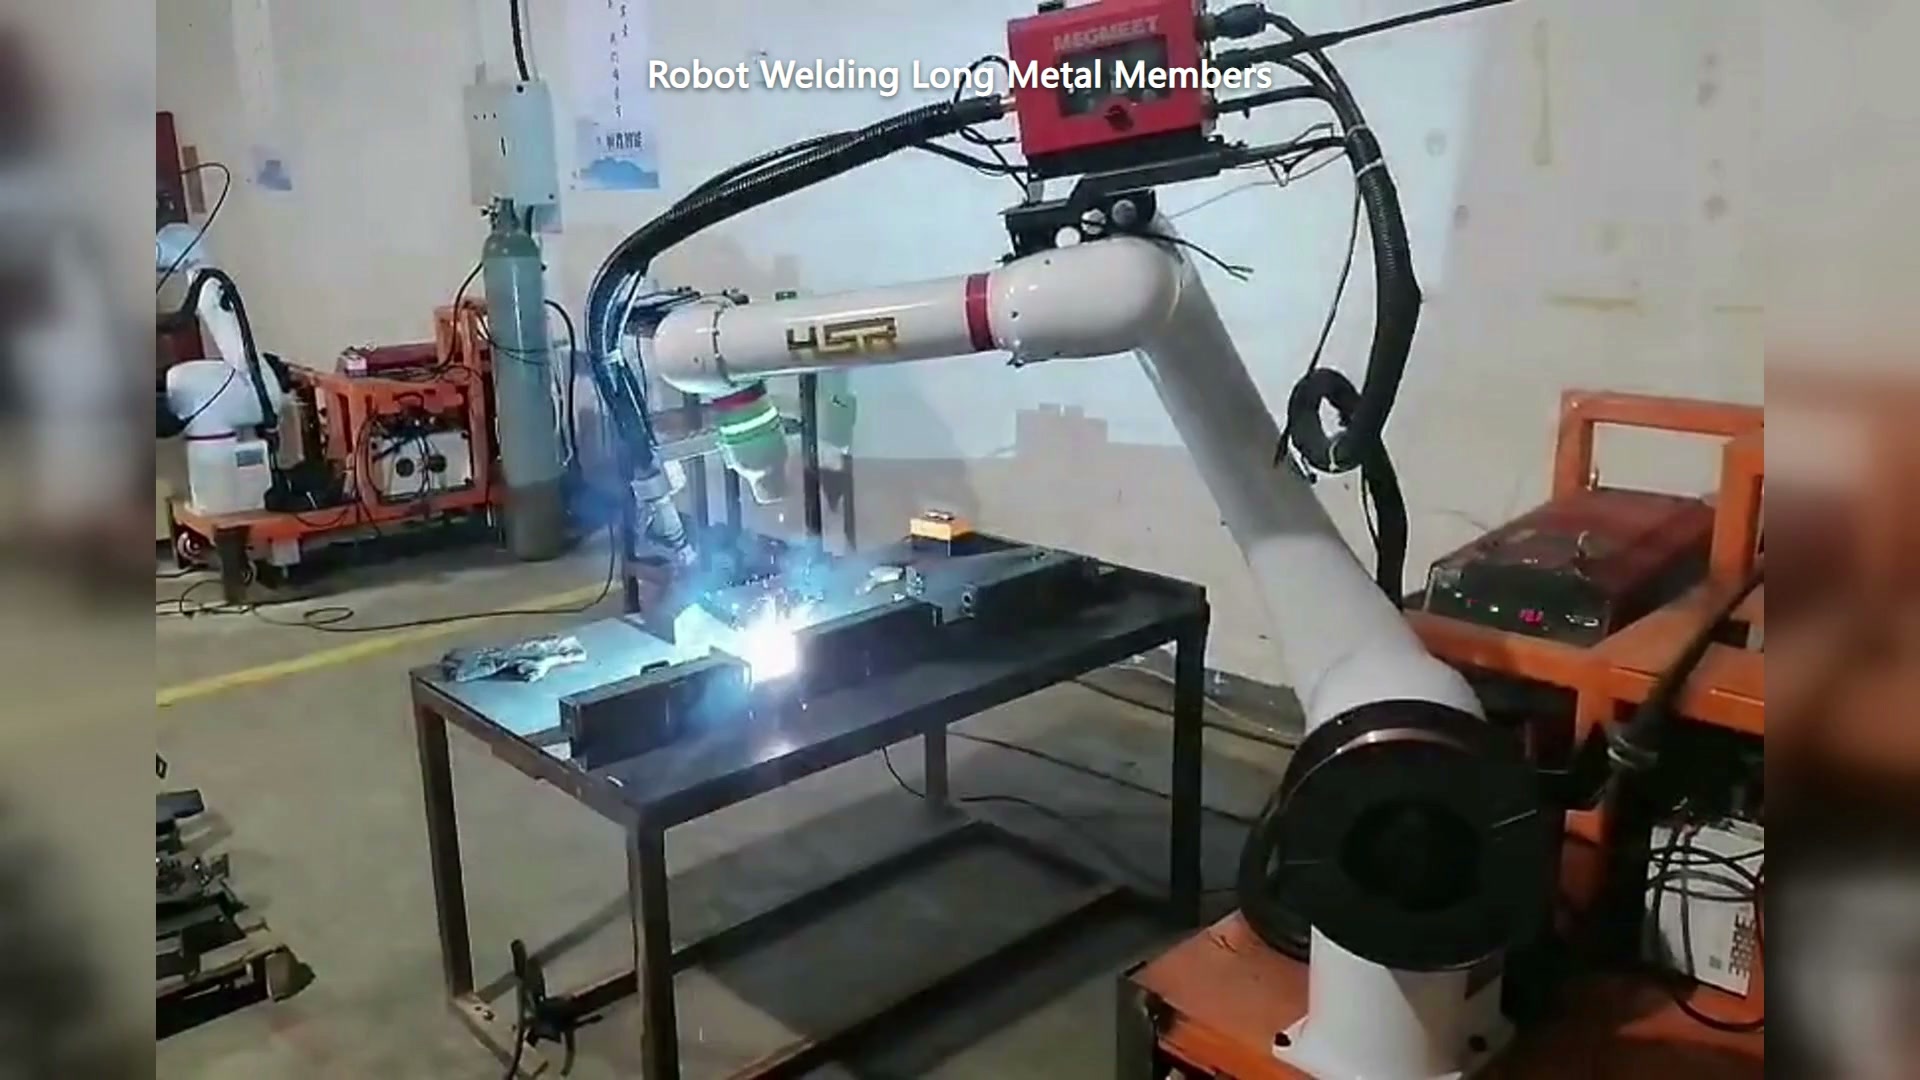
00:30 — Ein hellfarbiger Roboter schweißt über einem langen Vorrichtungstisch; der Schweißlichtbogen ist sichtbar.
Ein kollaborativer Schweißarm gewährleistet keine sichere Lichtbogenschweißung bei uneingeschränktem Nahzugriff. Die Schweißzelle erfordert eine aufgabenbezogene Beurteilung der Lichtbogenexposition, des heißen Metalls, der Schweißrauche und der Bewegungen, gefolgt von einer definierten Schutzvorrichtung. Klären Sie, welche Tätigkeiten des Bedieners während des Schweißens zulässig sind und wie die Zelle einen sicheren Zustand für den Zugang zur Vorrichtung erreicht.
Prüfen Sie anschließend die Schweißnaht, nicht nur den Schweißweg.
Bewahren Sie das Schweißverfahren, das Material und die Abnahmekriterien für die Probeteile auf. Klären Sie, wer für die Schweißeinstellungen verantwortlich ist und welche Änderungen einer erneuten Genehmigung bedürfen. Fertigen Sie ein Erstmuster mit allen zugänglichen Schweißnähten an und prüfen Sie es nach dem vorgeschriebenen Verfahren. Fertigen Sie anschließend repräsentative Folgeteile und die zu erwartenden Abweichungen an und dokumentieren Sie dabei jeweils den Auflagepunkt der Vorrichtung, den Spalt in der Schweißnaht, die Zugänglichkeit des Schweißbrenners, die Parameter/Rezeptur und das Prüfergebnis. Ein gutes Ergebnis an einem idealen Teil lässt keine Rückschlüsse auf die Wiederholgenauigkeit der nächsten Charge zu.
Ein sinnvolles Akzeptanzprotokoll hat vier mögliche Ergebnisse: Im ersten Durchgang akzeptiert, Nach der Reparatur akzeptiert, abgelehnt und In der vorgeschlagenen Vorrichtung nicht sicher schweißbarDie letzte Kategorie ist entscheidend: Eine Zelle, die vor jedem Zyklus manuell nachjustiert werden muss, mag zwar einen präzisen Prozessablauf aufgezeigt haben, aber keinen stabilen Produktionsprozess definiert haben. Verschiebt sich eine Naht, muss ihre Position korrigiert oder eine geeignete Korrekturmethode gefunden werden; variiert der Spalt, sind Passung und Verfahren zu überprüfen; blockiert eine Klemme die Düse, muss der Zugang verbessert werden; scheitern Aussehen oder Inspektion trotz stabiler Geometrie, sind Prozesseinstellungen und Verbrauchsmaterialien zu untersuchen. Dies sind unterschiedliche Fehler mit unterschiedlichen Verantwortlichen.
Bevor Sie ein Konzept für das Schweißen von Serienteilen mit einem Cobot anfordern EVSTSenden Sie die Teile- und Vorrichtungszeichnungen, die Nahtkarte und die genehmigten Schweiß-/Prüfanforderungen, Musterteile innerhalb des erwarteten Toleranzbereichs sowie die geplante Bedienerbelastung. Fordern Sie ein Angebot an, das aufzeigt, wie die Verbindung lokalisiert, erreicht, geschweißt, geprüft und nach einer Unterbrechung wiederhergestellt wird.