
Überprüfen Sie die Schweißvorrichtung für den Umfangsschweißvorgang, indem Sie die Naht relativ zu den beiden Endstützen positionieren und anschließend den Platzbedarf für den Brenner sowie beim Be- und Entladen prüfen. Hierbei handelt es sich um separate Gerätepositionen, die zu beurteilen sind. Selbst eine Vorrichtung, die den Zylinder in einer geeigneten Schweißposition hält, kann eine ungelöste Frage zum Einbringen oder Entnehmen des Zylinders offenlassen.
Suchen Sie die Naht innerhalb der gehaltenen Baugruppe.
Bei 00:03 zeigt das Video einen horizontalen Zylinder, der zwischen zwei Endstrukturen einer feststehenden Schweißmaschine eingespannt ist. Bei 00:09 rückt die Nahtstelle, der Schweißbrenner und die angrenzende Haltestruktur näher heran. In dieser Sequenz ist kein Gelenkroboterarm zu sehen.
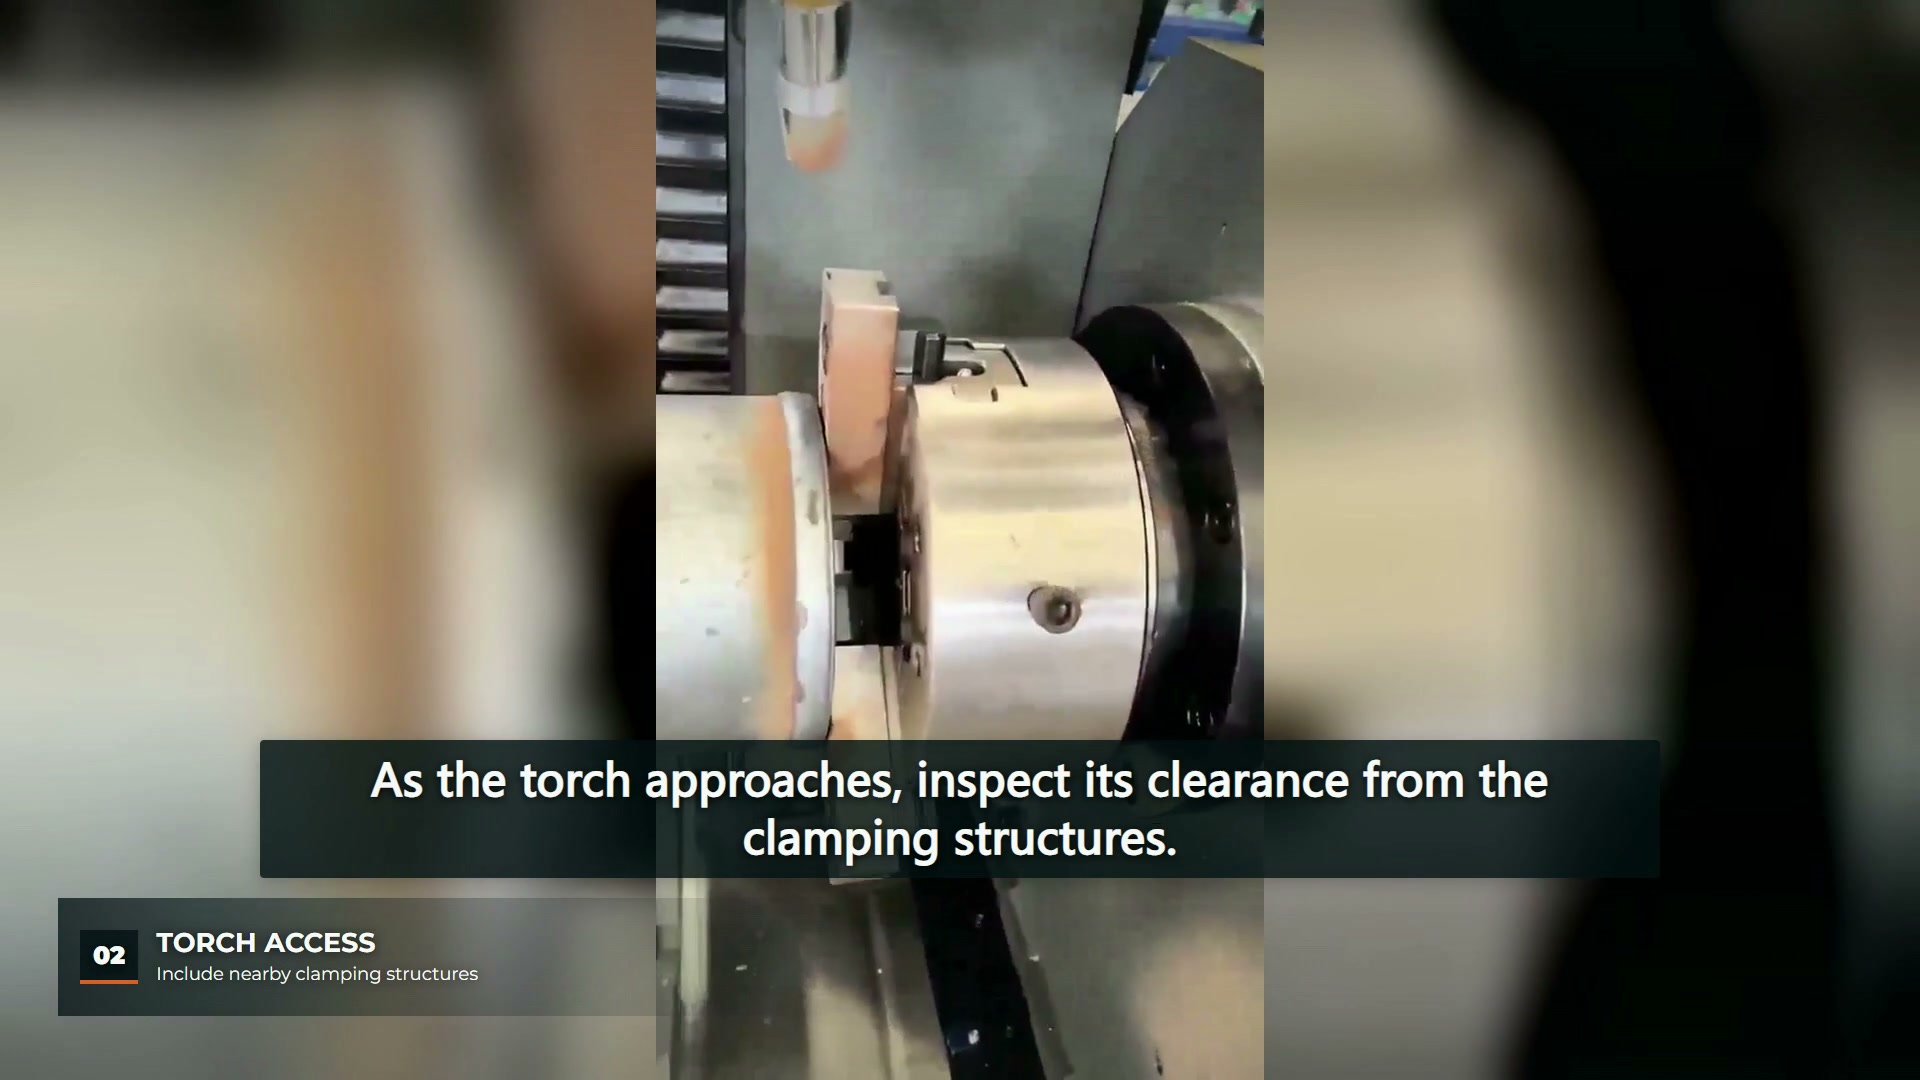
Zeichnen Sie für die Anwendungsprüfung die Verbindung im montierten und fixierten Zustand. Berücksichtigen Sie dabei alle Stützen und Klemmen, die den Zugangsraum beanspruchen. Vergleichen Sie bei Änderungen der Zylinderlänge oder der Endgeometrie die neue Nahtposition mit den gleichen Bezugspunkten. Gehen Sie nicht davon aus, dass eine Änderung der Bauteillänge nur den Abstand zwischen den Stützen beeinflusst.
Überprüfen Sie die Arbeits- und Ladepositionen der Geräte.
Die Öffentlichkeit Beschreibung der Umfangsschweißdrehmaschine Die Beschreibung umfasst die Justierung des Reitstocks und einen Schweißkopf, der zum Beladen nach hinten geschwenkt werden kann. Dies sind Merkmale der Beispielmaschine. Sie erklären, warum Arbeitszugang und Beladungszugang separate Fragen erfordern; der im Video gezeigte Mechanismus wird dabei nicht näher erläutert.
Ermitteln Sie für die vorgeschlagene Anordnung, welche Ausrüstungsteile sich während des Beladens bewegen, welche die Baugruppe vor dem endgültigen Spannen stützen und welche Bauteile während des Schweißens neben der Schweißnaht verbleiben. Beachten Sie dabei die tatsächlichen Betriebs- und Sicherheitsanforderungen der Maschine. Ein Foto eines offenen Arbeitsbereichs kann nicht belegen, dass ein Beladevorgang sicher ist oder die erforderliche Abfolge validiert wurde.
Bestätigen Sie den Vorgang, bevor Sie die Brenneranordnung festlegen.
Das Produktbeschreibung für Umfangsschweißgeräte Es werden mehrere verfügbare Schweißverfahren aufgeführt. Die Angabe „umfangsmäßig“ beschreibt die Nahtanordnung; sie identifiziert kein bestimmtes Schweißverfahren. Der Antrag muss die konkreten Verfahrens- und Verbindungsanforderungen festlegen, bevor der Werkzeugzugang für diese Konfiguration genehmigt werden kann.
Die Aufnahmen liefern keine Details zum Verfahren, keine Maßprüfung der Vorrichtung und keine Informationen zur Schweißqualität. Ein sichtbarer Lichtbogen bleibt daher eine Beobachtung des Arbeitsablaufs, kein Beweis dafür, dass die fertige Verbindung den Anforderungen entspricht.
Die Zugangsentscheidung in den Prozess einbeziehen
Dokumentieren Sie die Zeichnungen von Zylinder und Verbindung, die Lage der Haltenaht, die Stützanordnung und den geplanten Belastungsweg. Beziehen Sie bei der Erprobung einer repräsentativen Baugruppe die beobachtete Zugänglichkeit auf die dokumentierte Konfiguration. Änderungen an Klemmen, Stützen oder der Brenneranordnung müssen dem jeweiligen Versuch zugeordnet werden können.
Der umfassendere Leitfaden zu Verbindungsstabilität beim automatischen Umfangsschweißen Die Prüfung befasst sich mit dem umfassenderen Schweiß- und Prüfprotokoll. Diese Geräteprüfung liefert einen spezifischeren Beitrag: Lässt die geplante Montagevorrichtung den erforderlichen Arbeits- und Handhabungsraum unberührt? Die Abnahme der Schweißnaht bleibt eine separate Entscheidung im Rahmen der Projektprüfungsanforderungen.