
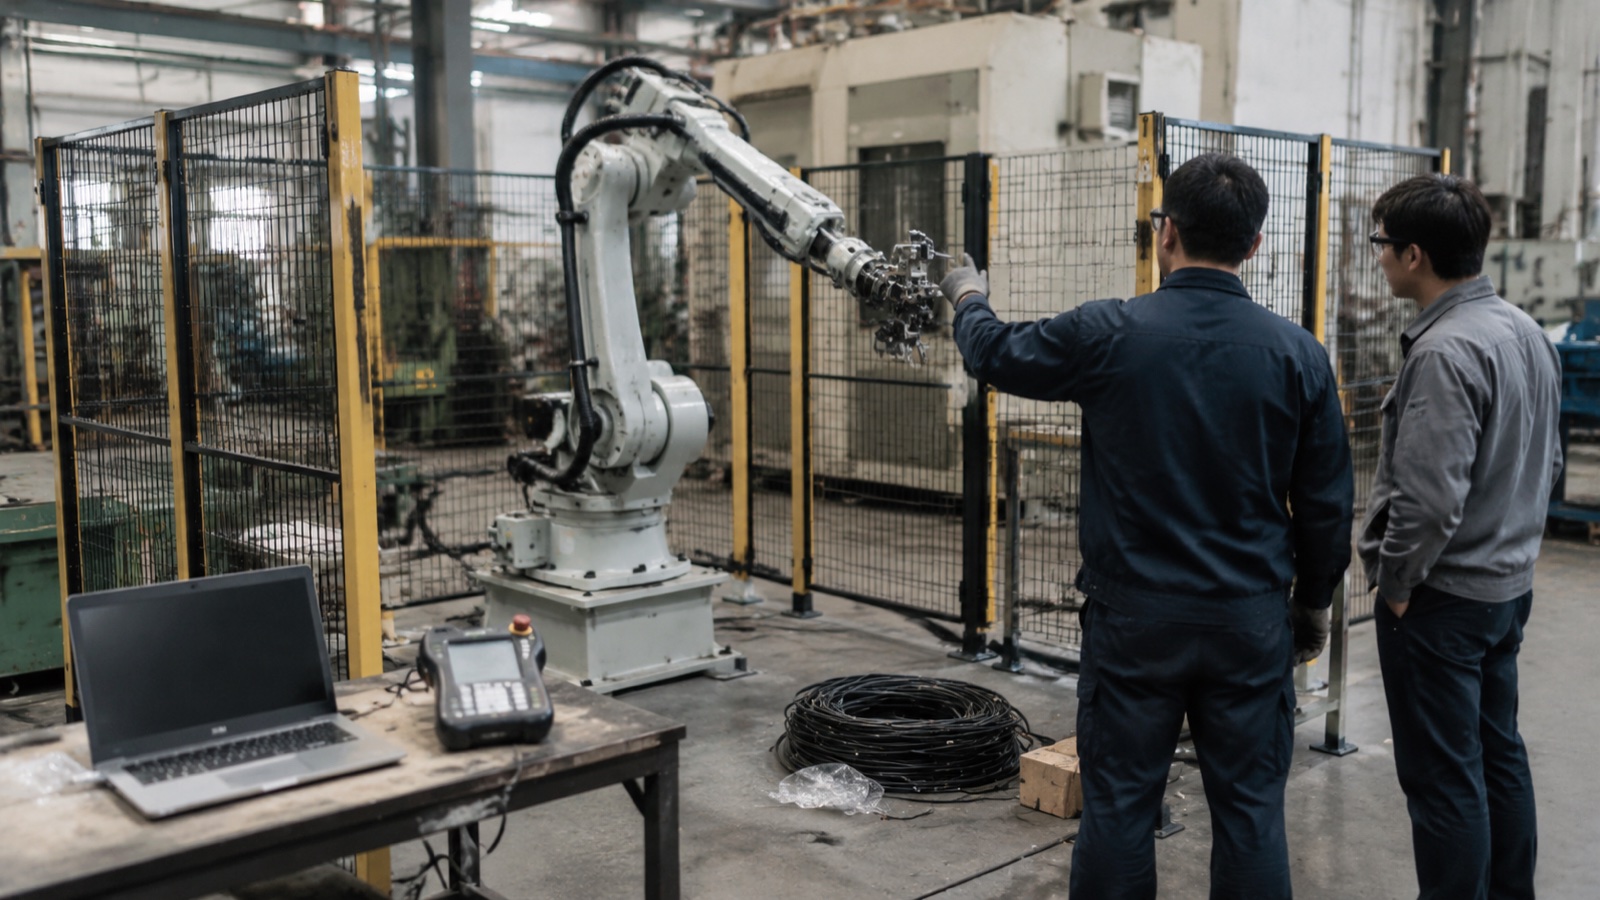
Dal Redazione EVST · Ultimo aggiornamento: 22 luglio 2026
I progetti di automazione raramente falliscono a causa di un robot difettoso. Il motivo per cui i progetti di automazione falliscono è quasi sempre legato a una fase successiva alla consegna, e cinque cause principali ne spiegano la maggior parte: sottostima degli utensili di estremità del braccio, tempi di ciclo calcolati in base alle specifiche del robot, cambi di produzione con elevata varietà di prodotti, un impianto non pronto in prossimità della cella e l'assenza di una persona responsabile della cella dopo la consegna.
Questa è un'analisi dal punto di vista dell'acquirente. Se sei ancora nella fase di selezione, la nostra lista di controllo per la valutazione dei fornitori Questo articolo tratta della due diligence dei fornitori; riprende da dove termina il precedente.
Perché i progetti di automazione falliscono quando l'hardware è già presente
C'è un momento preciso, nel primo progetto di automazione, in cui l'atmosfera cambia. La cassa è aperta, il braccio è fissato con i bulloni, il pannello di controllo si accende e il robot si muove. Tutti scattano una foto. Poi qualcuno chiede quando inizierà a produrre pezzi, e la risposta sincera è tra sei e dieci settimane, non martedì prossimo.
È in quel divario che i budget vengono divorati. Il braccio non è mai stata la parte difficile. Secondo il Federazione Internazionale di RoboticaA livello mondiale, il parco robot operativo ha superato i quattro milioni di unità e l'hardware robotico stesso è diventato un prodotto abbastanza standardizzato e ampiamente disponibile in tutte le fasce di prezzo. Ciò che non è stato standardizzato è tutto ciò che trasforma un braccio robotico in una cella di produzione: l'utensile all'estremità, i pezzi che vengono inseriti, la recinzione che lo circonda e le persone che lo mantengono in funzione. Questi elementi sono specifici per ogni singolo progetto e sono proprio questi a incidere sui tempi e sui costi.
Le cinque cause elencate di seguito non sono particolari. Ognuna di esse è evidente prima della firma del contratto, se l'acquirente sa quale domanda porre.
Causa 1: La pinza è stata trattata come un accessorio
In un preventivo, la voce "Attrezzatura terminale" (EOAT, End-of-Arm Tooling) compare spesso come una singola riga in fondo alla pagina, a volte senza prezzo, a volte con la dicitura "Da definire in attesa del campione". Questa voce rappresenta frequentemente l'elemento con i tempi di consegna più lunghi e il rischio maggiore dell'intero preventivo.
Il motivo è che un braccio robotico è un prodotto di catalogo con un valore di ripetibilità noto, mentre una pinza è un meccanismo progettato su misura che deve resistere al contatto con un pezzo reale, variabile, a volte oleoso o caldo, migliaia di volte per turno. L'aspirapolvere funziona finché la superficie non presenta un segno di sformo. Un morsetto a due dita funziona finché la fusione non presenta sbavature sulla superficie di presa. Un utensile magnetico funziona finché qualcuno non ne utilizza una variante in alluminio sulla stessa linea.
In pratica, il nostro team di consegna pianifica l'EOAT come se fosse un piccolo progetto di progettazione meccanica piuttosto che un accessorio, perché di fatto lo è. La progettazione, la produzione e il collaudo di una pinza complessa richiedono in genere dalle quattro alle otto settimane, ed è normale che il primo prototipo necessiti di una revisione dopo aver visto i pezzi reali. Un piano di progetto che presuppone che la pinza arrivi finita insieme al robot ha già perso un mese di tempo non previsto nel budget.
Evitatelo prima di firmare: Richiedi al fornitore di quotare EOAT come una consegna separata, con prezzo e tempi di consegna specifici, e invia campioni di produzione reali (non CAD e non quelli di buona qualità) prima che il progetto dello stampo venga finalizzato. Chiedi esplicitamente chi pagherà per la seconda revisione se il primo stampo non riesce a trattenere il pezzo.
Causa 2: Il tempo di ciclo non è presente nella scheda tecnica
Le schede tecniche dei robot pubblicano le prestazioni di movimento in condizioni ideali con un carico utile nominale. I calcoli di vendita basati su questi dati producono numeri di produttività che una cella reale non raggiungerà, e l'acquirente scopre la carenza solo durante i test di accettazione.
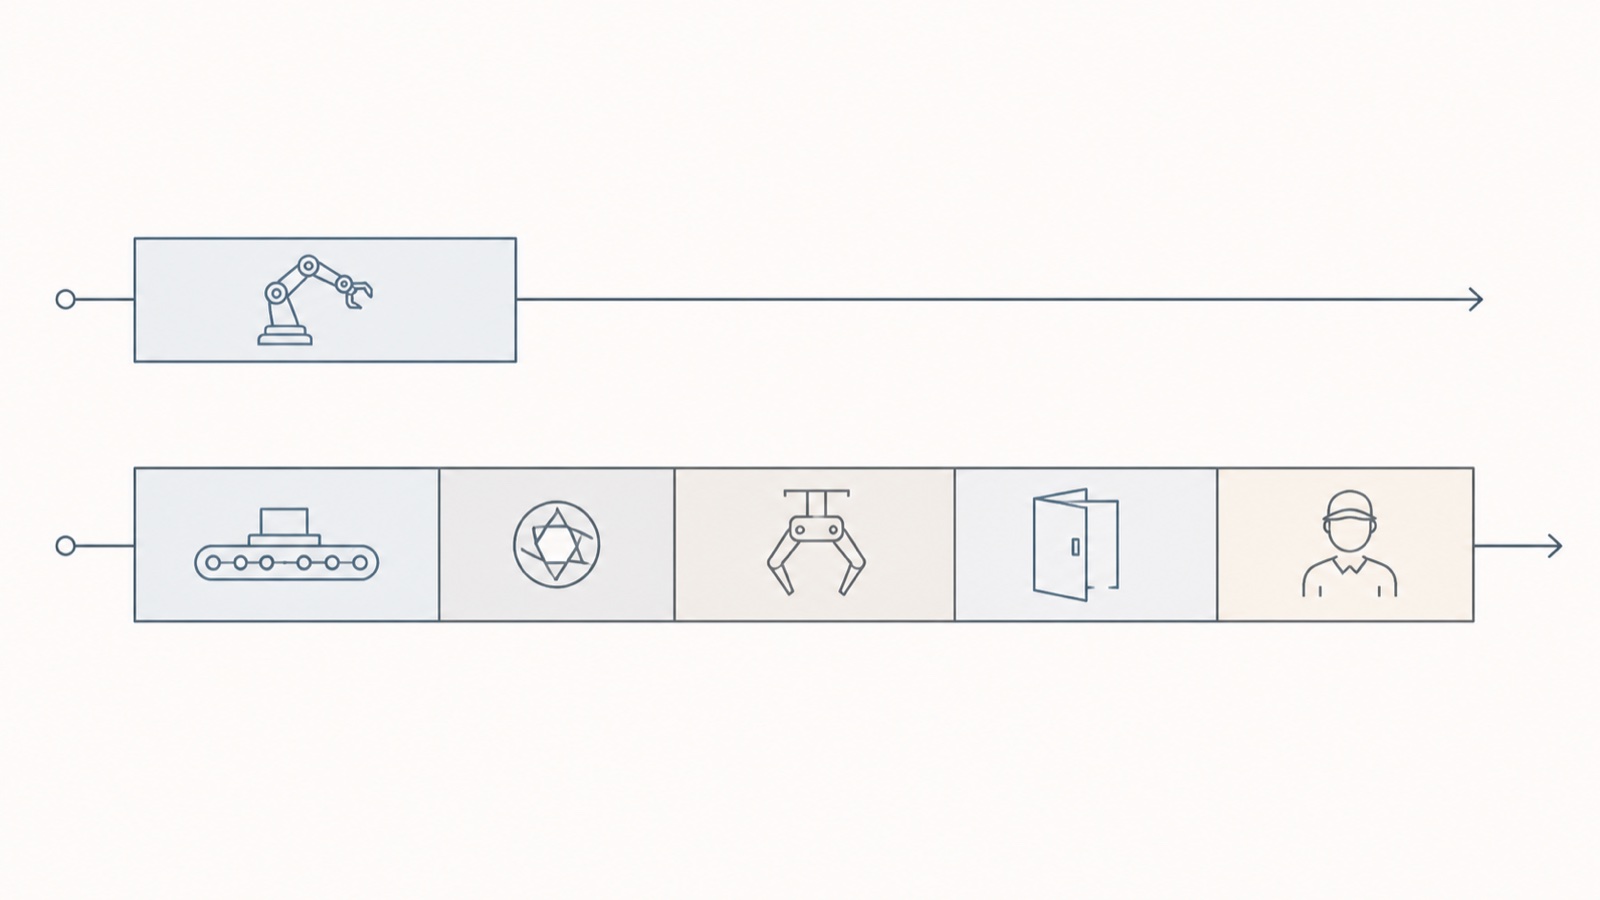
Il tempo di ciclo effettivo di una cella è la somma del movimento del robot, della presentazione del pezzo, di eventuali tempi di sosta per la visione o la misurazione, dell'azionamento dell'utensile, dell'attesa per la comunicazione con la macchina e dell'intervento dell'operatore. Solo il primo di questi elementi è riportato nella scheda tecnica. Un'operazione di prelievo e posizionamento che richiede 2.1 secondi di movimento del robot può facilmente trasformarsi in un ciclo di stazione di 5 secondi una volta che il nastro trasportatore si indicizza, la telecamera acquisisce ed elabora, la pinza si chiude e conferma e lo sportello della macchina CNC termina l'apertura. Nessuno di questi passaggi costituisce un difetto. Semplicemente non rappresentano movimento del robot e non sono stati conteggiati.
L'intervento umano è l'elemento meno considerato in assoluto. Se un operatore deve riorientare un pezzo ogni dodici, o sbloccare un inceppamento due volte per turno, quel tempo dovrebbe essere incluso nel calcolo del ciclo, ma di solito non lo è.
Evitatelo prima di firmare: Richiedete al fornitore di indicare la produttività come un valore garantito di pezzi all'ora al confine della cella, misurato su un ciclo continuo di lunghezza definita, con le condizioni del collaudo di accettazione specificate nel contratto. Chiedete cosa succede al valore quando i pezzi in entrata raggiungono il limite di tolleranza anziché il valore nominale. Un fornitore che cita solo il tempo di movimento del robot sta proponendo una macchina diversa da quella che acquisterete.
Causa 3: Un impianto ad alta miscelazione ha acquistato una soluzione ad alto volume
La maggior parte dei calcoli pubblicati sul ritorno sull'investimento (ROI) della robotica presuppone che un impianto produca un singolo pezzo in lotti lunghi. Moltissimi impianti, in particolare le officine meccaniche e i produttori a contratto, producono 40 codici articolo in lotti da 80. Si tratta di problemi diversi, e il secondo è molto più difficile da automatizzare in modo redditizio.
I calcoli sono spietati. Prendiamo una cella che richiede 40 minuti per il cambio formato: sostituire le ganasce di presa, ricaricare il dispositivo di fissaggio, richiamare il programma, riverificare il primo pezzo. Se un lotto medio richiede 60 minuti di produzione, quella cella trascorre circa il 40% del suo tempo disponibile senza produrre, e la manodopera "risparmiata" viene in parte assorbita da un tecnico addetto all'allestimento, che ora è più qualificato e più costoso dell'operatore che è stato sostituito. Il business case, che sembrava solido in base a un tasso di utilizzo teorico, crolla di fronte a quello reale.
Questo non è un argomento contro l'automazione delle lavorazioni ad alta varietà. È un argomento a favore di un'automazione diversa per questo tipo di lavorazioni: utensili a cambio rapido con riferimenti ripetibili, sistemi di fissaggio a punto zero, librerie di programmi organizzate per famiglia di pezzi anziché per singolo pezzo e, spesso, un robot collaborativo riposizionabile anziché una cella di lavoro isolata. L'obiettivo di progettazione è ridurre i tempi di cambio formato a pochi minuti, non a pochi secondi di ciclo.
Evitatelo prima di firmare: Fornisci al fornitore il mix effettivo dei componenti e la distribuzione delle dimensioni dei lotti, non i tre componenti principali, e richiedi un tempo di cambio produzione specificato tra due componenti nominati e realmente diversi. Quindi verifica se il modello di recupero utilizza quel tempo di cambio produzione. analisi del periodo di ammortamento dell'automazione illustra come il cambio di produzione e l'utilizzo influenzano il periodo di ammortamento.
Causa 4: La pianta intorno alla cellula non era pronta
Un robot è un dispositivo di precisione che presuppone che il mondo sia ripetibile. Le fabbriche, di solito, non lo sono, e la cella di lavoro lo dimostra con una chiarezza insolita.
La coerenza dei componenti in ingresso è la lacuna più comune. L'assemblaggio manuale assorbe le variazioni in modo invisibile perché l'operatore le compensa senza pensarci. Un robot non le compensa. Fusioni che variano di tre millimetri tra i diversi fornitori, pezzi grezzi tagliati al laser con bave irregolari o barre consegnate in lunghezze diverse possono arrestare una cella di produzione che ha funzionato perfettamente durante il collaudo di accettazione in fabbrica su componenti nominali.
La seconda lacuna riguarda il fissaggio e la strategia di riferimento. Se la posizione del pezzo nel dispositivo di fissaggio dipende dalla precisione con cui viene posizionato dall'operatore, il robot eredita tale incertezza e il processo si svolge con la precisione consentita dalla fase di caricamento, indipendentemente dalla ripetibilità dichiarata del braccio.
La sicurezza è la terza, ed è quella che più spesso ritarda l'approvazione piuttosto che la produzione. ISO 10218-2: 2025La valutazione del rischio e la protezione a livello di cella sono responsabilità dell'integratore di sistema, non del produttore del robot. Un braccio robotico consegnato non è mai una cella conforme di per sé. Recinzioni, cancelli di accesso interbloccati, scanner di area, logica con classificazione di sicurezza e la valutazione del rischio documentata che li supporta devono esistere tutti prima che la cella possa essere legalmente utilizzata in produzione e, per le applicazioni collaborative, i limiti di forza e pressione descritti in ISO / TS 15066 devono essere validati rispetto allo strumento e al pezzo effettivi, non al braccio nudo. Gli acquirenti che presumono che "robot collaborativo" significhi "nessuna valutazione del rischio richiesta" rimangono costantemente sorpresi. Il nostro Guida all'integrazione cellulare ISO 10218-2:2025 definisce la responsabilità dell'integratore e quella dell'utente finale.
Il quarto problema, meno appariscente, riguarda le utenze. Tensione e frequenza di alimentazione, volume di aria compressa disponibile alla pressione richiesta, planarità del pavimento e capacità di carico, perdite di rete e aspirazione dei fumi devono essere tutti verificati rispetto ai requisiti della cella. L'aria è il problema ricorrente. Un compressore di impianto che alimenta senza problemi utensili manuali può causare una carenza d'aria in una cella con un utensile di aspirazione multizona, e il sintomo sembra un guasto dovuto alla caduta di un componente piuttosto che un problema di aria compressa.
Evitatelo prima di firmare: Richiedete, come parte integrante del contratto, una specifica scritta di idoneità del sito, che includa le ipotesi di tolleranza dei componenti in ingresso, i requisiti delle utenze, le condizioni del pavimento e degli spazi e chi è responsabile della valutazione dei rischi. Chiedete poi quale di questi elementi, se non rispettato, invalida la garanzia di produttività.
Causa 5: Nessuno era il proprietario della cella dopo il passaggio di consegne.
Gli ingegneri addetti alla messa in servizio se ne vanno. Sei mesi dopo si guasta un servocomando, oppure arriva un nuovo codice componente e il programma necessita di modifiche, e la domanda è: chi se ne occupa? In molti stabilimenti, la risposta è: nessuno.
Questo problema è dovuto a due fattori. Il primo è che la formazione degli operatori e del personale di manutenzione viene programmata durante la settimana di messa in servizio, quando la cella è ancora in fase di collaudo e le persone che necessitano di formazione sono impegnate nella gestione del resto dell'impianto. La formazione viene svolta, approvata e quasi nulla viene memorizzato. Il secondo fattore è che i pezzi di ricambio e l'assistenza non sono mai stati specificati, ma solo dati per scontati.
È importante sottolineare che l'assistenza transfrontaliera va affrontata senza mezzi termini, perché è proprio in questo ambito che l'automazione importata risulta nettamente inferiore rispetto alla produzione nazionale. I pezzi di ricambio rappresentano solitamente un problema di dogana e burocrazia prima ancora di essere un problema di produzione: una scheda di controllo spedita in due giorni può rimanere ferma in sdoganamento per due settimane, e una cella di produzione fuori servizio per due settimane costa molto di più del pezzo stesso. I fusi orari complicano ulteriormente la situazione. Un guasto segnalato al mattino in Europa o nelle Americhe arriva a un fornitore asiatico a fine giornata, trasformando quella che dovrebbe essere una diagnosi di due ore in uno scambio di due giorni.
Evitatelo prima di firmare: Negozia la fornitura di un kit di ricambi essenziali, disponibile presso la tua sede, come parte dell'ordine iniziale anziché ordinarlo solo in caso di guasto; ottieni un impegno scritto sui tempi di risposta con un referente locale dedicato (non un indirizzo email); e programma una sessione di formazione a pagamento separata, da due a quattro settimane dopo l'avvio della produzione, quando gli operatori hanno domande concrete.
Le cinque cause in sintesi
| Causa del fallimento | Segnale di allerta precoce | Domande da porre al fornitore prima di firmare |
|---|---|---|
| EOAT trattato come accessorio | Gripper è un singolo articolo senza prezzo, oppure "TBD in attesa del campione". | Quali sono i tempi di consegna e il prezzo per la EOAT (End-of-The-Air) come consegna separata, e chi paga per la seconda revisione se il primo stampo non riesce a trattenere il pezzo? |
| Tempo di ciclo dalla scheda tecnica | La velocità di elaborazione è espressa in secondi di movimento del robot, senza test di accettazione definito. | Garantite la produzione di pezzi all'ora al confine della cella durante una produzione continua, con le condizioni di prova specificate nel contratto? |
| Lavoro ad alta varietà in un progetto ad alto volume | Il modello di recupero del capitale investito presuppone un solo componente e un elevato utilizzo. | Qual è il tempo di cambio tra questi due specifici codici articolo e tale dato è incluso nel calcolo del ROI? |
| Pianta non ancora pronta intorno alla cella | Nessuna specifica scritta di idoneità del sito; la responsabilità della valutazione del rischio non è chiara. | Quali sono le tolleranze dei componenti in ingresso, il volume d'aria e la potenza richiesti per la cella, e chi è responsabile della valutazione del rischio secondo la norma ISO 10218-2? |
| Nessun diritto di proprietà dopo il trasferimento | Formazione inclusa nella settimana di messa in servizio; nessun elenco di pezzi di ricambio. | Cosa contiene il kit di ricambi consigliato da tenere in loco, qual è il vostro impegno in termini di assistenza locale e la formazione può essere programmata dopo l'avvio della produzione? |
In cosa i fornitori cinesi sono veramente peggiori
Gli acquirenti che si riforniscono dalla Cina—che il Rapporto mondiale sulla robotica della Federazione Internazionale di Robotica identifica il mercato come il più grande al mondo per i robot industriali: di solito viene mostrato un elenco di vantaggi e nessun elenco di compromessi, il che rende i vantaggi più difficili da credere. La versione onesta è più utile.
Precisione assoluta anche nelle situazioni più esigenti. Per la stragrande maggioranza delle operazioni di saldatura, pallettizzazione, asservimento macchine e movimentazione, i bracci robotici di fabbricazione cinese offrono valori di ripetibilità del tutto adeguati e paragonabili a quelli dei marchi giapponesi ed europei più affermati nella stessa classe di carico utile. Ai massimi livelli di precisione, in particolare nelle applicazioni che richiedono un'accuratezza assoluta calibrata per percorsi programmati offline anziché per punti predefiniti, i marchi più consolidati mantengono un vantaggio in termini di strumenti di calibrazione e stabilità termica a lungo termine. Se la vostra applicazione rientra in questa categoria, questo dovrebbe essere il fattore determinante nella scelta.
Qualità della documentazione. La qualità dei manuali tradotti in inglese varia notevolmente, e il divario si amplia passando dal manuale del braccio robotico al manuale dei codici di errore del controllore e alle note di configurazione del bus di campo. Il personale addetto alla manutenzione se ne accorge prima di chiunque altro. Vale la pena richiedere di visionare la documentazione di servizio originale in inglese, nella sua interezza, prima di ordinarla, piuttosto che dopo.
Fusi orari e difficoltà di comunicazione. È un problema reale e non risolvibile con le buone intenzioni. È gestibile con un referente dedicato all'assistenza, una finestra di sovrapposizione giornaliera concordata e un unico percorso di escalation, ma un acquirente che si aspetta risposte entro un'ora, nonostante un fuso orario di otto ore, rimarrà frustrato.
Tempi di consegna dei pezzi di ricambio. Come già accennato, è l'elemento più importante di questa lista. È anche quello che beneficia maggiormente di una pianificazione accurata: un kit di ricambi in loco, specificato al momento dell'ordine, trasforma un'interruzione di due settimane in un'interruzione di due ore.
Valore di rivendita e valore residuo. I mercati secondari tendono a prezzare i marchi affermati a prezzi più elevati. Se per il vostro team finanziario è importante un piano di uscita quinquennale o un finanziamento garantito da attività, tale sconto è reale e dovrebbe essere incluso nel modello.
Nessuno di questi argomenti è contrario all'approvvigionamento dalla Cina. Piuttosto, sostengono la necessità di includere questi costi nel prezzo di acquisto. Un acquirente che negozia ricambi, documentazione, impegni di assistenza e supporto locale fin dall'ordine di acquisto iniziale, di solito ottiene un costo totale di proprietà inferiore rispetto a chi confronta solo i prezzi delle macchine e scopre questi elementi solo in seguito, al dettaglio.
E le conseguenze per l'acquirente
Ciascuna delle cause in questo elenco è un problema di definizione dell'ambito, non un problema tecnologico, e ognuna di esse è più economica da risolvere in fase di specifica che durante una settimana di collaudo. Lo schema dei progetti che vanno a buon fine è banale: EOAT (End-of-Ahead) progettato in base a componenti reali, throughput garantito al confine della cella, tempo di cambio formato trattato come obiettivo di progettazione, una specifica scritta di predisposizione del sito e termini di supporto negoziati prima dell'ordine di acquisto anziché dopo il primo guasto.
EVST (EVS TECH CO., LTD), un produttore e integratore di robotica con sede a Chengdu, fondato alla fine del 2018, realizza progetti di automazione in oltre 100 paesi e il modello è abbastanza coerente da far sì che il nostro team di consegna ora tratti questi cinque elementi come punti di controllo dell'ambito piuttosto che come extra opzionali. Gli acquirenti che stanno esaminando una specifica e desiderano un secondo parere su strumenti, ipotesi di produttività o termini di supporto possono contattare il nostro team tramite evsrobot.com.
Domande frequenti
Perché i progetti di automazione falliscono anche quando il robot funziona perfettamente?
Perché un robot funzionante non è una cella di produzione funzionante. I guasti più comuni dopo la consegna sono: utensili di estremità del braccio progettati troppo tardi e con informazioni incomplete sui pezzi, produttività calcolata in base al tempo di movimento del robot anziché al tempo di ciclo completo della stazione, tempi di cambio formato che vanificano il business case negli impianti ad alta varietà, variabilità dei pezzi in ingresso e lacune in termini di sicurezza o funzionalità per le quali l'impianto non si era preparato, e mancanza di una chiara definizione della responsabilità per la manutenzione, i pezzi di ricambio e la riprogrammazione dopo che l'integratore ha lasciato l'azienda.
Quanto tempo richiede effettivamente la messa in servizio di un robot dopo la consegna?
Più lungo di quanto la maggior parte degli acquirenti alle prime armi preveda. L'installazione meccanica è rapida, ma il debug degli utensili su pezzi reali, la messa a punto del programma, la convalida della sicurezza e i test di accettazione sono ciò che determina la tempistica, e la sola realizzazione degli utensili di estremità del braccio richiede in genere dalle quattro alle otto settimane di progettazione e costruzione, oltre ad almeno una revisione dopo il contatto con i pezzi di produzione. Chiedete al fornitore un programma dettagliato per installazione, utensili, programmazione, convalida della sicurezza e collaudo, piuttosto che un'unica linea di messa in servizio.
Quali domande dovrei porre a un fornitore di robot prima di firmare il contratto?
Cinque domande sono le più importanti: qual è il tempo di consegna, con relativo prezzo, per gli utensili di estremità del braccio come fornitura separata; garantite la produzione oraria di pezzi al confine della cella in base a condizioni di accettazione definite; qual è il tempo di cambio tra due codici articolo specifici del mio assortimento attuale; quali sono le condizioni di prontezza del sito presupposte per la cella e chi è responsabile della valutazione del rischio ISO 10218-2; e quale kit di ricambi, referente locale per l'assistenza e tempo di risposta sono inclusi nell'ordine.
È rischioso acquistare robot industriali dalla Cina?
I rischi sono specifici e gestibili, non generici. La qualità e la ripetibilità dell'hardware nelle applicazioni di saldatura, pallettizzazione e movimentazione più comuni sono ampiamente paragonabili a quelle di marchi affermati nella stessa classe di carico utile. Le vere lacune riguardano la qualità della documentazione di assistenza in inglese, i tempi di consegna doganali per i pezzi di ricambio, le difficoltà di risposta dovute ai fusi orari, la precisione assoluta ai livelli più esigenti e il minor valore di rivendita sul mercato secondario. Ciascuno di questi aspetti può essere compensato o negoziato al momento dell'acquisto, il che è considerevolmente più economico rispetto a scoprirli durante un fermo linea.
Chi è responsabile della sicurezza della cella robotizzata: il produttore del robot o l'integratore?
Secondo la norma ISO 10218-2:2025, la valutazione del rischio e le misure di sicurezza a livello di cella sono responsabilità dell'integratore di sistema, non del produttore del robot. Il braccio robotico è un componente; le recinzioni, i dispositivi di interblocco, gli scanner di area, la logica di sicurezza e la valutazione del rischio documentata sono di competenza di chi integra la cella. Per le applicazioni collaborative, i limiti di forza e pressione descritti nella norma ISO/TS 15066 devono essere validati con l'utensile e il pezzo effettivamente montati, non con il solo braccio robotico.
Un negozio con un'ampia varietà di prodotti e bassi volumi di vendita dovrebbe automatizzare i processi?
Spesso sì, ma con un obiettivo di progettazione diverso. Gli impianti ad alta varietà dovrebbero specificare tempi di cambio formato in minuti anziché in secondi di ciclo, il che spinge la progettazione verso utensili a cambio rapido con punti di riferimento ripetibili, dispositivi di fissaggio a punto zero, librerie di programmi organizzate per famiglia di pezzi e, frequentemente, un robot collaborativo riposizionabile invece di una cella fissa delimitata. Un modello di ammortamento basato sull'utilizzo di un singolo pezzo non reggerà al contatto con un mix di 40 codici articolo.
Punti chiave
- I progetti di automazione raramente falliscono a causa dell'hardware del robot. Falliscono nel divario tra un braccio robotico consegnato e una cella di produzione operativa, e questo divario rappresenta un problema di pianificazione che è evidente prima della firma del contratto.
- La realizzazione degli utensili per l'estremità del braccio robotico è un progetto di progettazione meccanica personalizzato, non un accessorio. Richiedete un preventivo separato, una pianificazione separata, l'invio di campioni di produzione reali e concordate in anticipo chi si farà carico della seconda revisione.
- Insistere sulla garanzia di produttività espressa in pezzi all'ora al confine della cella, secondo le condizioni di accettazione scritte. I secondi di movimento del robot riportati nella scheda tecnica non costituiscono un impegno in termini di produttività.
- Negli impianti ad alta varietà di prodotti, l'obiettivo di progettazione è il tempo di cambio formato, non il tempo di ciclo. Fornite al fornitore il mix effettivo di prodotti che realizzate e verificate che il tempo di cambio formato dichiarato sia incluso nel modello di ammortamento.
- Secondo la norma ISO 10218-2:2025, la valutazione del rischio e la protezione a livello di cella sono di competenza dell'integratore di sistema, e un braccio robotico fornito non costituisce mai di per sé una cella conforme.
- Nell'ordine di acquisto originale, negoziare l'inclusione del kit di ricambi in loco, del referente locale per l'assistenza, dell'impegno di intervento e della formazione post-avvio. Acquistati in seguito, durante un'interruzione di servizio, tutti e quattro i servizi costeranno di più.
Informazioni sull'autore: Il team editoriale di EVST scrive di automazione industriale per i team di ingegneria e produzione che stanno progettando la loro prima o successiva cella robotizzata. EVST è un produttore e integratore di robotica con sede a Chengdu, che realizza progetti di automazione in oltre 100 paesi, con certificazione IATF16949 di livello automotive e certificazioni di terze parti CE/SGS/TUV per tutte le sue linee di prodotti.
Autore: Redazione EVST
Recensito da: Redazione EVST
Ultimo aggiornamento:
Metodo: EVST Five-Cause Post-Delivery Screen: uno strumento di pianificazione per l'acquirente, utile a definire l'ambito di una cella robotizzata prima della firma del contratto; non si tratta di un test di accettazione né di un sostituto della valutazione del rischio effettuata dall'integratore di sistemi.
Politica editoriale · Politica di correzione · Condizioni d'uso