
Carro armato del trasformatore Automazione della saldatura
Coordinare la localizzazione della saldatura, la programmazione, l'accesso dei robot e il trasferimento del materiale attorno al serbatoio del trasformatore reale, non attorno a un elenco generico di apparecchiature.
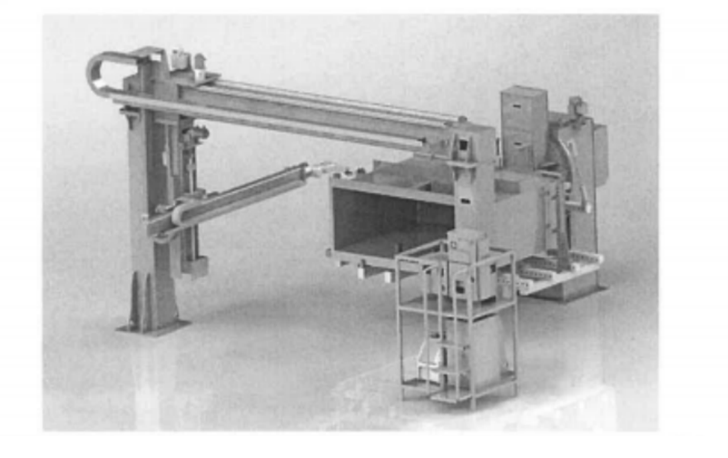
EVST configura le stazioni di saldatura esterne e interne per i componenti dei serbatoi dei trasformatori, quindi definisce l'architettura finale, il processo di saldatura e il metodo di collaudo in base ai dati di progetto.
Definire l'ambito prima di dimensionare il progetto
Prima di dimensionare l'attrezzatura, definire la cisterna, i giunti, il flusso del materiale e il metodo di accettazione. Successivamente, si verifica la portata, lo sbraccio, lo spessore, la velocità e la capacità di trasporto in base all'architettura di progetto selezionata.
Ogni modulo viene esaminato sulla base della sua reale mappa delle giunzioni e del piano di fissaggio.
La sequenza viene adattata al progetto effettivo di costruzione e accesso al serbatoio.
Il flusso di lavoro prevede il passaggio dalla saldatura esterna a quella interna del serbatoio.
Il rilevamento supporta l'individuazione del percorso di saldatura laddove le variazioni di accoppiamento lo richiedano.
Il metodo scelto dipende dalla geometria, dal fissaggio, dalla calibrazione e dall'ambito di cambio.
L'architettura viene selezionata in base alle esigenze di accessibilità, orientamento e flusso dei materiali.
Famiglie di carri armati la revisione della domanda può separare
Ogni famiglia di pezzi da lavorare modifica l'accesso alla saldatura, il fissaggio, l'orientamento e il percorso tra la saldatura esterna e quella interna.
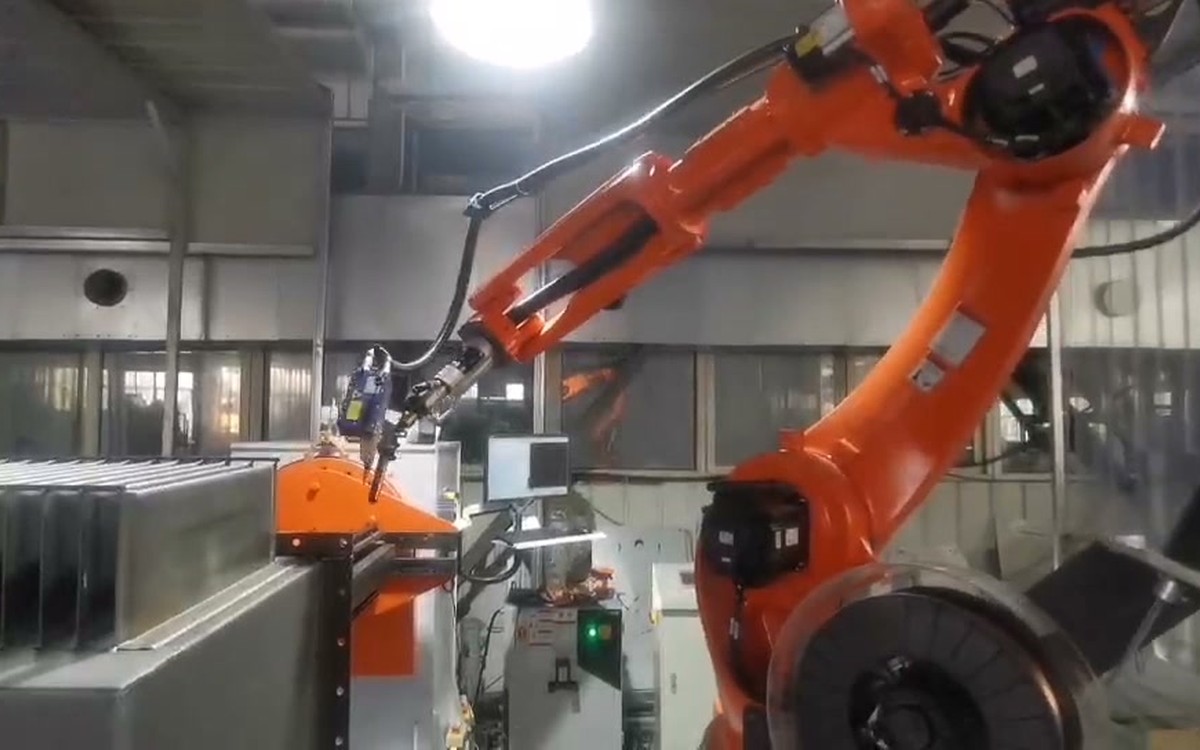
Serbatoi rettangolari
Esaminare le giunture delle pareti laterali, gli angoli, le sezioni ondulate e l'orientamento necessario per un accesso stabile alla torcia.
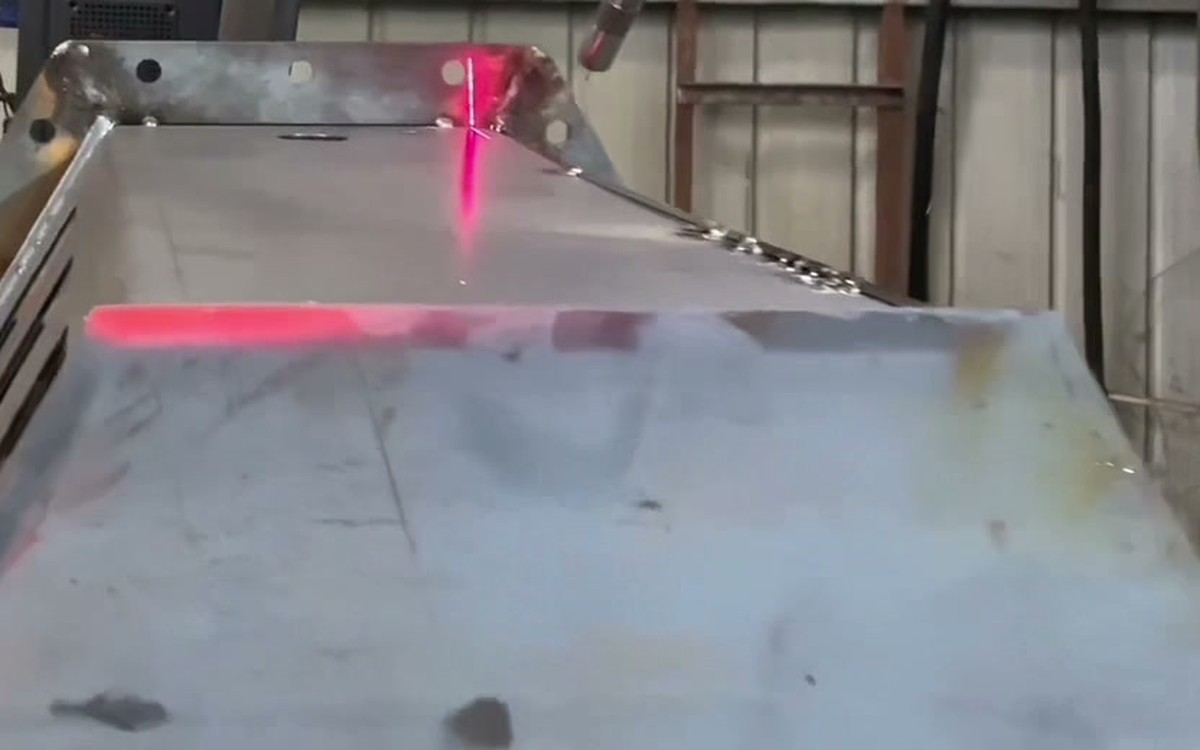
serbatoi triangolari
Pianificazione della generazione del percorso, localizzazione laser e accesso in base alle superfici variabili e alla geometria interna.
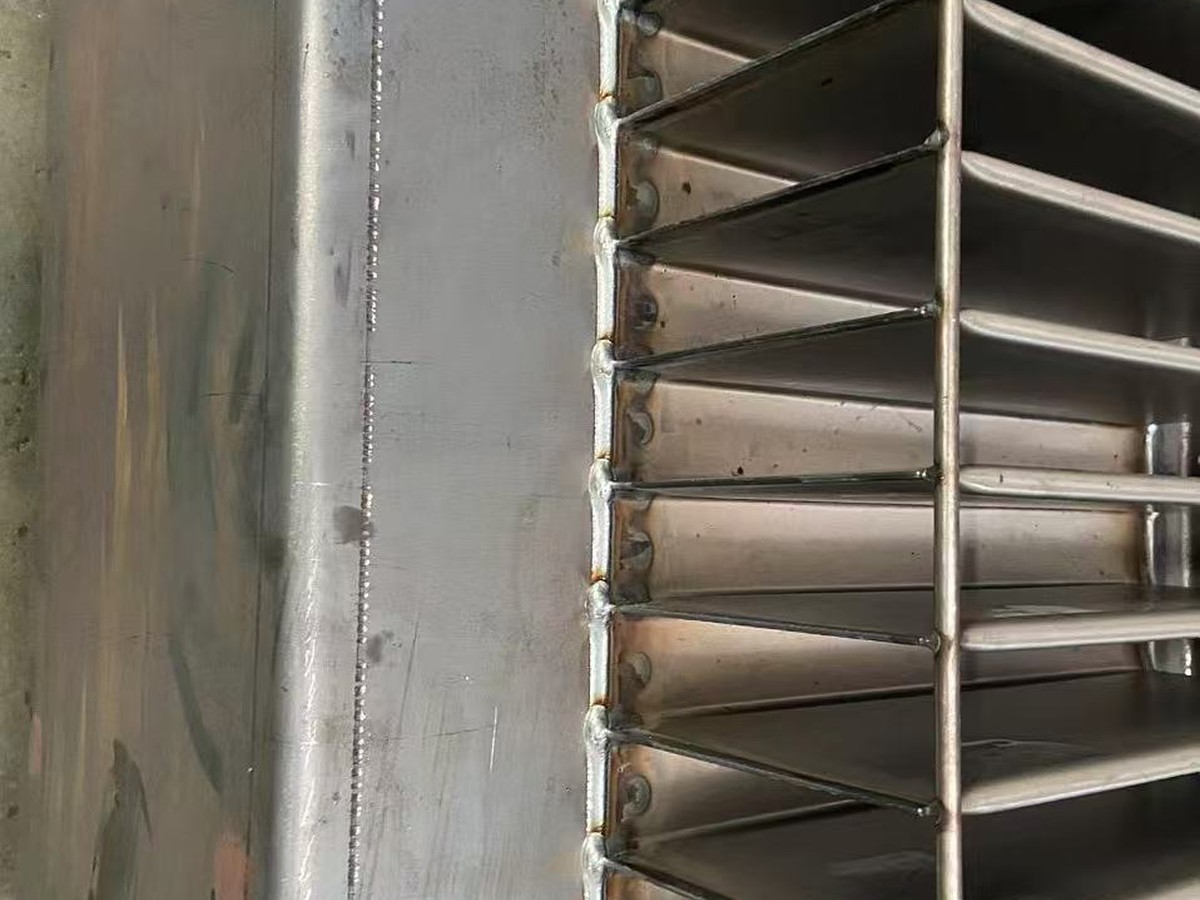
Serbatoi a parete ondulata
Separare le saldature continue delle pareti dalle giunzioni delle estremità delle alette e mantenere il percorso di saldatura allineato lungo la geometria ripetuta.
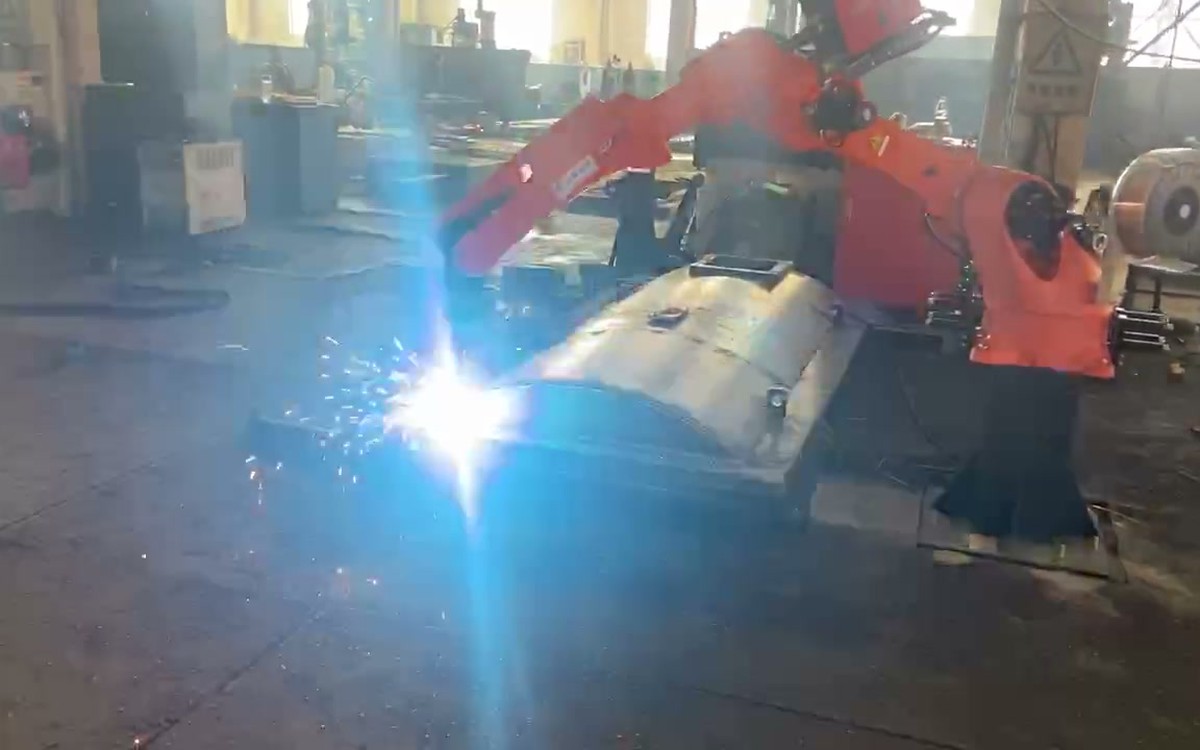
Copri serbatoio
Esaminare le giunture curve del coperchio, le aperture, le flange e l'orientamento del fissaggio necessario per il design del coperchio selezionato.
Trasformare la costruzione del carro armato in fasi di saldatura osservabili
Il processo è suddiviso in fasi di lavorazione, in modo che l'accesso del robot, il fissaggio e l'accettazione possano essere verificati in ogni fase, anziché essere nascosti in un'unica lunga descrizione della produzione.
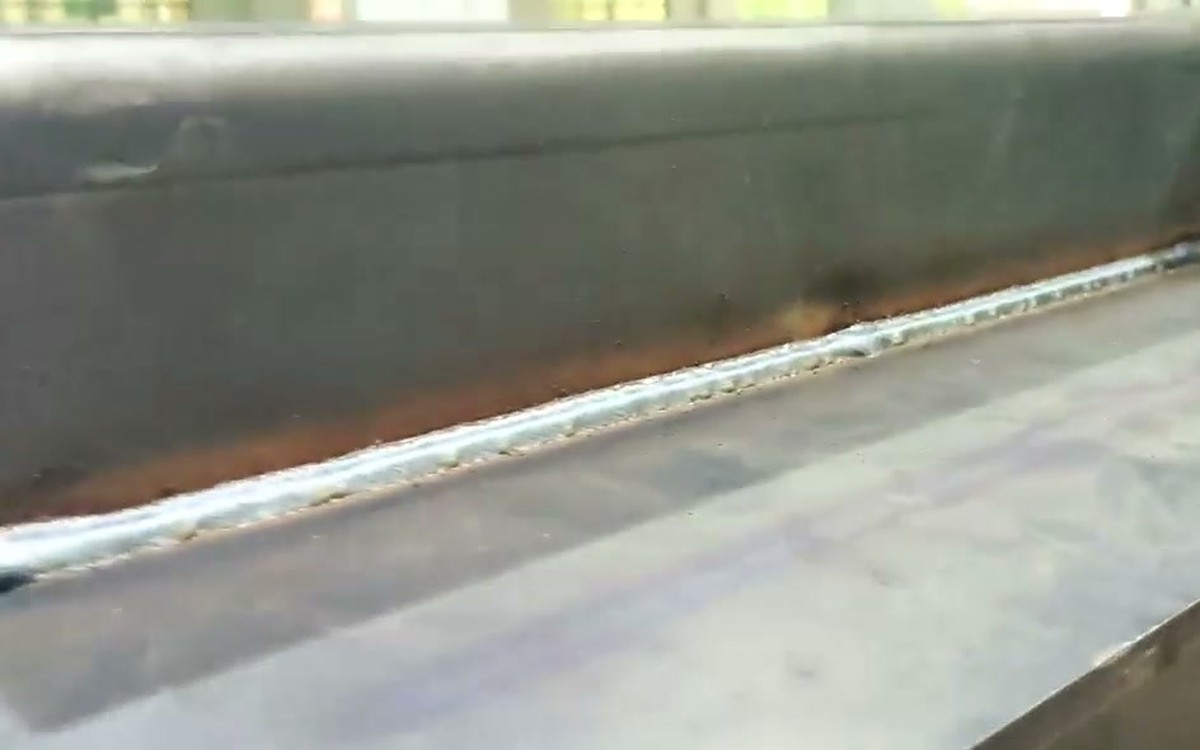
saldatura del fondo del serbatoio
Stabilire i punti di riferimento e completare le saldature di fondo previste prima che la successiva geometria del serbatoio limiti l'accesso.
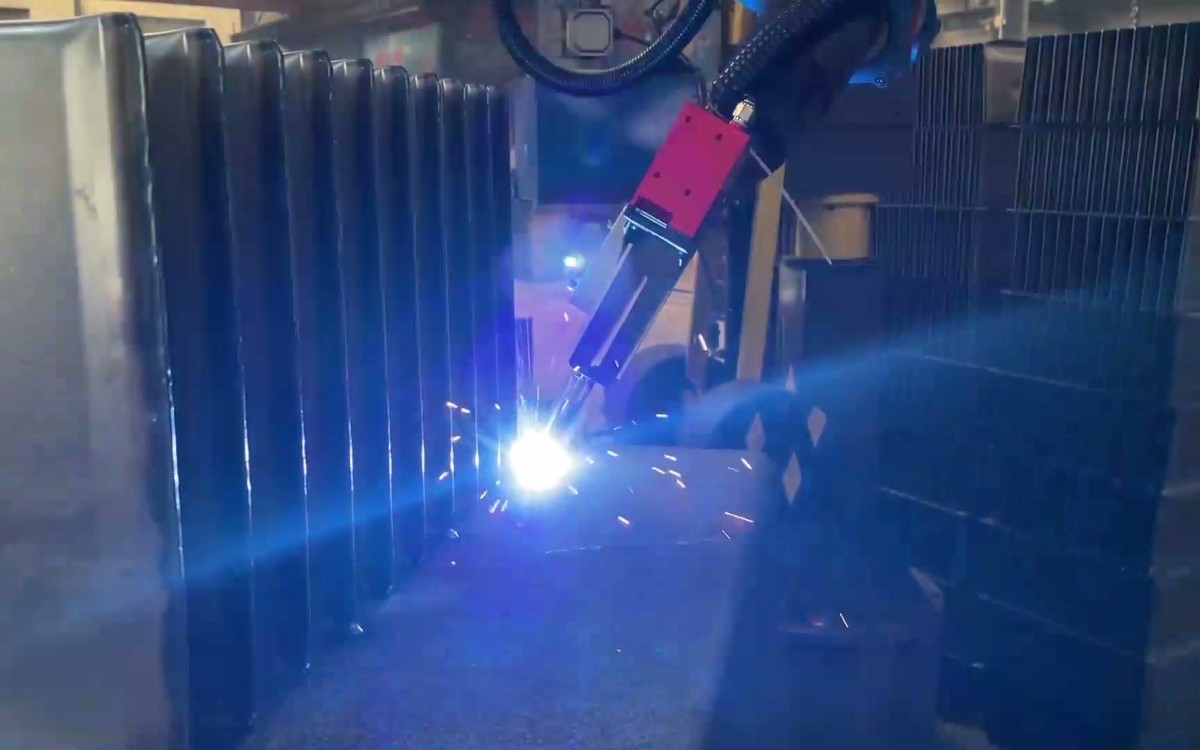
Pareti e nervature di rinforzo
Coordinare la parete, l'armatura e le sezioni ondulate con il controllo degli elementi di fissaggio e l'orientamento raggiungibile della saldatura.
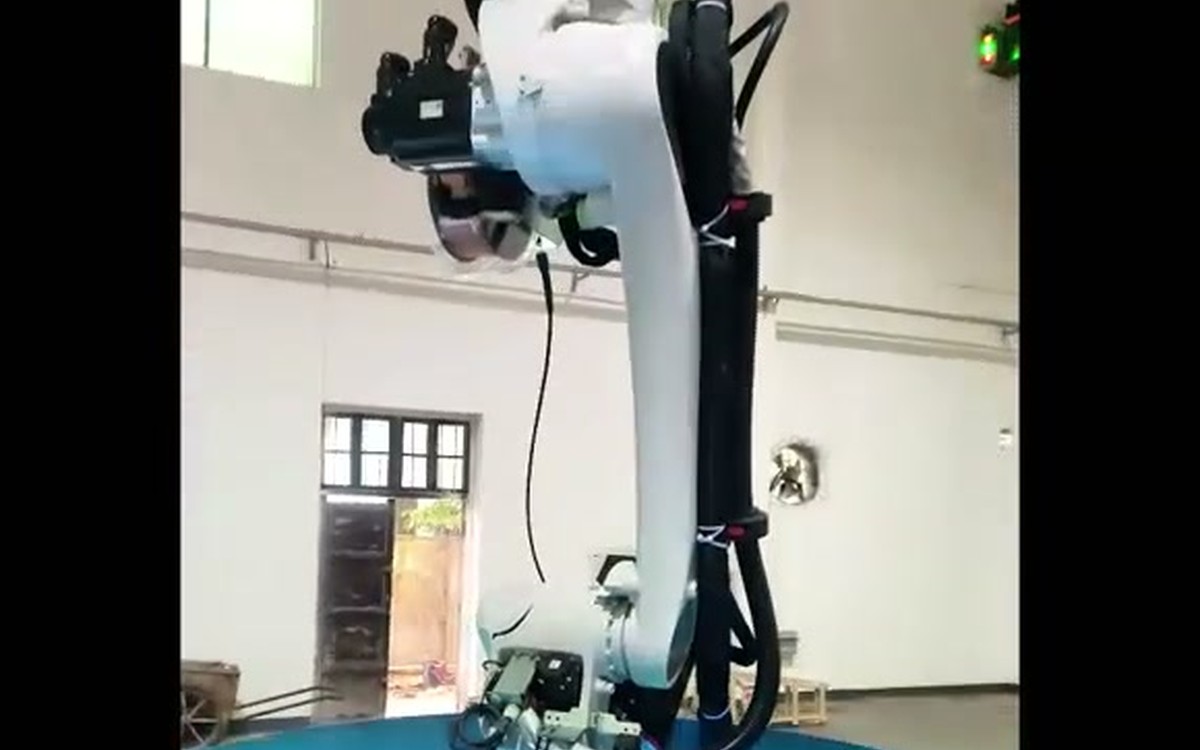
Saldatura interna
Utilizzare la configurazione invertita, a colonna o ad asse di traslazione selezionata per raggiungere le giunzioni interne identificate nel piano di processo.
Saldatura esterna, trasferimento e saldatura interna
Mantenere visibili tutte le fasi, sia manuali che automatizzate, dalla saldatura a punti e pallettizzazione fino al trasferimento tramite AGV, allo scarico con gru, alla saldatura di riparazione e al collaudo di tenuta.
L'intero serbatoio del carburante e le nervature di rinforzo devono essere saldati a punti manualmente e posizionati nell'apposito alloggiamento sul pallet speciale.
Il pallet speciale viene posizionato sull'apposita scaffalatura e attende che il veicolo a guida automatica (AGV) lo trasferisca al robot della stazione di saldatura esterna per la saldatura completa.
Una volta completata la saldatura esterna, l'AGV trasferirà il pezzo al robot della stazione di saldatura interna per la saldatura interna completa.
Una volta completata la saldatura interna, l'AGV trasporta il serbatoio nella posizione di scarico, la gru manuale lo abbassa e lo posiziona nell'area di saldatura di riparazione, dopodiché viene eseguito il test manuale di tenuta della saldatura di riparazione. L'AGV ritorna automaticamente all'area di carico in attesa.
Definisci ciascun componente in base alla sua funzione
La distinta base finale è specifica per ogni progetto. I ruoli dei singoli componenti indicano cosa deve essere coordinato prima della conferma di modelli, quantità e valori prestazionali.
| Componente | Responsabilità nell'applicazione |
|---|---|
| Robot di saldatura e pacchetto di processo | Mantenere il percorso della torcia programmato e il processo di saldatura ad arco con protezione gassosa selezionato attorno ai giunti definiti. |
| Localizzazione o tracciamento laser della giunzione | Individuare le caratteristiche della saldatura e correggere il percorso di supporto laddove la condizione di accoppiamento concordata richieda il rilevamento. |
| Colonna, portale o asse di traslazione | Estendere l'accesso attraverso le superfici del serbatoio e all'interno dell'area di saldatura. |
| Posizionatore e dispositivo dedicato | Mantenere il serbatoio a partire da punti di riferimento concordati e presentare le saldature in un orientamento funzionale. |
| Flusso di pallet e AGV | Spostare il pezzo in lavorazione tra le posizioni di carico, saldatura esterna, saldatura interna e scarico. |
| Comandi e limiti di sicurezza | Coordinare il movimento, i blocchi di sicurezza, gli stati di recupero e l'ambito operativo finale protetto. |
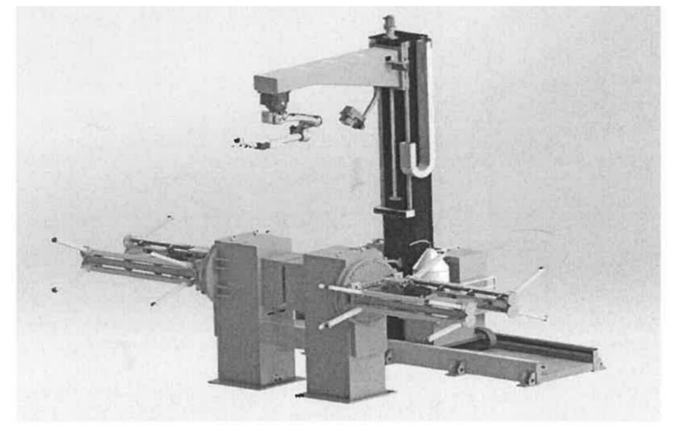
Il test di tenuta deve essere incluso nel piano di produzione.
Non separare la saldatura dalla verifica della tenuta stagna.
L'attuale flusso di lavoro prevede che la saldatura di riparazione manuale e il collaudo di tenuta vengano eseguiti dopo lo scarico. Il progetto dovrebbe quindi definire come vengono registrati l'aspetto della saldatura, la continuità del giunto, i requisiti dimensionali, l'esito della riparazione e il collaudo di tenuta.
Il metodo di prova, la pressione, la durata e i verbali di collaudo vengono definiti insieme alle specifiche del cliente e ai documenti di progetto approvati.
Hai bisogno di una revisione della saldatura dall'esterno all'interno?
Inviare il disegno del serbatoio, la sequenza dei giunti, il metodo di carico, il piano di collaudo e la superficie disponibile.
Definire esplicitamente il confine dell'automazione.
Revisione basata sulle applicazioni
Prima di selezionare l'attrezzatura, parti dal serbatoio, dai giunti, dall'assemblaggio e dal metodo di collaudo.
Architettura integrata
Coordinare l'accesso del robot, i sensori, i posizionatori, gli assi di traslazione e il flusso dei materiali come un unico sistema.
Obiettivi basati sulla validazione
Definire i cicli di legatura, saldatura e cambio formato in base ai pezzi reali e ai limiti di prova concordati.
Istruzioni manuali chiare
Mantenere visibili nell'ambito di lavoro le operazioni di saldatura a punti, movimentazione con gru, saldatura di riparazione e collaudo di tenuta.
Domande sulla saldatura del serbatoio del trasformatore
Quali tipologie di serbatoi per trasformatori possono essere coperte da questo concetto di automazione?
La soluzione può essere valutata per serbatoi rettangolari, serbatoi triangolari, serbatoi a pareti ondulate e lavori di copertura dei serbatoi. La copertura finale dipende dal disegno, dalla mappa delle saldature, dal concetto di fissaggio e dall'orientamento di saldatura raggiungibile.
Come vengono collegate le postazioni di saldatura esterne e interne?
Il flusso di lavoro prevede l'utilizzo di un pallet dedicato e di un AGV (veicolo a guida automatica). L'AGV trasporta il serbatoio all'area di saldatura esterna, lo trasferisce all'area di saldatura interna e infine lo sposta all'area di scarico prima della saldatura di riparazione e del test di tenuta.
Un nuovo tipo di vasca richiede un riapprendimento completo?
Non necessariamente. La programmazione offline, la scansione dei nodi di giunzione e la localizzazione laser possono ridurre il lavoro di formazione sulla cella, ma il risultato dipende dalla qualità del modello, dalla ripetibilità del dispositivo, dalla calibrazione, dal rilevamento e dall'ambito di cambio concordato.
Come si verifica la tenuta stagna dopo la saldatura?
Il processo include una fase di riparazione-saldatura manuale e di prova di tenuta dopo lo scarico. Il metodo di prova, la pressione, la durata, la soglia di accettazione e il formato della registrazione devono essere definiti dal cliente approvato e dai requisiti di progetto.
Cosa devo inviare per la valutazione della candidatura?
Inviare il disegno del serbatoio, la mappa dei giunti, il materiale e lo spessore, le condizioni di assemblaggio e di saldatura a punti, le varianti previste, il metodo di carico, la definizione della produzione target, il piano di ispezione e di prova di tenuta, le utenze e lo spazio disponibile sul pavimento.
Iniziate con il disegno del serbatoio del trasformatore
EVST può utilizzare il pezzo in lavorazione, la sequenza di saldatura, il flusso dei materiali e il piano di collaudo per esaminare un'architettura di saldatura esterna e interna pratica prima che vengano definiti i parametri specifici del progetto.