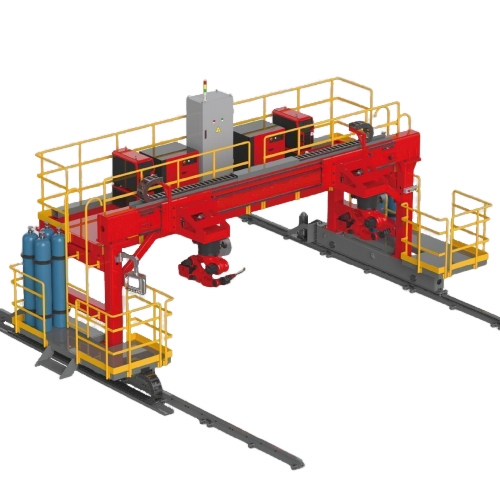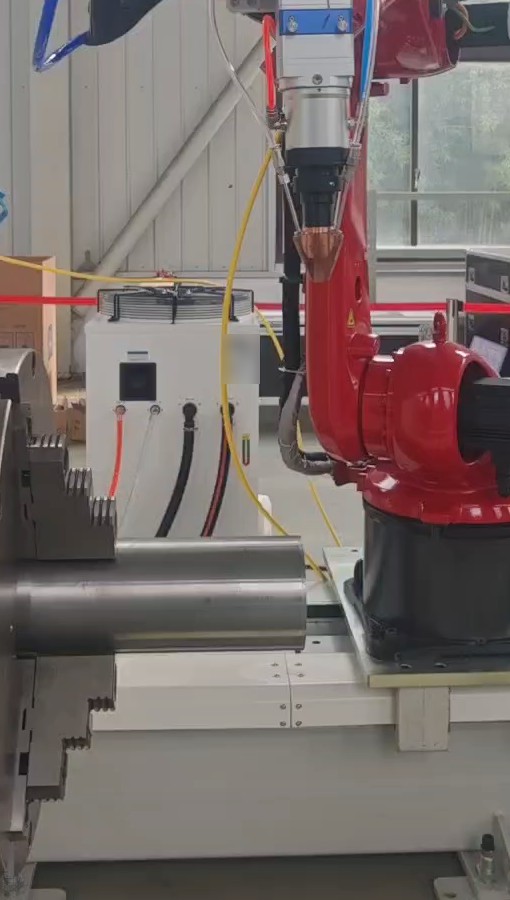
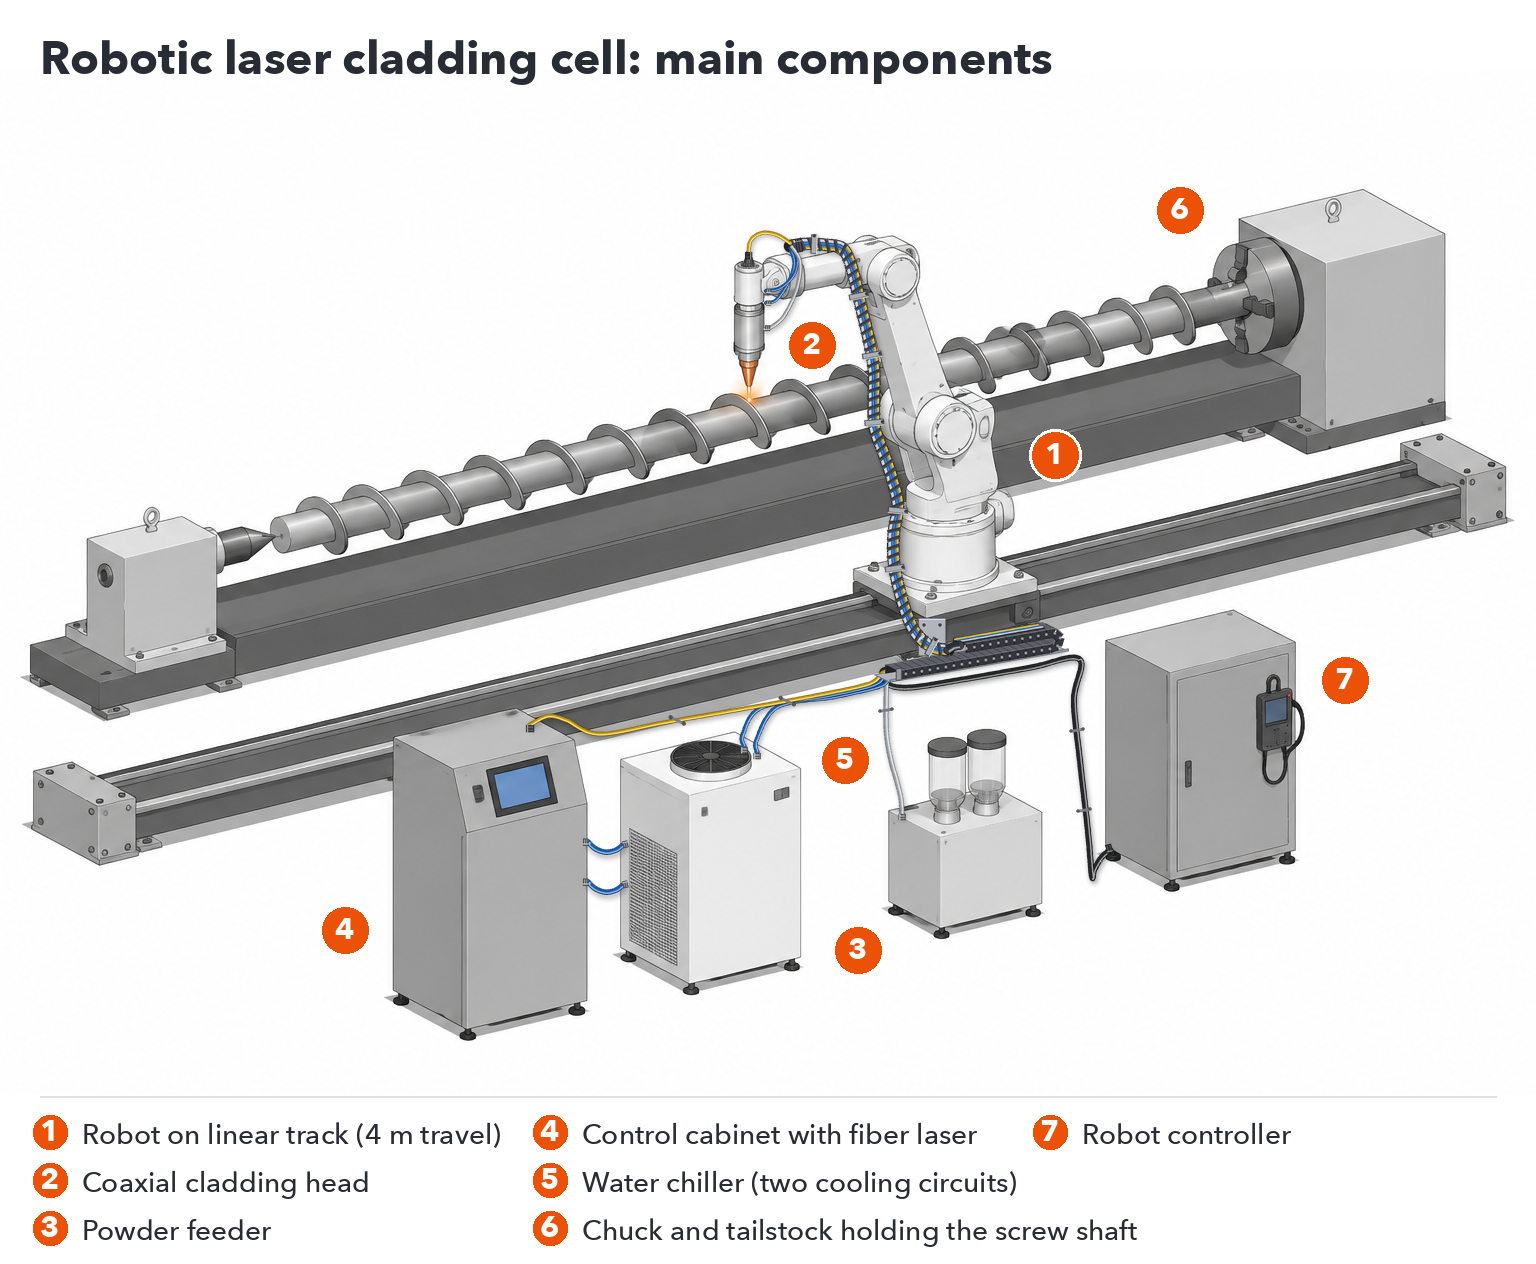
Un sistema robotizzato di rivestimento laser è composto da sei parti principali: un robot industriale a sei assi, una testa di rivestimento con alimentazione coassiale della polvere, un alimentatore di polvere, un laser a fibra continua, un refrigeratore ad acqua e un sistema di posizionamento del pezzo, solitamente un mandrino per i pezzi rotanti e una guida lineare per il robot. Il robot, il laser e il refrigeratore sono componenti industriali standard; la testa di rivestimento, l'alimentatore di polvere e il quadro di controllo integrato sono realizzati specificamente per il rivestimento.
| Componente | Ciò che fa | Standard o progettato per il rivestimento |
|---|---|---|
| Robot industriale a sei assi | Sposta la testa di rivestimento lungo il percorso programmato | Robot industriale standard |
| Tracciato lineare | Estende la portata del robot lungo i tratti lunghi; 4 m di corsa effettiva nella cella standard | Costruito secondo la disposizione delle celle |
| Mandrino / asse rotante | Sostiene e ruota alberi, barre e tubi per il rivestimento esterno | Dimensionato in base alla parte |
| Testa di rivestimento | Focalizza il laser e convoglia la polvere coassialmente nel bagno di fusione. | Progettato per il rivestimento |
| Alimentatore di polvere | Dosare la polvere sulla testa a un ritmo costante | Progettato per il rivestimento |
| Sorgente laser in fibra | Fornisce un raggio laser continuo (1080 nm) | Sorgente laser standard, alloggiata nel quadro di controllo. |
| refrigeratore d'acqua | Raffredda sia la sorgente laser che la testa di rivestimento. | Refrigeratore standard, dimensionato in base alla potenza del laser |
| Cabina di controllo | Integra il laser, il monitoraggio e l'interfaccia uomo-macchina (HMI); include il modulo IoT per la diagnosi remota. | Progettato per il rivestimento |
Per ogni impianto è prevista l'installazione di protezioni laser di sicurezza intorno alla cella.
Scegli la configurazione in base alla superficie da rivestire. Il rivestimento esterno (OD) copre la parte esterna di alberi, barre, tubi e estremità di condotti: un mandrino ruota il pezzo mentre il robot muove la testa lungo di esso, depositando un cordone a spirale continuo. Il rivestimento su superfici piane copre piastre e superfici piane: il robot deposita cordoni paralleli uno accanto all'altro, ciascuno sovrapposto al precedente, fino a coprire l'area. È possibile impostare una singola cella per entrambi i tipi di rivestimento, a condizione che il mandrino e l'area di lavoro piana siano previsti nel layout.
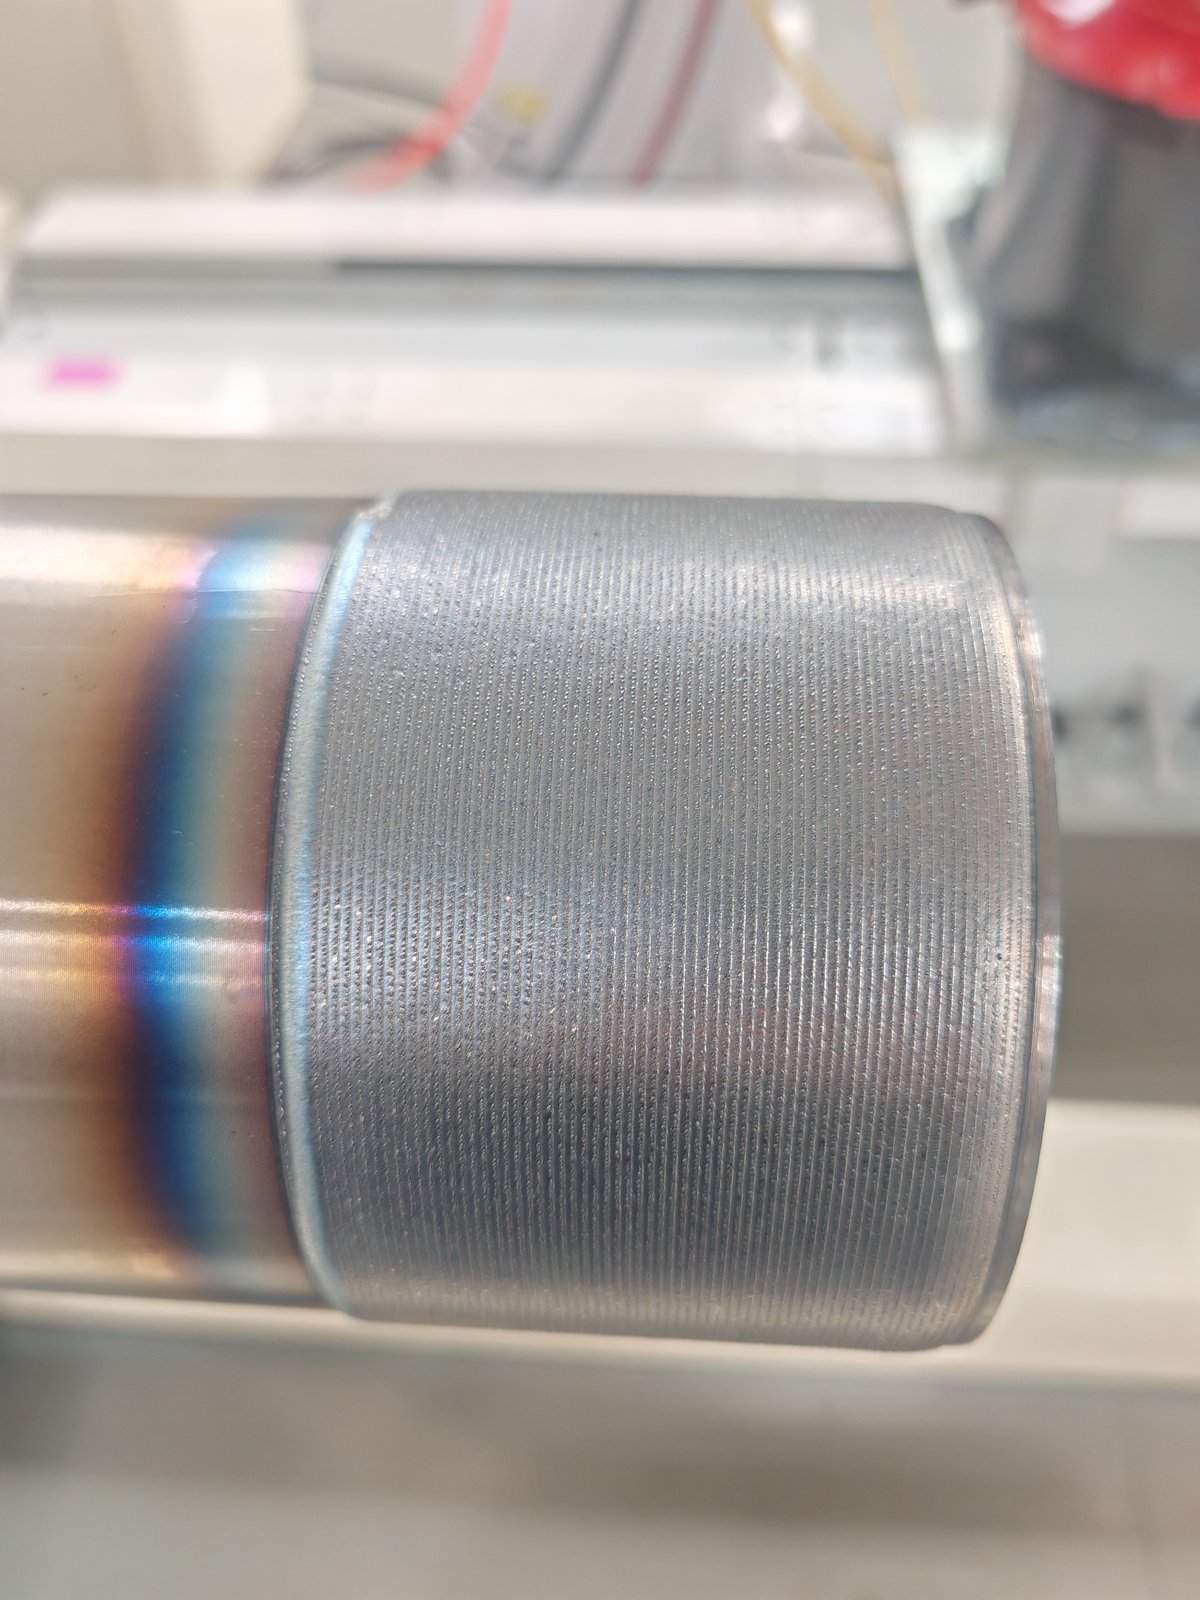
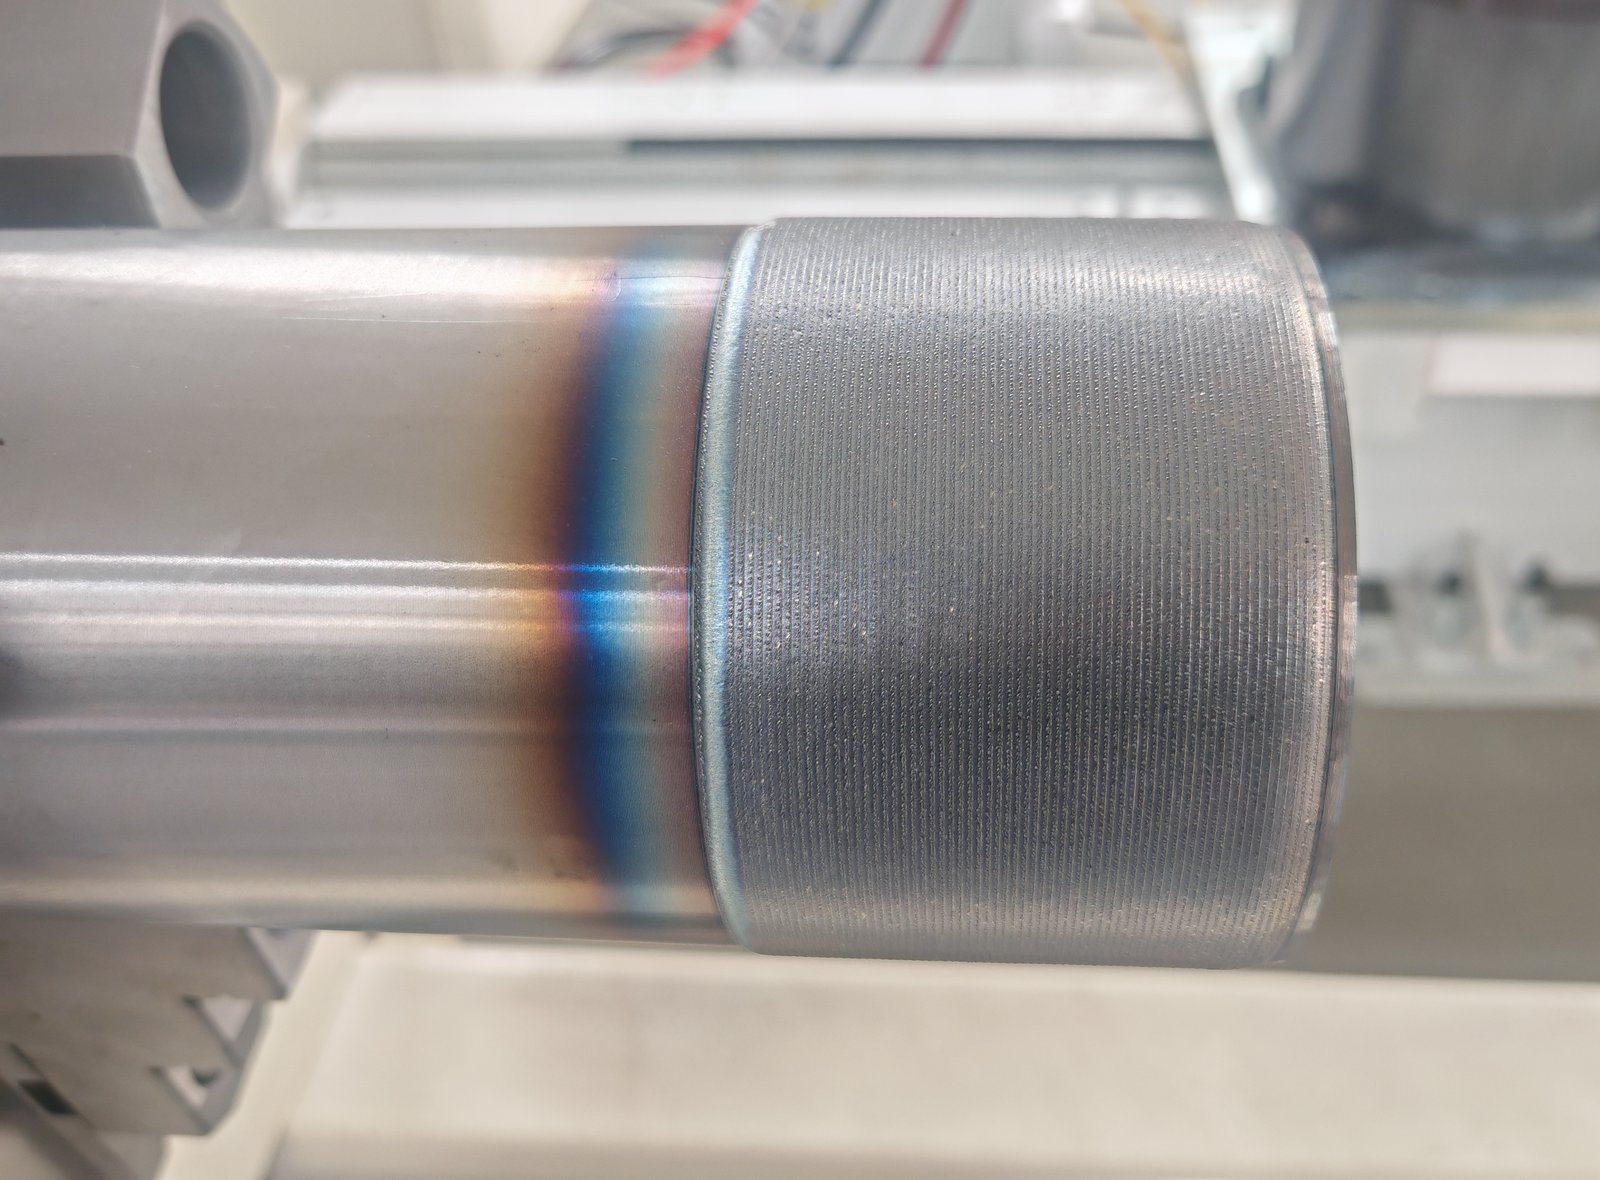
Il pezzo viene fissato in un mandrino e ruotato; il robot mantiene la testa di rivestimento sopra la superficie e si sposta lungo l'asse. La fascia di rivestimento nella prova sottostante è uniforme lungo tutta la sua lunghezza, e la fascia colorata accanto ad essa rappresenta la zona termicamente alterata del metallo base.
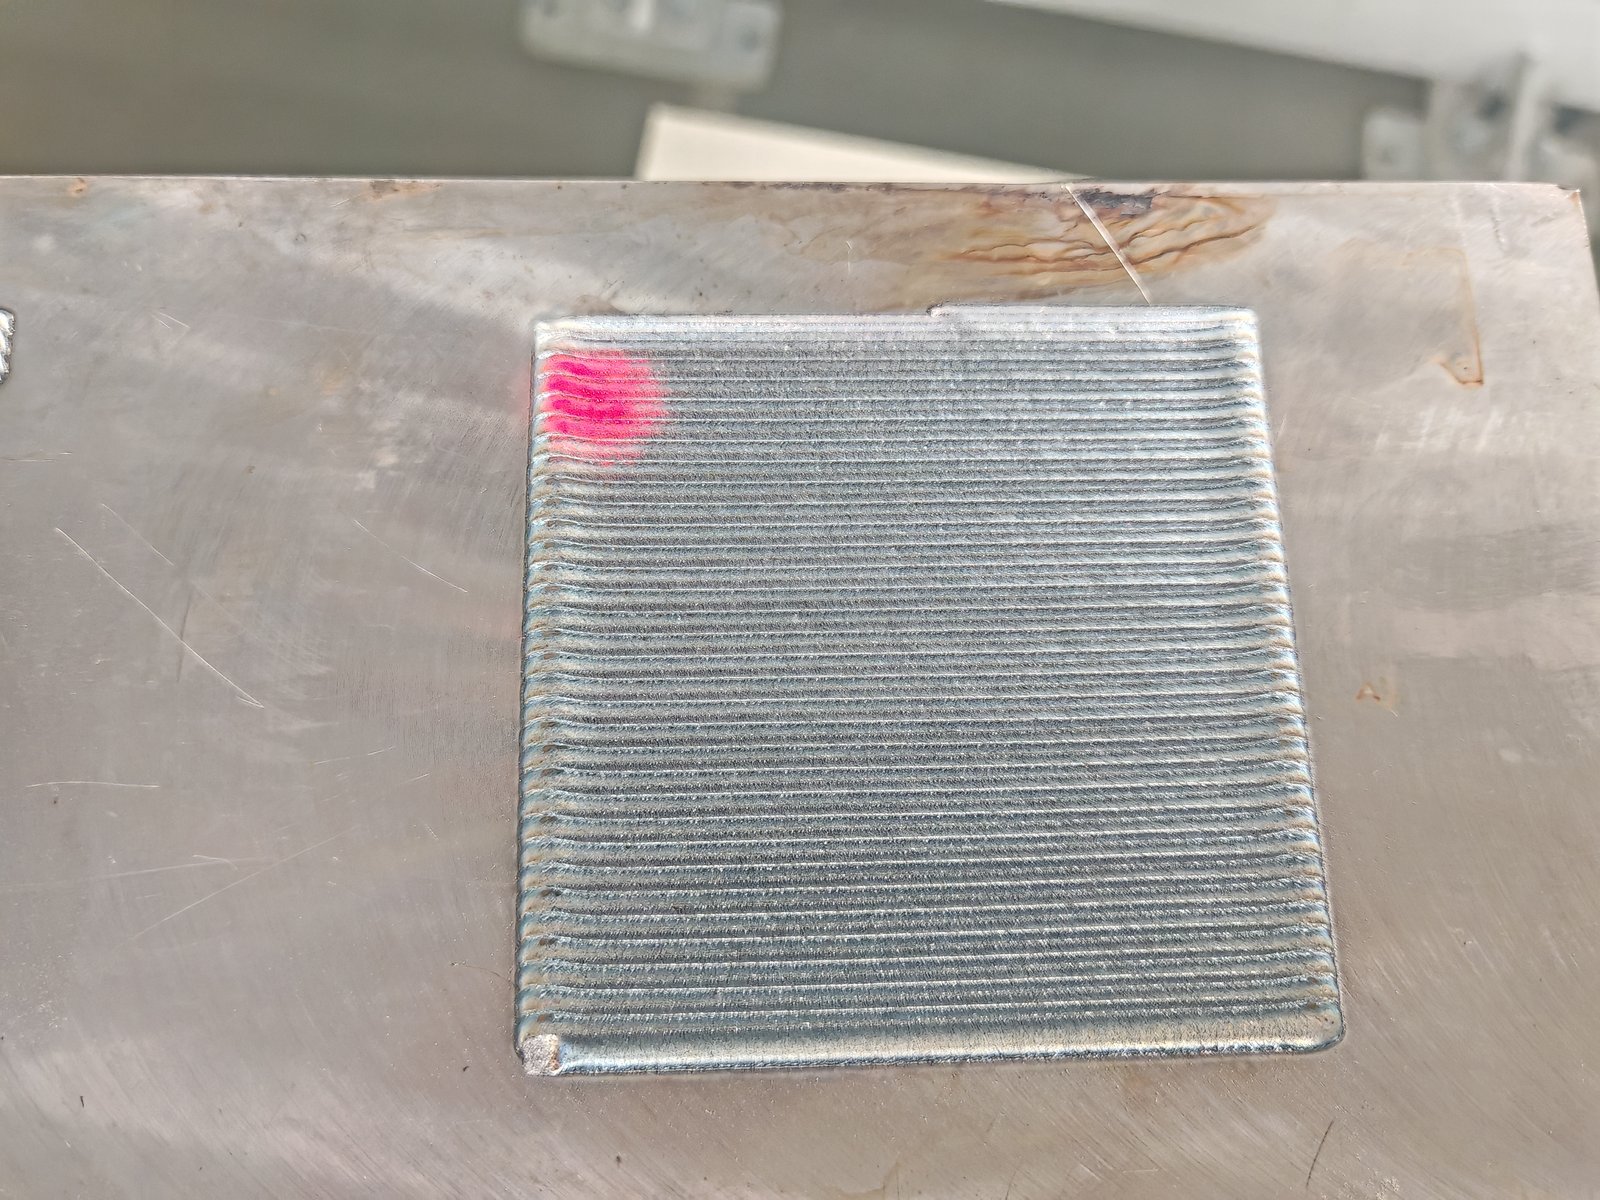
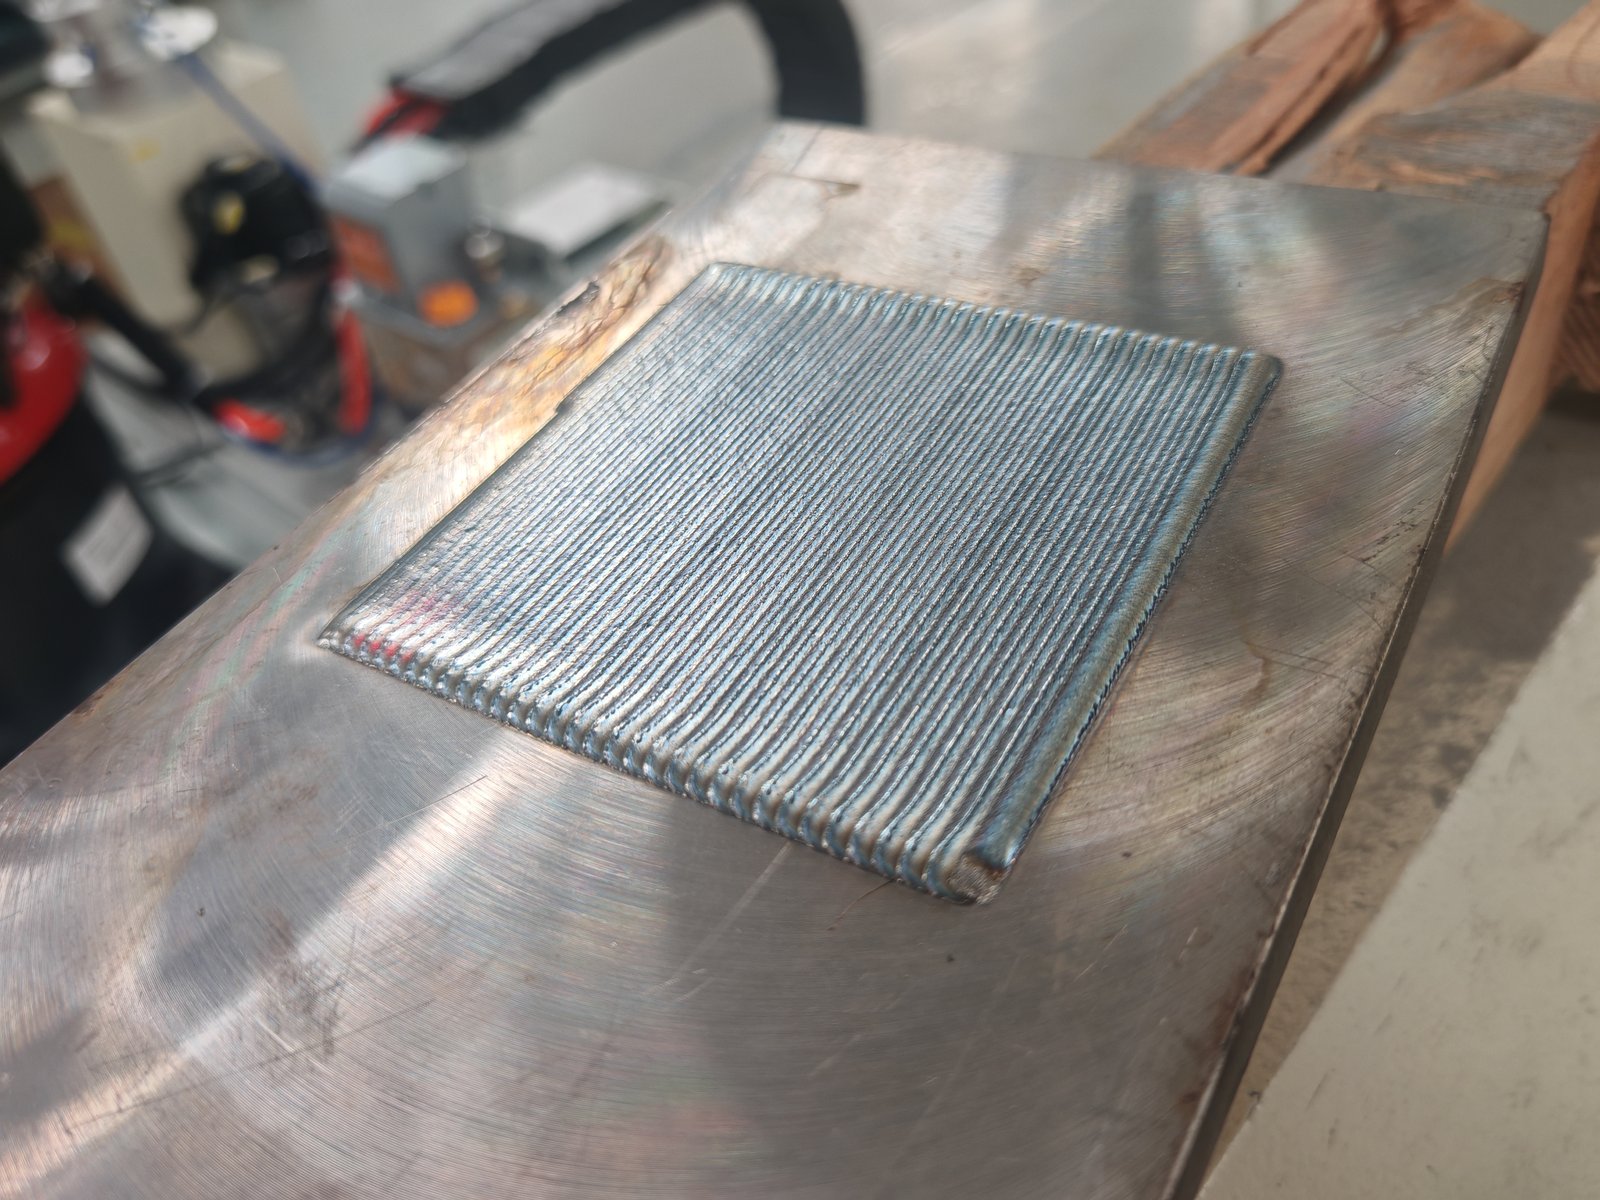
Il robot deposita un cordone dopo l'altro con una sovrapposizione predefinita, creando uno strato uniforme su tutta l'area. La patch di prova quadrata qui sotto mostra lo schema a passaggi multipli.
Per informazioni su come funziona il processo di rivestimento laser e a cosa serve, consultare la nostra Principi di base e dimostrazione del processo di rivestimento laser.
Per le alesature interne è necessaria una testa di rivestimento interna dedicata, che si adatti all'interno dell'alesaggio. La lavorazione delle alesature viene solitamente eseguita su una macchina di rivestimento CNC dedicata; vedi la sezione successiva.
Scegliete una cella robotizzata quando i vostri pezzi variano per forma e dimensione, quando avete bisogno di lavorare sia superfici esterne che piane, o quando la cella deve adattarsi a un layout esistente. Scegliete una macchina CNC dedicata per la placcatura laser quando la maggior parte del vostro lavoro riguarda una famiglia di pezzi, come ad esempio aste o fori per cilindri idraulici in volumi costanti, e desiderate la rigidità di una macchina utensile chiusa e impostazioni fisse.
| Cella robotizzata per rivestimento laser | Macchina di rivestimento laser CNC dedicata | |
|---|---|---|
| Il più adatto | Parti miste: alberi, barre, estremità di tubi, piastre, superfici piane; riparazioni e piccoli lotti | Una famiglia di componenti in volume: aste, colonne e fori dei cilindri. |
| superfici | Superfici OD e piane in un'unica cella; i percorsi a forma libera sono programmati sul robot | OD, o ID con testa interna, oppure una macchina combinata OD/ID |
| Movimento | Percorso del robot più rotazione del mandrino e binario lineare | Assi X/Y/Z più un mandrino rotante; risoluzione e ripetibilità di 0.01 mm / 0.01° |
| Dimensione della parte | Impostato dal mandrino, dalla corsa del binario e dalla portata del robot per ogni progetto | Macchina per diametri esterni: fino a Ø630 mm × 3,000 mm, 2 t. Macchina per diametri interni: fori da Ø180 mm (Ø100 mm opzionale) a Ø500 mm, lunghezza fino a 2,500 mm, 2 t. Macchina combinata per diametri esterni/interni: diametro esterno fino a Ø1,000 mm, lunghezza 5,000 mm o superiore. |
| disposizione | Stazione fissa, layout aperto predisposto per adattarsi all'impianto | Macchina chiusa con ingombro proprio |
Quando una macchina dedicata è più adatta
Se il tuo lavoro rientra in uno di questi casi, indicaci la famiglia di componenti quando richiedi un preventivo e EVST valuterà una configurazione di macchina dedicata insieme alla cella robotizzata.
Polvere, non filo metallico. Il sistema alimenta la polvere in modo coassiale: l'ugello circonda il fascio, in modo che la polvere raggiunga il bagno di fusione uniformemente da ogni direzione. Questo permette al robot di cambiare direzione liberamente lungo un percorso. La configurazione standard prevede l'alimentazione a polvere; l'alimentazione a filo non è inclusa.
Testina ad alta velocità o testina a banda larga per lavori di overdrive. Entrambe le opzioni sono disponibili per la placcatura esterna (OD). Di seguito i dati di riferimento relativi alla configurazione della macchina dedicata per la placcatura esterna, per uno strato di rivestimento di 1.2 mm:
| Tipo di testa | Tempo di posa del rivestimento per m² (strato da 1.2 mm) | Utilizzo della polvere |
|---|---|---|
| Testa di rivestimento ad alta velocità | 2–2.5 h/m² | 85-90% |
| Testa di rivestimento a banda larga | 1.5–3 h/m² | 95% o più |
| Testa passante (ID) | 3 h/m² | 85-90% |
| Testa a foro cieco (ID) | 3.5 h/m² | 85-90% |
La testina a banda larga spreca meno polvere; la testina ad alta velocità funziona in un intervallo di tempo più ristretto. Poiché la polvere rappresenta il costo principale di esercizio (vedi sotto), il suo utilizzo è importante quanto la velocità quando si confrontano le testine.
Alimentatore di polvere. Gli alimentatori di polvere delle celle che abbiamo consegnato sono unità pneumatiche (a gas vettore) o a gravità, servoazionate, con portate da 5 a 100 g/min, regolabili in continuo, con una stabilità di alimentazione di ±3%.
Potenza laser. I sistemi che abbiamo realizzato utilizzano laser a fibra continua da 6 kW a 12 kW, a 1080 nm, con potenza regolabile dal 10% al 100%. Una potenza maggiore aumenta la velocità di deposizione e l'area coperta all'ora. La potenza laser finale e la configurazione dell'alimentatore vengono selezionate per ogni progetto in base ai pezzi, ai requisiti di rivestimento e all'obiettivo di produzione, e confermate durante la prova di rivestimento.
La prima domanda che EVST pone è se la superficie si guasta per usura o per corrosione. Questa scelta determina la polvere di rivestimento e, di conseguenza, i parametri di processo. Una barra soggetta a usura a contatto con le guarnizioni e un componente soggetto a corrosione in acqua di mare richiedono polveri e impostazioni diverse, anche sulla stessa macchina. Descriveteci come si guasta il componente durante l'utilizzo, non solo il disegno.
Il processo di rivestimento laser funziona ad alta potenza per lunghi periodi e gran parte di questa energia si trasforma in calore. Il sistema di raffreddamento svolge quindi una doppia funzione: una per la sorgente laser e una per la testa di rivestimento posizionata sul polso del robot. Il controllo della temperatura è fondamentale per una produzione stabile e il sistema di raffreddamento è dimensionato in base alla potenza del laser; sono disponibili sistemi di raffreddamento di dimensioni inferiori laddove la potenza del laser lo consenta.
L'acqua di raffreddamento dei laser a fibra viene in genere mantenuta a una temperatura di circa 22 °C. Se l'aria intorno al laser è sufficientemente calda e umida da far sì che il suo punto di rugiada superi la temperatura dell'acqua, si verifica la condensazione all'interno del laser. Nei climi umidi, è consigliabile prevedere un sistema di condizionamento dell'aria o di deumidificazione per l'involucro del laser.
La polvere presente su una lente o su una finestra protettiva assorbe l'energia laser e può bruciare le ottiche, danneggiando la testa di rivestimento o l'emissione laser. Per questo motivo, le apparecchiature per il rivestimento laser sono più complesse da costruire rispetto alle apparecchiature di saldatura convenzionali: il percorso ottico viene assemblato in una camera priva di polvere e mantenuto sigillato per proteggerlo da polveri e detriti.
L'attrezzatura è un acquisto una tantum; la polvere viene consumata a ogni turno. Due macchine possono consumare decine di chilogrammi di polvere in due giorni e gli utenti abituali la acquistano a tonnellate. Durante la vita utile della cella, la polvere diventa una delle voci di costo più importanti. Quando si confrontano i sistemi, è importante confrontare il consumo di polvere e la fornitura di polvere, non solo il prezzo della macchina. EVST fornisce polvere di rivestimento adatta all'applicazione.
Le apparecchiature per la placcatura laser sono meno tolleranti agli errori rispetto alle apparecchiature di saldatura: un utilizzo errato può danneggiare la sorgente laser o la testa di placcatura. Conoscere il processo è più importante dell'hardware, ed è per questo che EVST include la formazione in loco anziché affidarsi esclusivamente all'istruzione a distanza (vedi sotto).
Il campo di lavoro di una cella di rivestimento laser robotizzata è determinato da quattro fattori: il mandrino o l'asse rotante che sostiene il pezzo, la guida lineare su cui si muove il robot, la portata del robot e la superficie di lavoro per i pezzi piani. EVST dimensiona ciascuno di questi fattori in base al pezzo più grande, pertanto la maggior parte dei limiti indicati di seguito sono configurati per ogni singolo progetto anziché essere fissi.
| Articolo da poligono di lavoro | Cella robotizzata per rivestimento laser |
|---|---|
| Diametro massimo del componente (rivestimento esterno) | Configurato per progetto: impostato dal mandrino e dalla portata del robot |
| Lunghezza massima del rivestimento | Configurato per progetto: il robot si muove lungo il tratto su una guida lineare. |
| Percorso lineare | 4 m di distanza effettiva (cella standard) |
| Peso massimo del pezzo | Configurato per progetto: impostato in base alla portata del mandrino e dell'asse rotante. |
| Chuck | Mandrino a tre griffe su asse rotante per alberi, barre e tubi; dimensioni configurabili in base al progetto. |
| Carico utile dell'asse rotante/posizionatore | Configurato per progetto |
| Parti piatte | Configurabile per progetto: definito dalla portata del robot, dalla corsa del binario e dall'area di lavoro nel layout |
| Riferimento: macchina per rivestimento OD dedicata | Fino a Ø630 mm × 3,000 mm di lunghezza del rivestimento, 2 t |
Per dimensionare la cella, inviare il diametro maggiore, la lunghezza da rivestire, il peso e il baricentro della parte più pesante e le dimensioni di eventuali parti piane.
| Articolo | Specifiche (configurazioni realizzate fino ad oggi) |
|---|---|
| tipo di cellula | Cella di rivestimento laser robotizzata a stazione fissa, senza piattaforma mobile; configurata per adattarsi al layout dell'impianto. |
| Configurazioni | Rivestimento OD (rotazione del mandrino); rivestimento multi-passaggio a superficie piana |
| Robot | Robot industriale a sei assi; carico utile e portata selezionati per la testa di rivestimento e il pezzo |
| Tracciato lineare | 4 m di distanza effettiva (cella standard) |
| Sorgente laser | Laser a fibra continua, 1080 nm; 6–12 kW sui sistemi realizzati fino ad oggi; potenza regolabile 10–100%; uscita in fibra QBH; raffreddamento ad acqua; ingresso 380 V; controllo remoto e locale |
| Testa di rivestimento | Testa di alimentazione polvere coassiale; testa ad alta velocità o a banda larga per lavorazioni esterne. |
| Alimentatore di polvere | Pneumatico (gas vettore) o gravità; servoazionamento; 5–100 g/min regolabile in continuo sulle celle erogate; stabilità dell'alimentazione ±3% |
| Raffreddamento | Refrigeratore d'acqua dimensionato in base alla potenza del laser; raffredda la sorgente laser e la testa di rivestimento. |
| Controllate | Armadio di controllo integrato con sorgente laser e monitoraggio; interfaccia HMI touchscreen. |
| Diagnosi remota | Modulo IoT per la visualizzazione remota dell'HMI e dei dati operativi; può essere disconnesso quando non necessario. |
| Allarmi laser | Lettura tramite cavo Ethernet con software per PC (versione inglese disponibile) |
Le specifiche riportate in questa pagina rappresentano valori tipici delle configurazioni realizzate fino ad oggi; la potenza del laser e la configurazione dell'alimentatore di polvere per la vostra cella vengono scelte in base al progetto. La velocità di rivestimento, lo spessore dello strato, la qualità dello strato e l'utilizzo della polvere dipendono dal pezzo, dal materiale di base, dalla polvere e dai requisiti di rivestimento, e vengono confermati per ogni progetto in una prova di rivestimento.
L'accettazione in fabbrica, l'installazione e la messa in servizio in loco vengono concordate per ogni singolo progetto e specificate nel preventivo.
EVST raccomanda 1-2 giorni di formazione in loco al momento della consegna. La formazione copre il funzionamento del sistema di controllo, l'impostazione dei parametri per le lavorazioni resistenti all'usura e alla corrosione e i controlli di routine per la protezione delle ottiche. L'istruzione a distanza non sostituisce la formazione pratica sui propri componenti.
Il modulo IoT consente ai tecnici EVST di visualizzare da remoto il touchscreen e i dati operativi, facilitando l'individuazione rapida dei guasti anche in presenza di barriere linguistiche. Il modulo viene fornito con una scheda SIM cinese senza roaming internazionale; è possibile sostituirla con una scheda SIM locale all'arrivo del sistema o collegare il modulo alla propria rete.
Se non si desidera che i dati di produzione escano dallo stabilimento, utilizzare il sistema senza la scheda SIM o senza il cavo di rete del modulo IoT. Collegarlo solo quando è necessaria una diagnosi remota di un guasto e scollegarlo nuovamente al termine.
Quando la sorgente laser emette un allarme, il codice viene letto collegando un PC al laser tramite un cavo Ethernet e aprendo il software di diagnostica del laser, disponibile anche in inglese. EVST include questa procedura nella sua formazione, in modo che il vostro team possa recuperare i codici di errore senza dover attendere l'assistenza.
Le condizioni di garanzia sono confermate nel preventivo. Per gli impianti all'estero, EVST spedisce i pezzi di ricambio per la sostituzione in loco e gestisce il lavoro da remoto; questo è più rapido rispetto all'attesa di un tecnico che si sposti attraverso diversi fusi orari. È possibile organizzare visite in loco all'estero, con i costi di viaggio e di assistenza concordati preventivamente nel contratto.
I tempi di consegna dipendono dalla configurazione e sono confermati nel preventivo; i tempi di spedizione dipendono dalla destinazione.
Un preventivo per un sistema robotizzato di rivestimento laser parte da cinque parametri di input. Sulla base di questi, EVST può organizzare prove di rivestimento su campioni dei vostri pezzi prima di effettuare un ordine.
Un sistema robotizzato di rivestimento laser è una cella in cui un robot industriale muove una testa di rivestimento laser su un pezzo, fondendo la polvere metallica sulla sua superficie per creare uno strato denso, metallurgicamente legato e resistente all'usura o alla corrosione. Il sistema EVST combina un robot a sei assi su una guida lineare con una testa di polvere coassiale, un laser a fibra continua, un alimentatore di polvere e un refrigeratore d'acqua, oltre a un mandrino per la rotazione dei pezzi.
Una cella di rivestimento laser robotizzata comprende il robot, il laser a fibra, la testa di rivestimento, l'alimentatore di polvere, il refrigeratore ad acqua e un mandrino o una guida lineare per presentare il pezzo. Nella cella EVST, il robot, il laser e il refrigeratore sono componenti industriali standard; la testa di rivestimento, l'alimentatore di polvere, il quadro di controllo integrato e la base della cella sono realizzati specificamente per il rivestimento; mentre il mandrino, la guida e il layout sono dimensionati in base ai vostri pezzi. EVST integra questi componenti in un'unica cella e imposta i percorsi del robot, i parametri di processo e la polvere per i vostri pezzi.
Per alberi, barre, estremità di tubi e parti piane di vario tipo, una cella robotizzata offre maggiore flessibilità: un'unica cella gestisce sia il diametro esterno che le superfici piane e si adatta a un layout aperto. Per una singola famiglia di pezzi in volumi costanti, come ad esempio le bielle dei cilindri, o per i fori dei cilindri, una macchina CNC dedicata è la soluzione migliore.
Una singola cella robotizzata può gestire la placcatura esterna e delle superfici piane quando sia il mandrino che l'area di lavoro piana sono previsti nel progetto. I fori interni richiedono una testa di placcatura interna e vengono normalmente placcati su una macchina dedicata; una testa per fori passanti lascia circa 30 mm non placcati sul fondo del cilindro, a meno che il fondo non venga tagliato, mentre una testa per fori ciechi placca l'intera profondità.
Il sistema EVST utilizza un'alimentazione coassiale di polvere. L'ugello distribuisce la polvere attorno al fascio da ogni direzione, consentendo al robot di cambiare direzione lungo un percorso senza modificare il modo in cui la polvere entra nel bagno di fusione. La polvere offre inoltre un'ampia scelta di leghe resistenti all'usura e alla corrosione. L'alimentazione a filo non fa parte della configurazione standard.
I sistemi realizzati da EVST utilizzano laser a fibra continua da 6 kW a 12 kW. Una potenza maggiore consente di coprire una superficie maggiore all'ora, ma la potenza necessaria per la vostra cella viene valutata caso per caso in base al progetto, tenendo conto del diametro e della lunghezza del pezzo, dello spessore dello strato e dell'obiettivo di potenza, e confermata tramite una prova di rivestimento sui vostri pezzi.
Per uno strato di 1.2 mm su superficie esterna, una testa ad alta velocità lavora a circa 2-2.5 ore/m² con un utilizzo della polvere dell'85-90%, mentre una testa a banda larga lavora a circa 1.5-3 ore/m² con un utilizzo del 95% o superiore. La testa a banda larga spreca meno polvere, il che è importante perché la polvere rappresenta il costo di esercizio principale.
Specificare il diametro maggiore, la lunghezza da rivestire, il peso e il baricentro del pezzo più pesante e le dimensioni di eventuali parti piane. EVST dimensiona il mandrino, l'asse rotante, la guida lineare e la portata del robot in base a tali pezzi; la guida lineare della cella standard ha una corsa effettiva di 4 m, mentre gli altri limiti vengono configurati per ogni progetto. A titolo di riferimento, una macchina per la rivestitura di esterni dedicata può lavorare pezzi fino a Ø630 mm × 3,000 mm e 2 t.
Sì. Colonne di supporto idrauliche, martinetti e cilindri per attrezzature minerarie per il carbone rappresentano una delle principali applicazioni del rivestimento laser, sia per i componenti nuovi che per la rigenerazione di quelli usurati. Aste e colonne vengono rivestite sulla superficie esterna; i fori dei cilindri vengono rivestiti con una testa interna.
La placcatura laser viene utilizzata su componenti per attrezzature minerarie, per la produzione di energia, la metallurgia, la petrolchimica e l'ingegneria offshore, tra cui tubi per pozzi petroliferi, alberi e grandi parti di macchinari che vengono riparate o rigenerate. Le linee di produzione per la placcatura di tubi per pozzi petroliferi possono essere progettate su misura.
Prima di acquistare, chiedete quattro cose: il fornitore è disposto a realizzare campioni di rivestimento secondo le vostre specifiche prima dell'ordine? Può fornire polvere di rivestimento adatta alle vostre condizioni di esercizio? Formerà i vostri operatori in loco? E come vi assisterà dopo la consegna, inclusa la diagnostica a distanza e la fornitura di pezzi di ricambio? Per questo motivo, EVST fornisce insieme attrezzature, polvere di rivestimento adatta e configurazione del processo.
Pianifica 1-2 giorni di formazione in loco al momento della consegna, che coprano il sistema di controllo, l'impostazione dei parametri per le attività di usura e corrosione e la cura delle ottiche. Successivamente, il modulo IoT consente ai tecnici EVST di diagnosticare i guasti da remoto; all'estero, installa una scheda SIM locale poiché la SIM fornita non supporta il roaming internazionale.
Sì. EVST spedisce i pezzi di ricambio per la sostituzione in loco, gestisce il lavoro da remoto e diagnostica i guasti tramite il modulo IoT del sistema una volta inserita una scheda SIM locale. Per motivi di sicurezza dei dati, la scheda SIM o il cavo di rete del modulo possono rimanere scollegati durante la normale produzione e essere collegati solo quando un guasto richiede assistenza da remoto.
Le condizioni di garanzia e i tempi di consegna dipendono dalla configurazione e sono confermati nel preventivo. Dopo la consegna, gli stabilimenti all'estero ricevono assistenza tramite la spedizione di pezzi di ricambio e supporto da remoto; le visite in loco all'estero vengono organizzate con concordamento preventivo dei costi di viaggio e di assistenza.
Il prezzo di un sistema di rivestimento laser dipende dalla potenza del laser, dal tipo di testa di rivestimento, dalle dimensioni del mandrino e dalla lunghezza del percorso lineare, dal fatto che la cella esegua solo il rivestimento esterno o anche la lavorazione di superfici piane, dalle dimensioni del refrigeratore e dalla messa in servizio e formazione in loco. I costi di esercizio sono principalmente dovuti alla polvere, quindi è necessario richiedere anche il consumo previsto di polvere. EVST fornisce preventivi personalizzati per ogni progetto dopo aver esaminato i pezzi. Contattaci con disegni e requisiti di rivestimento.
Tutti i valori riportati in questa pagina sono valori tipici; le prestazioni effettive del rivestimento vengono confermate per ogni progetto tramite una prova di rivestimento.