
Robotiline leegi kaldlõikus: leidke esmalt serv
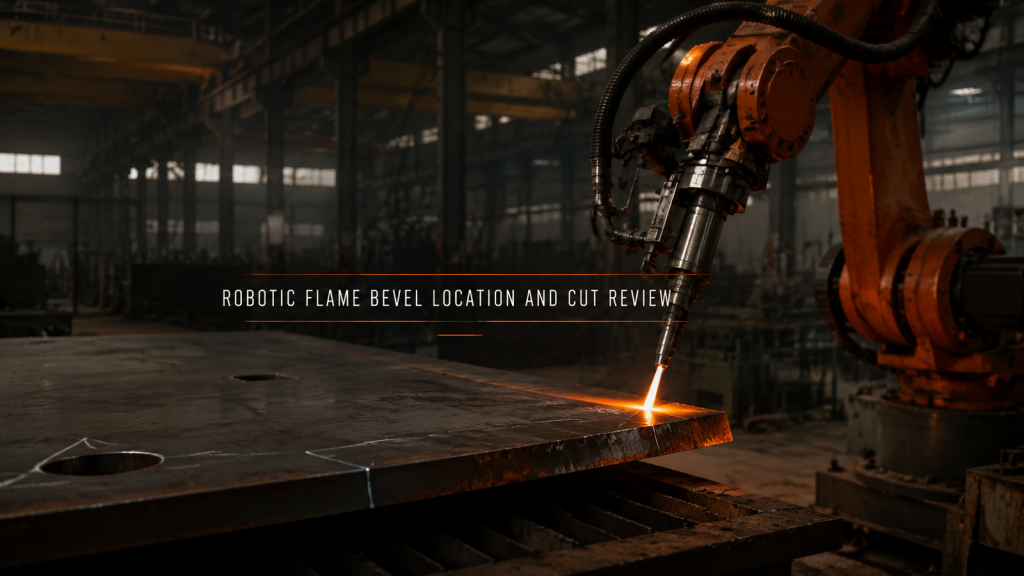
Robotiseeritud leegi kaldlõikamiseks on vaja stabiilset plaadi tugipunkti, mõõdetud serva asukohta, pidevat tööriista asendit ja lõikeserva vastuvõetavuse tõendit.
Akualuse robotkeevitus: tugipunkt enne rada
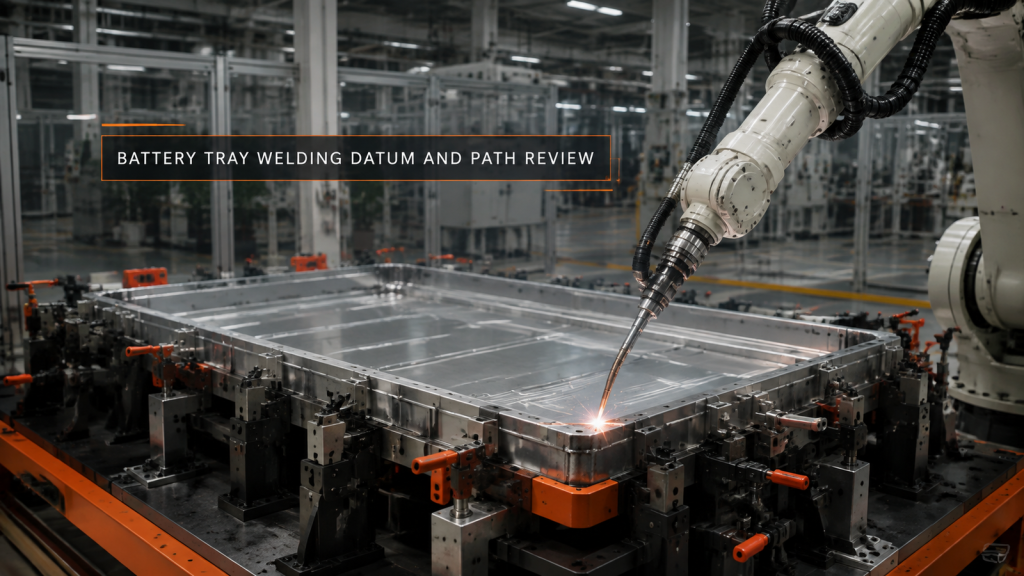
Akualuse robotkeevitus algab stabiilse kinnitusvahendi tugipunkti, tsoneeritud õmbluste, täispikkuses põleti kliirensi ja mõõdetud moonutusplaaniga.
Kööginõude poleerimine: stabiliseerige detaili asend
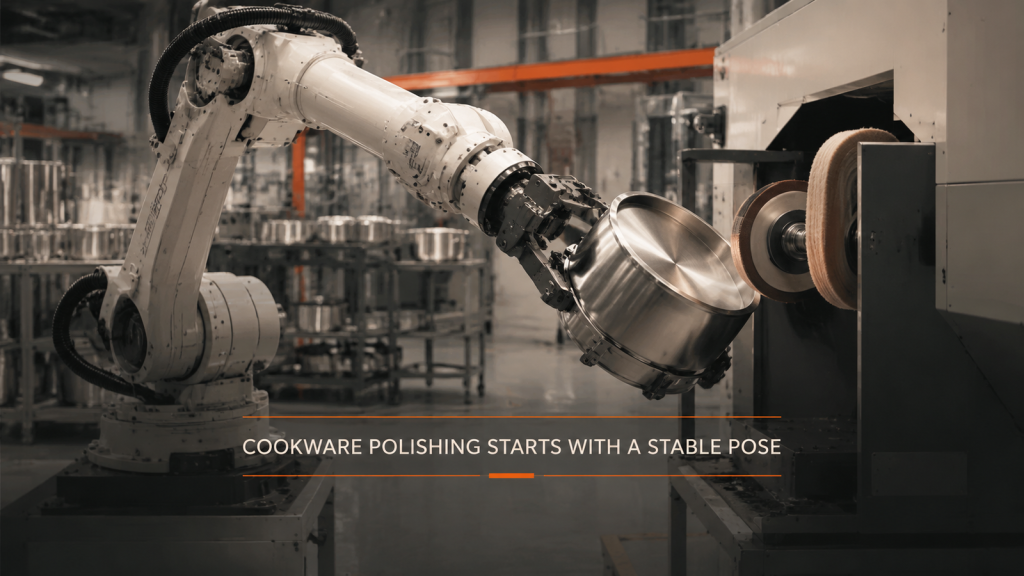
Kööginõude poleerimise automatiseerimine algab stabiilse haardepunkti, täieliku lähenemise, kontrollitud pinnanurga ja selge taganemisega enne kiiruse hindamist.
Armatuurvarda töötlemise automatiseerimine: leidke enne teisaldamist
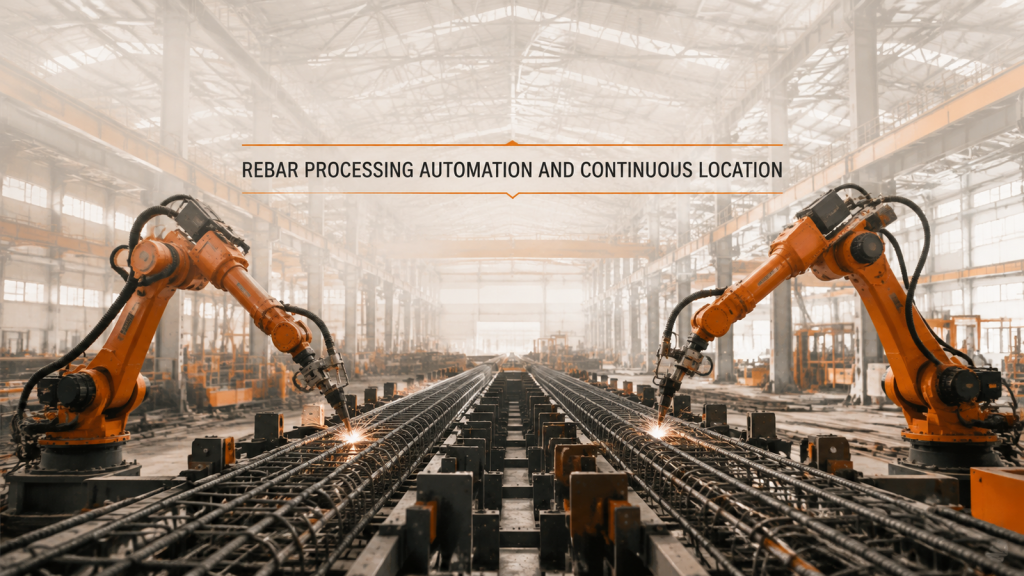
Armatuurvarda töötlemise automatiseerimine vajab enne transportimist ja kahe robotiga katmise usaldusväärset kordumist pidevat tugipunkti piki pikka koostu.
Robotiseeritud survevalu osakond: kõigepealt tõestage oma teed
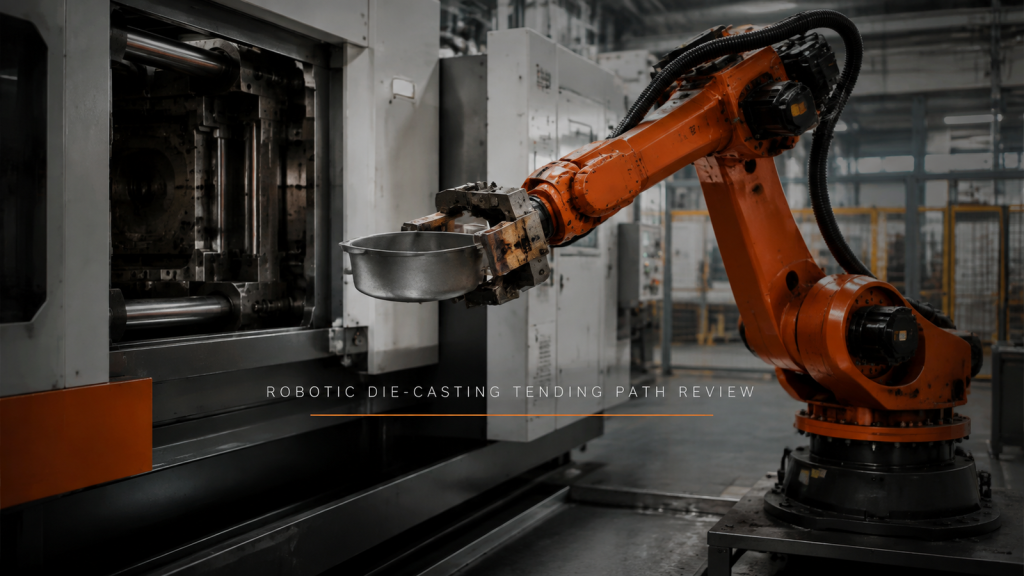
Robotiseeritud survevalu töötlemine algab kontrollitud lähenemise, haarde, vaba väljumise ja langetusteega enne tsükliaja eelduste tegemist.
Ulatus on asendite kogum, mitte vahemaa
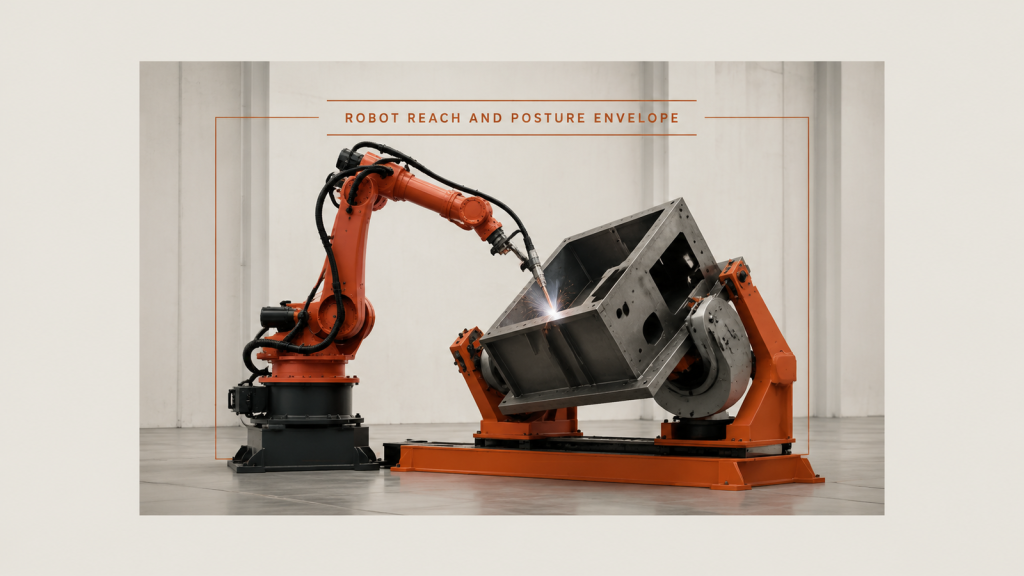
Roboti ulatus ja asendiümbris: ligipääsu määrab asendi muutus piki ühte õmblust ja järgmisest uuesti, mitte üksikkaugus.
Pärast külmpainutamist tuleb osa uuesti paigutada
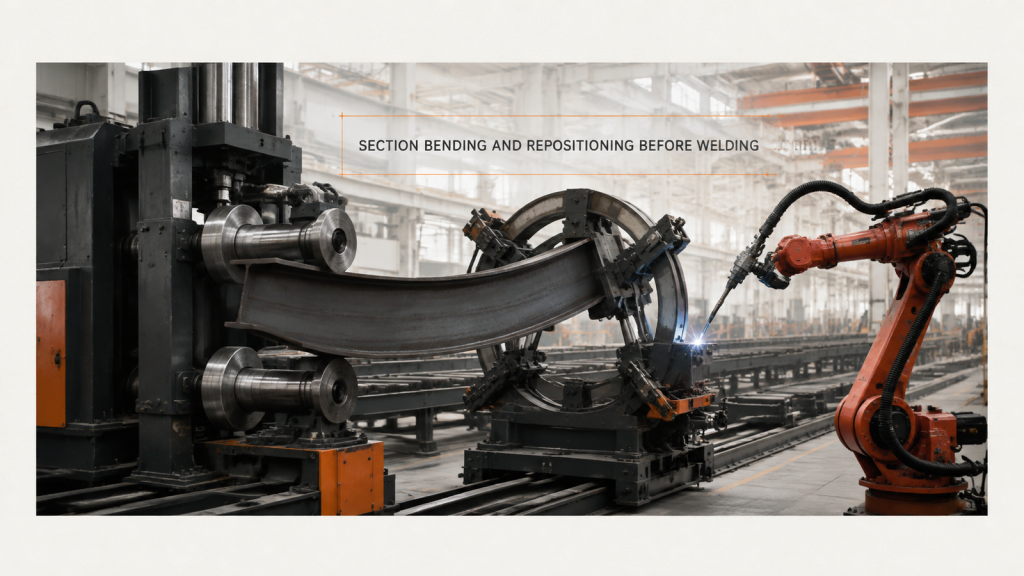
Külm painutamine kõverdab pinda, millelt lõik paiknes, seega tähendab sektsiooni painutamine ja ümberpaigutamine kaare uuesti kinnitamist enne õmbluse keevitamist.
Paagikonstruktsioonid: keerake fileed või liigutage põletit
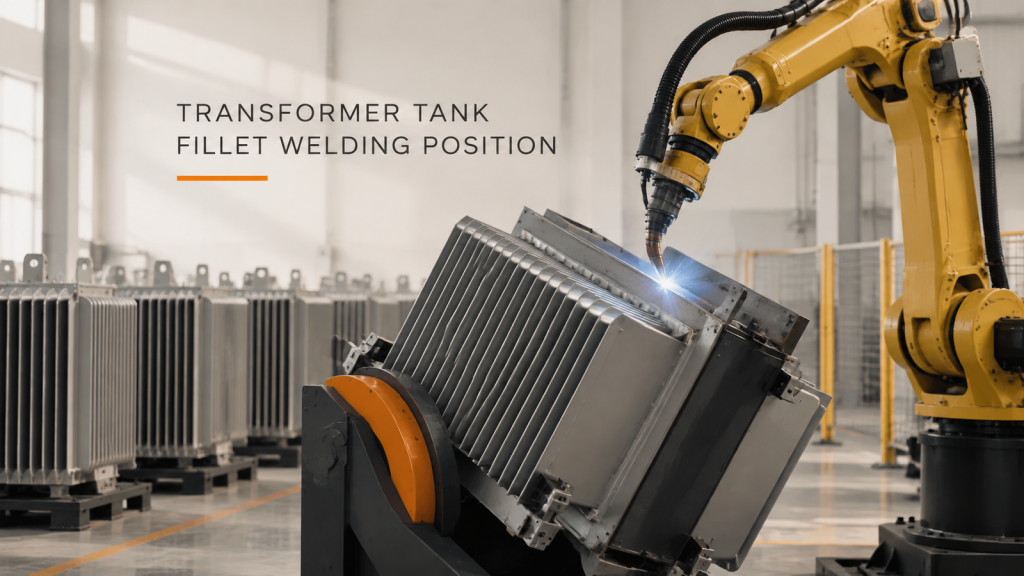
Paagisõlmedel on kahte tüüpi õmblusi: pikad õmblused on soojusülekande probleem, jäigastavate ribide õmblused aga ligipääsu probleem. Neid probleeme ei lahendata ühtemoodi.
Rööp, positsioneerija või mõlemad: suurte konstruktsioonide keevitamine
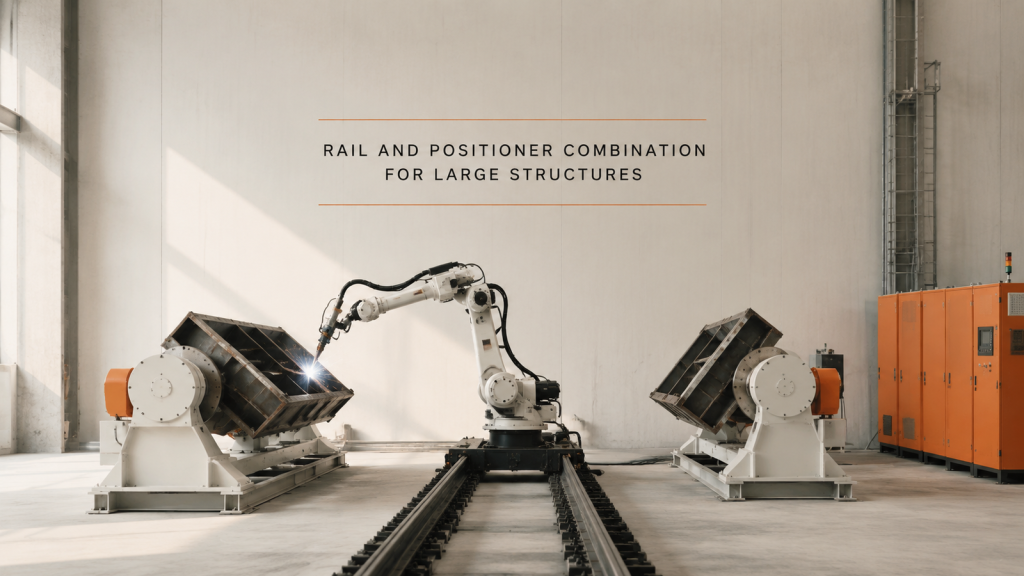
Rööbas vastab ulatusele ja positsioneerija asendile. Suure konstruktsiooni vajaduste otsustamine algab õmbluste loendist, mitte seadmete kataloogist.
Ristuvad toruühendused: sobivus määrab keevisõmbluse
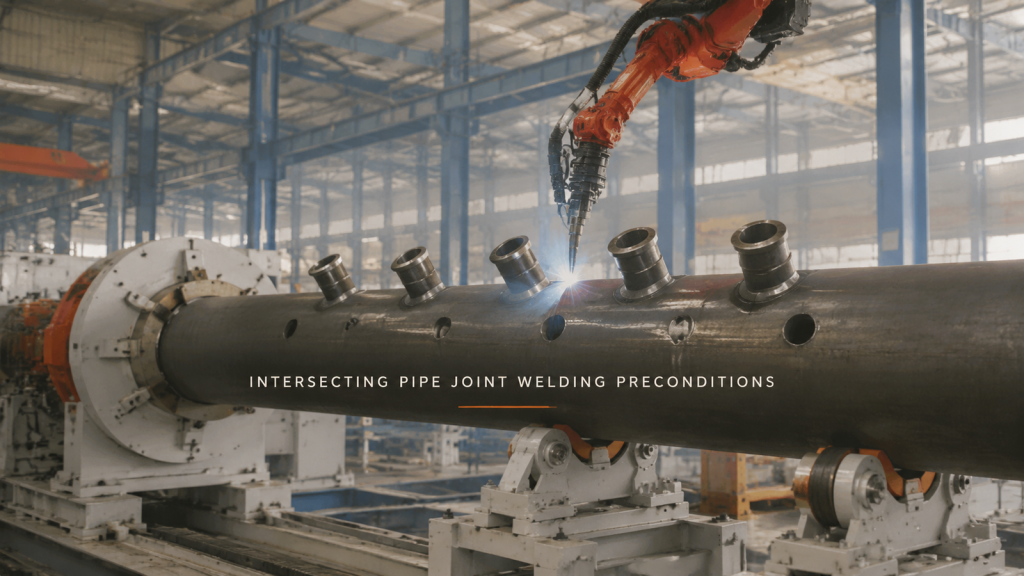
Harude ja kollektori vaheliste ühenduste puhul on piirav tegur harva saavutatav. Augu asukoht, kaldpind ja montaaživahe määravad, kas õmblust saab ühe läbimisega keevitada.
Õpetamata keevitamine: kus see tegelikult toimib
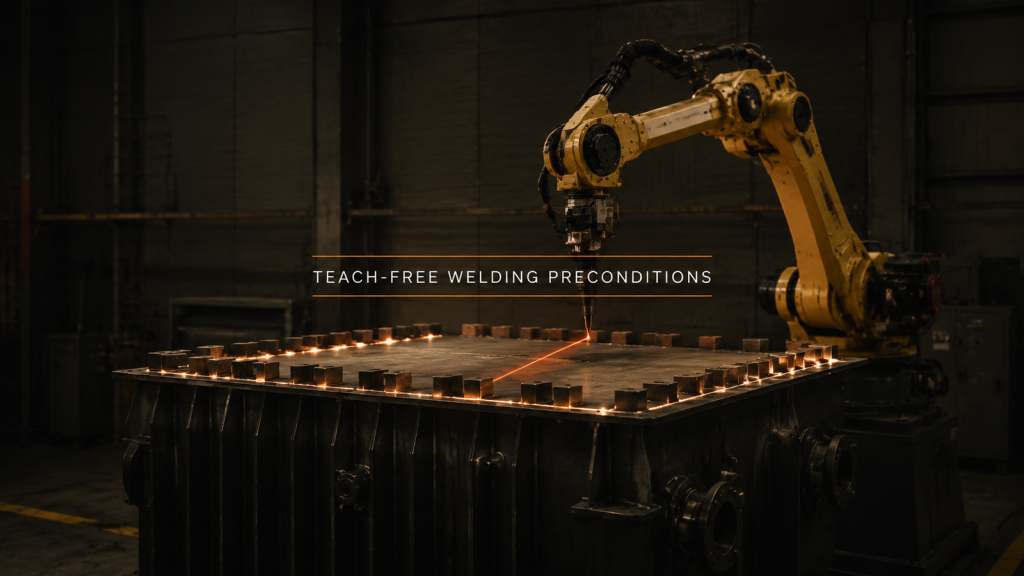
Õpetamisvaba keevitamine eemaldab õpetamise, mitte suunamise. See püsib seal, kus õmblus on korrapärane ja variatsioon on midagi, mida saab skaneerimisel näha.
Keevitussuits ja kaarevalgus: osa otsustab
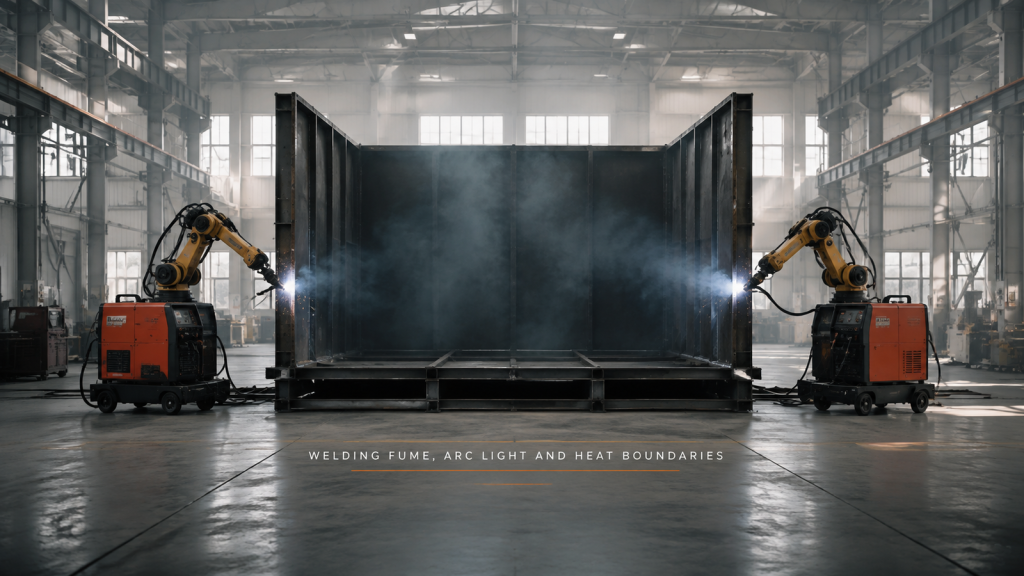
See, kas aur pääseb keevisõmblusest välja, sõltub detaili suletuse tasemest ning kaitse tuleb paigutada sinna, kuhu inimesed kõnnivad, mitte masina jalajälje alla.