
Zuletzt aktualisiert: Mai 9, 2026
Für Cobot-Schweißen im KMU-MaßstabDie Entscheidung ist einfach, wenn die Losgröße unter 50 Teilen pro Lauf bleibt, sich der Teilemix wöchentlich ändert, der Wert eines einzelnen Teils unter 500 US-Dollar liegt und ein erfahrener Bediener umgesetzt statt entlassen werden kann. Einstiegs-Capex-Läufe 35 bis 65 USD Im Vergleich dazu kostet eine herkömmliche industrielle Schweißzelle 80 bis 150 US-Dollar. Die Programmierung eines neuen Teils dauert 2 bis 8 Stunden Einarbeitungszeit, während die Offline-Programmierung 2 bis 5 Tage in Anspruch nimmt. Der Nachteil: Die Lichtbogenzeit des Cobots liegt bei maximal 50 bis 65 % gegenüber 70 bis 85 % bei der industriellen Zelle, und die Abschmelzleistung ist geringer. Für die meisten kleinen Fertigungsbetriebe ist dieser Kompromiss jedoch akzeptabel.
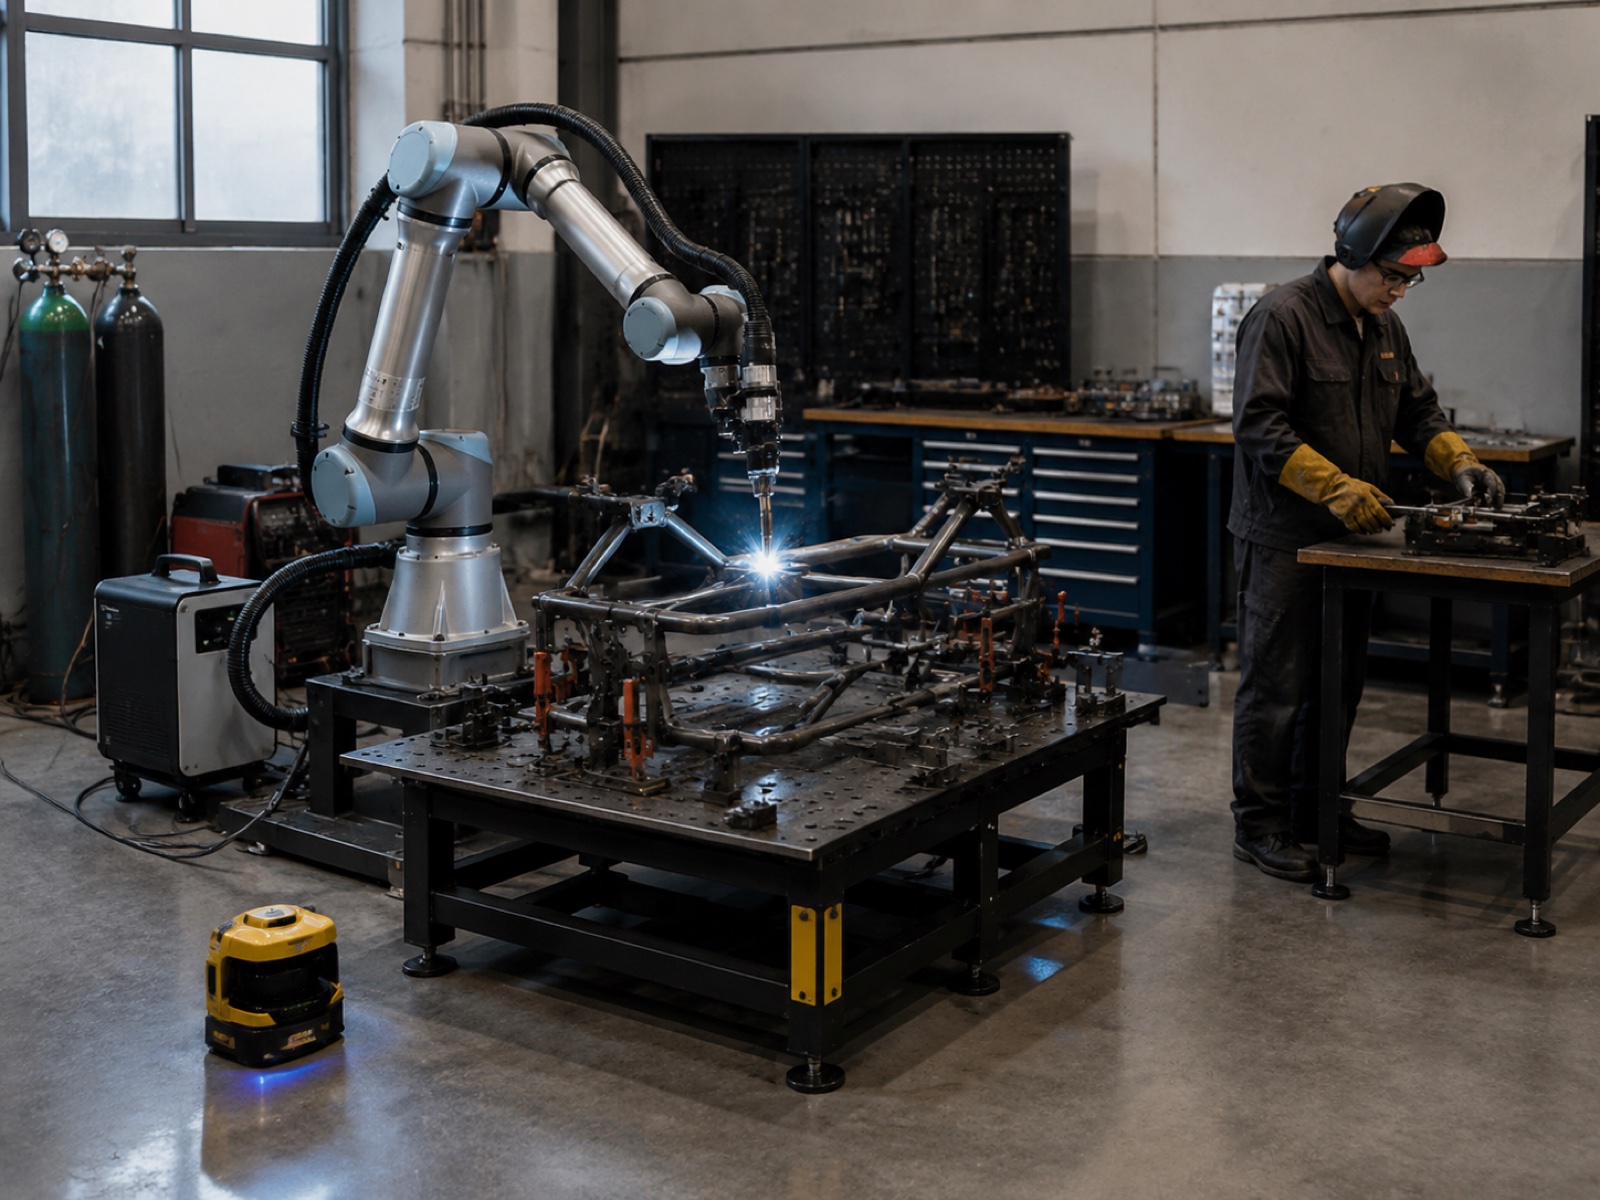
Wenn Cobot-Schweißen sich durchsetzt: 5 Bedingungen für KMU
Eine Schweißanlage mit kollaborativen Robotern (Cobots) punktet nicht mit hohem Durchsatz, sondern mit schneller Einsatzbereitschaft, flexibler Programmierung und der Möglichkeit, die Arbeitsfläche mit den Bedienern zu teilen. Laut dem Bericht „World Robotics 2025“ der International Federation of Robotics (IFR) wuchsen die Installationen kollaborativer Roboter in den letzten Jahren jährlich um rund 20 % und übertrafen damit den breiteren Markt für Industrieroboter deutlich. Dieses Wachstum konzentriert sich insbesondere auf den KMU-Bereich, wo kleinere Losgrößen und begrenzte Platzverhältnisse herkömmliche, geschlossene Fertigungszellen unpraktisch machen.
Fünf Bedingungen sprechen, wenn sie gemeinsam oder in Kombination vorliegen, stets für eine Investition in ein Cobot-Schweißgerät gegenüber einer industriellen Schweißzelle.
Bedingung 1: Niedriges bis mittleres Volumen, Losgröße unter 50
Industrielle Schweißzellen erzielen ihre besten Ergebnisse bei stabilen, sich wiederholenden Teilefamilien. Wenn eine Teilenummer weniger als 50 Einheiten pro Charge umfasst und sich die Zusammensetzung wöchentlich ändert, mindern Rüst- und Anlernzeiten den Durchsatzvorteil der industriellen Zelle. Betriebe mit drei bis acht Teilenummern pro Woche erzielen die besten Ergebnisse mit Cobots, vorausgesetzt, die Zykluszeit pro Teil ist nicht der limitierende Faktor.
Bedingung 2: Hoher Produktmix
Wenn die Angebotsübersicht mehr als ein Dutzend aktive Artikelnummern anzeigt, ist die Programmierflexibilität des Cobot-Schweißens der entscheidende Vorteil. In der Praxis generiert ein Schweißer, der den Brenner direkt am Werkstück durch die Schweißbahn führt, innerhalb von zwei bis acht Stunden ein Arbeitsprogramm. Neue Kundenaufträge werden innerhalb eines Arbeitstages auf dem Roboter qualifiziert. Eine herkömmliche Zelle mit Offline-Programmiersoftware verlängert diesen Zeitraum auf Tage und erfordert eine Software-Schulung.
Bedingung 3: Betrieb ohne Zaun erwünscht
Eine herkömmliche Fertigungszelle benötigt einen Sicherheitszaun mit typischerweise 1.5 bis 3 Metern Sicherheitsabstand auf jeder Seite. Eine Cobot-Zelle mit einem Sicherheitsbereichsscanner (ISO/TS 15066 Geschwindigkeits- und Abstandsüberwachung) reduziert den Sicherheitsbereich auf das Schutzfeld des Scanners und schafft so wertvolle Bodenfläche in beengten KMU-Werkstätten. Der Bediener kann be- und entladen, ohne verriegelte Tore öffnen zu müssen, was den Rüstaufwand bei kurzen Produktionsläufen reduziert.
Bedingung 4: Mangel an qualifizierten Schweißern
Laut dem Schweißermangelbericht der American Welding Society (AWS) droht den Vereinigten Staaten ein prognostiziertes Defizit von mehr als 330,000 qualifizierte Schweißer bis 2028Die Einstellungszeiten für zertifizierte AWS D1.1-Schweißer betragen in industriell stark nachgefragten Regionen bereits drei bis neun Monate bei einem Jahresgehalt von 67,000 bis 93,000 US-Dollar (vollständige Vergütung). Ein von einem geschulten, nicht zertifizierten Bediener gesteuerter Cobot schließt diese Produktionslücke und senkt die laufenden Lohnkosten, da der Roboter die Schweißparameter nach der Programmeinstellung selbstständig vorgibt.
Zustand 5: Brownfield-Sanierung, keine größeren Anlagenarbeiten
Eine herkömmliche Fertigungszelle erfordert typischerweise umfangreiche Bauarbeiten: Fundamente für Zäune, Verlegung von Kabelkanälen und Anschlüsse für die Belüftung. Ein Cobot-Schweißsystem hingegen wird auf einem Fahrgestell angeliefert, an einen 480-V- oder 220-V-Stromanschluss angeschlossen und kann innerhalb weniger Tage die Produktionsqualifizierung durchlaufen. Bei gemieteten Anlagen oder Werkstätten mit unsicherer Langzeitmietdauer ist der minimale Anpassungsaufwand vor Ort – und zwar nicht nur aufgrund der geringeren Investitionskosten – von Bedeutung.
Wenn die industrielle Schweißzelle immer noch die Oberhand behält
Das Cobot-Schweißen hat seine Grenzen, und eine Überbewertung seines Anwendungsbereichs schadet kleinen Betrieben. Vier Bedingungen sprechen stets für eine konventionelle industrielle Schweißzelle.
Zykluszeit unter 30 Sekunden erforderlich
Die Schweißgeschwindigkeit von Cobots ist durch Leistungs- und Kraftbegrenzungen eingeschränkt. Wenn ein vollständiger Schweißvorgang in 30 Sekunden abgeschlossen sein muss, können die meisten Cobots die erforderliche Fahrgeschwindigkeit und Brennerpositionierungsbeschleunigung nicht erreichen. Industrielle Lichtbogenschweißroboter arbeiten deutlich über den Geschwindigkeitsgrenzen von Cobots, und dieser Unterschied verstärkt sich bei Bauteilen mit vielen kurzen Schweißabschnitten.
Ablagerungsrate über 10 kg/h erforderlich
Die MIG-Auftragsrate auf einem Cobot liegt bei 3 bis 7 kg/h. Eine Industriezelle mit einer Hochleistungsstromquelle erreicht 8 bis 14 kg/h. Bei der Fertigung schwerer Stahlkonstruktionen, Druckbehältern oder dem mehrlagigen Auftragen dicker Bleche (12 mm+) stellt der Unterschied in der Auftragsrate eine zwingende technische Einschränkung dar und ist keine Frage der Präferenz.
Mehrlagenschweißen von dicken Blechen
Industrielle Schweißzellen mit Lasernahtverfolgung und integrierter Schweißprozessüberwachung gewährleisten Positioniergenauigkeit über Dutzende von Schweißdurchgängen an dicken Blechen. Den meisten Cobot-Schweißanlagen fehlen die Nahtverfolgung und die Integration der Stromquelle, die für zertifizierte Dickblechbearbeitung nach AWS D1.1 oder EN 1090 mit vollständiger Rückverfolgbarkeit erforderlich sind.
Automobilzulieferer (Tier 1) – Spezialproduktion
Die Lieferketten der Automobilzulieferer der ersten Stufe erfordern IATF16949-konforme Prozesssteuerung und eine kontinuierliche, hochfrequente Produktion einer einzigen Teilefamilie über mehrere Wochen. Bei dieser Umrüstfrequenz ist die Programmierflexibilität des Cobots irrelevant, und die Anforderungen an Zykluszeit und Materialauftrag übersteigen typischerweise die Leistungsfähigkeit des Cobots bei der Serienproduktion.
Entscheidungsrahmen mit 8 Fragen: Cobot-Schweißen vs. Industriezelle
Nutzen Sie die untenstehende Tabelle, um Ihre Werkstatt anhand von acht messbaren Faktoren zu bewerten. Ein Überwiegen der Antworten in der Spalte „Cobot“ deutet auf Cobot-Schweißen als Ausgangspunkt hin; ein Überwiegen in der Spalte „Industrie“ spricht für die konventionelle Fertigungszelle. Gemischte Ergebnisse (vier zu vier, fünf zu drei) erfordern einen Pilotansatz oder eine Hybridstrategie.
| Frage | Cobot-Schweißen bevorzugt | Industriezelle bevorzugt |
|---|---|---|
| 1. Losgröße pro Teilenummer | Weniger als 50 Einheiten pro Produktionslauf | Konstant über 100 Einheiten pro Durchlauf |
| 2. Teilmischung pro Woche | 5 oder mehr verschiedene Teilenummern pro Woche | 1 bis 2 feste Teilfamilien |
| 3. Teilewert pro Einheit | Endwert unter 500 USD | Über 1,000 USD (das Risiko von Nacharbeitskosten rechtfertigt die Investition in Automatisierung) |
| 4. Komplexität der Schweißzuordnung | Einfach bis mittelschwer; ein- oder leicht mehrfacher Durchgang; Platte unter 10 mm | Schweres Mehrfachschweißen; Blechdicke 12 mm+; lange Nähte, die eine Nahtverfolgung erfordern |
| 5. Zykluszeit-Ziel | Keine harte Zykluszeit unter 30 Sekunden pro Teil | Zykluszeit unter 30 Sekunden erforderlich |
| 6. Erforderliche Qualitätszertifizierung | AWS D1.1 oder gleichwertig; visuelle Prüfung + grundlegende zerstörungsfreie Prüfung (ZfP) akzeptabel | IATF 16949; vollständige Rückverfolgbarkeit der Schweißnähte; EN 1090-Strukturzertifizierung |
| 7. Verfügbare Grundfläche | Weniger als 15 m² verfügbar; gemeinsamer Arbeitsbereich benötigt | Eigene Zellfläche von 20 m² oder mehr verfügbar |
| 8. Investitionsbudget | 35 bis 80 US-Dollar Gesamtprojektbudget | Budget von 100 bis über 200 US-Dollar verfügbar |
Investitionsaufschlüsselung: Cobot-Schweißzelle für KMU (35 bis 65 USD)
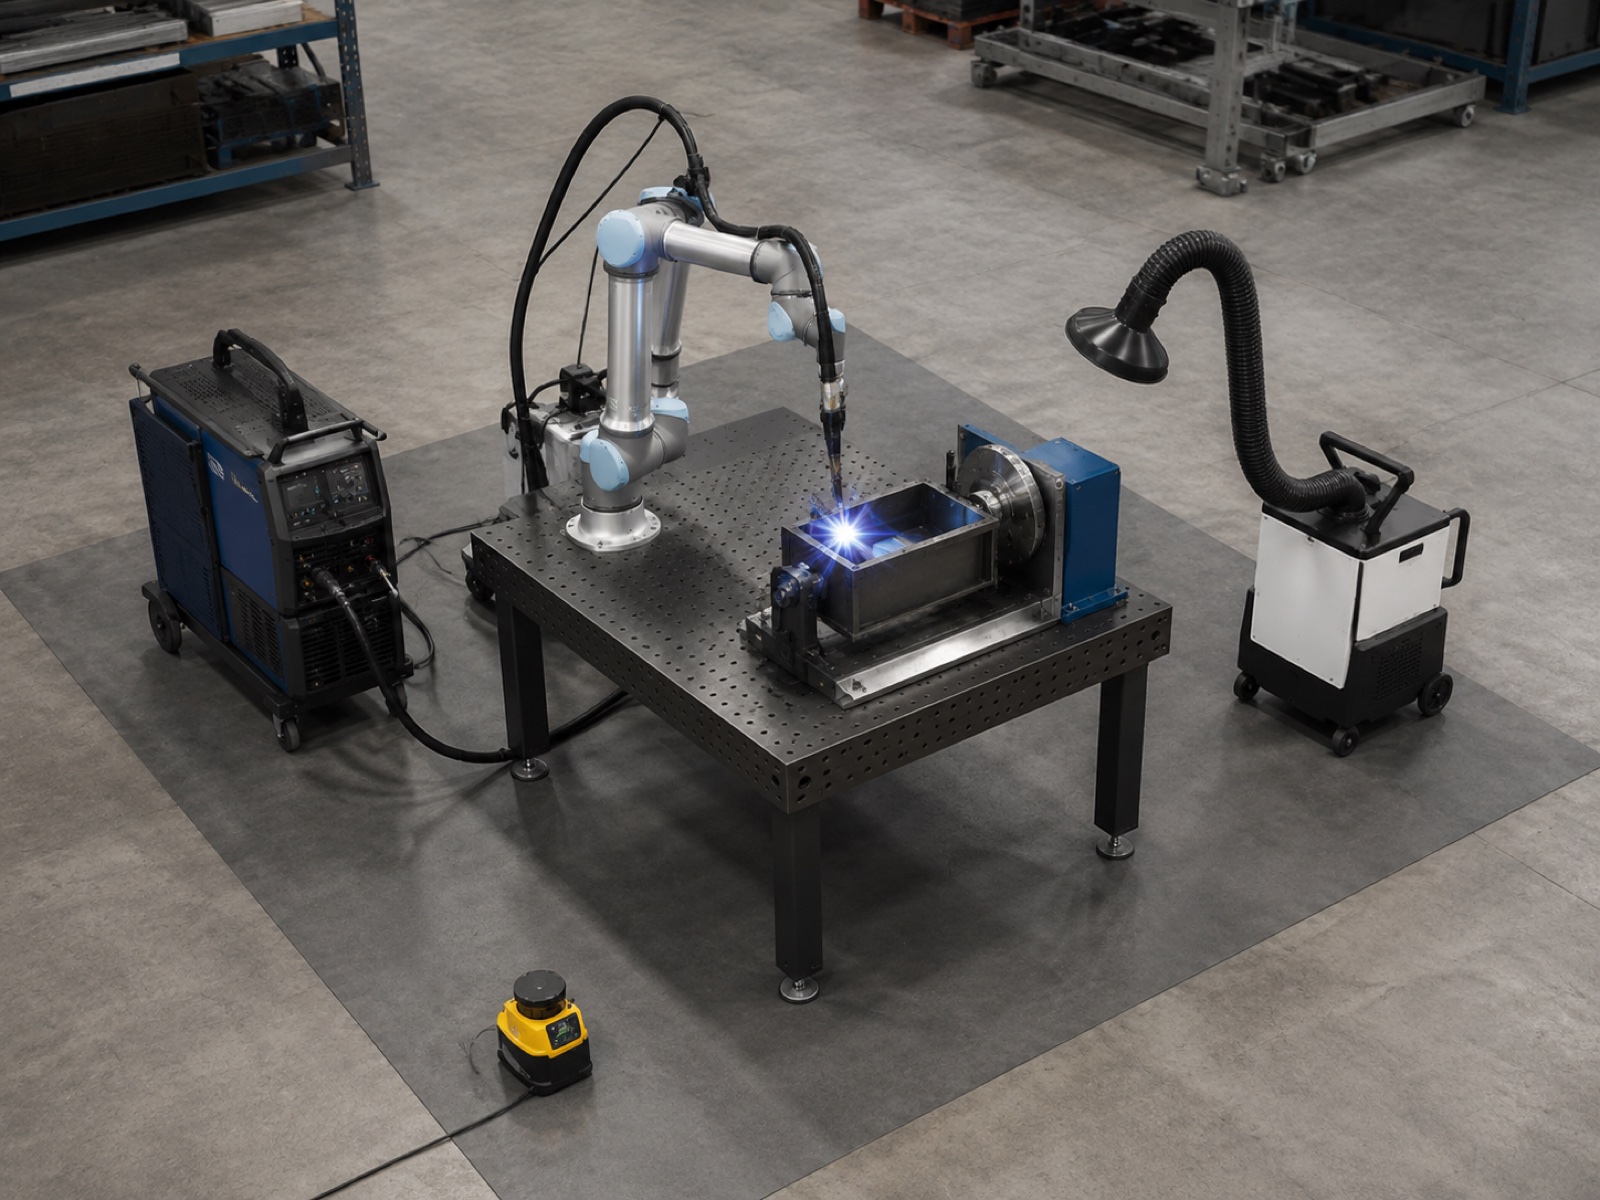
Das Budget für eine Cobot-Schweißzelle im KMU-Bereich von 35 bis 65 USD deckt bei korrekter Spezifikation ein produktionsfertiges Paket ab. Die untenstehende Abbildung zeigt kein reduziertes Demonstrationsmodell, sondern die Ausstattung, die ein Betrieb für die Fertigung von Serienteilen benötigt. Die große Preisspanne ergibt sich aus der Traglastklasse des Cobot-Arms, dem Positionierertyp und der Frage, ob der Käufer ein vorintegriertes Komplettpaket bezieht oder die Komponenten einzeln zusammenstellt.
| Komponente | Budgetbereich (USD) | Notizen |
|---|---|---|
| 6-achsiger Cobot-Arm (Nutzlastklasse 10–20 kg) | $18,000 - $ 32,000 | Die Nutzlastklasse bestimmt Reichweite und Ablagerungsfähigkeit. |
| Schweißbrenner + Drahtvorschubgerät + Stromquelle | $6,000 - $ 12,000 | MIG-Gehäuse; pulsfähige Stromquelle empfohlen |
| Einfacher manueller oder Servo-Positionierer | $3,500 - $ 8,000 | 1-Achsen-Servopositionierer für synchronisierte Rotation; manuelle Neigung für kostengünstige Konstruktionen |
| Bereichssicherheitsscanner + Montage | $2,500 - $ 5,000 | SIL-2-zertifiziert; ersetzt die feste Umzäunung auf der Bedienerzufahrtsseite |
| Schweißtisch, Brennerhalter, Kabelmanagement | $1,500 - $ 3,500 | Oft in vorintegrierten Paketen gebündelt |
| Rauchabsaugung (mobil oder mit Kanal) | $1,800 - $ 4,500 | Gesetzliche Vorgabe; tragbare Geräte im unteren Bereich des Sortiments |
| Integration, Inbetriebnahme, Erstqualifizierung | $3,000 - $ 8,000 | Niedriger für vorkonfigurierte Pakete; höher für kundenspezifische Konfigurationen |
| Gesamtsystem (geschätzt) | $36,300 - $ 73,000 | Ausgenommen sind Befestigungsmaterialien; für bauteilspezifische Befestigungsmaterialien kommen 2,000 bis 8,000 US-Dollar hinzu. |
Eine industrielle Einstiegszelle mit Sicherheitszaun und einfacher Positioniervorrichtung kostet inklusive Installation typischerweise zwischen 80,000 und 120,000 US-Dollar. Das Cobot-Paket ist 40 bis 55 % günstiger, was die Amortisationszeit für Betriebe mit weniger als 100 Teilen pro Woche und Artikelnummer deutlich verkürzt. Laut der Studie „Interact Analysis Welding Automation Market 2025“ wächst die Verbreitung von Cobot-Schweißanlagen am schnellsten im Preissegment unter 75 US-Dollar. Gründe hierfür sind die geringeren Kosten für die Schweißarme und die Verfügbarkeit vorintegrierter Komplettpakete, die das Integrationsrisiko für Betriebe ohne eigene Robotik-Ingenieure reduzieren.
Lichtbogen-Einschaltzeit und Abscheidung: Was die Zahlen wirklich bedeuten
Zwei Kennzahlen bestimmen die Schweißproduktivität: die Lichtbogenzeit (Anteil der Schichtzeit, in der der Brenner einen Lichtbogen erzeugt) und die Abschmelzleistung (kg abgeschiedener Draht pro Stunde). Beide unterscheiden sich zwischen Cobot- und Industriezellen und sind mit Einschränkungen verbunden, die Herstellerangaben oft verschweigen.
Lichtbogen-Einschaltzeit
Eine gut konfigurierte Cobot-Schweißzelle läuft bei 50 bis 65 % Lichtbogen-EinschaltzeitDie restliche Zeit entfällt auf das Be- und Entladen der Teile (dies erfolgt manuell, da die meisten Cobot-Zellen kleiner und mittlerer Unternehmen keine separate Beladestation besitzen), die Reinigung des Schweißbrenners und die Überprüfung der Verbrauchsmaterialien sowie die Annäherungszeit des Sicherheitsscanners beim Umrüsten. In einer Standard-8-Stunden-Schicht entsprechen 50 bis 65 % Lichtbogenzeit 4 bis 5.2 Stunden tatsächlicher Schweißzeit, etwa doppelt so viel wie die 20 bis 25 %, die ein erfahrener Schweißer bei manueller Schweißarbeit erreicht.
Eine herkömmliche industrielle Schweißzelle mit Doppelstation (der Bediener bestückt eine Vorrichtung, während der Roboter die andere schweißt) erreicht 70 bis 85 % Lichtbogen-Einschaltzeit Da der Schweißlichtbogen des Roboters nahezu nie durch Bedienereingriffe unterbrochen wird, ist dieser Leistungsunterschied real, seine wirtschaftlichen Auswirkungen hängen jedoch von der Stückzahl ab. Für einen Betrieb, der 30 Teile pro Woche zu je 400 US-Dollar schweißt, kann der Durchsatzunterschied zwischen 55 % und 75 % Lichtbogenlaufzeit einen zusätzlichen Jahresertrag von 15,000 bis 25,000 US-Dollar ausmachen – weniger als die Hälfte des Investitionskostenunterschieds zwischen den beiden Systemtypen.
Ablagerungsrate
Cobot MIG-Schweißabscheidungsläufe 3 bis 7 kg/h abhängig vom Drahtdurchmesser (typischerweise 0.8 bis 1.2 mm), der Stromstärke (begrenzt durch die Einschaltdauer des Schweißbrenners) und der Nahtkonfiguration. Industrielle Schweißzellen mit Stromquellen höherer Stromstärke und Schweißbrennern mit Dauerbetrieb laufen 8 bis 14 kg/h bei vergleichbaren Gelenktypen.
Für die meisten Anwendungen im KMU-Bereich ist ein Materialauftrag von 3 bis 7 kg/h ausreichend. Ein leichter Stahlrahmen oder eine individuell gefertigte Geländerkonstruktion aus 4 bis 6 mm starkem Blech benötigt selten mehr als 2 bis 3 kg/h tatsächliche Schweißgutabgabe. Der Abstand zwischen Schweißgutabgabe und Auftragsmenge wird relevant beim Schweißen dickerer Profile, schwerer Schweißkonstruktionen oder durchgehender Nähte von mehreren hundert Millimetern Länge in einem Arbeitsgang.
Programmierzeit: Stunden vs. Tage
Die Programmierzeit ist der am meisten unterschätzte Wettbewerbsvorteil des Cobot-Schweißens für Fertigungsbetriebe mit hohem Produktmix. Der Vergleich liegt auf der Hand: Teach-Through-Programmierung auf einem Cobot versus Offline-Programmierung (OLP) für eine konventionelle Fertigungszelle.
Die Teach-Through-Programmierung auf einem Cobot funktioniert, indem der Schweißbrenner physisch durch den Schweißpfad geführt wird, während der Cobot-Arm die Bahn aufzeichnet. Der Bediener stellt die Schweißparameter (Stromstärke, Spannung, Schweißgeschwindigkeit, Brennerwinkel) für jeden Nahttyp ein, und das Programm ist innerhalb einer einzigen Sitzung einsatzbereit. Für eine typische Schweißkonstruktion eines KMU mit 8 bis 15 Schweißnähten dauert dieser Prozess etwa 15 Minuten. 2 zu 8 Stunden einschließlich Trockenlaufprüfung und Erstmusterprüfung. Die Entwicklung einer neuen Teilenummer von der Kundenzeichnung bis zur ersten Produktionsschweißung kann innerhalb eines Arbeitstages erfolgen.
In der Praxis berichten Betriebe, die Cobot-Teach-Through einsetzen, dass erfahrene Schweißer sich innerhalb von zwei bis vier Stunden praktischer Einarbeitung einarbeiten und nach der ersten Betriebswoche selbstständig neue Teile programmieren können. Der Wissenstransfer vom Schweißen zur Cobot-Programmierung ist direkt: Der Schweißer kennt bereits Nahtarten, Schweißrichtung und Brennerwinkel. Der Roboter setzt die Entscheidungen des Schweißers einfach konsequent um.
Die Offline-Programmierung einer herkömmlichen Fertigungszelle erfordert den Import von CAD-Modellen, die Generierung von Schweißpfaden in einer OLP-Software, Simulation und Kollisionsprüfung, Nachbearbeitung für die jeweilige Robotersteuerung sowie die physische Programmverifizierung an der Zelle. Für einen Betrieb ohne eigenen Robotikingenieur dauert dieser Prozess entsprechend lange. . Pro neuer Teilenummer und bei der physischen Überprüfung festgestellten Fehlern ist häufig eine erneute Nutzung der OLP-Software für Korrekturzyklen erforderlich. OLP-Softwarelizenzen erhöhen das Projektbudget um 15,000 bis 35,000 US-Dollar und erfordern Schulungen für die effektive Nutzung.
4 Fallstudien von KMU: Cobot-Schweißen in der Praxis
Diese vier Szenarien sind repräsentativ für das KMU-Segment und basieren auf Einsatzmustern im Außendienst bei vergleichbaren Betriebsprofilen. Es handelt sich dabei nicht um einen namentlich genannten Kunden.
Fall A: Auspuffkomponenten-Shop, 50 Einheiten pro Monat
Profil: 12-köpfige Werkstatt, kundenspezifische Abgaskrümmer, Edelstahl 304, 1.5 bis 3 mm Wandstärke, vier aktive Teilenummern, 180 bis 350 US-Dollar pro Baugruppe. Ergebnis: Cobot-Schweißen, starke Passung. Das Produktionsvolumen liegt unterhalb der Schwelle, ab der der Vorteil der Lichtbogenlaufzeit der Industriezelle zusätzliche Investitionskosten von 50,000 bis 80,000 US-Dollar rechtfertigt. Der monatliche Wechsel zwischen vier Teilenummern eignet sich für die Einarbeitung in die Fertigungsvorbereitung. Die Schweißanlage wird für die Fertigungsvorbereitung eingesetzt, anstatt ausgemustert zu werden.
Fall B: Hersteller von maßgefertigten Geländern, 20 Einheiten pro Monat
Profil: Architekturmetallwerkstatt mit 8 Mitarbeitern, kundenspezifische Geländersysteme aus Edelstahl und Baustahl, Kehl- und Stumpfschweißungen an 5 bis 8 mm Rohren, 600 bis 1,800 US-Dollar pro Baugruppe. Urteil: Cobot-Schweißen, grenzwertige Passung; Programmierdisziplin ist entscheidend. Der eigentliche Vorteil liegt in der gleichmäßigen Schweißnahtführung bei Rohr-zu-Rohr-Verbindungen, wodurch Nacharbeiten an hochwertigen Baugruppen reduziert werden. Bei Aufträgen mit nur zwei Einheiten auf die Programmierung zu verzichten und stattdessen auf manuelle Fertigung zurückzugreifen, widerspricht der Investitionslogik.
Fall C: Hersteller von Küchengeräten, 200 Einheiten pro Woche
Profil: Auftragsfertiger mit 35 Mitarbeitern, Rahmen für gewerbliche Küchen aus Edelstahl 304, 1.5 bis 2.5 mm, drei Kernrahmendesigns, 120 bis 280 US-Dollar pro Einheit. Urteil: Die industrielle Zelle ist besser geeignet, aber der Cobot ist ein valider Pilot. Bei 200 Einheiten pro Woche und drei Artikelnummern ist der Vorteil einer mittelpreisigen Industriezelle hinsichtlich der Lichtbogenlaufzeit gerechtfertigt. Eine Cobot-Zelle für den Artikel mit dem höchsten Volumen im Wert von 45,000 bis 55,000 US-Dollar generiert einen positiven ROI, während das Unternehmen Daten zum Produktionsvolumen für die spätere Investitionsentscheidung sammelt.
Fall D: Hersteller von Bootsanhängern, 12 Einheiten pro Monat
Profil: Werkstatt für 15 Personen, verzinkte Stahlanhängerrahmen, 50 mm Vierkant- und Rechteckrohr 3 bis 5 mm Wandstärke, zwei Rahmengrößen, 800 bis 1,600 US-Dollar pro Rahmen. Ergebnis: Cobot-Schweißen, starke Passung. Gerade Nähte und vorhersehbare Verbindungswinkel sind ideal für die Durchführung von Lernprogrammen. Bei großen Rahmengeometrien kann es erforderlich sein, die Schweißarbeiten in zwei Aufspannungen durchzuführen, wobei der Rahmen mithilfe eines einfachen manuellen Positionierers neu positioniert wird.
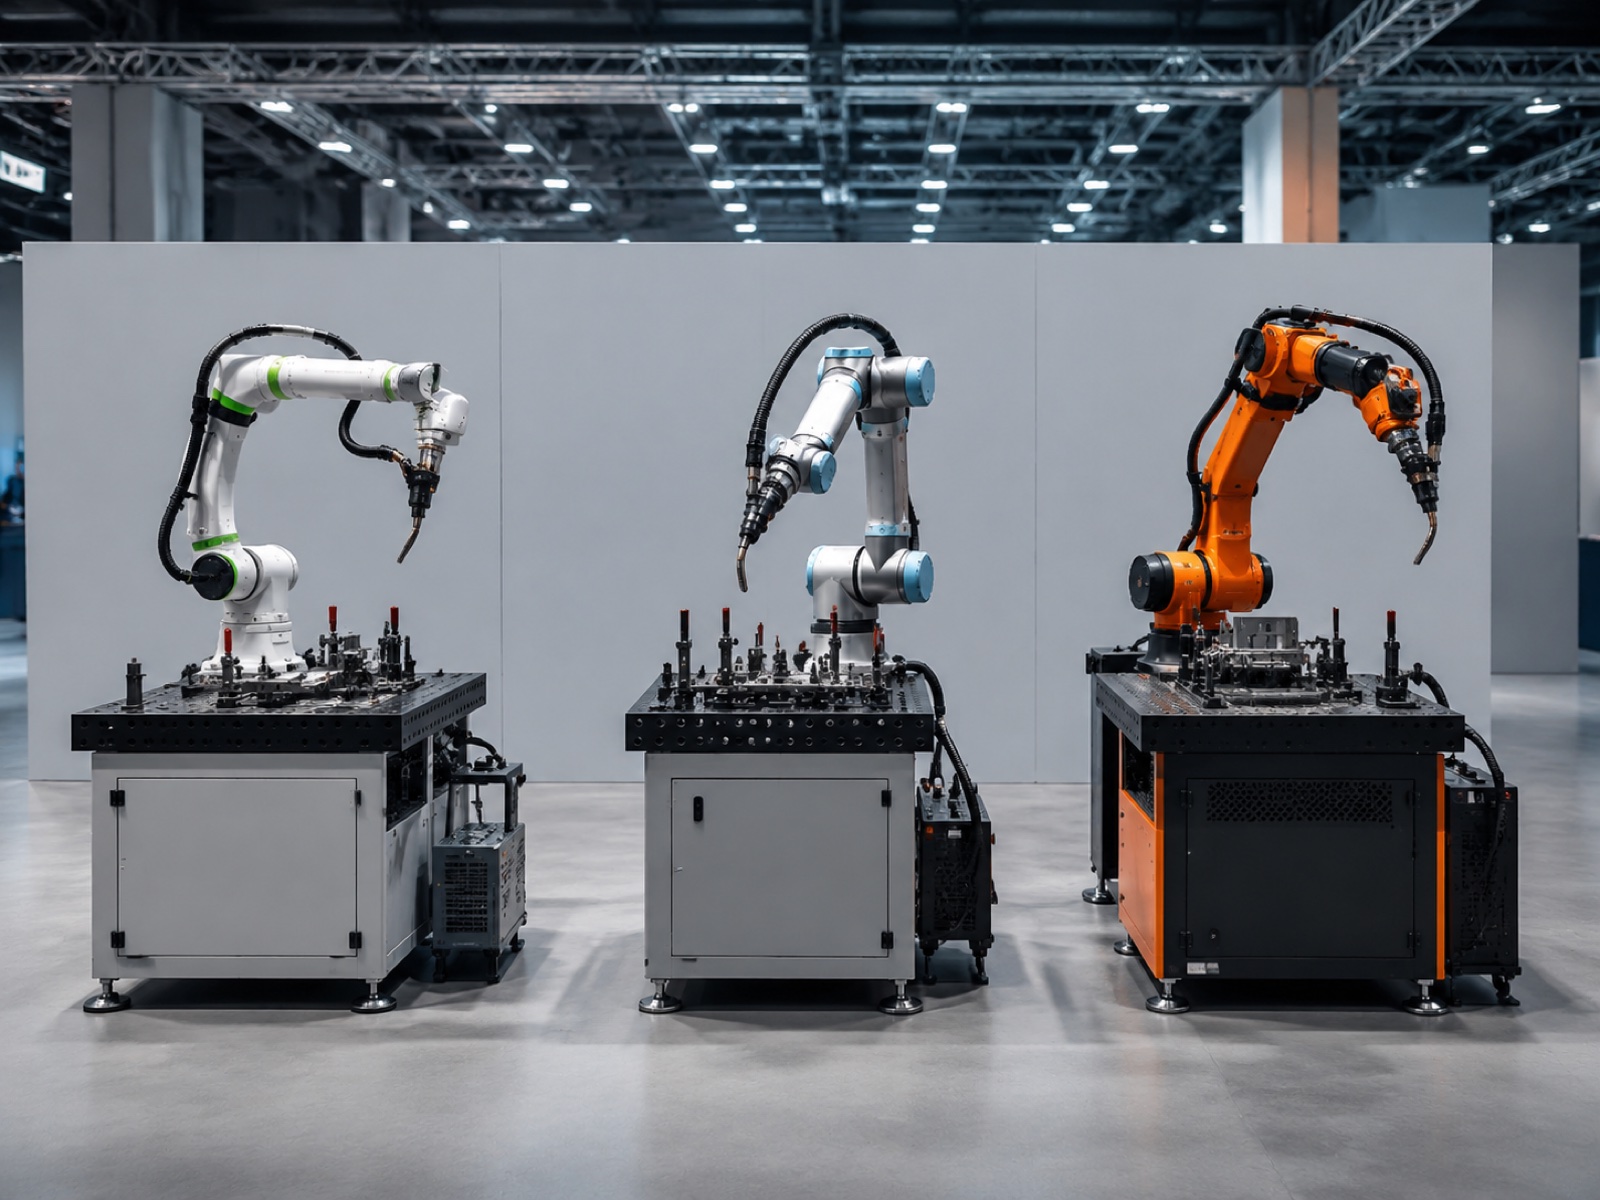
Anbieterlandschaft: Cobot-Schweißoptionen für KMU (2026)
Der Markt für Cobot-Schweißen hat sich auf wenige Plattformen mit vorintegrierten Schweißpaketen konsolidiert. Wichtige Optionen für KMU-Käufer im Jahr 2026:
Universalroboter (UR10e, UR20) mit Schweißbündeln
Die UR10e (12.5 kg Nutzlast) und UR20 (20 kg Nutzlast) sind die weltweit am häufigsten eingesetzten Cobot-Schweißarme und werden über das URCap-Ökosystem mit Drittanbieter-Software von Hirebotics, Lincoln Electric oder Fronius kombiniert. Ihre Stärke liegt in der tiefen Integrationsnetzwerk. Der Nachteil besteht darin, dass schweißspezifische Funktionen von der Drittanbieter-Software und nicht vom UR-Controller selbst abhängen.
Doosan Robotics H2017
Der H2017 (20 kg Nutzlast, 1700 mm Reichweite) bietet eine höhere Nutzlastklasse als die meisten Cobot-Schweißplattformen und verfügt über eine native Controller-Integration für Schweißstromquellen, die eine präzisere Rückmeldung der Lichtbogenparameter ermöglicht. Außerhalb der großen Industriemärkte ist er in der Regel über regionale Vertriebspartner erhältlich.
Techman Roboter TM5 / TM12 mit Schweißzellen
Das integrierte Bildverarbeitungssystem von Techman unterstützt die Nahterkennung bei einfachen Verbindungsgeometrien und reduziert so die Anforderungen an die Wiederholgenauigkeit der Vorrichtungen. Vorintegrierte Schweißzellen sind über regionale Systemintegratoren im asiatisch-pazifischen Raum und in Europa erhältlich.
ABB GoFa Schweißset
Die GoFa-Schweißmaschine von ABB (CRB 15000, 5 und 10 kg Nutzlast) mit dem ABB-Schweißapplikationspaket ist für die leichte Fertigung und die Bearbeitung dünnwandiger Bleche konzipiert und profitiert von der globalen Serviceinfrastruktur von ABB. Sie eignet sich besser für leichte Rohr- und Blecharbeiten als für strukturelle Schweißkonstruktionen.
EVST XR-Serie und XR-EX für das Cobot-Schweißen
EVST bietet mit seiner XR-Serie (für kollaborative Nutzlasten bis zu 20 kg) schlüsselfertige Schweißkonfigurationen mit integriertem Cobot-Arm, Schweißbrenner, Positionierer und Sicherheitssystem. Zu den Alleinstellungsmerkmalen für KMU zählen CE-, SGS- und TÜV-Zertifizierungen, die Fertigung der Cobot-Produktionslinie nach IATF 16949-Standard für die Automobilindustrie sowie die technische Unterstützung vor Ort in über 100 Ländern. Die XR-EX-Serie (ATEX/IECEx-zertifiziert, Schutzart IP68) eignet sich für explosionsgefährdete Schweißumgebungen. Die Roboterplattform von EVST deckt ein breites Spektrum ab – von kollaborativen Nutzlasten bis hin zu robusten Industrierobotern – und ermöglicht so ein einfaches Upgrade ohne Anbieterwechsel bei steigendem Produktionsvolumen.
Cobot-Schweißen vs. Industriezelle vs. manuelles Schweißen: Vollständiger Vergleich
| Abmessungen | Cobot-Schweißzelle | Industrielle Schweißzelle | Manuelles Schweißen |
|---|---|---|---|
| Einstiegskapital (USD) | $35,000 - $ 65,000 | 80,000 $ – 150,000 $ (Einsteiger- bis Mittelklasse) | 5,000 – 15,000 US-Dollar (Ausrüstung) |
| Lichtbogen-Einschaltzeit | 50 - 65% | 70 - 85% | 20 - 25% |
| MIG-Ablagerungsrate | 3 - 7 kg / h | 8 - 14 kg / h | 1.5 - 4 kg / h |
| Programmierzeit (neuer Teil) | 2 – 8 Stunden (durchgehender Unterricht) | 2 – 5 Tage (OLP + Verifizierung) | 0 (keine Programmierung erforderlich) |
| Bedienerschutzzaun | Flächenscanner; zaunlos möglich gemäß ISO/TS 15066 | Vollständige Umzäunung erforderlich | Nur persönliche Schutzausrüstung |
| Bodenfläche | 6 – 12 m² typisch | 18 – 40 m² inklusive Zaunabstand | 2 – 4 m² pro Station |
| Fehlerrate (kalibriert) | 1 - 3% | Weniger als 1% | 5 - 8% |
| Am besten geeignet für | Hohe Produktvielfalt, geringe bis mittlere Stückzahlen; KMU-Fertigungsbetriebe; Sanierung von Industriebrachen; Maßnahmen zur Abmilderung des Schweißermangels | Spezielle Teilefamilien; hohe Stückzahlen; dicke Bleche; Automobilzulieferkette | Einzelanfertigungen; sehr komplexe Geometrien; Kleinserien, bei denen die Programmierzeit die Schweißzeit übersteigt |
Fahrplan für die KMU-Einführung: Vom Pilotprojekt zum Multi-Cell-Modell
In der Praxis folgen die meisten Implementierungen von Cobot-Schweißanlagen in KMU einem vierstufigen Prozess. Entscheidend ist, jede Phase als Entscheidungspunkt und nicht als vorgegebenen Zeitplan zu betrachten.
- Schritt 1 (Monate 1–3): Pilotprojekt mit einer Teilfamilie. Wählen Sie die Teilenummer mit der besten Kombination aus Wiederholgenauigkeit, monatlichem Produktionsvolumen und geometrischer Einfachheit. Starten Sie das erste Programm in Anwesenheit des Integrators. Führen Sie 30 bis 50 Serienteile durch, bevor Sie es als fertig erklären. Erfassen Sie ab dem ersten Tag die Lichtbogenzeit, die Fehlerrate und die Programmierzeit pro Teil.
- Schritt 2 (Monate 3–9): Aufbau der Teilebibliothek. Programmieren Sie weitere Teilenummern selbstständig mithilfe der Teach-Through-Funktion. Ermitteln Sie, welche Teile sich am besten mit dem Cobot bearbeiten lassen und welche weiterhin besser manuell gefertigt werden (sehr kleine Losgrößen, hochkomplexe Geometrie). Ziel ist es, wöchentlich ein neues Programm zu erstellen.
- Schritt 3 (Monate 9–18): Eine zweite Cobot-Zelle hinzufügen. Wenn die erste Fertigungszelle nahezu ausgelastet ist, bietet eine zweite Zelle mit ähnlichen Kosten in der Regel eine höhere Flexibilität als eine einzelne industrielle Fertigungszelle. Zwei Zellen bearbeiten parallel unterschiedliche Teilefamilien und gewährleisten so die Kontinuität, falls eine Zelle gewartet werden muss.
- Schritt 4 (Monat 18+): Bewertung der industriellen Zelle für Artikel mit hohem Volumen. Anhand realer Durchsatzdaten lässt sich ermitteln, welche Teilefamilien monatlich 200 bis 300 Einheiten überschreiten. Eine gängige Lösung ist die Verwendung einer mittelgroßen Fertigungszelle für diese Artikel, während für die übrigen, produktreichen Teile weiterhin Cobots eingesetzt werden. Die Cobot-Zellen werden dadurch nicht überflüssig.
Häufig gestellte Fragen: Cobot-Schweißen für kleine Werkstätten
Kann mein vorhandenes Schweißgerät lernen, eine Cobot-Schweißzelle zu bedienen?
Ja. Die meisten Cobot-Schweißplattformen nutzen eine intuitive oder manuell geführte Programmierung. Das bedeutet, dass ein Schweißer, der die Nahtvorbereitung und die Schweißparameter kennt, neue Teile auch ohne Softwareentwicklungskenntnisse programmieren kann. In der Praxis berichten Betriebe, dass ein erfahrener Schweißer zwei bis vier Stunden praktische Schulung benötigt, bevor er einfache Schweißnähte selbstständig an einem Cobot durchführen kann. Komplexere Mehrlagen- oder Positionsschweißungen erfordern zwar mehr Schulungszeit, die Lernkurve ist aber deutlich kürzer als beim Erlernen der Offline-Programmiersoftware für eine herkömmliche Industriezelle.
Ist eine Cobot-Schweißzelle sicher, wenn der Bediener in der Nähe arbeitet?
Cobot-Schweißzellen sind so konstruiert, dass sie ISO / TS 15066Die Norm ISO/TS 15066 regelt den Betrieb kollaborativer Roboter in der Nähe von Personen. Der Roboterarm selbst stoppt bei Kontakt mithilfe von Leistungs- und Kraftbegrenzungssystemen. Allerdings bieten die Cobot-Normen allein keine ausreichende Sicherheit für Schweißlichtbogen, UV-Strahlung, Schweißrauch und heißes Metall. Eine geeignete Konstruktion einer Cobot-Schweißzelle umfasst einen Sicherheitsscanner in Schweißerqualität (typischerweise Sicherheitsintegritätslevel 2), UV-Schutzvorhänge oder -Barrieren an den offenen Seiten sowie eine Rauchabsaugung. Der Bediener arbeitet während des Schweißens außerhalb der Lichtbogenzone, kann sich aber nach Erlöschen des Lichtbogens gefahrlos nähern. Vor dem Einsatz sollten Sie neben ISO/TS 15066 stets die geltenden lokalen Maschinensicherheitsnormen prüfen.
Welche Garantie und welchen Support kann ich bei einem Cobot-Schweißpaket erwarten?
Cobot-Hersteller bieten üblicherweise 12 bis 24 Monate Garantie auf die Armhardware. Die Garantien für Schweißbrenner und Drahtvorschubgeräte richten sich nach den Bedingungen des Herstellers der Verbrauchsmaterialien, in der Regel 12 Monate auf die Teile. Die Gewährleistung des Systemintegrators für die Zellkonstruktion beträgt üblicherweise 6 bis 12 Monate. Prüfen Sie vor dem Kauf drei Punkte: Verfügt der Cobot-OEM über Servicetechniker im Land oder in der Region (nicht nur telefonischen Support)? Wie lange ist die durchschnittliche Lieferzeit für Ersatzteile wichtiger Komponenten? Ist die Ferndiagnose im Basispaket enthalten?
Wie sieht die Aufrüstungsmöglichkeit aus, wenn mein Volumen die Kapazität des Cobots übersteigt?
Der Standard-Upgrade-Pfad ist stufenweise. Zunächst wird eine zweite Cobot-Zelle zusätzlich zur ersten eingesetzt, anstatt diese zu ersetzen. Zwei Cobot-Zellen zu je 35,000 bis 65,000 US-Dollar bieten oft eine höhere Flexibilität als eine einzelne Industriezelle für 100,000 bis 150,000 US-Dollar. Im zweiten Schritt wird ein Servopositionierer für die Bearbeitung größerer Baugruppen hinzugefügt. Wenn das monatliche Produktionsvolumen dauerhaft 300 bis 500 identische Teile übersteigt, sollte schließlich eine industrielle Schweißzelle der mittleren Leistungsklasse für diese Teilefamilie evaluiert werden, während der Cobot für Arbeiten mit hoher Teilevielfalt beibehalten wird. Beide Technologien können parallel betrieben werden.
Wann sollte ein kleiner Betrieb von Cobot-Schweißen wieder auf manuelles Schweißen umsteigen oder auf eine industrielle Schweißzelle umstellen?
Wechseln Sie zurück zum manuellen Verfahren, wenn die Losgrößen unter fünf Teile sinken und Umrüstungen mehrmals pro Schicht erfolgen, sodass der Programmieraufwand den manuellen Schweißzyklus übersteigt. Stellen Sie auf eine industrielle Fertigungszelle um, wenn eine einzelne Teilefamilie konstant mehr als 200 bis 300 Einheiten pro Monat produziert, die Auftragsmenge 7 bis 8 kg/h übersteigt, die Zykluszeit unter 30 Sekunden liegen muss oder eine Qualitätsprüfung des Kunden eine Rückverfolgbarkeit nach Automobilstandard erfordert, die über die Protokollierung eines Cobot-Controllers hinausgeht. Beide Übergänge sind planbar, wenn die Volumendaten vom ersten Tag der Cobot-Einführung an erfasst werden.
Weiterführende Literatur
- Vollständiger Leitfaden zu Cobots: Typen, Auswahl und Anwendungen (2026)Der Hauptartikel behandelt die Grundlagen von Cobots, Nutzlastklassen und Anwendungsbereiche in verschiedenen Fertigungssektoren.
- Roboterarm vs. Cobot: Wann sollte man sich für Industrieroboter entscheiden (2026): Entscheidungsrahmen mit 8 Faktoren zum Vergleich von Cobots und herkömmlichen Roboterarmen hinsichtlich Geschwindigkeit, Nutzlast, Wiederholgenauigkeit und Sicherheitsanforderungen
- Vollständiger Leitfaden zum Roboterschweißen (2026)Prozessauswahl, Zellendesign, Schweißqualitätsstandards und Anwendungsmapping für das gesamte Spektrum robotergestützter Schweißkonfigurationen
- ROI für Roboterschweißzellen: Investitionskosten, Zykluszeit und Amortisation (2026)Dieser Artikel baut auf folgenden Aspekten auf: Investitionsstufen, Berechnung der Zykluszeit, Einsparungen durch Fehlerreduzierung und berechnete Amortisationsbeispiele, einschließlich des Szenarios für KMU im Einstiegsbereich.
- Die führenden Cobot-Hersteller 2026: Ein Vergleich: Vollständige Anbieterübersicht mit Bewertung nach Nutzlastbereich, Ökosystemunterstützung, regionaler Serviceabdeckung und KMU-spezifischer Bereitstellungsfreundlichkeit
Ausgehende Referenzen:
Amerikanische Schweißgesellschaft (AWS)Daten zum Fachkräftemangel bei Schweißern und zu Schweißzertifizierungsstandards
Internationale Föderation für Robotik (IFR)Bericht „World Robotics 2025“, Daten zum Wachstum der Cobot-Installationen und zu Schweißanwendungen
ISO / TS 15066Technische Spezifikation für Sicherheitsanforderungen an kollaborative Robotersysteme
Zuletzt aktualisiert: Mai 9, 2026