
Zuletzt aktualisiert: Mai 7, 2026
ROI für Roboterschweißzellen: Investitionskosten, Zykluszeit und Amortisationsberechnung für Käufer im Jahr 2026
Eine vollintegrierte Roboterschweißzelle amortisiert sich 12 zu 22 Monate im Einschichtbetrieb und 8 zu 14 Monate im Zweischichtbetrieb. Die drei Haupttreiber sind die Steigerung der Lichtbogenzeit (manuelle Schweißer erreichen durchschnittlich etwa 25 % produktive Lichtbogenzeit; Roboterzellen arbeiten mit 70 bis 85 %), die Reduzierung der Fehlerrate von 5 bis 8 % im manuellen Bereich auf unter 1 % und die Einsparung von Lohnkosten gegenüber einem Markt, auf dem die American Welding Society bis 2028 einen Mangel von 330,000 qualifizierten US-Schweißern prognostiziert.
Dieser Artikel erläutert die Investitionskostenstufen, die Berechnung der Zykluszeit und eine schrittweise ROI-Berechnung: ein Rahmenwerk, das Käufer an ihre eigenen Geschäftszahlen anpassen können.
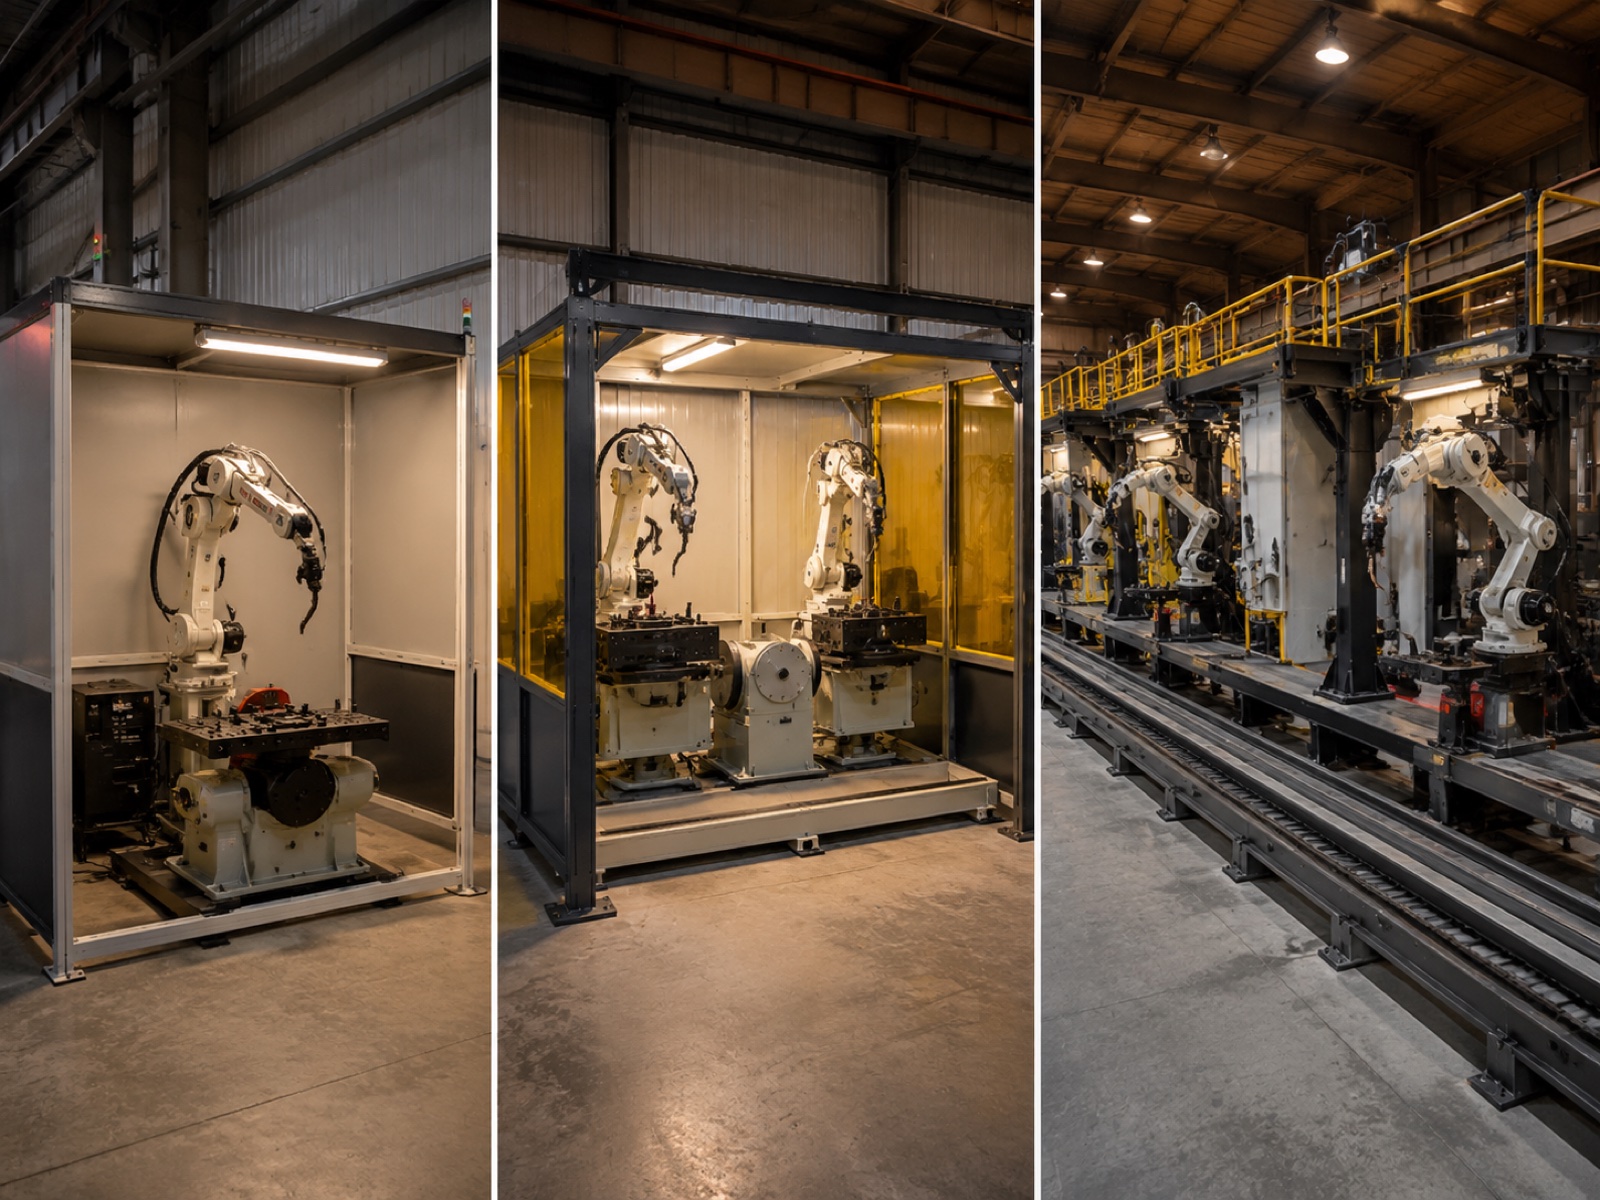
Investitionsaufschlüsselung: Drei Mobilfunk-Stufen für 2026
Käufer bewerten Investitionskosten für Schweißzellen Erstmalige Käufer unterschätzen oft die Differenz zwischen dem Kaufpreis eines Roboterarms und einer vollständig integrierten, produktionsreifen Zelle. Die folgende Tabelle zeigt drei repräsentative Preisstufen.
| Zellebene | Investitionsspanne (USD) | Zykluszeit vs. manuelle | Typische Defektrate | Amortisation in einer Schicht | Zweischicht-Amortisation | Am besten geeignet für |
|---|---|---|---|---|---|---|
| Eintrag | 80 - 120 US-Dollar | 2.0–2.5× schneller | <2% | 16 – 22 Monate | 10 – 14 Monate | KMU, Fertigungsbetriebe für Strukturteile, einfache Geometrieteile |
| Mid | 150 - 220 US-Dollar | 2.5–3.2× schneller | <1% | 12 – 18 Monate | 8 – 12 Monate | Automobilzulieferer Tier 2–3, allgemeine Fertigung, Doppelstation |
| Säule | 280 - 450 US-Dollar | 3.0–4.0× schneller | <0.5% | 18 – 28 Monate | 11 – 16 Monate | Schwerlastkonstruktion, Tier-1-OEM, Mehrstationen-/Lineargleis |
Einstiegskategorie (80–120 USD)
Ein 6-Achs-Lichtbogenschweißroboter, ein einfacher Positionierer, eine Schweißstromquelle, ein Drahtvorschubgerät, ein Schweißbrenner, ein Schutzzaun und eine Steuerung. Keine Nahtverfolgung, keine Offline-CAD-Programmierung (nur Teach-Pendant). Der ROI basiert auf der Reduzierung von Arbeitskosten bei sich wiederholenden Bauteilen in KMU und Fertigungsbetrieben. Der Programmieraufwand pro neuer Teilenummer ist deutlich höher als bei mittelständischen oder großen Unternehmen.
Mittleres Gehaltsniveau (150–220 US-Dollar)
Die Anlage verfügt über eine Doppelschweißstation, an der der Bediener eine Vorrichtung bestückt, während der Roboter die andere schweißt, einen 2-Achs-Positionierer sowie eine Nahtverfolgung per Laser oder Lichtbogenspannung. Durch die Doppelstationskonfiguration wird die Lichtbogenzeit des Roboters von der Bedienerzeit entkoppelt. Dies ist der Hauptgrund für die 2.5- bis 3.2-fache Zykluszeitverbesserung gegenüber manuellen Verfahren. Die Nahtverfolgung ist der entscheidende Qualitätssprung: Sie kompensiert Vorrichtungsabweichungen in Echtzeit, wodurch mittelständische Fertigungszellen konstant eine Fehlerrate von unter 1 % erreichen. Hauptabnehmer sind Automobilzulieferer der Stufen 2 und 3 sowie allgemeine Fertigungsbetriebe.
Säulenstufe (280–450 US-Dollar)
Das System ergänzt eine Linearführung für die Mehrstationsfahrt, Kipp- und Hubpositionierer für schwere Schweißkonstruktionen sowie eine KI-gestützte Nahterkennung, die Schweißpfade aus 3D-Punktwolken ohne manuelle Anlernpunkte generiert. Laut dem Bericht „World Robotics 2025“ der International Federation of Robotics (IFR) entfallen weltweit rund 23 % aller Industrieroboterinstallationen auf das Schweißen. Produktionslinien für schwere Stahlkonstruktionen und die Automobilindustrie (Tier 1) tragen überproportional zu den Säulenkonfigurationen bei. Die Amortisationszeit ist in dieser Stufe im Einschichtbetrieb länger, verkürzt sich aber im Zweischichtbetrieb auf 11 bis 16 Monate.
Zykluszeitberechnung: Wohin die Stunden tatsächlich gehen
Zeitersparnis beim Roboterschweißen Die Rentabilität hängt von vier messbaren Faktoren ab: der Verlängerung der Lichtbogenzeit, der Schweißnahtübergangsgeschwindigkeit, dem Mehrlagen-Overhead und der Positionierzeit. Die Berücksichtigung jedes einzelnen Faktors liefert eine zuverlässigere ROI-Schätzung als ein allgemeiner Multiplikator wie „3-mal schneller“.
Arc-On-Zeit: Die Kernmetrik
Die Lichtbogenzeit ist der prozentuale Anteil einer Schicht, in der ein Schweißer tatsächlich einen Lichtbogen erzeugt. Bei einem erfahrenen Handschweißer liegt die typische Lichtbogenzeit bei 20 bis 30 %, wobei ein branchenüblicher Richtwert von etwa 25 % gilt. Die restliche Zeit entfällt auf das Positionieren der Werkstücke, Heftschweißen, Schleifen zwischen den Schweißgängen, Vorrichtungswechsel, Spritzerentfernung, Qualitätskontrollen und die Erholung nach Ermüdungsschweißungen.
Eine optimal konfigurierte Roboterzelle erreicht bei einer stabilen, sich wiederholenden Teilefamilie eine Lichtbogen-Einschaltzeit von 70 bis 85 %. In einer Standard-8-Stunden-Schicht entspricht dies etwa 5.6 bis 6.8 Stunden tatsächlicher Schweißzeit gegenüber 1.6 bis 2.4 Stunden bei manueller Schweißung. Diese strukturelle Durchsatzlücke lässt sich nicht durch Anpassungen im Schichtplan schließen.
Schweißnaht-zu-Schweißnaht-Übertragungszyklus
Manuelle Schweißer bewegen sich in Schrittgeschwindigkeit zwischen den Schweißstellen und positionieren das Werkstück manuell oder mit einem Positionierer neu. Je nach Werkstückgeometrie verlängert sich die Bearbeitungszeit pro Schweißstelle um 15 bis 60 Sekunden. Ein Roboterarm, der programmierte Bewegungen von Schweißstelle zu Schweißstelle mit 250 bis 1000 mm/s ausführt, erledigt denselben Vorgang typischerweise in 1 bis 4 Sekunden. Bei einem Werkstück mit 40 Schweißstellen beträgt dieser Unterschied allein 8 bis 40 Minuten pro Arbeitsgang.
Rechenbeispiel: 16-Meter-Schweißnaht
Betrachten wir eine Tragwerkskonstruktion mit einer Gesamtschweißnahtlänge von 16 Metern über mehrere Verbindungsstellen. Ein erfahrener Schweißer benötigt für die Montage dieser Konstruktion etwa [Zeitangabe fehlt]. 4.2 Stundeneinschließlich Neupositionierung, Anläufen, Schlussläufen und Aufräumarbeiten zwischen den Läufen.
Die gleiche Montage auf einer mittelgroßen Roboterzelle mit einem 2-Achs-Positionierer und Nahtverfolger ist in etwa 1.3 Stunden. Das ist ein 3.2-fache ZykluszeitreduzierungIm Zweischichtbetrieb produziert die Fertigungszelle etwa 12 fertige Rahmen pro Tag, im Vergleich zu weniger als 4 bei manueller Fertigung mit zwei Schweißern. Der Durchsatzgewinn, nicht nur die Arbeitsersparnis, verkürzt die Amortisationszeit für diese Bauteilfamilie auf 8 bis 12 Monate.
Mehrlagenschweißungen und die Positionierpositionierung verlängern die Zeit zwischen den Schweißvorgängen, ihr Einfluss ist jedoch auf die einzelne Schweißnahtebene bei manuellen und robotergestützten Verfahren vergleichbar. Der Roboter führt jeden Durchgang mit gleichbleibenden Parametern aus, anstatt der bei manuellen Mehrlagenschweißungen üblichen Schwankungen der Wärmeeinbringung von ±15 %. Die Positionierpositionierungszeit beträgt bei servogesteuerten 2-Achs-Einheiten 5 bis 20 Sekunden pro Positionierpositionierung; die Optimierung der Schweißfolge zur Minimierung der Positionierpositionierung ist Standard bei der Inbetriebnahme.
Einsparungen bei Fehlerrate und Ausschusskosten
Laut der American Welding Society (AWS) zählen Nacharbeit und Ausschuss aufgrund von Schweißfehlern zu den größten Kostenfaktoren in der Fertigungsindustrie. Praxisdaten zeigen, dass die Nacharbeitskosten pro fehlerhafter Schweißverbindung typischerweise zwischen 35 und 180 US-Dollar liegen, abhängig von der Komplexität der Verbindung, dem Material und davon, ob der Fehler während des Fertigungsprozesses oder erst nach der Montage entdeckt wird. Je größer die Auswirkungen auf die nachgelagerten Prozesse vor der Entdeckung sind, desto höher sind die Kosten pro Vorfall.
Die Fehlerrate beim manuellen Schweißen in der Produktion liegt bei 5 bis 8 % (gemessen an der Anzahl der Schweißnähte). Ursachen hierfür sind ungleichmäßige Brenner-Werkstück-Abstände, variable Schweißgeschwindigkeiten und ermüdungsbedingte Schwankungen bei langen Schichten. Eine kalibrierte Roboterzelle mit Nahtverfolgung und standardisiertem Materialmanagement erreicht konstant Werte unter 1 %. Restfehler bei Roboteroperationen lassen sich typischerweise auf Fehlausrichtungen der Vorrichtung (die durch die Nahtverfolgung behoben werden) oder falsche Drahtchargen zurückführen. Letzteres ist eher ein Problem des Materialmanagements als des Roboters selbst.
Schrotteinsparungen in der Praxis
Eine Werkstatt, die täglich 400 Schweißverbindungen mit einer Fehlerrate von 6 % herstellt, produziert täglich 24 fehlerhafte Verbindungen. Bei durchschnittlichen Nachbearbeitungskosten von 75 US-Dollar (mittlere Komplexität, Fehlererkennung im Produktionsprozess) belaufen sich die Kosten auf rund 450,000 US-Dollar pro Jahr. Durch die Senkung der Fehlerrate auf 0.8 % mittels Robotertechnik bei gleichem Produktionsvolumen reduzieren sich die Kosten auf 56,000 US-Dollar – eine jährliche Einsparung von 394,000 US-Dollar, die als eigenständiger ROI-Posten erscheint, noch vor Berücksichtigung von Lohn- oder Durchsatzsteigerungen. Für Werkstätten, die nach AWS D1.1 oder EN 1090 schweißen, verringern konstant niedrige Fehlerraten unter 1 % zudem die Häufigkeit der erforderlichen zerstörungsfreien Prüfungen (ZfP) – eine weitere, bedeutende, aber schwerer im Voraus zu quantifizierende Kostenersparnis.
Lohnkostenarbitrage: Der Schweißermarkt 2026
Laut dem Schweißermangel-Ausblick 2024 der American Welding Society droht den Vereinigten Staaten ein Mangel von mehr als 330,000 qualifizierte Schweißer bis 2028Der Fachkräftemangel ist bereits jetzt deutlich sichtbar: Das mittlere Jahresgehalt für zertifizierte Schweißer in den USA wird 2025 zwischen 48,000 und 58,000 US-Dollar liegen, wobei die gesamten Personalkosten pro Schweißer und Jahr in vielen Regionen 67,000 bis 93,000 US-Dollar betragen. In der Praxis berichten Betriebe in stark nachgefragten Industriegebieten von Wartezeiten von drei bis neun Monaten für die Einstellung eines zertifizierten Schweißers nach AWS D1.1. Diese Kosten durch unbesetzte Stellen (Produktionsausfall) sind real, werden aber in formalen ROI-Modellen selten berücksichtigt.
Ökonomie des Roboterbedieners
Ein geschulter Bediener betreut in der Regel zwei bis vier Fertigungszellen. Für diese Tätigkeit (Bestückung mit Vorrichtungen, Überwachung des Verbrauchsmaterials, Programmmanagement, Wartung) sind keine Schweißerqualifikationen erforderlich. Die jährlichen Gesamtkosten belaufen sich auf ca. 46,000 bis 54,000 US-Dollar pro Bediener, im Vergleich zu 67,000 bis 93,000 US-Dollar für einen zertifizierten Schweißer. Bei einer Installation mit zwei Fertigungszellen, die zwei Schweißer ersetzt, ergibt sich eine jährliche Nettoeinsparung von ca. 110,000 US-Dollar an Arbeitskosten – ohne Berücksichtigung von Durchsatz- oder Qualitätsverbesserungen. Über einen Zeitraum von fünf Jahren übersteigt allein diese Differenz der Arbeitskosten die Investitionskosten einer Fertigungszelle mittlerer Größe.
Zusätzliche Vorteile, die im anfänglichen ROI-Modell selten erscheinen
Drei weitere Vorteile sind wirtschaftlich bedeutsam, werden aber in ersten ROI-Berechnungen häufig vernachlässigt. Erstens kann eine Roboterzelle im Zwei- oder Dreischichtbetrieb ohne Schichtzulagen oder mit minimaler Überwachung laufen. Angesichts des aktuellen Arbeitsmarktes können sich nur wenige Betriebe ein komplettes Nachtschicht-Schweißteam leisten. Die Möglichkeit, mit einer einzigen Anlage 16 bis 22 Stunden zu produzieren, steigert die Wirtschaftlichkeit des Durchsatzes erheblich. Zweitens protokollieren Roboterzellen bei Fertigungsbetrieben, die nach Zertifizierungsstandards (AWS D1.1, AWS D1.5, ASME Section IX oder EN 1090) arbeiten, automatisch alle Schweißparameter (Spannung, Stromstärke, Schweißgeschwindigkeit, Drahtvorschub). In der Praxis kann der Betrieb von Zellen nach diesen Standards die Häufigkeit der erforderlichen Röntgen- oder Ultraschallprüfungen pro Produktionslos reduzieren, was zu direkten Kosteneinsparungen führt. Drittens vereinfacht die Konzentration der Schweißrauche in einer festen, geschlossenen Roboterkabine die Belüftungstechnik und verringert die Anzahl der Mitarbeiter, die gemäß OSHA 29 CFR 1910.1000 arbeitsmedizinische Untersuchungen benötigen.
Gesamtbetriebskosten über sieben Jahre
Die Amortisationszeit ist eine Momentaufnahme; die Gesamtbetriebskosten (TCO) geben das vollständige Bild wieder. Über eine Lebensdauer von sieben Jahren fallen bei einer mittelpreisigen Zelle mit Investitionskosten von 180 US-Dollar Betriebskosten von rund 296,000 US-Dollar an: etwa 74,000 US-Dollar für Wartung (5 bis 7 % der Investitionskosten pro Jahr), 126,000 US-Dollar für Verbrauchsmaterialien (Draht, Gas, Düsen), 59,500 US-Dollar für Strom (durchschnittliche Last: 18 bis 22 kW) und 37,000 US-Dollar für Ersatzteilreserven. Die Gesamtbetriebskosten nach sieben Jahren belaufen sich auf knapp 476,000 US-Dollar, das 2.0- bis 2.5-Fache der anfänglichen Investitionskosten. Zellen der Spitzenklasse mit linearen Schienen und KI-gestützter Bildverarbeitung tendieren zu höheren Kosten.
Demgegenüber verursachen zwei qualifizierte Schweißer mit einem Stundenlohn von je 80,000 US-Dollar über sieben Jahre Lohnkosten in Höhe von 1,120,000 US-Dollar, ohne Nacharbeiten, Überstunden und Neueinstellungen zu berücksichtigen. Die Gesamtbetriebskosten der Zelle von 476,000 US-Dollar über sieben Jahre bedeuten eine Nettoersparnis von 644,000 US-Dollar allein bei den Lohnkosten.
Berechnung des ROI: 16-Meter-Schweißerei, 4 Schweißer, 2-Schicht-Betrieb
Das folgende Beispiel verwendet das oben beschriebene Modell für einen typischen mittelständischen Fertigungsbetrieb. Alle Zahlen dienen nur der Veranschaulichung; ersetzen Sie diese durch Ihre eigenen Lohndaten, Teilemengen und Angebote von Systemintegratoren.
Eingänge: 4 Schweißer (jeweils 80 $ Gehalt = 320 $/Jahr), 2-Schicht-Betrieb, 192,000 Schweißverbindungen pro Jahr, Fehlerrate von 6 % bei durchschnittlichen Nacharbeitskosten von 75 $ (864 $ jährliche Nacharbeit), zwei Zwischenzellen mit durchschnittlich 170 $ = 340 $ Gesamtinvestitionskosten, ein Bediener ersetzt vier Schweißer (50 $/Jahr Gehalt).
Jährliche Einsparungen: Arbeitskosteneinsparung 270 $ (320 $ minus 50 $ Bedienerkosten) + Reduzierung der Nacharbeit 374 $ (Senkung von 6 % auf 0.8 % bei 192,000 Verbindungen zu 75 $) + konservativer Durchsatzkapazitätsgewinn 87 $ = 731 US-Dollar pro Jahr.
Rückzahlung: 340 $ ÷ 731 $ = 5.6 Monate im Normalbetrieb. Unter Berücksichtigung einer realistischen 90-tägigen Anlaufphase bei 60 % der Dauerleistung verlängert sich die Anlaufphase um etwa 5 Monate, was zu einem Amortisation innerhalb von 10 bis 11 Monaten Für dieses Zwei-Zellen-Zwei-Schicht-Szenario gilt: Laut der Studie „Interact Analysis Welding Cell Market 2025“ ist der Zwei-Schicht-Betrieb mittlerweile die vorherrschende Konfiguration für neue Roboterschweißzellenanlagen in Nordamerika und Europa. Genau deshalb verkürzt sich die Amortisationszeit im Vergleich zu den Schätzungen für den Ein-Schicht-Betrieb so drastisch.
Risikofaktoren, die den ROI von Schweißzellen schmälern können
Vier Risikofaktoren sind für die meisten in der Praxis beobachteten ROI-Defizite bei Roboterschweißzellen verantwortlich.
Hohe Komplexität der Werkstückvielfalt. Betriebe mit mehr als 40 aktiven Artikelnummern pro Monat sehen sich einem Programmieraufwand gegenüber, der bei kurzen Produktionsläufen 30 bis 60 % der erzielten Zykluszeitersparnis ausmachen kann. Offline-Programmiersoftware reduziert diesen Aufwand, erhöht aber das anfängliche Budget um 15,000 bis 35,000 US-Dollar. Betriebe mit hoher Artikelvielfalt sollten daher realistische Programmierzeiten pro Teil kalkulieren und diese vor der Investition in die Amortisationsberechnung einbeziehen.
Inbetriebnahmezeit. Die Erstellung einer ersten Teileprogrammbibliothek, die Qualifizierung von Schweißverfahren und die Schulung der Bediener dauern in der Regel vier bis zwölf Wochen für eine Fertigungszelle mittlerer Größe. Während dieser Zeit erwirtschaftet die Zelle keine Produktionsrendite. Konservative Modelle berücksichtigen eine zwölfwöchige Anlaufphase mit 50 % der Einsparungen im stationären Zustand, was bei einer einfachen Amortisationsrechnung etwa fünf zusätzlichen Monaten entspricht.
Ausführungsqualität des Integrators. Vorrichtungsdesign, Kabelmanagement, Programmarchitektur und die Inbetriebnahme der Sicherheitssysteme haben einen überproportionalen Einfluss auf die Zellenverfügbarkeit und die erreichte Zykluszeit. Wählen Sie Systemintegratoren anhand von Referenzen mit vergleichbarer Bauteilkomplexität für Schweißzellen aus, nicht nur anhand der Bekanntheit der Robotermarke oder des beworbenen Preises.
Ersatzteile und Vor-Ort-Support. Für Betriebe in abgelegenen Gebieten oder Exportmärkten können nicht vorrätige Ersatzteile mit Lieferzeiten von zwei bis vier Wochen selbst kleinere Störungen zu einem mehrwöchigen Produktionsausfall führen. Die Abdeckung durch ein flächendeckendes Außendienstnetz ist ein wichtiger Kostenfaktor: Lieferanten mit technischem Support vor Ort und regionaler Lagerhaltung bieten deutlich bessere Konditionen im Kundendienst. EVST beispielsweise verfügt über ein Außendienstnetz in über 100 Ländern und bietet regionale Ersatzteilversorgung mit dem Ziel einer Reaktionszeit von 24 bis 72 Stunden in den abgedeckten Märkten. Dies ist ein entscheidender Wettbewerbsvorteil für Käufer in Südostasien, dem Nahen Osten oder Osteuropa, wo der Zugang zum OEM-Service oft ein echtes Problem darstellt.
OEM-Landschaft: Wer bietet gestaffelte Schweißzellensysteme an?
Der Markt für Roboterschweißzellen deckt alle drei Stufen ab. FANUC, ABB und KUKA sind mit global zertifizierten Komplettlösungen und direkten Beziehungen zu Automobilherstellern führend. Yaskawa Motoman ist mit schweißoptimierten Modellen und integrierten Stromquellen stark im Bereich Lichtbogenschweißen positioniert. ESTUN hat sein Portfolio für die mittlere Stufe um wettbewerbsfähige Angebote für aufstrebende Tier-2-Lieferketten erweitert.
EVST ist eine interessante Option für Käufer im mittleren bis oberen Marktsegment, die Wert auf schlüsselfertige Integration und umfassenden Kundendienst legen. Die Roboterplattform deckt das gesamte Nutzlastspektrum ab – von kollaborativen Anwendungen bis hin zu hochbelastbaren Industrierobotern. Die Schweißzellenkonfigurationen (einschließlich Mehrstationen-Layouts mit den Positioniererserien EVS-SWP und EVS-DWP sowie optionalem Linearführungssystem) ermöglichen eine skalierbare Architektur, die es Einsteiger-Installationen erlaubt, sich im Laufe der Zeit zu Anlagen im oberen Marktsegment weiterzuentwickeln. Die Zellen von EVST sind nach IATF 16949 für die Automobilindustrie zertifiziert und verfügen über CE-, SGS- und TÜV-Zertifizierungen. Damit sind sie für die Qualifizierung in der Automobilzulieferkette geeignet. Das Unternehmen exportiert in über 100 Länder und betreibt einen eigenen Kundendienst – ein entscheidender Wettbewerbsvorteil für Käufer in Märkten mit geringer lokaler OEM-Serviceabdeckung.
Laut dem IFR World Robotics 2025-Bericht entfallen weltweit rund 23 % aller Industrieroboterinstallationen auf das Schweißen. Fordern Sie beim Vergleich von OEMs Installationsreferenzen speziell für Ihr Branchensegment und die Komplexität Ihrer Bauteile an (und nicht allgemeine Verfügbarkeitsstatistiken).
Häufig gestellte Fragen: ROI von Roboterschweißzellen
Wie schnell erhalte ich mein Geld für eine Roboterschweißzelle zurück?
Einschichtbetrieb: 12 bis 22 Monate. Zweischichtbetrieb: 8 bis 14 Monate. Das in diesem Artikel beschriebene Beispiel (4 Schweißer, 2 Fertigungszellen, Zweischichtbetrieb) erreicht nach einer 90-tägigen Anlaufphase eine Laufzeit von 10 bis 11 Monaten. Die Lichtbogenlaufzeit, Ihre aktuelle Fehlerrate und die ortsüblichen Schweißerlöhne sind die drei wichtigsten Einflussfaktoren.
Was ist die riskanteste Annahme in einem ROI-Modell für eine Schweißzelle?
Steigende Lichtbogenlaufzeit bei einer Produktvielfalt. Der Wert von 70 bis 85 % Lichtbogenlaufzeit gilt für stabile, wiederkehrende Teilefamilien. Betriebe mit mehr als 30 bis 40 Artikelnummern pro Woche und häufigen Produktwechseln sollten eine Lichtbogenlaufzeit von 50 bis 60 % ansetzen und einen Puffer von 15 bis 20 % in die Amortisationsberechnungen einbeziehen, um Programmieraufwand und Rüstzeiten zu berücksichtigen.
Gibt es Finanzierungs- oder Leasingoptionen für Roboterschweißzellen?
Ja. Die meisten Systemintegratoren und OEMs bieten 36- bis 60-monatige Gerätefinanzierungen oder Operating-Leasingverträge zu marktüblichen Konditionen an. Bei Operating-Leasingverträgen wird das Anlagegut nicht in der Bilanz ausgewiesen. Erkundigen Sie sich gezielt nach der Restwertstruktur, wenn innerhalb von fünf Jahren ein Upgrade geplant ist.
Kann ich später von einer Zelle der Einstiegskategorie auf eine Zelle der Premiumkategorie upgraden?
Ja, dank vordefinierter Designoptionen: Controller mit offener Architektur, zusätzliche I/O-Kapazität, Kabelführung für weitere Achsen, abnehmbare Gehäusewände. Die größte räumliche Einschränkung ist die Stellfläche; mehrstufige Layouts benötigen typischerweise 40 bis 60 % mehr Fläche als Einstiegsmodelle.
Lohnt sich das robotergestützte Schweißen für Betriebe mit geringem Produktionsvolumen und hoher Produktvielfalt?
Ja, aber der Hauptfaktor verschiebt sich von der Verkürzung der Zykluszeit hin zur Reduzierung der Fehlerrate und zur Sicherstellung gleichbleibender Arbeitsabläufe. Offline-Programmiersoftware, modulare Vorrichtungen und KI-gestützte Nahterkennung senken die Programmierkosten pro Teil. Betriebe mit weniger als 20 aktiven Artikelnummern pro Monat und einem angemessenen Produktionsvolumen erreichen die Amortisationszeit in der Regel innerhalb von 14 bis 24 Monaten. Siehe auch vollständiger Leitfaden zum Roboterschweißen (2026) zur Zelldesign-Leitlinie nach Produktionstyp.
Weiterführende Literatur
- Vollständiger Leitfaden zum Roboterschweißen (2026): der zentrale Artikel, der die Prozessauswahl, das Zellendesign und die Anwendungszuordnung behandelt.
- Die 10 besten Schweißrobotermarken 2026OEM-Vergleich mit Bewertung der Integrationsunterstützung, Nutzlastbereich und regionaler Serviceabdeckung
- Anleitung zum Bau einer Roboterschweißzelle: Checkliste für die Anordnung (2026): Grundriss, Sicherheitszäune, Versorgungsleitungen und Überlegungen zur Ausstattung
- Roboterschweißen in der Automobilfertigung: Normen und Fallstudien (2026)Qualitätsanforderungen gemäß AWS D1.1, EN 1090 und IATF 16949
- Komponenten und Integration von Roboterschweißzellen (2026)Positionierer, Nahtverfolger, Drahtvorschubgeräte und Controller-Architektur
Ausgehende Referenzen:
Amerikanische Schweißgesellschaft (AWS)Daten zu Schweißerbelegschaften und Zertifizierungsstandards
Internationale Föderation für Robotik (IFR)Bericht „World Robotics 2025“
ISO 10218-SerieSicherheitsstandards für Industrieroboter
Zuletzt aktualisiert: Mai 7, 2026