
By 以物思编辑团队 · 经审核 以物思编辑团队 · 最后更新日期:2026年10月10日 · 编辑政策 · 更正政策 · 条款
当焊缝和夹具保持可重复的焊缝线,陶瓷喷嘴和侧送焊丝与熔池保持合适的相对位置,且焊缝末端有预先设计的止弧方法时,长条状金属薄板氩弧焊缝才能保持可控。这三个条件必须同时满足:焊缝移动会改变焊枪对准位置,焊枪对准位置会改变焊丝进入熔池的位置,而最终的止弧方法决定了焊缝末端的处理方式。
请发送您的钣金图纸和每日产量我们将制定自动化方案和周期时间估算。 包括接头部分、夹具布置和所需的焊接验收标准。
一条接缝就足以暴露真正的协调问题。
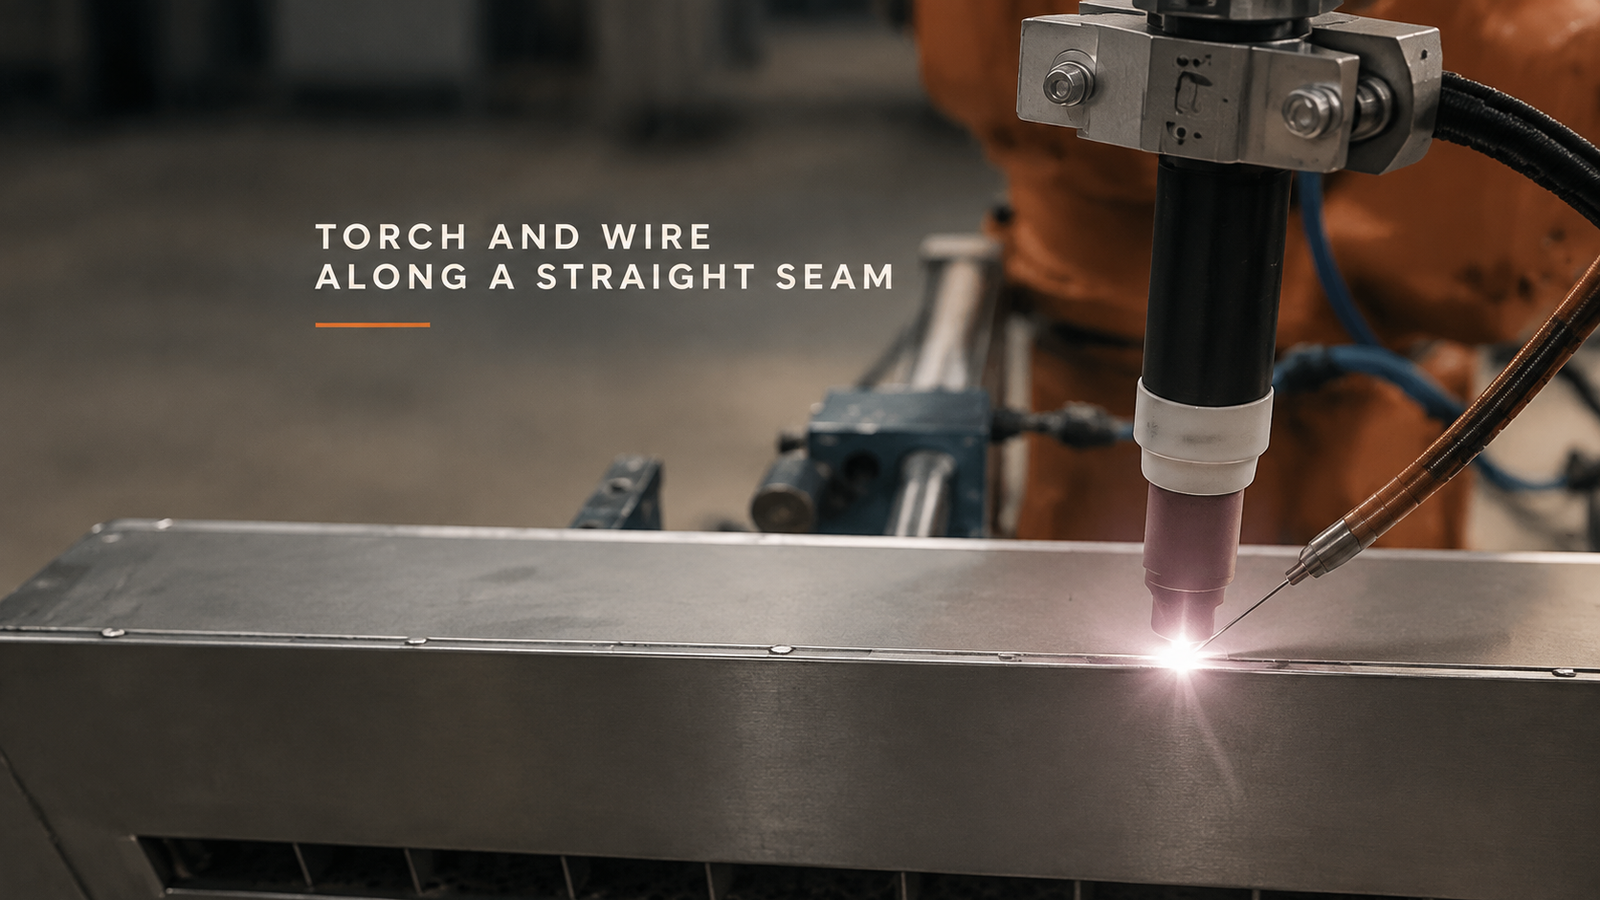
记录的焊接过程展示了在长金属板材上焊接一条连续的直线焊缝。陶瓷喷嘴指向焊缝,侧导丝器将焊丝送至光亮的熔池前端。焊枪沿同一方向移动;工件和夹具保持固定位置。从焊缝中部到焊枪接近工件末端,这种焊接关系始终清晰可见。
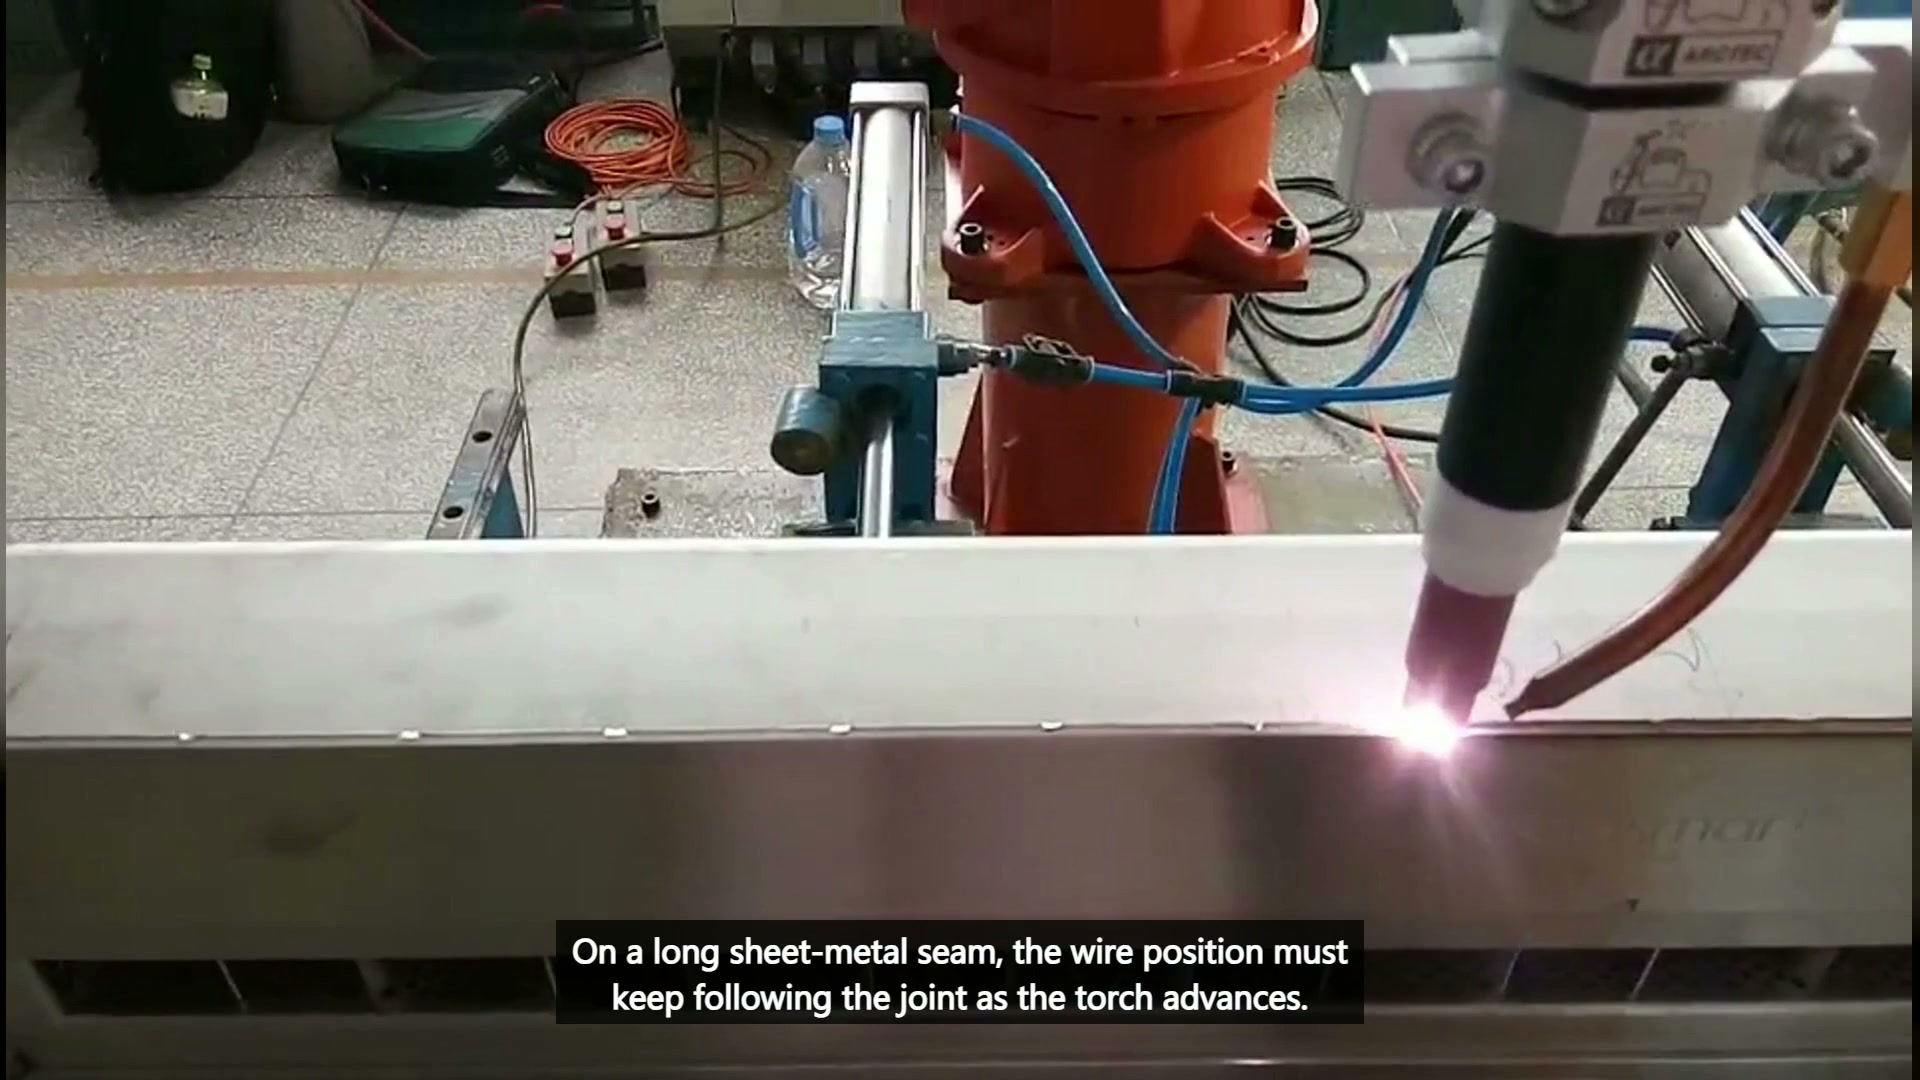
这种狭义的视图很有用,因为它排除了无关的索赔。它不显示载荷、其他接缝、编织路径或已验证的弧终止结果。工程问题在于如何保持可见接缝处的工作关系。
该装置确定了焊枪必须遵循的路线。
机器人重复性无法纠正位置发生不可预测变化的接合点。在对路径进行编程之前,应明确两个钣金边缘的定位方式、夹具的作用位置以及接合线是否始终可触及。支撑件应稳固地固定零件,且夹具部件不应位于焊枪、导线器或机器人路径上。
将接头的起始点、中间点和末端与夹具基准点进行比对。较长的部件会放大细微的定位或成型差异。如果接头位置发生变化,项目需要制定明确的方法来应对这种变化;本视频片段并未展示视觉跟踪或自动接缝检测功能。
夹具也会影响热响应,但变形和焊接质量无法从视频中直接读取。这些结果需要实际的板材几何形状、接头准备、夹紧方案和合格的工艺参数。
焊炬和侧送丝构成一个整体的运动几何体
采用侧送丝方式时,导丝器并非单独的附件,无需后续定位。陶瓷喷嘴、焊丝尖端、接头和焊丝池构成一个整体几何结构,必须在机器人移动过程中保持其适用性。改变焊枪角度会改变焊丝到达焊丝池的位置;改变导丝器角度可能会降低操作空间或在夹具附近造成干扰。
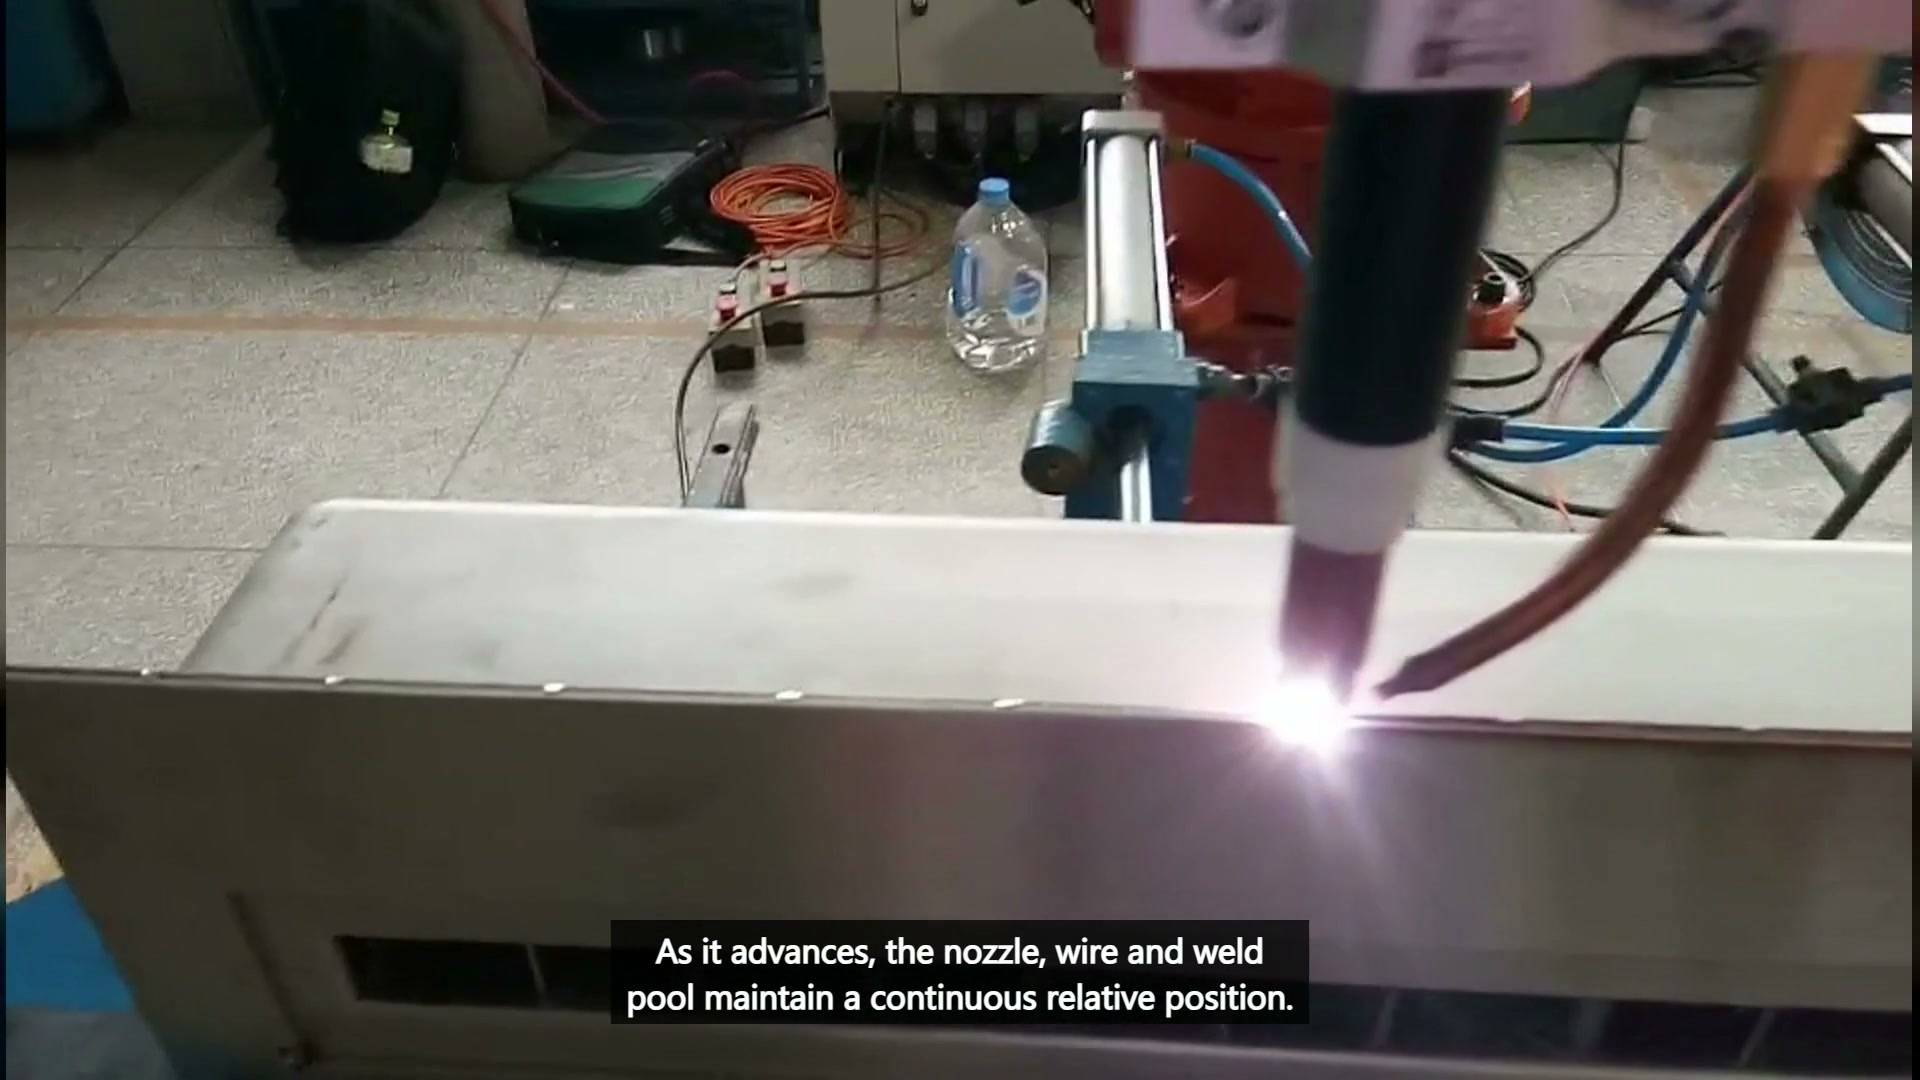
根据焊接工艺规程确定焊枪角度和焊丝入点关系,然后对整个焊缝进行建模。间隙检查应包括导向装置、支架、软管和电缆布线。在长直焊缝的中间位置,焊枪姿态可能看起来很简单;但在焊缝的起始端或末端,附近的夹具可能会限制焊枪姿态和焊丝入点关系。
路径应足够平滑,以避免因不必要的手腕运动而改变相对几何形状。这并不意味着焊枪必须对所有产品都采用统一的角度。而是指每个经批准的接合条件都需要一个经过精心设计且可重复的配合关系。
将接缝末端视为计划工艺区
最终可用的视频素材显示,焊枪在接近长工件末端时仍在继续焊接。但并未显示单独的、经过验证的电弧终止结果。因此,生产计划应在调试前明确定义终止状态,而不是从录像中推断。
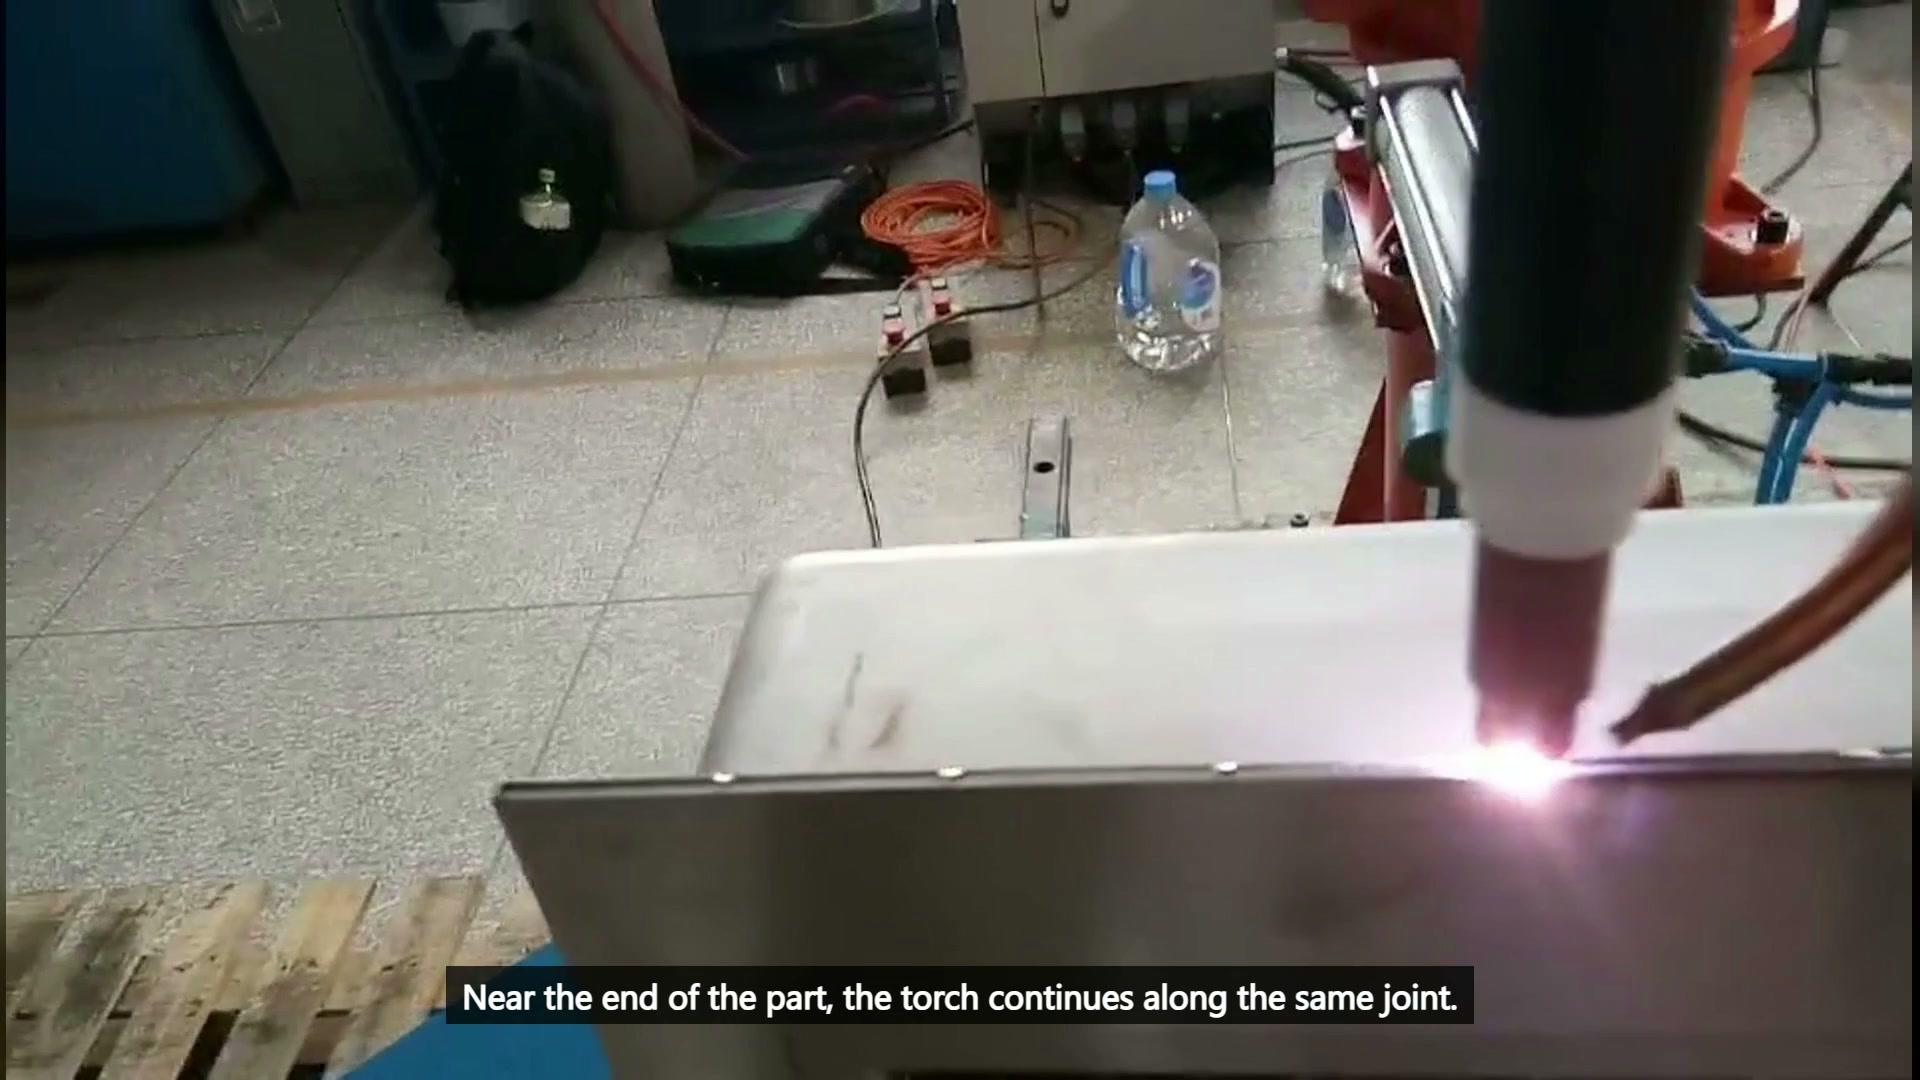
项目输入应明确有效焊缝的终止位置、是否允许延时焊接或终止焊接,以及图纸要求的焊接终止方式。机器人路径、送丝方式和电弧顺序必须满足这些要求。电流、电压、气体流量、焊丝流量、焊接速度和焊接时间的最终数值应来自已批准的焊接工艺规程和试验结果,而非目测焊接动作。
三区验证计划
| 区 | 主要问题 | 需要证据 |
|---|---|---|
| 开始 | 焊枪和电线能否在不干扰灯具的情况下建立符合规范的连接? | 关节起始几何形状和夹具模型 |
| 中间 | 直线路径能否保持接头、喷嘴、电线和泳池的对齐? | 代表性零件变异和路径试验 |
| 结束 | 能否在可用空间内完成指定的焊接终止? | 图纸要求和端部特征几何形状 |
对实际零件的所有三个区域进行验证。良好的中间部分无法弥补起始部分受阻或终止部分未定义的问题。
采购应将机器人组件与工厂提供的工艺输入分开。集成商可以设计夹具、路径和通道,而买方则需定义可接受的接头偏差、认可的焊接工艺和检验方法。一份有效的报价应将拟建单元与实际零件范围和验收标准挂钩,而不是仅仅基于一个标称焊缝。
试验时,使用能够代表预期成形范围的零件。记录成形开始、中间和结束时的接头位置,然后将这些测量值与夹具基准和焊缝检验结果进行比较。这有助于区分来料问题、夹紧问题、操作通道问题和工艺问题。
买家关于长直缝线的常见问题
直线接缝需要进行缝线跟踪吗?
并非自动生成。首先量化成型和夹具固定后接头位置的变化量。如果变化量超过合格工艺可接受的范围,则评估合适的校正方法。此单元格并不能证明存在校正方法。
侧面导线器能否相对于焊枪保持固定位置?
当这种连接方式能够提供所需的电线入口并确保夹具在整个接缝处畅通无阻时,就可以实现。检查组件的起始、中间和末端。
可见的焊缝是否能证明最终的焊接效果?
不。视频显示的是连续的焊接过程、陶瓷喷嘴、侧向送丝和熔池。焊缝熔深、变形和验收需要工艺数据和检验。
需要提交哪些工程评审材料
请提供钣金图纸、每日产量、接头截面图、焊缝长度、边缘处理、夹具设计方案和焊接验收标准。如有已批准的现有焊接工艺规程,请一并提供,以及接头周围可用的起始和终止空间。
有了这些信息,我们就可以审查夹具、焊枪和电线通道、路径区域和试验计划。 请与EVST探讨您的长缝焊接应用。 或用您的语言发送电子邮件至 sales@evsrobot.com 请提供您的图纸和每日产量,以便我们提出自动化概念和周期时间估算。
本文介绍了一条可见的连续直线焊缝和一般规划原则;但并未说明该焊缝单元的电流、电压、气体流量、焊丝材料、速度、穿透深度、变形、质量结果或循环时间。