
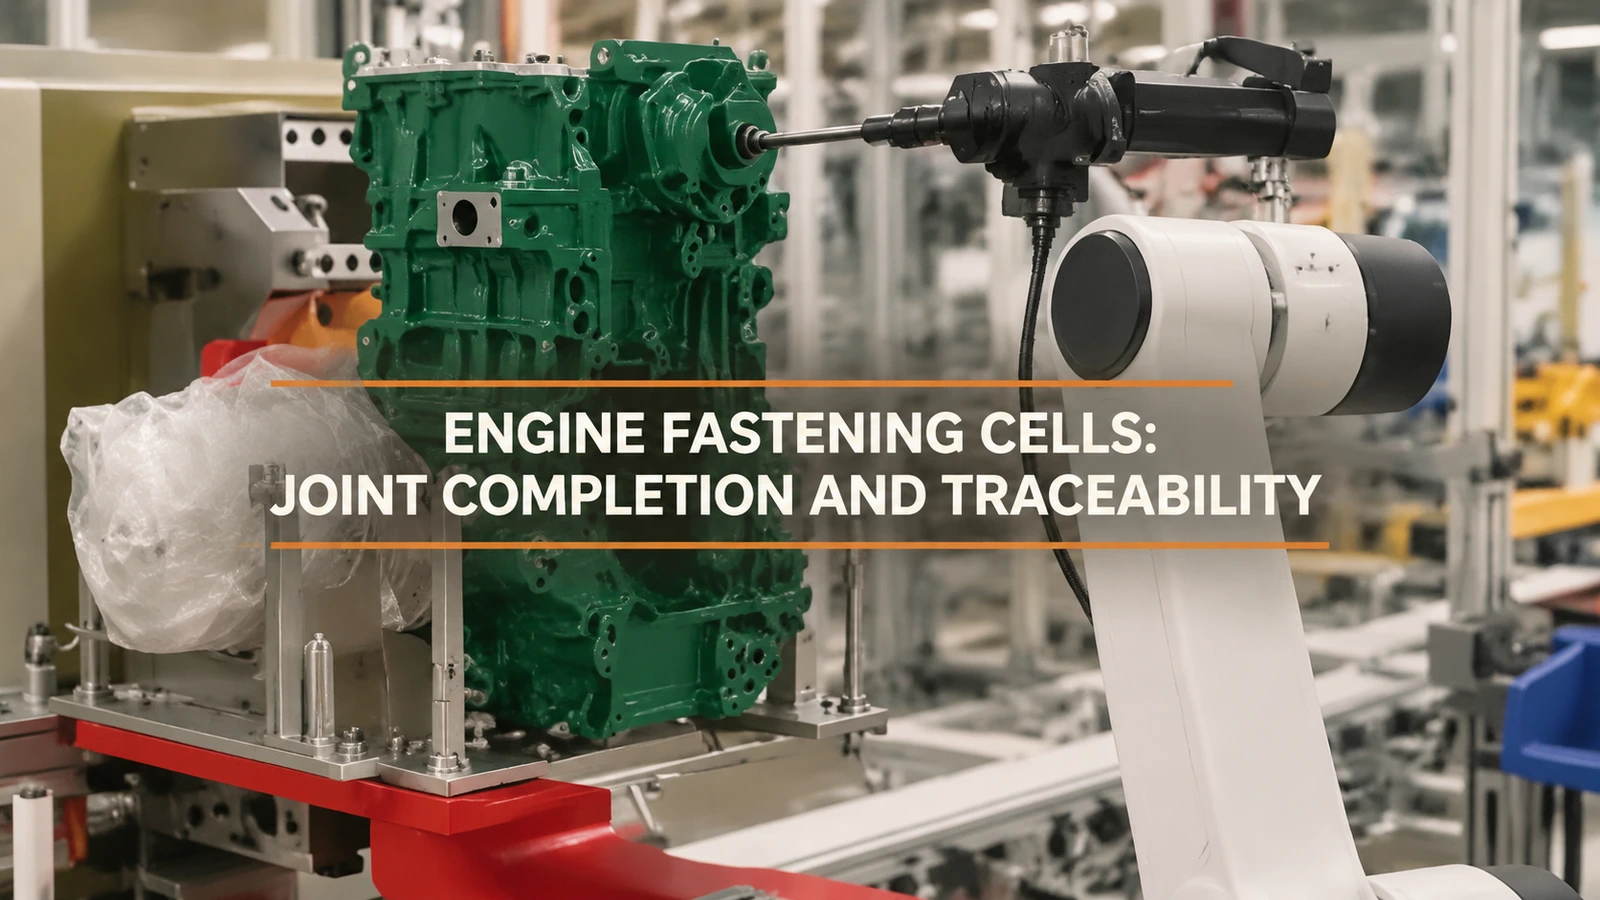
对于发动机紧固单元,需明确如何使已验收的刀具加工结果成为完整的接头,并最终允许装配放行。验收的难点在于上述两个步骤之间的中断:刀具已完成加工,但工位尚未确认结果。一个有效的方案应阐明,在中断期间以及任何经授权的返工中,产品、接头和程序如何保持可识别性。
每个设备都拥有哪些功能?
请提供一份接口描述,明确以下各项职责。职责划分取决于实际的工具控制器和工作站设计;表格所示为一份拟定的合同,并非对所拍摄设备的断言。
| 事件或记录 | 该提案必须回答的问题 |
|---|---|
| 选定的产品和预期接头 | 哪个系统可以识别该组件和下一个物理连接点? |
| 已选择紧固程序 | 计划和修订与该联合体有何关联? |
| 工具报告结果 | 如何界定一次尝试,以及由谁根据既定要求接受或拒绝该尝试? |
| 电台承认了这一结果 | 是什么阻止了延迟或重复的信息成为另一份已完成的合同? |
| 已发布 | 哪些必要的联合状态和未解决故障检查允许发布? |
机器人到达、工具完成和联合验收回答的是不同的问题。如果项目需要区分这些信号,那么仅使用一个全局循环完成信号作为接口定义是不够的。
随附的视频片段显示,一个白色机器人携带工具前往一个固定在夹具上的绿色发动机状组件侧面的工作位置。这为在类似项目中定义额外的接口和验收工作提供了具体的紧固场景。
00:08 — 机器人将其工具带到受支撑的发动机状组件的侧面。
结果出来后、确认之前就停止。
约定使用测试部件和经批准的试验方法,在该边界进行受控演示。完成一次工具操作尝试后,在工作站确认之前中断预定的操作序列,然后执行预期的恢复操作。
请团队检索尝试结果,并指出其所属的产品和接头。观察工作站是否识别出已接受的结果、请求执行已定义的恢复操作,或需要进一步处理。重复传输不得悄悄创建另一个已完成的接头;缺少确认信息不得悄悄将已接受的工作转换为再次拧紧的指令。
验收要求是指在约定的中断条件下,系统能够达到的明确结果,而非某种通用的通信架构。应将恢复后的预期状态记录在测试记录中。如果实际控制器无法提供所需的标识符或恢复信息,则该限制应在站点订购前纳入集成范围。
哪些控制器设置会影响该结果?
请阅读建议的配置方案,而不仅仅是功能列表。一份已发布的紧固控制器手册允许配置顺序、工具锁定以及不合格结果是否推进批次计数器。这就需要定义工位“完成”的含义以及它如何使用控制器的结果。
同样,检测已拧紧的接头与识别螺栓的实际位置并不相同。已记录的多步骤限制使用配置的扭矩条件和可选的角度窗口;其有效性必须针对实际接头进行验证。该单元仍然需要项目所需的产品与接头之间的关联。
关于工具测量结果和最终定位结果之间的根本区别,请参阅相关讨论。 为什么螺丝拧紧扭矩的结果会误导买家本次验收讨论将进入下一个阶段:演示工具和工作站之间的状态转换。
经授权的返工能否保留最初的尝试?
控制器文档显示了紧固和松开结果、程序信息和结果轨迹的存储和导出。项目仍需定义这些记录、物理接头和最终装配状态之间的关系。
在验收过程中,应检索测试组件的原始尝试、后续授权操作和最终处置结果。显示产品标识符、接头标识符和所使用的程序版本。如果仅保留最新的验收状态,则记录无法解释中断或返工期间发生的情况。
明确谁有权授权再次尝试,站点如何接收该决定,以及发布前必须解决哪些问题。请将螺栓图、工艺程序、产品识别方法和所需历史记录提供给 EVST,以便我们与您共同确定这些接口问题和验收演示。