
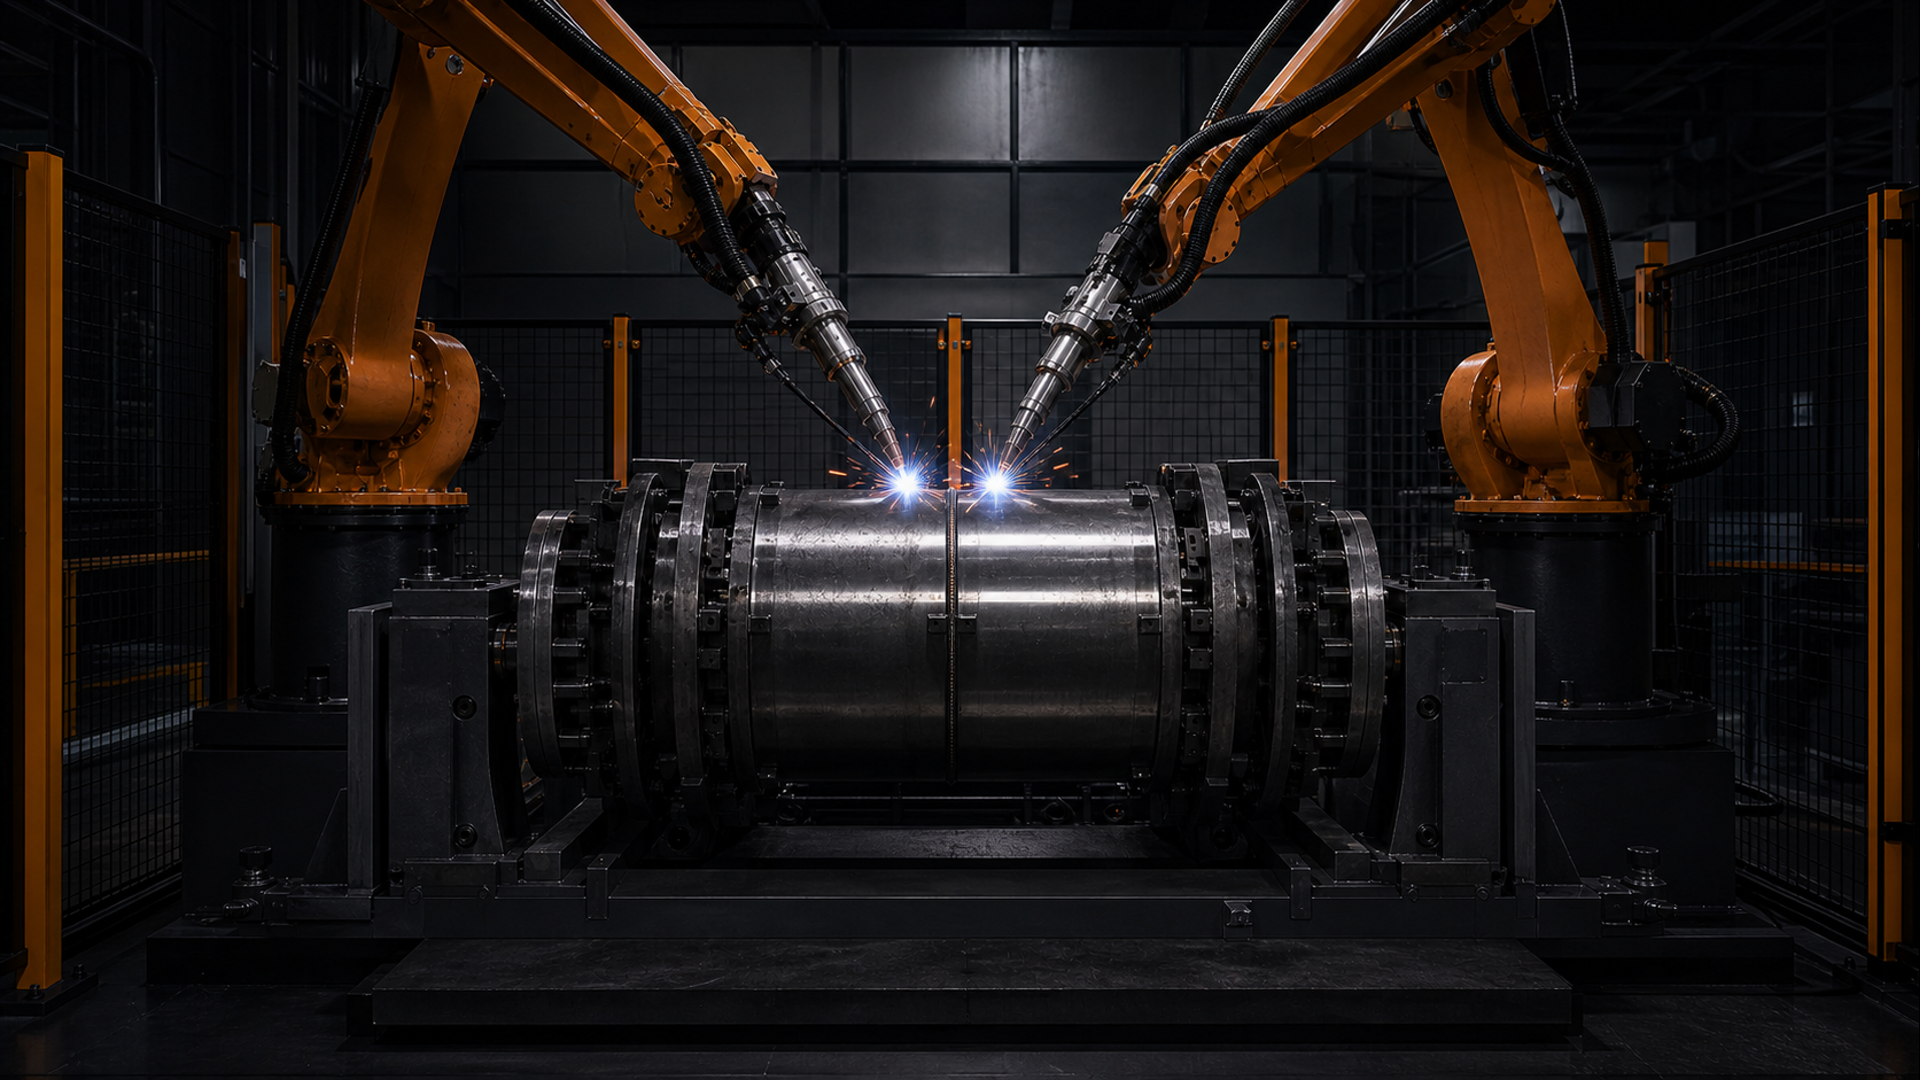
La saldatura sincronizzata con più torce non si ottiene semplicemente innescando due o più archi contemporaneamente. Il sistema deve mantenere un rapporto controllato tra geometria della torcia, movimento di traslazione, parametri di processo, distribuzione del calore, allineamento del pezzo e risposta ai guasti.
La motivazione aziendale risiede solitamente in una maggiore produttività o in un migliore bilanciamento del processo. Il rischio ingegneristico è che una differenza nascosta tra i canali possa creare una qualità non uniforme, distorsioni o un guasto che si propaga all'intera stazione. Una buona specifica, pertanto, considera ogni torcia sia come parte di un gruppo sincronizzato sia come canale di processo verificabile in modo indipendente.
Principali takeaways
- L'innesco simultaneo dell'arco non dimostra la saldatura sincronizzata.
- La geometria della torcia e il movimento di spostamento necessitano di un riferimento comune.
- Ogni torcia necessita comunque di un proprio registro di processo e di un proprio stato di allarme.
- L'interazione termica deve essere testata su pezzi rappresentativi.
- Un guasto a canale singolo richiede una risposta di gruppo definita e una regola di riavvio.
Risposta diretta: cosa rende valida la saldatura sincronizzata a più torce?
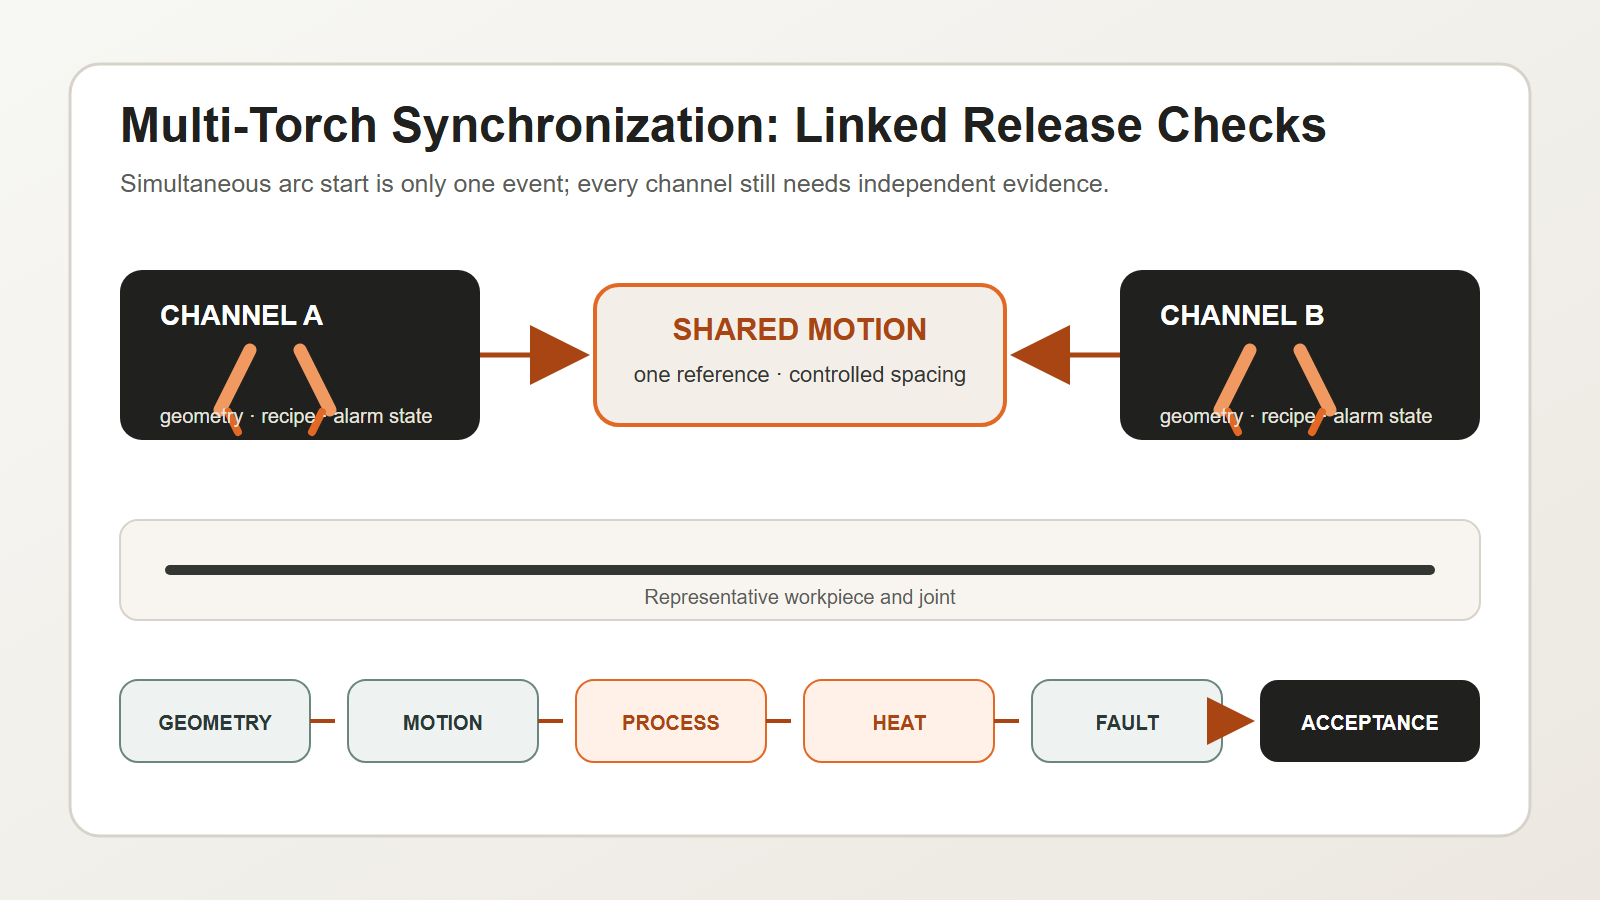
La saldatura sincronizzata multi-torcia è valida quando il gruppo si muove come un unico processo pianificato e ogni torcia rimane verificabile in modo indipendente. Si parte dal pezzo, dal giunto, dal materiale e dalla qualità di saldatura richiesta. Si impostano la posizione, l'angolo e la spaziatura di ogni torcia rispetto a un riferimento comune. Si collegano la velocità di avanzamento e la spaziatura relativa nel piano di movimento. Si memorizzano la corrente, l'avanzamento del filo, la temporizzazione e altri valori di processo approvati per canale e ricetta. Si verifica come le sorgenti di calore attive influenzano l'accoppiamento, la distorsione e gli arresti o i riavvii. A ogni torcia viene assegnato un arco, un avanzamento, un'utilità e uno stato di posizione specifici. Se un canale non funziona, il sistema di controllo deve attivare la risposta approvata per quella sequenza di saldatura. Prima della produzione, si ispeziona ogni punto di saldatura e si verificano i difetti definiti su parti ripetute. L'avvio simultaneo di più archi rappresenta un unico evento. La saldatura sincronizzata è la relazione verificata tra geometria, movimento, processo, calore, qualità e recupero.
Iniziate dalla saldatura e dal pezzo in lavorazione, non dal conteggio della torcia.
Prima di scegliere una configurazione a più torce, definire:
- Tipo di giunzione e posizione della saldatura;
- Gamma di materiali di base e spessori;
- variazione di accoppiamento e di spazio;
- Posizione di saldatura e accessibilità;
- Qualità di saldatura e metodo di ispezione richiesti;
- Mix di produzione e requisiti di cambio formato;
- apporto termico ammissibile e comportamento di distorsione.
Il numero e la disposizione delle torce devono seguire questo schema di processo. L'aggiunta di ulteriori torce non può compensare un allineamento non uniforme, una posizione instabile o un livello di accettazione della saldatura non definito.
Convalidare la geometria come sistema collegato
Le torce necessitano di un riferimento meccanico e di processo comune. I controlli importanti includono:
| Elemento di geometria | Cosa verificare | Modalità di guasto tipica |
|---|---|---|
| forza della torcia | posizione rispetto alle torce congiunte e vicine | bordo sfalsato o bordo mancante |
| angoli di lavoro e di viaggio | corretto orientamento lungo l'intero percorso | fusione o forma della perlina incoerente |
| spaziatura delle torce | separazione prevista sotto carico e movimento | rischio di interazione termica o collisione |
| punta di contatto o punto di processo | calibrazione ripetibile specifica per canale | un canale si sposta mentre gli altri rimangono corretti |
| riferimento del pezzo in lavorazione | presentazione e bloccaggio stabili dei componenti | tutti i canali seguono il riferimento sbagliato |
Misurare il sistema installato. Una relazione CAD nominale non include la flessione delle staffe, le forze dei cavi, le modifiche all'impianto, gli effetti delle collisioni o le dilatazioni termiche.
Sincronizza il movimento senza perdere la visibilità del canale.
Il piano di movimento deve definire quali variabili sono condivise e quali rimangono indipendenti.
Le variabili condivise possono includere l'autorizzazione all'avvio, la direzione di marcia, la velocità coordinata, la rotazione del pezzo e i blocchi di sicurezza delle stazioni. Le variabili indipendenti possono includere l'innesco dell'arco, lo stato di alimentazione del filo, il feedback di corrente o tensione, l'altezza della torcia o l'input di tracciamento del cordone di saldatura e gli allarmi specifici del canale.
La logica di controllo deve rispondere a quattro domande:
- Quali sono le condizioni necessarie prima dell'inizio del gruppo?
- Cosa conferma che tutti i canali necessari siano stati stabiliti?
- Cosa succede se un canale esce dal suo stato consentito?
- Cosa bisogna ricontrollare prima che il gruppo riparta?
"Continuare con le torce rimanenti" non è automaticamente una risposta sicura o accettabile. La sua liceità dipende dalla progettazione della saldatura, dalla sequenza, dal bilancio termico e dalla procedura qualificata.
Gestisci i parametri di processo per canale e per ricetta
Una stazione sincronizzata necessita comunque di registrazioni a livello di canale. A seconda del processo di saldatura e dei requisiti del progetto, la procedura può includere:
- identificazione del processo;
- corrente, tensione, avanzamento del filo o valori di controllo equivalenti;
- velocità di marcia e tempi di avvio/arresto;
- stato del gas di protezione o del fluido di processo;
- Offset e orientamento della torcia;
- impostazioni di tessitura, oscillazione o tracciamento della cucitura;
- Comportamento di riempimento del cratere, di avvicinamento e di allontanamento;
- limiti di allarme e di tolleranza.
Conservare la versione della ricetta insieme al registro di produzione. Se una torcia viene regolata, la modifica non deve trasformarsi in un'impostazione locale non documentata che persista al di fuori della configurazione approvata.
La norma ISO 4063:2023 fornisce una nomenclatura di processo standardizzata e numeri di riferimento, supportando un'identificazione coerente in disegni, istruzioni di lavoro e specifiche delle procedure di saldatura. La norma ISO 15614-1:2017 descrive la qualificazione delle procedure per la saldatura ad arco e a gas degli acciai e la saldatura ad arco delle leghe di nichel che rientrano nel suo ambito di applicazione. Il percorso di qualificazione applicabile dipende comunque dal materiale, dal processo, dal contratto e dallo standard applicativo specifici.
Affermazione citabile 1: La saldatura sincronizzata a più torce richiede contemporaneamente il controllo del movimento a livello di gruppo e la documentazione del processo a livello di canale.
Affermazione citabile 2: Una tempistica identica non garantisce condizioni di saldatura identiche, poiché la geometria e l'interazione termica possono variare a seconda del canale.
Controllo dell'interazione termica e della sequenza
La presenza di archi multipli modifica il profilo termico. Anche quando ciascun singolo canale rientra nel suo intervallo previsto, la loro temporizzazione e spaziatura combinate possono influenzare la distorsione, le condizioni tra i passaggi e l'accumulo locale di calore.
Il team di progetto dovrebbe valutare:
- se le torce saldano simultaneamente o con uno sfasamento controllato di tempo/posizione;
- la distanza tra le fonti di calore attive;
- direzione di marcia e simmetria della sequenza;
- Temporizzazione del vincolo e del rilascio del dispositivo;
- l'effetto delle fermate e dei riavvii sulla concentrazione di calore locale;
- se l'arco, gli schizzi o il flusso di gas di un canale influenzano un altro canale o sensore.
Non considerate queste formule come universali. Convalidatele con pezzi rappresentativi e con la procedura qualificata prevista.
Individuazione dei difetti di progettazione prima della produzione
La stazione deve rilevare e rispondere a guasti specifici del canale, quali:
- impossibilità di stabilire un arco;
- Interruzione dell'alimentazione del filo;
- elaborare il feedback al di fuori della finestra temporale consentita;
- collisione della torcia o deviazione di posizione;
- schermatura o perdita di utilità;
- perdita di affidabilità del tracciamento delle cuciture;
- una torcia che termina in anticipo o che rimane indietro.
Una risposta controllata può richiedere l'arresto coordinato, la retrazione sicura, la marcatura del pezzo interessato e il blocco del riavvio automatico fino al superamento dei controlli definiti. La strategia corretta dipende dal fatto che la prosecuzione dell'attività creerebbe una condizione di non conformità o di pericolo.
Affermazione citabile 3: Una cella multitorcia non è pronta per la produzione finché non è stata testata una risposta di gruppo e una regola di riavvio per i guasti a un singolo canale.
Il modello di controllo EVST CHANNEL
EVST utilizza il CANALE Modello per strutturare una revisione della saldatura sincronizzata a torce multiple. Esso separa sette decisioni che spesso vengono confuse tra loro.
- C — Datum comune: un pezzo da lavorare e un riferimento per l'attrezzatura per il gruppo.
- H — Geometria della testa: Posizione, angolazione, spaziatura e accessibilità per ciascuna torcia.
- A — Relazione tra assi: movimento coordinato, movimento del pezzo e spazio di collisione.
- N — Processo denominato: Identificazione del processo e ricetta approvata per ciascun canale.
- N — Stato di rete: Feedback su arco, alimentazione, utilità e tracciamento per ogni torcia.
- E — Bilancio energetico: Spaziatura delle sorgenti di calore, sequenza ed effetti di arresto/riavvio.
- L — Risposta alla perdita: comportamento controllato in caso di guasto di uno dei canali richiesti.
Questo modello crea una tabella decisionale prima che i controlli vengano programmati.
| Area del canale | Prove da raccogliere | Decisione di rilascio |
|---|---|---|
| Geometria comune di riferimento e della testa | misurazioni installate e registro di calibrazione | geometria pronta |
| Relazione assiale | test di sgombero simulato e fisico | pronto al movimento |
| Processo denominato | Procedura approvata e versione della ricetta | processo pronto |
| Stato di rete | Test di feedback e allarme del canale | monitoraggio pronto |
| Bilancio energetico | Risultati rappresentativi delle prove e delle misurazioni dimensionali/di saldatura | piano termico pronto |
| Risposta alla perdita | test di guasto definiti e controlli di riavvio | pronto al recupero |
EVST raccomanda che una modifica alla ricetta crei un nuovo evento di revisione. La modifica potrebbe interessare un solo canale, ma il risultato del gruppo potrebbe cambiare. Conservare sia la vecchia che la nuova documentazione. Registrare chi ha approvato la modifica a livello aziendale. Non permettere che un offset locale non documentato diventi l'impostazione predefinita.
Il modello è utile anche per il cambio di prodotto. Un nuovo prodotto può modificare il punto di riferimento, la spaziatura delle torce, il percorso, la ricetta o la sequenza di riscaldamento. Il controllo della configurazione dovrebbe mostrare quali decisioni relative al CANALE rimangono valide e quali devono essere ripetute.
Affermazione citabile 4: Un maggior numero di torce aumenta la produzione solo quando la geometria, la registrazione dei processi e l'isolamento dei guasti sono proporzionali al numero di torce.
Costruisci un test di accettazione basato sulle evidenze di produzione
Un test di accettazione efficace in fabbrica o in loco dovrebbe coprire più di una breve saldatura simultanea. Considerare:
- Calibrazione e verifica geometrica per ogni canale;
- Avvii ripetuti, spostamenti costanti, arresti e ripartenze;
- registrazione dei parametri a livello di canale;
- variazione rappresentativa dell'assetto;
- ispezione di ogni punto di saldatura, non solo dell'intero assemblaggio;
- variazione dimensionale o distorsione, ove pertinente;
- guasti a canale singolo definiti e ripristino controllato;
- Selezione delle ricette e prevenzione di modifiche non autorizzate;
- produzione continua con il mix di prodotti concordato.
La norma ISO 5817:2023 si occupa delle imperfezioni nelle giunzioni saldate per fusione realizzate in acciaio, nichel, titanio e loro leghe, quando lo spessore del materiale è di almeno 0.5 mm. Esclude la saldatura a fascio e identifica i gruppi di processo 11, 12, 13, 14, 15 e 31 della norma ISO 4063; il gruppo di processo 31 si applica solo all'acciaio. I livelli di qualità B, C e D non determinano l'accettazione del prodotto; tale decisione spetta al progetto, al contratto e al codice applicabile.
Domande da includere in una richiesta di offerta (RFQ)
Chiedi ai potenziali integratori di spiegare:
- come viene impostata e riverificata la geometria della torcia;
- quali stati sono sincronizzati e quali sono monitorati in modo indipendente;
- come vengono registrate le versioni delle ricette e i parametri del canale;
- come il sistema reagisce al guasto di un canale;
- come verranno qualificati e ispezionati i pezzi rappresentativi;
- come il cambio di formato influisce sulla calibrazione e sull'approvazione del processo;
- presupposti che richiedono la conferma del cliente.
Queste domande chiariscono se il sistema “multi-torcia” viene proposto come una configurazione meccanica o come un processo di produzione controllato.
Domande frequenti
Tutte le torce devono necessariamente utilizzare parametri identici?
Non esiste una regola universale che imponga valori identici. Geometria, condizioni di giunzione, posizione e funzione termica possono variare. Ciò che conta è che ogni canale utilizzi i valori approvati per la sua funzione e che il processo combinato sia validato.
Una torcia difettosa può spegnere solo se stessa?
Solo se la progettazione della saldatura, la qualificazione del processo, la sequenza e la valutazione del rischio lo consentono. In molti casi, è necessario un arresto coordinato per evitare di creare una condizione termica o di qualità incontrollata.
L'avvio simultaneo è il principale criterio di accettazione?
No. La geometria stabile, il movimento coordinato, le prove di processo a livello di canale, l'accettazione della saldatura e il recupero dai guasti sono più significativi di una singola dimostrazione all'avvio.
Trasformare il conteggio delle torce in un processo controllato
EVST può supportare la definizione dei requisiti di giunzione, i concetti di fissaggio, il movimento sincronizzato, il monitoraggio a livello di canale, il controllo delle ricette e i test di accettazione per celle di saldatura multitorcia. Condividi disegni rappresentativi, materiali e requisiti di qualità per una valutazione di fattibilità.
Risorse correlate
- Componenti e integrazione delle celle di saldatura robotizzata
- Guida completa alla saldatura robotizzata
- Guida alla sicurezza per la saldatura robotizzata