
La soldadura sincronizada con múltiples antorchas no se logra simplemente iniciando dos o más arcos al mismo tiempo. El sistema debe mantener una relación controlada entre la geometría de la antorcha, el movimiento de desplazamiento, los parámetros del proceso, la distribución del calor, el ajuste de la pieza de trabajo y la respuesta ante fallas.
El argumento comercial suele ser un mayor rendimiento o un mejor equilibrio del proceso. El riesgo de ingeniería reside en que una diferencia oculta entre canales puede generar una calidad desigual, distorsión o un fallo que se propague por toda la estación. Por lo tanto, una buena especificación considera cada antorcha como parte de un grupo sincronizado y como un canal de proceso verificable de forma independiente.
Puntos clave
- El inicio simultáneo del arco no demuestra una soldadura sincronizada.
- La geometría y el movimiento de desplazamiento de la antorcha necesitan una referencia común.
- Cada antorcha aún necesita su propio registro de proceso y estado de alarma.
- La interacción térmica debe probarse en piezas de trabajo representativas.
- Un fallo de un solo canal requiere una respuesta de grupo definida y una regla de reinicio.
Respuesta directa: ¿qué hace que la soldadura sincronizada con múltiples antorchas sea válida?
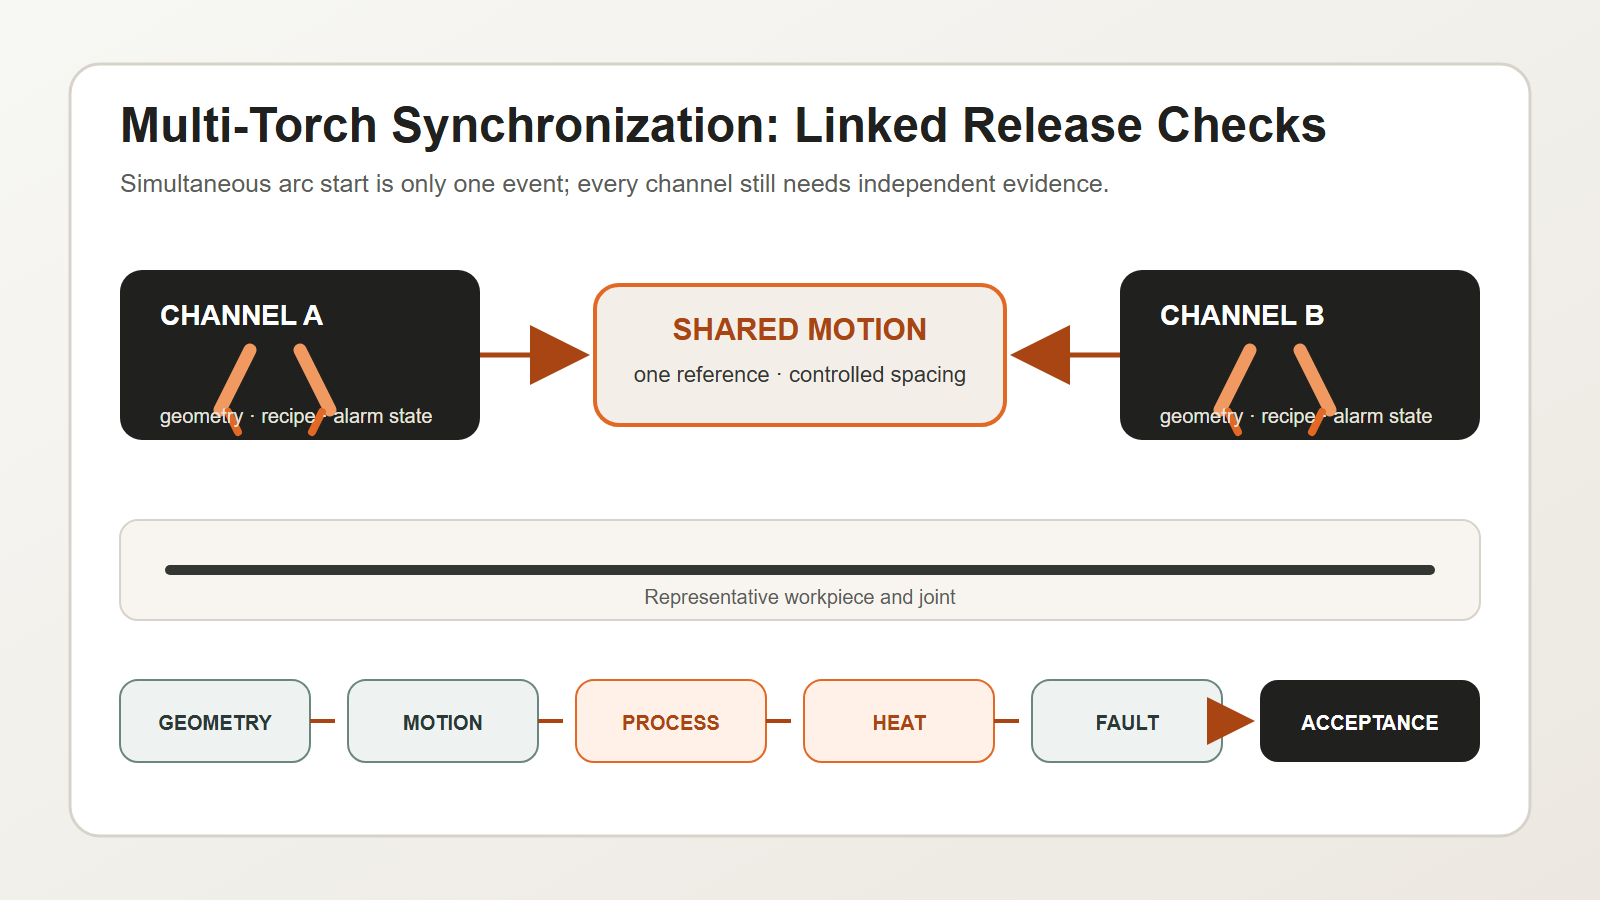
La soldadura sincronizada con múltiples antorchas es válida cuando el grupo se mueve como un proceso planificado y cada antorcha permanece verificable de forma independiente. Comience con la pieza de trabajo, la junta, el material y la calidad de soldadura requerida. Establezca la posición, el ángulo y el espaciado de cada antorcha a partir de un datum común. Vincule la velocidad de desplazamiento y el espaciado relativo en el plan de movimiento. Almacene la corriente, la alimentación del alambre, la sincronización y otros valores de proceso aprobados por canal y receta. Pruebe cómo las fuentes de calor activas afectan el ajuste, la distorsión y las paradas o reinicios. Asigne a cada antorcha su propio estado de arco, alimentación, utilidad y posición. Si un canal falla, el sistema de control debe ingresar la respuesta aprobada para esa secuencia de soldadura. Antes de la producción, inspeccione cada ubicación de soldadura y pruebe fallas definidas en piezas repetidas. El inicio de varios arcos simultáneamente es solo un evento. La soldadura sincronizada es la relación verificada entre geometría, movimiento, proceso, calor, calidad y recuperación.
Comience con la soldadura y la pieza de trabajo, no con la cantidad de antorchas.
Antes de elegir una disposición de varias antorchas, defina:
- tipo de junta y ubicación de la soldadura;
- material base y rango de espesor;
- Variación de ajuste y separación;
- posición y accesibilidad para soldar;
- calidad de soldadura y método de inspección requeridos;
- Combinación de producción y requisitos de cambio;
- Entrada de calor admisible y comportamiento de distorsión.
El número y la disposición de las antorchas deben ajustarse a este proceso. Añadir más antorchas no compensa un ajuste inconsistente, una ubicación inestable ni un nivel de aceptación de soldadura indefinido.
Validar la geometría como un sistema enlazado
Las antorchas necesitan una referencia mecánica y de proceso común. Las comprobaciones importantes incluyen:
| Elemento de geometría | Qué verificar | Modo de falla típico |
|---|---|---|
| posición de la antorcha | ubicación en relación con las antorchas conjuntas y vecinas | borde descentrado o borde faltante |
| Ángulos de trabajo y viaje | orientación correcta a lo largo de todo el recorrido | fusión inconsistente o forma de las perlas |
| espaciado de la antorcha | separación prevista bajo carga y movimiento | Interacción térmica o riesgo de colisión |
| Punta de contacto o punto de proceso | calibración repetible específica del canal | Un canal se desvía mientras que los demás permanecen correctos. |
| punto de referencia de la pieza de trabajo | Presentación y sujeción estables de las piezas | Todos los canales siguen la referencia incorrecta. |
Mida el sistema instalado. Una relación CAD nominal no incluye la deflexión de los soportes, las fuerzas de los cables, los cambios de servicio, los efectos de colisión ni la dilatación térmica.
Sincroniza el movimiento sin perder visibilidad del canal.
El plan de movimiento debe definir qué variables son compartidas y cuáles permanecen independientes.
Las variables compartidas pueden incluir el permiso de inicio, la dirección de desplazamiento, la velocidad coordinada, la rotación de la pieza de trabajo y los enclavamientos de la estación. Las variables independientes pueden incluir el establecimiento del arco, el estado de alimentación del alambre, la retroalimentación de corriente o voltaje, la altura de la antorcha o la entrada de seguimiento de la costura, y las alarmas específicas del canal.
La lógica de control debe responder a cuatro preguntas:
- ¿Qué debe ser cierto antes de que el grupo comience?
- ¿Qué confirma que se han establecido todos los canales necesarios?
- ¿Qué sucede si un canal abandona su estado permitido?
- ¿Qué se debe revisar antes de que el grupo se reinicie?
La opción de “continuar con las antorchas restantes” no es automáticamente segura ni aceptable. Su permisibilidad depende del diseño de la soldadura, la secuencia, el equilibrio térmico y el procedimiento realizado por personal cualificado.
Gestionar los parámetros del proceso por canal y por receta.
Una estación sincronizada aún necesita registros a nivel de canal. Dependiendo del proceso de soldadura y los requisitos del proyecto, la receta puede incluir:
- identificación del proceso;
- corriente, voltaje, alimentación de cable o valores de control equivalentes;
- velocidad de desplazamiento y sincronización de arranque/parada;
- estado del gas de protección o del medio de proceso;
- Desplazamiento y orientación de la antorcha;
- Ajustes de tejido, oscilación o seguimiento de costuras;
- comportamiento de llenado de cráteres, entrada y salida;
- Límites de alarma y tolerancia.
Almacene la versión de la receta junto con el registro de producción. Si se ajusta una antorcha, el cambio no debe convertirse en una configuración local no documentada que persista fuera de la configuración aprobada.
La norma ISO 4063:2023 proporciona una nomenclatura de procesos estandarizada y números de referencia, lo que facilita una identificación coherente en planos, instrucciones de trabajo y especificaciones de procedimientos de soldadura. La norma ISO 15614-1:2017 describe la cualificación de procedimientos para la soldadura por arco y gas de aceros y la soldadura por arco de aleaciones de níquel dentro de su ámbito de aplicación. La ruta de cualificación aplicable depende del material, el proceso, el contrato y la norma de aplicación específicos.
Declaración citable 1: La soldadura sincronizada con múltiples antorchas requiere control de movimiento a nivel de grupo y evidencia de proceso a nivel de canal simultáneamente.
Declaración citable 2: La misma sincronización no demuestra que las condiciones de soldadura sean idénticas, ya que la geometría y la interacción térmica pueden diferir según el canal.
Controlar la interacción y la secuencia del calor
Los múltiples arcos modifican el patrón térmico. Incluso cuando cada canal individual se encuentra dentro de su rango previsto, la combinación de su sincronización y espaciado puede afectar la distorsión, las condiciones entre pasadas y la acumulación de calor local.
El equipo del proyecto debe evaluar:
- ya sea que las antorchas suelden simultáneamente o con un desfase de tiempo/posición controlado;
- la distancia entre las fuentes de calor activas;
- dirección de desplazamiento y simetría de secuencia;
- Sincronización de la sujeción y liberación del dispositivo;
- el efecto de las paradas y los reinicios sobre la concentración de calor local;
- si el arco eléctrico, las salpicaduras o el flujo de gas de un canal afectan a otro canal o sensor.
No las considere fórmulas universales. Valídelas con piezas representativas y el procedimiento cualificado previsto.
Aislamiento de fallos de diseño antes de la producción
La estación debe detectar y responder a fallas específicas del canal, tales como:
- No se logró establecer un arco;
- interrupción del suministro de cable;
- procesar comentarios fuera del plazo permitido;
- colisión de la antorcha o desviación de su posición;
- blindaje o pérdida de servicios públicos;
- pérdida de confianza en el seguimiento de costuras;
- una antorcha se completa antes de tiempo o se queda atrás.
Una respuesta controlada puede requerir una parada coordinada, una retracción segura, el marcado de la pieza afectada y el bloqueo del reinicio automático hasta que se superen las comprobaciones definidas. La estrategia correcta depende de si continuar generaría una condición no conforme o peligrosa.
Declaración citable 3: Una celda multiantorcha no está lista para la producción hasta que las fallas de un solo canal tengan una respuesta grupal y una regla de reinicio probadas.
El modelo de control del canal EVST
EVST utiliza el CANAL Modelo para estructurar una revisión de soldadura sincronizada con múltiples antorchas. Separa siete decisiones que a menudo se confunden.
- C — Dato común: Una referencia de pieza y dispositivo de fijación para el grupo.
- H — Geometría de la cabeza: Posición, ángulo, espaciado y acceso para cada antorcha.
- A — Relación de ejes: desplazamiento coordinado, movimiento de la pieza de trabajo y espacio de colisión.
- N — Proceso con nombre: Identificación del proceso y receta aprobada por canal.
- N — Estado de la red: Retroalimentación sobre arco, alimentación, utilidad y seguimiento para cada antorcha.
- E — Balance energético: Espaciamiento de la fuente de calor, secuencia y efectos de parada/reinicio.
- L — Respuesta de pérdida: Comportamiento controlado cuando falla uno de los canales necesarios.
Este modelo crea una tabla de decisiones antes de programar los controles.
| Área del CANAL | Pruebas a recopilar | Decisión de liberación |
|---|---|---|
| Geometría común de referencia y cabezal | Registro de mediciones instaladas y calibración | geometría lista |
| Relación de ejes | Prueba de desbloqueo simulada y física | listo para el movimiento |
| Proceso denominado | Versión del procedimiento y receta aprobados | Proceso listo |
| Estado de la red | Prueba de retroalimentación y alarma del canal | Monitoreo listo |
| Balance de energía | Resultados representativos de ensayos y dimensiones/soldadura | Plan térmico listo |
| respuesta a la pérdida | Pruebas de fallos y comprobaciones de reinicio definidas | listo para la recuperación |
EVST recomienda que cualquier cambio en una receta genere un nuevo evento de revisión. El cambio puede afectar solo a un canal, pero el resultado del grupo puede variar. Conserve los registros antiguos y nuevos. Registre quién aprobó el cambio a nivel de empresa. No permita que un desplazamiento local no documentado se convierta en la configuración habitual.
El modelo también facilita los cambios. Un nuevo producto puede modificar el punto de referencia, la separación de la antorcha, la trayectoria, la receta o la secuencia de calentamiento. La comprobación de configuración debería indicar qué decisiones de CANAL siguen siendo válidas y cuáles deben repetirse.
Declaración citable 4: Un mayor número de antorchas solo aumenta la producción cuando la geometría, los registros de proceso y el aislamiento de fallos aumentan proporcionalmente al número de antorchas.
Construya una prueba de aceptación basada en la evidencia de producción.
Una prueba de aceptación eficaz en fábrica o en planta debe abarcar más que una soldadura simultánea breve. Considere lo siguiente:
- calibración y verificación geométrica para cada canal;
- arranques repetidos, desplazamiento constante, paradas y reinicios;
- registro de parámetros a nivel de canal;
- variación de ajuste representativa;
- inspección de cada punto de soldadura, no solo del conjunto combinado;
- cambio o distorsión dimensional cuando corresponda;
- Definió fallos de canal único y controló la recuperación;
- Selección de recetas y prevención de cambios no autorizados;
- Producción continua con la combinación de productos acordada.
La norma ISO 5817:2023 aborda las imperfecciones en las uniones soldadas por fusión realizadas en acero, níquel, titanio y sus aleaciones cuando el espesor del material es de al menos 0.5 mm. Excluye la soldadura por haz e identifica los grupos de procesos 11, 12, 13, 14, 15 y 31 de la norma ISO 4063; el grupo de procesos 31 se aplica únicamente al acero. Sus niveles de calidad B, C y D no determinan la aceptación del producto; el diseño, el contrato y el código aplicable deben tomar esa decisión.
Preguntas que deben incluirse en una solicitud de cotización (RFQ)
Pida a los posibles integradores que expliquen:
- cómo se configura y se vuelve a verificar la geometría de la antorcha;
- qué estados están sincronizados y cuáles se supervisan de forma independiente;
- cómo se registran las versiones de las recetas y los parámetros del canal;
- cómo responde el sistema ante un fallo de un solo canal;
- cómo se calificarán e inspeccionarán las piezas representativas;
- cómo afecta el cambio de formato a la calibración y la aprobación del proceso;
- ¿Qué supuestos requieren confirmación del cliente?
Estas preguntas revelan si la "multiantorcha" se ofrece como un sistema mecánico o como un proceso de producción controlado.
Preguntas frecuentes
¿Es necesario que todas las antorchas utilicen parámetros idénticos?
No existe una regla universal que exija valores idénticos. La geometría, el estado de las uniones, la posición y la función térmica pueden variar. Lo importante es que cada canal utilice los valores aprobados para su función y que el proceso combinado esté validado.
¿Puede una antorcha averiada apagarse sola?
Solo si el diseño de la soldadura, la calificación del proceso, la secuencia y la evaluación de riesgos lo permiten. En muchos casos, es necesaria una parada coordinada para evitar generar una condición térmica o de calidad incontrolada.
¿El inicio simultáneo es el principal indicador de aceptación?
No. La geometría estable, el desplazamiento coordinado, la evidencia del proceso a nivel de canal, la aceptación de la soldadura y la recuperación de fallas son más significativas que una única demostración en el momento del inicio.
Convierta el conteo de antorchas en un proceso controlado.
EVST puede brindar soporte para la definición de requisitos de juntas, conceptos de fijación, movimiento sincronizado, monitoreo a nivel de canal, control de recetas y pruebas de aceptación para celdas de soldadura multiantorcha. Comparta planos representativos, materiales y requisitos de calidad para un análisis de viabilidad.
Recursos Relacionados
- Componentes e integración de celdas de soldadura robótica
- Guía completa para la soldadura robótica
- Guía de seguridad para soldadura robótica