
Ein Anziehwerkzeug kann sein Drehmoment erreichen, während im Montageprozess noch ein Problem besteht. Eine Schraube kann vor dem Einrasten auf Widerstand stoßen, eine erforderliche Position kann verfehlt werden, oder ein erfolgreicher Wiederholungsversuch kann einen vorherigen Fehler verdecken. Dies sind unterschiedliche Probleme. Zu erkennen, welche Probleme für Ihre Verbindung relevant sind, hilft dabei, Werkzeug, Reihenfolge und Ergebnisbehandlung festzulegen, ohne eine unerklärte Liste „intelligenter“ Funktionen zu erwerben.
Beginnen Sie mit dem Werkzeugkontakt und fragen Sie dann, was dieser beweist.
Die beigefügten Aufnahmen zeigen den Einsatz eines vertikalen Schraubwerkzeugs an verschiedenen Positionen an einem Gussgehäuse. Die Nahaufnahme veranschaulicht Annäherung, Kontakt, Anheben und Positionieren. Der Ablauf ist dadurch leicht nachvollziehbar, jedoch werden weder die Anzugswerte noch die Akzeptanzlogik der Steuerung angezeigt.
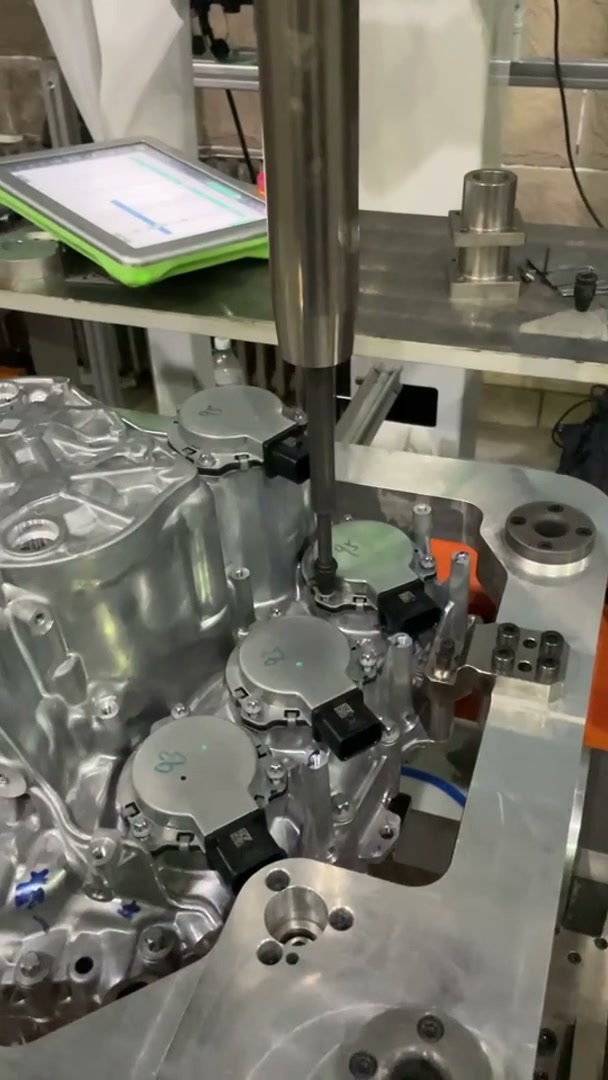
Bei einer ähnlichen Anwendung klärt eine reibungslose Vorführung, ob das Werkzeug die Positionen erreichen kann. Der Kauf muss außerdem klären, wie im Prozess entschieden wird, ob jede erforderliche Befestigung akzeptabel ist.
1. Das Ziel wurde erreicht, aber der Widerstand kam zu früh.
Betrachten wir einen Versuch, bei dem ein Befestigungselement das Zieldrehmoment ungewöhnlich schnell erreicht. Eine Wiederholung dieses Versuchs klärt nicht, ob die Verbindung normal saß oder die Schraube auf ungewöhnlichen Widerstand stieß. Reibung beeinflusst das Verhältnis zwischen aufgebrachtem Drehmoment und Klemmkraft; beschädigte Gewinde können ebenfalls die Widerstandsentwicklung verändern. Ein Drehmomentwert ist kein direktes Maß für die Klemmkraft.
Hier kann eine zweite Prozessmessung hilfreich sein. Die Winkelüberwachung vergleicht die Rotation, gemessen von einem definierten Ausgangszustand, mit einem für die tatsächliche Verbindung festgelegten Bereich. Ein Winkel außerhalb dieses Bereichs erfordert die definierte Reaktion; er ist keine universelle Diagnose für einen bestimmten Defekt.
Seien Sie präzise, wenn in einem Angebot „Drehmoment und Winkel“ angegeben sind. Die Winkelüberwachung beim Abschalten bei Erreichen eines Drehmomentziels unterscheidet sich vom gezielten Anziehen über einen zusätzlichen Winkel nach Erreichen einer Vorbedingung. Beides erfordert Einstellungen, die auf die jeweilige Verbindung abgestimmt sind; keines bietet eine universelle Einstellung für nicht verwandte Baugruppen.
Die Kaufentscheidung basiert auf der Festlegung einer validierten Anzugsstrategie und nicht auf der Annahme, dass höhere Messwerte automatisch eine bessere Montage bedeuten. Bei Bedenken hinsichtlich eines ungewöhnlich hohen Widerstands ist die vorgeschlagene Reaktion an repräsentativen Verbindungsbedingungen zu demonstrieren und zu bestätigen, welche Folgen ein fehlerhaftes Ergebnis hat. Die Grenzwerte beziehen sich auf die jeweilige Verbindung und ihre Abnahmekriterien.
2. Es wurden genügend grüne Ergebnisse erzielt, aber ein Loch wurde verfehlt.
Stellen Sie sich ein Bauteil mit vier erforderlichen Befestigungspositionen vor. Ein System erfasst vier akzeptable Werkzeugergebnisse, jedoch wurde eine Position zweimal bearbeitet und eine weitere übersprungen. Die Zählung ist korrekt; die fertige Baugruppe jedoch nicht. Dies ist ein vereinfachtes, hypothetisches Beispiel und kein im Video beobachteter Fehler.
Ein besserer Drehmomentsensor allein würde das Problem nicht lösen. Die Zelle benötigt eine Möglichkeit, Ergebnisse den erforderlichen Arbeitsgängen zuzuordnen und zu entscheiden, wann das Bauteil fertiggestellt ist. Je nach Ausführung kann dies eine programmierte Positionssequenz, eine Positionsbestätigung und einen Reset für das neue Bauteil umfassen, der den Status des vorherigen Bauteils nicht übernimmt.
Machen Sie aus dem Problem eine Demonstration: Lassen Sie in einem kontrollierten Abnahmetest eine erforderliche Operation weg und zeigen Sie, dass die Komponente keinen normalen Abschlussstatus erreichen kann. Demonstrieren Sie anschließend, wie die fehlende Operation identifiziert und behoben wird. Dies prüft die Sequenzanforderung direkter als die Frage, ob der Controller „Daten speichern“ kann.
Ein Controller kann Ergebnis-, Ablaufverfolgungs-, Kennungs- und Batch-Ansichten bereitstellen, doch die Verfügbarkeit eines Bildschirms bedeutet nicht, dass dessen Daten jeder erforderlichen Operation entsprechen. Veranschaulichen Sie diesen Zusammenhang anhand der vorgeschlagenen Zellensequenz.
3. Der zweite Versuch war erfolgreich, der erste also verschwunden.
Angenommen, ein Montageversuch bricht unerwartet ab und ein späterer Versuch wird akzeptiert. Wird nur der letzte Status gespeichert, kann der Prüfer nicht erkennen, dass ein Eingriff erforderlich war. Aus diesem Datensatz geht auch nicht hervor, ob dasselbe Befestigungselement erneut versucht, ausgetauscht oder geprüft wurde.
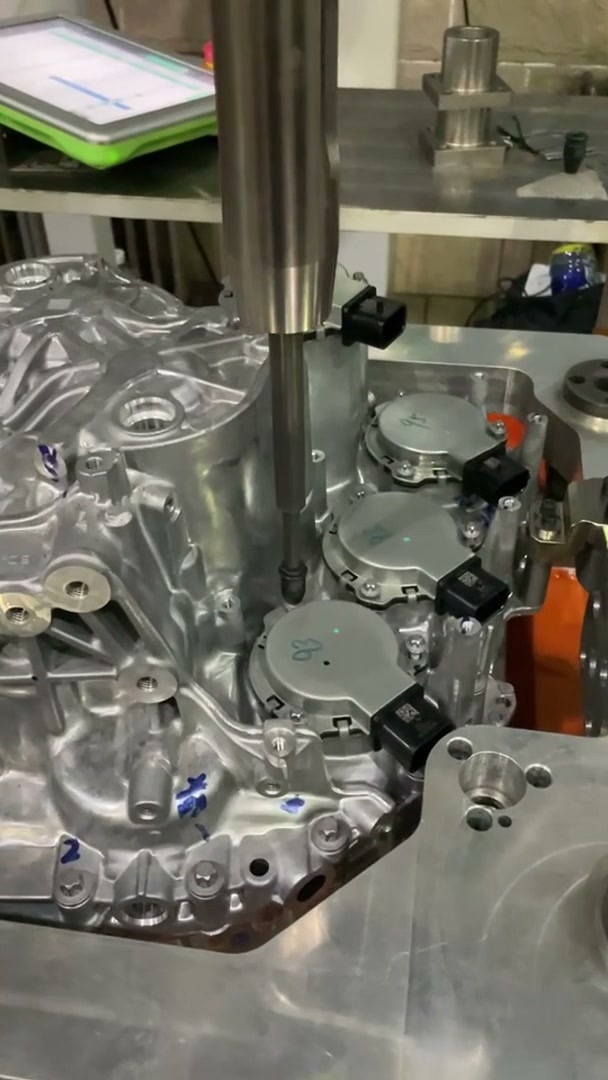
Die Lösung besteht nicht darin, jeden Wiederholungsversuch zu verbieten. Entscheiden Sie, unter welchen Bedingungen ein weiterer Versuch zulässig ist und unter welchen eine Inspektion, ein Austausch oder eine andere Vorgehensweise gemäß dem Verfahren zur Sicherstellung der Verbindungsqualität im Werk erforderlich ist. Bei Vorgängen, die diese Historie erfordern, sollten die Versuche und die letztendliche Vorgehensweise für dasselbe Bauteil und dieselbe Befestigungsposition aufbewahrt werden.
Verlangen Sie eine kontrollierte Demonstration eines fehlerhaften Ergebnisses mit anschließender zulässiger Korrektur. Überprüfen Sie sowohl das Protokoll als auch den endgültigen Status (grün). Falls benötigte Daten verloren gehen, muss das Angebot die Speicherung oder Integration der Ergebnisse berücksichtigen. Eine Änderung der Bewegungsgenauigkeit des Roboters würde diese Lücke nicht schließen.
Geben Sie den Fehler an, den Sie verhindern möchten.
Diese Beispiele verdeutlichen unterschiedliche Beschaffungsbereiche: Messung des Verbindungsverhaltens bei abnormalem Anzugsmoment, Funktionskontrolle bei Fehlpositionierung und Nachbearbeitungshistorie. Nicht alle Systeme müssen in jeder Fertigungszelle aufwendig implementiert werden. Der Anwendungsbereich sollte sich nach den tatsächlichen Befestigungsanforderungen und den Folgen eines unentdeckten Fehlers richten.
Wenn Sie mit EVST ein Schraubprojekt besprechen, beginnen Sie mit der Verbindung und dem Befestigungselement, den auszuführenden Positionen und den Montagefehlern, die der Prozess verhindern oder dokumentieren soll. Dies bildet die Grundlage für die Diskussion von Werkzeug-, Roboter- und Arbeitsplatzoptionen mit einer sinnvollen Abnahmesequenz. Besprechen Sie das Schrauben in mehreren Positionen mit EVST..
Methode: Überprüfung des Anwendungsmaterials, der Herstellerdokumentation und hypothetischer Abnahmetestszenarien. Redaktionelle Richtlinien · Korrekturrichtlinien · Nutzungsbedingungen