
By EVST-Redaktionsteam • Rezensiert von EVST-Redaktionsteam • Letzte Aktualisierung: 9. Oktober 2026 · Redaktionelle Richtlinien · Korrekturrichtlinien · Nutzungsbedingungen
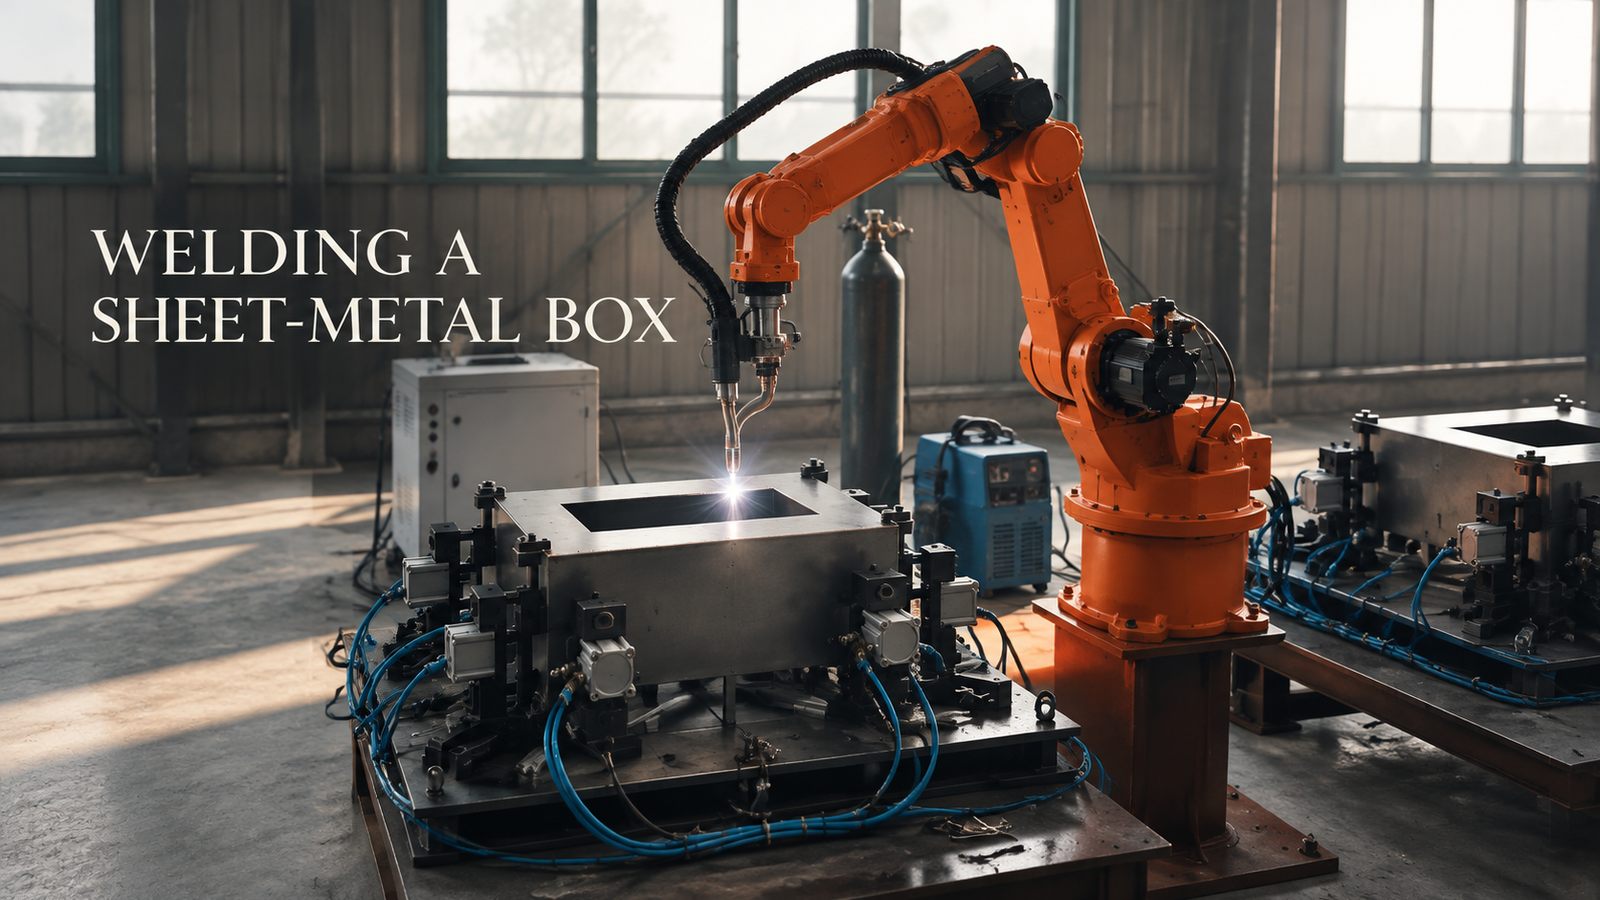
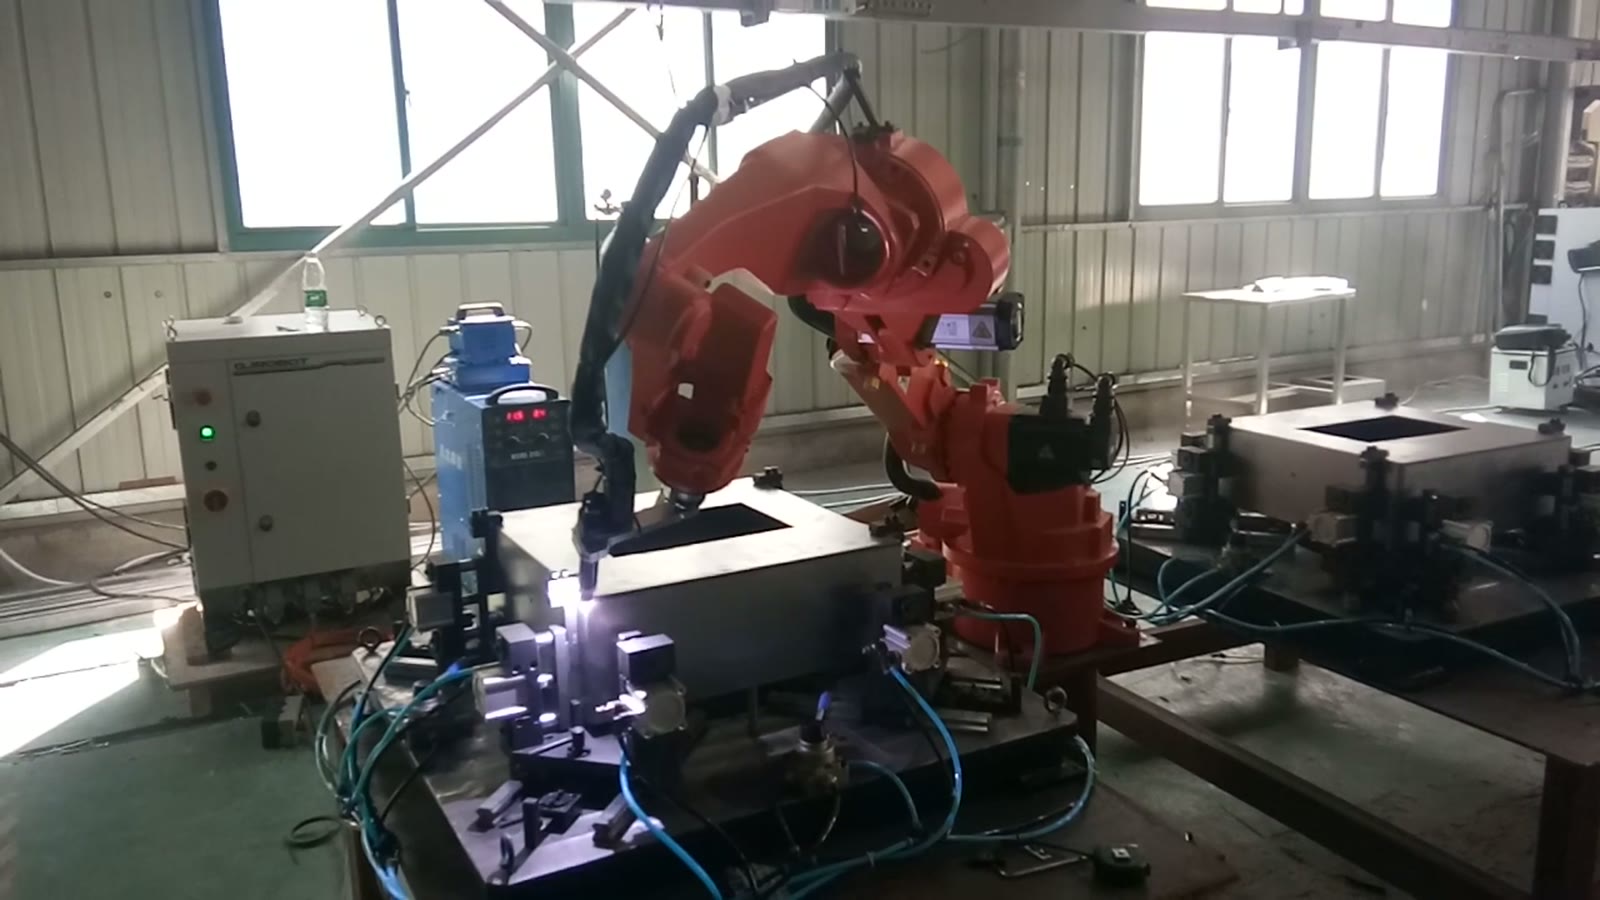
Ein quadratischer Blechkasten kann in einer einzigen Aufspannung robotergeschweißt werden, wenn drei Bedingungen gleichzeitig erfüllt sind: Die Spannvorrichtungen halten alle Flächen fest und lassen dem Schweißbrenner freien Weg; der Schweißbrenner kann den Winkel zwischen den oberen Kanten und den vertikalen Ecknähten ändern, ohne die Vorrichtung zu berühren; und die Reihenfolge der Schweißnähte verhindert ein Verziehen des Blechs. Wird eine dieser Bedingungen nicht erfüllt, muss der Kasten entspannt und gedreht werden, wodurch die Vorteile einer Roboterzelle weitgehend verloren gehen. Das unten dargestellte Beispiel zeigt ein Luftfiltergehäuse, das in einer einzigen Aufspannung fixiert ist und von einem Sechs-Achs-Roboter bearbeitet wird.
Sie haben eine Blechbox, einen Schrank oder ein Gehäuse zum Schweißen? Senden Sie uns die Teilezeichnung mit der Nahtliste und Ihrer täglichen Produktionsmenge.Wir werden Ihnen daraufhin ein Zellenkonzept und eine Zykluszeitschätzung zukommen lassen.
Drei Einschränkungen, die nicht einzeln gelöst werden können
Bei einem Karton befinden sich die zu schweißenden Nähte an den Außenkanten und Ecken, wo auch die Klemmen angesetzt werden sollen. Beim Handschweißen wird dies durch die flexible Bewegung des Werkstücks und des Schweißgeräts umgangen. Ein Roboter hat diese Bewegungsfreiheit nicht, daher müssen die drei folgenden Einschränkungen gemeinsam berücksichtigt werden, wobei jede die anderen beiden beeinflusst. Im Folgenden wird anhand der Zelle aus dem Video die Wechselwirkung dieser Faktoren erläutert.
Die Box, die Vorrichtung und der Roboter
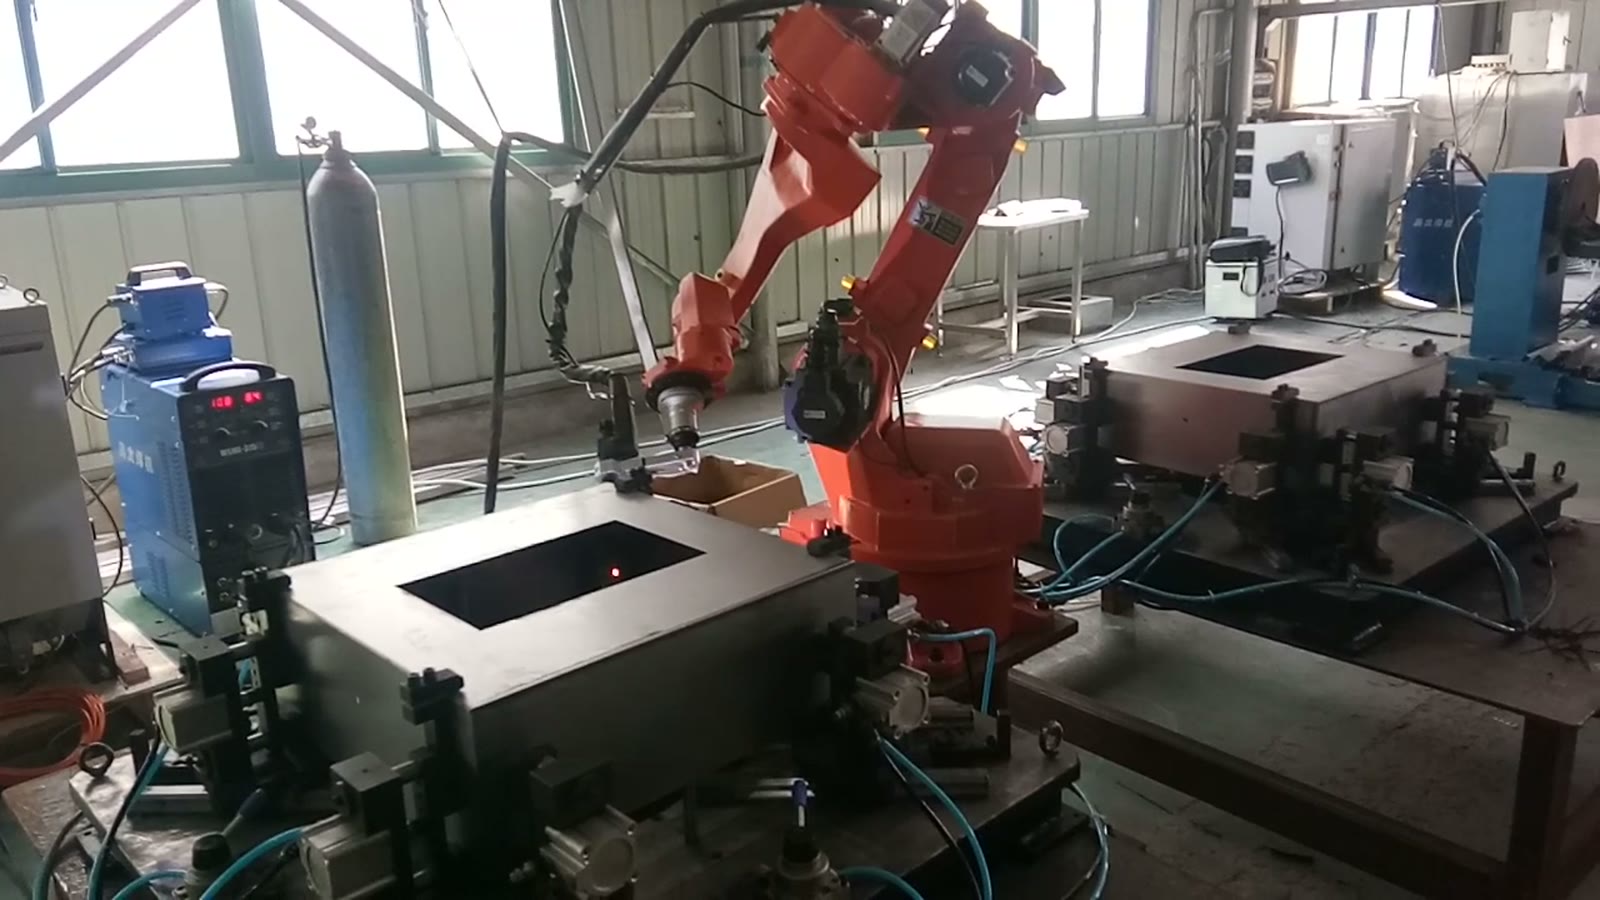
In dieser Zelle ist der Kasten mit einer rechteckigen Öffnung in der Oberseite vollständig in einer Schweißvorrichtung auf einem Arbeitstisch montiert. Ein Ring aus pneumatischen Spannblöcken, die jeweils über einen blauen Luftschlauch versorgt werden, drückt auf mehrere Seiten. Ein orangefarbener Sechs-Achs-Roboter mit einem Drahtvorschubbrenner steht am Tischrand; neben seinem Sockel befinden sich der blaue Drahtvorschub, der weiße Schweißstromverteiler und die Gasflaschen. Eine zweite, identische Vorrichtung steht daneben, in der sich ein weiterer Kasten befindet.
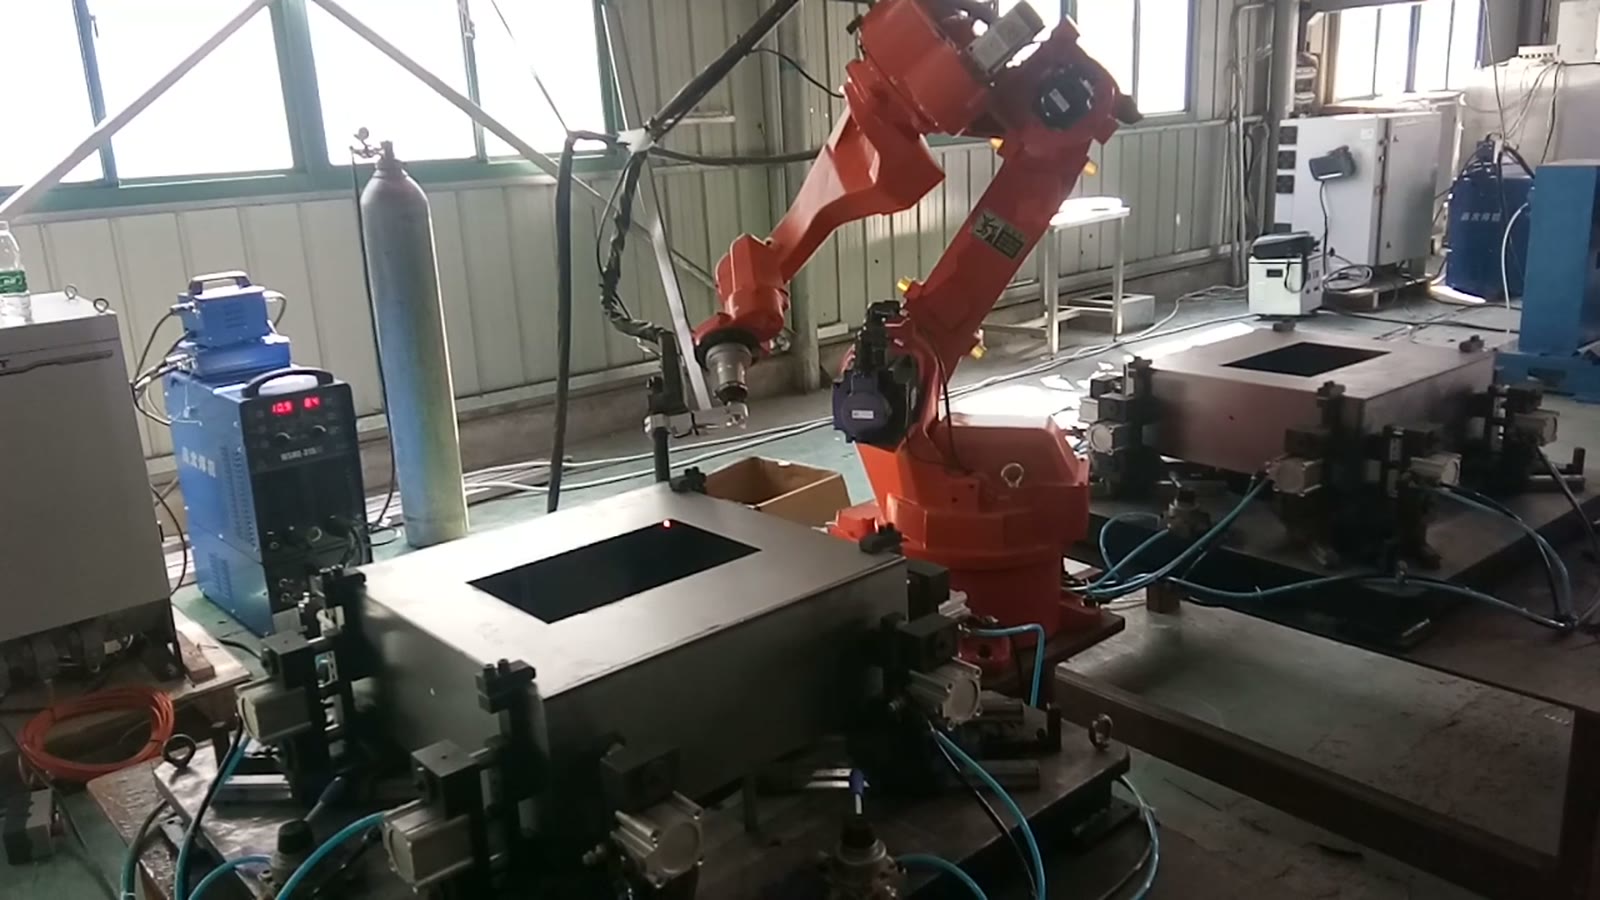
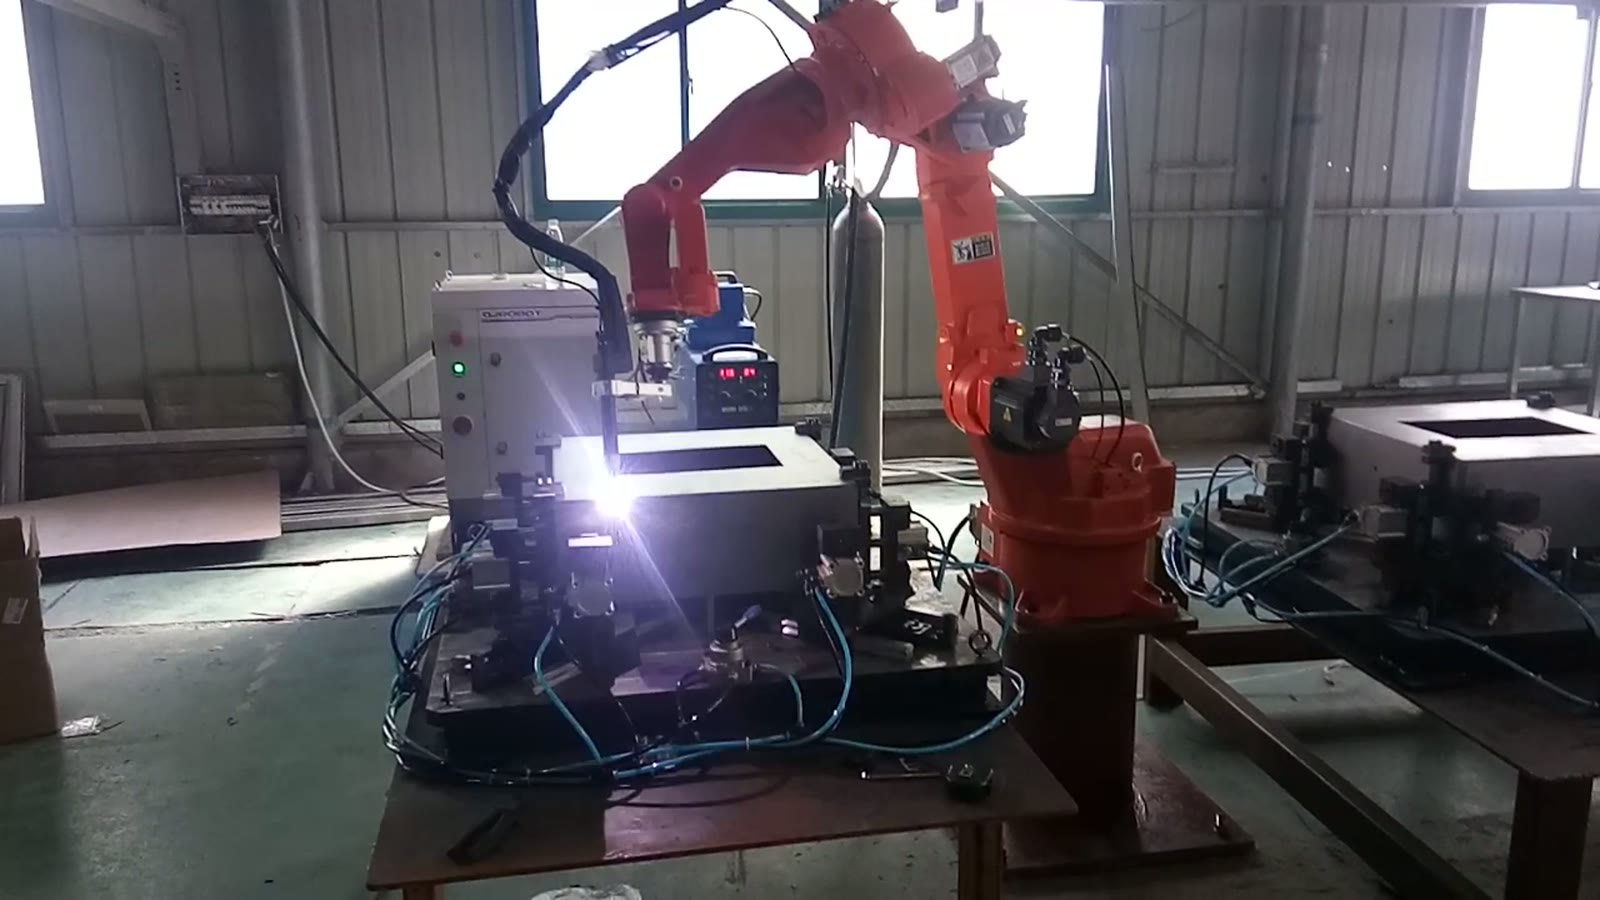
Der Roboter arbeitet von oben nach unten. Der Schweißbrenner fährt über den Kasten und erzeugt einen Bogen an der Kante der Oberseite, dem er dann entlangfährt. Sobald die Kante fertig geschweißt ist, hebt sich der Brenner und fährt zur nächsten Kante oder zu einer Ecke. Dort schweißt er die vertikale Ecknaht von oben nach unten. Die Klemmen bleiben dabei in ihrer Position. Dieser feste Zustand ist die Grundlage für die gesamte Konstruktion.
Klemmen gegen den Brennerstrahl
Ein nur an einigen Seiten fixierter Kasten kann sich beim Erhitzen bewegen. Durch das Fixieren an mehreren Seiten wird er zwar stabiler, doch stellen auch die Klemmenkörper, Luftschläuche und Montageblöcke Hindernisse dar. Zudem befindet sich die Naht, die am dringendsten bearbeitet werden muss, oft genau dort, wo eine Klemme angebracht werden soll. Üblicherweise wird daher an den Seitenflächen nahe der Kanten, aber nicht direkt an der Nahtlinie, fixiert. Schläuche und Klemmenköpfe werden dabei tief und außerhalb des Brennerstrahls positioniert. Liegt eine Naht unter einem Flansch oder hinter einer Rippe, muss dies bei der Positionierung der Klemmen von vornherein berücksichtigt werden, da eine Klemme die Naht ebenso leicht vor dem Brennerstrahl verdecken kann, wie sie den Kasten stabilisiert.
Fackelposition zwischen Oberkante und Ecke
Die oberen Kanten werden mit dem Brenner über dem Kasten bearbeitet; für die vertikalen Ecknähte wird ein geneigter Brenner benötigt, der entlang der Ecke nach unten geführt wird. Zwischen den beiden Arbeitsschritten muss das Handgelenk gedreht werden, und der Brennerkörper, das Kabel und der Zufuhrschlauch schwingen durch den Raum, den auch die Vorrichtung einnimmt. Entscheidend ist die Überprüfung des Freiraums des gesamten Brenners, nicht nur seiner Spitze. Eine auf dem Papier großzügig erscheinende Reichweite kann sich als unzureichend erweisen, wenn der Klemmkopf nahe an einer Ecke steht. In diesem Fall ist es meist günstiger, die Klemme ein Stück zu versetzen oder einen schlankeren Brennerhals zu wählen, als zusätzliche Achsen zu verwenden.
Schweißreihenfolge als Verzerrungsplan
Blech verzieht sich bei ungleichmäßiger Erwärmung. Verschweißt man erst eine Seite und dann die andere, kann ein Gehäuse selbst bei einwandfreier Naht nicht rechtwinklig werden. Eine gleichmäßige Wärmeverteilung, beispielsweise durch abwechselndes Schweißen gegenüberliegender Kanten oder Aufteilen einer langen Naht in kürzere Abschnitte, reduziert diese Verformung. Klemmen helfen, können den Effekt aber nicht vollständig beseitigen, und eine Klemmvorrichtung, die bei einer Blechdicke funktioniert, kann bei einer anderen Blechdicke anders wirken. Deshalb ist die Blechdicke eine der benötigten Angaben, und deshalb gehören Probeschweißungen an einem realen Gehäuse zum Konstruktionsprozess und werden nicht erst im Nachhinein durchgeführt.
Ein kurzer Machbarkeitstest
Zusammengenommen stellen die drei Randbedingungen einen praktischen Test für jede beliebige Box dar. Gehen Sie ihn anhand der Zeichnung und der Nahtliste durch.
| Frage | Wenn die Antwort ja ist | Wenn die Antwort nein ist |
|---|---|---|
| Lässt sich jede Fläche ohne Klemme an einer Nahtlinie fixieren? | Die Anordnung der Klemmen kann fortgesetzt werden. | Versetzen Sie die Klemmen oder planen Sie eine zweite Klemmung. |
| Kann die gesamte Schweißnaht im erforderlichen Winkel hinter den Klemmen erreicht werden? | Die Körperhaltung ist möglich | Versetzen Sie eine Klemme, verschmälern Sie den Brennerhals oder ändern Sie die Teilung. |
| Gibt es eine Schweißreihenfolge, die eine gleichmäßige Wärmeverteilung gewährleistet und die der Schweißbrenner nacheinander erreichen kann? | Verzerrungen können beherrscht werden | Zusätzliche Stützstrukturen einbauen, Laufleistungen verkürzen oder die Bestellung überarbeiten |
| Gibt es im Inneren des Teils Nähte, in die die Taschenlampe nicht eindringen kann? | Kein einseitig klemmendes Teil | Die drei oben genannten Prüfungen entscheiden darüber. |
Zwei Vorrichtungsstationen sind durchaus sinnvoll. In dieser Zelle befindet sich eine zweite Station neben der ersten. Prinzipiell ermöglichen zwei Stationen, dass eine Person eine Vorrichtung be- und entladen kann, während der Roboter an der anderen arbeitet. Dadurch verbringt der Roboter mehr Zeit mit Schweißen als mit Warten. Ob sich das lohnt, hängt davon ab, wie lange das Schweißen eines Gehäuses im Vergleich zur Beladung dauert und wie die Sicherheitsvorkehrungen zwischen den Stationen sind. Eine einzelne Station ist einfacher und kostengünstiger und die richtige Wahl, wenn die Schweißzeit im Vergleich zur Beladungszeit lang ist.
Wenn eine Klemme nicht mehr funktioniert
Gehäuse, Schränke und andere Bauteile mit Nähten an Außenkanten und Ecken eignen sich für dieses Verfahren, sofern die Stückzahl groß genug ist, um den Einsatz einer Vorrichtung zu rechtfertigen. Schwieriger wird es, wenn die Nähte tief im Inneren des Bauteils liegen, wo der Schweißbrenner nicht eindringen kann, oder wenn das Bauteil so flexibel ist, dass es sich nicht allein durch Klemmen formen lässt. In diesen Fällen kann eine andere Teilung des Werkstücks oder das Drehen des Bauteils auf einem Positionierer erforderlich sein.
Käuferfragen zu dieser Art von Zelle
Müssen alle Seiten des Kastens mit einer Klemme befestigt werden? Nicht unbedingt. Ziel ist es, die Form des Gehäuses während des Schweißens beizubehalten. Dies kann den Einsatz von Klemmen an einigen Seiten und eines Positionieranschlags an anderen erfordern. Die Nahtliste gibt darüber Auskunft.
Kann dieselbe Leuchte in mehr als einer Gehäusegröße verwendet werden? Manchmal. Verstellbare Anschläge und bewegliche Klemmblöcke ermöglichen dies innerhalb eines bestimmten Bereichs, allerdings auf Kosten der Einstellzeit. Eine Serie ähnlicher Boxen ist deutlich einfacher zu montieren als einzelne, nicht zusammengehörige.
Was müssen Sie zitieren? Die Kartonzeichnung mit eingezeichneten Nähten, die Blechdicke (falls bekannt) und die Anzahl der Kartons, die Sie pro Tag benötigen.
Senden Sie uns die Zeichnung.
Falls Sie eine ähnliche Blechbox, einen Schrank oder ein Gehäuse besitzen, Bitte senden Sie die Teilezeichnung mit der Nahtliste und Ihrer Tagesproduktion über unser Kontaktformular.Oder schreiben Sie an sales@evsrobot.com. Wir antworten Ihnen mit einem Zellenkonzept und einer geschätzten Zykluszeit.
Dieser Artikel beschreibt die allgemeinen Prinzipien des Roboterschweißens von Blechkästen und was in dieser Zelle sichtbar ist; er macht keine Angaben zur Schweißqualität, Zykluszeit oder Prozessparameter.