
Ein Gestell mit vielen Positionen allein gibt nicht an, wie lange eine Drehbankbedienungszelle laufen kann, bevor jemand zurückkehrt. Für die Schätzung sind drei separate Grenzwerte erforderlich: die effektive Anzahl der Zyklen von Rohmaterial zu Fertigteil, die Bearbeitungszeit pro Teil und alle Aufgaben, die dennoch früher einen Mitarbeiter erfordern.
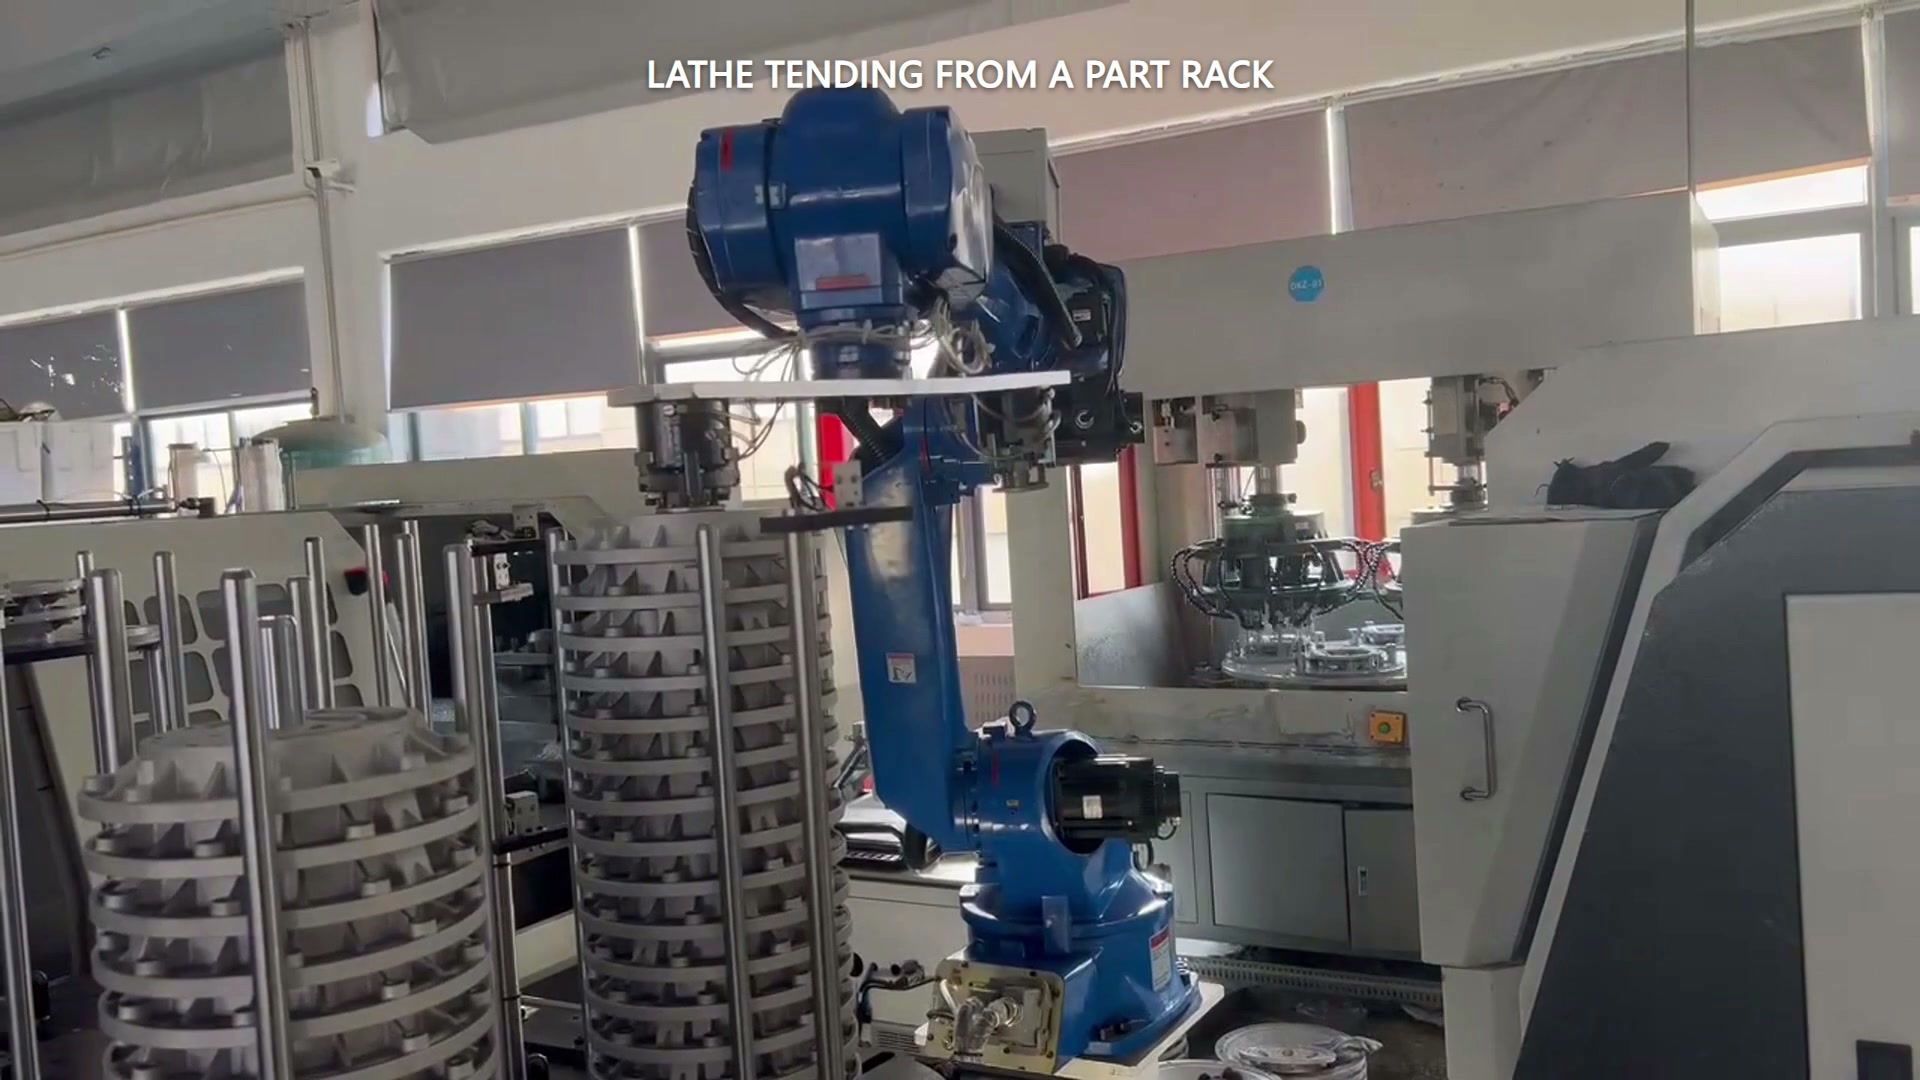
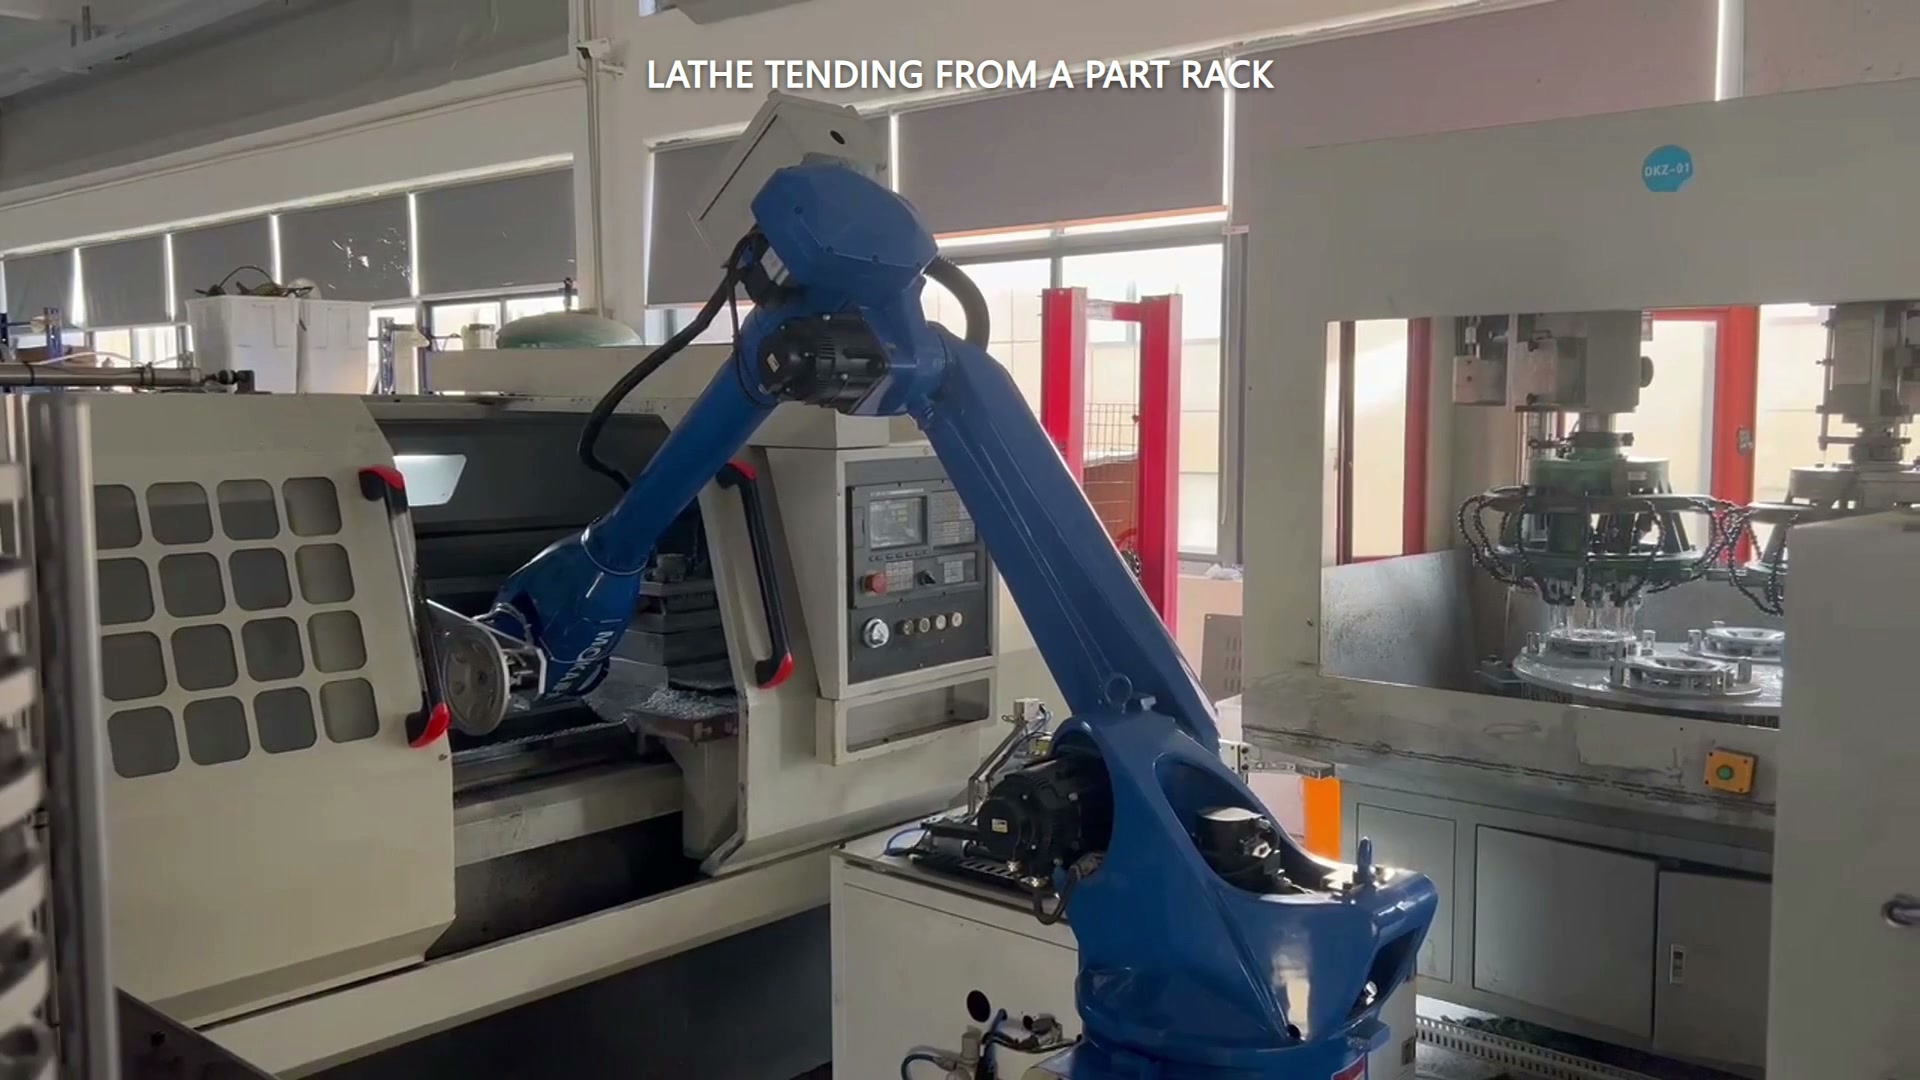
Das Fallvideo zeigt einen blauen Roboter, der sich zwischen einem mehrstufigen Gestell mit runden Teilen und einer Drehmaschinenöffnung bewegt. Der erste Abschnitt umfasst Arbeiten am Gestell, den Zugang zur Maschine, das Entnehmen der Teile und einen weiteren Arbeitsgang am Gestell. Erstellen Sie die Kostenschätzung anhand der nutzbaren Positionen, der Roh-/Fertigteilzuordnung und der gemessenen Zeiten.
Zähle die effektiven Zyklen, nicht die sichtbaren Taschen
Zeichnen Sie zunächst die eigentliche Lagerregel. Wenn jeder abgeschlossene Zyklus ein Rohteil verbraucht und einen freien Fertigteilplatz benötigt, bestimmt die kleinere verfügbare Menge den Puffer:
Effektive Zyklen = die kleinere Anzahl aus nutzbaren Rohteilpositionen und nutzbaren Fertigteilpositionen.
Ausgenommen sind Positionen, die für Messteile, Ausschussteile, Trennvorrichtungen, Reichweitenbeschränkungen oder Umrüstungen reserviert sind. Wird eine Tasche nach der Entnahme eines Rohteils wiederverwendet, ist diese Abfolge zu dokumentieren, anstatt anzunehmen, dass jede sichtbare Position eine unabhängige Kapazität darstellt.
Füge einmalig eine Überlappung auf einer Zeitleiste hinzu.
Maschinelle Bearbeitung und Roboterservice können sich überschneiden. Offizielle Beispiele für Maschinenbedienung Die Roboter beschreiben, wie sie andere Arbeiten ausführen, während eine Maschine einen Prozess durchführt. Ob dies zutrifft – und wie lange – muss jedoch in der vorgeschlagenen Zelle gemessen werden.
Bei einem einfachen stabilen Zyklus berechnet man die verstrichene Zeit wie folgt:
Zeitaufwand pro Teil = Bearbeitungszeit + Roboter-Servicezeit − geprüfte Überlappung
Die Überlappung wird einmal abgezogen. Die volle Roboterzeit darf nicht nach Berücksichtigung der Überlappung addiert werden, und jede Roboterbewegung darf nicht als Blockierungszeit definiert werden. Die Grenze muss konsistent definiert werden, z. B. von „Rohteil in seiner Position im Gestell verfügbar“ bis „Fertigteil eingelagert und nächster Bearbeitungszyklus gestartet“.
Ein transparentes hypothetisches Beispiel
Die folgenden Zahlen sind Annahmen zur Erläuterung der Methode und keine Messwerte aus dem gefilmten Fall:
- Die Gestellanordnung stützt 12 effektive Zyklen vom Rohmaterial zum Fertigprodukt nach Anwendung der Lagerbeschränkungen für Roh- und Fertigprodukte.
- Die Bearbeitung dauert 4.0 Minuten pro Teil.
- Roboterservice übernimmt 1.2 Мinuten, Von denen 0.7 Minuten Überlappung Maschinelle Bearbeitung.
- Daher beträgt die nicht überlappende Roboterzeit 0.5 Minutenund die verstrichene Zeit ist 4.0 + 1.2 − 0.7 = 4.5 Minuten pro Teil.
- Puffererschöpfung ist 12 × 4.5 = 54 Minuten, gemessen vom definierten Beginn des ersten Zyklus bis zum Abschluss des zwölften Zyklus unter diesen Annahmen.
Fügen wir nun eine weitere betriebliche Anforderung hinzu: Angenommen, eine Person muss nach jeweils sechs fertiggestellten Teilen ein Teil prüfen. Das besucherfreie Intervall ist dann auf maximal begrenzt. 6 × 4.5 = 27 MinutenAuch wenn der Materialpuffer 54 Minuten reichen würde. Lagerdauer und zulässige unbeaufsichtigte Lagerdauer beantworten unterschiedliche Fragen.
Unterbrechungen messen, anstatt sie in einem Durchschnittswert zu verstecken
Die erste Schätzung kann auf stabilen Zykluszeiten basieren, für eine Kaufentscheidung sind jedoch auch Ereignisse außerhalb dieser Linie relevant: Verzögerungen bei der Tür- oder Spannfutterbestätigung, Korrekturen der Teileausrichtung, Messprüfungen, Spänemanagement, Ausschuss und Wiederherstellung nach einem Stillstand. Erfassen Sie Häufigkeit und Wiederherstellungszeit während der Testläufe. Erfinden Sie keine Ausfallzeitprozentsätze, nur um die Tabelle vollständig erscheinen zu lassen.
Das Ergebnis sollte einen Bereich oder ein Szenario für verschiedene Zeitpunkte sowie die genauen Start- und Endgrenzen aufzeigen. Dadurch können die Produktionsmitarbeiter Annahmen durch beobachtete Werte ersetzen, ohne das Modell neu erstellen zu müssen.
Senden Sie EVST die tatsächliche Bearbeitungszeit, die Aufnahme- und Platzierungszeiten, die Roh-/Fertiggestellanordnung und die obligatorischen manuellen Prüfungen, um das Nachfüllfenster und den entsprechenden Automatisierungsumfang zu besprechen: Kontaktieren Sie EVST.