
金属成形支撑应根据工件形状的变化进行评估,涵盖从装载、成形到脱模的整个过程。仅凭最终零件图无法描述这些中间阶段的情况。平板工件和旋转圆柱形工件的支撑和操作方式各不相同,因此每个工位都需要单独说明工件的支撑结构和周围的运动部件。
请将表格和卷轴一起阅读。
在 00:03,可以看到金属板材围绕水平辊筒呈明显的弯曲状。板材的形状和接触方式清晰可见,但画面中没有材料规格、厚度测量或所需的最终轮廓信息。因此,无法判断机器是否能够加工其他部件。
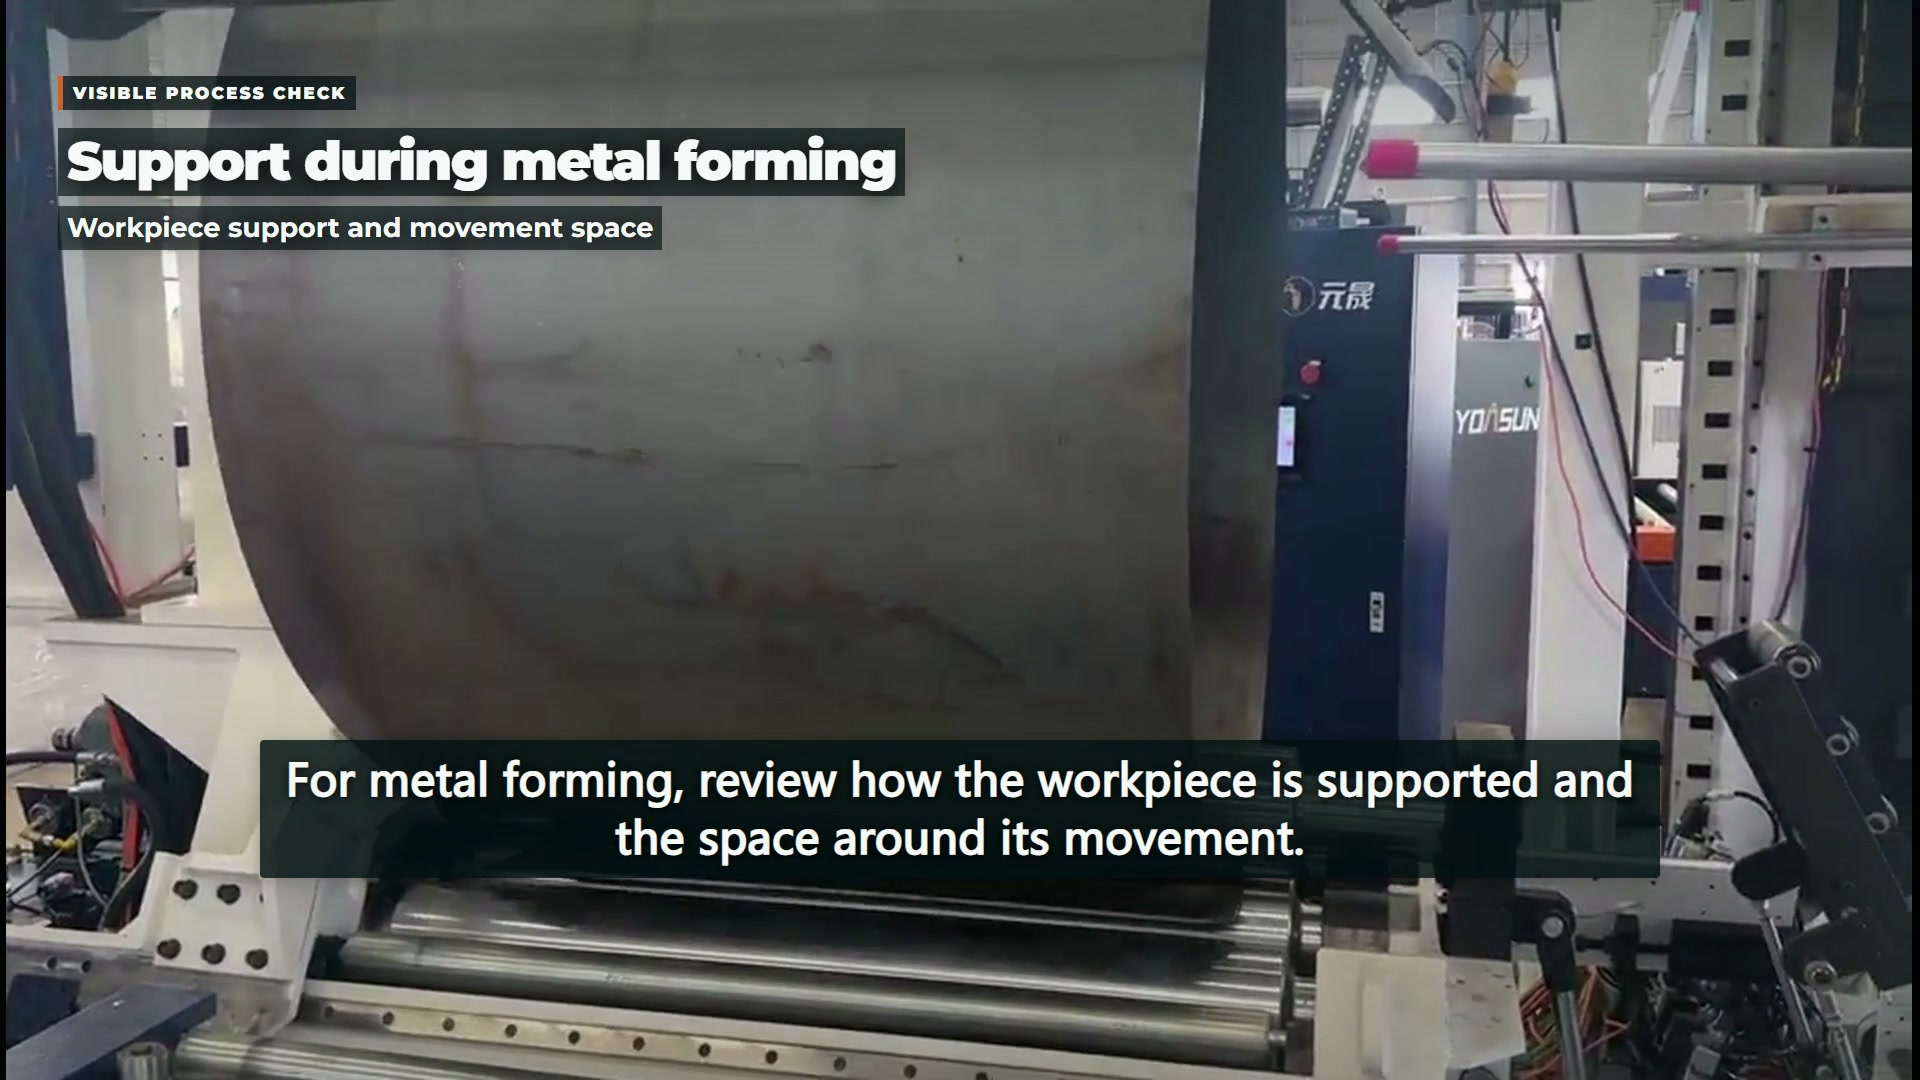
对于成形方案,请描述来料坯料以及预期的成品形状。明确加载方向、可能接触的区域以及预期的移除方法。如果零件在成形过程中状态发生变化,请在讨论中包含这些中间状态,而不仅仅是用两个最终结果来描述整个过程。
支持示例具有应用限制
DAVI的HVAC应用页面 本文描述了针对薄材料和窄圆柱形工件的侧面和顶部支撑选项。这只是该制造商应用范围内的一个示例,并不证明此处所示的设备具备这些选项,也不表明其他项目需要这些选项。
它为设备讨论提出了一个具体问题:在每个阶段,哪种支撑方式能够满足预期的工件状态?答案需要所选机床的信息和实际的零件要求。看似平稳的运动并不能证明支撑方式在材料或几何形状发生变化后仍然适用。
圆柱形车站改变了问题
视频00:16处,显示一个圆柱形工件在侧面与刀具接触并旋转。这与卷板场景来自不同的工位。这两个画面并未表明它们是对同一产品进行的连续操作,而且可见的侧面接触也无法识别特定的成品特征或证明其尺寸。
对于类似的圆柱形加工操作,审查报告需要说明零件的夹持方式、刀具的接近位置以及零件的装卸方式。不能简单地照搬平板支撑的描述。应将圆柱体的局部轮廓和相关的刀具空间保留在同一张图纸上,以便在该位置讨论所需的加工操作。
在转移假设之前,请先确定卷筒布置方式。
DAVI 的餐盘卷概览 描述了不同的辊筒配置,包括一种四辊配置,其中下辊将材料夹紧在上辊上,而侧辊参与成型。这是针对特定配置的描述。辊筒的简要视图并不能展现机器的所有轴线或其运行顺序。
在考虑使用其他设备时,务必先了解其实际结构,然后再想当然地认为熟悉的夹紧或送料方式同样适用。如果结构有所不同,则需要重新评估材料的约束位置以及所需形状如何通过设备。这样可以避免外观上的相似性演变为缺乏依据的工艺规范。
使结果可检查
对于任何拟进行的试验,应明确需要检查的轮廓或配合情况、检验参考标准以及测量时样品的状态。如有必要,还应说明表面要求和后续装配需求。这样,就可以根据明确的结果来评估支撑和运动情况,而不是仅仅凭工件运动平稳的总体印象。
更广泛 HVAC成型步骤分析 本文探讨了自动化成形工艺。这里更具体的问题是如何描述工件在形状变化和保持状态转换过程中的支撑方式。视频有助于识别这个问题;但它没有包含任何尺寸检验或验收记录来解决这个问题。