
检查环向焊接装置时,首先要确定焊缝相对于两端支撑的位置,然后检查焊枪所需的空间以及装卸焊件所需的空间。这些都是需要评估的不同设备位置。即使夹具能将气瓶固定在便于焊接的位置,也可能仍然存在气瓶放入或取出路径不畅的问题。
找到组件内的接缝
视频00:03处,画面显示一个水平圆柱体被固定在一台焊接机的两个端部结构之间。00:09处,镜头拉近,焊缝区域、焊枪和相邻的固定结构清晰地呈现在画面中。此片段中未出现机械臂。
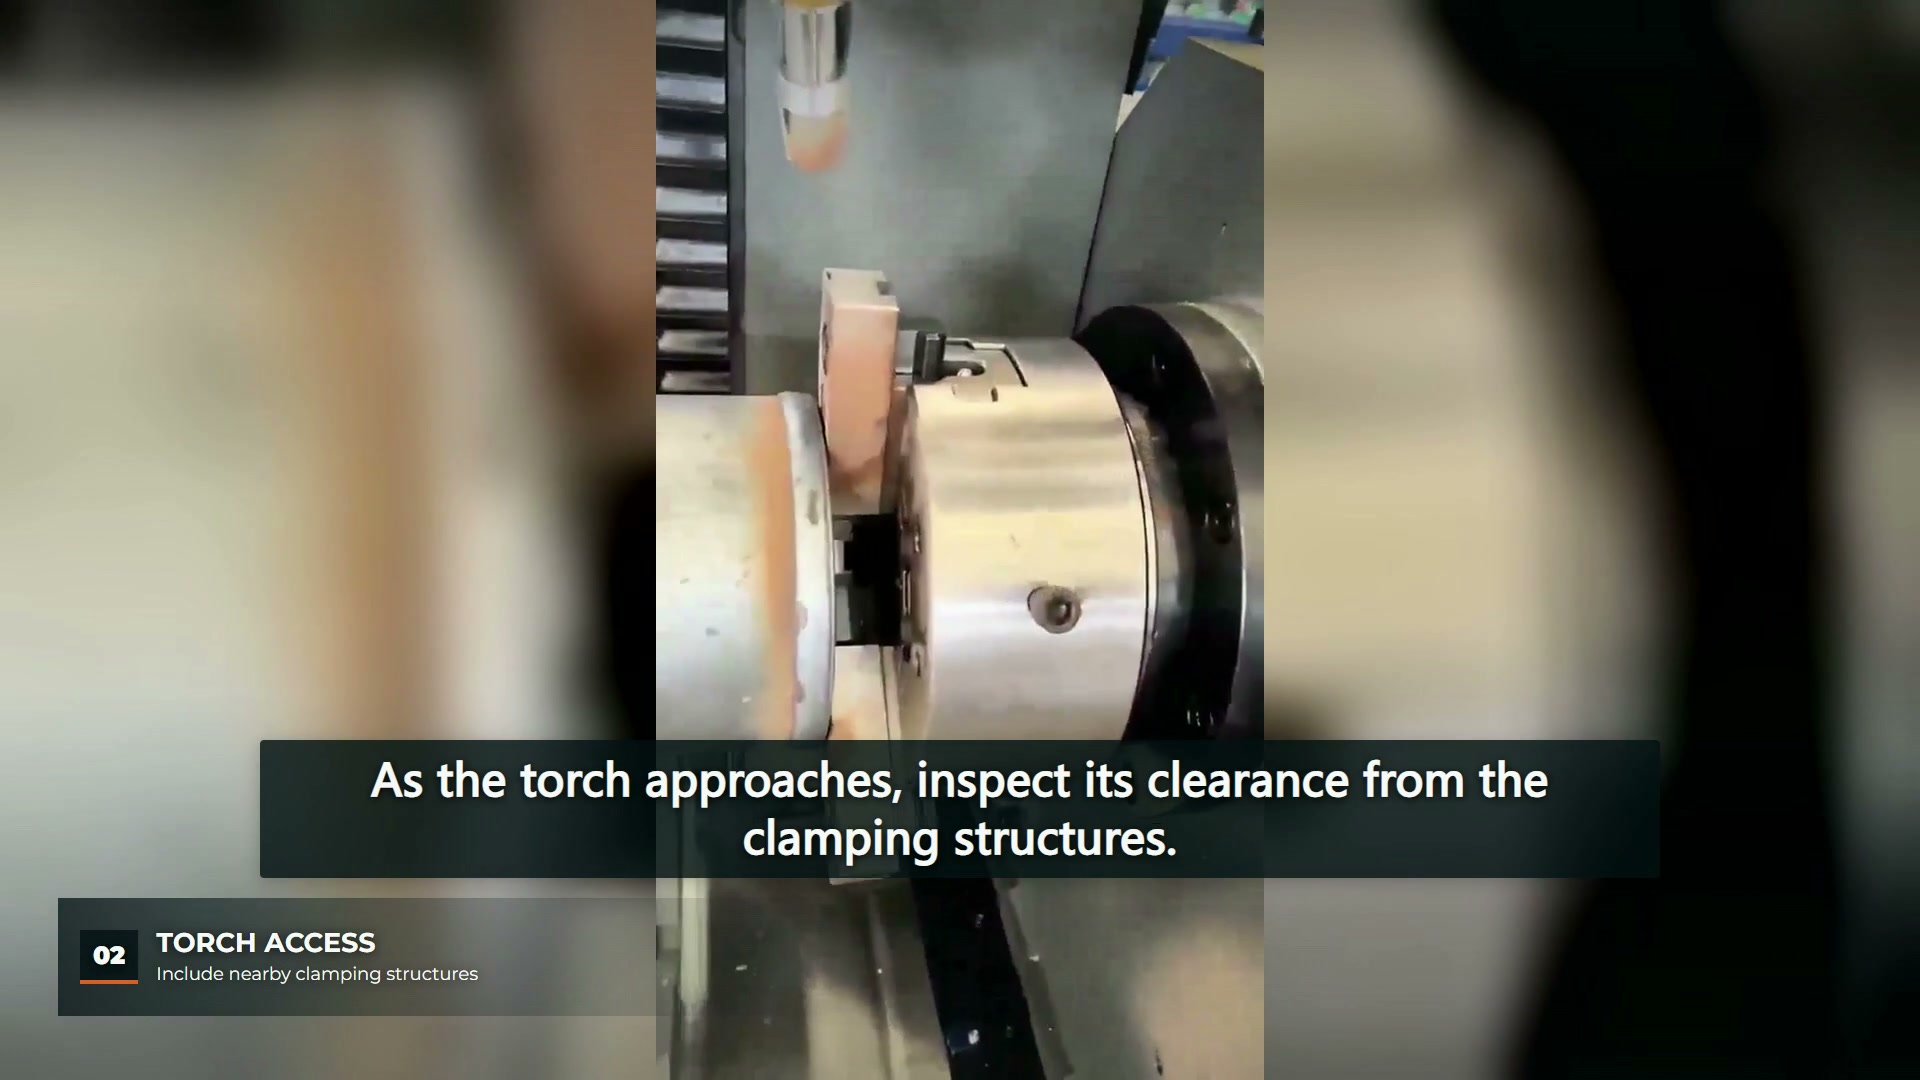
对于应用审查,请绘制装配并固定状态下的接头图。包括占据进给空间的任何支撑或夹具。如果圆柱体长度或端部几何形状发生变化,请将新的接缝位置与相同的物理参考点进行比较。不要假设零件长度的变化只会影响支撑点之间的距离。
检查设备的工作和装载位置
公众 环焊车床描述 视频描述了尾架对准调整以及可向后摆动以便装卸工件的焊接头。这些都是该示例机器的特点。它们解释了为什么工作通道和装卸通道需要分别提问;它们并没有指出视频中展示的机构。
对于拟定的安装方案,请明确装载过程中哪些设备会移动,最终夹紧前哪些部件支撑组件,以及焊接过程中哪些结构会保持在焊缝旁。审查时应参考机器的实际操作和安全防护要求。仅凭一张开放式工作区域的照片无法证明装载作业的安全性,也无法证明所需的作业顺序已得到验证。
在确定焊枪布置方式之前,请先确认工艺流程。
此 环焊机产品描述 列出了几种可用的焊接工艺。“周向”描述的是焊缝布置方式,但并不能唯一标识某种焊接工艺。申请人必须先确定其实际的工艺和接头要求,才能接受该配置的工具访问。
这段视频并未提供这些操作细节、装置的尺寸检查或焊接质量结果。因此,可见的电弧只能作为操作观察结果,而不能证明最终接头符合要求。
将准入决定纳入试验
记录气缸和接头图纸、焊缝位置、支撑布置和预期加载路径。当进行代表性装配试验时,将观察到的操作与记录的配置进行比对。夹具、支撑或焊枪布置的任何更改都应可追溯到受影响的试验。
更广泛的指南 自动环焊接头稳定性 讨论了更广泛的焊接和检验记录。本次设备审查提供的是一个更具体的信息:拟议的装配是否留出了所需的操作和搬运空间。焊缝的验收仍需根据项目的检验要求另行决定。