
当自动螺丝刀偶尔出现螺丝拧得过高的情况时,首先要检查哪个环节开始出现异常。拾取螺丝时螺丝缺失、进给点未对准以及拧紧过程中阻力异常,都需要进行不同的调整。在这些步骤之前提高最终扭矩可能无法解决根本原因。
在调整紧固程序之前,请先检查紧固件。
该示例展示了工具在螺钉预备工位和环形金属部件周围的移动过程。近景视图显示了工具接近预备工位的过程;远景视图显示了工具在工件上方下降和上升的过程。
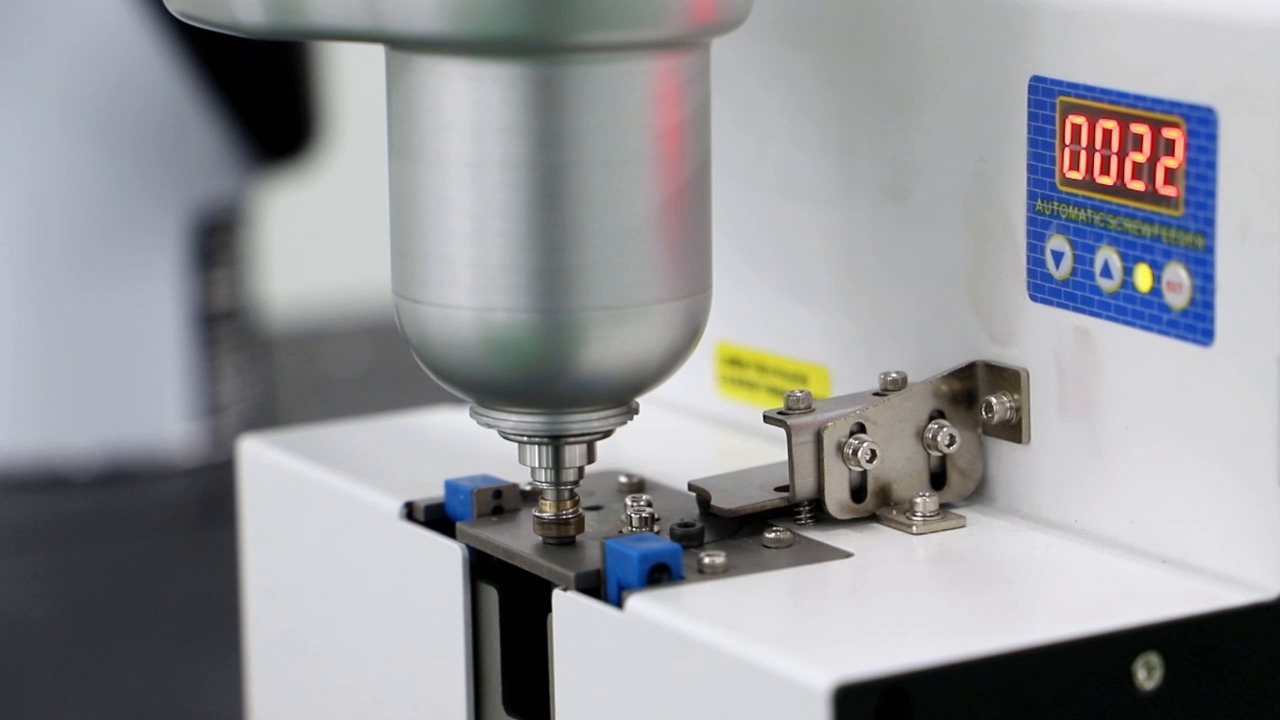
00:10 — 工具接近固定螺钉位置。
对于类似的项目,我们首先使用拟定的螺钉、工具和工件进行分阶段试验。首要问题是紧固件能否到达下一阶段的预定位置。只有在能够重复实现这一点后,拧紧调整才有意义。
| 首先观察到的问题 | 更改设置前需要检查哪些内容 | 区分原因的审判 |
|---|---|---|
| 没有螺丝能接触到工具 | 螺钉位置、螺钉方向和工具啮合 | 使用实际生产紧固件进行重复取货,包括补货后。 |
| 螺丝已购得,但在转移过程中丢失。 | 保持装置和转移运动 | 从拾取到接近,观察紧固件的运动情况,而不仅仅是检查送料器。 |
| 进入初期会出现阻力 | 孔对准、导向和工件支撑 | 在受控试验程序下,将正确定位的样本与约定的偏移样本进行比较。 |
| 工具停止运转后,头部仍保持高位。 | 入口状况、孔/螺纹状况和实际安装情况 | 将实际接头与现有深度或紧固数据进行比较;使用已知缺陷样本来验证所提出的拒收方法。 |
该表格描述的是诊断试验,而不是记录中观察到的缺陷。
捡拾和吹喂需要不同的证据
提供螺丝供工具收集的工作站与通过软管将螺丝吹入喷嘴的系统截然不同。紧固件的几何形状和操作空间都会影响哪种系统更适用。我们要求使用真正的螺丝及其预期的供应条件进行试验,而不是接受使用更简便的替代品进行的演示。
在取件试验中,观察工具离开工位后的情况:如果在转移过程中紧固件丢失,那么可重复的取件点就毫无意义。测试计划中应包含补件和紧固件缺失的情况,以便明确补救措施。
在评判完赛成绩之前确定参赛资格
钻头必须在螺钉按预期方向进入孔内时与其啮合。部件错位、导向件不合适或支撑不足都可能破坏这种啮合关系。轴向补偿也是一种需要根据实际连接情况进行评估的刀具选择,而不是允许强行将螺钉塞入错位的孔中。
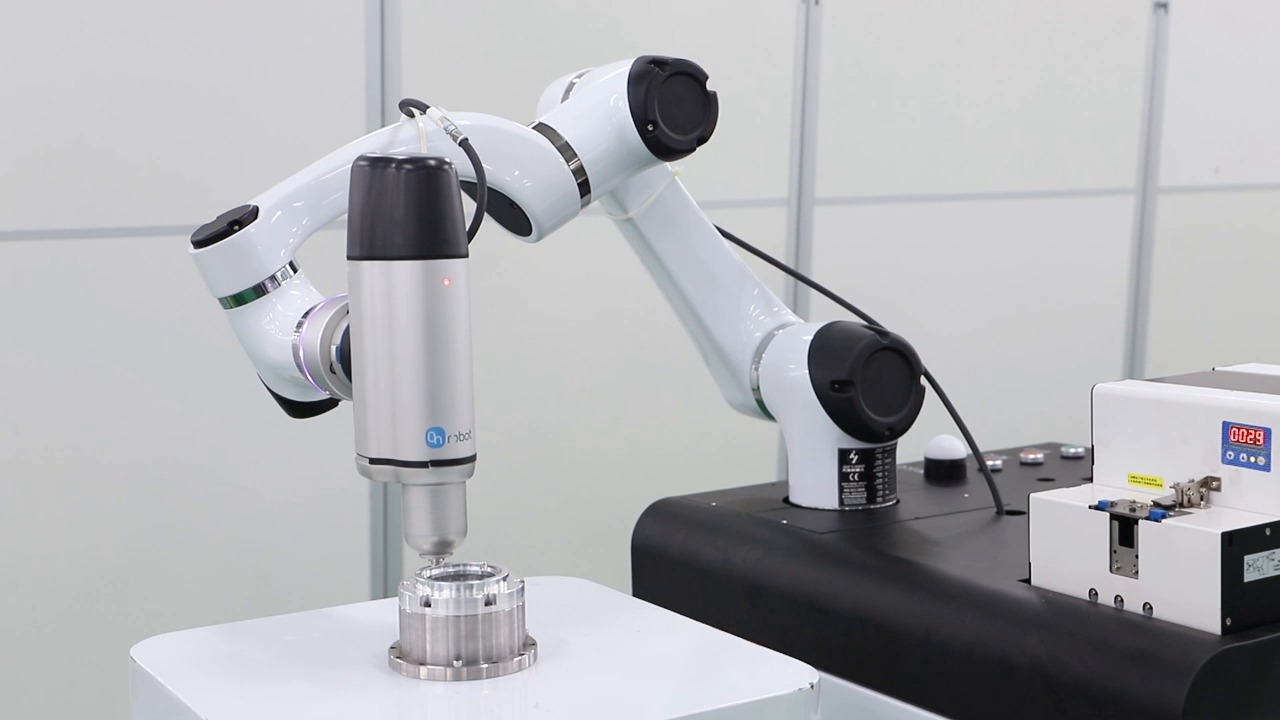
00:29 — 垂直工具下降到组件周围的某个位置。
如果螺钉早期遇到阻力,应检查样品,而不是简单地增加力或扭矩。对于已有螺纹的连接,可能的原因包括未对准、螺纹损坏或污染以及孔深不足。仅凭最终扭矩值无法确定具体原因。如果所用设备测量角度或深度,则应使用实际连接确定相关范围,并将其与实际测量结果进行比较。
接受故障响应以及正常运行。
我们将与客户和模具供应商商定一组具有代表性的故障:紧固件缺失、已确认的输入错误以及已知的未安装到位情况(如适用)。演示单元检测到了什么、停止了什么以及采取了哪些措施才能恢复生产。重试必须遵循既定的恢复方法;重复相同的命令并非诊断。
单独的 螺丝刀工具和防护装置布局审查 考虑了安装和故障处理的访问问题。此次分阶段试验增加了一个流程问题:紧固件在哪个交接环节停止按预期工作?
对于EVST应用讨论,请提供螺钉和孔的详细信息、工件图纸、实际缺陷的照片、送料方式以及来自紧固控制器的信号。这些信息有助于我们围绕可演示的故障讨论刀具、夹具和送料器的接口。