
ตรวจสอบการตั้งค่าการเชื่อมแบบรอบวงโดยการระบุตำแหน่งรอยเชื่อมเทียบกับตัวรองรับปลายทั้งสองข้าง จากนั้นตรวจสอบพื้นที่ที่จำเป็นสำหรับหัวเชื่อมและการโหลดหรือขนถ่ายชิ้นงาน ตำแหน่งอุปกรณ์เหล่านี้แยกกันที่จะต้องประเมิน อุปกรณ์ยึดที่ยึดกระบอกไว้ในตำแหน่งการเชื่อมที่สะดวกอาจยังคงเหลือเส้นทางที่ไม่ชัดเจนสำหรับการใส่หรือถอดกระบอกอยู่
ค้นหารอยต่อภายในชิ้นส่วนประกอบที่ยึดไว้
ในนาทีที่ 00:03 วิดีโอแสดงให้เห็นทรงกระบอกแนวนอนที่ถูกยึดไว้ระหว่างโครงสร้างปลายสองด้านบนเครื่องเชื่อมแบบอยู่กับที่ ในนาทีที่ 00:09 มุมมองที่ใกล้ขึ้นทำให้เห็นบริเวณรอยเชื่อม หัวเชื่อม และโครงสร้างยึดที่อยู่ติดกันในภาพเดียวกัน ไม่มีแขนหุ่นยนต์แบบข้อต่อปรากฏในลำดับภาพที่เลือกนี้
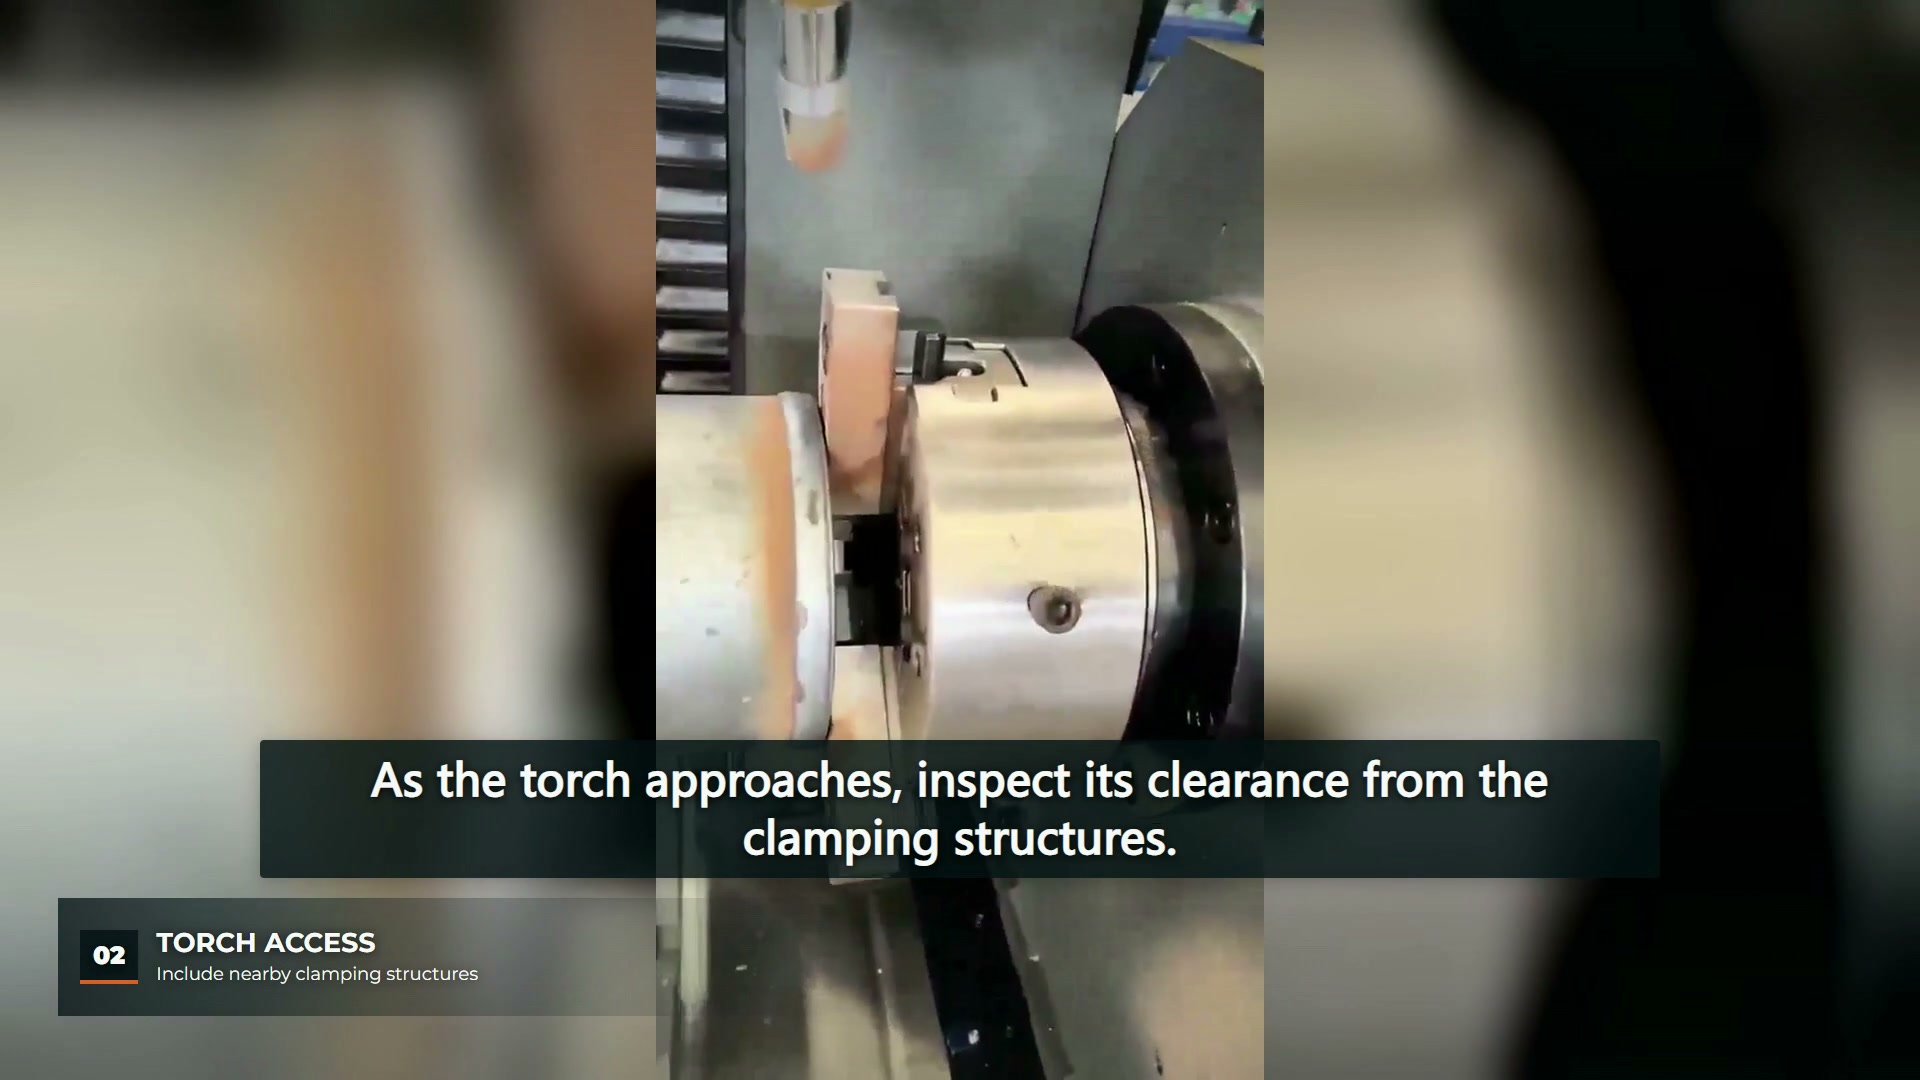
สำหรับการตรวจสอบการใช้งาน ให้วาดภาพรอยต่อในสภาพที่ประกอบและยึดไว้แล้ว รวมถึงส่วนรองรับหรือแคลมป์ใดๆ ที่อยู่ในช่องว่างนั้นด้วย ในกรณีที่ความยาวของทรงกระบอกหรือรูปทรงปลายชิ้นส่วนเปลี่ยนแปลง ให้เปรียบเทียบตำแหน่งรอยต่อใหม่กับจุดอ้างอิงทางกายภาพเดียวกัน อย่าสันนิษฐานว่าการเปลี่ยนแปลงความยาวของชิ้นส่วนจะส่งผลกระทบเฉพาะระยะห่างระหว่างส่วนรองรับเท่านั้น
ตรวจสอบตำแหน่งการทำงานและการรับน้ำหนักของอุปกรณ์
ประชาชน คำอธิบายเครื่องกลึงเชื่อมแบบวงรอบ คำอธิบายนี้กล่าวถึงการปรับแนวของแท่นรองชิ้นงานและหัวเชื่อมที่หมุนไปด้านหลังเพื่อความสะดวกในการโหลดชิ้นงาน สิ่งเหล่านี้เป็นคุณสมบัติของเครื่องจักรตัวอย่าง และอธิบายว่าทำไมการเข้าถึงพื้นที่ทำงานและการเข้าถึงการโหลดชิ้นงานจึงควรแยกเป็นคำถามต่างหาก อย่างไรก็ตาม คำอธิบายนี้ไม่ได้ระบุกลไกในวิดีโอ
สำหรับการจัดวางอุปกรณ์ที่เสนอ ให้ระบุว่าอุปกรณ์ใดบ้างที่เคลื่อนที่ได้สะดวกในระหว่างการโหลด อุปกรณ์ใดบ้างที่ช่วยค้ำยันชิ้นส่วนประกอบก่อนการหนีบขั้นสุดท้าย และโครงสร้างใดบ้างที่ยังคงอยู่ข้างรอยเชื่อมในระหว่างการเชื่อม ให้ใช้ข้อกำหนดการใช้งานและการป้องกันความปลอดภัยของเครื่องจักรจริงประกอบการตรวจสอบ ภาพถ่ายของพื้นที่ทำงานที่เปิดโล่งไม่สามารถยืนยันได้ว่างานโหลดมีความปลอดภัยหรือลำดับขั้นตอนที่ต้องการได้รับการตรวจสอบแล้ว
ตรวจสอบขั้นตอนก่อนระบุการจัดวางหัวเผา
การขอ คำอธิบายผลิตภัณฑ์เครื่องเชื่อมแบบวงรอบ แสดงรายการกระบวนการเชื่อมที่มีอยู่หลายแบบ คำว่า "แบบวงรอบ" อธิบายถึงการจัดเรียงรอยเชื่อม ไม่ได้ระบุถึงกระบวนการเชื่อมอย่างเฉพาะเจาะจง ผู้ใช้งานต้องระบุข้อกำหนดของกระบวนการและรอยเชื่อมที่แท้จริงก่อนจึงจะอนุญาตให้ใช้งานเครื่องมือสำหรับรูปแบบนั้นได้
ภาพวิดีโอไม่ได้แสดงรายละเอียดขั้นตอนการทำงาน การตรวจสอบขนาดของอุปกรณ์ หรือผลลัพธ์ด้านคุณภาพการเชื่อม ดังนั้น ประกายไฟที่มองเห็นได้จึงเป็นเพียงการสังเกตการทำงาน ไม่ใช่หลักฐานว่ารอยเชื่อมที่เสร็จสมบูรณ์นั้นตรงตามข้อกำหนด
นำการตัดสินใจเรื่องการเข้าถึงไปใช้ในการทดลอง
บันทึกรายละเอียดของแบบร่างกระบอกสูบและข้อต่อ ตำแหน่งรอยเชื่อม การจัดวางตัวรองรับ และเส้นทางการรับน้ำหนักที่วางแผนไว้ เมื่อทดลองประกอบชิ้นส่วนตัวอย่าง ให้เปรียบเทียบการเข้าถึงที่สังเกตได้กับการกำหนดค่าที่บันทึกไว้ การเปลี่ยนแปลงใดๆ ในแคลมป์ ตัวรองรับ หรือการจัดวางหัวเชื่อม ควรสามารถตรวจสอบย้อนกลับไปยังการทดลองที่ได้รับผลกระทบได้
คู่มือฉบับเต็มสำหรับ ความเสถียรของรอยต่อในการเชื่อมแบบวงกลมอัตโนมัติ บทความนี้กล่าวถึงงานเชื่อมและการตรวจสอบในวงกว้าง ส่วนการทบทวนอุปกรณ์นั้นให้ข้อมูลที่แคบกว่า คือ ชิ้นส่วนที่ประกอบเสร็จแล้วนั้นมีพื้นที่ทำงานและพื้นที่ในการจัดการตามที่กำหนดหรือไม่ การยอมรับงานเชื่อมนั้นยังคงเป็นการตัดสินใจแยกต่างหากภายใต้ข้อกำหนดการตรวจสอบของโครงการ