จัดวางส่วนประกอบให้ถูกต้อง
จัดวาง แยก และส่งมอบชิ้นส่วนไปยังตำแหน่งหยิบหรือบรรจุที่มั่นคง

เชื่อมโยงการป้อน การกด การประกอบ การหล่อลื่น การตรวจสอบแรงบิด การป้องกันข้อผิดพลาด การตรวจสอบย้อนกลับ และการจัดเรียงบนพาเลท เข้ากับกลุ่มชิ้นส่วนที่แท้จริง
การกำหนดค่าสุดท้ายจะสอดคล้องกับชิ้นงาน ลำดับขั้นตอนการผลิต ขอบเขตการตรวจสอบ และการไหลของวัสดุในโรงงาน
ข้อต่อลูกบอล แขนควบคุม และเหล็กกันโคลง ล้วนเป็นชิ้นส่วนที่ต้องอาศัยการจัดวางตำแหน่งที่แม่นยำ ควบคู่ไปกับการกด การหล่อลื่น การตรวจสอบแรงบิด การซีล หรือการตรวจสอบการทำงาน ลำดับขั้นตอนและขอบเขตการตรวจสอบควรคงที่สำหรับชิ้นงานแต่ละชิ้น แทนที่จะคัดลอกไปใช้กับชิ้นส่วนที่ไม่เกี่ยวข้องกัน
เส้นทางการทำงานที่สมบูรณ์จะถูกสร้างขึ้นจากกลุ่มกระบวนการ จากนั้นจึงตรวจสอบส่วนเชื่อมต่อและการตัดสินใจด้านคุณภาพ
จัดวาง แยก และส่งมอบชิ้นส่วนไปยังตำแหน่งหยิบหรือบรรจุที่มั่นคง
ดำเนินการประกอบโดยการกดอัด การรีด หรือวิธีการเชื่อมต่ออื่นๆ ตามลำดับที่ต้องการ
ประสานการหล่อลื่นเชิงปริมาณและการหล่อลื่นบริเวณปากชิ้นงานให้สอดคล้องกับขั้นตอนการประกอบในภายหลัง
ใช้การควบคุมแรงบิดแบบแกว่ง หมุน หรือสั่น และตรวจสอบการซีลที่เหมาะสม
ยืนยันการปรากฏตัว ทิศทาง และผลลัพธ์ จากนั้นกำหนดฟิลด์บันทึกที่โครงการต้องการ
เคลื่อนย้ายชิ้นส่วนที่ผลิตเสร็จแล้วไปยังพาเลท ถาด หรือจุดเชื่อมต่อปลายทางที่ตกลงกันไว้
สถานีต่างๆ จะใช้เส้นทางตรงเมื่อลำดับกระบวนการและการไหลของโรงงานสนับสนุนการเคลื่อนที่แบบก้าวหน้า
การจัดเรียงแบบดัชนีขนาดกะทัดรัดเหมาะสำหรับลำดับสั้นๆ ที่ทำซ้ำได้ โดยมีการควบคุมการเคลื่อนที่ระหว่างสถานีต่างๆ
การใช้หุ่นยนต์ในการเคลื่อนย้ายสามารถเชื่อมโยงกระบวนการต่างๆ ที่ต้องการการเคลื่อนไหวที่ปรับเปลี่ยนได้มากขึ้น เช่น การวางแนว การเข้าถึง หรือความหลากหลายของผลิตภัณฑ์
ให้ผู้ปฏิบัติงานเป็นผู้ดำเนินการโหลด เติมสินค้า หรือตัดสินใจเองในกรณีที่รูปแบบการนำเสนอแตกต่างกัน หรือกรณีทางธุรกิจไม่สนับสนุนการจัดการโดยอัตโนมัติ
เชื่อมต่อการป้อนวัสดุที่เสถียร การประมวลผลที่ทำซ้ำได้ การตรวจสอบอัตโนมัติ และการเคลื่อนย้ายวัสดุ เมื่อมีการควบคุมสภาพชิ้นส่วนและส่วนต่อประสานต่างๆ
การควบคุมคุณภาพควรสอดคล้องกับความเสี่ยงของกระบวนการจริง และเชื่อมโยงผลลัพธ์กับการตัดสินใจเกี่ยวกับการไหลเวียนของวัสดุในขั้นตอนต่อไป
ตรวจสอบให้แน่ใจว่ามีชิ้นส่วนที่ถูกต้องและอยู่ในตำแหน่งที่เหมาะสมสำหรับการใช้งาน
ตรวจสอบสภาวะการกด การหล่อลื่น การเชื่อมต่อ หรือแรงบิดที่กำหนดไว้
ใช้แรงบิด การซีล หรือการตรวจสอบการทำงานออนไลน์ที่เกี่ยวข้องเพื่อตัดสินใจเลือกเส้นทาง
ระบุว่าตัวระบุ เหตุการณ์ และผลลัพธ์ใดบ้างที่ต้องจัดเก็บและแลกเปลี่ยน
ขอบเขตการตรวจสอบย้อนกลับจะถูกกำหนดในระหว่างโครงการ หน้าเว็บนี้ไม่ได้สันนิษฐานว่าทุกเหตุการณ์หรือผลลัพธ์จะถูกบันทึกไว้
แต่ละกรณีจะแนบคำอธิบายกระบวนการไว้กับกลุ่มส่วนประกอบที่ถูกต้อง
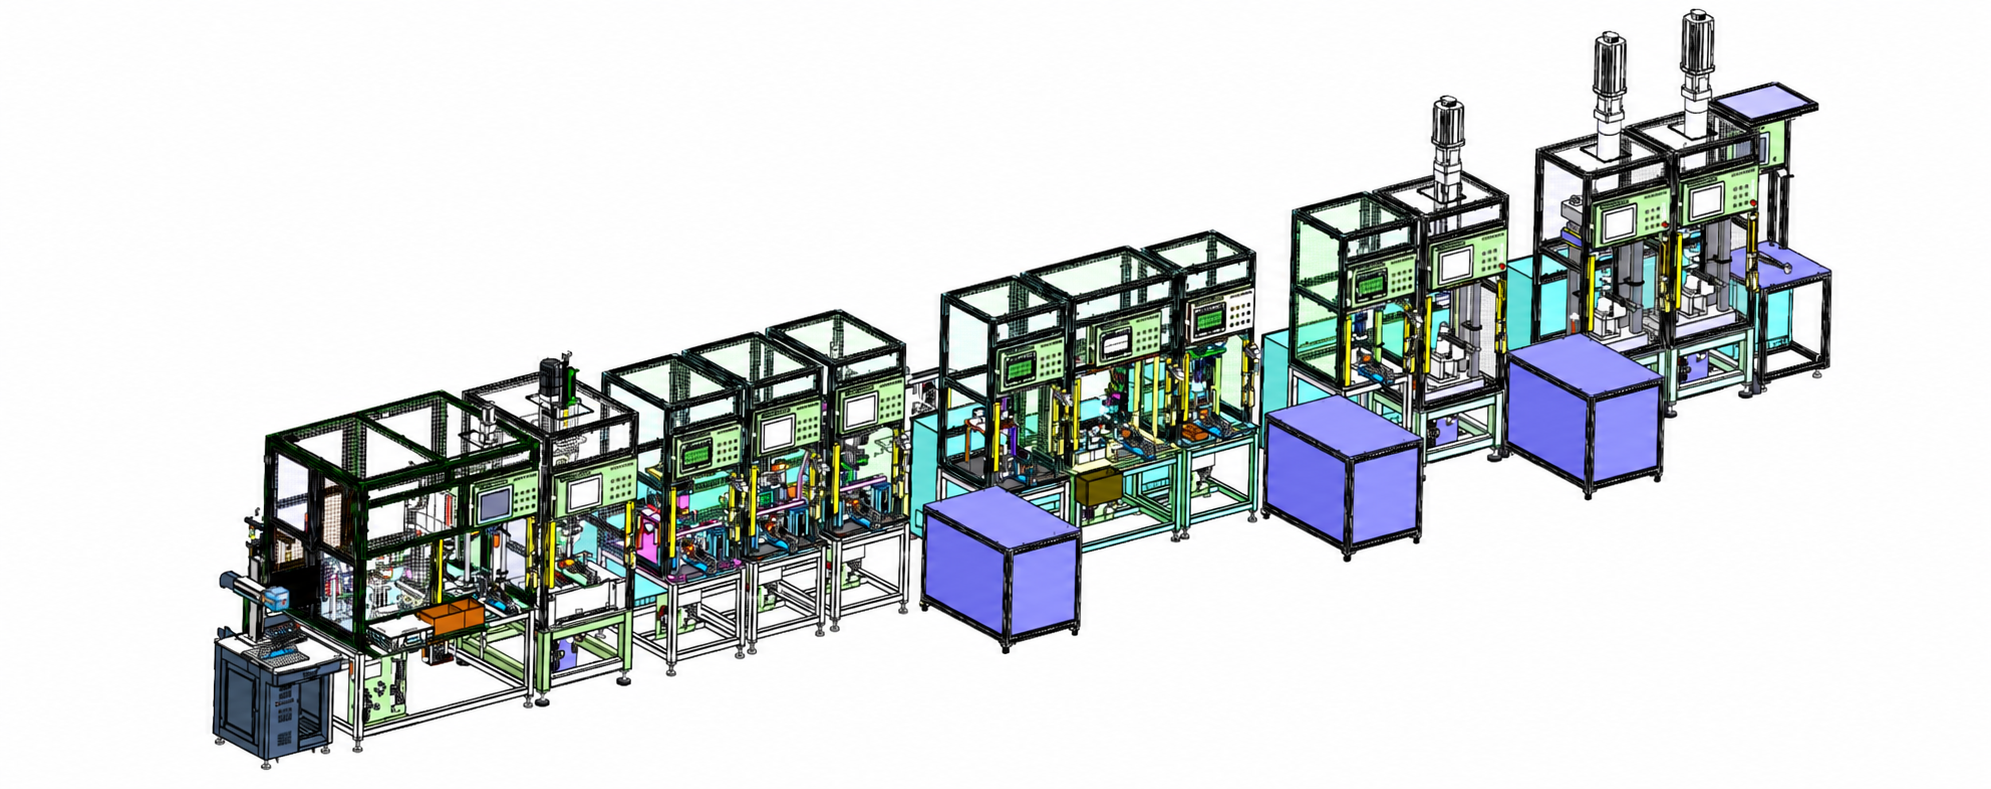
ลำดับภาพตัวอย่าง: การอัดจาระบีเชิงปริมาณ → การอัดชิ้นส่วน → การรีด → การแกว่งก่อน → การทดสอบแรงบิดการแกว่ง → การทดสอบแรงบิดการหมุน → การอัดจาระบีที่ปาก → การประกอบฝาครอบกันฝุ่น → การประกอบแหวน → การทดสอบการปิดผนึกฝาครอบกันฝุ่น → การอัดบูช
จุดเน้นของการประกอบ: รักษาทิศทางของชิ้นส่วนให้ถูกต้อง และดำเนินการหล่อลื่น การประกอบเชิงกล และการตรวจสอบตามลำดับที่ถูกต้อง
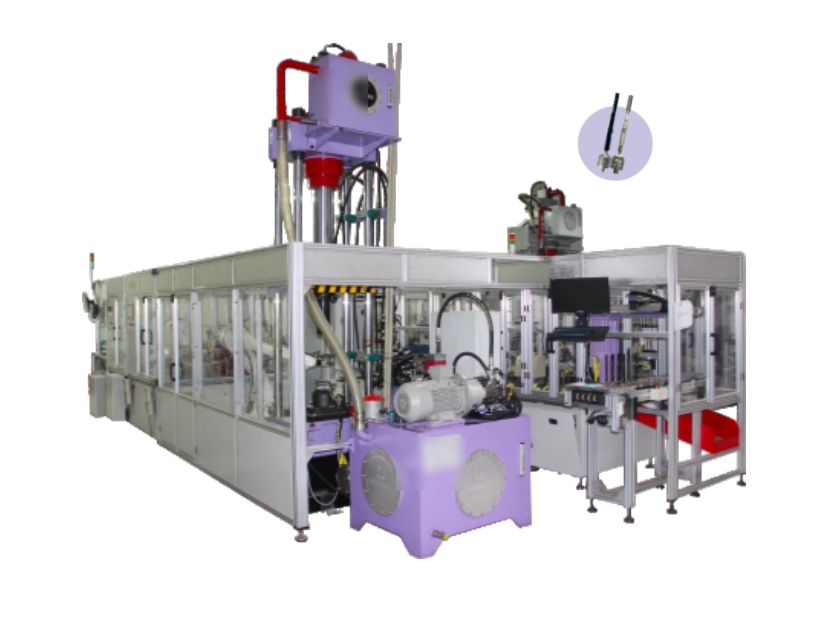
ลำดับภาพตัวอย่าง: การป้อนชิ้นส่วนอัตโนมัติ → การกดด้วยระบบเซอร์โวไฮดรอลิก → การควบคุมแรงบิด → การจัดเรียงบนพาเลทด้วยหุ่นยนต์
จุดเน้นของการประกอบ: ปรับค่าการนำเสนอให้คงที่ก่อนทำการกด จากนั้นเชื่อมต่อผลลัพธ์แรงบิดที่กำหนดไว้กับเส้นทางของวัสดุ
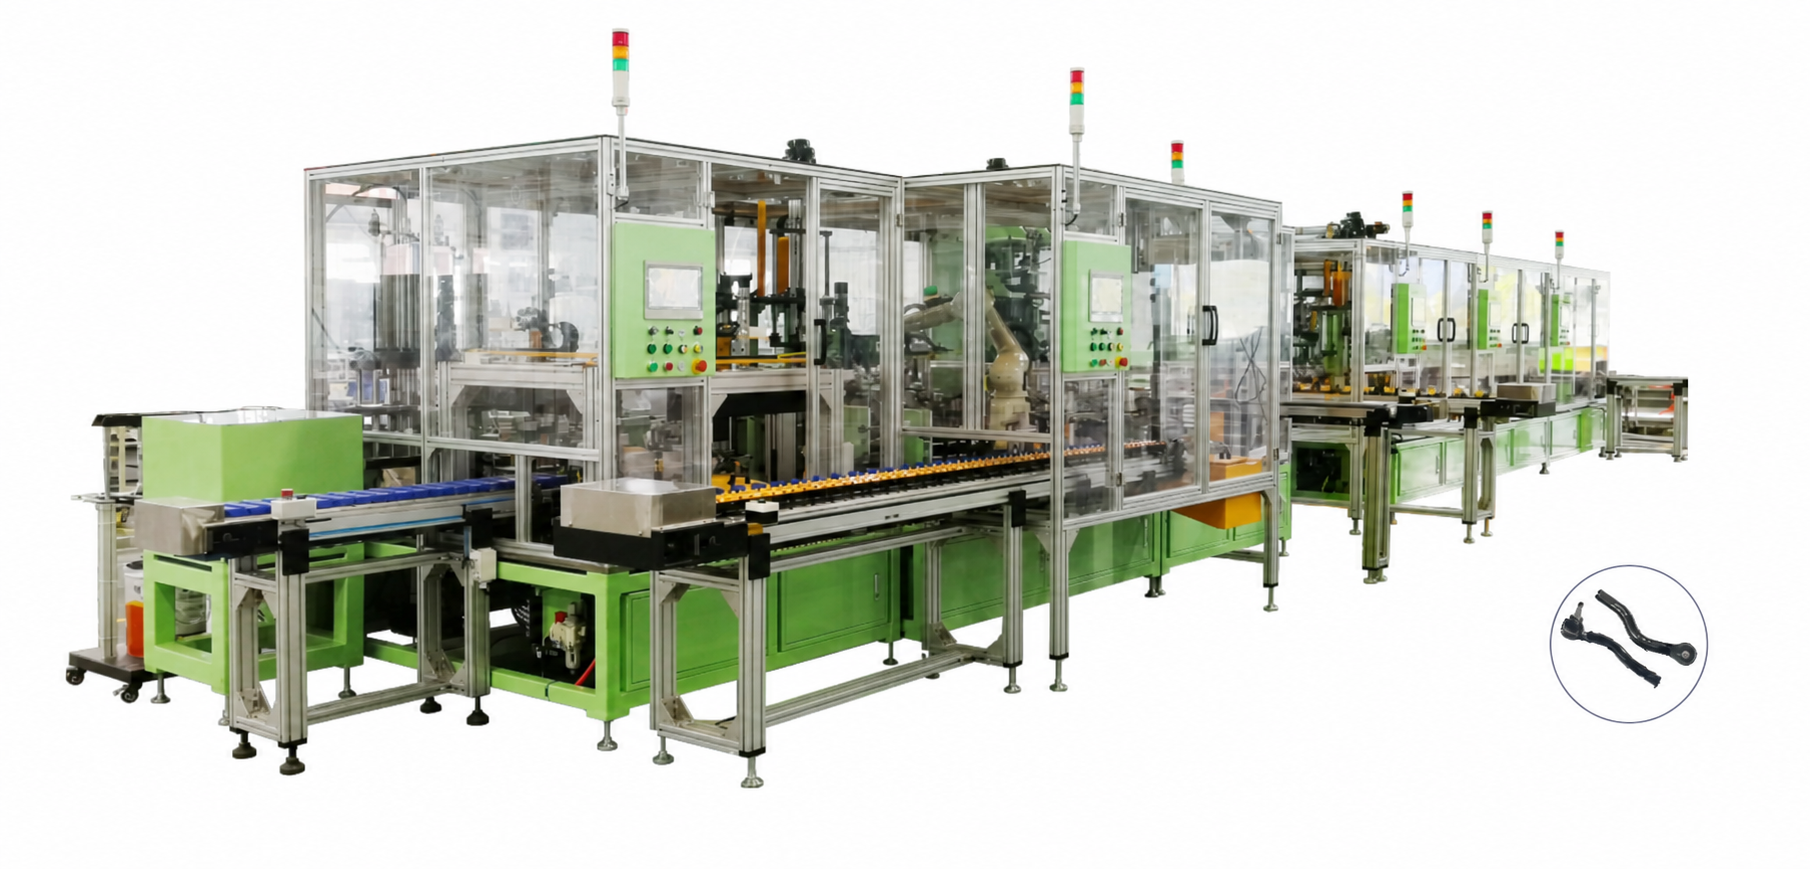
ลำดับภาพตัวอย่าง: การป้อนชิ้นส่วนอัตโนมัติ → การควบคุมแรงบิดการสั่น → การควบคุมแรงบิดการหมุน → การจัดเรียงชิ้นส่วนบนพาเลทด้วยหุ่นยนต์
จุดเน้นของการประกอบ: ควรแยกการตรวจสอบการแกว่งและการหมุนออกจากกัน เพื่อให้ผลลัพธ์แต่ละอย่างสามารถนำไปสู่การตัดสินใจยอมรับได้ตามที่ต้องการ
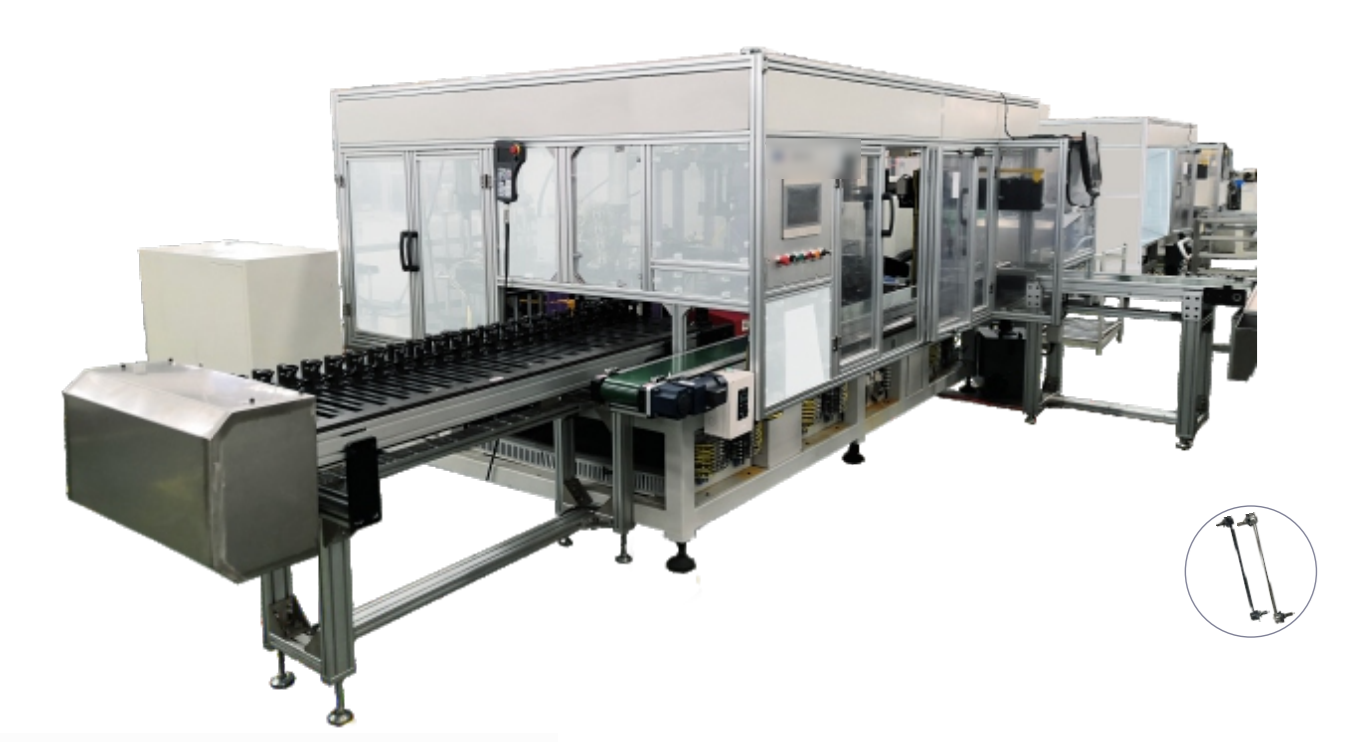
ลำดับภาพตัวอย่าง: การนำเสนอส่วนประกอบ → การกำหนดขั้นตอนการประกอบ → การตรวจจับฟังก์ชันออนไลน์ → การตัดสินใจป้องกันข้อผิดพลาด → การถ่ายโอนไปยังขั้นตอนถัดไป
จุดเน้นของการประกอบ: ยืนยันว่ามีการตรวจสอบอะไรบ้าง วิธีการตัดสินผลลัพธ์ และเส้นทางการส่งต่อชิ้นส่วนที่ไม่เป็นไปตามมาตรฐาน
รักษาลำดับขั้นตอนและระบบล็อคให้สอดคล้องกับชิ้นส่วน
ตรวจสอบในจุดที่ผลลัพธ์ยังคงสามารถควบคุมเส้นทางได้
ทำการจัดการซ้ำโดยอัตโนมัติในกรณีที่อินเทอร์เฟซมีความเสถียร
กำหนดรูปแบบ อุปกรณ์ และสูตรการผลิตก่อนที่จะลงรายละเอียดเกี่ยวกับอุปกรณ์
แนวทางนี้สนับสนุนการผลิตชิ้นส่วนช่วงล่างและแชสซีของรถยนต์ รวมถึงชุดลูกหมาก แขนควบคุม และเหล็กกันโคลง หลักการวางแผนที่คล้ายกันนี้สามารถนำไปใช้กับชุดประกอบชิ้นส่วนโลหะอื่นๆ ได้หลังจากที่กระบวนการและเกณฑ์การยอมรับได้รับการยืนยันแล้ว
ตรวจสอบชิ้นส่วน รูปแบบ กระบวนการ การตรวจสอบ การจัดวาง และส่วนติดต่อผู้ใช้
กำหนดลำดับสถานี การไหลของวัสดุ การควบคุม และตรรกะการยอมรับ
ดำเนินการก่อสร้างและบูรณาการงานด้านเครื่องกล ไฟฟ้า และระบบควบคุมที่ได้รับอนุมัติ
ตรวจสอบการทำงานเทียบกับชิ้นงานที่ตกลงกันไว้และแผนการยอมรับ
จัดทำเอกสารระดับโครงการ ฝึกอบรม และประสานงานหลังการส่งมอบงาน
จัดเตรียมแบบร่างชิ้นส่วน รูปแบบต่างๆ สภาพขาเข้า ลำดับขั้นตอนการผลิต การตรวจสอบคุณภาพ ความต้องการด้านการตรวจสอบย้อนกลับ ข้อจำกัดด้านการจัดวาง ระบบสาธารณูปโภค และส่วนต่อประสานต้นน้ำและปลายน้ำ
ไม่ ระดับของระบบอัตโนมัติควรสะท้อนถึงการนำเสนอชิ้นส่วน การทำซ้ำ หลักสรีรศาสตร์ ความเสี่ยงด้านคุณภาพ และความเสถียรของแต่ละส่วนต่อประสาน
ก่อนเลือกใช้สถาปัตยกรรมแบบเส้นตรง แบบดัชนี หรือแบบหุ่นยนต์ ควรเปรียบเทียบเส้นทางการเคลื่อนที่ของชิ้นงาน จำนวนสถานี ความต้องการในการเคลื่อนย้าย พื้นที่ว่างที่มีอยู่ วิธีการเปลี่ยนงาน และขั้นตอนการตรวจสอบ
อาจเป็นไปได้ การตรวจสอบแนวคิดต้องยืนยันคุณลักษณะการกำหนดตำแหน่งทั่วไป การเปลี่ยนแปลงอุปกรณ์จับยึด สูตรการผลิต การตั้งค่าการตรวจสอบ และกฎการกำหนดเส้นทางวัสดุสำหรับทุกรูปแบบที่ต้องการ
กำหนดตัวระบุชิ้นส่วน เหตุการณ์กระบวนการที่จำเป็น ผลการตรวจสอบ การประทับเวลา การอ้างอิงสูตรหรือตัวแปร และระบบที่รับหรือจัดเก็บบันทึกเหล่านั้น
แบ่งปันข้อมูลเกี่ยวกับกลุ่มชิ้นส่วน แผนผังกระบวนการ การตรวจสอบที่จำเป็น แผนรุ่นต่างๆ และข้อจำกัดด้านการจัดวาง เพื่อให้ EVST สามารถสร้างแนวคิดสายการประกอบให้สอดคล้องกับการใช้งานจริงได้