
Synchroniséiert Schweessen mat verschiddene Brenner gëtt net einfach erreecht andeems zwee oder méi Béi gläichzäiteg gestart ginn. De System muss eng kontrolléiert Bezéiung tëscht der Brennergeometrie, der Bewegung vun der Bewegung, de Prozessparameteren, der Hëtztverdeelung, der Upassung vum Werkstéck an der Fehlerreaktioun behalen.
De Business Case ass normalerweis méi héich Duerchgangsquote oder e bessere Prozessgläichgewiicht. Den Ingenieursrisiko ass, datt een eenzegen verstoppten Ënnerscheed tëscht de Kanäl eng ongläich Qualitéit, Verzerrung oder e Feeler verursaache kann, deen sech iwwer déi ganz Statioun ausbreet. Eng gutt Spezifikatioun behandelt dofir all Brenner souwuel als Deel vun enger synchroniséierter Grupp wéi och als onofhängeg verifizéierbare Prozesskanal.
Schlëssel Takeaways
- Gläichzäiteg Start vum Bou beweist kee synchroniséierte Schweessen.
- D'Brennbrennergeometrie an d'Lafbewegung brauchen eng gemeinsam Referenz.
- All Brenner brauch nach ëmmer säin eegene Prozessprotokoll an Alarmzoustand.
- D'Wärmeinteraktioun muss op representativen Werkstécker getest ginn.
- E Feeler mat engem Kanal brauch eng definéiert Gruppenantwort a Restart-Regel.
Direkt Äntwert: wat mécht synchroniséiert Schweessen mat verschiddene Brenner valabel?
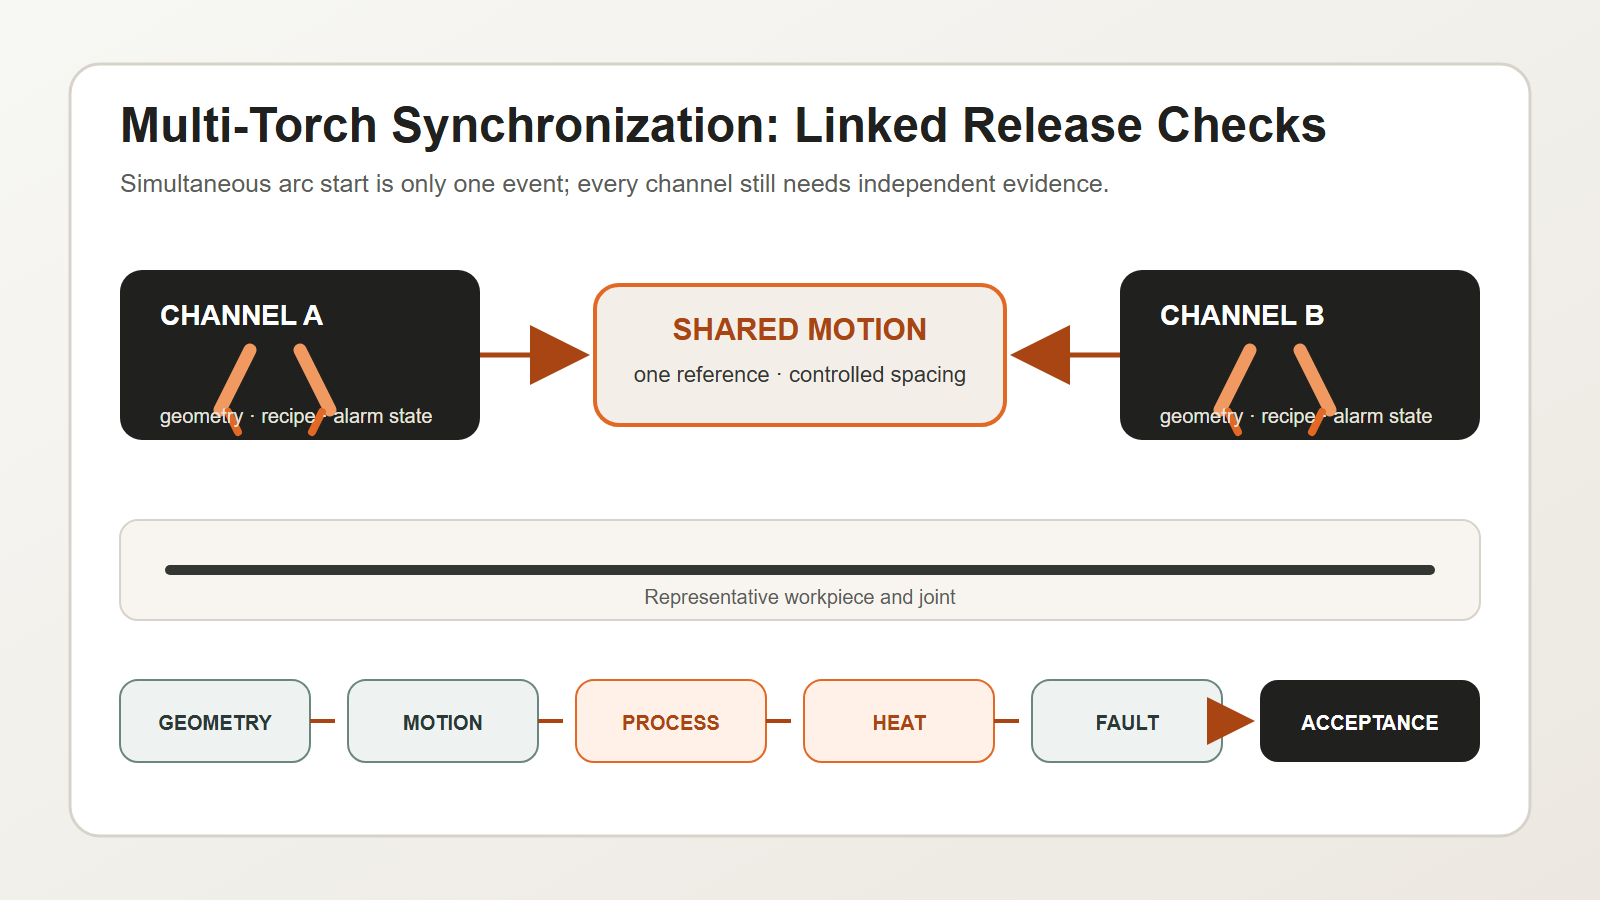
Synchroniséiert Schweess mat verschiddene Brenner ass gëlteg, wann d'Grupp sech als ee geplangte Prozess beweegt an all Brenner onofhängeg verifizéierbar bleift. Fänkt mam Werkstéck, der Verbindung, dem Material an der erfuerderlecher Schweessqualitéit un. Setzt d'Positioun, de Wénkel an den Ofstand vun all Brenner vun engem gemeinsame Datum aus. Verbënnt d'Beweegungsgeschwindegkeet an de relative Ofstand am Bewegungsplang. Späichert Stroum, Drotzufuhr, Timing an aner guttgeheescht Prozesswäerter no Kanal a Rezept. Test, wéi déi aktiv Hëtztquellen d'Anpassung, d'Verzerrung an d'Stoppen oder Neistart beaflossen. Gitt all Brenner säin eegene Bou-, Zufuhr-, Utility- a Positiounsstatus. Wann ee Kanal ausfällt, muss de Kontrollsystem d'Äntwert aginn, déi fir déi Schweesssequenz guttgeheescht gouf. Virun der Produktioun, iwwerpréift all Schweessplaz a test definéiert Feeler iwwer widderholl Deeler. Verschidde Schweessbéi zesummen ze starten ass nëmmen een Event. Synchroniséiert Schweess ass déi verifizéiert Bezéiung tëscht Geometrie, Bewegung, Prozess, Hëtzt, Qualitéit a Widderhuelung.
Fänkt mat der Schweißung an dem Werkstück un, net mat der Brennerzuel
Ier Dir e Layout mat verschiddene Brenner auswielt, definéiert:
- Aart a Schweißplaz;
- Basismaterial a Dickenberäich;
- Upassung a Spaltvariatioun;
- Schweesspositioun an Zougänglechkeet;
- erfuerderlech Schweißqualitéit a Kontrollmethod;
- Produktiounsmix an Ufuerderunge fir d'Ëmstellung;
- zulässlech Hëtztzoufuhr a Verzerrungsverhalen.
D'Zuel an d'Arrangement vun de Brenner solle dësem Prozessberäich entspriechen. D'Zousätzlech vu méi Brenner kann net fir eng onkonsequent Anpassung, eng onstabil Plaz oder en ondefinéierten Schweessakzeptanzniveau kompenséieren.
Validéiert d'Geometrie als e verlinkt System
D'Brennbrenner brauchen eng gemeinsam mechanesch a Prozessreferenz. Wichteg Kontrollen enthalen:
| Geometrie-Element | Wat ze verifizéieren | Typesche Feelermodus |
|---|---|---|
| Positioun vun der Brenner | Lag relativ zu Gelenk- a Nopeschbrenner | Verrécklungsperl oder verpasst Kant |
| Aarbechts- a Reeswénkelen | korrekt Orientéierung duerch de ganze Wee | onkonsequent Fusioun oder Perlform |
| Ofstand vun der Brenner | virgesinn Trennung ënner Belaaschtung a Bewegung | thermesch Interaktioun oder Kollisiounsrisiko |
| Kontaktdüse oder Prozesspunkt | widderhuelbar kanalspezifesch Kalibrierung | ee Kanal driftt, während aner korrekt bleiwen |
| Werkstückspunkt | stabil Deelpresentatioun a Klemmung | all Kanäl verfollegen déi falsch Referenz |
Mooss dat installéiert System. Eng nominell CAD-Bezéiung enthält keng Halterungsoflenkung, Kabelkräften, Serviceännerungen, Kollisiounseffekter oder thermesch Bewegung.
Bewegung synchroniséieren ouni d'Visibilitéit vum Kanal ze verléieren
De Bewegungsplang soll definéieren, wéi eng Variabelen gedeelt ginn a wéi eng onofhängeg bleiwen.
Gemeinsam Variabelen kënnen d'Startgenehmigung, d'Fuerrichtung, d'koordinéiert Geschwindegkeet, d'Dréiung vum Werkstéck an d'Verriegelung vun de Statiounen enthalen. Onofhängeg Variabelen kënnen d'Etabléierung vum Bou, den Drotzufuhrstatus, d'Stroum- oder Spannungsfeedback, d'Input fir d'Brennbrennerhéicht oder d'Nahtverfolgung, an och kanalspezifesch Alarmer enthalen.
D'Kontrolllogik soll véier Froen beäntwerten:
- Wat muss wouer sinn, ier d'Grupp ufänkt?
- Wat bestätegt, datt all erfuerderleche Kanal etabléiert ass?
- Wat geschitt wann ee Kanal säin erlaabten Zoustand verléisst?
- Wat muss nach eng Kéier iwwerpréift ginn, ier d'Grupp nees ufänkt?
„Weider mat de verbleiwenen Brenner“ ass net automatesch eng sécher oder akzeptabel Äntwert. Ob et erlaabt ass, hänkt vum Schweessdesign, der Sequenz, dem Hëtzegläichgewiicht an der qualifizéierter Prozedur of.
Prozessparameteren no Kanal a Rezept verwalten
Eng synchroniséiert Statioun brauch nach ëmmer Opzeechnungen op Kanalniveau. Ofhängeg vum Schweessprozess an den Ufuerderunge vum Projet kann d'Rezept folgendes enthalen:
- Prozessidentifikatioun;
- Stroum, Spannung, Drotzufuhr oder gläichwäerteg Kontrollwäerter;
- Reesgeschwindegkeet an Start-/Stoppzäit;
- Status vum Schutzgas oder Prozessmedium;
- Brenneroffset an Orientéierung;
- Astellungen fir Weben, Oszillatiounen oder Nahtverfolgung;
- Verhalen vu Kraterfëllung, Anlaf an Auslaf;
- Alarm- a Toleranzgrenzen.
Späichert d'Rezeptversioun mam Produktiounsprotokoll. Wann eng Brenner ugepasst gëtt, däerf d'Ännerung net zu enger ondokumentéierter lokaler Astellung ginn, déi ausserhalb vun der approuvéierter Konfiguratioun bleift.
ISO 4063:2023 stellt standardiséiert Prozessnomenklatur a Referenznummeren zur Verfügung, déi eng konsequent Identifikatioun an Zeechnungen, Aarbechtsinstruktiounen a Schweessprozedurspezifikatioune ënnerstëtzen. ISO 15614-1:2017 beschreift d'Prozedurqualifikatioun fir Lichtbogen- a Gasschweessen vu Stol a Lichtbogenschweessen vu Nickellegierungen, déi a sengem Ëmfang leien. De passende Qualifikatiounswee hänkt nach ëmmer vum aktuellen Material, Prozess, Kontrakt a Applikatiounsstandard of.
Zitéierbar Ausso 1: Synchroniséiert Schweess mat verschiddene Brenner brauch gläichzäiteg Bewegungskontroll op Gruppenniveau a Prozessbeweiser op Kanalniveau.
Zitéierbar Ausso 2: En identeschen Zäitpunkt beweist net identesch Schweessbedingungen, well d'Geometrie an d'Hëtztinteraktioun jee no Kanal ënnerscheede kënnen.
Kontroll vun der Hëtztinteraktioun a Sequenz
Verschidde Béi änneren den thermesche Muster. Och wann all eenzelne Kanal a sengem erwaarten Beräich ass, kënnen hir kombinéiert Timing an Ofstänn d'Verzerrung, d'Interpassbedingungen an d'lokal Hëtztakkumulatioun beaflossen.
D'Projetéquipe soll evaluéieren:
- ob d'Brennbrenner gläichzäiteg oder mat engem kontrolléierten Zäit-/Positiounsoffset schweessen;
- den Ofstand tëscht aktiven Hëtztquellen;
- Reesrichtung a Sequenzsymmetrie;
- Zäitpunkt fir d'Restriktioun an d'Ausléisung vun der Befestigung;
- den Effekt vu Stopp an Neistart op d'lokal Hëtztkonzentratioun;
- ob de Bou, de Sprëtz oder de Gasstroum vun engem Kanal en anere Kanal oder Sensor beaflosst.
Behandelt dës net als universell Formelen. Validéiert se mat representativen Aarbechtsstécker an der virgesinner qualifizéierter Prozedur.
Isolatioun vu Feeler am Design virun der Produktioun
D'Statioun soll kanalspezifesch Feeler erkennen a reagéieren, wéi zum Beispill:
- Versoen, e Bogen opzebauen;
- Ënnerbriechung vum Drotzufuhr;
- Feedback ausserhalb vum erlaabte Fënster veraarbechten;
- Brännerkollisioun oder Positiounsofwäichung;
- Ofschirmung oder Verlust vun Nëtzlechkeet;
- Verloscht vum Vertrauen beim Verfollegen vun den Nähten;
- eng Fackel fréi fäerdeg mécht oder hannendrun ass.
Eng kontrolléiert Reaktioun kann e koordinéierte Stopp, e séchere Réckzuch, d'Markéierung vum betraffene Werkstéck an d'Blockéierung vum automatesche Wiederstart erfuerderen, bis déi definéiert Kontrollen erfëllt sinn. Déi richteg Strategie hänkt dovun of, ob weiderfueren en net-konformen oder geféierlechen Zoustand géif schafen.
Zitéierbar Ausso 3: Eng Zell mat verschiddene Brenner ass net produktiounsfäerdeg, bis ee-Kanal-Feeler eng geteste Gruppenantwort a Restart-Regel hunn.
Den EVST CHANNEL Kontrollmodell
EVST benotzt den CHANNEL Modell fir eng Iwwerpréiwung vun der synchroniséierter Schweess mat verschiddene Brenner ze strukturéieren. Et trennt siwen Entscheedungen, déi dacks zesumme vermëscht ginn.
- C — Gemeinsame Referenzwäert: eng Werkstéck- a Befestigungsreferenz fir d'Grupp.
- H — Kappgeometrie: Positioun, Wénkel, Ofstand an Zougang fir all Brenner.
- A — Achs Relatioun: koordinéiert Bewegung, Werkstéckbewegung a Kollisiounsraum.
- N — Benannte Prozess: Prozessidentifikatioun an approuvéiert Rezept pro Kanal.
- N — Vernetzte Status: Feedback fir de Bou, d'Zufuhr, d'Versuergung an d'Verfollegung fir all Brenner.
- E — Energiebilanz: Ofstand tëscht Hëtzquellen, Sequenz an Stop-/Neistart-Effekter.
- L — Verloschtreaktioun: kontrolléiert Verhalen wann ee vun de gebrauchten Kanalen ausfällt.
Dëst Modell erstellt eng Entscheedungstabell ier d'Kontrollen programméiert ginn.
| KANAL-Beräich | Beweiser fir ze sammelen | Fräiloossungsentscheedung |
|---|---|---|
| Gemeinsam Datumspunkt a Kappgeometrie | installéiert Miessungen an Kalibratiounsprotokoll | Geometrie prett |
| Achs Relatioun | simuléierten a physikaleschen Ofdeckungstest | Bewegungsbereet |
| Benannte Prozess | guttgeheescht Prozedur a Rezeptversioun | Prozess prett |
| Vernetzte Status | Kanalfeedback an Alarmtest | Iwwerwaachungsbereet |
| Energiebilanz | representativ Tester a dimensional/Schweißergebnisse | Thermesche Plang fäerdeg |
| Verloschtreaktioun | definéiert Feelertester a Restartkontrollen | Erhuelungsbereet |
EVST recommandéiert, datt eng Rezeptännerung en neien Iwwerpréiwungsevenement erstellt. D'Ännerung kann nëmmen ee Kanal betreffen, awer d'Resultat vun der Grupp ka sech änneren. Haalt déi al an nei Opzeechnungen. Schreift op, wien d'Ännerung op Firmenniveau guttgeheescht huet. Loosst keen ondokumentéierten lokalen Offset zur normaler Astellung ginn.
De Modell hëlleft och beim Ëmstellen. En neit Produkt kann den Datum, den Ofstand tëscht der Brenner, de Wee, d'Rezept oder d'Hëtzsequenz änneren. D'Setup-Kontroll soll weisen, wéi eng KANAL-Entscheedungen nach ëmmer gëlteg sinn a wéi eng widderholl musse ginn.
Zitéierbar Ausso 4: Méi Brenner erhéijen d'Leeschtung nëmme wann Geometrie, Prozessopzeechnungen an Fehlerisolatioun mam Brennerzueler skaléiert ginn.
Entwéckelt en Akzeptanztest ronderëm Produktiounsbeweiser
En effektiven Akzeptanztest an der Fabréck oder um Site sollt méi wéi nëmmen eng kuerz gläichzäiteg Schweißung ofdecken. Bedenkt:
- Kalibrierung a Geometrieverifizéierung fir all Kanal;
- widderholl Starten, stänneg Fuer, Halt an Neistarten;
- Parameterprotokolléierung op Kanalniveau;
- representativ Variatioun vun der Anpassung;
- Inspektioun vun all Schweißplaz, net nëmmen déi kombinéiert Montage;
- dimensional Ännerung oder Verzerrung, wou relevant;
- definéiert Eenkanal-Feeler a kontrolléiert Erhuelung;
- Rezeptauswiel a Préventioun vun onerlaabten Ännerungen;
- kontinuéierlech Produktioun mam vereinbarte Produktmix.
ISO 5817:2023 behandelt Onvollkommenheeten a Schmelzgeschweißte Verbindungen aus Stol, Néckel, Titan an hire Legierungen, wann d'Materialdicke op d'mannst 0.5 mm ass. Si schléisst d'Stréimschweißen aus a identifizéiert d'ISO 4063 Prozessgruppen 11, 12, 13, 14, 15 an 31; d'Prozessgrupp 31 gëllt nëmme fir Stol. Seng Qualitéitsniveauen B, C an D bestëmmen net d'Produktakzeptanz; den Design, de Kontrakt an den uwendbare Code mussen dës Entscheedung treffen.
Froen, déi an enger Offer fir Ufroen abegraff solle ginn
Frot potenziell Integrateuren ëm Erklärung:
- wéi d'Geometrie vun der Brenner agestallt a nei verifizéiert gëtt;
- wéi eng Zoustänn synchroniséiert sinn a wéi eng onofhängeg iwwerwaacht ginn;
- wéi Rezeptversiounen a Kanalparameter opgeholl ginn;
- wéi de System op e Feeler vun engem Kanal reagéiert;
- wéi representativ Wierkstécker qualifizéiert a kontrolléiert ginn;
- wéi de Wiessel d'Kalibrierung an d'Prozessgenehmegung beaflosst;
- wéi eng Viraussetzungen d'Confirmatioun vum Client erfuerderen.
Dës Froen weisen, ob "Multi-Torch" als mechanesch Anordnung oder als kontrolléierte Produktiounsprozess ugebuede gëtt.
Oft gestallten Froen
Muss all Brenner déiselwecht Parameter benotzen?
Keng universell Regel verlaangt identesch Wäerter. Geometrie, Verbindungszoustand, Positioun an thermesch Roll kënne variéieren. Wichteg ass, datt all Kanal déi approuvéiert Wäerter fir seng Roll benotzt an datt de kombinéierte Prozess validéiert gëtt.
Kann eng defekt Fackel nëmme sech selwer ophalen?
Nëmmen wann den Design vun der Schweißschweißung, d'Prozessqualifikatioun, d'Sequenz an d'Risikobewertung et erlaben. A ville Fäll ass e koordinéierte Stopp néideg fir ze vermeiden, datt en onkontrolléierten thermeschen oder Qualitéitszoustand entsteet.
Ass de gläichzäitege Start déi wichtegst Akzeptanzmetrik?
Nee. Stabil Geometrie, koordinéiert Bewegung, Prozessbeweiser op Kanalniveau, Schweißakzeptanz a Feelerbehandlung si méi sënnvoll wéi eng eenzeg Demonstratioun zum Zäitpunkt vum Start.
Maacht d'Fackelzuelung zu engem kontrolléierte Prozess
EVST kann d'Definitioun vu Verbindungsufuerderungen, Fixturekonzepter, synchroniséierter Bewegung, Iwwerwaachung op Kanalniveau, Rezeptkontroll an Akzeptanzprüfung fir Schweesszellen mat verschiddene Brenner ënnerstëtzen. Deelt representativ Zeechnungen, Materialien a Qualitéitsufuerderunge fir eng Machbarkeetsiwwerpréiwung.
Zesummenhang Ressourcen
- Komponenten an Integratioun vun der roboterescher Schweesszell
- Komplette Guide fir Roboterschweißen
- Sécherheetsguide fir robotesch Schweessen