
Transformator Tank Schweess Automatisatioun
Koordinéiert d'Lokaliséierung vun de Nähten, d'Programméierung, den Zougang zu de Roboteren an den Materialtransfer ronderëm den tatsächlechen Transformatortank – net ronderëm eng generesch Ausrüstungslëscht.
EVST konfiguréiert extern an intern Schweessstatiounen fir Transformatortank-Wierkstécker, a verbënnt dann déi endgülteg Architektur, de Schweessprozess an d'Akzeptanzmethod mat den Projetinputen.
Definéiert den Ëmfang ier de Projet dimensionéiert gëtt
Definéiert den Tank, d'Verbindungen, de Materialfluss an d'Akzeptanzmethod ier Dir d'Ausrüstung dimensionéiert. Notzlaascht, Reechwäit, Déckt, Geschwindegkeet an Duerchgangsleistung ginn dann géint déi gewielte Projetarchitektur bestätegt.
All Form gëtt vun hirer realer Nahtkaart a Befestigungsplang aus iwwerpréift.
D'Sequenz ass un de konkrete Plang vum Tankbau an den Zougang ugepasst.
Den Aarbechtsfloss féiert den Tank vun der externer op d'intern Schweessung.
D'Detektioun ënnerstëtzt d'Fanne vum Schweißwee, wou Variatioune vun der Anpassung et erfuerderen.
Déi gewielte Method hänkt vun der Geometrie, der Befestigung, der Kalibrierung an dem Ëmfang vun der Ëmstellung of.
D'Architektur gëtt op Basis vun Zougang, Orientéierung a Materialflossufuerderunge ausgewielt.
Tankfamilljen, déi d'Applikatiounsiwwerpréiwung trennen kann
All Werkstéckfamill ännert den Zougank zu den Nahten, d'Befestigung, d'Orientéierung an de Wee tëscht externem an internem Schweessen.
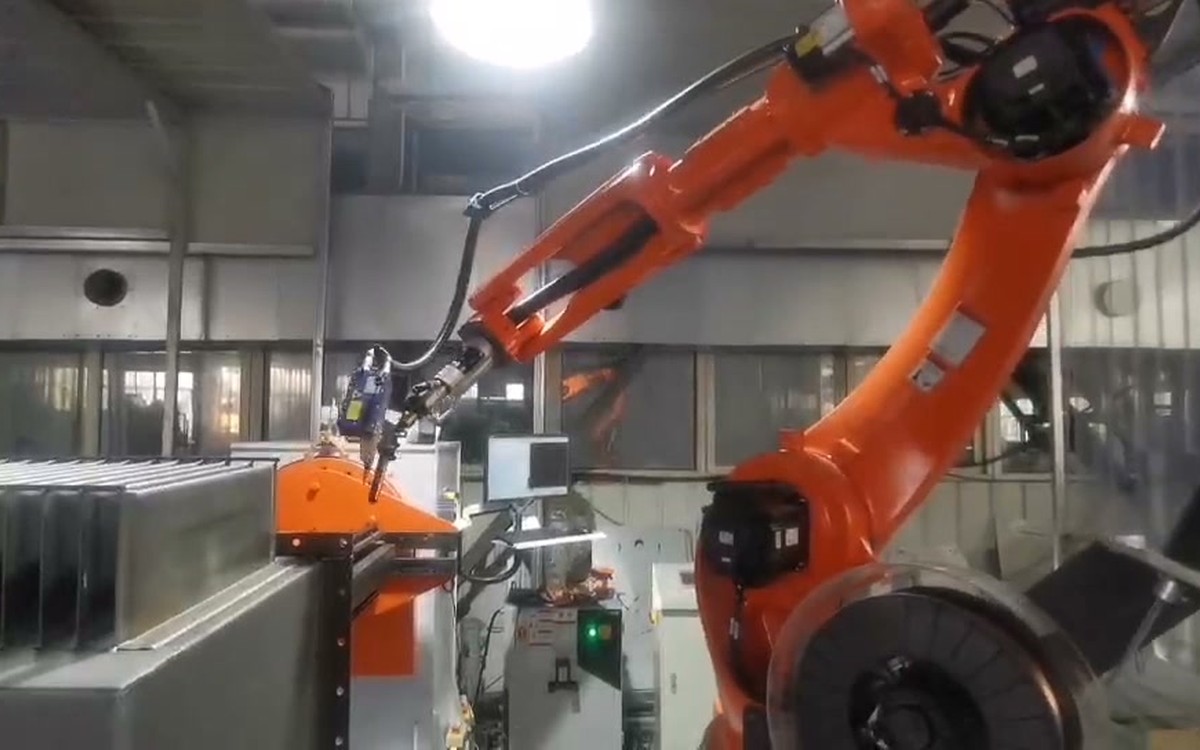
Rechteckeg Panzer
Iwwerpréift d'Nähten vun de Säitewänn, d'Ecken, d'gewellte Sektiounen an d'Orientéierung, déi fir e stabile Brennerzougang erfuerderlech ass.
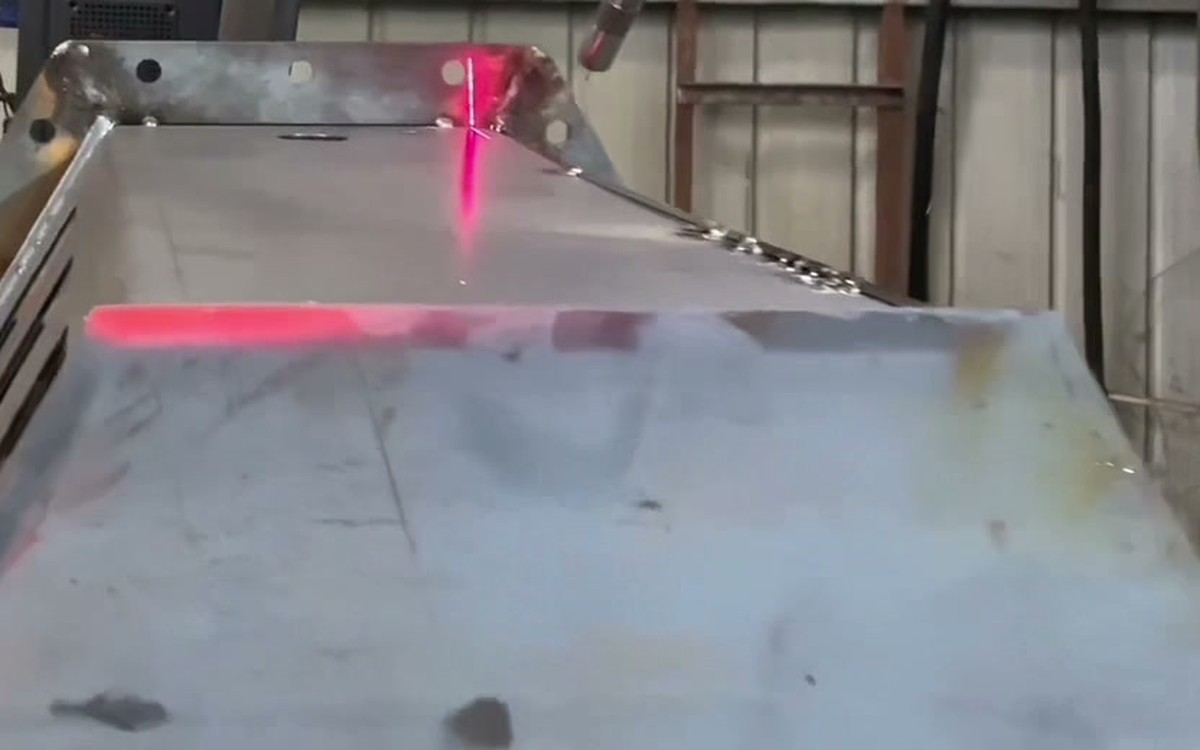
Dräieckeg Panzer
Planung vun der Weegeneratioun, Laserlokaliséierung an Zougang ronderëm verännerend Flächen an intern Geometrie.
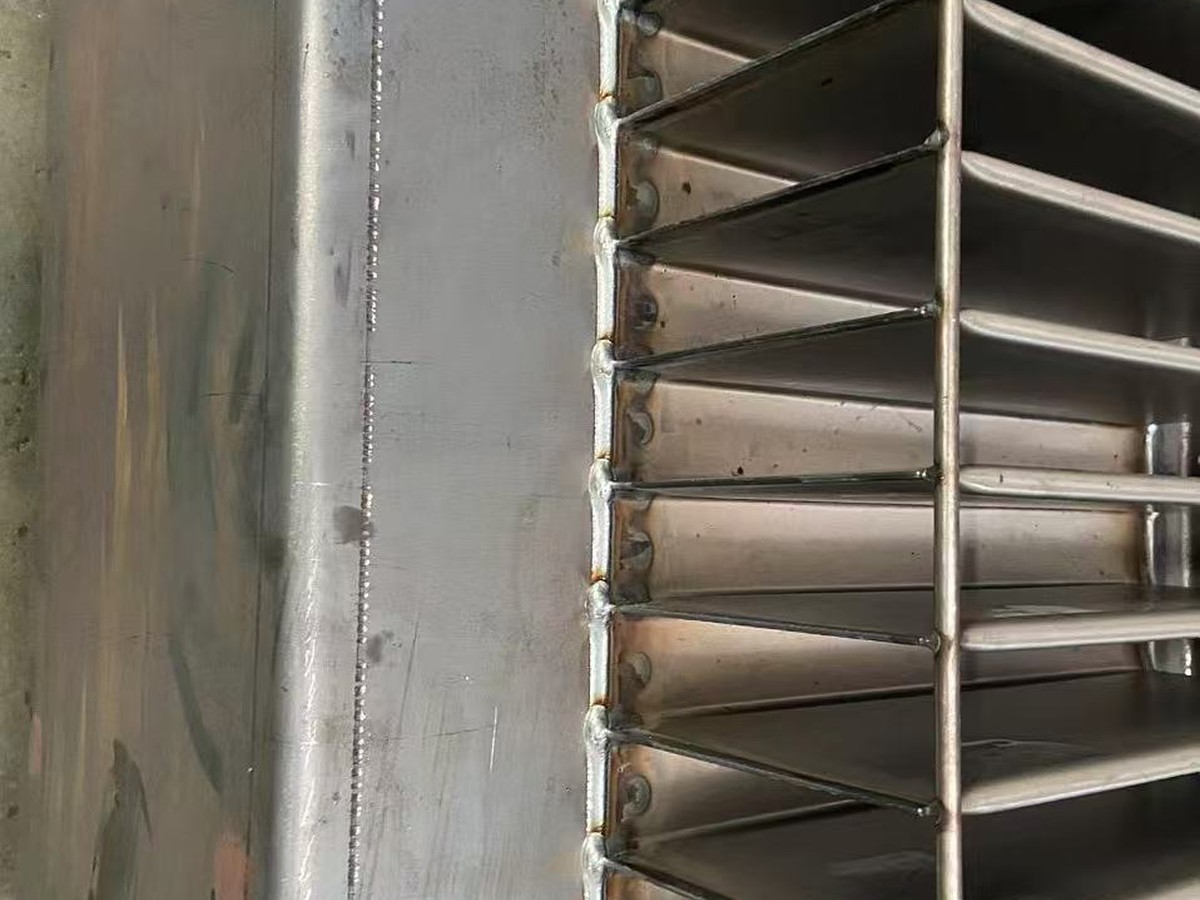
Wellpapppanzer
Trennt déi kontinuéierlech Wandnähten vun de Lamellenverbindungen a haalt de Schweesswee iwwer déi widderholl Geometrie ausgeriicht.
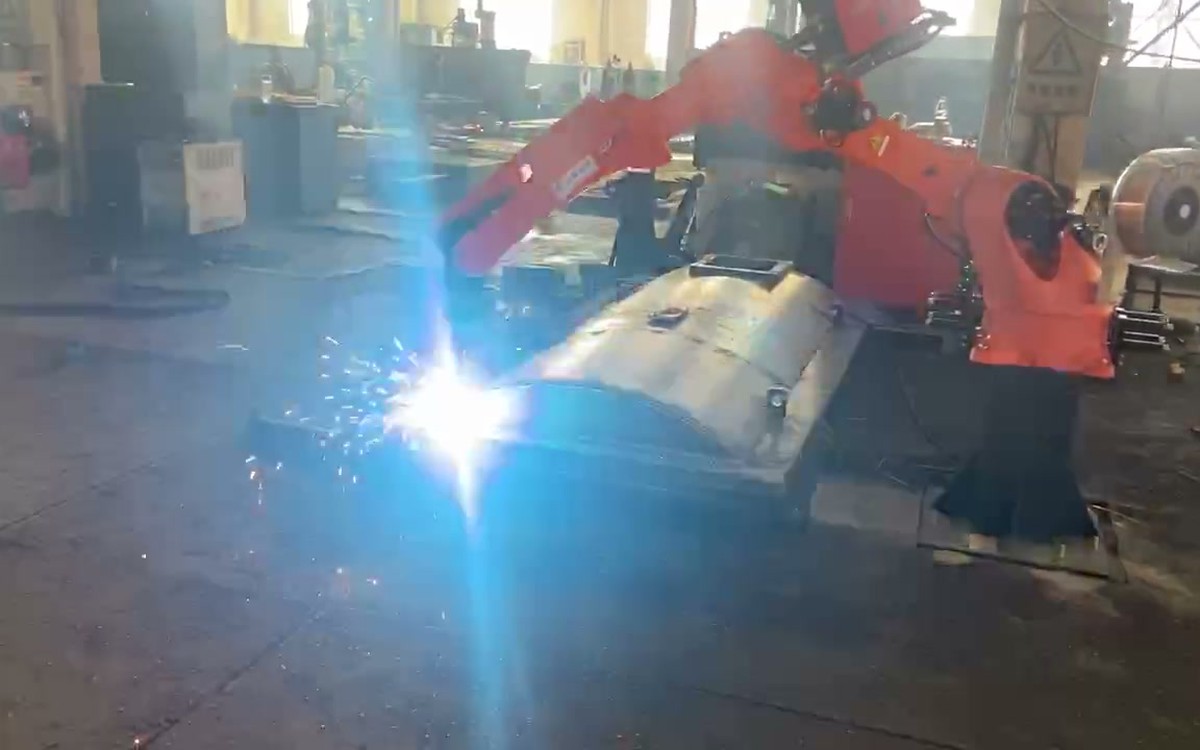
Tankdeckel
Iwwerpréift déi gebéit Deckelnähten, Öffnungen, Flanschen an d'Orientéierung vun der Befestigung, déi fir den ausgewielten Deckeldesign néideg ass.
Maacht den Tankbau an observéierbar Schweessphasen
De Prozess ass a Stéckstoffstufen opgedeelt, sou datt den Zougang, d'Befestigung an d'Akzeptanz vum Roboter a jiddwer Stuf iwwerpréift kënne ginn, anstatt se an enger laanger Produktiounsbeschreiwung verstoppt ze ginn.
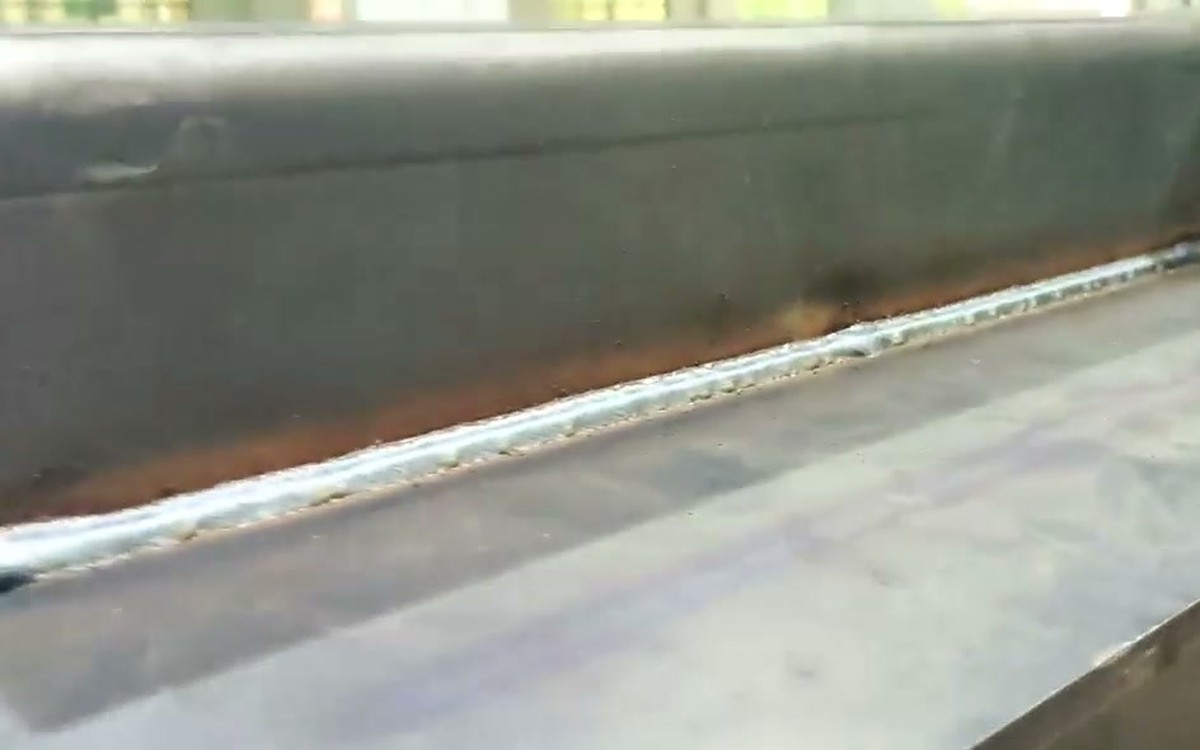
Schweessen vum Tankboden
Setzt Referenzpunkten op a fäerdegt déi geplangten ënnescht Nähten, ier déi spéider Tankgeometrie den Zougang limitéiert.
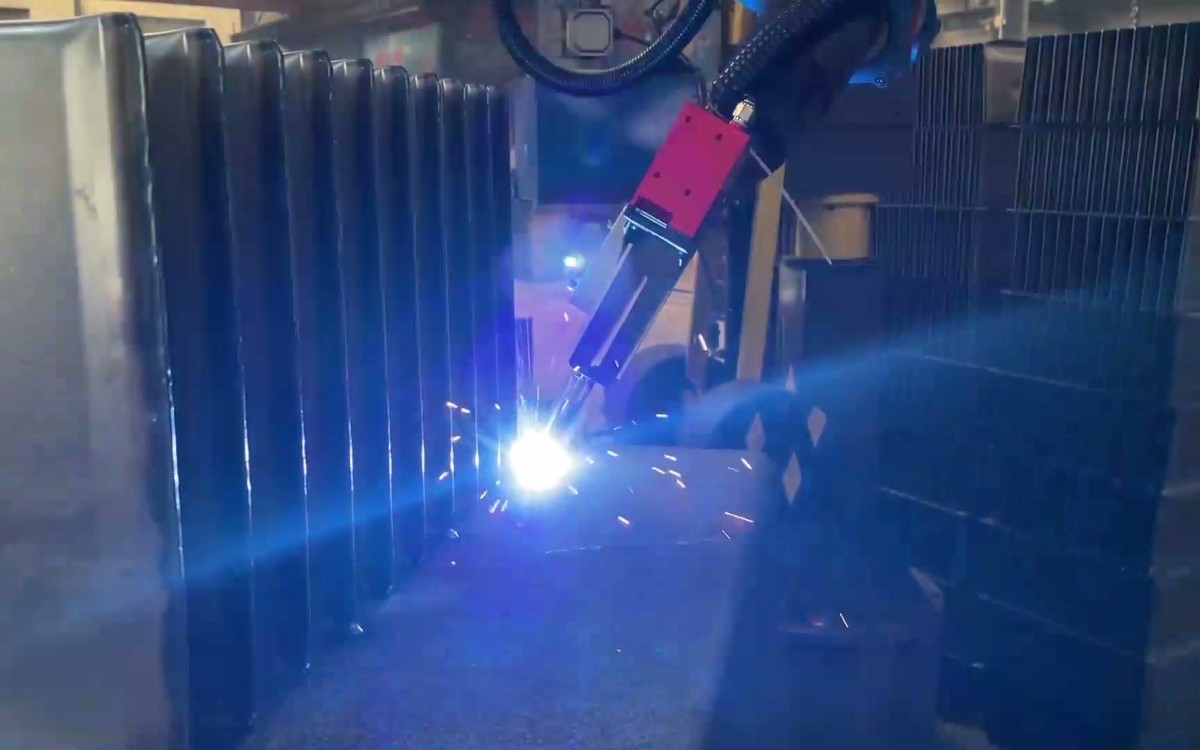
Maueren a Verstäerkungsrippen
Koordinéiert d'Mauer, d'Arméierung an d'Wellprofile mat der Befestigungskontroll an der erreechbarer Schweißorientéierung.
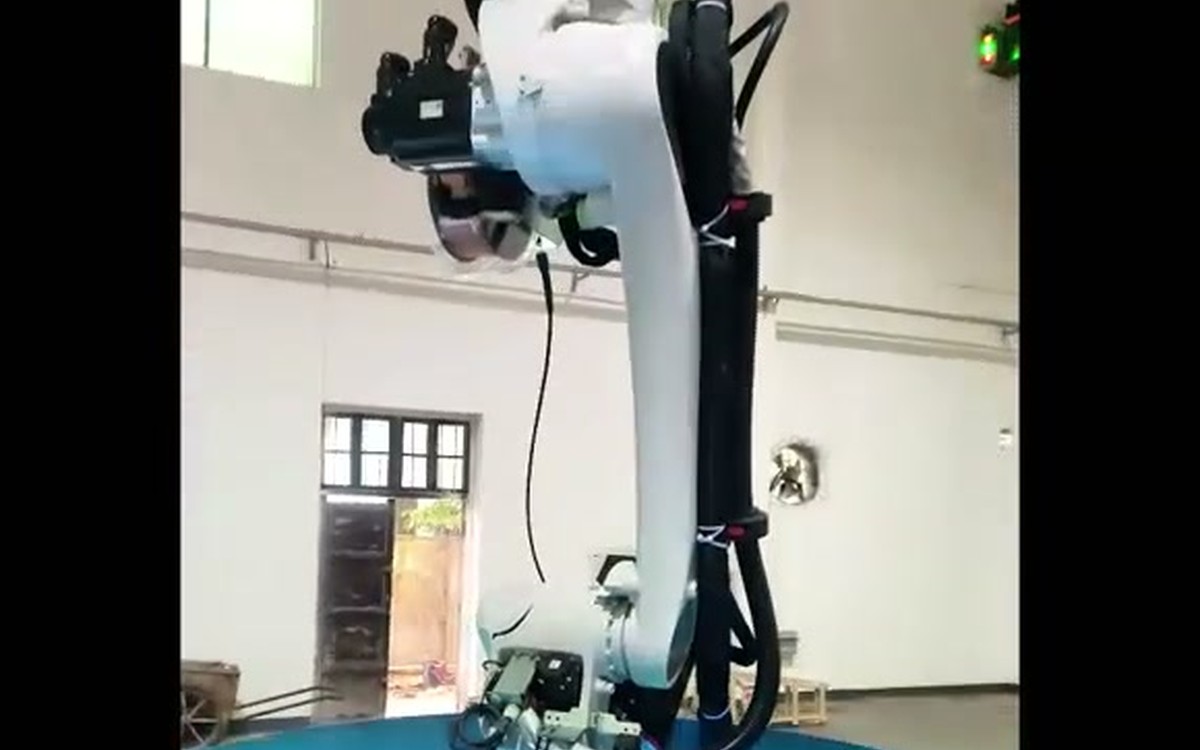
Intern Schweessen
Benotzt déi gewielten invertéiert, Kolonn- oder Foussachs-Anordnung, fir déi intern Nähten z'erreechen, déi am Prozessplang identifizéiert sinn.
Extern Schweessen, Transferschweessen an intern Schweessen
Halt déi manuell an automatiséiert Etappen siichtbar, vum Zäheschweißen a Paletteniséierung bis zum AGV-Transport, dem Kranentluede, dem Reparaturschweißen an dem Dichtheetstester.
De ganze Brennstofftank an d'Verstäerkungsrippen mussen manuell punktgeschweißt ginn an op déi virgesinn Positioun op der spezieller Palette placéiert ginn.
Déi speziell Palette gëtt op de designéierte Paletterack placéiert a waart bis den AGV se un de externen Schweessstatiounsroboter fir de komplette Schweessprozess transferéiert.
Nodeems d'extern Schweessung ofgeschloss ass, transferéiert den AGV et op de Roboter vum internen Schweessstatioun fir e komplett internt Schweessung.
Nodeems d'intern Schweessung fäerdeg ass, transportéiert den AGV en an d'Entluedungspositioun, an de manuelle Kran hëlt den Tank erof a setzt en an de Reparaturschweißberäich, an duerno gëtt den Dichtheetstest vum manuelle Reparaturschweißen duerchgefouert. Den AGV geet automatesch zréck an de Ladeberäich fir ze waarden.
Definéiert all Komponent duerch seng Aufgab
Déi lescht Ausrüstungslëscht ass projetspezifesch. Dës Komponentrollen weisen, wat koordinéiert muss ginn, ier Modeller, Quantitéiten a Leeschtungswäerter bestätegt ginn.
| Komponent | Verantwortung an der Applikatioun |
|---|---|
| Schweessroboter a Prozesspaket | Halt de programméierte Brennerwee an de gewielte gasgeschützte Bougeschweissprozess ronderëm déi definéiert Verbindungen. |
| Lasernähtlokaliséierung oder -verfolgung | Lokaliséiert d'Schweißfeatures an d'Ënnerstëtzungswee-Korrektioun, wou déi vereinbart Anpassungsbedingung eng Detektioun erfuerdert. |
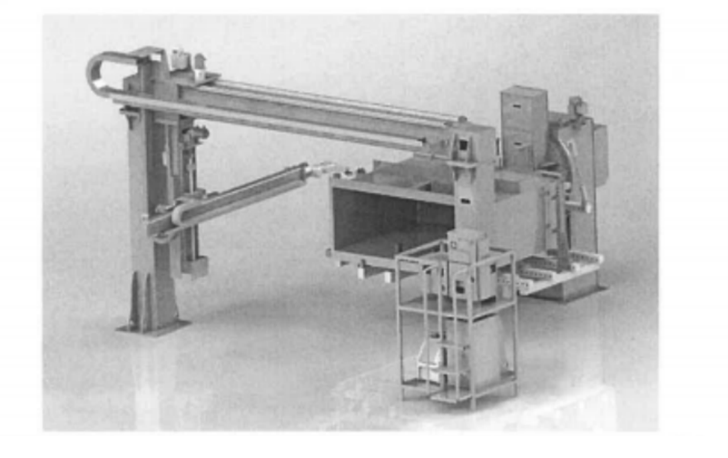
| Sail, Portal oder Lafachs | Vergréissert den Zougang iwwer d'Tankflächen an an d'intern Schweessëmfeld. |
| Positionéierer an eng speziell Befestigung | Halt den Tank vun den ausgemaachten Datenpunkten aus a presentéiert d'Nähten an enger machbarer Orientéierung. |
| Palette- a AGV-Flow | Beweegt d'Wierkstéck tëscht de Positiounen Belaaschtung, externem Schweessen, internem Schweessen an Entluede. |
| Kontrollen a Sécherheetsgrenz | Koordinatenbewegung, Verriegelungen, Erhuelungszoustänn an de finale geschützte Betribsberäich. |
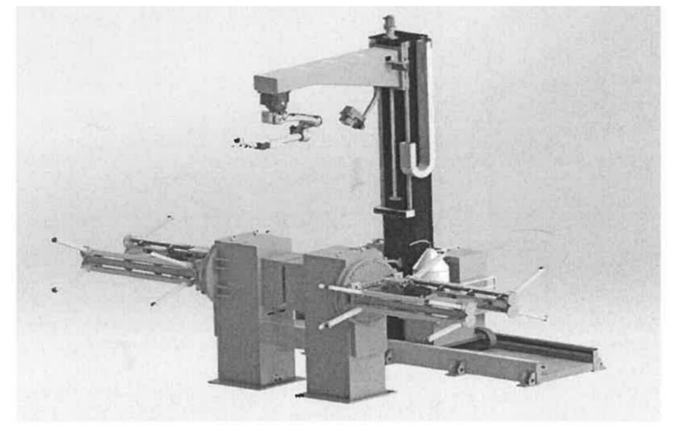
Leckprüfung gehéiert zum Produktiounsplang
D'Schweißen net vun der Dichtheetsprüfung trennen
De bestehenden Aarbechtsprozess setzt manuell Reparaturschweißen an Dichtheetstester no der Entluedung vir. De Projet soll dofir definéieren, wéi d'Ausgesi vun der Schweißnaht, d'Kontinuitéit vun der Naht, d'Dimensiounsufuerderungen, d'Dispositioun vun der Reparatur an d'Dichtheetstester opgeholl ginn.
Testmethod, Drock, Dauer an Akzeptanzprotokoller ginn zesumme mat der Clientspezifikatioun an den approuvéierte Projetdokumenter definéiert.
Braucht Dir eng Iwwerpréiwung vun der externer op déi intern Schweißveraarbechtung?
Schéckt d'Zeechnung vum Tank, d'Fugereihenfolg, d'Luedemethod, den Akzeptanzplang an déi verfügbar Fläch.
Maacht d'Grenz vun der Automatiséierung explizit
Éischt Iwwerpréiwung vun der Applikatioun
Fänkt mam Tank, de Verbindungen, der Montage an der Akzeptanzmethod un, ier Dir d'Ausrüstung auswielt.
Integréiert Architektur
Koordinéiert de Roboterzougang, d'Detektioun, d'Positionéierer, d'Lafachsen an de Materialfloss als ee System.
Validatiounsorientéiert Ziler
Bind Zyklus-, Schweess- an Ëmstellungsziler un tatsächlech Deeler an eng vereinbart Testgrenz.
Manuell Schrëtt läschen
Halt d'Zähschweißen, d'Kranhandhabung, d'Reparaturschweißen an d'Leckageprüfung am Ëmfang sichtbar.
Froen zum Schweessen vun Transformatortanken
Wéi eng Zorte vu Transformatortanken kann dëst Automatiséierungskonzept ofdecken?
D'Léisung kann fir rechteckeg Panzer, dräieckeg Panzer, Panzer mat Wellwänn an Tankofdeckungsaarbechten iwwerpréift ginn. Déi endgülteg Ofdeckung hänkt vun der Zeechnung, der Nahtkaart, dem Fixturekonzept an der erreechbarer Schweessorientéierung of.
Wéi sinn extern an intern Schweessstatiounen verbonnen?
De Workflow benotzt eng speziell Palette an en AGV-Transfer. Den AGV bréngt den Tank op d'extern Schweessung, transferéiert en op d'intern Schweessung, an dann op d'Entluedung virum Reparaturschweessung an Dichtheetstester.
Braucht en neien Tanktyp eng komplett Neiinstruktioun?
Net onbedéngt. Offline-Programméierung, Nahtknotenscannen a Laserlokaliséierung kënnen d'Aarbecht um Zellenunterrecht reduzéieren, awer d'Resultat hänkt vun der Modellqualitéit, der Widderhuelbarkeet vun der Fixture, der Kalibrierung, der Detektioun an dem vereinbarte Wiesselëmfang of.
Wéi gëtt d'Dichtheet nom Schweessen iwwerpréift?
De Prozess ëmfaasst eng manuell Reparatur-Schweißen- an Dichtheetsprüfungsphase nom Entlueden. D'Testmethod, den Drock, d'Dauer, den Akzeptanzschwellwäert an den Opzeechnungsformat mussen duerch déi genehmegt Client- a Projetufuerderunge definéiert ginn.
Wat soll ech fir eng Applikatiounskontroll schécken?
Schéckt d'Zeechnung vum Tank, d'Kaart vun der Fugen, d'Material an d'Dicke, den Zoustand vun der Montage an dem Zoustoussschweißen, erwaart Varianten, d'Belaaschtungsmethod, d'Definitioun vun der Zilleistung, den Inspektiouns- a Leckprüfungsplang, d'Versuergungsinfrastrukturen an déi verfügbar Buedemfläch.
Fänkt mat der Zeechnung vum Transformatortank un
Den EVST kann d'Wierkstéck, d'Nahtsequenz, de Materialfluss an den Akzeptanzplang benotzen, fir eng praktesch extern an intern Schweessarchitektur ze iwwerpréiwen, ier projetspezifesch Parameter festgeluecht ginn.