
La réhabilitation des conduites d’égout évolue rapidement. robots de soudage déposez désormais des alliages Ni-Hard directement à l'intérieur des systèmes d'égouts sous tension. Cette technologie permet aux villes de réparer les canalisations sans les fermer, préservant ainsi l'écoulement de l'eau et évitant des interruptions coûteuses. Les robots se déplacent dans les canalisations, effectuent des réparations métalliques spécialisées et gèrent les réparations avec rapidité et précision à chaque fois.
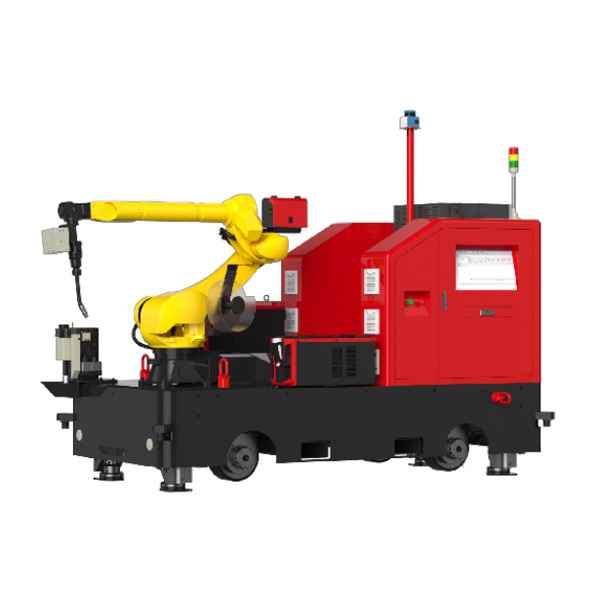
Les alliages Ni-Hard sont reconnus pour leur robustesse, permettant aux canalisations de résister aux dommages futurs causés par l'abrasion et les produits chimiques agressifs. Grâce à ces robots avancés, les ouvriers peuvent restaurer les canalisations vieillissantes avec moins de risques, moins de dégâts et des résultats plus durables. Les lecteurs souhaitant savoir comment les villes maintiennent les infrastructures vitales en état de fonctionnement verront comment la robotique et la science des matériaux s'associent pour faire la différence.
Points clés à retenir
- Les robots de soudage améliorent l'efficacité et la sécurité des réparations d'égouts
- Les alliages Ni-Hard augmentent considérablement la durabilité des tuyaux
- Des méthodes innovantes façonnent l'avenir de la réhabilitation des canalisations
Principes fondamentaux de la réhabilitation des canalisations d'égout avec des robots de soudage
Les robots de soudage révolutionnent la réparation des canalisations souterraines, notamment celles dont l'intérieur est usé ou endommagé. La technologie automatisée permet un travail de précision dans des environnements difficiles et contribue à prolonger la durée de vie des infrastructures critiques.
Aperçu de la technologie de soudage automatisé
Les robots de soudage automatisés utilisent des capteurs et des commandes avancés pour déposer des matériaux résistants, comme les alliages Ni-Hard, sur les parois intérieures des canalisations d'égout. Ces systèmes sont conçus pour fonctionner dans des espaces confinés, parcourant souvent de longs tronçons de canalisation sans nécessiter de tranchées.
Les robots utilisent des procédés de soudage tels que le soudage TIG (Tungsten Inert Gas), qui peuvent fournir une qualité de soudure et un contrôle élevés. procédés TIG sont utiles pour relever différents défis de soudabilité, notamment en fonction des matériaux des tubes et de l'épaisseur des revêtements. Les opérateurs programment le robot de reconditionnement pour garantir le juste équilibre entre apport de chaleur et vitesse de dépôt, réduisant ainsi les problèmes tels que la porosité ou les surfaces irrégulières.
Principaux avantages:
- Placement précis de l'alliage
- Interruption de service minimale
- Qualité de réparation constante
Défis opérationnels du système en direct
La réalisation de soudures à l'intérieur de conduites d'égout sous tension présente plusieurs défis concrets. Les niveaux élevés de contamination par les eaux usées, le biofilm et la graisse exigent une préparation minutieuse avant le dépôt de l'alliage. Si les contaminants ne sont pas éliminés, ils peuvent provoquer des dommages. défauts de soudure comme la porosité et la fissuration à chaud.
La gestion des zones affectées thermiquement (ZAT) est un autre problème. La présence d'humidité, les variations de température et la combinaison de matériaux dans les tuyaux peuvent rendre difficile le contrôle des propriétés des ZAT, risquant ainsi de créer des points faibles ou de nouvelles fissures. Les robots de soudage doivent s'adapter aux différents diamètres, courbures et débits des tuyaux pour garantir un placement correct de l'alliage, souvent pendant que le pipeline est en service.
La réussite des réparations repose sur une surveillance détaillée et des ajustements en temps réel, réduisant ainsi le risque de défaillance des soudures et garantissant la fiabilité du système. Pour en savoir plus sur les systèmes et les processus robotisés spécifiques, consultez ce document détaillé. examen des robots en canalisation.
Alliages Ni-Hard : propriétés et sélection
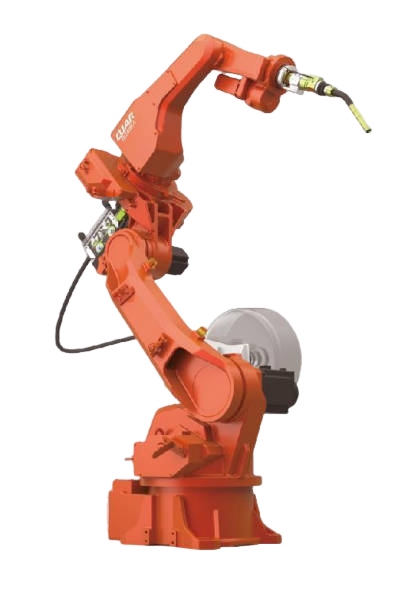
Les alliages Ni-Hard sont bien connus pour leur exceptionnelle résistance à l'usure, une dureté élevée et une résistance aux environnements abrasifs. Ces alliages sont largement utilisés dans des conditions difficiles, ce qui les rend utiles pour des applications telles que la réhabilitation des canalisations d'égout, où la durabilité est essentielle.
Composition chimique et éléments d'alliage
Ni-Hard est un type de fonte blanche qui comprend des éléments d'alliage clés tels que nickel et chromeL’ carbone la teneur est généralement d'environ 2.6 à 3.3 %, tandis que nickel est présent à des concentrations d'environ 4 %, et chrome Environ 2 %. Le nickel contribue à stabiliser la structure de la fonte, lui conférant dureté et ténacité. Le chrome renforce sa résistance à l'usure et à la corrosion légère.
D'autres oligo-éléments, comme le molybdène, sont parfois ajoutés pour améliorer la résistance et la ténacité. La formulation exacte peut être ajustée en fonction des exigences spécifiques de résistance à l'abrasion et aux chocs. Certains matériaux font référence à différentes nuances, telles que Ni-Hard 1, Ni-Hard 2 et Ni-Hard 4, chacune présentant un équilibre unique d'éléments et de propriétés. Plus de détails sur la composition sont disponibles dans le Propriétés et applications des alliages Ni-Hard document.
| Type | Carbone (%) | Nickel (%) | Chrome (%) | Caractéristiques principales |
|---|---|---|---|---|
| Ni-Dur 1 | 3.3 | 4.0 | 2.0 | Dureté élevée, usure |
| Ni-Dur 2 | 2.6 | 4.0 | 2.0 | Une ténacité plus élevée |
| Ni-Dur 4 | ~ 3.5 | ~ 7.0 | 1.5 | Meilleure résistance à la corrosion |
Dureté et résistance mécanique
L’une des caractéristiques les plus importantes des alliages Ni-Hard est leur remarquable dureté, dont l'indice de dureté Brinell (BHN) varie généralement de 500 à 600. Ceci est rendu possible par la forte teneur en phases carbures dures de leur microstructure, notamment en carbures de fer, stabilisés par le nickel et le chrome.
Les alliages offrent une résistance force mécanique Sous charges statiques et dynamiques. Ils sont donc adaptés aux environnements soumis à une usure abrasive et à des impacts modérés. Bien que les alliages Ni-Hard ne soient pas aussi résistants que les fontes ductiles, des nuances comme Ni-Hard 2 et Ni-Hard 4 offrent une ténacité accrue pour les situations où abrasion et résilience sont nécessaires.
La dureté élevée contribue directement à la longévité, réduisant le besoin de remplacements ou de réparations fréquents lorsque Ni-Hard est utilisé pour les revêtements de protection ou le soudage par superposition.
Résistance aux environnements corrosifs
Les alliages Ni-Hard sont conçus pour l'abrasion, mais ils offrent également une résistance modérée résistance à la corrosion. L'ajouté chrome et la teneur en nickel améliorent la résistance à l'oxydation et aux attaques chimiques, en particulier dans les environnements légèrement acides ou alcalins que l'on trouve couramment dans les systèmes d'égouts.
Le Ni-Hard 4, dont la teneur en nickel est accrue, offre la plus haute résistance à la corrosion de la famille Ni-Hard. Il est particulièrement utile dans les conduites d'égout sous tension, où l'exposition à des substances corrosives et à des pH variables est fréquente.
Bien que ces matériaux résistent bien à la corrosion générale, ils ne sont pas aussi résistants à la corrosion que l'acier inoxydable véritable ou les alliages à base de nickel fortement alliés. Ils offrent néanmoins un excellent équilibre entre résistance à l'usure et résistance chimique. Cet équilibre en fait souvent un choix pratique pour la réparation et la modernisation des infrastructures d'assainissement. Plus d'informations sont disponibles dans le Présentation de l'alliage Ni-HARD.
Comparaison du Ni-Hard avec d'autres fontes blanches
Ni-Hard se distingue des autres types de fonte blanche Grâce à son équilibre optimal entre dureté, résistance à l'usure et ténacité modérée, les fontes blanches standard sans nickel ni chrome présentent une plus grande fragilité et sont moins efficaces contre l'abrasion continue.
L'utilisation de alliages de nickel Dans la famille Ni-Hard, l'équilibre des phases se déplace vers la martensite ou l'austénite, plus dures que les phases perlitiques ou cémentites typiques de la fonte blanche basique. Il en résulte une durée de vie bien supérieure en conditions abrasives et érosives.
En comparaison avec alliages durcis par précipitation Contrairement aux fontes blanches inoxydables, le Ni-Hard est moins coûteux et plus facile à produire, mais n'offre pas le même niveau de ductilité ni de résistance aux attaques chimiques sévères. Son principal avantage réside dans sa fiabilité et sa durabilité dans des conditions abrasives exigeantes, ce qui en fait un matériau performant pour les applications industrielles et de traitement des eaux usées.
Procédés de soudage avancés pour les systèmes d'égouts sous pression
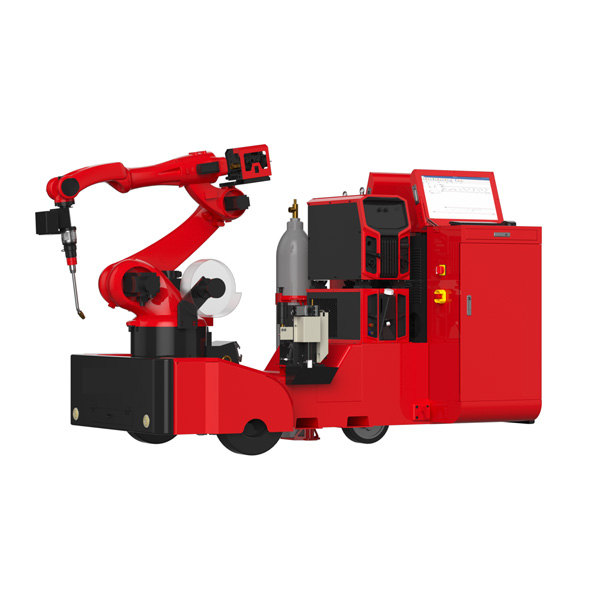
Le soudage à l'intérieur de conduites d'égout sous tension nécessite des méthodes spécifiques et un contrôle rigoureux de l'environnement. L'objectif principal est de réduire les défauts et de protéger la zone de soudure pour une réparation solide et sûre.
Soudage TIG et procédés sous protection gazeuse
Soudage TIG, également appelé soudage à l'arc sous gaz tungstène (GTAW), est souvent choisi pour les réparations impliquant des alliages Ni-Hard dans les pipelines sous tension. Le TIG utilise une électrode en tungstène non consommable et un gaz de protection inerte pour protéger le bain de soudure de l'air.
Un gaz de protection, généralement de l'argon, éloigne l'oxygène et l'humidité. Cela permet de prévenir l'oxydation et de garantir un cordon de soudure propre. Certains systèmes ajoutent des désoxydants pour améliorer encore la qualité de la soudure.
Les conditions de travail dans les égouts sont difficiles et contaminées. Les systèmes de soudage robotisés, dotés d'un contrôle précis et d'une protection gazeuse étanche, rendent le soudage TIG pratique dans ces environnements. Les procédés sous protection gazeuse contribuent à maintenir l'intégrité de la soudure, même en cas de risque d'interruption par l'eau ou les débris.
Contrôle de l'apport de chaleur et des taux de refroidissement
La maîtrise de l'apport thermique est cruciale lors du travail des alliages Ni-Hard. Une chaleur élevée peut provoquer des déformations ou augmenter le risque de défauts.
Apport de chaleur Il doit être soigneusement réglé afin que le métal fusionne sans surchauffer. Une chaleur excessive peut rendre le bain de soudure instable. Un refroidissement rapide est courant dans les systèmes sous tension. Un refroidissement trop rapide peut provoquer un durcissement et une fragilisation de la soudure.
Le préchauffage est parfois utilisé pour ralentir le refroidissement et réduire les risques de fissures de contrainte. Une surveillance attentive de la température avant, pendant et après le soudage contribue à protéger la zone affectée thermiquement (ZAT).
Des taux de refroidissement plus lents, obtenus en contrôlant à la fois la chaleur d'entrée et le préchauffage, aident les dépôts Ni-Hard à maintenir leur ténacité et à réduire le risque de fissuration à chaud.
Gestion des risques : porosité, fissuration à chaud et contamination
Les réseaux d'égouts en service contiennent des niveaux élevés d'humidité et de contaminants. Une porosité peut se former dans le cordon de soudure si des gaz sont emprisonnés pendant la solidification.
Pour éviter la porosité, une protection gazeuse constante doit être maintenue. Les robots de soudage doivent éviter toute interruption du flux de gaz et maintenir la zone de soudure exempte d'eau et de débris. Des fissures à chaud peuvent se produire si la soudure se solidifie de manière inégale ou se rétracte trop rapidement.
Les opérateurs sélectionnent des métaux d'apport de composition adéquate et contrôlent les vitesses de soudage pour réduire le stress thermique. Un nettoyage et une préparation rigoureux, parfois par purge, protègent contre la contamination des soudures.
Stratégies d'ampérage, de tension et de préchauffage
Ampérage et tension Les réglages doivent être adaptés aux alliages Ni-Hard et à l'épaisseur de la paroi du tube. Un ampérage inférieur peut entraîner une fusion incomplète, tandis qu'un ampérage excessif peut provoquer une brûlure du métal.
Les niveaux d'ampérage typiques pour le soudage TIG Ni-Hard sont modérés afin d'équilibrer la pénétration et la forme du cordon. La tension est ajustée pour maintenir un arc stable et un contrôle optimal du bain de fusion.
Le préchauffage du tube, notamment par temps froid ou humide, permet de stabiliser la température sur toute la zone de soudure. Le préchauffage peut être effectué à l'aide de chauffages par induction ou de couvertures externes, qui maintiennent la température à un niveau constant pour prévenir les fissures et assurer une meilleure fusion. Un préchauffage régulier réduit le risque de refroidissement rapide et améliore la durabilité de la soudure.
Performances et durabilité des revêtements de soudure Ni-Hard
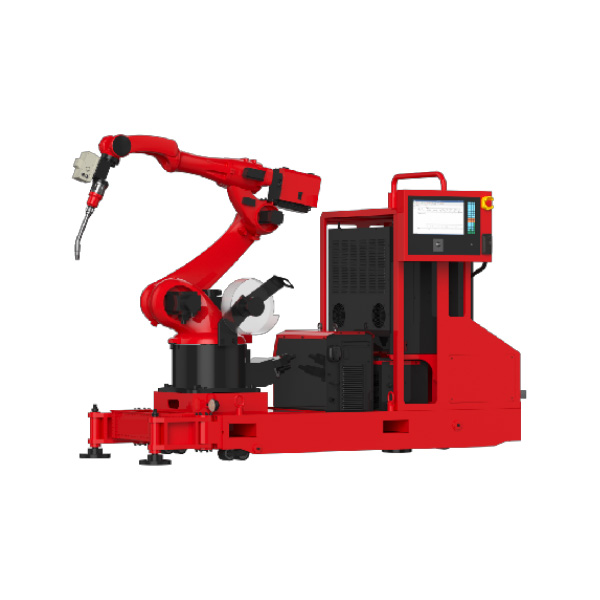
Les rechargements de soudure Ni-Hard sont utilisés pour les pièces exposées à une forte usure et à la corrosion. Leurs performances dépendent de la capacité de l'alliage à résister à l'abrasion, à la température et aux attaques chimiques en conditions réelles d'utilisation.
Résistance à l'usure et propriétés mécaniques
Les alliages Ni-Hard sont réputés pour leur excellente résistance à l'usure. Ils constituent donc un choix judicieux pour des équipements tels que barres de soufflage à impact, supports de broyage, anneaux de pulvérisation et chemises de broyeur.
L'alliage dureté élevée Sa microstructure unique, souvent composée de carbures durs dans une matrice martensitique ou austénitique, lui confère une résistance à l'abrasion due aux particules solides ou en suspension pendant le fonctionnement, augmentant ainsi la durée de vie de la pièce.
Les revêtements résistants à l'usure comme le Ni-Hard sont plus performants que l'acier ordinaire dans des conditions abrasives. Comparés aux revêtements en carbure de chrome, les revêtements Ni-Hard peuvent parfois supporter des charges d'impact plus importantes, mais leurs performances dépendent du mélange d'alliage et des contrôles de procédé. La longévité est optimale lorsque les revêtements sont appliqués uniformément et avec une faible dilution.
Défis dans les environnements à haute température et corrosifs
Les environnements à haute température et corrosifs peuvent accélérer la défaillance des revêtements Ni-Hard, en particulier dans Pièces de pompe à boues et d'autres composants de procédés chimiques. À des températures élevées, les carbures durs du Ni-Hard peuvent se ramollir, diminuant ainsi leur résistance à l'abrasion et aux chocs.
Les produits chimiques corrosifs attaquent la matrice et les carbures par piqûres ou décomposition chimique. Les revêtements exposés à la chaleur et aux boues corrosives, comme dans le traitement des minéraux, nécessitent un contrôle rigoureux du procédé et peuvent nécessiter des alliages additionnés de chrome ou de nickel pour une meilleure stabilité chimique.
L'épaisseur du revêtement, la qualité et les traitements post-soudage jouent tous un rôle majeur dans le maintien de la durabilité dans des conditions difficiles. Superpositions riches en chrome peuvent être envisagés pour une résistance accrue à la corrosion, mais ceux-ci pourraient sacrifier une certaine ténacité ou une certaine durée de vie par rapport au Ni-Hard.
Optimisation de la microstructure et de la ténacité
La microstructure des superpositions Ni-Hard est essentielle à l'équilibrage ténacité et résistance à l'usureLes carbures présents dans l'alliage lui confèrent une dureté élevée, mais ils peuvent également rendre la couche cassante.
L'optimisation de la ténacité est souvent obtenue en modifiant la vitesse de refroidissement pendant soudage et l'ajustement des éléments d'alliage. La présence d'une quantité excessive de carbures peut entraîner des fissures ; un contrôle minutieux est donc nécessaire lors du soudage.
Certains revêtements Ni-Hard bénéficient de traitements thermiques qui affinent la taille du carbure et améliorent la ténacité de la matrice. Ces ajustements permettent aux revêtements de résister aux chocs sans se rompre, tout en conservant une forte protection contre l'usure, pour des applications telles que revêtements de broyeur et des surfaces de pompes robustes. Le maintien d'une microstructure stable et uniforme est essentiel pour des performances de recouvrement fiables dans des environnements exigeants.
Innovations matérielles et orientations futures

Les progrès de la science des matériaux et des technologies de réparation façonnent l'avenir de la réhabilitation des canalisations d'égout. De nouveaux alliages et de nouvelles méthodes de fabrication permettent désormais d'obtenir des soudures et des revêtements plus résistants à la corrosion, à l'abrasion et aux températures élevées dans les réseaux d'assainissement en service.
Intégration des superalliages à base de nickel
Les superalliages à base de nickel sont largement utilisés pour leur résistance à la chaleur et à la corrosion. Dans les canalisations d'égout, les matériaux courants incluent Inconel 718, Aluminium 625, Aluminium 600 et Hastelloy XCes alliages offrent des performances fiables là où les produits chimiques et les températures élevées provoquent la défaillance de l'acier standard.
Principales propriétés de ces alliages :
- Excellente résistance à l'oxydation
- Faible dilatation thermique
- Bonne résistance mécanique à haute température
Beaucoup viennent de applications aérospatiales, là où les conditions exigeantes exigent des performances de pointe. En choisissant superalliages à base de nickel, les opérateurs peuvent réduire les temps d'arrêt et prolonger la durée de vie des tuyaux et des joints exposés à des débits difficiles.
Applications de la fabrication additive dans la réparation des conduites d'égout
fabrication d'additifs révolutionne la façon dont les réparations sont effectuées à l'intérieur des canalisations d'eaux usées sous tension. Les unités de soudage robotisées peuvent désormais déposer métaux avancés directement sur les sections endommagées, souvent sans arrêter le système. Cette méthode repose sur métallurgie des poudres, permettant un contrôle précis du mélange et du placement des métaux tels que alliages Ni-Hard.
Les avantages comprennent:
- Réparation rapide sur place, réduisant le temps et les coûts
- Personnalisation pour des modèles de dégâts uniques
- Moins de risque de fissuration due à la déformation-âge et les défauts du soudage traditionnel
Des méthodes émergentes permettent aux robots de réparer et de renforcer les canalisations à l'aide d'une gamme d'alliages sélectionnés en fonction de leurs performances spécifiques. Ces techniques peuvent s'avérer plus fiables que la réparation manuelle ou le remplacement complet des canalisations, permettant ainsi aux villes d'économiser des ressources considérables. Pour en savoir plus sur les dernières nouveautés technologies robotiques, voir cet aperçu de systèmes de rééducation robotisés.
Alliages émergents pour des performances améliorées
La recherche sur de nouveaux alliages est en cours, et plusieurs d'entre eux semblent prometteurs pour les applications dans les égouts. Des alliages tels que CMSX-4 et les nouveaux Ni-Dur les compositions offrent :
- Meilleure résistance à la corrosion chimique
- Tolérance à la chaleur plus élevée
- Performances améliorées sous débit constant
Phase de Laves contrôle et amélioration traitement thermique Des méthodes sont en cours de développement pour éviter la fragilité et maintenir la ductilité. Ces avancées permettent de concevoir des revêtements et des soudures aux propriétés précises, même lorsque les débits et les expositions chimiques deviennent plus exigeants. Face à l'évolution des besoins en réparation, le choix des alliages et les techniques de fabrication resteront essentiels à une réhabilitation efficace des canalisations d'assainissement.