
Pour un acheteur en fabrication qui passe d'une soudure répétitive réalisée manuellement à un dispositif assisté par robot. L'apprentissage du parcours de la torche prouve qu'un robot peut atteindre un échantillon. La production soulève une question plus complexe : la pièce suivante permettra-t-elle de positionner le joint au même endroit, de présenter un jeu acceptable, de laisser suffisamment d'espace pour le déplacement de la torche et du flexible, et de produire une soudure conforme aux exigences du client ? Une démonstration rapide doit déboucher sur un essai contrôlé de la première pièce et de la pièce suivante, et non sur un engagement de production immédiat.
Premièrement, assurez-vous que l'assemblage soit reproductible dans le dispositif.
Commencez par le plan d'assemblage et identifiez les faces de positionnement qui déterminent la position du joint de soudure. Vérifiez ensuite comment le dispositif de fixation charge, positionne et serre une pièce normale et la pièce la plus défavorable, dans les limites de tolérance spécifiées. Le dispositif de fixation doit maintenir la géométrie prévue sans masquer le joint ni provoquer de collision avec la torche. Marquez la position et l'écart du cordon de soudure après le serrage, et non pas seulement les coordonnées programmées par le robot.
Un robot répète le parcours programmé, mais des irrégularités dans la fabrication, l'ajustement et l'écart entre les pièces peuvent entraîner un déplacement de la pièce sous-jacente. Si un écart dépasse les capacités de la procédure de soudage sélectionnée, même un mouvement plus fluide du robot ne le corrigera pas. Les solutions techniques consistent à améliorer la régularité des pièces en amont, à modifier le positionnement ou le bridage, à restreindre la gamme de pièces acceptées, ou encore à spécifier et tester une méthode de détection ou de compensation de joint appropriée. Le choix du parcours le plus approprié dépend des caractéristiques réelles des pièces et des exigences de soudage.
| Quelles sont les différences entre les pièces ? | Que faut-il enregistrer lors de la rencontre ? | Première modification à envisager en cas d'échec de l'essai |
|---|---|---|
| Des décalages articulaires se produisent alors que les dimensions nominales des pièces semblent similaires. | Point de référence du siège, séquence de serrage, position de l'articulation après serrage | Corrigez la référence ou la fabrication en amont avant de modifier chaque point d'application. |
| Changements d'écart au niveau de la soudure | Écart relatif sur les échantillons entrants ordinaires et les plus défavorables | Réviser le montage ou le dispositif en amont ; réévaluer la procédure de soudage approuvée |
| Torch atteint le premier échantillon, mais pas tous les emplacements. | Dégagement complet de la torche/buse, du poignet et du tuyau pendant l'approche, la soudure et le retrait | Déplacer les pinces, modifier l'approche/la disposition de la torche ou diviser l'opération |
| Une partie est soudée, les autres nécessitent des retouches fréquentes. | Même résultat d'inspection pour les pièces successives, avec la cause de chaque réparation | Isoler les variations de pièces, les paramètres de processus ou les changements de torche/contact avant de conclure à la répétabilité |
Un dispositif peut rendre le chemin accessible ou retenir la torche.
Pour chaque couture requise, vérifiez la torche. corpsIl convient d'examiner attentivement la buse, l'angle de travail, le poignet et le cheminement du câble, et non pas seulement un point sur la soudure. Une bride améliorant le positionnement de la pièce peut entraver l'approche souhaitée. Un passage dégagé avec un échantillon non chargé peut se révéler inaccessible une fois tous les composants et brides en place. Il est impératif d'inspecter l'approche, le déplacement d'arc et le retrait avec le dispositif de fixation réel et une famille de pièces représentative. Si l'accès est impossible sans compromettre la soudure, il est préférable de changer de dispositif ou de scinder la tâche plutôt que d'enseigner une méthode risquée pour contourner l'obstacle.
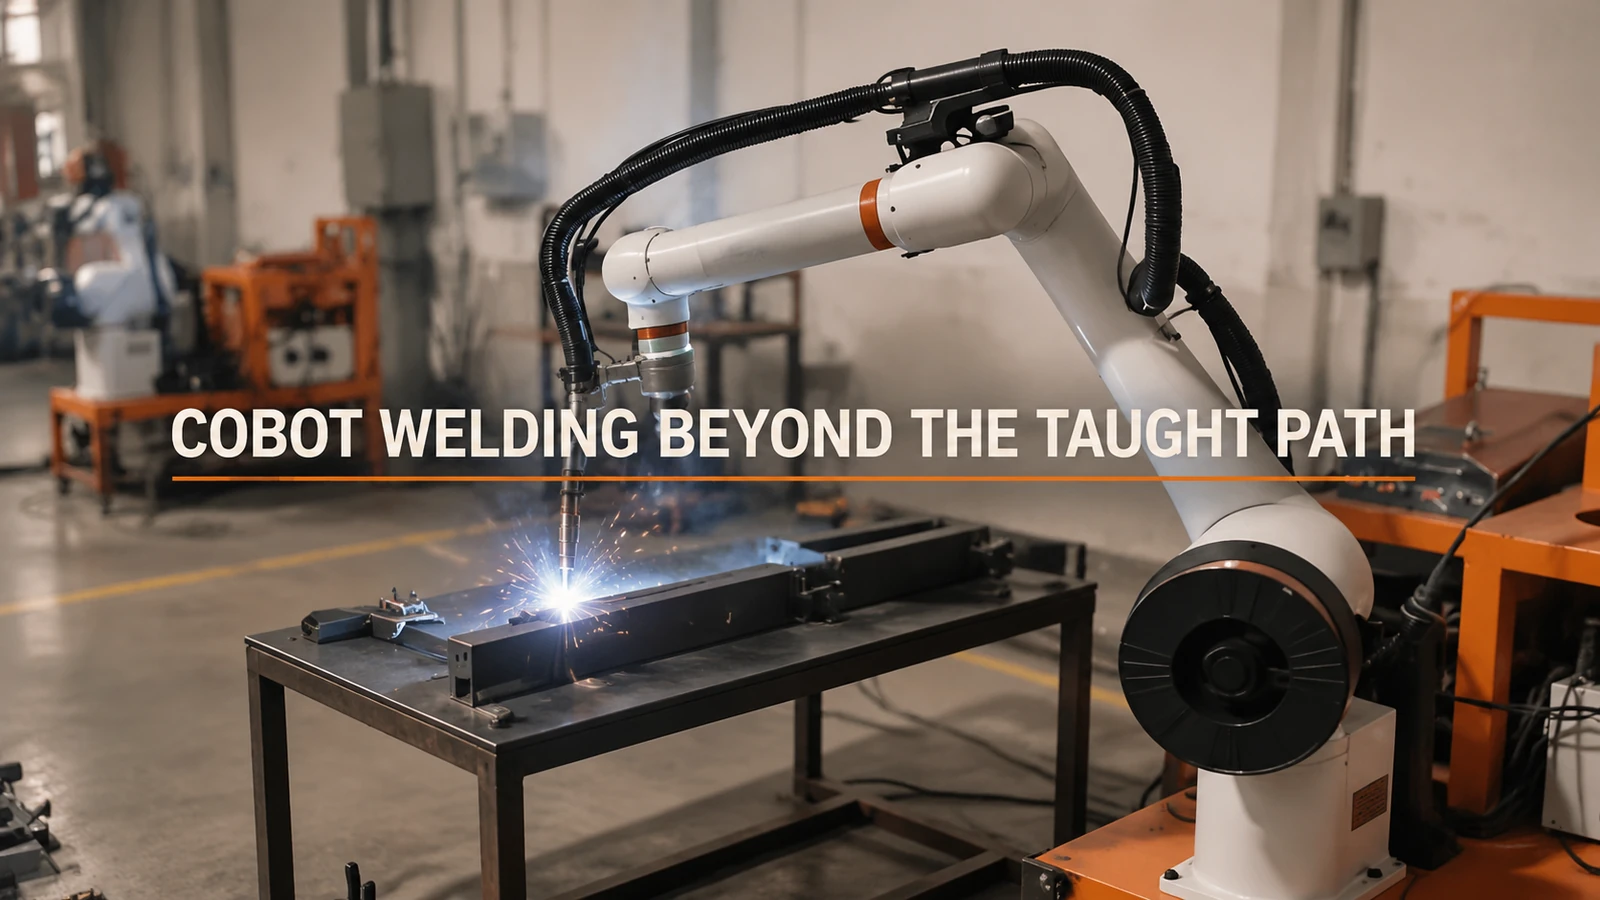
La séquence vidéo montre un robot de soudage clair sur une longue table de montage, avec des arcs lumineux visibles par endroits. Elle illustre visuellement une discussion sur le soudage de pièces répétitives : le robot, la torche et le dispositif de montage doivent fonctionner de concert. La vidéo ne présente ni procédure de soudage, ni mesures d'écartement des joints, ni résultats de conformité des pièces.
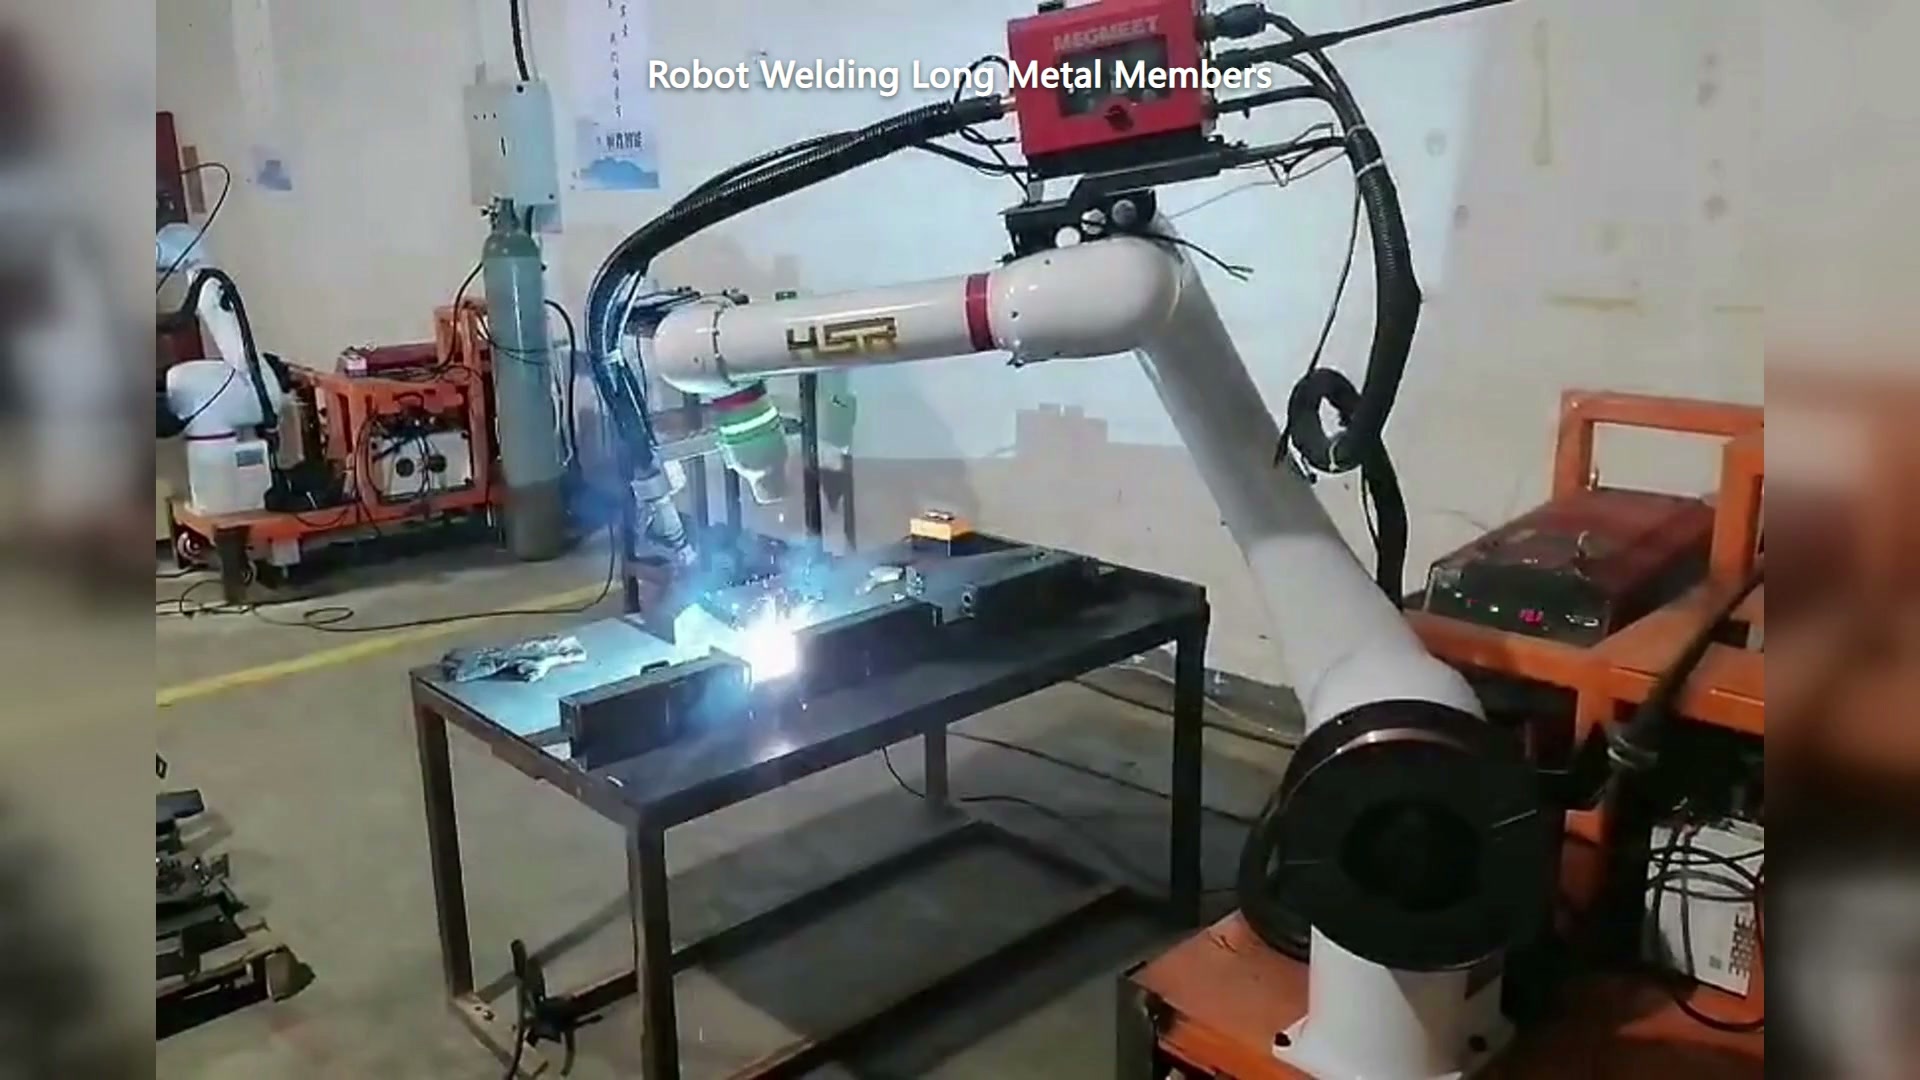
00:30 — Un robot de couleur claire soude au-dessus d'une longue table de montage ; l'arc de soudage est visible.
Un bras de soudage collaboratif ne garantit pas la sécurité du soudage à l'arc pour un accès rapproché sans restriction. L'espace de travail nécessite une évaluation spécifique des risques liés à l'exposition à l'arc, au métal en fusion, aux fumées et aux mouvements, suivie d'un dispositif de protection défini. Il convient de se renseigner sur les tâches autorisées pour l'opérateur pendant le soudage et sur la manière dont l'espace de travail est sécurisé pour l'accès aux dispositifs de fixation.
Ensuite, testez la soudure, et pas seulement le parcours.
Conservez la procédure de soudage, les matériaux et les critères d'acceptation avec les pièces d'essai. Identifiez le responsable des paramètres de soudage et les modifications nécessitant une nouvelle approbation. Réalisez un premier article avec toutes les soudures accessibles et inspectez-le selon la méthode requise. Produisez ensuite des pièces représentatives consécutives et les variations attendues, en notant pour chacune le positionnement du dispositif de fixation, l'écart entre les joints, l'accès à la torche, les paramètres/la recette et le résultat de l'inspection. Un résultat de qualité obtenu sur une pièce idéale ne garantit pas la reproductibilité du lot suivant.
Un dossier d'acceptation utile présente quatre résultats : accepté en première passe, accepté après réparation, rejeté et non soudable en toute sécurité dans le dispositif proposéLa dernière catégorie est importante : une cellule nécessitant un réajustement manuel avant chaque cycle peut avoir permis d’obtenir un bon résultat, mais sans pour autant avoir défini un processus de production stable. Si une soudure se déplace, corrigez sa position ou définissez une méthode de correction ; si l’écart varie, vérifiez l’assemblage et la procédure ; si une bride bloque la buse, revoyez l’accès ; si l’aspect ou l’inspection révèle des défauts malgré une géométrie stable, examinez les paramètres de processus et les consommables. Il s’agit de défauts différents, imputables à des responsables différents.
Avant de demander un concept de soudage cobot pour pièces répétitives à EVSTVeuillez envoyer les plans des pièces et des dispositifs de fixation, le schéma du joint et les exigences approuvées en matière de soudage et d'inspection, des échantillons de pièces couvrant la plage de tolérance prévue, ainsi que le schéma de chargement prévu pour l'opérateur. Veuillez également demander une proposition détaillant la localisation, l'accès, le soudage, le contrôle et la procédure de remise en service du joint après une interruption.