
Lorsqu'une visseuse automatique laisse parfois une vis trop serrée, identifiez l'origine du problème. Une vis manquante à l'entrée, un mauvais alignement lors de l'insertion et une résistance anormale lors du dévissage nécessitent des interventions différentes. Augmenter le couple final avant de séparer ces étapes peut ne pas résoudre le problème initial.
Suivez le dispositif de fixation avant de régler le programme de serrage
L'exemple illustre le passage d'une station de présentation de vis à des positions autour d'une pièce métallique annulaire. Des gros plans montrent l'outil s'approchant de la position de présentation ; des vues plus larges montrent sa descente et sa remontée au-dessus de la pièce.
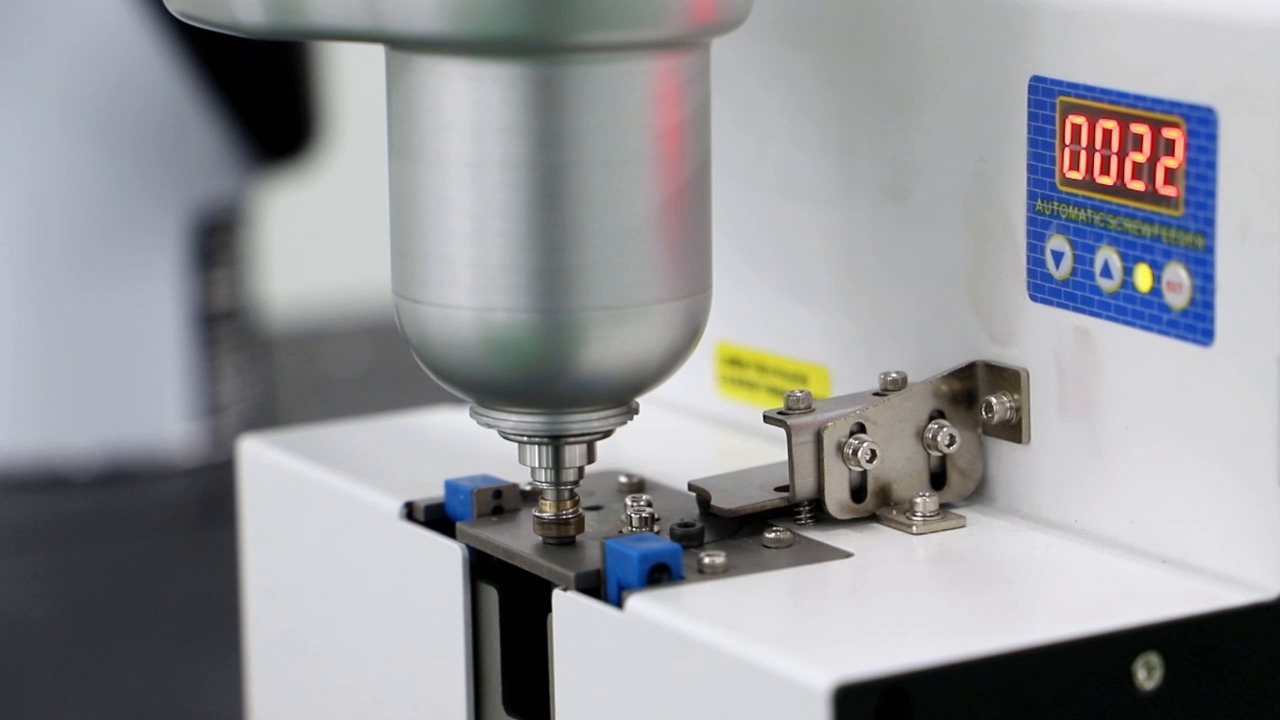
00:10 — L'outil approche de la position fixe de présentation de la vis.
Pour un projet similaire, nous commençons par un essai progressif avec la vis, l'outil et la pièce proposés. La première question est de savoir si la fixation atteint la position prévue à l'étape suivante. Ce n'est qu'après avoir vérifié la reproductibilité de l'opération qu'un réglage du serrage prend tout son sens.
| Premier problème observé | Éléments à vérifier avant de modifier les paramètres | Un procès qui sépare les causes |
|---|---|---|
| Aucune vis n'atteint l'outil | Position de présentation, orientation de la vis et engagement de l'outil | Répéter le prélèvement avec les fixations de production réelles, y compris après réapprovisionnement. |
| La vis est acquise mais perdue lors du transfert | Dispositif de rétention et mouvement de transfert | Observez la fixation depuis sa prise en main jusqu'à son approche, plutôt que de vous contenter de vérifier l'alimentateur. |
| La résistance se manifeste dès le début de l'entrée. | Alignement des trous, guidage et support de la pièce | Comparer un échantillon correctement localisé avec un échantillon de référence convenu dans le cadre d'une procédure d'essai contrôlé |
| La tête reste haute après l'arrêt de l'outil | État d'entrée, état du trou/filetage et assise réelle | Comparer l'assemblage physique avec les données de profondeur ou de serrage disponibles ; utiliser des échantillons défectueux connus pour tester le rejet proposé |
Le tableau décrit les essais diagnostiques, et non les défauts observés dans l'enregistrement.
Le ramassage et l'alimentation par soufflage nécessitent des preuves différentes
Une station présentant une vis à prélever à l'aide d'un outil est différente d'un système soufflant les vis à travers un tuyau dans un embout. La géométrie de la fixation et l'espace d'accès déterminent le système le plus adapté. Nous demanderions des essais avec la vis réelle et dans ses conditions d'approvisionnement habituelles, plutôt que d'accepter une démonstration avec un substitut plus simple.
Lors d'un essai de prise en main, observez ce qui se passe après que l'outil a quitté le poste : un point de présentation reproductible est peu utile si la fixation n'est pas conservée pendant le transfert. Prévoyez un réapprovisionnement et une situation de fixation manquante dans le plan d'essai afin de définir la procédure de récupération.
Établir l'entrée avant de juger l'arrivée
Le foret doit s'engager dans la vis lorsque celle-ci pénètre dans le trou dans le sens prévu. Un composant déplacé, un guide inadapté ou un support insuffisant peuvent perturber cet engagement. La compensation axiale est un choix d'outillage à évaluer en fonction de l'assemblage, et non une autorisation de forcer la vis dans un trou mal aligné.
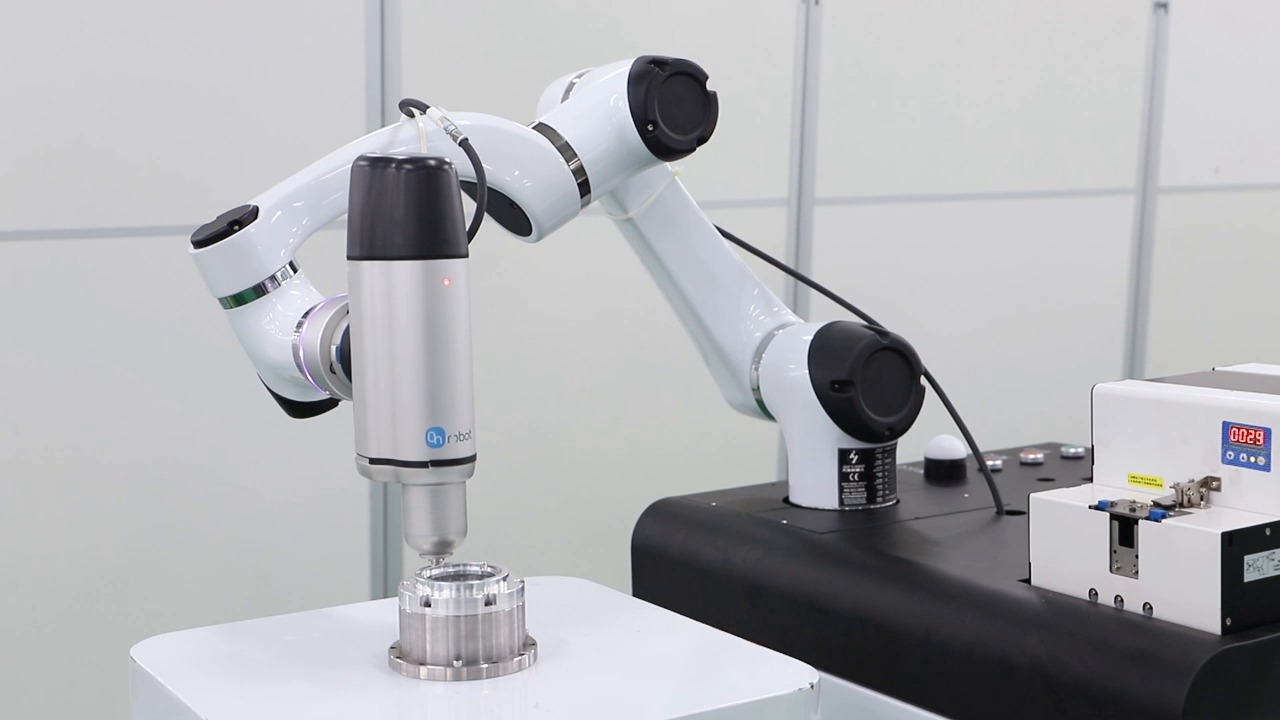
00:29 — L'outil vertical est abaissé à l'une des positions autour du composant.
Si une vis rencontre une résistance prématurée, inspectez l'échantillon plutôt que d'augmenter simplement la force ou le couple. Dans un assemblage fileté, un mauvais alignement, des filets endommagés ou contaminés et une profondeur de perçage insuffisante figurent parmi les causes possibles. La valeur de couple finale seule ne permet pas d'identifier la cause du problème. Lorsque l'équipement proposé mesure l'angle ou la profondeur, définissez les plages de valeurs pertinentes à l'aide de l'assemblage réel et comparez-les au résultat physique.
Acceptez la réponse en cas de panne ainsi que le fonctionnement normal.
Nous définirons avec le client et le fournisseur d'outillage une liste restreinte de défauts représentatifs : absence de fixation, erreur de saisie convenue et défaut d'insertion connu, le cas échéant. Nous démontrerons ce que la cellule détecte, ce qu'elle interrompt et l'action permettant la reprise de la production. Toute nouvelle tentative devra suivre une procédure de récupération définie ; la répétition de la même commande ne constitue pas un diagnostic.
La séparation examen de l'outil de vissage et de la disposition des protections L'accès est pris en compte pour la configuration et la gestion des pannes. Cet essai par étapes ajoute la question suivante : à quel moment le dispositif de fixation cesse-t-il de fonctionner comme prévu ?
Pour discuter d'une application EVST, veuillez fournir les détails des vis et des trous, les plans de la pièce, des photographies du défaut, la méthode d'avance et les signaux disponibles du contrôleur de serrage. Ces informations nous permettront d'aborder les interfaces outil, montage et avanceur autour des défauts reproductibles.