
Dans l'industrie verrière, les moules en verre fondu en acier H13 sont soumis à une chaleur intense et à une usure rapide. Avec le temps, cette exposition entraîne des fissures, des déformations et une baisse des performances. Rétablir la Moules en acier H13 au robots de soudage peut désormais atteindre jusqu'à 50 % de distorsion en moins par rapport aux méthodes de réparation traditionnelles, ce qui signifie une durée de vie du moule plus longue et une qualité plus constante.
Les robots de soudage automatisés utilisent des techniques avancées pour contrôler la chaleur et réduire les contraintes pendant le processus de réparation. Cela améliore non seulement l'ajustement et le fonctionnement des moules restaurés, mais aussi la sécurité et l'efficacité des usines. Grâce à cette méthode de restauration modernisée, les fabricants bénéficient d'une réduction des pannes, des temps d'arrêt et de pièces de meilleure qualité, notamment pour les applications industrielles. applications à haute température.
Points clés à retenir
- Le soudage robotisé réduit la distorsion dans les moules en acier H13 restaurés.
- Un contrôle minutieux des paramètres de réparation améliore les performances du moule.
- Les méthodes de soudage mises à jour aident les usines à produire des pièces plus sûres et plus fiables.
Restauration de l'acier H13 à l'aide de robots de soudage
La restauration des moules en acier H13 pour la production de verre fondu exige une grande précision pour gérer les défis liés à la chaleur, aux propriétés des matériaux et à la géométrie des pièces. Les nouvelles technologies de soudage et la robotique rendent les réparations plus rapides, plus fiables et beaucoup moins sujettes aux déformations.
Méthodes de soudage avancées pour les moules en verre fondu
Les robots de soudage utilisent des techniques telles que TIG et la soudure au laser pour réparer les moules en acier H13. Soudage TIG, lorsqu'il est associé à des paramètres d'alimentation dédiés, offre un contrôle puissant sur l'apport de chaleur, ce qui est crucial pour gérer la haute trempabilité de l'acier.
L'acier H13 est souvent fourni trempé et revenu, avec une dureté comprise entre 50 et 52 HRC. Une composition soigneusement adaptée des baguettes d'apport prévient les fissures et assure une liaison solide avec le métal de base. Les opérateurs utilisent des baguettes d'apport spécifiques au H13 et contrôlent rigoureusement la température lors de la restauration. Après la soudure, un refroidissement lent et contrôlé protège le moule des chocs thermiques.
Des études récentes montrent que systèmes automatisés Grâce à leur régularité et leur répétabilité, les soudures TIG et laser peuvent égaler, voire surpasser, la soudure manuelle en termes de qualité lors des réparations. Différents ateliers de moulage utilisent le soudage TIG et laser, selon la taille et la complexité des pièces. Le TIG est privilégié pour les réparations plus importantes, tandis que le laser est utilisé pour les petites surfaces précises.
Réduire la distorsion de 50 % : innovations clés
Minimiser la déformation lors de la réparation est un défi majeur pour les moules en verre fondu. Les robots de soudage y remédient grâce à des programmes prédéfinis qui régulent précisément l'apport de chaleur et les vitesses de refroidissement. Le mouvement automatisé maintient l'arc de soudage stable, évitant ainsi les fortes concentrations de chaleur, généralement responsables de déformations ou de retraits.
Une innovation clé réside dans le refroidissement progressif et lent après le soudage, à des vitesses pouvant atteindre 35 à 50 °F par heure. Cette approche contrôlée permet de diviser par deux la déformation par rapport aux méthodes traditionnelles, le moule refroidissant plus uniformément. L'ajustement de la vitesse de soudage, de la longueur de l'arc et de la séquence du robot optimise encore le processus de réparation. Une surveillance rigoureuse de la température par capteurs garantit que l'acier H13 reste en dessous de son seuil de revenu pendant et après le soudage, préservant ainsi sa dureté et sa résistance.
Précision et cohérence avec les systèmes automatisés
Les robots de soudage produisent des résultats reproductibles, éliminant ainsi les erreurs courantes liées aux réparations manuelles. Chaque cordon de soudure est posé avec précision selon les plans numériques, garantissant une couverture uniforme sur chaque réparation.
Des réglages d'alimentation uniformes et un contrôle rigoureux des paramètres de soudage réduisent le risque de dureté inégale et de microfissures dans le matériau H13. Des systèmes automatisés suivent également chaque étape, simplifiant ainsi le contrôle qualité : les données de soudage peuvent être enregistrées et vérifiées pour chaque tâche.
L'utilisation de robots réduit la dépendance du processus aux compétences des opérateurs. Même les formes complexes et les espaces restreints des moules en verre fondu sont atteints grâce à un mouvement multiaxe, ce qui améliore les résultats globaux des réparations et prolonge la durée de vie de chaque outil.
Paramètres du processus ayant un impact sur la qualité de la restauration
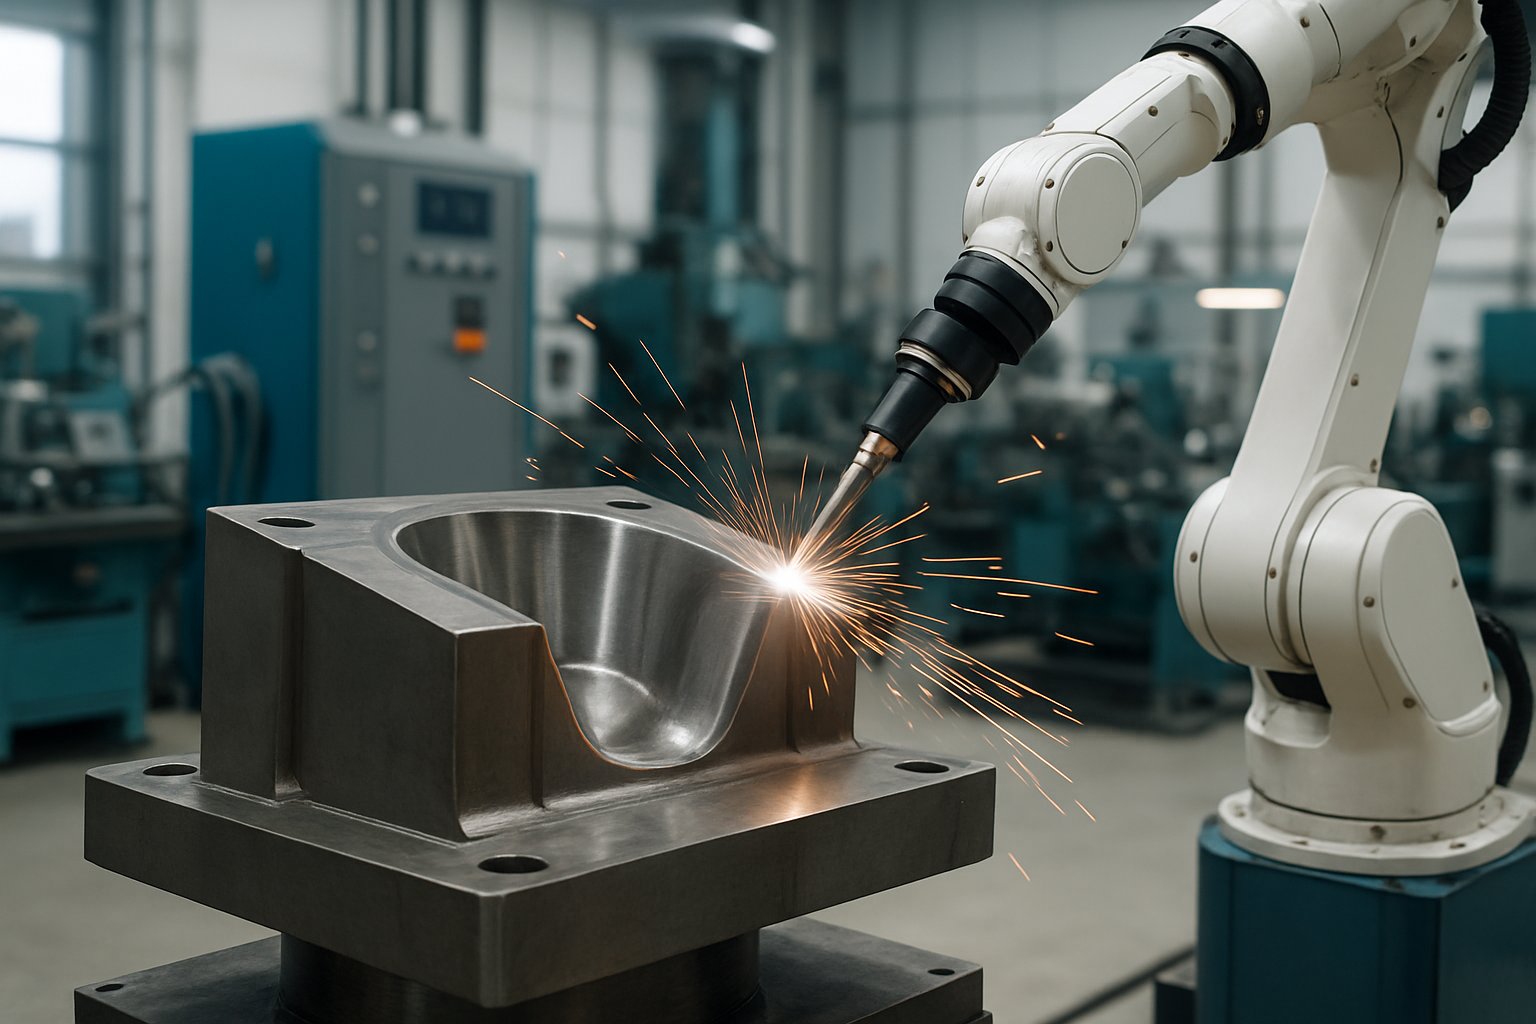
La restauration des moules en acier H13 avec des robots de soudage nécessite un contrôle minutieux des variables de processus. Des facteurs clés tels que l'évaporation, le transfert de chaleur, efficacité de refroidissement, et les méthodes de données avancées façonnent le résultat final et aident à réduire la distorsion.
Évaporation et condensation pendant le soudage
Lors du soudage, les températures élevées peuvent provoquer l’évaporation de certains éléments dans le bain de fusion.
Des éléments comme le chrome ou le vanadium peuvent s'évaporer partiellement, ce qui peut modifier la composition chimique de la zone soudée. Ce déplacement chimique peut affaiblir la dureté ou la résistance à l'usure de la zone restaurée.
Un contrôle minutieux de température de l'arc et le gaz de protection contribue à limiter l'évaporation indésirable. Lorsque les éléments vaporisés refroidissent, certains peuvent se condenser près de surface de soudure, affectant la microstructure.
La surveillance fréquente des températures de soudage et l'ajustement des paramètres minimisent les pertes dues à l'évaporation et améliorent la fiabilité de la surface restaurée. L'utilisation de robots automatisés permet également une meilleure répétabilité et un contrôle précis de ces variables.
Optimisation du système de refroidissement
Un bien conçu Système de refroidissement réduit les contraintes thermiques et diminue le risque de déformation en contrôlant la vitesse de refroidissement de la soudure.
Si l'acier refroidit trop vite, il risque de devenir cassant et de se fissurer. S'il refroidit trop lentement, sa microstructure risque de ne pas être optimale, ce qui entraînera des soudures plus fragiles et moins durables.
Des circuits de refroidissement en boucle fermée et des débits variables permettent d'adapter le processus de refroidissement des moules en acier H13. La surveillance de la température des parois du moule pendant la restauration permet d'ajuster le débit et la température de l'eau en temps réel.
Systèmes de refroidissement optimisés protéger à la fois la soudure restaurée et le moule d'origine, en maintenant la précision dimensionnelle et en prolongeant la durée de vie du moule. Des études montrent que l'adaptation des taux de refroidissement aux paramètres de soudage conduit à moins de distorsion et à une meilleure qualité de dépôt.
Rôle du PCA dans la stabilité des soudures
L'analyse en composantes principales (ACP) est un outil statistique utilisé pour passer au crible de grands ensembles de données de processus.
En identifiant les principales variables qui influencent la qualité des soudures, l'analyse en temps réel (PCA) aide les opérateurs et les ingénieurs à se concentrer sur les facteurs les plus importants. Cela conduit à procédés de soudage plus stables et des résultats cohérents sur plusieurs travaux de restauration.
Le PCA peut détecter des variations de température, de tension, de courant et même de débit de gaz pendant la restauration. Son utilisation en soudage robotisé permet d'effectuer rapidement des ajustements en fonction des tendances des données, améliorant ainsi l'efficacité.
L'intégration de la PCA au système de contrôle permet de corriger rapidement les problèmes potentiels. Cette capacité prédictive améliore la stabilité des soudures, réduit le temps d'inspection post-soudure et permet de réduire jusqu'à 50 % la déformation lors de la restauration des moules en acier H13.
Applications industrielles et considérations de sécurité
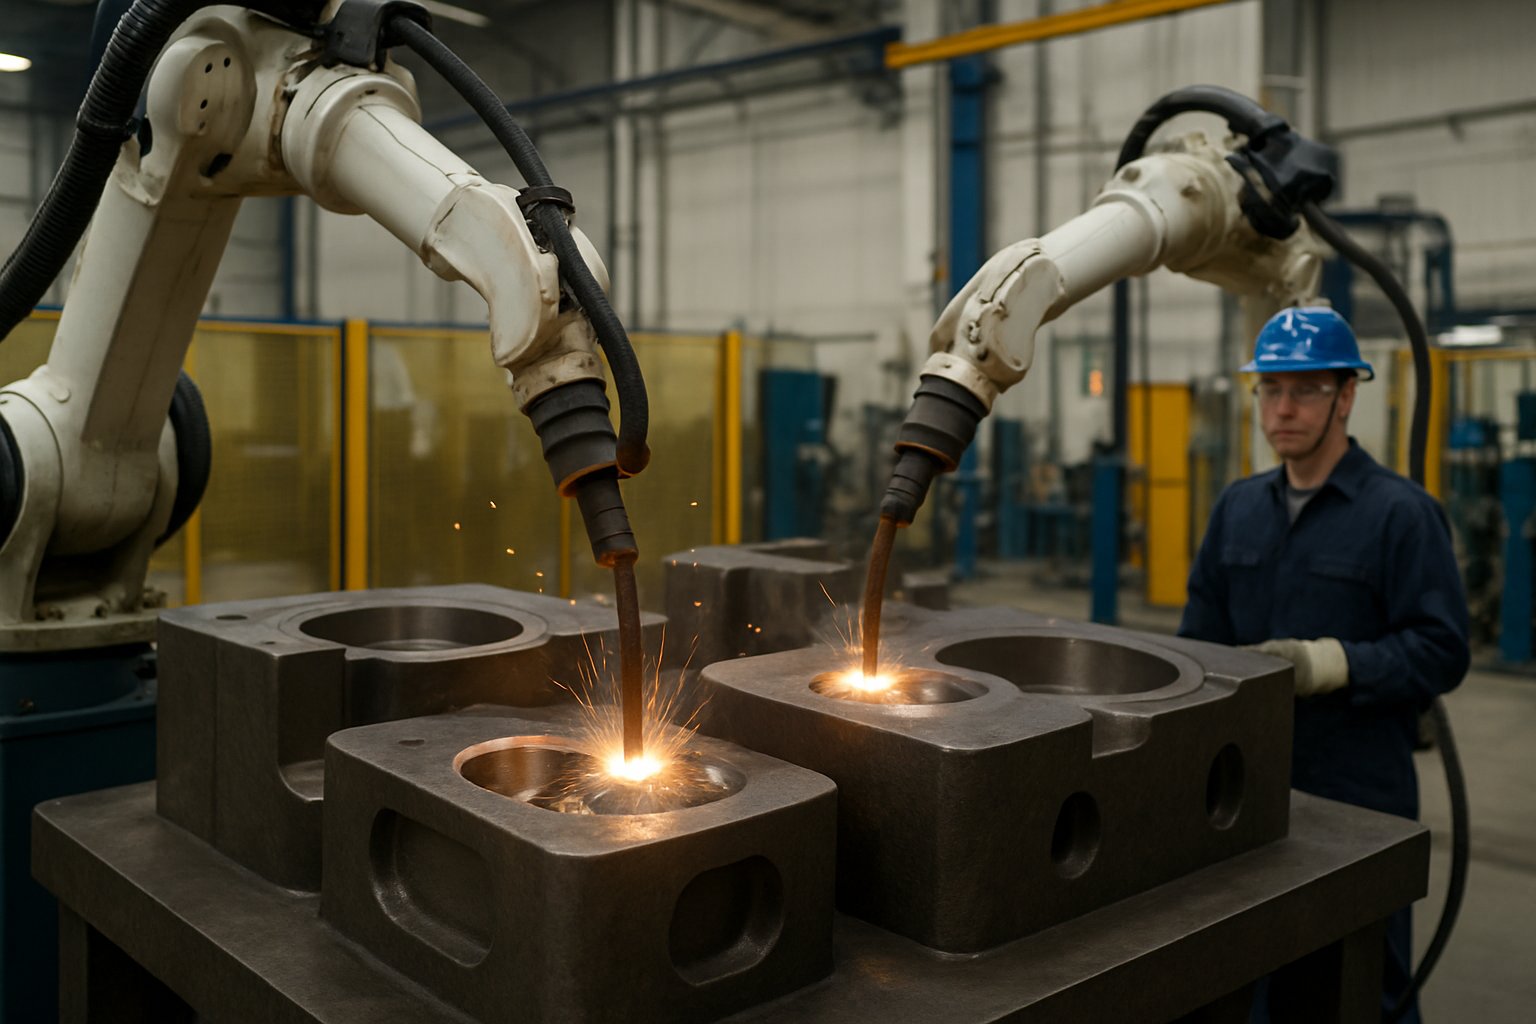
Les robots de soudage simplifient et sécurisent la restauration des moules en acier H13 utilisés dans l'industrie du verre. Ces améliorations améliorent la sécurité des postes de travail et la précision des réparations, tout en rationalisant la production de moulage du verre.
Sécurité opérationnelle dans l'automatisation du soudage
Les procédures et mesures de sécurité sont essentielles dans les environnements de soudage automatisés.
Les cellules de soudage robotisées sont souvent équipées de barrières immatérielles, d'interrupteurs d'arrêt d'urgence et de commandes bimanuelles pour prévenir les accidents. Des barrières de protection et des verrouillages automatiques sont des dispositifs courants qui maintiennent les opérateurs à l'écart des zones de soudage actives. Par exemple, l'installation de barrières immatérielles de sécurité peut réduire le risque de blessure en arrêtant le robot si une personne pénètre dans l'espace de travail, comme expliqué dans cette présentation. dangers du soudage robotisé.
La sécurité électrique est également cruciale. Les réparations sur acier H13 nécessitent des soudures à haute puissance, ce qui peut présenter des risques d'électrocution si les procédures de verrouillage/étiquetage ne sont pas respectées. Les principales normes industrielles, telles que l'ISO 13849 et la norme R15.06-2012, définissent des exigences spécifiques pour les systèmes robotisés et leurs dispositifs de sécurité. Ces normes garantissent que les systèmes sont conçus et entretenus de manière à maîtriser les risques et à garantir la fiabilité de leurs opérations.
Les contrôles de maintenance de routine et les audits de sécurité réduisent encore davantage les temps d'arrêt et protègent le personnel contre les pannes mécaniques ou les erreurs logicielles. Une formation adéquate aux procédures d'urgence et aux équipements de protection individuelle est également essentielle pour les travailleurs qui gèrent ou entretiennent ces systèmes de soudage automatisés.
Gains d'efficacité dans les opérations de moulage du verre
Les opérations de moulage du verre bénéficient de plusieurs manières clés lorsqu'elles utilisent soudage robotisé pour la restauration du moule H13.
Les robots de soudage automatisés offrent une meilleure régularité dans le contrôle de la température et le motif de soudure, réduisant ainsi le transfert de chaleur vers le moule. Cette précision permet une restauration rapide. distorsion réduite, préservant la forme et la qualité des moules en acier H13 coûteux.
Les robots peuvent travailler plus longtemps, dans des conditions plus difficiles et maintenir des cycles plus réguliers que le travail manuel. Cela conduit à amélioration de la productivité et moins de temps d'arrêt pour les changements d'équipement. L'automatisation des réparations complexes réduit non seulement les coûts de main-d'œuvre, mais aide également les entreprises à atteindre des objectifs de production plus élevés avec moins d'erreurs.
Le contrôle qualité est également simplifié grâce aux robots. Les soudures sont souvent inspectées en temps réel et les ajustements sont effectués automatiquement. Ce retour d'information en temps réel garantit que chaque moule répond à des normes strictes de qualité et de durabilité avant de reprendre la production.
Questions fréquemment posées
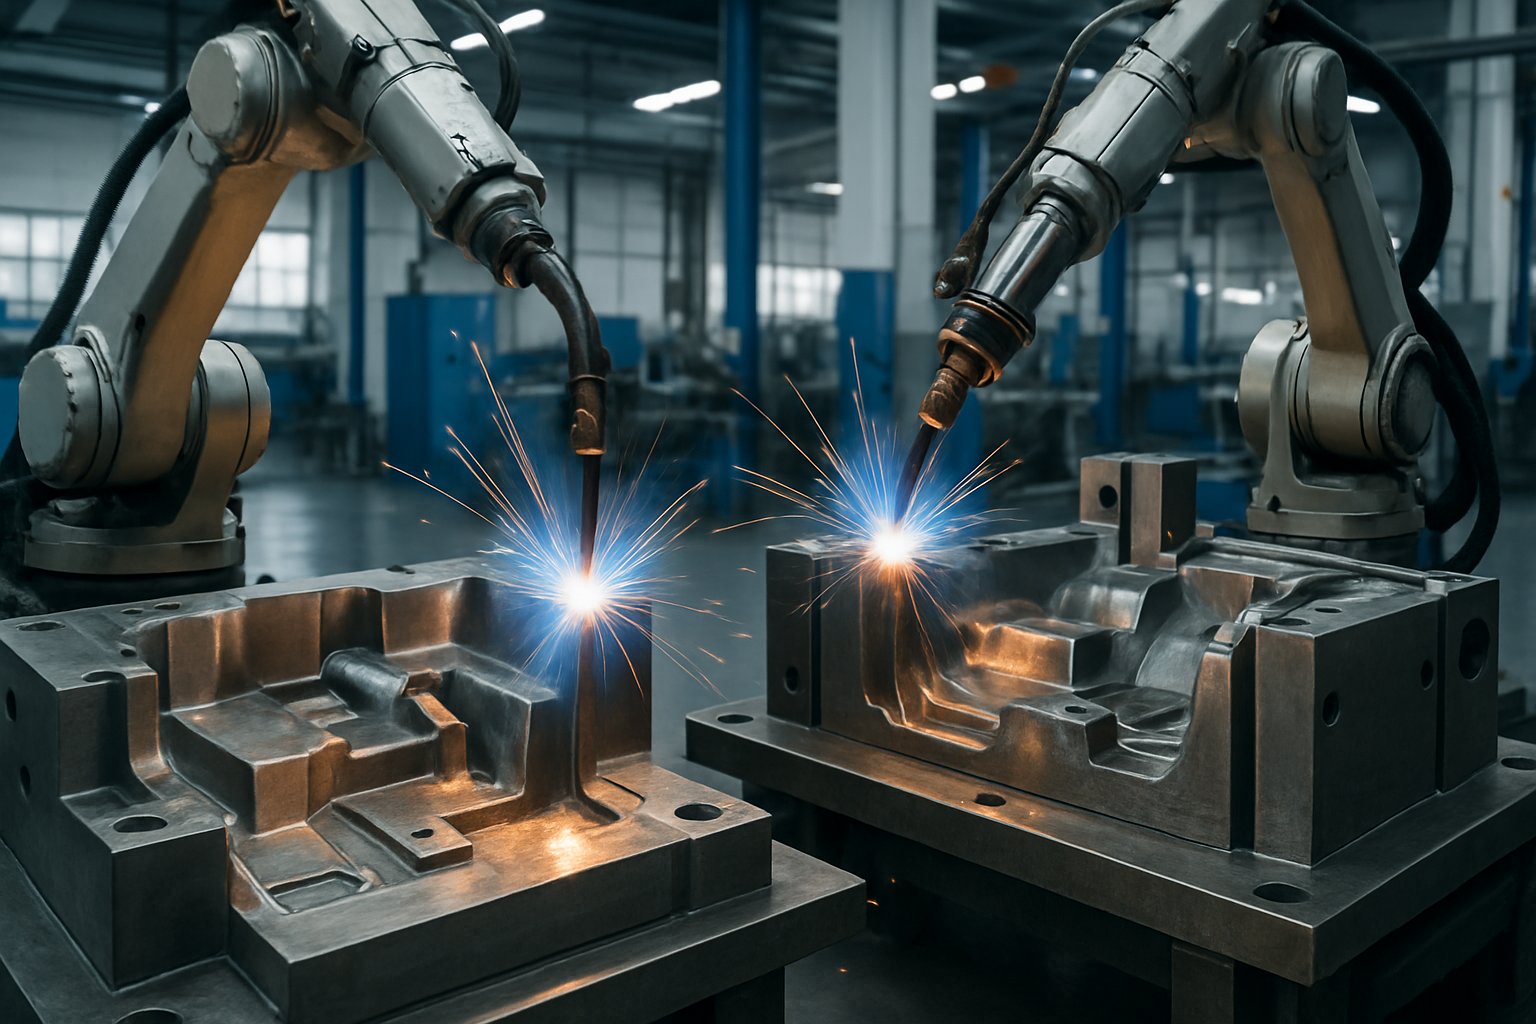
Les robots de soudage peuvent faire réparations Les moules en acier H13 sont beaucoup plus rapides et permettent un meilleur contrôle de la chaleur. Les nouvelles technologies ont amélioré la précision de ces réparations et la capacité à limiter la déformation, ce qui améliore les performances dans les environnements à haute température.
Comment les robots de soudage peuvent-ils être utilisés pour réparer l’acier H13 dans les moules en verre fondu ?
Les robots de soudage sont programmés pour réparer les sections endommagées des moules en acier H13 en appliquant une chaleur contrôlée et en soudant uniquement là où c'est nécessaire. Cela réduit les erreurs manuelles et permet des réparations précises et reproductibles. L'automatisation permet de travailler sur des zones difficiles d'accès ou détaillées, améliorant ainsi la régularité et la qualité de la restauration des moules.
Quelles méthodes sont efficaces pour réduire la distorsion lors de la restauration de l’acier H13 ?
L'utilisation de robots de soudage permet de contrôler la quantité de chaleur appliquée à chaque étape, ce qui est essentiel pour minimiser la déformation. Des techniques comme le soudage laser permettent de localiser la chaleur, ce qui permet de restaurer les moules en acier H13 avec jusqu'à 50 % de déformation en moins que les anciennes méthodes manuelles. Technologie de soudage avancée aide également à créer articulations plus fortes et surfaces lisses.
Quelles avancées ont été réalisées dans le contrôle des contraintes résiduelles lors de la fabrication additive métallique ?
De nouvelles approches en fabrication additive métallique, telles que l'optimisation des modèles de fabrication et le contrôle thermique en temps réel, permettent de gérer la formation des contraintes dans le matériau. En contrôlant la température et les taux de dépôt, ces méthodes réduisent le risque de fissures et de déformations indésirables dans les métaux comme l'acier H13. Des outils de surveillance suivent désormais les contraintes pendant la fabrication pour permettre des ajustements si nécessaire.
Les techniques de fabrication additive peuvent-elles être appliquées à la réparation de moules en verre fondu ?
Oui, les techniques de fabrication additive telles que le dépôt direct de métal et la fusion laser sélective permettent de réparer les pièces usées ou endommagées des moules en verre fondu. Ces technologies ajoutent de la matière nouvelle uniquement aux zones nécessitant une reconstruction, ce qui préserve les ressources et accélère la remise en service des moules. Ces réparations sont particulièrement efficaces pour les pièces de moule complexes ou de forme personnalisée.
Quelles sont les meilleures pratiques pour assurer la longévité de l’acier H13 dans les applications à haute température ?
Pour améliorer la durée de vie de l'acier H13, un traitement thermique et une finition de surface appropriés sont essentiels. Une inspection régulière pour détecter les signes d'usure ou de fatigue thermique permet de détecter les problèmes à un stade précoce. Une gestion rigoureuse de la température pendant l'utilisation, ainsi qu'un entretien régulier et des réparations ponctuelles, permettent de maintenir les moules en bon état pour des opérations répétées à haute température. L'acier H13 est valorisé pour sa résistance à la chaleur et sa robustesse dans ces conditions.
Comment la restauration de l'acier H13 avec une distorsion réduite impacte-t-elle les performances et la durée de vie des moules ?
La restauration des moules en acier H13 avec une distorsion réduite permet de conserver des dimensions précises et des finitions de surface lisses. Cela permet d'améliorer les performances du moule et de réduire les défauts dans les produits en verre finis. La réduction de la distorsion diminue également le risque de fissures et prolonge le nombre de cycles de fonctionnement, améliorant ainsi la durée de vie globale du moule.