
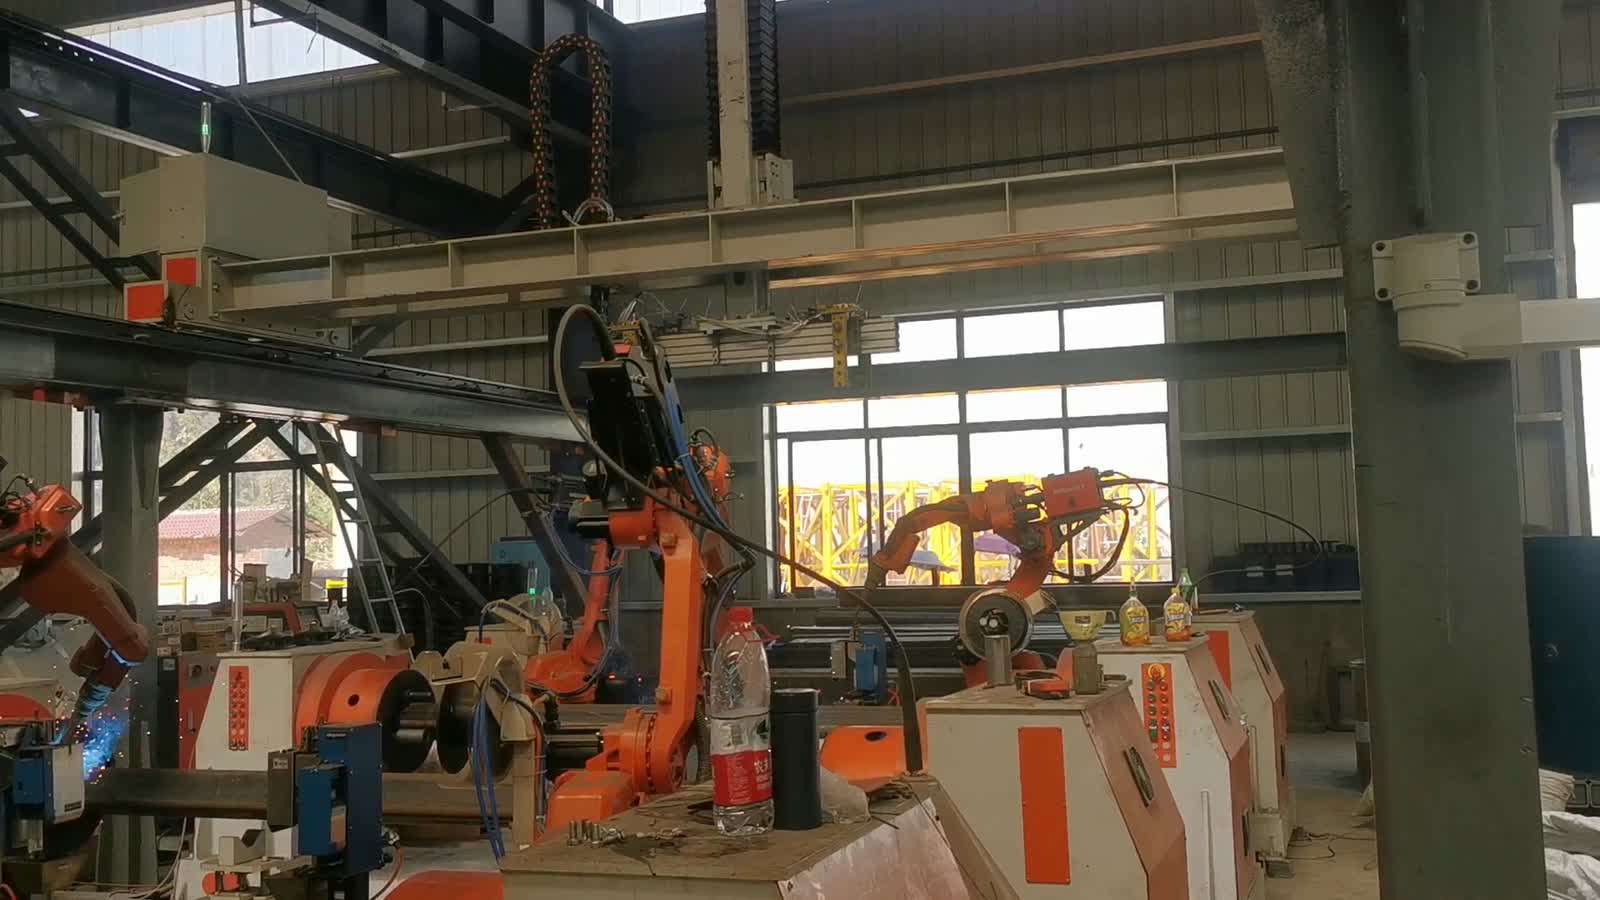
Коротко: Цей цех зварює великі сталеві конструкційні елементи — коробчасті та кутові профілі з фланцевими пластинами та рядами отворів для болтів — розподіляючи роботу між станціями. Кожна станція розміщує шестивісного робота перед пристосуванням та позиціонером, і робот зварює вздовж швів, поки кілька сусідніх станцій працюють одночасно. Важкі елементи переміщуються всередину та зовні за допомогою мостового крана. Три рішення мають таку лінію: як елемент затискається та повертається, чи може пальник досягти кожного шва на великій деталі та як роботи розподіляють роботу, щоб жодна станція не чекала на іншу. Плануєте подібну лінію? Надішліть нам креслення вашої деталі.
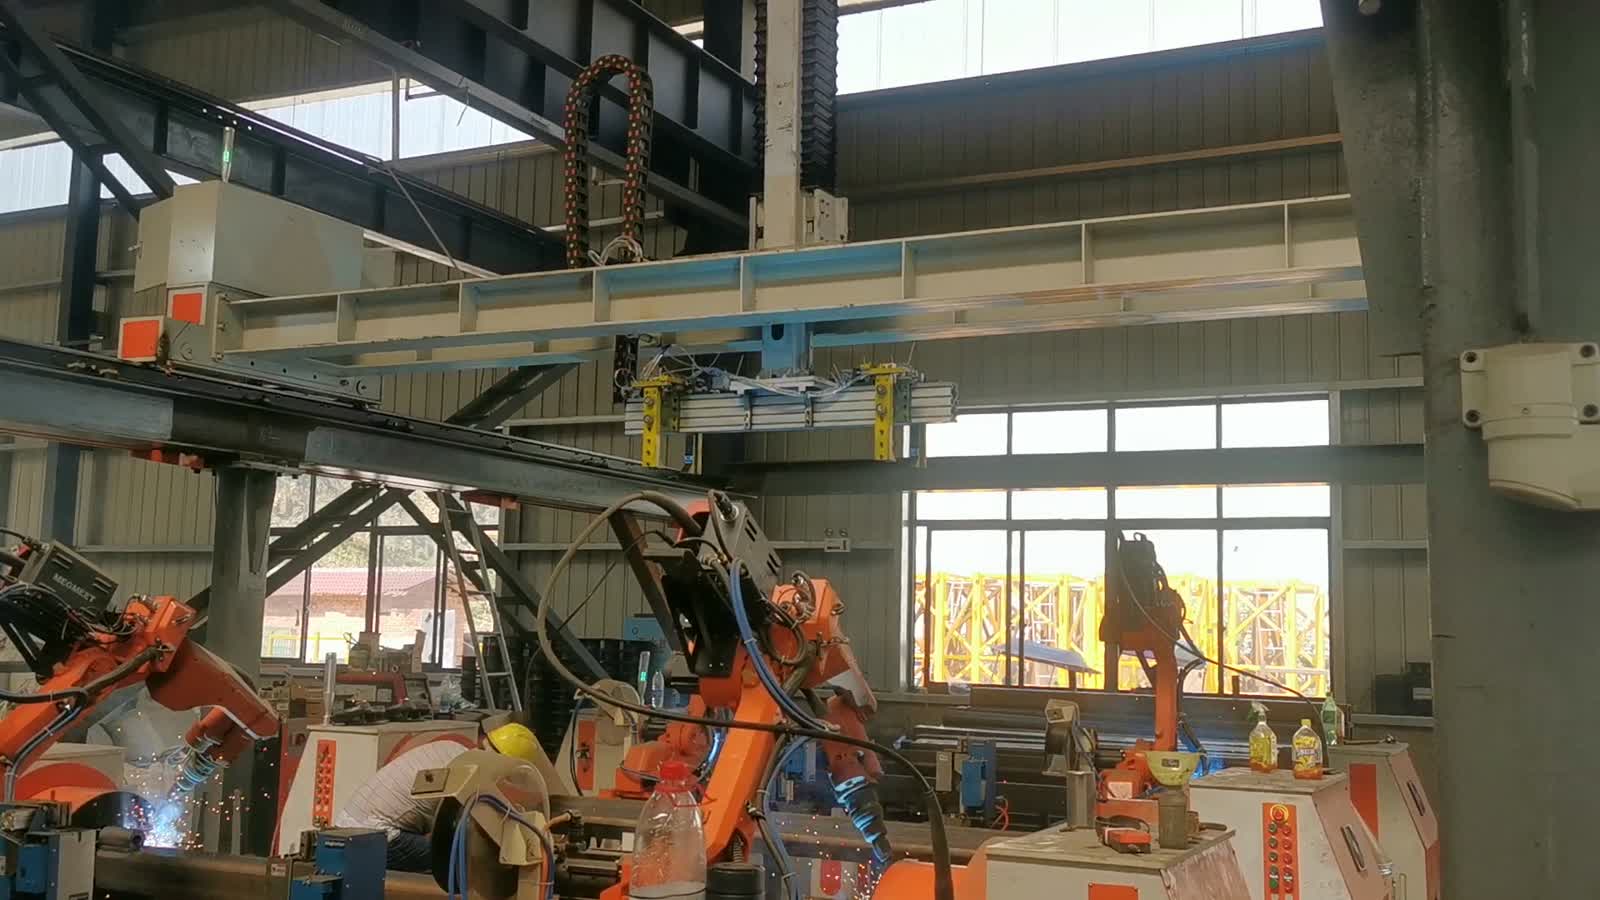
З одного погляду
| Частина | Великі сталеві конструктивні елементи — коробчасті та кутові профілі з фланцевими пластинами та отворами для болтів |
| Процес | Дугове зварювання |
| Автоматизація | Кілька шестиосьових роботів, по одному на станцію |
| Постачання деталей | Членів переносять всередину та звідти за допомогою мостового крана |
| Знаходження | Елементи, укладені та затиснуті на круглих пристроях та позиціонерах |
| Workholding | Кріплення та позиціонер утримують елемент і повертають його до пальника |
| Роль оператора | Завантажує, вирівнює та переміщує елементи; роботи обробляють шви |
| Макет комірки | Паралельні станції по всьому цеху |
Проблема, яку вирішує ця клітина
Конструкційний елемент — це не маленька деталь, яку можна повернути вручну. Він довгий, важкий і покритий швами, що проходять вздовж його довжини та навколо фланців. Зварювання вручну залежить від того, чи зварювальник тримає пальник рівно протягом довгого проходу та обходить елемент, щоб дістатися до протилежного боку, а кран чекає, поки це станеться.
Автоматизація означає, що вагу кріплення бере на себе робота, а дугу — на себе. Перевага полягає в тому, що можна зварювати кілька елементів одночасно, кожен на своїй станції, замість того, щоб один зварювальник обробляв їх по черзі. Найскладніше не в самому зварюванні; важко рівно утримувати велику деталь, досягати кожного шва без зіткнень і балансувати станції, щоб усі роботи були зайняті.
Як працює клітина
- Заведіть учасника. Мостовий кран піднімає сталевий елемент і встановлює його на кріплення станції.
- Затисніть це. Елемент затискається до кріплення; кріплення та позиціонер, а не оператор, тепер утримують геометрію.
- Поверніть його до ліхтарика. Позиціонер повертає елемент таким чином, щоб потрібний роботу шов знаходився під досяжним кутом.
- Дуга увімкнена. Робот опускає пальник на шов, і дуга спалахує синьо-білим спалахом.
- Виконайте шов. Пальник рухається вздовж шва, поки робот змінює позу, щоб слідувати за ним.
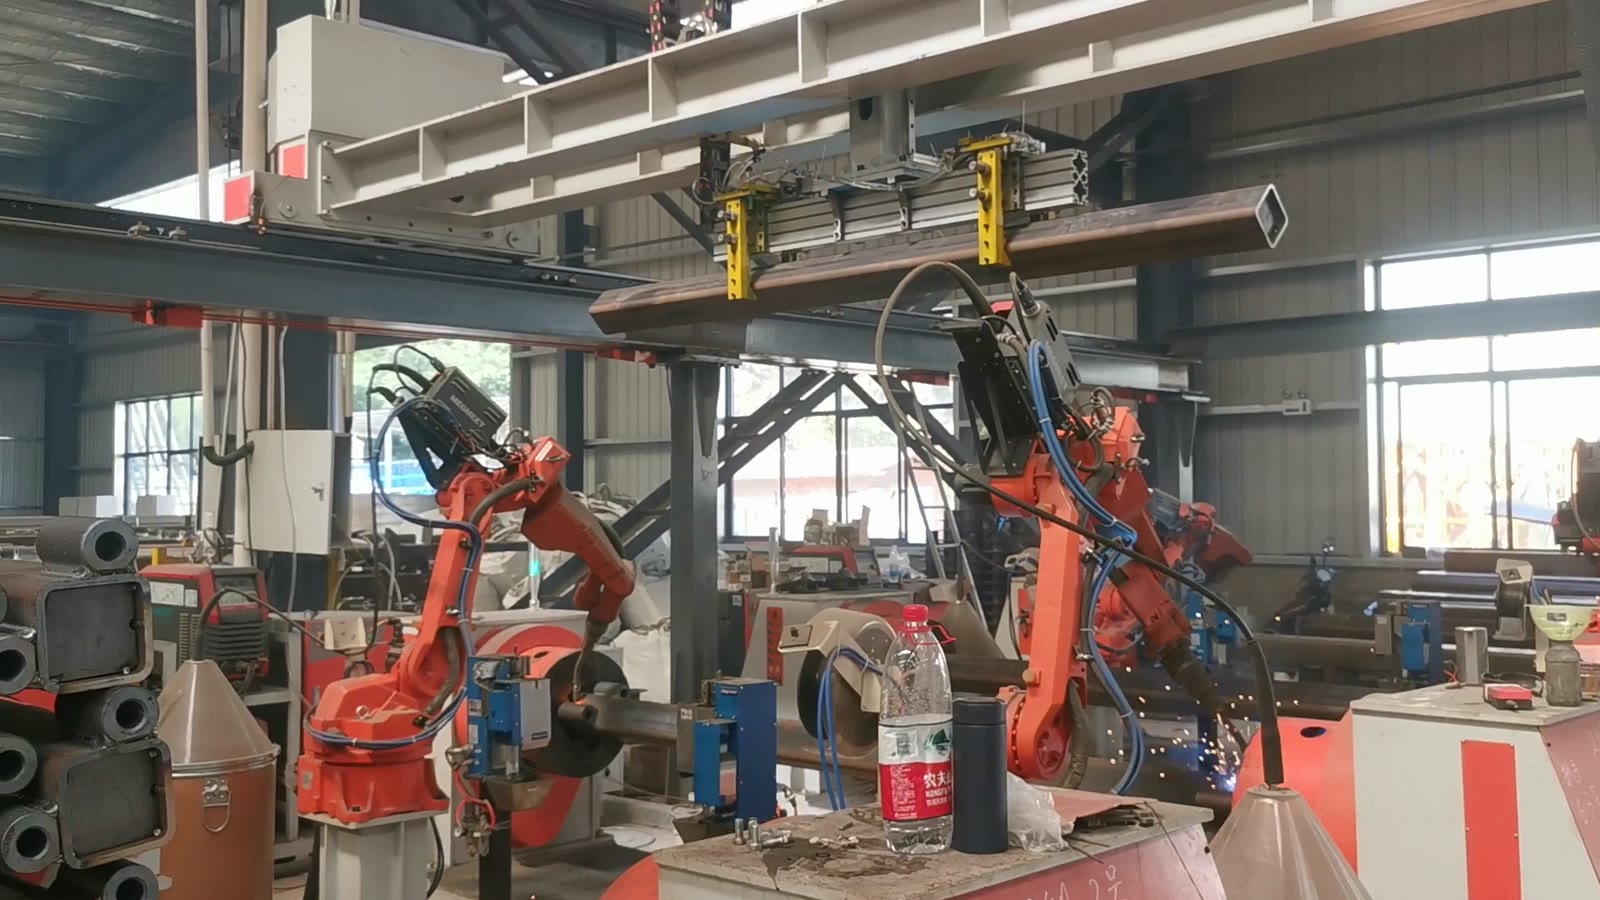
- Переміщення. Коли шов завершено, робот піднімається, позиціонер повертається, і наступний шов виводиться в зону досяжності.
- Працюйте паралельно. Поки ця станція зварює, сусідні станції одночасно запускають своїх власних роботів, кожен на своїй деталі.
Три дизайнерські рішення
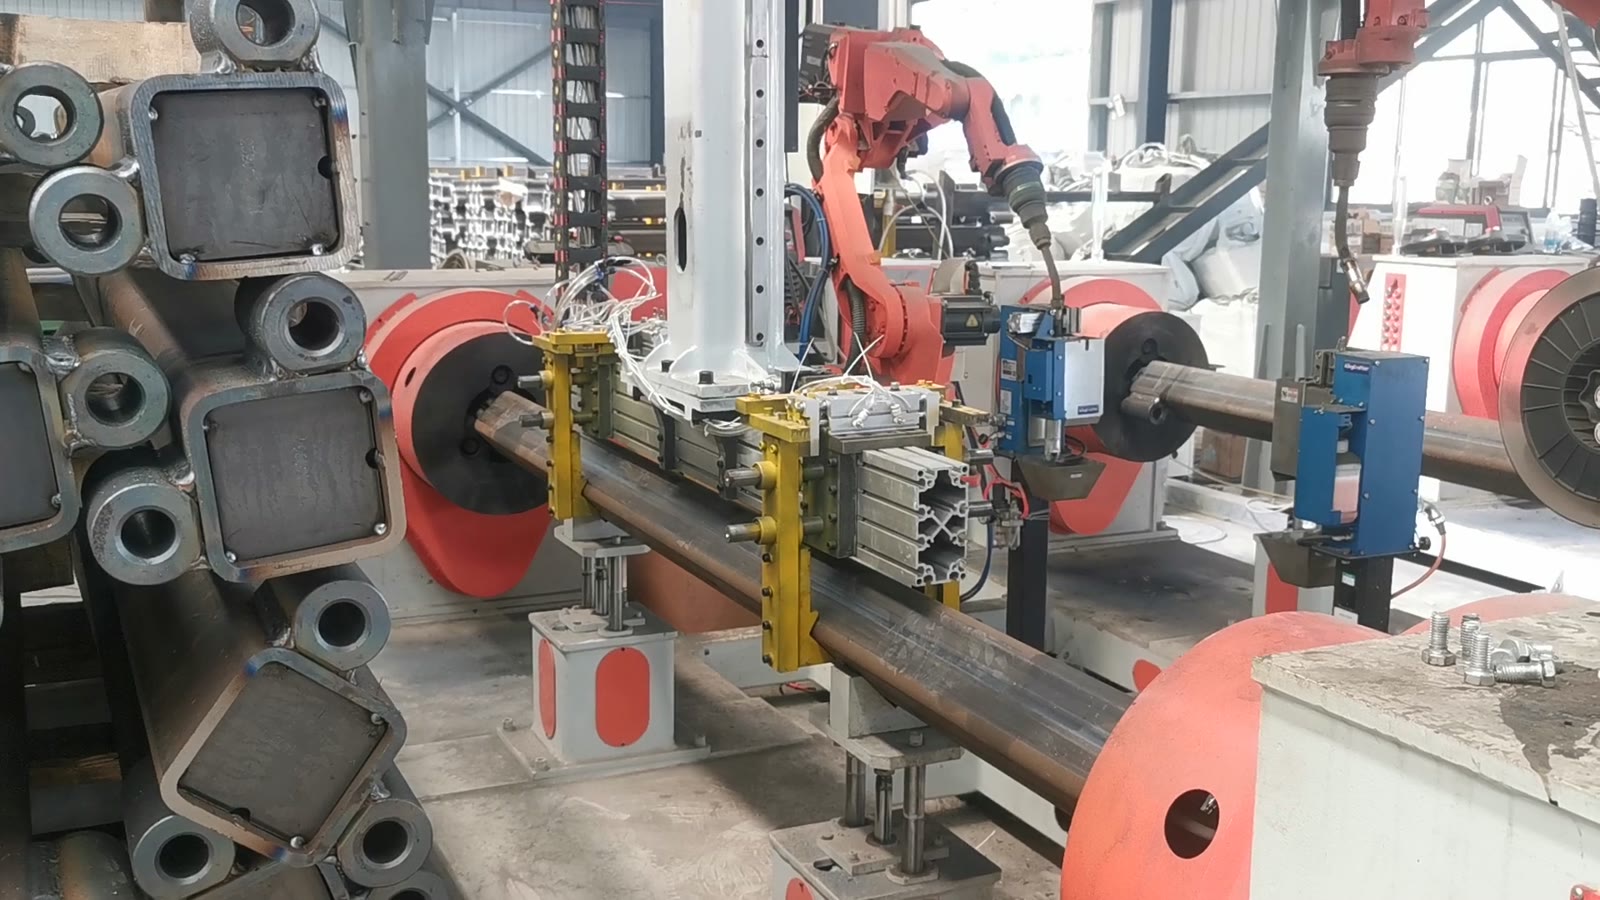
1. Нехай вагу витримує прилад та позиціонер
На великому елементі пристосування виконує дві функції одночасно: воно утримує деталь у правильному положенні відносно пальника та повертає її, щоб роботу не доводилося тягнутися навколо неї. Обидва завдання мають бути виконані до того, як пальник буде запалено.
Спочатку потрібно вирішити питання, як розташований елемент — з якими гранями та отворами він вирівнюється — і чи може позиціонер перемістити кожен шов у робочу зону робота без необхідності повторного затискання оператором на півдорозі.
2. Доведіть, що пальник може досягти кожного шва
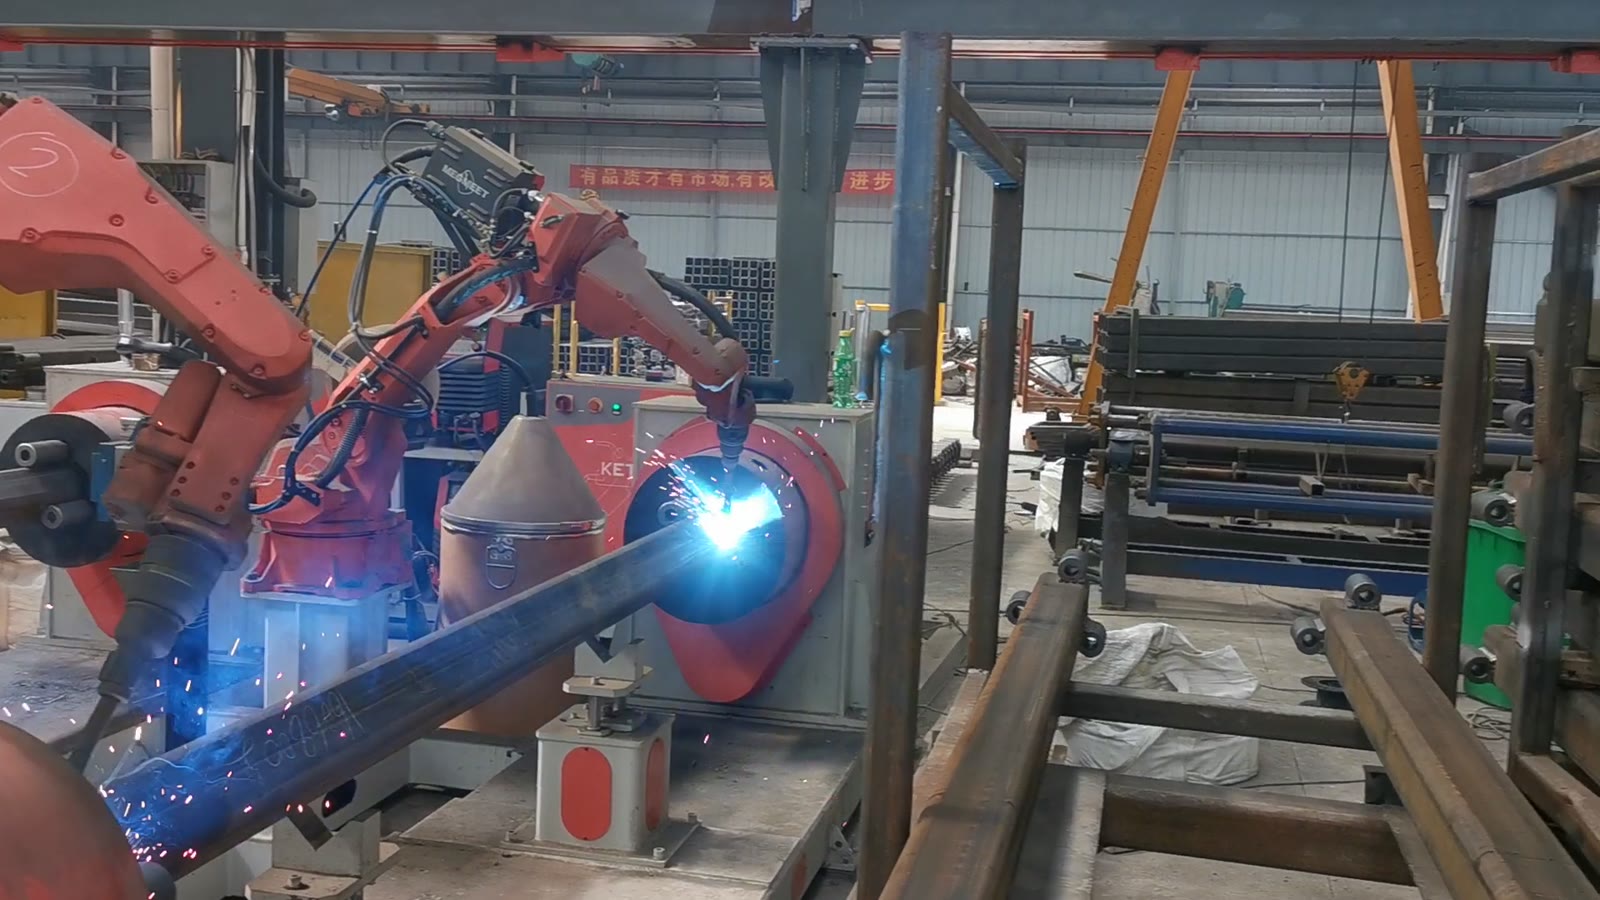
На довгому елементі питання досяжності — це не одне питання, а одне питання на шов. Звичайна поломка — це комірка, яка чудово зварює більшу частину деталі, а потім виявляє, що останній шов знаходиться за фланцем або затискачем, де пальник не може отримати чистий кут.
Що допомагає: перевіряти кут пальника на кожному шві під час проектування приладу, включаючи корпус пальника та кабель, а не лише наконечник; залишати запасну орієнтацію зап'ястя для швів поблизу рами приладу; та заздалегідь вирішувати, чи залишається шов, до якого пальник не може дістатися, ручним, чи його потрібно перекріпити.
3. Розподіліть роботу так, щоб жодна станція не чекала
Паралельні станції виправдовують себе лише тоді, коли всі роботи зайняті. Це означає узгодження станцій з потоком працівників — кран повинен мати можливість завантажувати та розвантажувати одну станцію, не перериваючи іншу, і жоден оператор не повинен ставати вузьким місцем для кількох роботів.
Практичні питання: скільки часу займає набір кожного шва порівняно з часом завантаження, чи може одна людина завантажити кілька станцій, і чи учасники прибувають у ритмі, який станції можуть впоратися.
Коли цей макет підходить — і коли варто придивитися уважніше
- Добре підходить: повторювані конструктивні елементи, довгі шви вздовж довжини деталі, розміри партій, що виправдовують використання спеціальних пристосувань, та деталі, достатньо важкі, щоб кран все одно їх переміщував.
- Оцініть далі: багато різних розмірів елементів (чи може один пристрій містити кілька номерів деталей, чи потрібні швидкозмінні пристрої?), шви на нижній стороні, які не може забезпечити один позиціонер, та допуски, які відрізняються між розрізаними елементами, тому зазори зміщуються від деталі до деталі.
FAQ
Чи потрібен цим учасникам позиціонер, чи робот може досягати будь-яких зон?
Позиціонер знаходить своє місце на важких деталях. Поворот елемента зазвичай легший і безпечніший, ніж просити робота перелізти через або під велику конструкцію, і він утримує пальник на шві під чистим кутом, замість того, щоб торкатися фланців.
Скільки роботів може керувати один оператор?
Це залежить від того, скільки часу займає навантаження на зварювання. Якщо пристосування швидко затискається, а кран справляється з важким підйомом, одна людина може завантажити та вирівняти кілька станцій, поки роботи зварюють; якщо кожному учаснику потрібно багато ручного налаштування, оператор стає вузьким місцем, а додаткові роботи чекають.
Що визначає цикл тут?
Довжина швів, скільки разів позиціонер має обертатися між ними та чи можуть усі станції працювати одночасно. Надішліть креслення елементів із позначеними швами, і ми зможемо оцінити це.
Отримайте макет та оцінку часу циклу
Надішліть нам:
- Креслення елементів з позначеними швами та перевіреними розмірами
- Розміри перерізу, товщина стінки та матеріал
- Кількість варіантів і як часто ви їх змінюєте
- Добовий або річний обсяг та графік змін
- Фотографії або розміри площі підлоги та розташування крана
Ми надамо вам пропозицію щодо розташування станції та оцінку часу циклу.
Надішліть креслення вашої деталі → або електронною поштою sales@evsrobot.com
Відеозапис знятий на виробничому майданчику партнера. Дані про час циклу, поточний струм та витратні матеріали з цього майданчика не є публічними та тут не наводяться.