
Для керівників, які завершують роботу, обираючи першу сферу автоматизації. Корисним порівнянням рідко є «людина чи робот для кожної деталі». Чистова верстата можуть отримувати повторювані деталі з чітко визначеною кромкою, випадковими сильними задирками, кілька сімейств деталей та одноразові ремонти. Це різні роботи. Перше роботизоване завдання повинно мати розташування заготовки, маршрут контакту та умову приймання, які можна повторювати в реальному вхідному діапазоні. Залишайте винятки видимими, замість того, щоб усереднювати їх у перспективний демонстраційний цикл.
Перш ніж вибрати робота, розберіться, що змінюється
Коли досвідчений оператор змінює кут або витримку, запитайте, чому. Чи був жернов більшим, чи деталь була розміщена інакше, чи був абразив зношеним, чи відрізнявся необхідний зовнішній вигляд? Ці причини вимагають різних способів усунення. Помилка розташування вимагає кращого представлення або сприйняття. Широкий діапазон вхідних жерновів може вимагати обмеження процесу вище за течією або окремого проходу для видалення великої кількості матеріалу. Абразивний знос може вимагати певного методу заміни або компенсації. Косметичний ремонт з новою оцінкою кожної деталі може залишатися ручним, доки його не можна буде описати як вужче завдання.
| Робота надходить на лавку | Перший маршрут процесу | Докази, які можуть змінити маршрут |
|---|---|---|
| Сімейство деталей, що повторюється, стабільна база, визначена область та прийняття | Спробуйте автоматизований фінішний пропуск | Найгірший очікуваний вхідний товар, погана посадка або зношений абразив порушують вікно приймання |
| Здебільшого повторювані деталі з випадковими сильними задирками або поверненнями | Автоматизуйте прохід через стайню; окремо винятки з маршруту | Винятки споживають достатньо часу або переналаштувань, щоб передбачувана потужність робота більше не задовольняла попит. |
| Одноразова геометрія або обробка, яка змінюється з кожним завданням | Зберігайте кваліфіковану ручну роботу або визначте меншу повторювану сім'ю | З'являються спільні дані, повторювана область контакту та критерій завершення, що підлягає перевірці |
Це умови маршруту, а не універсальні граничні значення розміру партії. Для економічного порівняння потрібен фактичний склад та вартість прийнятої деталі, а не вигаданий термін окупності.
Виберіть, що має подати робот: деталь чи абразив
Робот може переносити невелику, безпечно захоплену деталь до нерухомого колеса або стрічки. Це концентрує абразивні станції в одному місці, але робить центральними для конструкції поверхню захоплення деталі, опорну точку кріплення, кут розташування інструменту та безпечне звільнення. Як варіант, робот може переносити абразивний інструмент до більшої нерухомої деталі; це змінює проблему досяжності, навантаження на інструмент, кабелю та податливості. Одну конфігурацію не можна вибрати виключно на основі кількості корисного навантаження робота.
На відеозаписі застосування видно, як помаранчевий робот змінює своє кінцеве положення поруч із нерухомим шліфувальним обладнанням типу круга або стрічки, а поруч знаходяться невеликі металеві деталі. Це корисна ілюстрація питання проектування деталі з нерухомим абразивом. На відео не показано оброблену поверхню, кількість видаленого матеріалу, систему контролю зусилля або результат ручного порівняння.
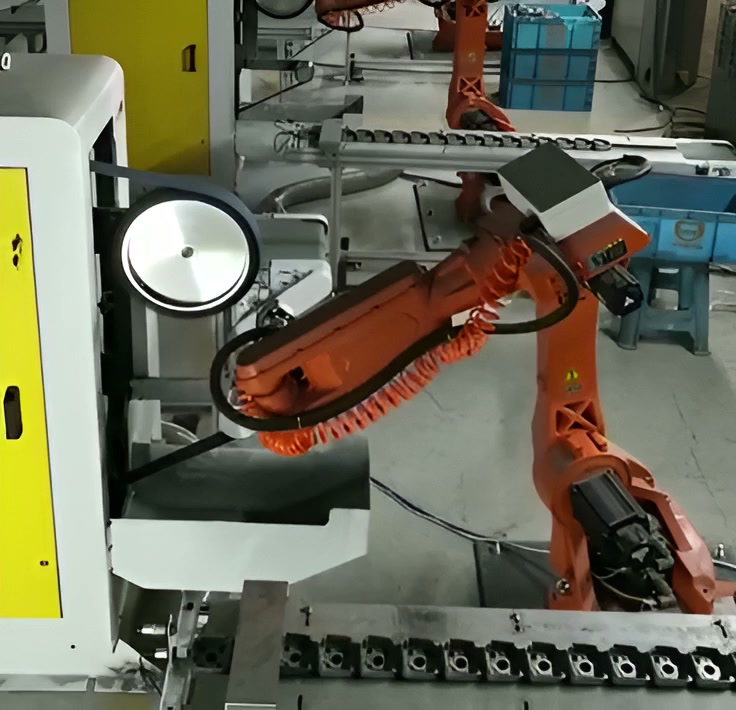
00:05 — Помаранчевий робот розташований поруч із стаціонарною абразивною станцією; знизу видно невеликі металеві деталі.
Для запропонованого маршруту з частковим утриманням запитайте, що розміщує та утримує деталь, і які поверхні приховує метод захоплення. Для маршруту з інструментальним утриманням запитайте, як абразив досягає потрібної області, не втрачаючи контролю контакту. Сумісний або активно керований контактний пристрій може бути розміщений у різних частинах комірки; його наявність та ефект повинні бути визначені та перевірені. Плавний рух робота сам по собі нічого не говорить про постійну силу шліфування.
Визначте вікно процесу, а не ідеальний зразок
Абразивна обробка залежить від контактної сили, кута, швидкості та самого абразиву. Знос може змінити геометрію колеса або ременя та його поведінку під час різання. Тому вікно приймання вимагає як варіації вхідної деталі, так і варіації терміну служби абразиву. Пропозиція, яка проходить новий, легкий зразок, відповідає лише на один аспект проблеми.
Почніть з фактичного креслення деталі та вимог покупця до обробки. Визначте місце/край для обробки, допустимі залишки задирок або зовнішній вигляд обробки, а також будь-які розміри, які не повинні бути пошкоджені. Зберіть звичайні вхідні деталі та узгоджені приклади з високим рівнем задирок або варіацією положення. Для кожного випадку запишіть, як деталь розташована в пристосуванні, яка контактна схема використовується та стан абразиву. Перевірте результат тим самим методом приймання, що й для виробництва. Якщо метод візуальний, узгодьте контрольні зразки та освітлення; якщо це вимірювання розмірів або поверхні, запишіть інструмент та обмеження.
| Пробне питання | Потрібне спостереження | Значення для маршруту |
|---|---|---|
| Чи можна деталь знайти та утримувати багаторазово? | Невдачі сидіння/утримання та переміщення опорної точки | Виправте презентацію або звузьте сімейство перед налаштуванням шляху шліфування |
| Чи може контакт видалити необхідний матеріал, не пошкоджуючи деталь? | Прийняті, недооброблені та переоброблені результати за звичайних та складних вхідних станів | Налаштуйте область дії контакту/абразиву/процесу або збережіть виняток на окремому маршруті |
| Чи витримає результат абразивне навантаження та зміни? | Результати нових, вживаних та майже змінених абразивних матеріалів; час та помилки під час реальної заміни сім'ї | Вкажіть роботу з обробки зносу та переналаштування в оцінці потужності |
Протокол судового засідання має бути окремо прийнятий перший прохід, прийнято після доопрацювання, лом та не представлено безпечноЦя відмінність запобігає помилковому прийняттю швидкого руху робота за швидкий прийнятий результат. Збій за найгіршої узгодженої вхідної умови не призводить до автоматичного відхилення всієї автоматизації: він може виправдати обмеження кількості задирок вище за течією, окремий крок видалення важких частин або ручний шлях винятків. І навпаки, високий рівень винятків може звести нанівець перевагу автоматизації лише легких деталей.
Порівняйте правильну одиницю потужності та вартості
Для кожного сімейства деталей запишіть поточний час ручного дотику та час перевірки/доробки; запропонований цикл завантаження робота та відвідуваність оператора; час кріплення, програмування та зміни абразиву, виділений для його партії; частоту перемикань; та приймання першого проходу для обох маршрутів. Потім порівняйте. прийняті деталі за заплановану годину та загальна вартість кожної прийнятої деталі використовуючи тарифи цього заводу. Короткий хід шліфування робота не є низьковитратним результатом, якщо кожна деталь потребує ручного ремонту або кожна невелика партія вимагає тривалого переналаштування. Без цих спостережуваних вхідних даних, позначте концепцію як «спочатку зразок», а не стверджуйте про повернення інвестицій.
EVST може обговорити перший обсяг автоматизації на основі фотографій/креслень деталей, ділянок для обробки, репрезентативних вхідних варіацій, поточних зразків приймання та поєднання партій/переходів. Корисним результатом є визначене вікно процесу та маршрут винятків.
Пов’язані матеріали для читання EVST: Команда посібник з робочої станції для шліфування та полірування описує доступні макети та сімейства моделей. контакти та посібник з зносу глибше розглядає питання контролю процесів. У цій статті розглядається, який сегмент поточної ручної роботи заслуговує на автоматизоване випробування в першу чергу.