
Переміщення затискача для звільнення зварювального пістолета – це зміна пристосування, а не просто корекція траєкторії. Перш ніж затвердити його, порівняйте, як розташовані типові деталі, як вони реагують на затискання та що відбувається, коли їх відпускають без зварювання. Потім перевірте реальну траєкторію пістолета. Цей порядок допомагає відрізнити проблему з утриманням від зміни, яка з'являється лише після зварювання.
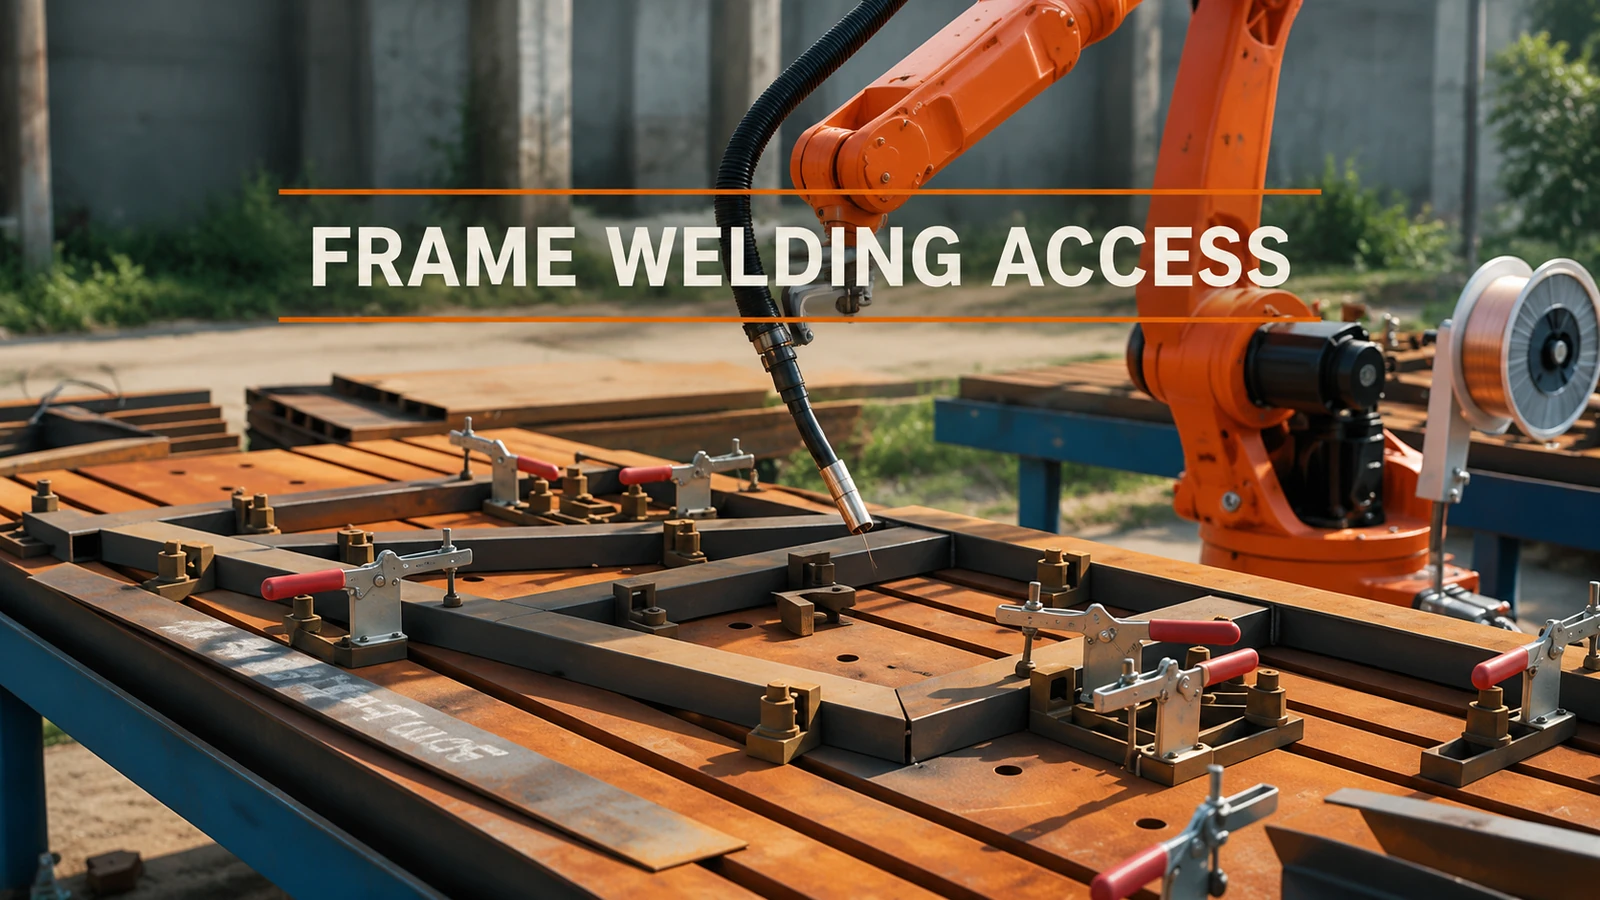
У цьому прикладі показано, як помаранчевий робот зварює прямокутний компонент на довгому столі з червоними затискачами навколо заготовки. Для запропонованої редакції затискачів на такому типі пристосування корисним питанням для схвалення є те, чи зберігає нове розташування посилання на деталь, одночасно відкриваючи необхідний робочий простір.
Основний фільм EN 00:24 — пістолет на стику затиснутого прямокутного компонента.
Запишіть, що ще має робити переміщений затискач
На фотографії або кресленні пристосування позначте початкове положення контактної площадки, запропоноване положення та опори під ним. Визначте фіксуючі контакти, які визначають положення деталі, окремо від затискача, який утримує її біля них.
Нова подушка повинна тиснути на відповідну опору або локатор, а не згинати непідтриманий проміжок. Віддалення її від пістолета також може віддалити її від цієї опори. Збільшення зусилля для закриття видимого зазору може приховати проблему з посадкою, а не вирішити її.
Ведіть облік запланованого стану вхідної деталі та елементів з'єднання або встановлення, які повинні зберігати своє положення. Використовуйте ті самі орієнтири до та після зміни. В іншому випадку, іншу настройку вимірювання можна помилково прийняти за покращення пристосування.
Порівняйте холодні стани перед створенням дуги
З урахуванням запропонованого розташування використовуйте контрольоване випробування без зварювання, щоб зафіксувати послідовність, наведену нижче. Застосовуйте узгоджені критерії продукту; не винаходьте універсальний зазор або обмеження руху.
| стан | На що звернути увагу при порівнянні тих самих посилань | Яке занепокоєння спонукає вас дослідити |
|---|---|---|
| Частина встановлена, затискачі відкриті | Контакт із передбачуваними опорами та локаторами; місце розташування суглоба | Стан вхідної деталі, шлях посадки або перешкода для контакту |
| Затискачі закриті | Чи збережено посилання; зміни в з'єднанні, контакті опори або формі деталі | Розташування колодки, опора під нею та застосована утримуюча дія |
| Хомути відпущені, але все ще не зварені | Чи повертається деталь до попередньої форми, чи зберігає її змінену; чи можна її видалити звичайним способом | Рух, пов'язаний із затисканням, та послідовність завантаження/звільнення |
Повторіть це порівняння з репрезентативними вхідними деталями, включаючи варіації, які прилад має прийняти. Особливо пряма майстер-деталь може пропустити проблему, яка виникає під час завантаження наступної партії.
Якщо під час цього холодного випробування вже відбувається рух або вигин, почніть з контакту, опори та затискання. Зміна послідовності зварювання не може пояснити рух, який відбувся до будь-якої дуги. Запишіть спостереження, перш ніж коригувати іншу змінну.
Звірте маршрут руху зброї з фактичними станами зберігання
Після того, як посадка та утримання стануть прийнятними, перевірте підхід, рух вздовж з'єднання та відведення, використовуючи повну запропоновану зону герметичності пістолета. Враховуйте рух між окремими з'єднаннями. Маршрут, який проходить повз відкрите пристосування, може не проходити повз закриті затискачі.
Якщо пропозиція відкриває затискач під час послідовності, запишіть, що продовжує знаходити та утримувати збірку в цьому стані. Розглядайте це як окрему схему для перевірки, а не як тимчасове приховування затискача в моделі. Перевірка контрольованого шляху повинна використовувати відповідні фізичні стани затискача.
Проводьте випробування зварювання окремо від приймання холодного герметизації.
Після холодних перевірок проведіть відповідне випробування зварювання та перевірте необхідні характеристики після випуску, використовуючи ті самі зразки. Якщо холодна послідовність була прийнятною, але зварений вузол відрізняється, перегляньте разом посадку, послідовність кріплення та умови зварювання. Порівняння показує команді, де вперше з'являється зміна; воно не робить певною одну причину.
Запис про зміни, на якому можна ґрунтуватися, пов'язує редакцію затискача зі спостереженнями за холодним станом, перевіреним маршрутом пістолета та подальшим зварним зразком. Для обговорення EVST надішліть фотографії затискачів до та після, місця опор та елемент, який має залишатися на місці. Це корисніша відправна точка, ніж некваліфіковане прохання «звільнити місце для пістолета».