
Трансформатор Танк Автоматизація зварювання
Координуйте локалізацію швів, програмування, доступ роботів та переміщення матеріалів навколо реального бака трансформатора, а не навколо типового списку обладнання.
EVST налаштовує зовнішні та внутрішні зварювальні станції для заготовок баків трансформаторів, а потім пов'язує остаточну архітектуру, процес зварювання та метод приймання з вхідними даними проекту.
Визначте обсяг перед тим, як визначити розмір проекту
Визначте резервуар, з'єднання, потік матеріалу та метод приймання перед визначенням розміру обладнання. Корисне навантаження, виліт, товщина, швидкість та пропускна здатність потім узгоджуються з обраною архітектурою проекту.
Кожна форма перевіряється за її реальною картою швів та планом кріплення.
Послідовність адаптована до фактичного плану будівництва резервуара та доступу до нього.
Робочий процес охоплює резервуар від зовнішнього до внутрішнього зварювання.
Датчики допомагають знаходити шлях зварювання там, де цього вимагають варіації припасування.
Обраний метод залежить від геометрії, кріплення, калібрування та обсягу перемикання.
Архітектура вибирається з урахуванням потреб доступу, орієнтації та потоку матеріалів.
Сімейства танків, які можна розділити за допомогою огляду заявки
Кожне сімейство заготовок змінює доступ до шва, кріплення, орієнтацію та маршрут між зовнішнім та внутрішнім зварюванням.
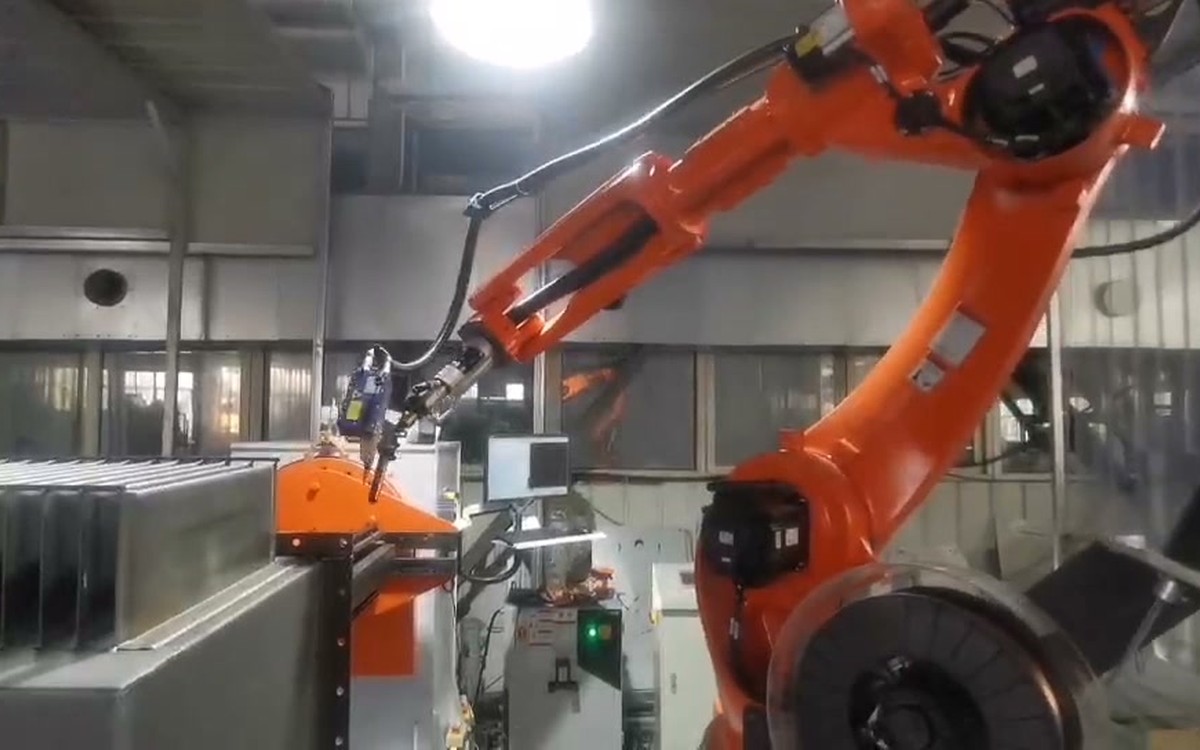
Прямокутні резервуари
Перевірте шви бічних стінок, кути, гофровані секції та орієнтацію, необхідну для стабільного доступу до пальника.
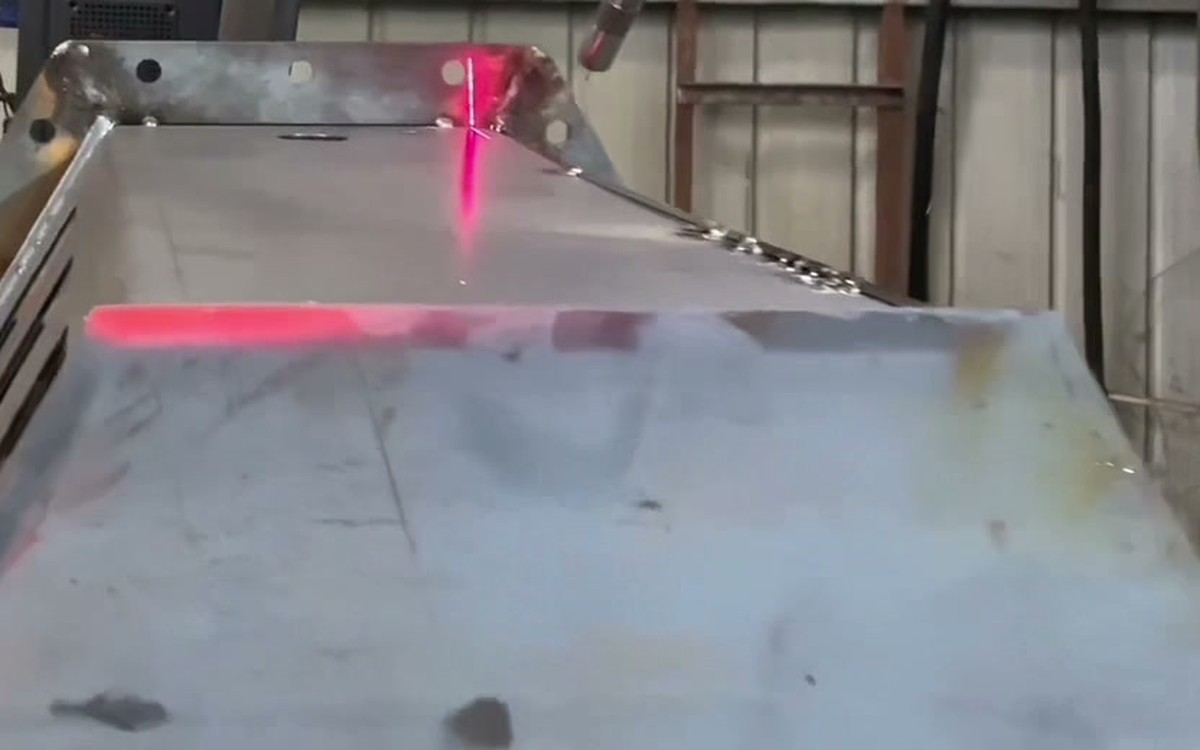
Трикутні резервуари
Генерація траєкторії плану, локалізація лазера та доступ навколо змінних граней та внутрішньої геометрії.
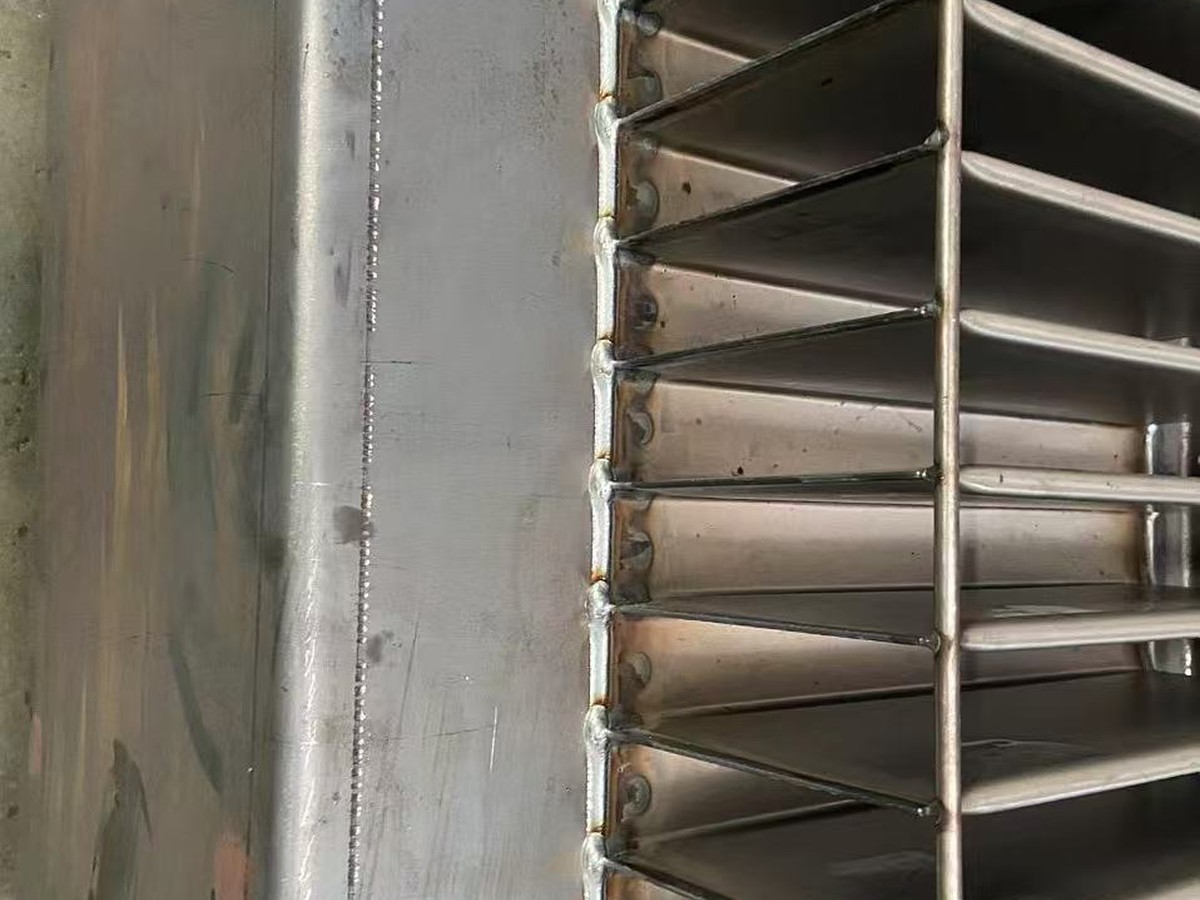
Резервуари з гофрованими стінками
Відокремте безперервні шви стінок від з'єднань ребер та вирівняйте траєкторію зварювання по повторюваній геометрії.
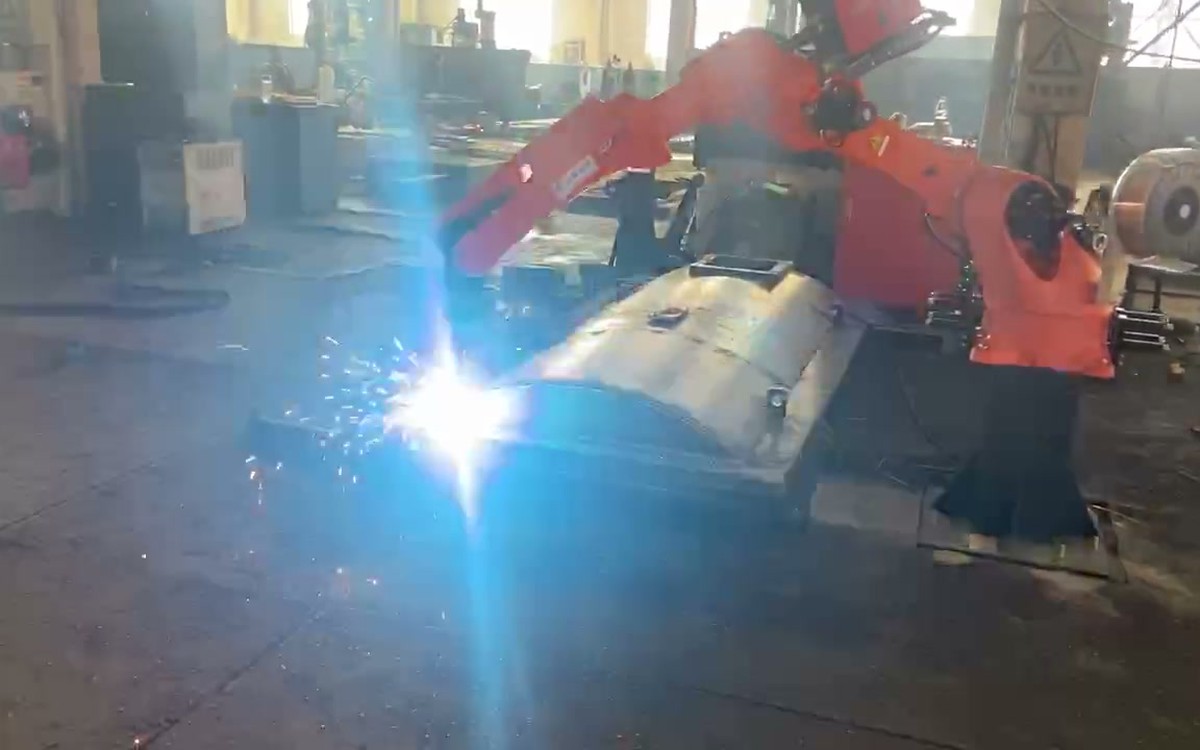
Кришки баків
Перегляньте криволінійні шви кришки, отвори, фланці та орієнтацію кріплень, необхідну для вибраного дизайну кришки.
Перетворіть процес збірки резервуара на спостерігані етапи зварювання
Процес розбитий на етапи обробки заготовки, тому доступ робота, кріплення та приймання можна перевіряти на кожному етапі, а не ховати їх в одному довгому описі виробництва.
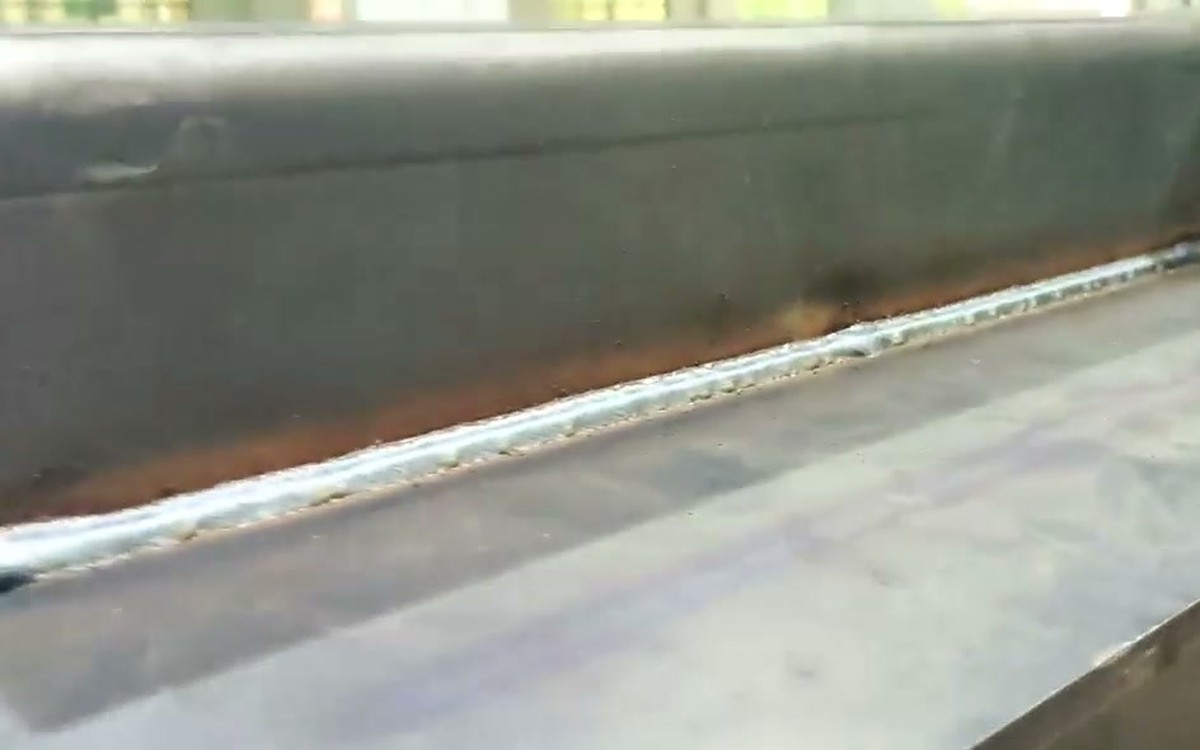
Зварювання днища резервуара
Встановіть опорні точки та завершіть заплановані нижні шви, перш ніж пізніша геометрія резервуара обмежить доступ.
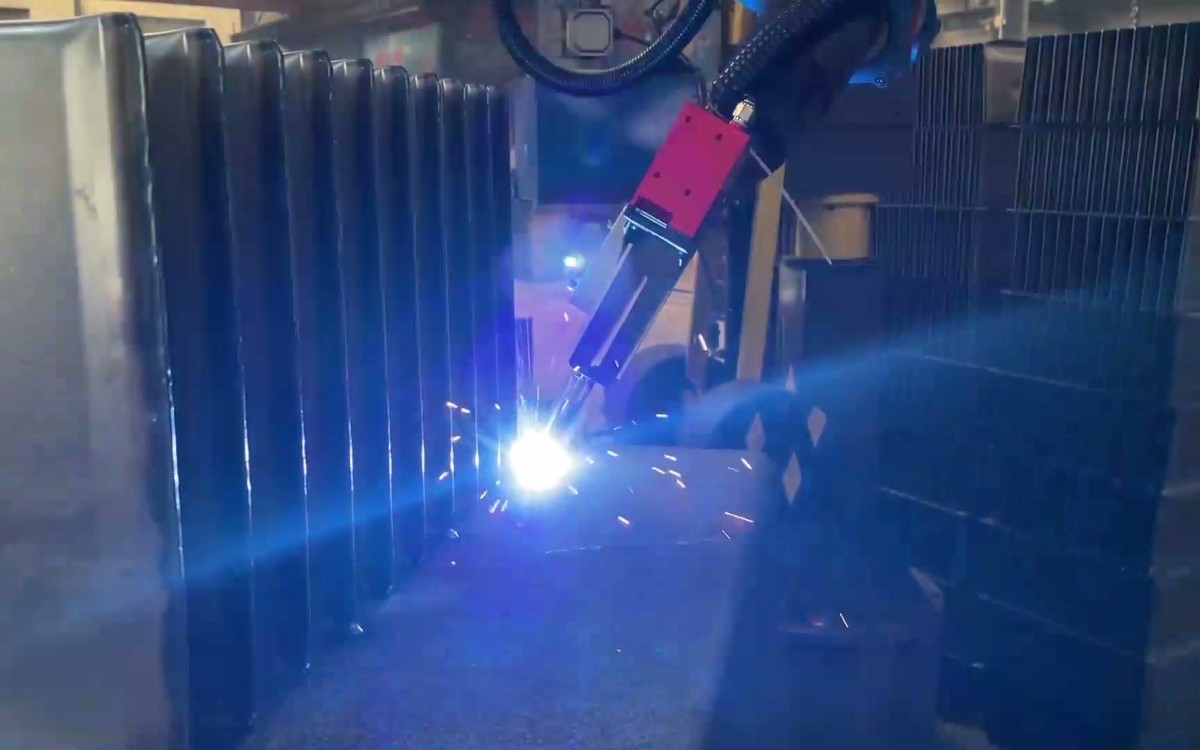
Стіни та ребра армування
Координуйте стіну, арматуру та гофровані профілі з контролем кріплення та досяжною орієнтацією зварних швів.
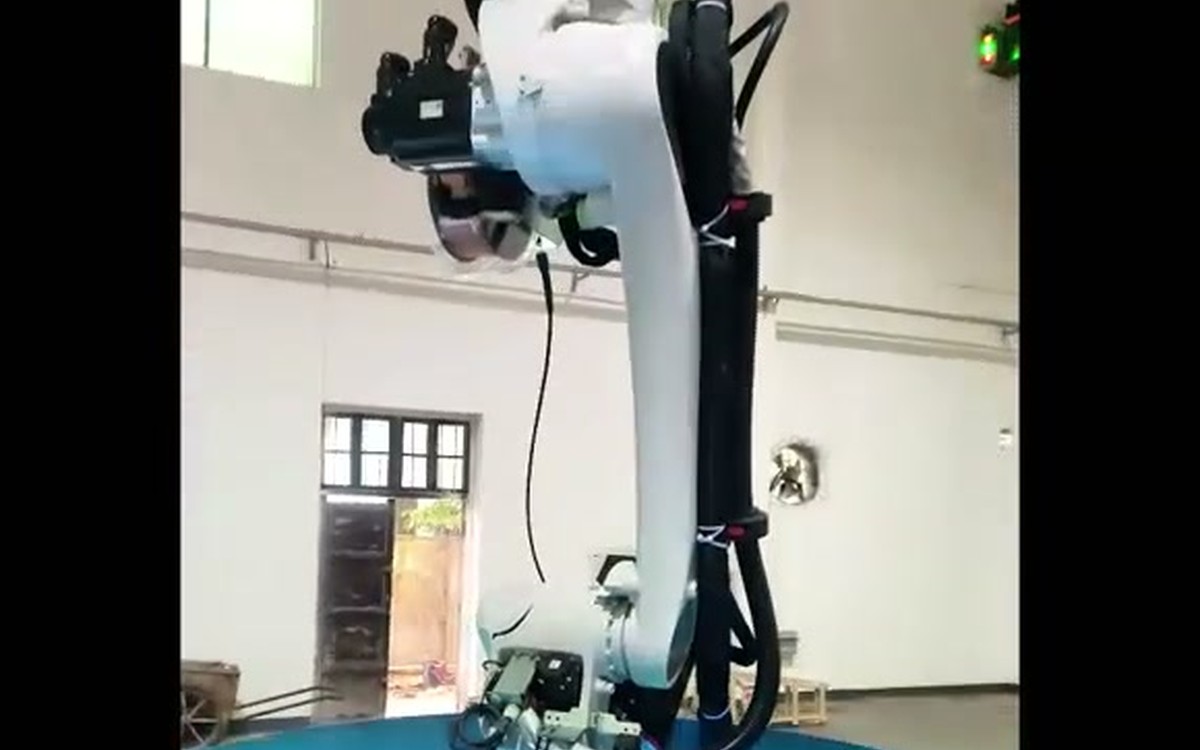
Внутрішнє зварювання
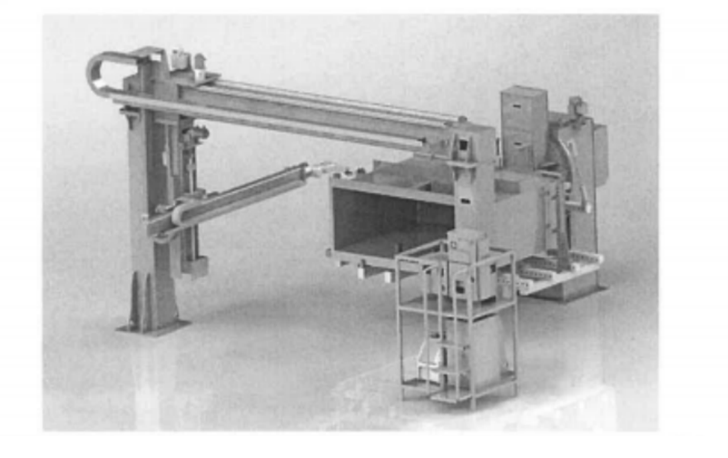
Використовуйте вибране розташування перевернутої, колонної або осі руху, щоб дістатися до внутрішніх швів, визначених у технологічному плані.
Зовнішнє зварювання, перенесення та внутрішнє зварювання
Забезпечте видимість ручних та автоматизованих етапів, починаючи від прихваткового зварювання та палетування, а також переміщення AGV, розвантаження краном, ремонтного зварювання та перевірки на герметичність.
Весь паливний бак та ребра армування необхідно зварювати вручну точковим способом та розміщувати у визначеному місці на спеціальному піддоні.
Спеціальний піддон розміщується на призначеному стелажі для піддонів і очікує, поки AGV передасть його до робота-зварювальника зовнішньої зварювальної станції для повного зварювання.
Після завершення зовнішнього зварювання, AGV передасть його до робота внутрішньої зварювальної станції для повного внутрішнього зварювання.
Після завершення внутрішнього зварювання, AGV транспортує його до місця розвантаження, а ручний кран знімає паливний бак і поміщає його в зону ремонтного зварювання, після чого виконується ручна перевірка на герметичність ремонтним зварюванням. AGV автоматично повертається до зони завантаження для очікування.
Визначте кожен компонент за його завданням
Остаточна калькуляція обладнання залежить від конкретного проекту. Ці ролі компонентів показують, що необхідно узгодити, перш ніж будуть підтверджені моделі, кількість та значення продуктивності.
| Компонент | Відповідальність у заявці |
|---|---|
| Зварювальний робот та технологічний пакет | Зберігайте запрограмований шлях пальника та вибраний процес дугового зварювання в середовищі захисного газу навколо визначених стиків. |
| Локалізація або відстеження лазерного шва | Визначте зварні елементи та корекцію шляху опори там, де потрібно виконати вимірювання для узгоджених умов прилягання. |
| Колона, портал або вісь переміщення | Розширити доступ через поверхні резервуара та у внутрішню зону зварювання. |
| Позиціонер та спеціальне пристосування | Тримайте резервуар відносно узгоджених точок відліку та розташуйте шви у зручному для роботи положенні. |
| Потік піддонів та AGV | Переміщуйте заготовку між положеннями завантаження, зовнішнього зварювання, внутрішнього зварювання та розвантаження. |
| Контрольні елементи та межі безпеки | Координувати рух, блокування, стани відновлення та кінцеву захищену операційну область. |
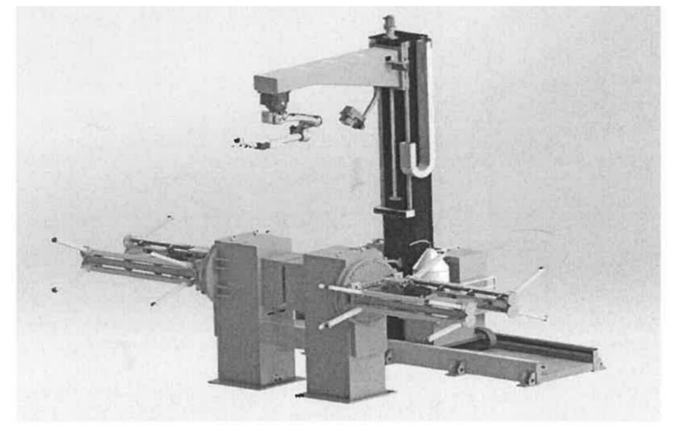
Випробування на герметичність належить до виробничого плану
Не відокремлюйте зварювання від перевірки герметичності
Існуючий робочий процес передбачає ручне ремонтне зварювання та випробування на герметичність після розвантаження. Тому в проекті слід визначити, як реєструються зовнішній вигляд зварного шва, безперервність шва, вимоги до розмірів, розташування ремонтних робіт та випробування на герметичність.
Метод випробування, тиск, тривалість та протоколи приймання визначаються разом зі специфікацією замовника та затвердженою проектною документацією.
Потрібна зовнішня перевірка зварювальних процесів зсередини?
Надішліть креслення резервуара, послідовність з'єднань, спосіб завантаження, план приймання та наявну площу підлоги.
Зробіть межі автоматизації чіткими
Спочатку розгляд заявки
Перш ніж вибирати обладнання, почніть з резервуара, з'єднань, підгонки та методу приймання.
Інтегрована архітектура
Координуйте доступ робота, датчики, позиціонери, осі переміщення та потік матеріалів як єдину систему.
Цілі, що керуються валідацією
Прив'язати цілі циклу, зварювання та перемикання до реальних деталей та узгоджених меж випробувань.
Чіткі кроки ручного керування
Тримайте на видноті прихватки, маніпулювання краном, ремонтне зварювання та перевірку на герметичність.
Питання щодо зварювання трансформаторних баків
Які типи трансформаторних баків може охоплювати ця концепція автоматизації?
Рішення можна розглянути для прямокутних резервуарів, трикутних резервуарів, резервуарів з гофрованими стінками та кришок резервуарів. Остаточне покриття залежить від креслення, карти швів, концепції кріплення та досяжної орієнтації зварювання.
Як з'єднані зовнішні та внутрішні зварювальні станції?
У робочому процесі використовується спеціальний піддон та переміщення за допомогою AGV. AGV доставляє резервуар на зовнішнє зварювання, переміщує його на внутрішнє зварювання, а потім переміщує його на розвантаження перед ремонтним зварюванням та перевіркою на герметичність.
Чи потребує новий тип резервуара повного перенавчання?
Не обов'язково. Автономне програмування, сканування вузлів швів та лазерна локалізація можуть зменшити обсяг навчання на комірці, але результат залежить від якості моделі, повторюваності приладу, калібрування, датчиків та узгодженого обсягу перемикань.
Як перевіряється герметичність після зварювання?
Процес включає етап ручного ремонтно-зварювального обладнання та перевірки на герметичність після розвантаження. Метод випробування, тиск, тривалість, поріг приймання та формат запису мають бути визначені затвердженими вимогами замовника та проекту.
Що мені слід надіслати на розгляд заявки?
Надішліть креслення резервуара, карту з'єднань, матеріал та товщину, умови підгонки та прихваткового зварювання, очікувані варіанти, метод навантаження, визначення цільового виходу, план перевірки та випробування на герметичність, комунікації та доступну площу.
Почніть з креслення бака трансформатора
EVST може використовувати дані про заготовку, послідовність швів, потік матеріалів та план приймання для перевірки практичної архітектури зовнішнього та внутрішнього зварювання, перш ніж будуть зафіксовані параметри, характерні для проекту.