
Робототехніка Робоча станція для зварювання осей
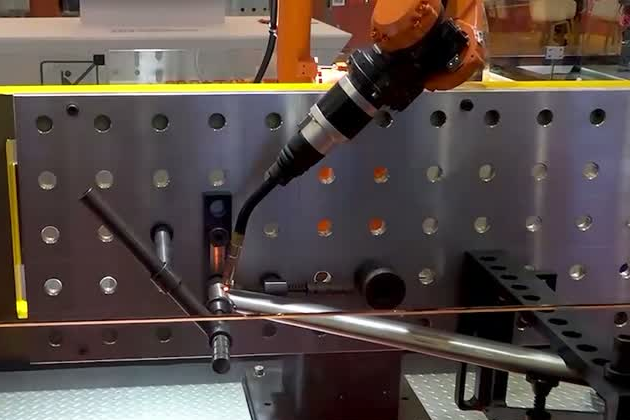
EVST налаштовує робота, зварювальний пакет, позиціонер та пристосування відповідно до фактичного компонента осі, геометрії з'єднання та виробничого маршруту.
Почніть з однієї робочої станції, додайте функції охоронюваної комірки, необхідні вашому заводу, або підключіть кілька станцій до виробничої лінії після визначення завантаження, перевірки та потоку матеріалів.
Що визначає робоча станція зварювання осей
Побудуйте комірку навколо осі та її шарнірів
Автоматизація зварювання осей працює найкраще, коли визначення компонента керує проектуванням. EVST відмічає зварні шви, точки обробки, опорні точки кріплення та маршрут контролю перед фіксацією розташування обладнання.
Визначте, що має зварювати станція
Назвіть компонент осі, визначте кожне виробниче з'єднання та запишіть, куди має підходити пальник. Геометрія корпусу, кронштейни, шви та обмеження доступу формують положення робота та необхідність обертання заготовки.
- Перегляд креслення та орієнтація компонентів
- Послідовність, процес та критерії прийнятності з'єднань
- Варіація посадки та умова прихваткового зварювання
Презентуйте повторювану заготовку
Пристрій встановлює опорні точки та забезпечує стабільність збірки під час навантаження та зварювання. Позиціонер розташовує кожен шов під корисним кутом, зберігаючи доступ для пальника, кабелів та завдань обслуговування.
- Напрямок завантаження та досяжність оператора
- Послідовність затискання та спосіб перемикання
- Обертання, зазор та прокладання кабелю
Координація руху зі зварювальним пакетом
Шлях робота, рух заготовки та параметри зварювання повинні працювати як єдиний процес. EVST планує запуски, зупинки, переходи, доступ до пальника, очищення та відновлення навколо послідовності з'єднання, замість того, щоб розглядати робота як ізольований пристрій.
- Координація робота та позиціонера
- Обслуговування пальника та доступ до витратних матеріалів
- Стратегія зондування там, де цього потребує суглоб
Узгодьте, як будуть перевірятися результати
Корисний план приймання відокремлює функції обладнання від якості деталі та обсягу виробництва. EVST узгоджує метод обробки з контролем зварних швів замовника, перевіркою розмірів, методом навантаження та узгодженими межами циклу.
- Маршрут контролю зварних швів та розмірів
- Сценарії випробування та відновлення виробничого процесу
- Перевірки безпеки та взаємодії оператора
Виберіть робочу станцію, комірку або виробничу лінію
Правильний масштаб залежить від того, скільки операцій потрібно з'єднати, як деталі входять і виходять, а також де відбувається перевірка або ручна робота.
| сформований | Найкраще підходить | Типовий фокус інтеграції | Питання планування |
|---|---|---|---|
| Робоча станція зварювання осей | Одна визначена зварювальна операція з локальним завантаженням та розвантаженням. | Робот, зварювальний пакет, позиціонер, пристосування та системи керування станцією. | Чи може один блок виконати необхідний комплект з'єднань і при цьому залишатися легким для завантаження? |
| Роботизована зварювальна комірка | Захищена зона автоматизації зі скоординованими виробничими функціями. | Охорона, блокування, доступ оператора, технологічні послуги та відновлення. | Які взаємодії, точки обслуговування та функції безпеки належать до комірки? |
| Виробнича лінія зварювання осей | Кілька пов'язаних операцій із запланованим переміщенням та управлінням ліній. | Потік матеріалів, буфери, баланс станції, маршрутизація та нагляд за перевіркою. | Яка операція керує виходом лінії, і як деталі повинні переміщуватися між станціями? |
Чотири елементи, що формують зварювальну станцію
EVST об'єднує елементи руху, процесу та кріплення заготовки навколо необхідної траєкторії зварювання.
Зварювальний робот
Забезпечує граничну руху та орієнтацію пальника для визначених з'єднань. Вибір відповідає необхідним позам, доступу та навантаженню інструментів.
Зварювальний пакет
Поєднує джерело живлення, пальник, подачу дроту та технологічні інтерфейси, необхідні для обраного методу зварювання.
Позиціонер заготовки
Підтримує та обертає вузол осі, щоб робот міг досягати швів у продуктивному зварювальному напрямку.
Спеціальний прилад
Розташовує фактичні компоненти, встановлює опорні точки та підтримує контрольовану послідовність затискання та навантаження.
Від креслень до прийнятого виробничого процесу
Кожен крок перетворює вхідні дані програми на рішення станції, яке можна перевірити.
Що надіслати для корисного огляду осей
Компактний пакет застосувань дозволяє EVST зосередити першу концепцію на реальній заготовці, а не на припущеннях.
Визначення заготовки
Надайте складальний малюнок, перелік компонентів, карту з'єднань, матеріал, товщину та очікувані умови прилягання. Позначте критичні опорні точки та поверхні, які повинні залишатися доступними.
Маршрут виробництва
Опишіть завантаження, розвантаження, прихоплювальне зварювання, очищення, переналаштування, перевірку та ремонт. Вкажіть запланований графік змінності та межі, що використовуються для виробничого цільового показника.
План якості
Вкажіть метод приймання зварних швів, перевірку розмірів, підхід до відбору проб та очікуваний естетичний вигляд. Ці вимоги керують випробуванням процесу та відпрацюванням станції.
Інтеграція рослин
Вкажіть наявну площу, комунікації, інтерфейси вище та нижче за течією, доступ оператора та маршрут технічного обслуговування. Зверніть увагу на будь-які заплановані засоби керування переміщенням або на рівні лінії.
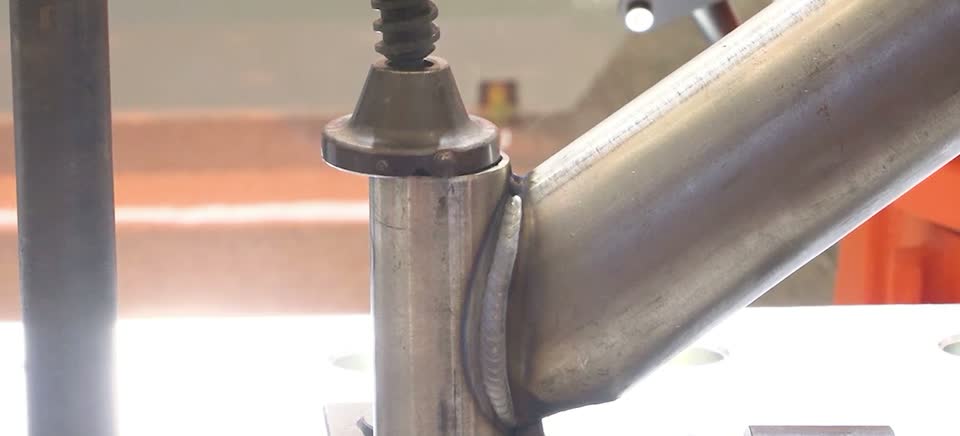
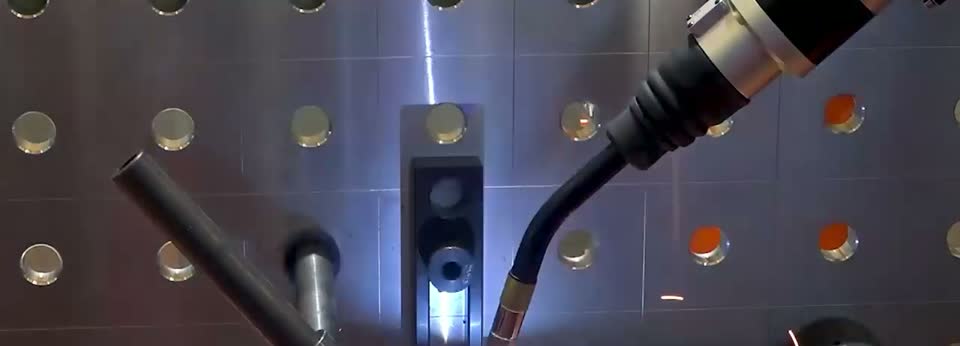
Роботизоване зварювання трубчастих рам велосипедів, електромобілів та мотоциклів
EVST застосовує скоординований рух робота та позиціонера до компактних, змінних траєкторій, що знаходяться навколо з'єднань трубчастої рами. Основними напрямками процесу є стабільний доступ до пальника, контрольований рух через переходи та обробка, що відповідає узгодженому стандарту приймання.
Підтвердьте продуктивність на фактичній заготовці
Остаточна концепція та план приймання пов'язують поведінку робота з деталлю, процесом та виробничим маршрутом замовника.
Терміни виробництва
Використовуйте один узгоджений годинник. Включіть відповідні етапи завантаження, зварювання, очищення, переналаштування, перевірки та відновлення, щоб результат відображав заплановану станцію.
Зварні шви та розміри
Перевірте весь процес. Підгонка, поведінка кріплення, центральна точка інструменту, підведення тепла, вимірювання та контроль – все це впливає на кінцевий результат.
Відповідальність за автоматизацію
Призначте кожну операцію. Визначте, які завдання завантаження, прихоплювального зварювання, перевірки, ремонту, шліфування та технічного обслуговування належать до автоматизації, а які залишаються за операторами.
Запитання щодо робочої станції зварювання осей
Яка різниця між робочою станцією, коміркою та виробничою лінією?
Робоча станція – це цілеспрямована виробнича одиниця. Зварювальна комірка додає захищену зону автоматизації, елементи керування та планову взаємодію з оператором. Виробнича лінія з'єднує кілька станцій завантаження, зварювання, інспекції або переміщення через потоки матеріалів та координацію на рівні лінії.
Яка інформація потрібна EVST для налаштування зварювальної камери осей?
Надішліть креслення деталі, карту компонентів та з'єднань, матеріал, товщину, умови з'єднання, процес зварювання, метод навантаження, виробничу мету, метод контролю, схему виробництва та комунікації. Ці вхідні дані дозволяють концепції відобразити реальну вісь та виробничий маршрут.
Як позиціонер підтримує зварювання осей?
Позиціонер підтримує та обертає заготовку, щоб робот міг підтримувати доступ до пальника та зручну орієнтацію зварювання. EVST вибирає формат позиціонера та рух навколо осі, пристосування, необхідних поз та послідовності обробки.
Як EVST підтверджує час циклу та якість зварювання?
Спочатку в проекті визначаються межі циклу та метод приймання. Потім EVST перевіряє рух, процес зварювання, послідовність навантаження та маршрут контролю з репрезентативними деталями, щоб результат можна було порівняти з узгодженими вимогами.
Чи може роботизоване зварювання зменшити вторинне шліфування трубчастих рам?
Це може зменшити ручну обробку, коли налаштований процес зварювання, стан з'єднання, рівень розбризкування та зовнішній вигляд шва відповідають критеріям прийнятності замовника. Підтвердження належить до випробування процесу для фактичного матеріалу каркаса та косметичного стандарту.
Почніть з креслення осі та методу приймання
Надішліть креслення компонента, карту з'єднань, матеріал, умови з'єднання, маршрут завантаження, виробничу мету, план перевірки та доступну площу підлоги. EVST використає ці дані для формування концепції робочої станції, охоронюваної комірки або підключеної лінії.