
Конфігурації робочих станцій зварювальних роботів: комірки, рейкові та портальні системи
Робоча станція зварювального робота поєднує роботів, зварювальне обладнання, засоби обробки заготовок, пристосування, елементи керування та захисні засоби відповідно до визначених виробничих потреб. Цей центр вибору порівнює чотири сімейства конфігурацій та направляє деталі, що стосуються конкретного застосування, на відповідні сторінки. Використовуйте посилання на сторінці, щоб перейти від обмежень заготовок до відповідної архітектури.
Почніть з розміщення заявки в одній з чотирьох сімейств
Кожна картка категорії використовує ті самі поля для визначення маршруту вибору. Числові значення та інженерні умови залишаються у відповідних розділах нижче.
Легкі та середні клітини
- Початкова форма
- Повторювані сімейства легких та середніх деталей
- Визначення руху
- Локальне перевертання, поворотне або багатоосьове позиціонування
- Наступний огляд
- Продовжуйте до маршруту конфігурації світла
Великі та високонавантажені станції
- Початкова форма
- Довгі, великогабаритні або масові заготовки
- Визначення руху
- Позиціонування з високим навантаженням та розширена досяжність робота
- Наступний огляд
- Продовжуйте рух до великої частини інженерного маршруту
Наземні, рейкові та портальні системи
- Початкова форма
- Довгі, широкі або високі зони поза межами однієї фіксованої позиції робота
- Визначення руху
- Рух робота по лінійних зовнішніх осях
- Наступний огляд
- Порівняйте чотири архітектури мобільних систем
Позиціонери та кріплення
- Початкова форма
- Деталі, що потребують стабільної орієнтації та повторюваного розташування
- Визначення руху
- Переміщення деталі та збереження зв'язків суглобів
- Наступний огляд
- Перегляд руху заготовки та меж утримання
Чотири обмеження визначають найкорисніший початковий маршрут
Почніть з обвідної та довжини заготовки, потім врахуйте комбіноване навантаження заготовки та пристосування в розрахунку позиціонування. Далі визначте осі руху та необхідне покриття робота по всій карті шва. Нарешті, звузьте архітектуру за процесом зварювання та формою з'єднання; назва конфігурації є лише відправною точкою для підтвердження проекту.
Конверт і довжина
Визначте, чи може одне фіксоване розташування робота покрити кожен необхідний шов.
Позиціонуюче навантаження
Розглядайте заготовку, кріплення та динамічну орієнтацію як одну задачу навантаження.
Осі руху
Розрізняють переміщення деталі, переміщення робота або об'єднання зовнішніх осей.
Застосовуваний процес зварювання
Екрануйте межі стику та обладнання для зварювання в захисному газі, аргонодуговому або лазерному середовищі.
Закриті конфігурації для повторюваних сімейств деталей
Коли контур заготовки та навантаження відповідають локальному перевертанню, горизонтальному обертанню, багатоосьовому позиціонуванню або підтримці передньої та задньої бабок, почніть з конфігурації на рівні комірки. На спеціальній сторінці порівнюється шість конфігурацій, враховуючи особливості проекту щодо кріплення, кількості роботів та рішень щодо захисту.
Конфігурації роботизованих зварювальних камер для легких та середніх заготовок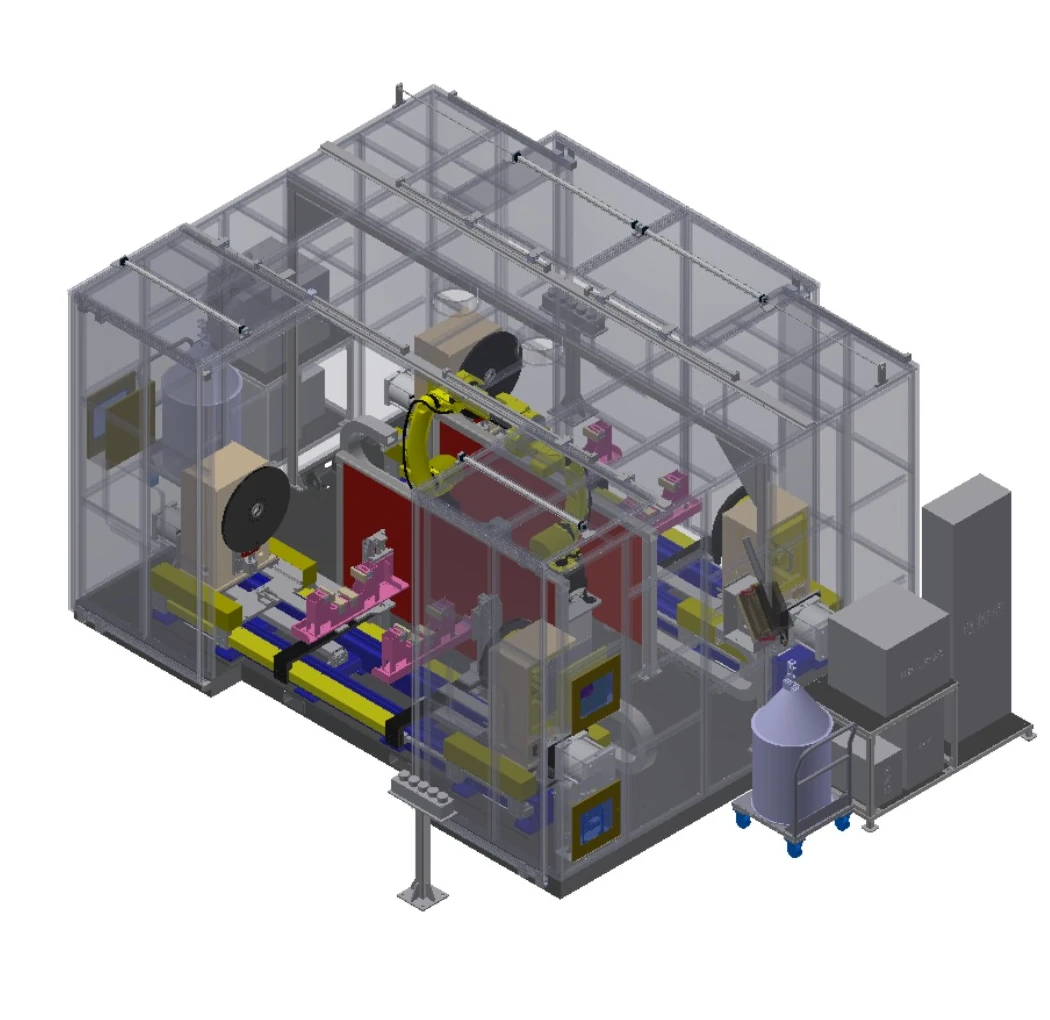
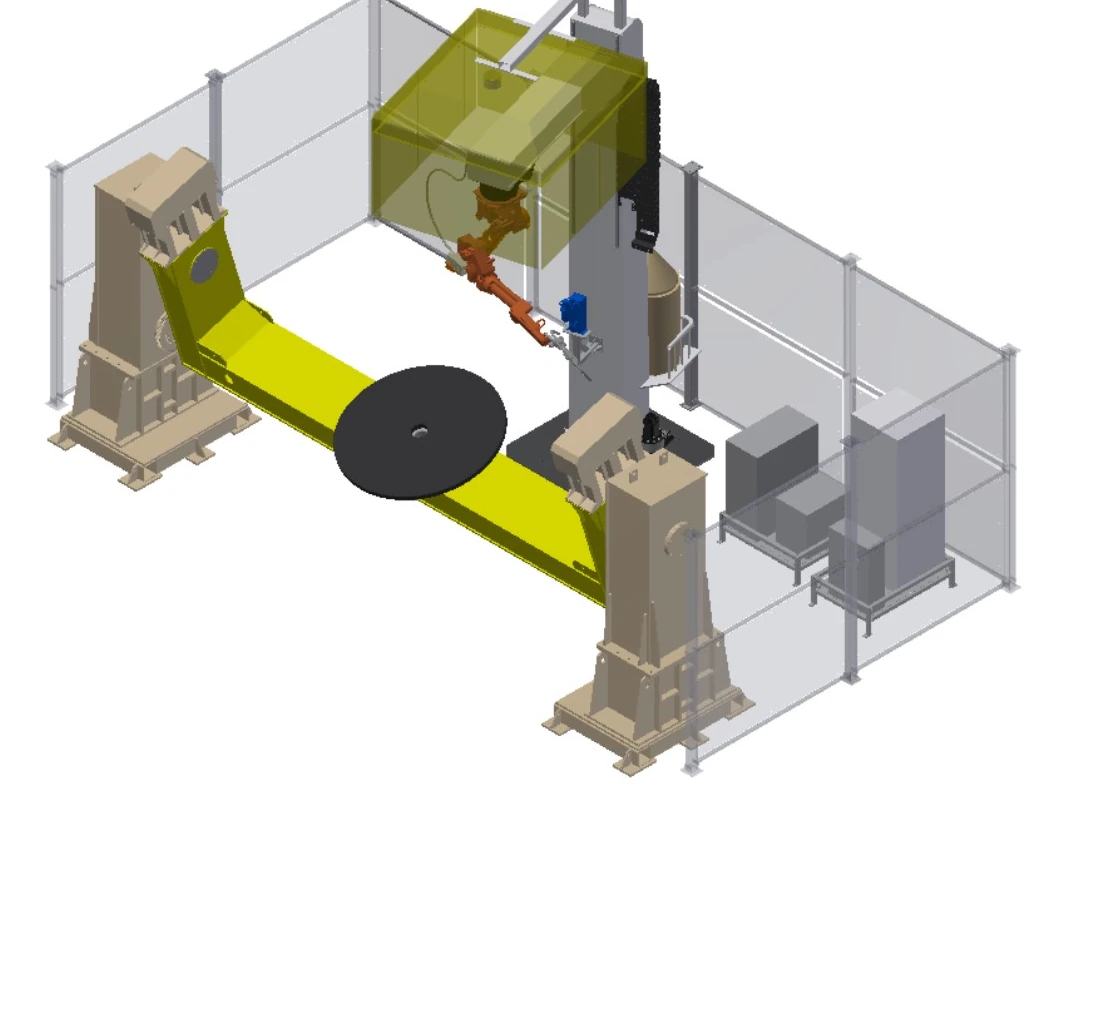
Спеціалізовані станції для обробки довгих, великих або масових деталей
Коли довжина, маса, діаметр обертання або метод навантаження перевищують звичайну оболонку комірки, починайте з обмежень опори, позиціонування, зовнішнього руху та захисту. На спеціальній сторінці представлено вісім інженерних відправних точок, а не фіксовані пакети обладнання.
Робочі станції зварювальних роботів великої потужності для великих та важких деталейЧотири архітектури наземної залізниці, небесної залізниці та порталу
Коли одна фіксована позиція робота не може покрити необхідну довжину, висоту або проліт, лінійні зовнішні осі переносять робота до зони шва. Ці чотири архітектури охоплюють вертикальне переміщення підлоги, перевернуте переміщення підлоги, багатоосьове переміщення під головою та широке покриття порталу.
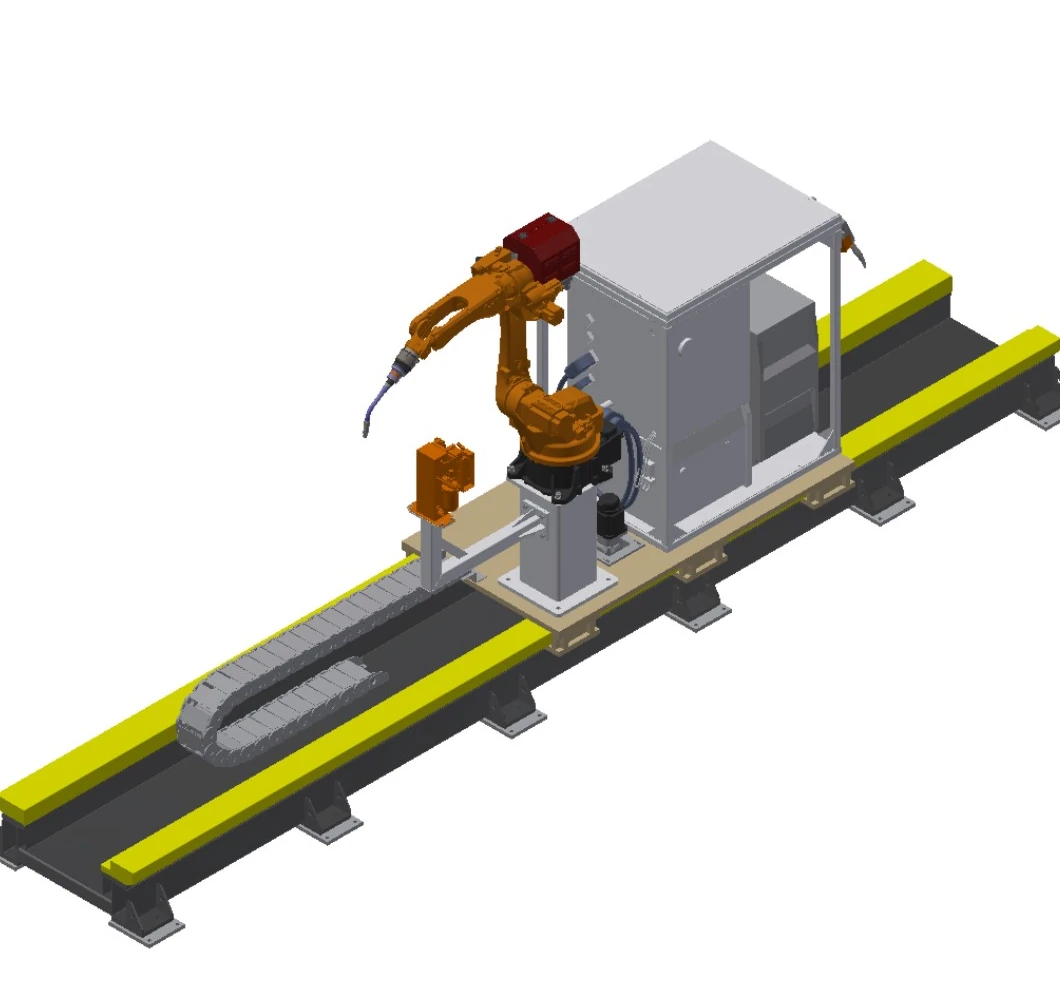
Вертикальна система зварювання наземних рейок
Розширює зону покриття робота вздовж довгих заготовок, утримуючи робота у вертикальному положенні на каретці, встановленій на підлозі.
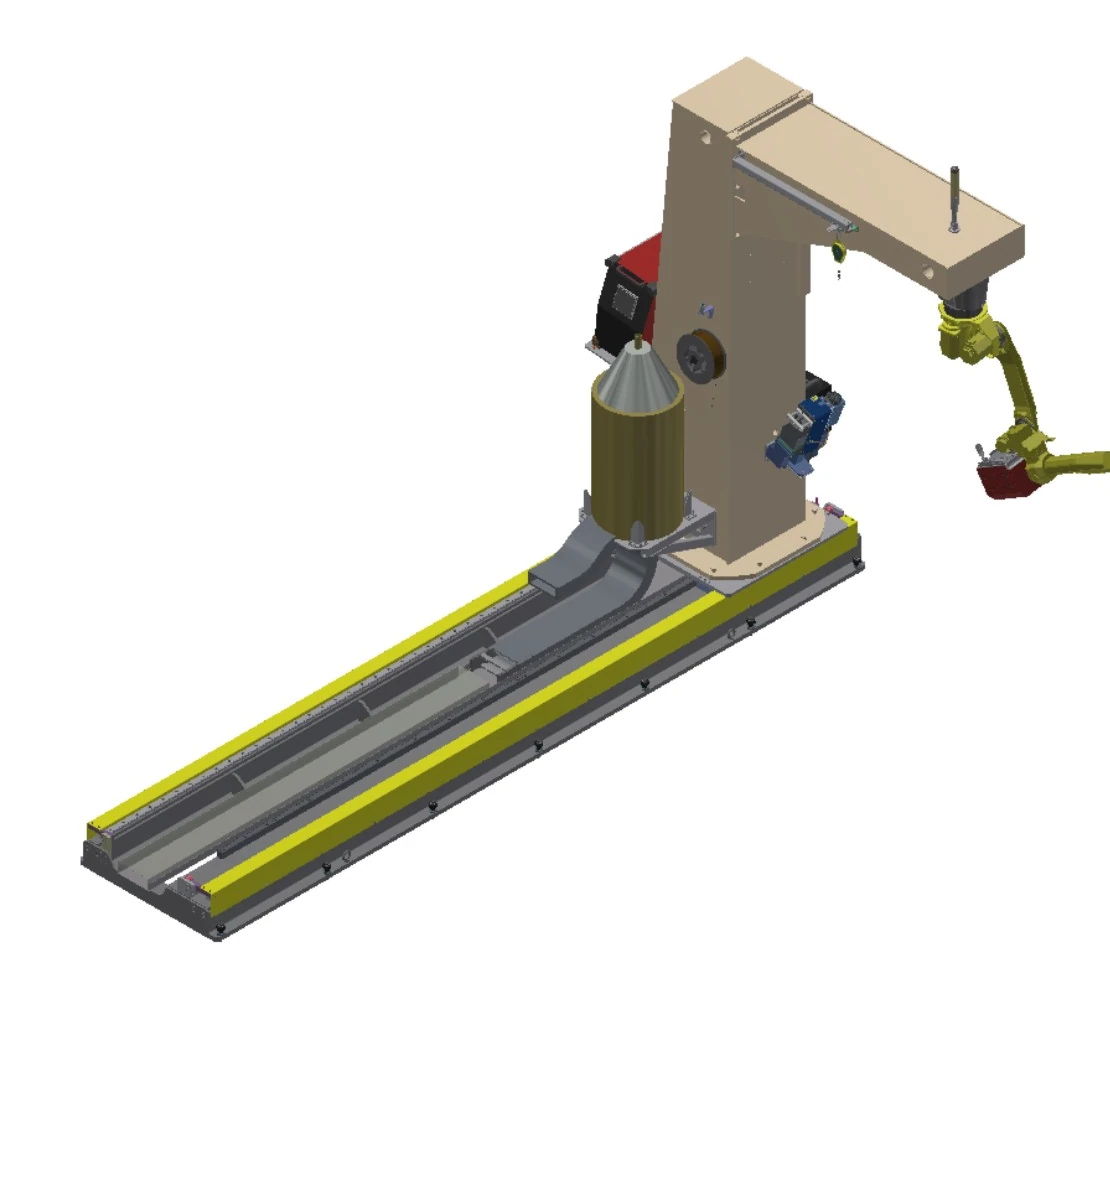
Перевернута система зварювання наземної рейки
Поєднує рух підлогою з перевернутою С-подібною рамою, коли доступ зверху є корисним уздовж довгої заготовки.
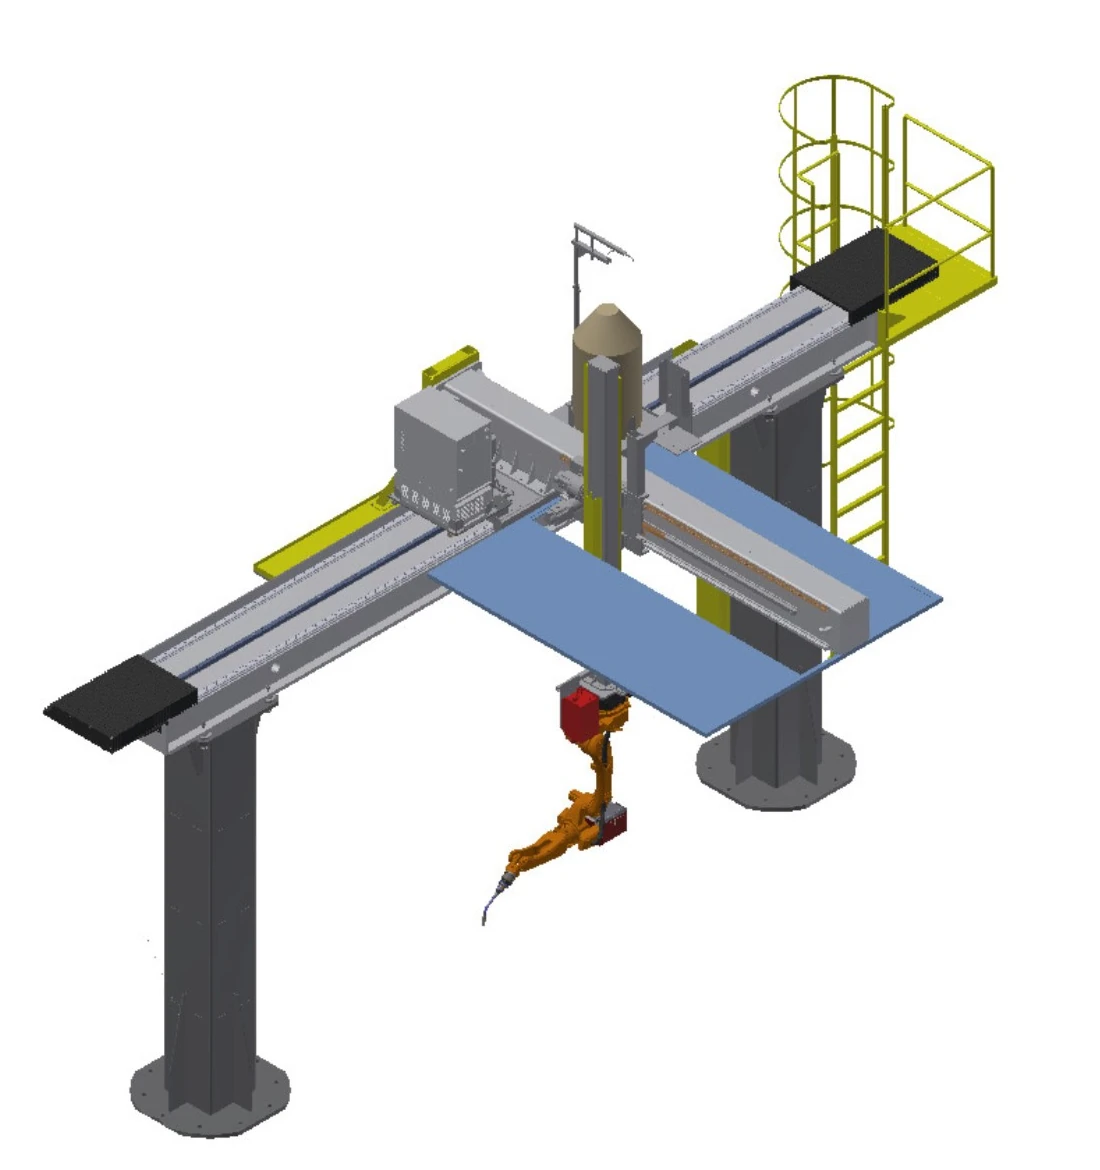
Перевернута система зварювання Sky-Rail
Переміщує перевернутого робота над робочою зоною за вибраними комбінаціями осей для довжини, бічного вильоту та висоти.
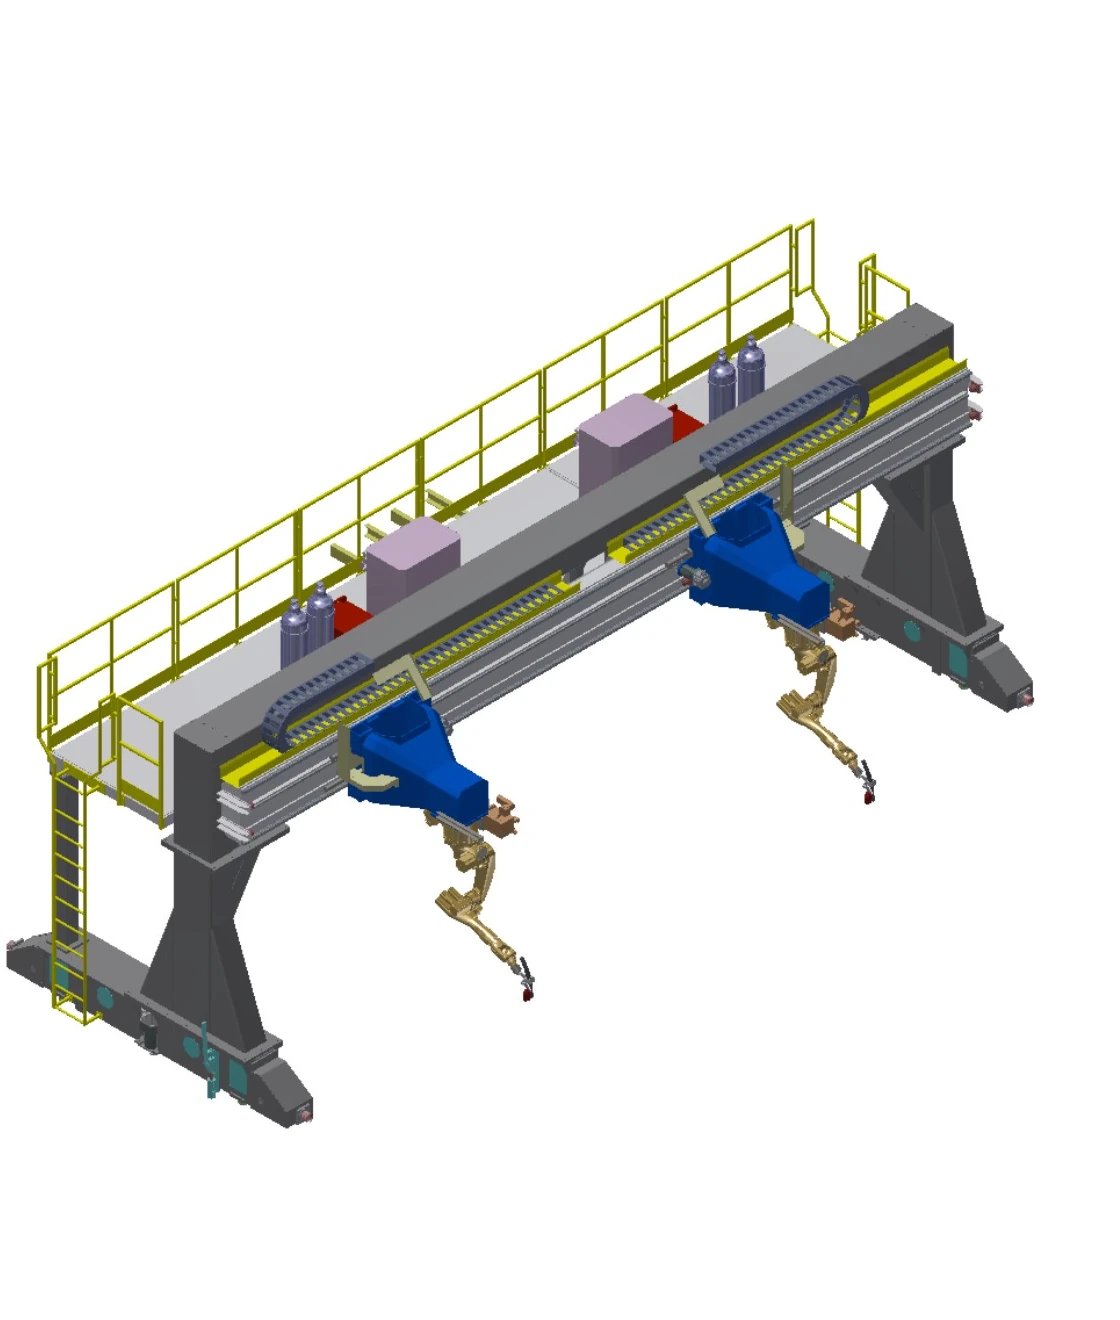
Перевернута портальна зварювальна система
Створює широку верхню зону з довгим ходом по осі Y та синхронізованим подвійним приводом для великих робочих зон.
Порівняйте чотири мобільні системи на одному наборі полів
Значення переміщення є необов'язковими діапазонами. Кінцева комбінація осей, навантаження, фундамент, програмне забезпечення процесу та область відстеження залишаються специфічними для проекту.
| Рядок | SYSTEM | Рух | Travel | Номінальне навантаження | швидкість | Повторюваність | Зовнішні осі | Варіанти та інженерні умови |
|---|---|---|---|---|---|---|---|---|
| A | Вертикальна система зварювання наземних рейок | Наземна рейка; одна лінійна зовнішня вісь | Ефективний хід 2–30 м, опціонально | 1 т | 0–15 м/хв | ± 0.15 мм | 1 компл. | Основа робота та кронштейни для керування, зварювального обладнання, барабана з дротом та очищувача пальника; подовжений гнучкий кабель; програмне забезпечення для контактних датчиків, відстеження дуги та багатошарового багатопрохідного відстеження; лазерне відстеження шва |
| B | Перевернута система зварювання наземної рейки | Важка наземна рейка з перевернутою С-подібною рамою; одна лінійна зовнішня вісь | Ефективний хід 2–30 м, опціонально | 3.5 т | 0–15 м/хв | ± 0.15 мм | 1 компл. | Перевернута C-подібна рама з роботною основою та кронштейнами для керування, зварювального обладнання, барабана з дротом та очищувача пальника; подовжений гнучкий кабель; програмне забезпечення для контактного зондування, відстеження дуги та багатошарового багатопрохідного відстеження; лазерне відстеження шва |
| C | Перевернута система зварювання Sky-Rail | Переміщення по осях X/Y/Z зверху; осі можуть бути об'єднані як 1X, 2Y або 3Z | X 2–30 м; Y 1–2 м; Z 1–2 м, необов'язково | 0.4 т | Кожна вісь 0–15 м/хв | Кожна вісь ±0.15 мм | 3 встановлює | Кронштейни для елементів керування, зварювального обладнання, барабана з дротом та очищувача пальника; оглядові сходи та платформа; подовжений гнучкий кабель; додаткова стельова витяжка; програмне забезпечення для контактного зондування, відстеження дуги та багатошарового багатопрохідного відстеження; лазерне відстеження шва |
| D | Перевернута портальна зварювальна система | Переміщення порталу по осях X/Y/Z; осі можуть бути об'єднані як 1X, 2Y або 3Z; синхронний подвійний привід по осі Y | Проліт <10 м; X ≤9 м; Y ≤100 м; Z 1–2 м, необов'язково | 0.4 т на робота | Кожна вісь 0–15 м/хв | Кожна вісь ±0.15 мм | 4 встановлює | Прецизійно шліфований важкий рейковий перехідник P43 та фундамент проекту, виконаний користувачем; кронштейни для елементів керування, зварювального обладнання, барабана для дроту та очищувача пальника; інспекційні сходи та платформа; подовжений гнучкий кабель; програмне забезпечення для контактних датчиків, відстеження дуги та багатошарового багатопрохідного відстеження; лазерне відстеження шва. |
Розглядайте позиціонери та пристосування як один ланцюг заготовки
Позиціонер позиціонує кожне з'єднання в орієнтації, придатній для зварювання; пристосування визначає місцезнаходження компонентів та багаторазово зберігає їхнє розташування. Обидва параметри необхідно підтвердити за допомогою доступу робота, послідовності зварювання, завантаження та захисту.
Концепції позиціонування
Фіксовані на екрані столи, горизонтальні поворотні столи, перекидні блоки, опори для головки та задньої бабки та багатоосьові позиціонери. Застосовувану концепцію визначають комбінована маса заготовки та пристосування, центр ваги, кут обертання та зазор пальника.
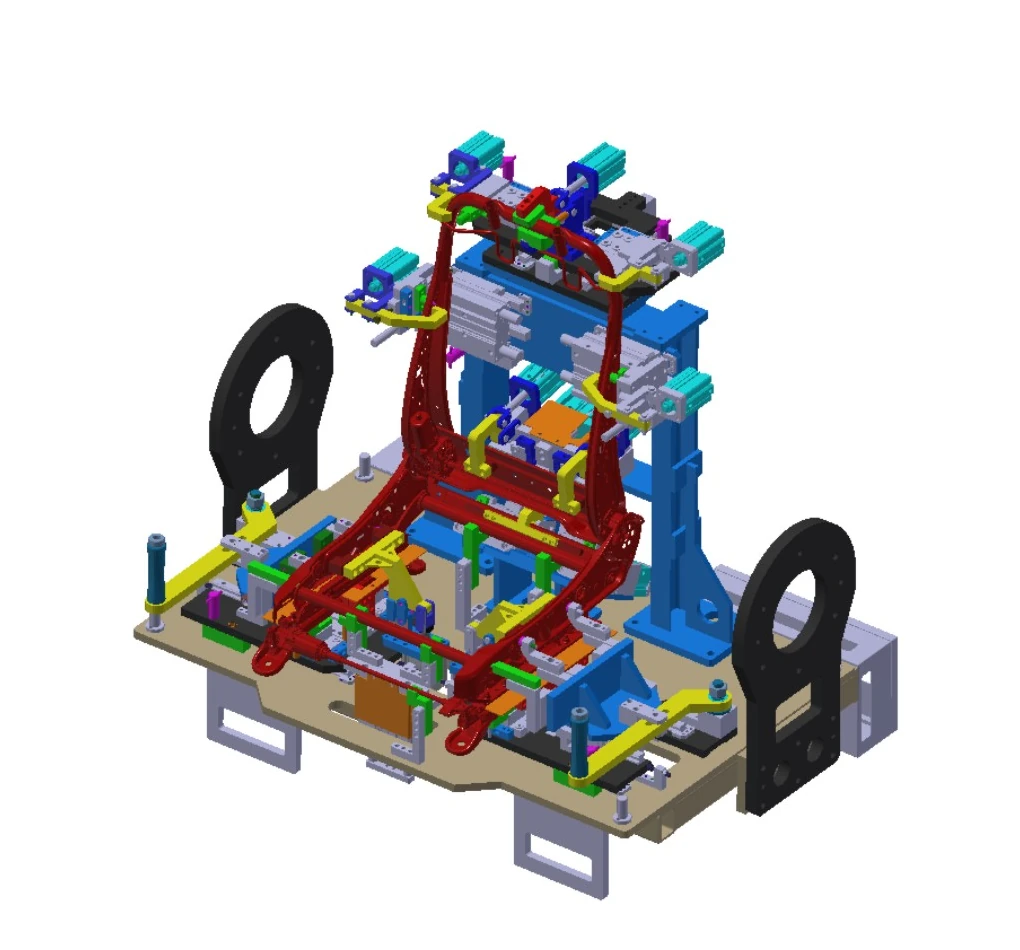
Інженерія кріплень
Швидкозмінна конструкція може зберегти інтерфейс для оновлення продукту. Несучі рами вимагають достатньої жорсткості та міцності, зварні конструкції проходять обробку старіння, а кожен компонент розташований та закріплений незалежно для збереження зв'язків креслення.
Використайте чотири питання, щоб визначити наступний інженерний ескіз
Якого розміру є деталь?
Вкажіть мінімальну та максимальну габаритну довжину, напрямок навантаження та розподіл швів.
Який вантаж потрібно перемістити?
Об'єднайте масу заготовки та пристосування, потім додайте центр ваги та динамічну орієнтацію.
Які осі потрібні?
Вирішіть, чи переміщувати деталь, переміщувати робота, чи використовувати наземну рейку, небесну рейку чи портал.
Який процес застосовується?
Поділіться матеріалом, з'єднаннями, методом зварювання, вимогами до якості та схемою перемикання.
Коли сфера застосування розшириться до лінійного такту, міжстанційної передачі передач та оркестрації на рівні системи, продовжуйте інтелектуальна зварювальна виробнича лінія.
Виберіть, яку сім'ю спочатку оцінити
Яка категорія підходить для деталей з малим або середнім повторенням?
Почніть із легких та середніх замкнутих комірок, потім звузьте маршрут за допомогою перевертання, обертання або багатоосьового позиціонування деталі.
Яка категорія підходить для довгих, великогабаритних або високонавантажених деталей?
Почніть з маршруту проектування великих заготовок та надайте дані про масу, центр ваги, опору, навантаження та розподіл швів.
Коли слід порівнювати наземні залізничні, небесні або портальні системи?
Використовуйте порівняння мобільних систем, коли одне фіксоване розташування робота не може покрити необхідну довжину, висоту або проліт.
Де належать складні питання кріплення та затискання деталей?
Коли основним обмеженням є орієнтація, повторюване розташування або зміна інтерфейсів, почніть з розділу позиціонерів та кріплень.
Перехід від сімейства застосунків до наступного інформаційного рівня
Використовуйте цю сторінку, щоб вибрати сімейство конфігурацій, а потім відкрийте відповідний продукт або технічну сторінку. Якщо креслення готові, розпочніть обговорення застосування безпосередньо.
Почніть з реальної деталі та карти швів
Надайте доступ до креслень, діапазону розмірів та мас, з'єднань, процесу, очікуваного такту, методу навантаження та обмежень на місці, щоб EVST міг сформувати початкову конфігурацію.