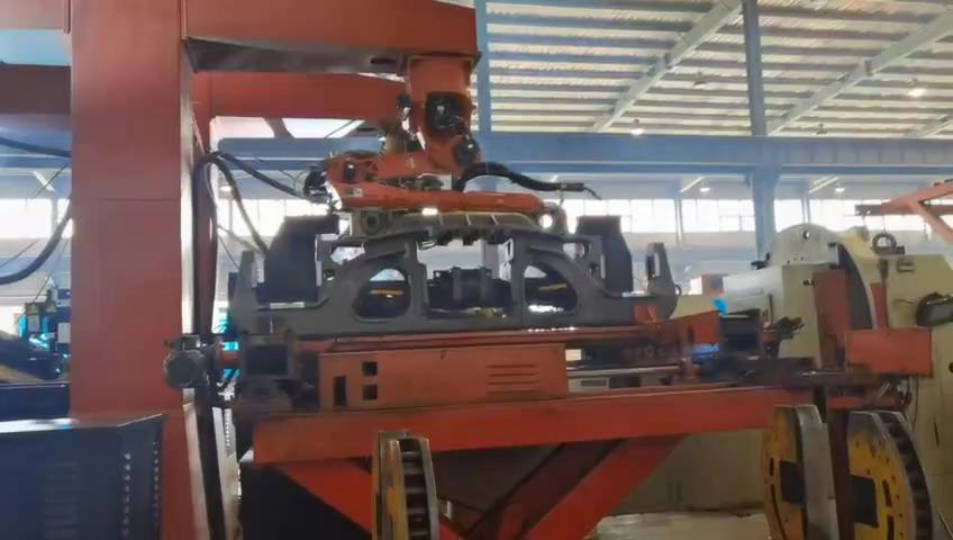
Розробка зварювальних роботів
EVST — найдавніший зварювальний робот у Китаї. Він пройшов шлях від іноземного продукту до повністю незалежного продукту інтелектуальної власності (використовується вже понад 15 років без жодних недоліків після копіювання та модифікації).
Brand Awareness
Автономний контролер
Повний пакет процесів
Повний асортимент моделей кузова
Багата конфігурація зварювання
Професійна команда
Міркування щодо вибору процесу зварювання
Автономний контролер – простий у використанні контролер, повний пакет процесів, комплексні та розширені моделі роботів, універсальна конфігурація, повний комплект зварювання
Зварювальний матеріал | Методи зварювання: Зварювання плавленням, зварювання під тиском, пайка | Структура заготовки | Захисний газ | Метод виявлення | Зварювальне обладнання: Автоматизація: робот, ручна робота, спеціальний літак. Зварювальний апарат, зварювальний пістолет, зовнішній Допоміжне обладнання | Заповнювальний матеріал | Сталева конструкція | Форма фаски | Стан різальної команди / Стан поверхні заготовки | Вимоги до ефективності виробництва | Тип з'єднувача: Стикування, кутове з'єднання, перекриття | Інше
Основи процесу зварювання
Методи зварювання
- Зварювання плавленням
- Газозварювання
- Дугове зварювання
- Дугове зварювання екранованого металу
- Газове дугове зварювання в середовищі захисного дугового зварювання
- Зварювання в інертному газі вольфраму (TIG)
- Вуглекислий газ – захисне зварювання (CO₂)
- Зварювання під флюсом
- Електрошлакове зварювання
- Електронно-променеве зварювання
- Лазерне зварювання
- Зварювання під тиском
- Контактне зварювання
- Точкове зварювання
- Зварювання швів
- Стикове зварювання
- Зварювання тертям
- Дифузійне зварювання
- Високочастотне зварювання
- Контактне зварювання
- Пайка
- Пайка
- Пайка факелом
- Паливо для паяння
Класифікація методів дугового зварювання
- Дугове зварювання
- Витратний електрод
- Дугове зварювання в середовищі захисного металу (MMA)
- Зварювання металів в середовищі інертного газу (MIG)
- Зварювання металу активним газом (MAG)
- Зварювання вуглекислим газом (CO₂)
- Газова дугова зварка (GMAW)
- Дугове зварювання під флюсом (SAW)
- Дугове зварювання в середовищі захисного металу (MMA)
- Невитратний електрод
- Зварювання в інертному газі вольфраму (TIG)
- Плазмово-дугове зварювання/різання (PAW/PAC)
- гібрид
- Витратний електрод
Робот серії Qianjiang Welding
Широко використовується в машинобудуванні, будівельній техніці, новій енергетиці, виробництві автозапчастин, освіті, залізниці та інших галузях промисловості. Ця серія моделей має хороший зварювальний ефект, пряму та рівномірну зварювальну кромку, стабільну продуктивність, високу точність, швидкий зварювальний шов та отримала визнання «Якість виробництва Чжецзян». Робот Qianjiang є маркою змагальних роботів, визначеною оргкомітетом багатьох змагань зі зварювання.
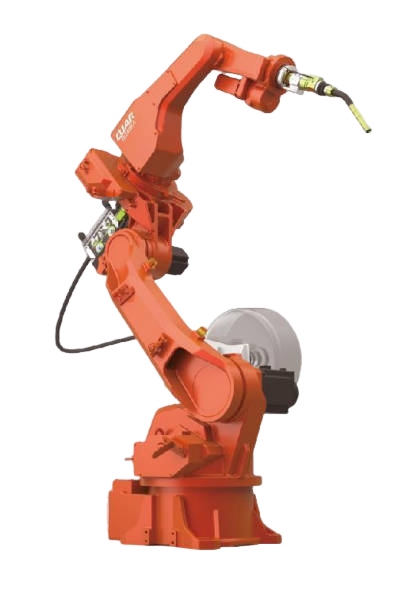
QJRH4-1A
Навантаження: 4 кг Розмах рук: 1410.5 мм
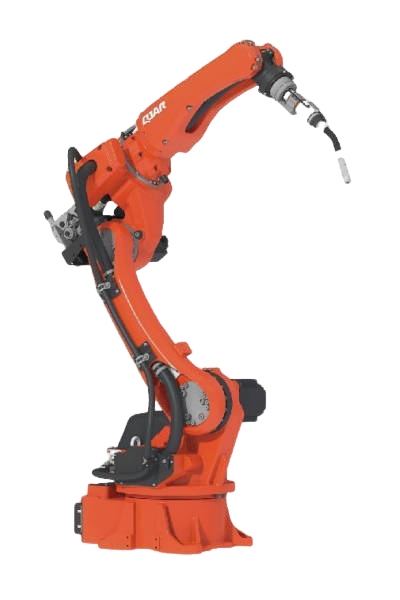
QJR6-1400H
Навантаження: 6 кг Розмах рук: 1456 мм
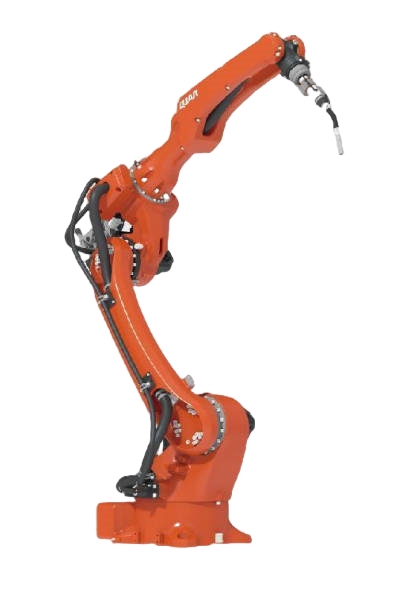
QJR6-2000H
Навантаження: 6 кг Розмах рук: 2014 мм
Повний асортимент роботів Qianjiang
| QJR65 – 1 | QJR4 – 1A | QJR6 – 1400H | QJR6 – 2000H | QJR6 – 1 | QJR6 – 3 | QJR10 – 1 | QJR10 – 2 | QJR10 – 2000 | QJRB20 – 1 | QJR20 – 1600 | QJR50 – 1 | QJR210 – 1 | QJRB15 – 1 | QJRB30 – 1 | QJR130 – 3100M | QJRB180 – 1 | QJRB260 – 3100 млн | QJRB800 – 1 | QJR6 – 2 | QJRP10 – 1 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 6 | 6 | 6 | 6 | 6 | 6 | 6 | 6 | 6 | 6 | 6 | 6 | 6 | 4 | 4 | 4 | 4 | 4 | 4 | 6 | 6 |
| 3 / кг | 4kg | 6kg | 6kg | 6kg | 10kg | 10kg | 10kg | 20kg | 20kg | 50kg | 210kg | 15kg | 30kg | 130kg | 180kg | 260kg | 800kg | 6kg | 10kg | |
| ± 0.03мм | ± 0.05мм | ± 0.08мм | ± 0.08мм | ± 0.03мм | ± 0.05мм | ± 0.05мм | ± 0.05мм | ± 0.05мм | ± 0.05мм | ± 0.07мм | ± 0.2мм | ± 0.05мм | ± 0.05мм | ± 0.5мм | ± 0.5мм | ± 0.5мм | ± 0.5мм | ± 0.5мм | ± 0.5мм | |
| 750mm | 1405mm | 1456mm | 2014mm | 1441mm | 2001mm | 1671mm | 2001mm | 2001mm | 1671mm | 1668mm | 2012mm | 2683mm | 1510mm | 1820mm | 3157mm | 3157mm | 3157mm | 3155mm | 3021mm | 2035mm |
| ± 172 ° | ± 188 ° | ± 168 ° | ± 175 ° | ± 168 ° | ± 172 ° | ± 172 ° | ± 172 ° | ± 172 ° | ± 177 ° | ± 180 ° | ± 167 ° | ± 182 ° | ± 168 ° | ± 182 ° | ± 182 ° | ± 182 ° | ± 185 ° | ± 195 ° | ± 95 ° | |
| +13°, -82° | +150°, -89° | +159°, -95° | +150°, -86° | +166°, -100° | +166°, -100° | +158°, -100° | +147°, -115° | +158°, -100° | +147°, -115° | +135°, -90° | +86°, -51° | +105°, -50° | +105°, -50° | +97°, -50° | +97°, -50° | +97°, -50° | +94°, -48° | +102°, -53° | +102°, -53° | |
| +65°, -190° | +85°, -111° | +95°, -125° | +95°, -125° | +87°, -110° | +83°, -92° | +83°, -92° | +83°, -92° | +83°, -98° | +83°, -92° | +83°, -98° | +82°, -205° | +82°, -168° | +105°, -25° | +105°, -25° | +122°, -22° | +122°, -22° | +122°, -22° | +112°, -17° | +80°, -80° | +87°, -80° |
| ± 172 ° | ± 167 ° | ± 183 ° | ± 183 ° | ± 170 ° | ± 170 ° | ± 170 ° | ± 170 ° | ± 167 ° | ± 170 ° | ± 167 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 260 ° | ± 260 ° | |
| ± 120 ° | +58°, -217° | +129°, -126° | +129°, -126° | ± 125 ° | ± 125 ° | ± 125 ° | ± 125 ° | ± 115 ° | ± 125 ° | ± 115 ° | ± 120 ° | ± 121 ° | - | - | - | - | - | - | ± 270 ° | ± 270 ° |
| ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 360 ° | ± 260 ° | ± 260 ° | |
| 366 ° / с | 200 ° / с | 240 ° / с | 189 ° / с | 200 ° / с | 171 ° / с | 171 ° / с | 150 ° / с | 154 ° / с | 150 ° / с | 154 ° / с | 95 ° / с | 211 ° / с | 171 ° / с | 128 ° / с | 128 ° / с | 97 ° / с | 64 ° / с | 108 ° / с | 106 ° / с | |
| 343 ° / с | 200 ° / с | 240 ° / с | 189 ° / с | 177 ° / с | 177 ° / с | 177 ° / с | 150 ° / с | 154 ° / с | 150 ° / с | 154 ° / с | 120 ° / с | 77 ° / с | 211 ° / с | 171 ° / с | 131 ° / с | 131 ° / с | 97 ° / с | 64 ° / с | 103 ° / с | 120 ° / с |
| 365 ° / с | 234 ° / с | 240 ° / с | 189 ° / с | 200 ° / с | 189 ° / с | 183 ° / с | 172 ° / с | 171 ° / с | 150 ° / с | 171 ° / с | 154 ° / с | 88 ° / с | 240 ° / с | 211 ° / с | 131 ° / с | 131 ° / с | 97 ° / с | 64 ° / с | 108 ° / с | 114 ° / с |
| 377 ° / с | 349 ° / с | 378 ° / с | 360 ° / с | 429 ° / с | 429 ° / с | 429 ° / с | 429 ° / с | 401 ° / с | 280 ° / с | 355 ° / с | 249 ° / с | 119 ° / с | 572 ° / с | 355 ° / с | 297 ° / с | 297 ° / с | 297 ° / с | 114 ° / с | 360 ° / с | 360 ° / с |
| 475 ° / с | 355 ° / с | 320 ° / с | 320 ° / с | 429 ° / с | 446 ° / с | 429 ° / с | 429 ° / с | 515 ° / с | 292 ° / с | 355 ° / с | 249 ° / с | 119 ° / с | - | - | - | - | - | - | 360 ° / с | 360 ° / с |
| 658 ° / с | 481 ° / с | 974 ° / с | 974 ° / с | 601 ° / с | 572 ° / с | 584 ° / с | 60 ° / с | 658 ° / с | 372 ° / с | 355 ° / с | 349 ° / с | 199 ° / с | - | - | - | - | - | - | 360 ° / с | 360 ° / с |
| 11N · м | 10.5N · м | 12.12N · м | 8.81N · м | 13.1N · м | 8.8N · м | 24.6N · м | 24.6N · м | 24.6N · м | 38.8N · м | 43.83N · м | 245N · м | 1200N · м | 29.4N · м | 64.68N · м | - | - | - | - | 10.96N · м | 30.4N · м |
| 11N · м | 10.5N · м | 12.12N · м | 8.81N · м | 13.1N · м | 8.8N · м | 24.6N · м | 24.6N · м | 24.6N · м | 38.8N · м | 43.83N · м | 245N · м | 1200N · м | - | - | - | - | - | - | 10.96N · м | 19.6N · м |
| 5.3N · м | 2.94N · м | 2.94N · м | 3.14N · м | 5.9N · м | 3.14N · м | 9.8N · м | 9.8N · м | 9.8N · м | 29.4N · м | 19.6N · м | 147N · м | 650N · м | - | - | - | - | - | - | 4.9N · м | 9.8N · м |
| 0.47 кг·м² | 0.38 кг·м² | 0.26 кг·м² | 0.2 кг·м² | 0.3 кг·м² | 0.2 кг·м² | 0.63 кг·м² | 0.63 кг·м² | 0.63 кг·м² | 3 кг·м² | 1 кг·м² | 12.5 кг·м² | 84 кг·м² | 0.6 кг·м² | 1.45 кг·м² | 23 кг·м² | 45 кг·м² | 41.6 кг·м² | 340 кг·м² | 0.25 кг·м² | 0.97 кг·м² |
| 0.47 кг·м² | 0.38 кг·м² | 0.26 кг·м² | 0.2 кг·м² | 0.3 кг·м² | 0.2 кг·м² | 0.63 кг·м² | 0.63 кг·м² | 0.63 кг·м² | 3 кг·м² | 1 кг·м² | 12.5 кг·м² | 84 кг·м² | - | - | - | - | - | - | 0.25 кг·м² | 0.4 кг·м² |
| 0.2 кг·м² | 0.03 кг·м² | 0.015 кг·м² | 0.03 кг·м² | 0.06 кг·м² | 0.03 кг·м² | 0.1 кг·м² | 0.1 кг·м² | 0.1 кг·м² | 2.2 кг·м² | 0.2 кг·м² | 4.5 кг·м² | 55 кг·м² | - | - | - | - | - | - | 0.05 кг·м² | 0.1 кг·м² |
| 39kg | 150kg | 150kg | 230kg | 170kg | 225kg | 220kg | 275kg | 275kg | 270kg | 270kg | 580kg | 1200kg | 160kg | 205kg | 1400kg | 1400kg | 1400kg | 2550kg | 400kg | 370kg |
| IP65 | IP30 | IP30 | IP30 | IP30 | IP30 | IP30 | IP65 | IP65 | IP65, ExdIIBT4Gb | IP65, ExdIIBT4Gb | IP30 | IP65 | IP30 / IP65 | IP30 | IP30 | IP30 | IP30 | IP30 | IP65, ExdIIBT4Gb | IP65, ExdIIBT4Gb |
| 1.4кВА | 3.2кВА | 2.6кВА | 3.4кВА | 2.9кВА | 3.2кВА | 3.2кВА | 4.2кВА | 3.7кВА | 3.6кВА | 3.7кВА | 14.5кВА | 30.2кВА | 2.5кВА | 2.9кВА | 17.4кВА | 17.4кВА | 19.2кВА | 39.6кВА | 4.4кВА | 4.4кВА |
Серія позиціонерів
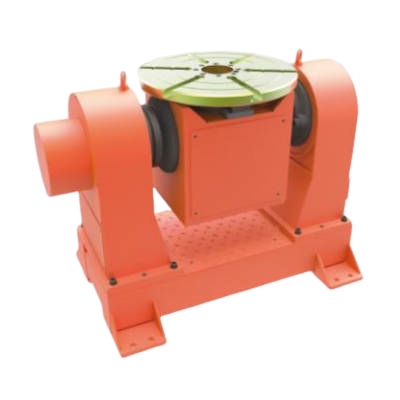
QJ2P500-1
| Параметр | значення | Параметр | значення |
|---|---|---|---|
| Повторіть точність позиціонування | ± 0.1мм | Розмір | 1100600750mm |
| корисне навантаження | 500kg | Маса | 580kg |
| Радіус кріплення | Φ500мм | Висота кріплення | 750mm |
| Максимальна швидкість (J1) | 108 ° / с | Допустимий крутний момент (J1) | 1065N · м |
| Максимальна швидкість (J2) | 56.7 ° / с | Допустимий крутний момент (J2) | 680N · м |
| Параметр | значення | Параметр | значення |
|---|---|---|---|
| Повторіть точність позиціонування | ± 0.1мм | Дозволений крутний момент | 969 Н · м |
| корисне навантаження | 500kg | Радіус кріплення | φ250 |
| Номінальна швидкість | 160 ° / с | Розмір | 340310445mm |
| Діапазон руху | ± 360 ° | Маса | 71kg |
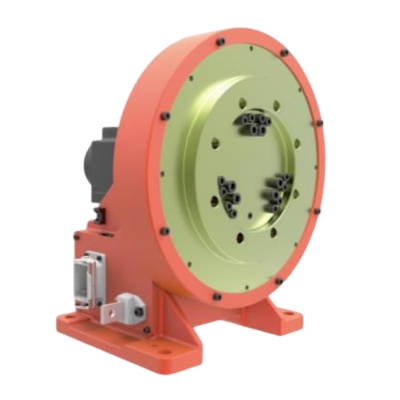
QJ1P500-1
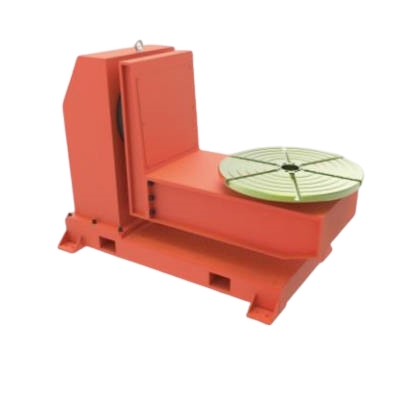
QJ2P500-2
| Параметр | значення | Параметр | значення |
|---|---|---|---|
| Повторіть точність позиціонування | ± 0.1мм | Розмір | 17509501300mm |
| корисне навантаження | 500kg | Маса | 1150kg |
| Радіус кріплення | Φ800мм | Висота кріплення | 750mm |
| Максимальна швидкість (J1) | 44.5 ° / с | Допустимий крутний момент (J1) | 1365N · м |
| Максимальна швидкість (J2) | 118 ° / с | Допустимий крутний момент (J2) | 680N · м |
| Параметр | значення | Параметр | значення |
|---|---|---|---|
| Повторіть точність позиціонування | ± 0.1мм | Дозволений крутний момент | 969 Н · м |
| корисне навантаження | 500kg | Довжина кріплення | 1200 - 3000 мм |
| Номінальна швидкість | 118 ° / с | Розмір | 29007001200mm |
| Діапазон руху | ± 360 ° | Маса | 680kg |
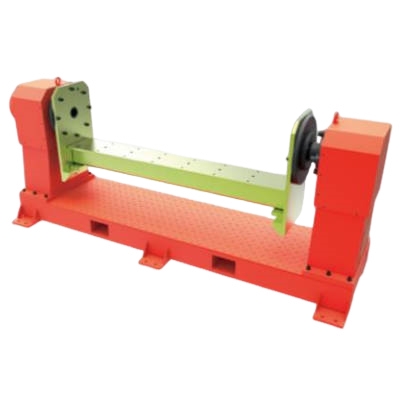
QJ1P500-2
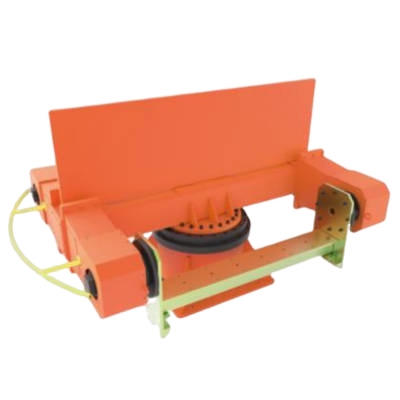
QJ3P500-1
| Параметр | значення | Параметр | значення |
|---|---|---|---|
| Повторіть точність позиціонування | ± 0.1мм | Дозволений крутний момент | 1490 Н · м |
| корисне навантаження | 500 - 2000 кг | Максимальний радіус | J1: φ1900 мм J2/J3: φ650 мм |
| Розмір | 400015001900mm | Граничний діапазон | J1: ±180° J2/J3: ±360° |
| Довжина кріплення | 1200 - 3000 мм | Максимальна швидкість | J1: 57°/с J2/J3: 118°/с |
| Висота корисного навантаження | 850mm | - | - |
| Маса | 2500kg | - | - |
| Параметр | значення | Параметр | значення |
|---|---|---|---|
| Повторіть точність позиціонування | ± 0.1мм | Дозволений крутний момент | 1490N · м |
| корисне навантаження | 500 - 2000 кг | Максимальний радіус | J1: φ900 мм J2/J3: φ650 мм |
| Розмір | 380018001900mm | Граничний діапазон | J1: ±180° J2/J3: ±360° |
| Довжина кріплення | 1200 - 3000 мм | Максимальна швидкість | J1: 57°/с J2/J3: 118°/с |
| Висота корисного навантаження | 850mm | - | - |
| Маса | 3000kg | - | - |
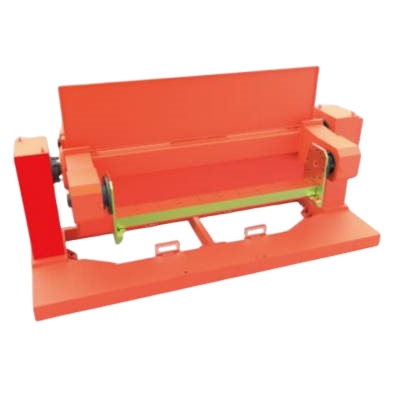
QJ3P500-2
Блок живлення для зварювання
| Функція зварювання | Конфігурація зварювального апарату | Бренд зварювального апарату | Конфігурація пальника | Зауваження |
|---|---|---|---|---|
| 350A вуглецева сталь | NBC-350RL | Аотай | Rihao з повітряним охолодженням | |
| Ehave2 CM350R | Мегміт | Не можна охолоджувати водою | ||
| Повна функція | Імпульсний MIG-350RP | Аотай | Rihao з повітряним охолодженням | Ціна з водяним охолодженням: 23600 |
| MAG-350RL | Аотай | Rihao з повітряним охолодженням | Може охолоджуватися водою | |
| 350 Низький рівень розбризкування, імпульсна серія | MAG-350Pro | Аотай | Rihao з повітряним охолодженням | Може охолоджуватися водою |
| DEX2 350LDR | Мегміт | Rihao з повітряним охолодженням | Включає комплект для високошвидкісного зварювання | |
| DEX2 350MDR | Мегміт | Rihao з повітряним охолодженням | ||
| 500A | NBC-500R | Аотай | Rihao з повітряним охолодженням | З повітряним охолодженням |
| NBC-500R | Аотай | Rihao з водяним охолодженням | Водяне охолодження | |
| MIG-500RP Супер Плюс | Аотай | Rihao з водяним охолодженням | Немає опції повітряного охолодження | |
| NBC-500RP Плюс | Аотай | Rihao з повітряним охолодженням | Ціна з водяним охолодженням: 23500 | |
| MIG-500RP Плюс | Аотай | Rihao з водяним охолодженням | Немає опції повітряного охолодження | |
| Ehave2 CM500R | Мегміт | Rihao з повітряним охолодженням | Не можна охолоджувати водою | |
| DEX2 500MPR | Мегміт | Rihao з повітряним охолодженням | Може охолоджуватися водою | |
| Artsen Pro500PR | Мегміт | Rihao з водяним охолодженням | Може охолоджуватися повітрям | |
| Зварювання ТІГ | WSME-315R | Аотай | Rihao з водяним охолодженням | (Самофузія) |
| WSM-400R | Аотай | Rihao з водяним охолодженням | (Подача дроту) | |
| (Самофузія) |
Вступ до функції джерела живлення зварювання
Вуглецева сталь Нержавіюча сталь

NBC-350RL/MAG-350RL
Матеріал:
Вуглецева сталь (нержавіюча сталь, оцинкований лист)
Спосіб зварювання:
1. Надзвичайно низький рівень розбризкування
2. Швидке точкове зварювання
3. Звичайний MAG

NBC-500RP(ПЛЮС)
Матеріали по темі:
Вуглецева сталь, нержавіюча сталь, мідний сплав
Спосіб зварювання:
1. Одинарний імпульс
2. Швидкий імпульс (короткодуговий імпульс)
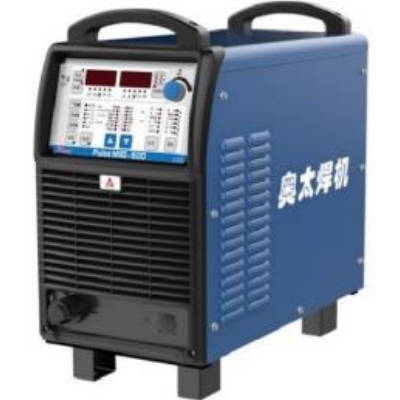
МІГ-500РП ПЛЮС
Матеріал:
Алюмінієвий сплав
Спосіб зварювання:
1. Одинарний імпульс
2. Подвійний імпульс
3. Прискорений пульс
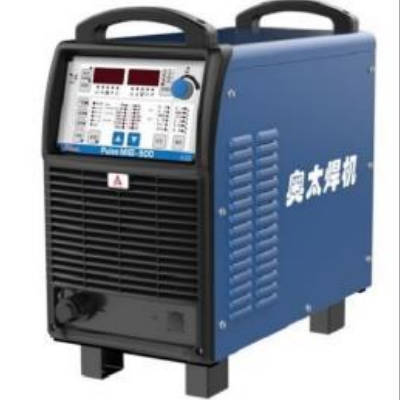
MIG-500RP Супер ПЛЮС
Матеріал:
Алюмінієвий сплав
Спосіб зварювання:
1. Одинарний імпульс
2. Подвійний імпульс
3. Суперподвійний імпульс
Блок живлення для зварювання
МЕГ ЗУСТРІЧ
Ehave2 CM350R
Ehave2 CM500R
DEX2 350LDR
DEX2 350MDR
DEX2 500MPR
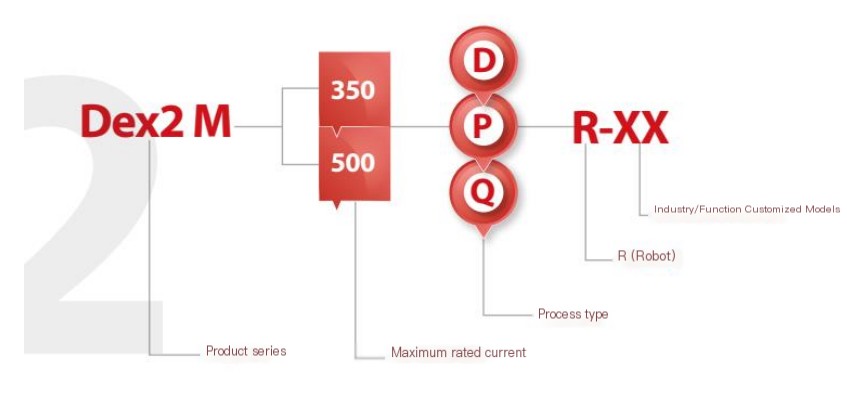
Вступ до функції джерела живлення зварювання
МЕГ ЗУСТРІЧ
| Ручні моделі | Декс2 500MD | Декс2 350MD | Dex2 500MP | Dex2 350MP | Dex2 500MQ | Dex2 350MQ |
|---|---|---|---|---|---|---|
| Моделі роботів* | - | Dex2 350MD R | - | Dex2 350MP R | - | Dex2 350MQ R |
| Процес | Стандартна конфігурація (●) / Додаткова конфігурація (○) | |||||
| Низький рівень розбризкування | ● | ● | ● | ● | ● | ● |
| Прямий струм | ● | ● | ● | ● | ● | ● |
| Стандартний імпульс | - | - | ● | ● | ● | ● |
| Критичний імпульс | - | - | ● | ● | ● | ● |
| Флюс – Поршнева вуглецева сталь / Постійний струм | ● | ● | ● | ● | ● | ● |
| Вуглецева сталь | ● | ● | ● | ● | ● | ● |
| Нержавіюча сталь | ● | ● | ● | ● | ● | ● |
| Алюмінієвий сплав | - | - | - | - | ● | ● |
Допоміжні функції зварювання
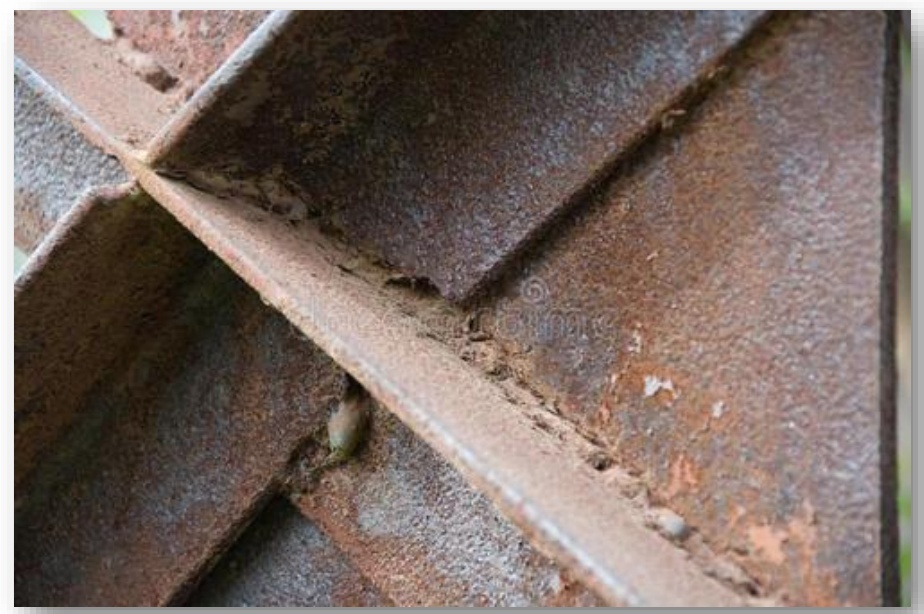
Технологія підтримки роботів 1: технологія високовольтного позиціонування
Функція позиціонування:
Більш точне та чутливе позиціонування
Стійкий до впливу олії та іржі на поверхні заготовки
Швидке позиціонування
Напруга позиціонування:
Аотай, низька напруга 54 В, висока напруга 140 В
Мегміт, низька напруга 8 В, висока напруга 80-400 В
Допоміжні функції зварювання
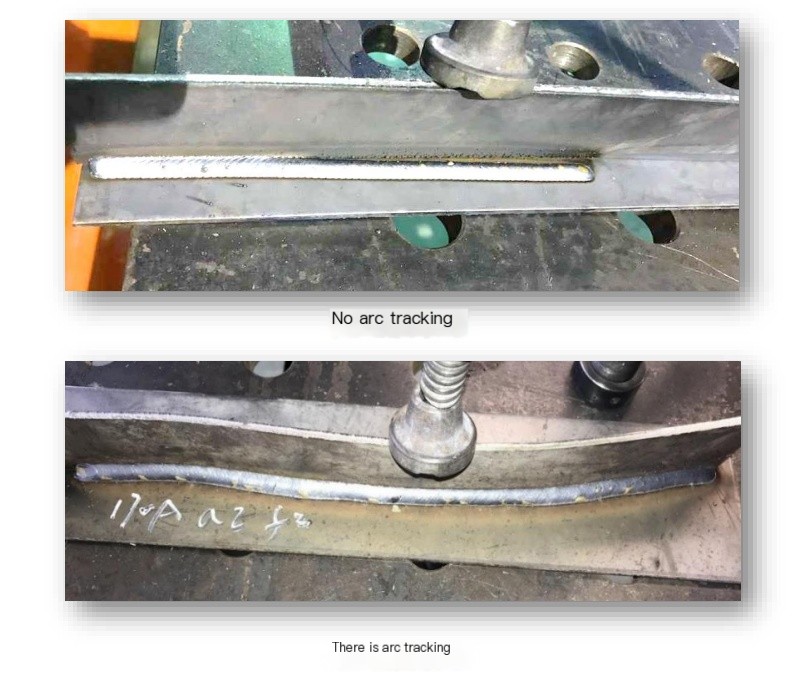
Технологія підтримки роботів 2: відстеження дуги
Завдяки зварюванню з поворотним механізмом робот знаходить центр зварного шва відповідно до зміни зварювального струму. Зварювальний апарат передає сигнал струму роботу через цифровий інтерфейс для забезпечення відстеження налаштування. Цикл виявлення струму: 0.02 с
Допоміжні функції зварювання
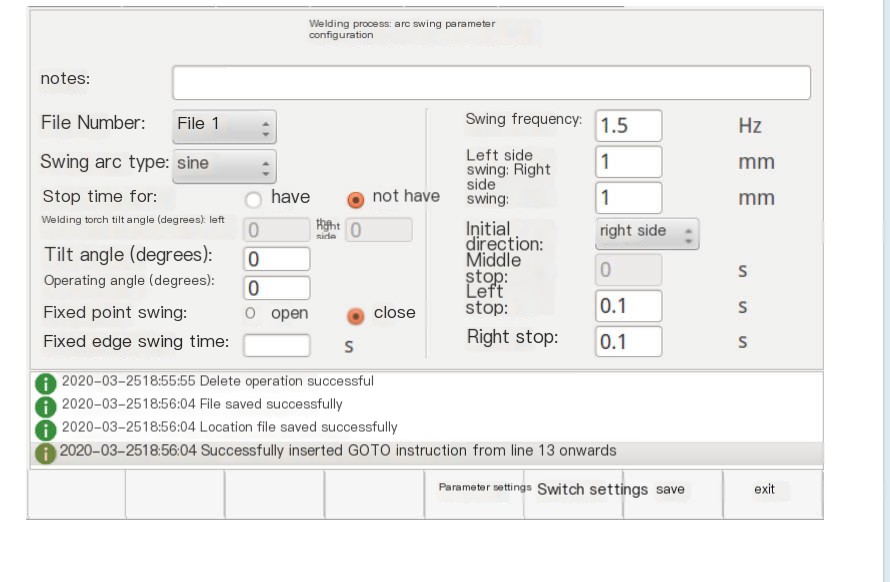
Технологія підтримки робота 3: дуговий поворот
Мета гойдання полягає в контролі потоку розплавленого металу та отриманні необхідної ширини зварного шва для кращого формування шва.
Допоміжні функції зварювання
Технологія підтримки роботів 4: лазерне відстеження
Пакет процесу лазерного відстеження використовує лазерний датчик відстеження для надсилання координат зварного шва до контролера робота в режимі реального часу, щоб допомогти роботу відстежувати зварний шв, коли є відхилення вліво та вправо, а також вгору та вниз.
Допоміжні функції зварювання
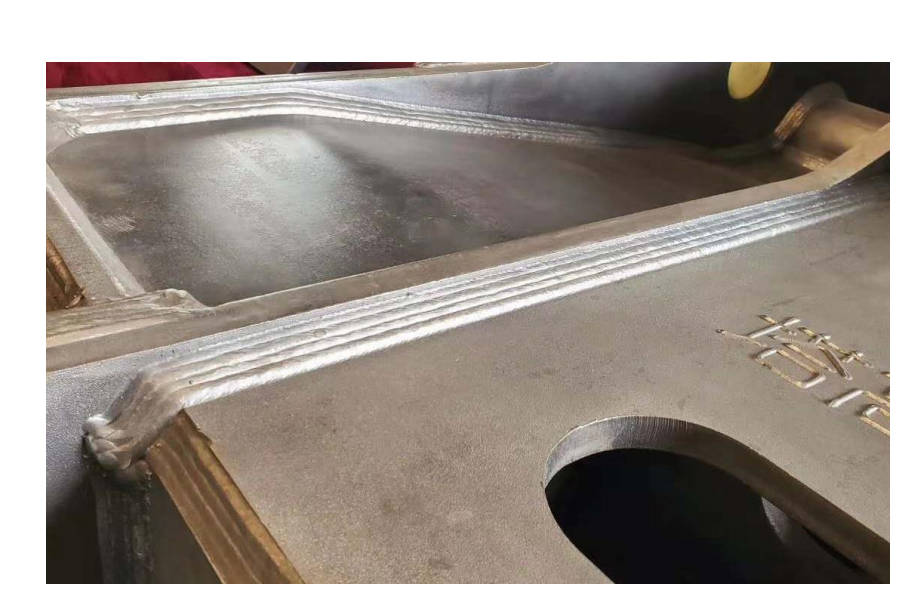
Технологія підтримки роботів 5: багатошарова та багатоканальна
Перевагою багатошарового зварювання є те, що воно може зварювати товстостінні конструкції. Порівняно з одношаровим зварюванням за тих самих умов, воно також може зменшити теплопідведення, деформацію та ймовірність дефектів.
Допоміжні функції зварювання
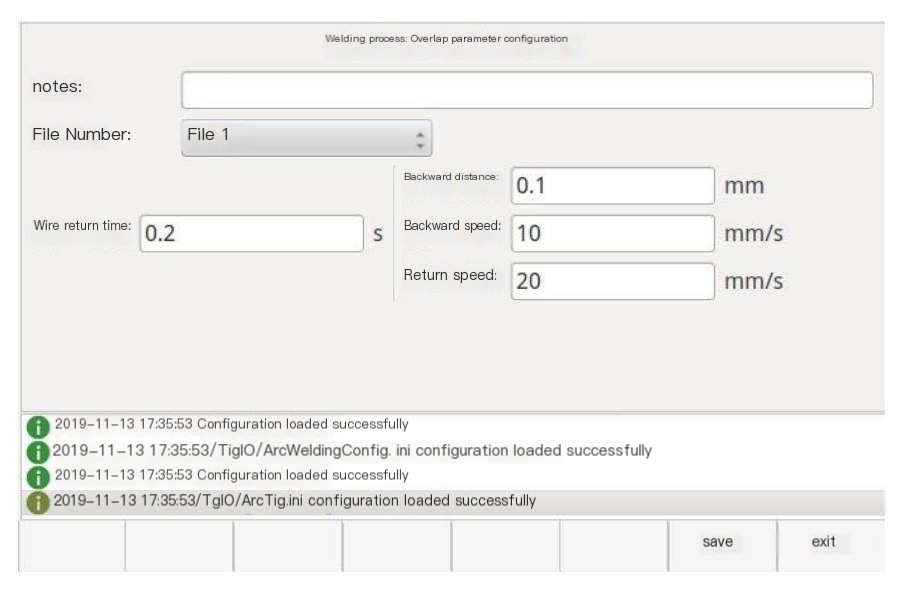
Технологія підтримки роботів 6: Перекриття та повторне дугове зварювання
Під час зварювання, якщо зварювання переривається деякими факторами, то при повторному виконанні програми переривання зварювальний пістолет відступає на відстань і перезапускає дугу перед позицією паузи, щоб перекритися з попереднім зварним швом і досягти переходу зварювання. Умова перекриття використовується для виклику параметра перекриття після ввімкнення функції перекриття.
Рекомендації щодо вибору зварювального апарату
| Зварювання вуглецевої сталі | Деталі |
|---|---|
| Ультратонкі пластини 0.4 – 0.7 мм (вуглецева сталь, оцинкована сталь) | Робот + Aotai NBC350RL + програма для обробки надтонких пластин. Цифровий зв'язок, найвищий рівень кваліфікації у вертикальному положенні зварювання. |
| Вуглецева сталь 0.8 – 3 мм (вуглецева сталь, оцинкована сталь) | |
| Робот + Aotai NBC350R: Звичайний зварювальний апарат постійного струму | |
| Робот + Aotai NBC350RL: Програмне забезпечення для зварювання з низьким рівнем розбризкування, пакет для безперервного точкового зварювання, цінова перевага | |
| Робот + Aotai MAG350RL: Зварювання з низьким рівнем розбризкування обладнання | |
| Робот + Megmeet EThave2 350R: звичайний зварювальний апарат постійного струму, аналоговий зв'язок | |
| Робот + Megmeet DEX2 350MDR: Програмне забезпечення для зварювання з низьким рівнем розбризкування | |
| Робот + Megmeet DEX2 350LDR: Апаратне забезпечення для зварювання з низьким рівнем розбризкування, включаючи пакет для високошвидкісного точкового зварювання | |
| Вуглецева сталь 3 – 6 мм | |
| Робот + Aotai NBC500R з повітряним охолодженням: звичайний зварювальний апарат постійного струму | |
| Робот + Megmeet EThave2 CM500 Повітряне охолодження: Не підходить для зварювання довгих швів, для довгих швів рекомендується водяне охолодження | |
| Робот + Aotai NBC500RP з повітряним охолодженням: імпульсне зварювання, глибше проплавлення, гарний зварний шов, менше бризок, для довгих швів рекомендується водяне охолодження. | |
| Робот + Megmeet DEX2 500MPR Повітряне охолодження: імпульсне зварювання, глибше проплавлення, гарний зварний шов, менше розбризкування, для довгих швів рекомендується водяне охолодження. | |
| Товщина 6 мм і більше, довгі шви | |
| Робот + Aotai NBC500R з водяним охолодженням: звичайний зварювальний апарат постійного струму | |
| Робот + Megmeet EThave CM500 з водяним охолодженням: звичайний зварювальний апарат постійного струму | |
| Робот + Megmeet DEX2 500MPR з водяним охолодженням: імпульсне зварювання, глибше проплавлення, гарний зварний шов, менше бризок | |
| Робот + Aotai NBC500RP з водяним охолодженням: імпульсне зварювання, глибше проплавлення, гарний зварний шов, менше бризок | |
| Робот + Megmeet Artsen Pro500PR з водяним охолодженням: короткий дуговий імпульс | |
| 15 мм і більше, довгі шви | Робот + Aotai MIG – 630 об/хв з водяним охолодженням: імпульсне зварювання, велике проплавлення |
| Тип зварювання | Комбінація обладнання | Спосіб зварювання |
|---|---|---|
| Зварювання з нержавіючої сталі | Робот + Aotai MAG350RL | DC Welding |
| Робот + Aotai NBC500RP | Імпульсне зварювання | |
| Робот + Megmeet DEX2 350LDR | DC Welding | |
| Робот + Megmeet DEX2 500MPR | Імпульсне зварювання | |
| Робот + Megmeet Artsen Pro500PR | Короткотривале дугове імпульсування | |
| Зварювання алюмінієвих сплавів | Робот + Aotai MIG – 500RP Plus з водяним охолодженням | Подвійний імпульс |
| Робот + Aotai MIG – 500RP Super PLUS з водяним охолодженням | Суперімпульсне зварювання алюмінію з візерунком «риб'яча луска» | |
| Конфігурація зварювання TIG – вуглецева сталь та нержавіюча сталь | QJR4 – 1A Робот + Aotai WSM400R Водяне охолодження | DC Welding |
| Конфігурація зварювання TIG – алюмінієвий сплав | QJR4 – 1A Робот + Aotai WSME315R Водяне охолодження | Зварювання змінним та постійним струмом |
Вибір тонкої пластини
У виробництві автомобільних деталей, фітнес-обладнання, електромобілів, меблів для відпочинку та інших галузей промисловості товщина пластини переважно менше 3 мм.
Характеристики цієї галузі: великі виробничі потужності та високі вимоги до ефективності виробництва.
Труднощі зварювання тонких пластин: тонка пластина, великий зазор між складальними частинами, легка деформація під час зварювання тощо.
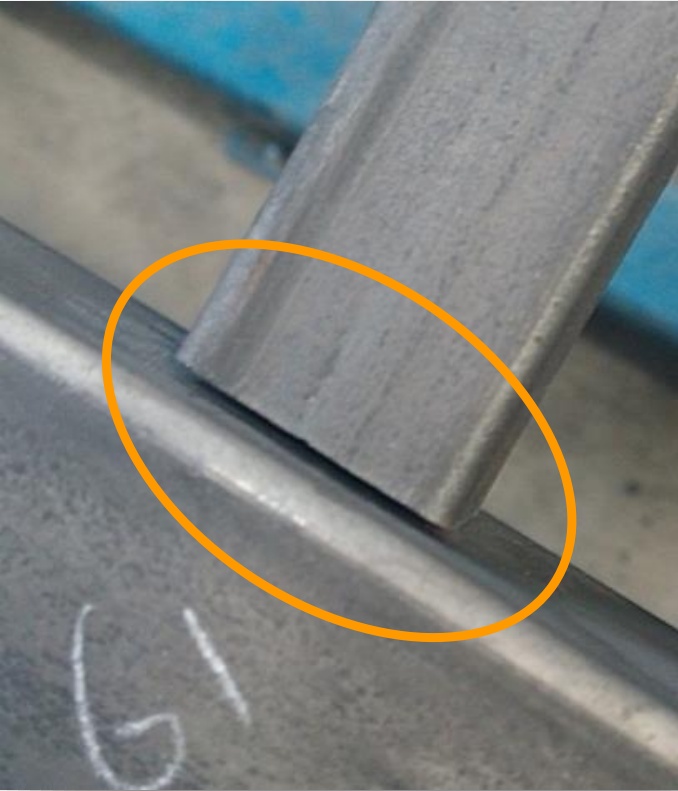
Великий проміжок
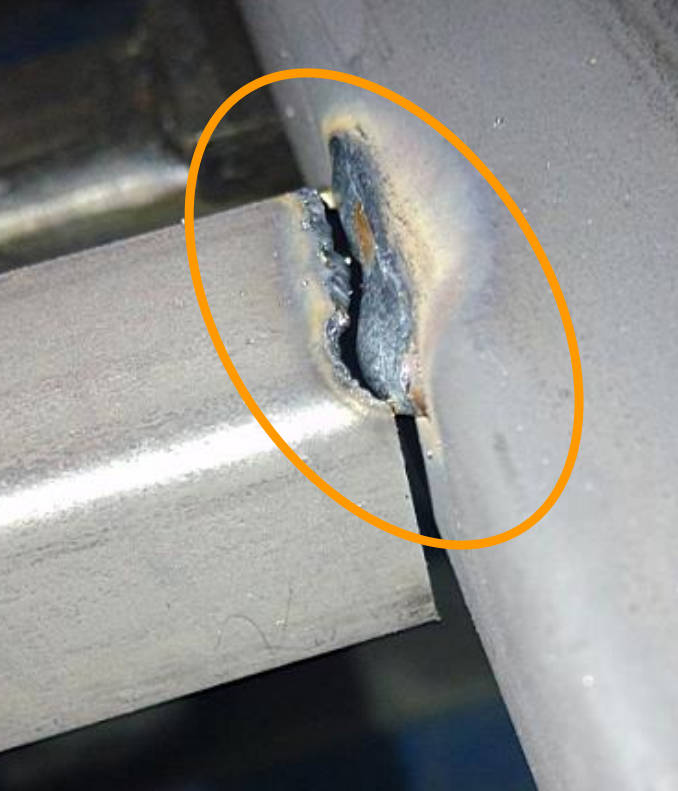
Зварювання наскрізь
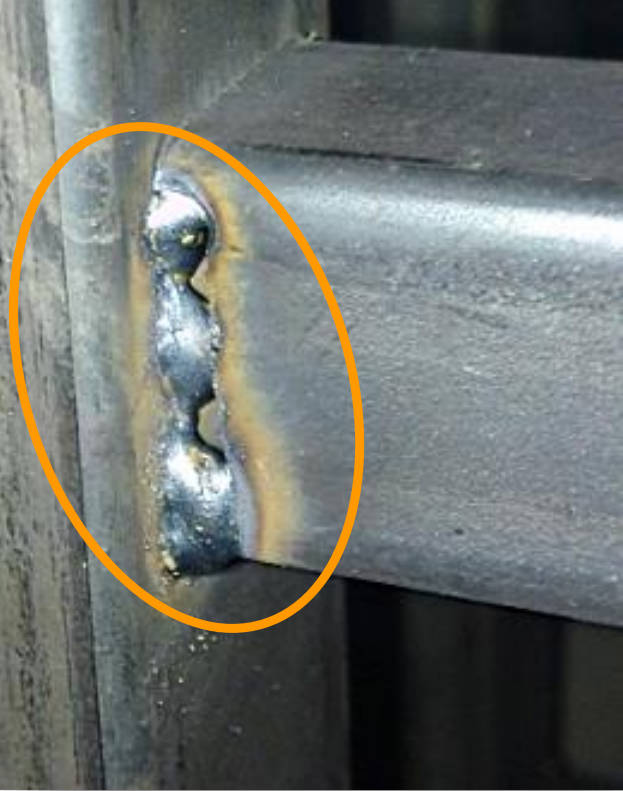
Зварний спалах
Вибір тонкої пластини
Підходить для зварювання вуглецевої сталі товщиною 0.7-3 мм, нержавіючої сталі, оцинкованого листа та інших матеріалів
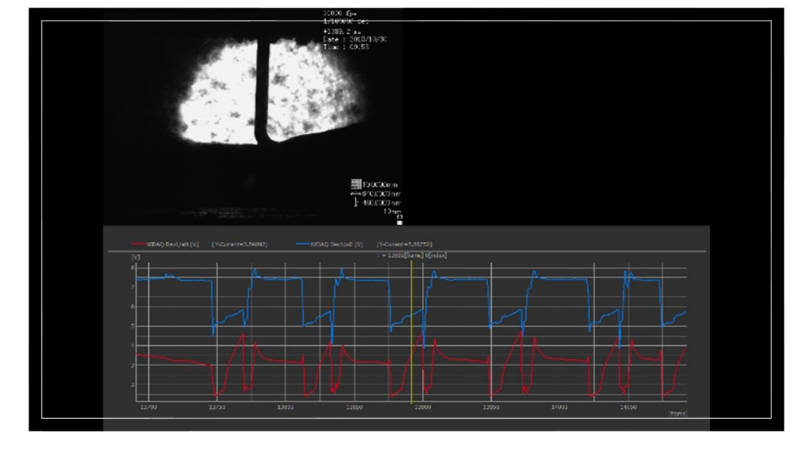
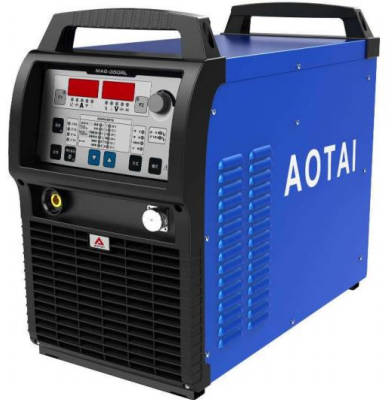
MAG-350RL
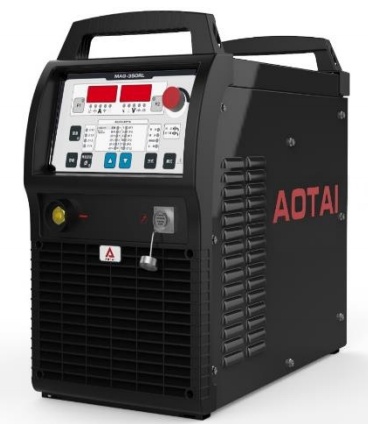
MAG-350RPL
Вибір тонкої пластини
1. Кількість бризок зменшується на 80%, що скорочує процес шліфування після зварювання;
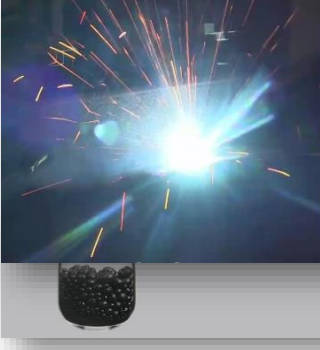
Звичайне зварювання в захисному газі
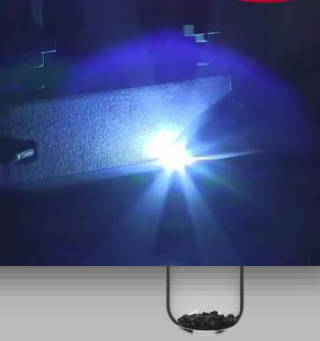
Зварювання в захисному газі з наднизьким розбризкуванням
2. Підведення тепла зменшується на 20%, що зменшує деформацію зварювання.
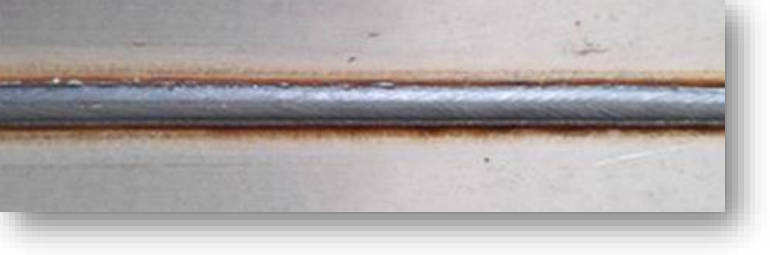
Зварювання оцинкованої сталі товщиною 0.8 мм
Зварювання нержавіючої сталі товщиною 0.7 мм
Вибір тонкої пластини
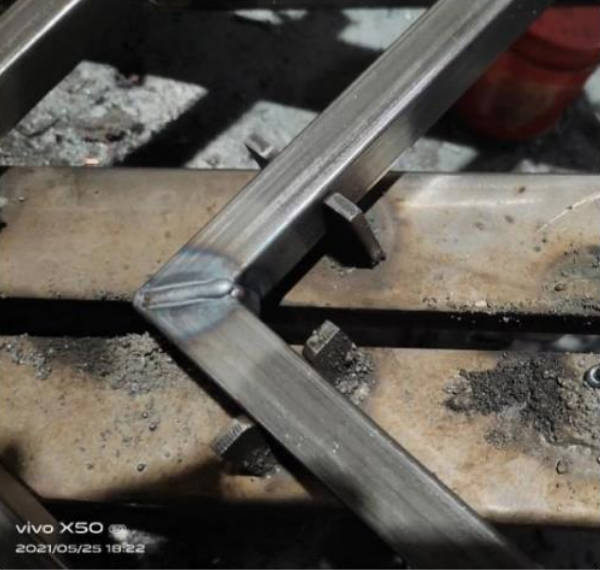
Товщина пластини 0.8 мм
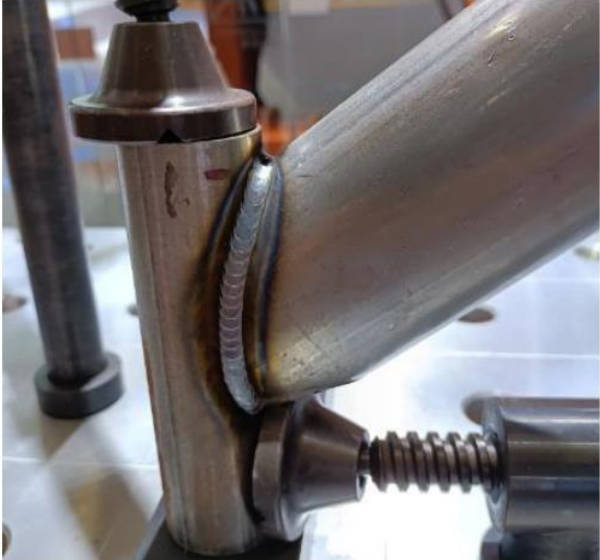
Функція швидкого точкового зварювання
Вибір середніх та товстих пластин
Оскільки технологія виготовлення великогабаритних конструкційних деталей поступово розвивається, товсті та дуже товсті листи широко використовуються у виробництві таких галузей, як суднобудування, машинобудування, будівництво мостів та посудин під тиском, а вимоги до якості зварювання стають все вищими.
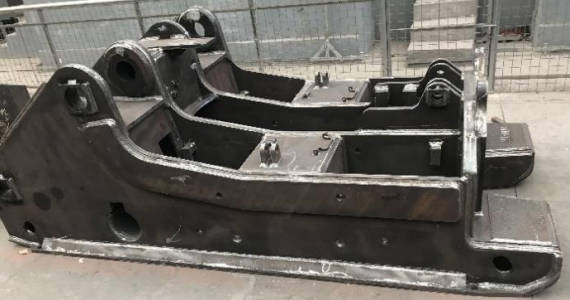
Вугільна техніка
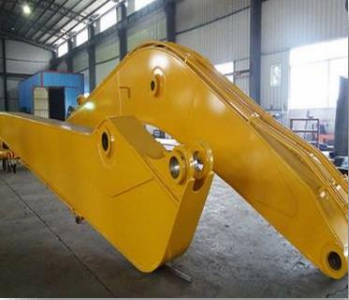
будівельна техніка
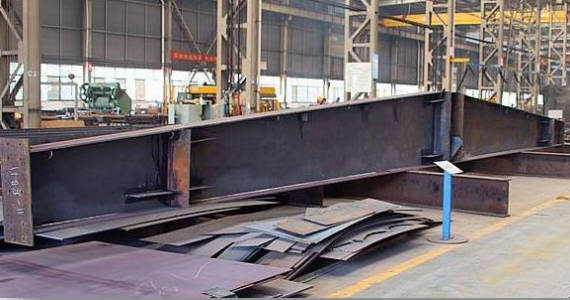
Важка сталева конструкція
Труднощі зі зварюванням:
· Традиційний процес зварювання в середовищі захисного газу характеризується великим розбризкуванням та поганим формуванням шва;
· Поверхня заготовки іржава та масляна, а робота важко знайти;
· Менше дефектів зварювання, вища глибина проникнення та вимоги до ефективності наплавлення.
Вибір середніх та товстих пластин
Aotai NBC-500RPPlus має режими зварювання одним імпульсом, швидким імпульсом та імпульсним зварюванням з глибоким проникненням. Він може зварювати вуглецеву сталь, нержавіючу сталь, мідь та її сплави, а також інші кольорові метали. Основні галузі застосування: машинобудування, сталеві конструкції, вугільно-видобувне обладнання, військова промисловість тощо.
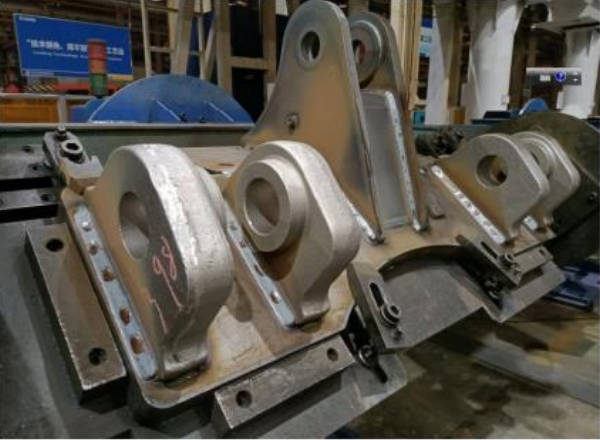
будівельна техніка
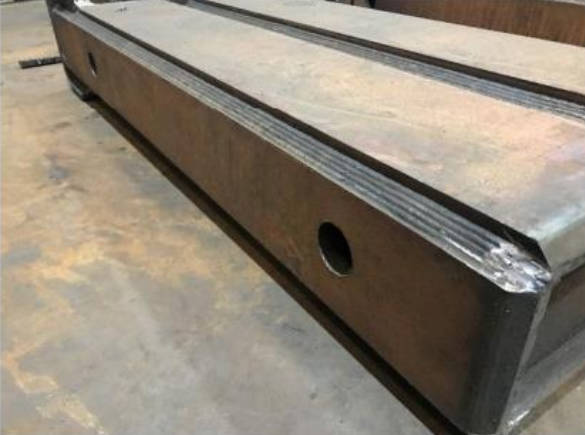
Вугільне гірничодобувне обладнання
Вибір зварювання алюмінієвих сплавів
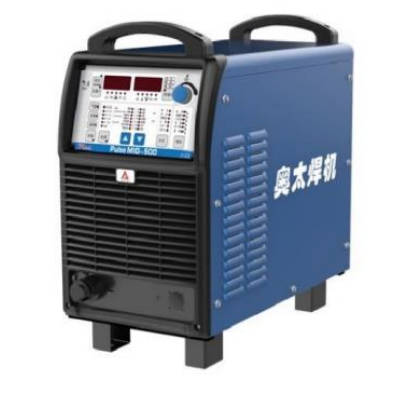
MIG-500RP Супер ПЛЮС
Aotai MIG-500RP Super PLUS має три режими зварювання: одинарний імпульс, подвійний імпульс та суперподвійний імпульс. Він може зварювати кольорові метали, такі як вуглецева сталь, нержавіюча сталь, алюміній та його сплави, мідь та її сплави. Суперподвійний імпульс в основному використовується для зварювання алюмінієво-кремнієвих матеріалів (4 серія) зварювальним дротом, що підходить для зварювання заготовок товщиною 1.2-3.5 мм. Рисунок «риб'ячої луски» близький до вольфрамового дугового зварювання в середовищі інертного газу, а ефективність вища, ніж у аргонодугового зварювання.
Основні галузі застосування: велосипеди, скутери, меблі для відпочинку, транспортні засоби на нових джерелах енергії тощо.
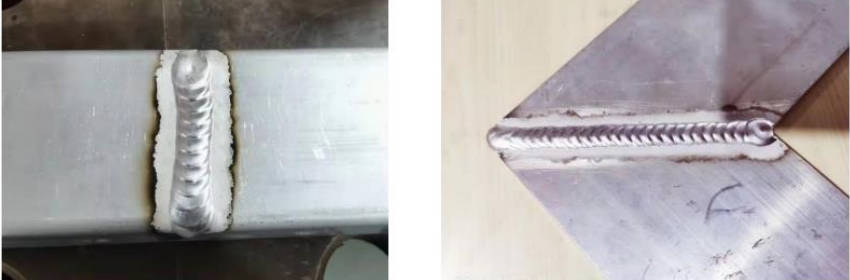
Супер подвійний імпульс
Вибір робота має значення
Вибір конфігурації
Модель робота, стан встановлення
Вимоги до зварювальної системи, такі як розбризкування, імпульси, тимчасова швидкість навантаження тощо.
Вищі вимоги до комп'ютерного зв'язку
Усі вимоги до довжини та характеру кабелю
Зовнішнє допоміжне обладнання, зміна позиції, чищення зброї тощо.
Вибір функції процесу
Яка функція позиціонування
Чи слід відстежувати і як відстежувати
·Багатошаровий та багатопрохідний процес
Зварювальне застосування в галузі
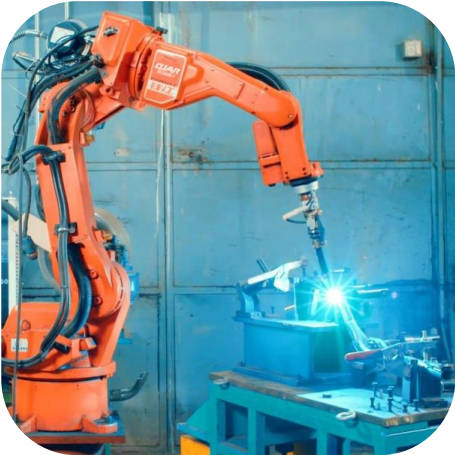
Зварювання автозапчастин
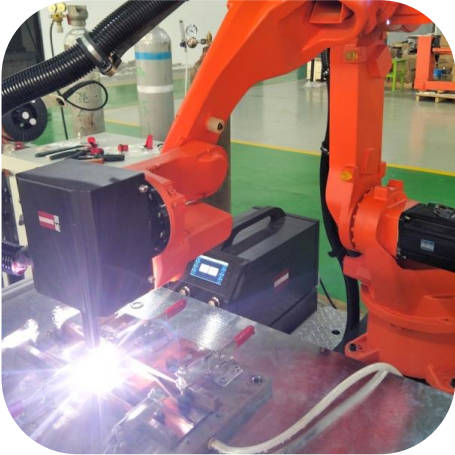
Це заголовок
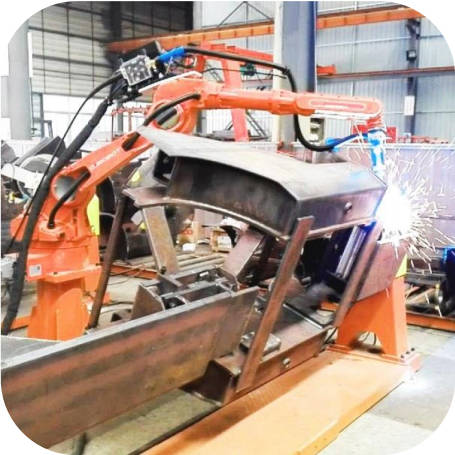
Зварювальна промисловість машинобудування
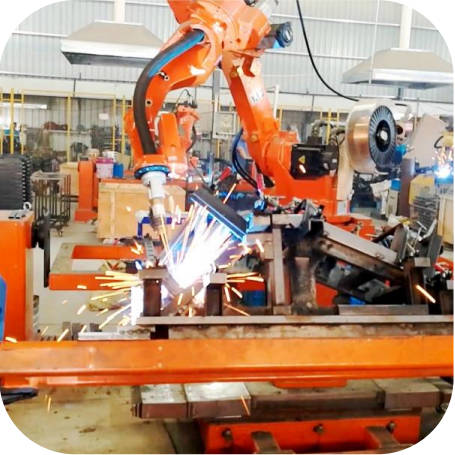
Зварювальний цех з металообробного обладнання
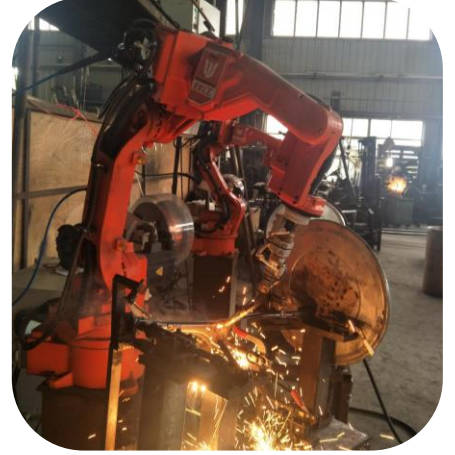
Зварювання деталей сільськогосподарської техніки

Зварювання циліндрів
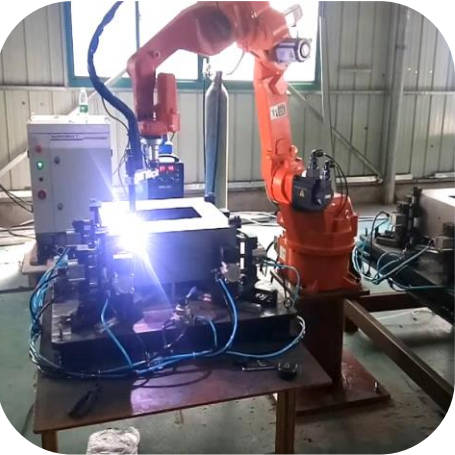
Зварювання кузова фургона
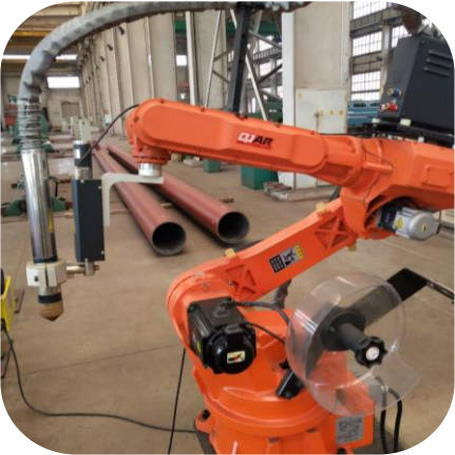
Плазмове різання перехресним дротом
Рішення для зварювального робочого місця
Робоча станція естакади для завантаження вагонів поїзда:
1. Зварювальна система: Megmeet Arsten Pro
500HP
2. Функція процесу: позиціонування початкової точки високої напруги, відстеження дуги