
Конфігурації роботизованих зварювальних камер для легких та середніх заготовок
Роботизована зварювальна комірка організовує робота, технологічне обладнання, затискачі, елементи керування та захисні засоби навколо визначеного сімейства деталей. На цій сторінці порівнюється шість закритих схем за рухом заготовки, оболонкою та кількістю роботів. Інтеграція на рівні компонентів та розробка компонування розглядаються у пов'язаних технічних посібниках.
Короткий список за рухом заготовки
Шість варіантів налаштування охоплюють перевертання, горизонтальне обертання, багатоосьове позиціонування та обертання з торцевою опорою. Почніть з логіки вибору тут, а потім скористайтеся детальними картками та таблицею для порівняння доступних значень.
Двостанційна широка перекидна комірка
Один робот обслуговує два перекидні позиціонери для довших прямокутних пристосувань у повністю закритому зварювальному приміщенні.
Компактна перекидна комірка з двома станціями
Менша габаритна площа кріплення зберігає той самий принцип перевертання двох позиціонерів для компактних деталей.
Двостанційна горизонтальна роторна комірка
Горизонтальне обертання забезпечує доступ до кругових або індексованих зварних поверхонь для одного або двох роботів.
Вертикальна тривісна комірка позиціонування
Три керовані осі переорієнтовують видовжене пристосування, зберігаючи при цьому інтерфейси, необхідні для повністю закритого зварювального приміщення.
Горизонтальна тривісна комірка позиціонування
Горизонтальне обертання поєднується з додатковими осями позиціонування для ширшого охоплення приладів.
Двороботова комірка для передньої бабки та задньої бабки
Два роботи працюють навколо двох позиціонерів з торцевими опорами, що забезпечують автоматичне введення/виведення та регулювання довжини.
Перевірте кожну схему відносно реального сімейства деталей
Розміри – це відповідні габарити кріплення або заготовки для кожної конфігурації. Остаточне оснащення, доступ до зварних швів та зазори залежать від проекту.
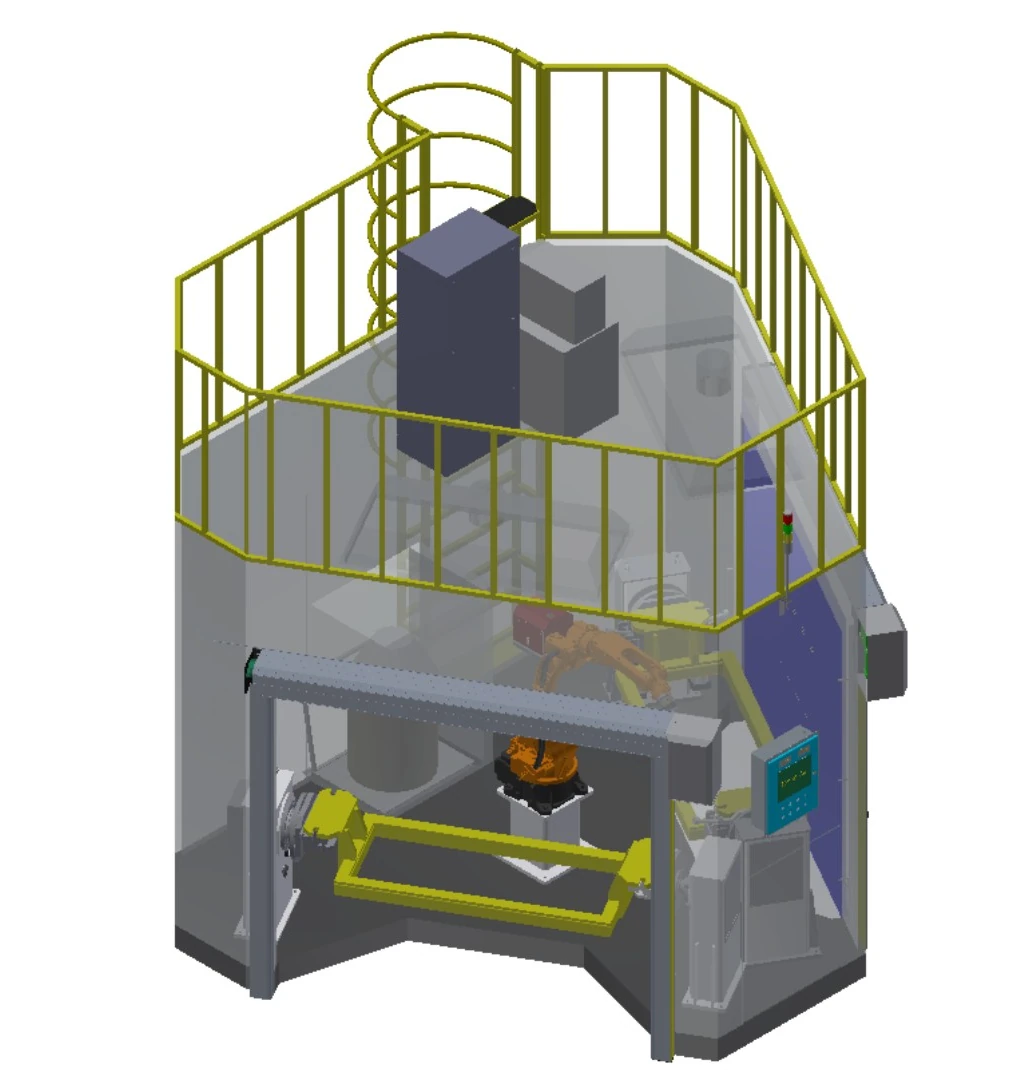
Двостанційна широка перекидна комірка
Один робот обслуговує два перекидні позиціонери для довших прямокутних пристосувань у повністю закритому зварювальному приміщенні.
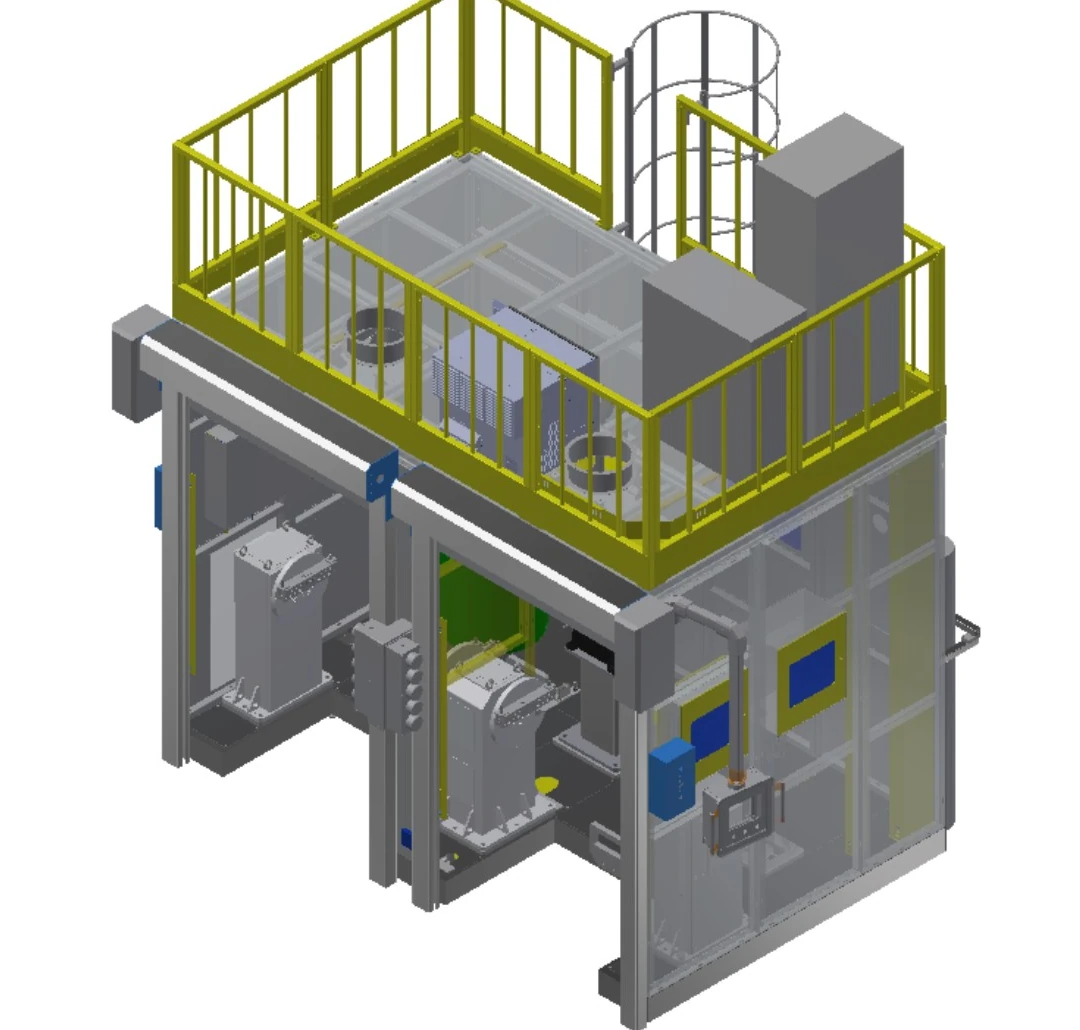
Компактна перекидна комірка з двома станціями
Менша габаритна площа кріплення зберігає той самий принцип перевертання двох позиціонерів для компактних деталей.
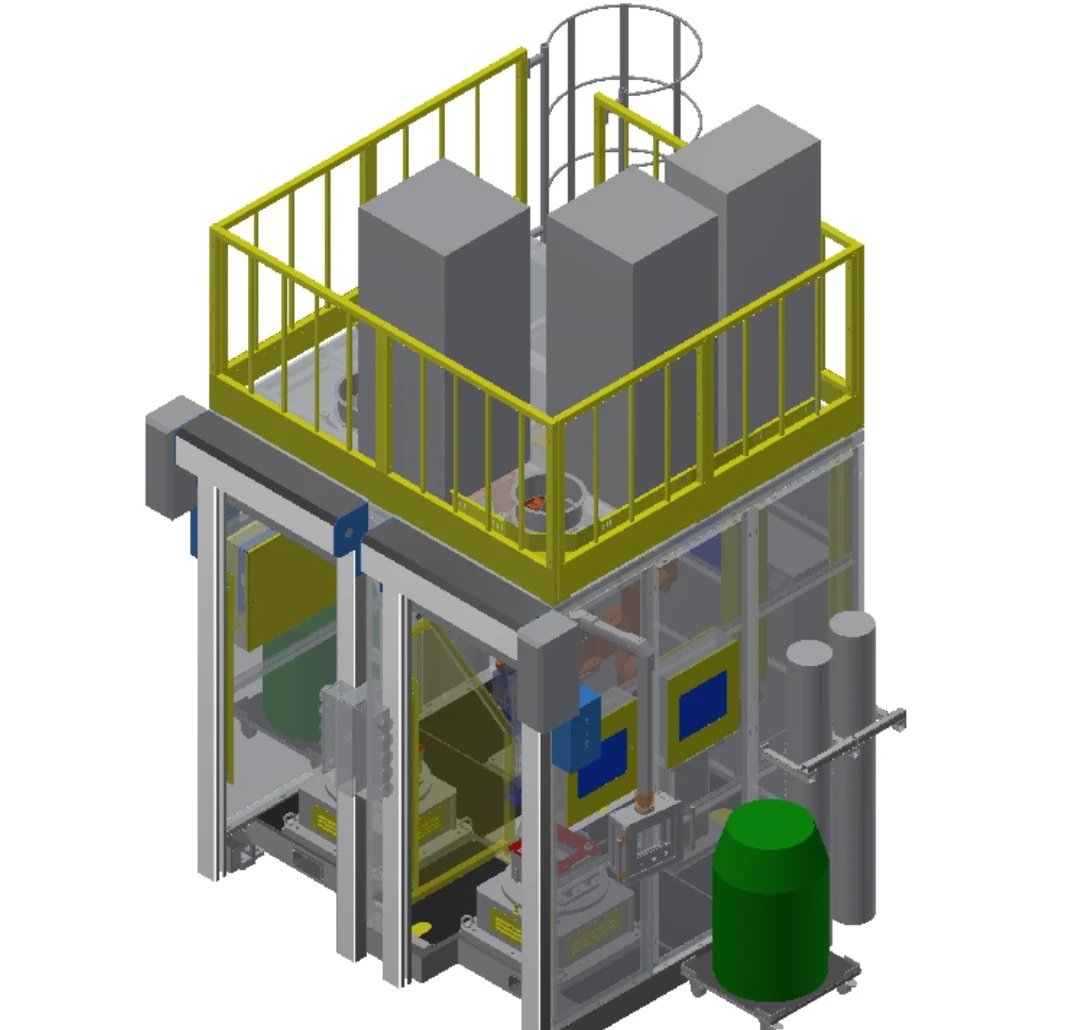
Двостанційна горизонтальна роторна комірка
Горизонтальне обертання забезпечує доступ до кругових або індексованих зварних поверхонь для одного або двох роботів.
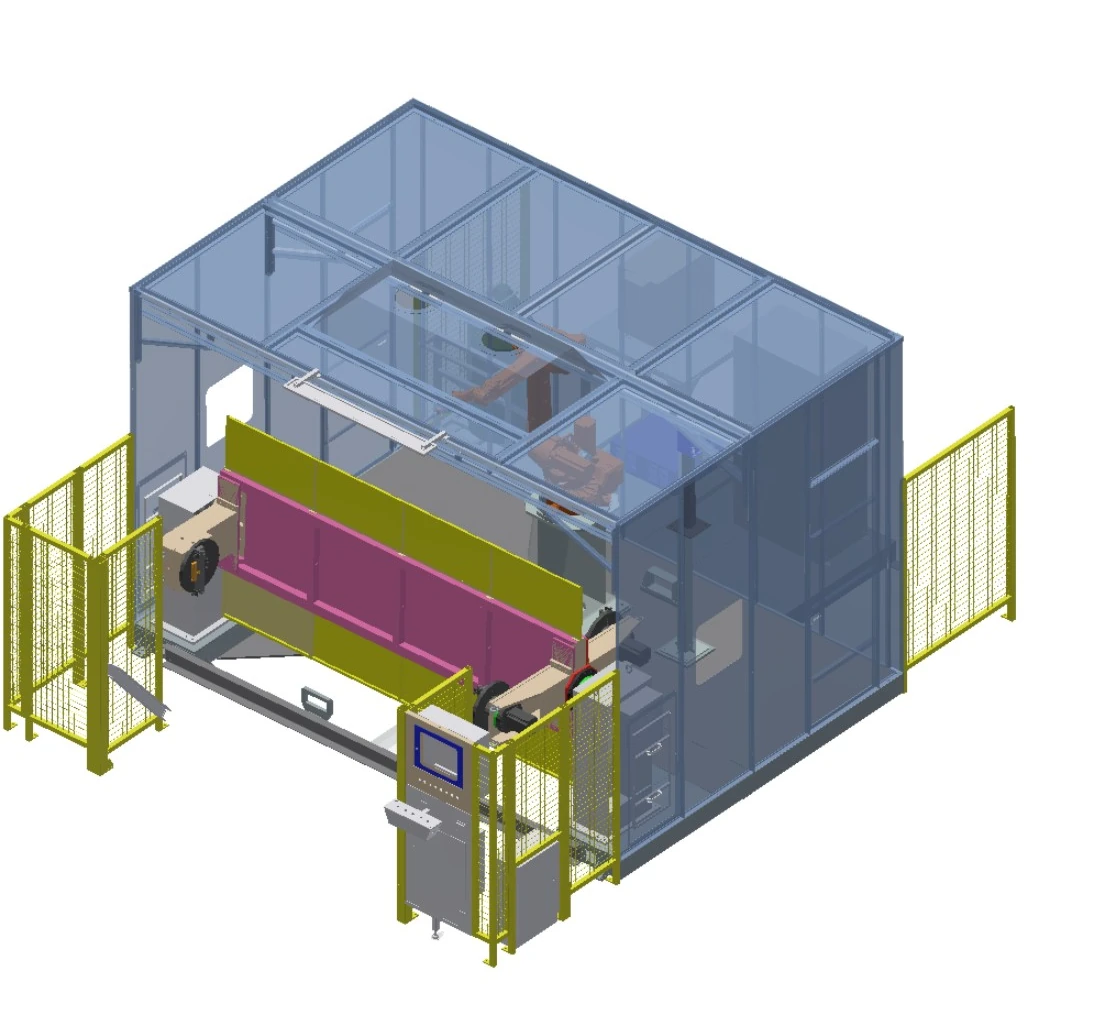
Вертикальна тривісна комірка позиціонування
Три керовані осі переорієнтовують видовжене пристосування, зберігаючи при цьому інтерфейси, необхідні для повністю закритого зварювального приміщення.
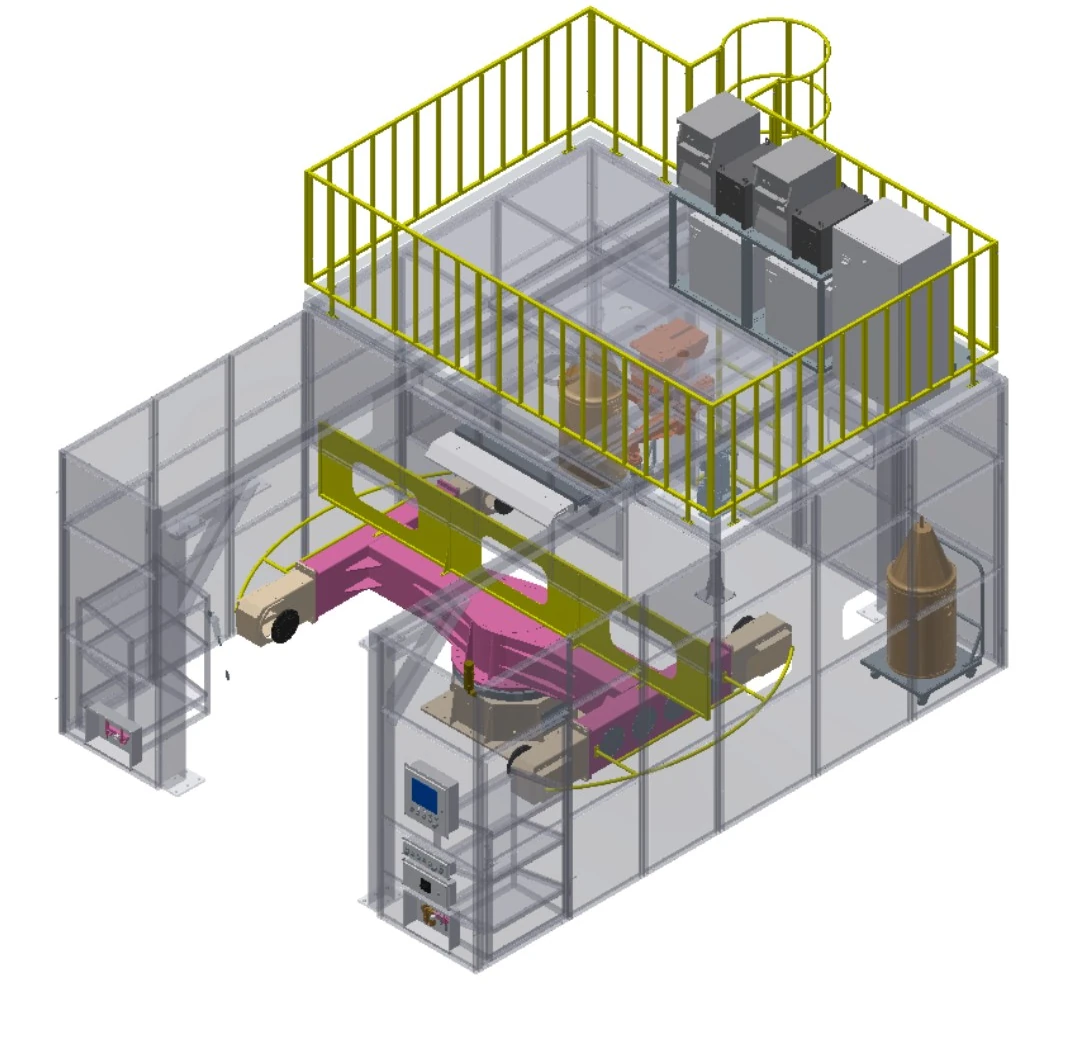
Горизонтальна тривісна комірка позиціонування
Горизонтальне обертання поєднується з додатковими осями позиціонування для ширшого охоплення приладів.
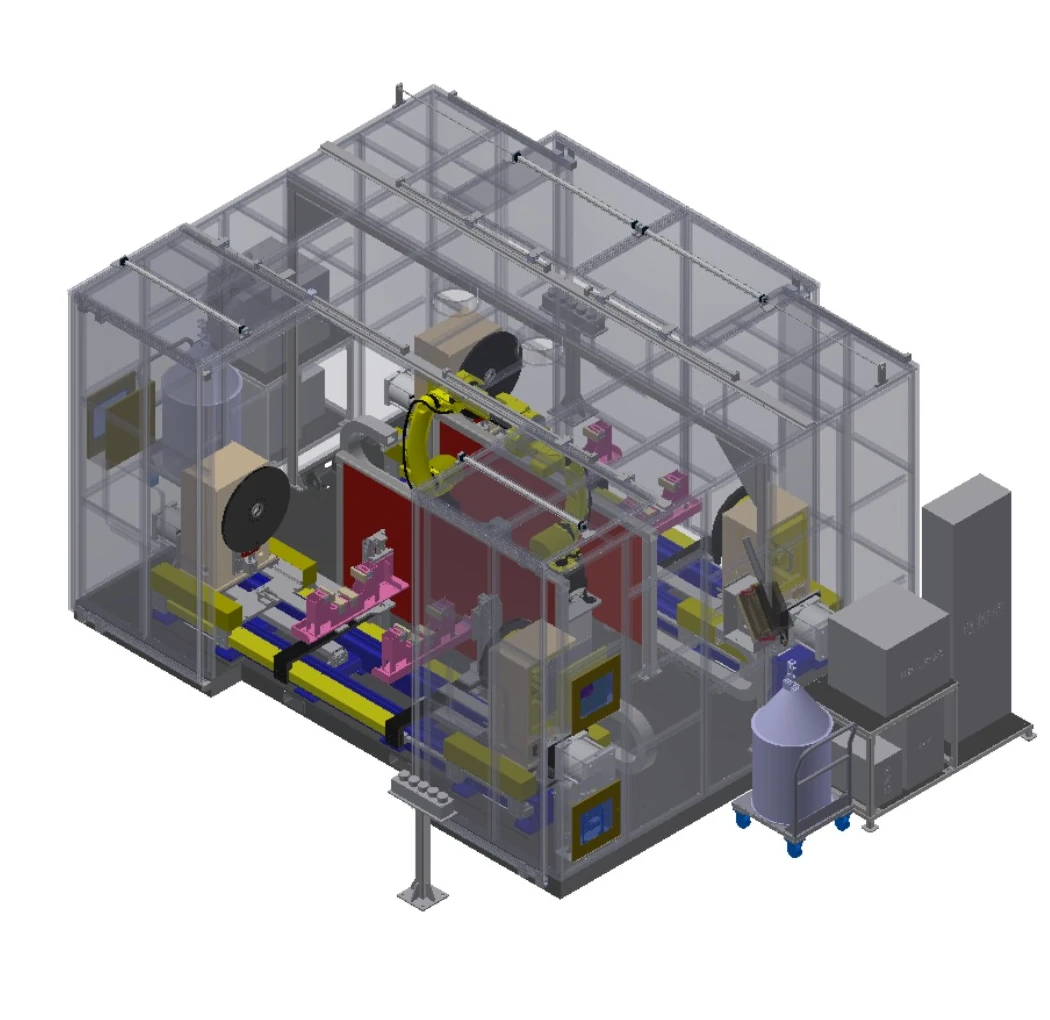
Двороботова комірка для передньої бабки та задньої бабки
Два роботи працюють навколо двох позиціонерів з торцевими опорами, що забезпечують автоматичне введення/виведення та регулювання довжини.
Порівняйте шість домовленостей на одному наборі полів
| Рядок | Описова конфігурація | роботи | Досяжність руки | Розташування | Навантаження | Застосовуваний конверт | Станції |
|---|---|---|---|---|---|---|---|
| A | Двостанційна широка перекидна комірка | 1 | 1.4 м / 2 м (опціонально) | Одноосьове перевертання | 500 кг | Кріплення 1.8 м × 0.8 м | 2 позиціонери |
| B | Компактна перекидна комірка з двома станціями | 1 | 1.4 м | Одноосьове перевертання | 500 кг | Кріплення 0.8 м × 0.5 м | 2 позиціонери |
| C | Двостанційна горизонтальна роторна комірка | 1 або 2 | 1.4 м | Одноосьовий горизонтальний поворотний стіл | 500 кг | Обертання ≤1 м; висота ≤0.5 м | 2 позиціонери |
| D | Вертикальна тривісна комірка позиціонування | 1 або 2 | 1.4 м / 2 м (опціонально) | Вертикально-перевертаючий тривісний позиціонер | 500 кг | Кріплення 2.4 м × 0.8 м | 1 позиціонер |
| E | Горизонтальна тривісна комірка позиціонування | 1 або 2 | 1.4 м / 2 м (опціонально) | Горизонтально-обертовий тривісний позиціонер | 500 кг | Кріплення 2.2 м × 1 м | 1 позиціонер |
| F | Двороботова комірка для передньої бабки та задньої бабки | 2 | 1.4 м / 2 м (опціонально) | Одноосьова передня бабка-задня бабка | 500 кг | Обертання ≤1 м; довжина ≤2 м | 2 позиціонери |
Літери – це лише позначки рядків таблиці; описові назви конфігурацій – це публічні ідентифікатори.
Зчитуйте кожну назву як вибір руху заготовки
Одноосьове перевертання
Повертає пристосування навколо однієї контрольованої осі для відображення чергування зварних поверхонь.
Горизонтальний поворотний
Обертає заготовку на горизонтальному столі для кругового або індексного представлення.
Тривісне позиціонування
Додає контрольований рух, коли один оберт не може забезпечити потрібну орієнтацію.
Опора передньої бабки-задньої бабки
Підтримує довші деталі з обох кінців для контрольованого поздовжнього обертання.
Формат з одним роботом
Зіставляє одного робота з визначеною послідовністю приладів та станцій.
Формат з двома роботами
Використовує скоординоване покриття з двох сторін, де це дозволяє аналіз доступу та зіткнень.
Оцініть придатність за умовами конверта та суглоба
Компоненти транспортного засобу
Легкі та середні деталі для нових енергоносіїв або комерційних транспортних засобів з повторюваними елементами розташування.
Частини будівельного обладнання
Виготовлені компоненти, оболонка яких відповідає вибраному розташуванню.
Менші сталеві зварні конструкції
Конструкційні деталі, розташовані для багатостороннього зварювання всередині закритої комірки.
Компоненти судна
Обертові деталі, що проходять скринінг за діаметром, довжиною та доступом до шва.
Частини сільськогосподарської техніки
Повторне виготовлення з визначеними опорними точками кріплення та потребами в орієнтації.
Запчастини для екологічного обладнання
Сімейства деталей, оцінені за геометрією, матеріалом, з'єднаннями та вхідними варіаціями.
Підтвердьте захист та моніторинг за допомогою коміркового осцилографа
Кожна з шести конфігурацій побудована в повністю закритому зварювальному приміщенні. Остаточний захист все ще відповідає оцінці ризиків застосування, стандартам об'єкта та вимогам приймання.
Інтерфейси кімнати
Підтвердіть інтерфейси встановлення головного керування, керування повітрям, освітлення, електроприводу затворної засувки та системи витяжки диму.
Експлуатація та обслуговування
Визначте місця завантаження, операторські станції та доступ для технічного обслуговування навколо вибраної схеми.
Додатковий датчик присутності
Оцініть захисну світлову завісу, якщо вона застосовується до вибраної конфігурації.
Моніторинг стану процесу
Опції включають моніторинг наявності дроту, тиску стисненого повітря та потоку захисного газу.
Варіант розташування шва
Лазерне відстеження швів для визначення місцезнаходження доступне як опція проекту.
Підтвердження проекту
Завершити розробку захисту, інтерфейсів та логіки прийняття шляхом затвердженої оцінки ризиків.
Створіть початкову конфігурацію за чотири рішення
Визначте заготовку
Діліться кресленнями, матеріалами, розташуванням з'єднань, варіантами та вхідним станом.
Встановіть конверт
Підтвердіть довжину, ширину, діаметр обертання, висоту та основу навантаження пристосування.
Виберіть частину руху
Порівняйте схеми перекидання, горизонтального обертання, тривісного типу та схеми передньої бабки-задньої бабки.
Підтвердити область дії комірок
Узгодьте кількість роботів, технологічне обладнання, елементи керування, датчики, кріплення заготовок та захисні засоби.
Перетворіть короткий список на визначення проєкту
Конфігурація є початковою архітектурою. Остаточна область застосування встановлюється на основі заготовки, процесу зварювання, заводських інтерфейсів та плану приймання.
Розгляд заявки
Підтвердіть деталі, з'єднання, точки розташування, варіанти та обмеження ділянки.
Концепція конфігурації
Визначте рух деталі, послідовність станцій, кількість роботів та взаємодію оператора.
Процес та засоби контролю
Вирівняйте зварювальне обладнання, елементи керування, моніторинг та інтерфейси установки відповідно до специфікації.
Фіксація та захист заготовок
Деталі кріплення, метод завантаження, інтерфейси приміщень та захисні заходи проекту.
Визначення прийняття
Узгодьте тестові частини, умови, документацію та критерії приймання.
Підтримка проекту
Координувати документацію, навчання та післяпродажну підтримку в рамках узгодженого обсягу.
Питання, на які потрібно відповісти перед затвердженням конфігурації
З якої конфігурації комірки мені слід почати?
Почніть з контуру заготовки та необхідного руху деталі, потім виберіть перегортання екрана, горизонтальне обертання, багатоосьове або передньо-заднє бабка.
Чи можна налаштувати одного або двох роботів?
Представлений портфоліо включає однороботні, одно- або двороботні та двороботні схеми. Остаточна кількість залежить від доступу до зварних швів, послідовності та аналізу колізій.
Чи можна інтегрувати бажане зварювальне обладнання?
Це можна оцінити відповідно до специфікації. Надайте спільний доступ до запланованого технологічного обладнання та інтерфейсів, щоб підтвердити сумісність, засоби контролю та межі відповідальності.
Що потрібно надати для розгляду заявки?
Надайте креслення, матеріали, з'єднання, варіанти деталей, необхідну орієнтацію, послідовність процесу, інтерфейси на місці та очікувані показники приймання.
Чи однакові параметри датчиків у кожній конфігурації?
Ні. Опції залежать від відповідної домовленості та вимог проекту; їх не слід копіювати по всьому портфоліо.
Використовуйте дійсну частину, щоб розпочати обговорення конфігурації
Надайте доступ до креслень, контуру заготовки, процесу зварювання, концепції пристосування та обмежень на місці, щоб EVST міг створити початкову точку роботизованого зварювального осередку.