
Роботизована комірка для видалення задирок з лиття під тиском: роботизовані комірки, машини спеціального призначення та шліфування скануванням по траєкторії
Роботизована комірка для видалення задирок — це комірка з інструментальним механізмом, в якій робот переносить шпиндель або шліфувальну головку навколо виливка, закріпленого на нерухомому пристосуванні або позиціонері.
Обговоріть свою заготовку →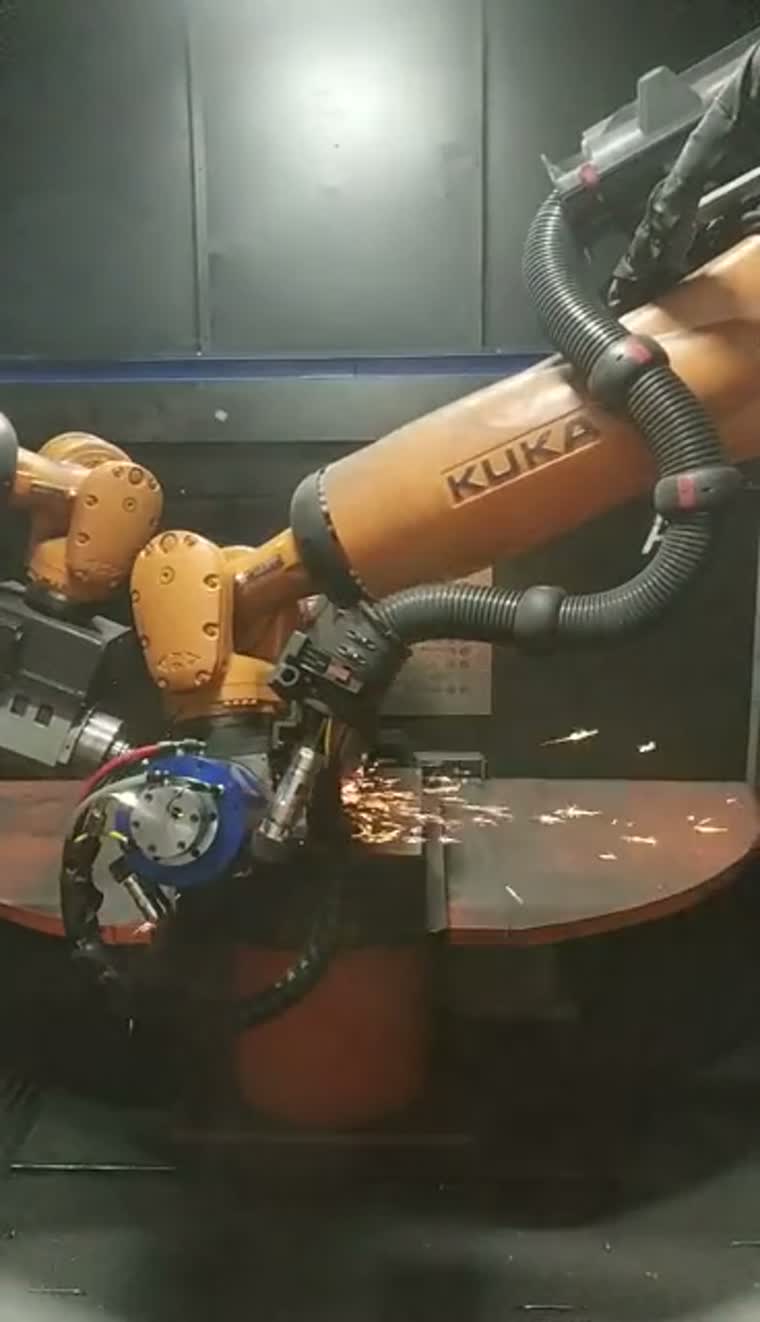
Почніть з лиття та його обмежень
Типові сімейства заготовок включають блоки двигунів, головки блоку циліндрів, корпуси трансмісій та корпуси двигунів. Доступ до затискання, зазор для точіння та підхід до інструменту визначають компонування комірки.
Вхідні виливки можуть відрізнятися контуром та положенням лінії розриву. Перш ніж вибрати маршрут обробки, перевірте типові виливки, опорні точки пристосувань та ділянки, що підлягають обробці.
Максимальна маса заготовки: на запит.
Максимальні розміри заготовки та діапазон точіння: на запит.
Система з утримуванням інструментів може підійти для заготовок, які важко переносити через стаціонарні інструменти для фінішної обробки; вибір маршруту переміщення також залежить від доступу та кріплення.
Компонування комірок, опції керування зусиллям та пиловловленняКонфігурації комірок та доступ до інструментів
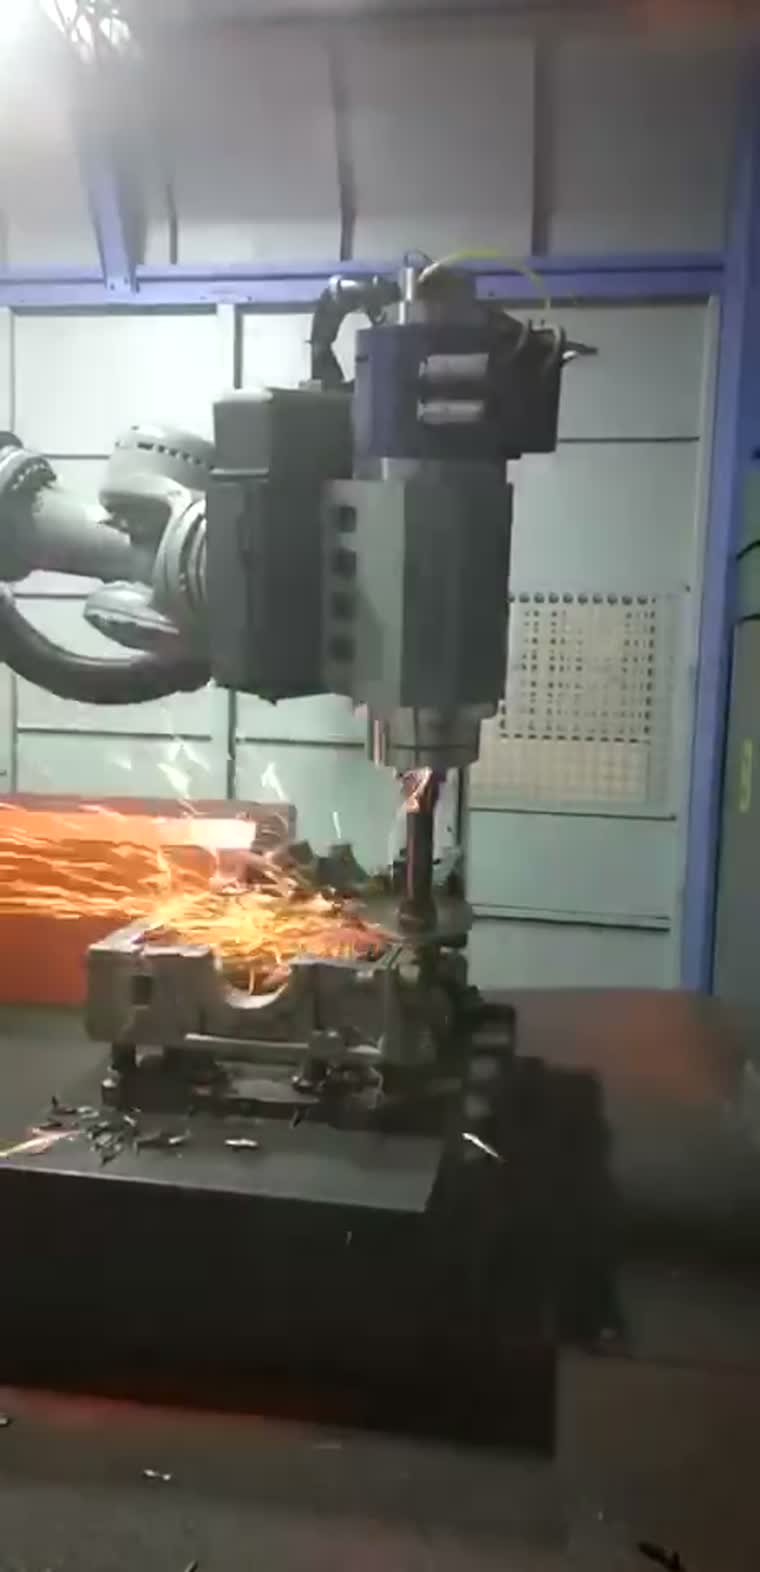
Конфігурації комірок поєднують роботизований інструмент із фіксованим пристосуванням, позиціонером або столом зі змінним обертанням. Підхід до інструменту та доступ до виливка спрямовують конфігурацію.
Опції плаваючого шпинделя, автоматична зміна інструментів та магазин інструментів можуть бути визначені відповідно до необхідних операцій та поєднання заготовок.
Діапазон контрольованого контактного зусилля: на запит.
Компонування комірок, опції керування зусиллям та пиловловленняЛиті корпуси
Маршрути видалення задирок усувають залишки відколів, ліній розриву та литників на литих корпусах; вхідні варіації та доступ до інструменту формують процес.
Двигуни та силовий агрегат
Блоки двигунів та головки блоку циліндрів можуть потребувати різних інструментів для обробки зовнішніх кромок та бічних отворів, з оглядом місця розташування та заміною інструментів там, де цього вимагає процес.
Автомобільні та мотоциклетні компоненти
Сімейства литих компонентів можна оцінити для роботизованої комірки або спеціалізованої машини, враховуючи спільність пристосувань та частоту зміни виробу.
Виробництво двигунів
Зняття задирок з корпусу двигуна є типовим застосуванням для інтеграції роботів та спеціалізованих верстатів, при цьому для кожного сімейства корпусів визначено точку затискання та доступ до кромки.
Роботизована клітина проти машини спеціального призначення
| Сімейство заготовок | конфігурація | Осі та позиції | Гнучкість перемикання | Виробничий склад |
|---|---|---|---|---|
| Великі литі корпуси | Роботизована клітина | Шарнірний рух інструменту; фіксована або позиціонована заготовка | Зміна інструментів та пристосувань для різних корпусів | Змішані сім'ї з різними особливостями |
| Сімейства повторюваних литих компонентів | Машина спеціального призначення | Координовані осі; одиночні або чергуються положення | Спеціальні світильники з запланованими перемиканнями | Повторні прогони в межах визначеної родини |
| Малі контурні компоненти | Машина спеціального призначення | Координовані осі та індексовані позиції | Зміни інструментів у межах підтримуваного діапазону компонентів | Повторювані завдання обробки контурів |
| Середні та великі компоненти | Машина спеціального призначення | Лінійні або поворотно-індексовані механізми | Пристосування для конкретних деталей та налаштування процесу | Визначені послідовності обробки |
Прокрутіть горизонтально, щоб порівняти всі поля.
Спеціалізовані машини на рівні рішень
Спеціалізовані верстати забезпечують скоординований рух інструменту з одиночними, чергуючими або індексованими позиціями обробки. Вони оцінюються на рівні рішення для сімейства деталей та розташування пристосувань.
Прикладами заготовок є корпуси телефонів, модулі камер, корпуси телеприставок, дверні ручки та автомобільні пластикові компоненти.
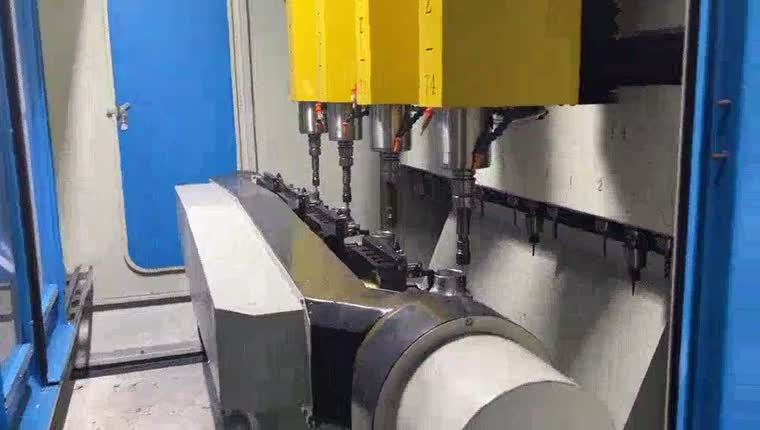
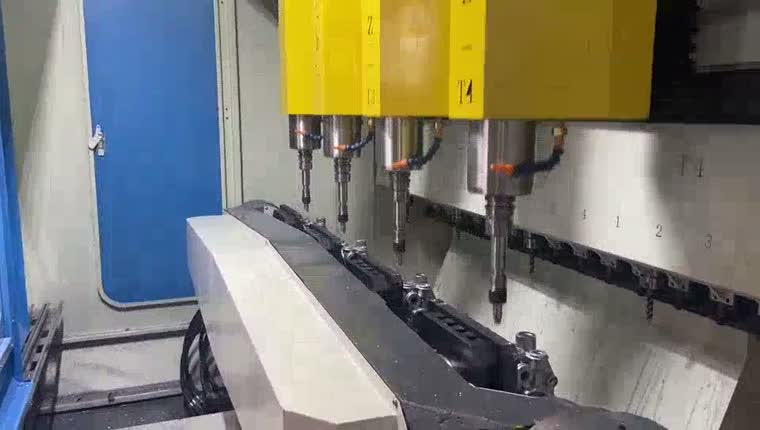
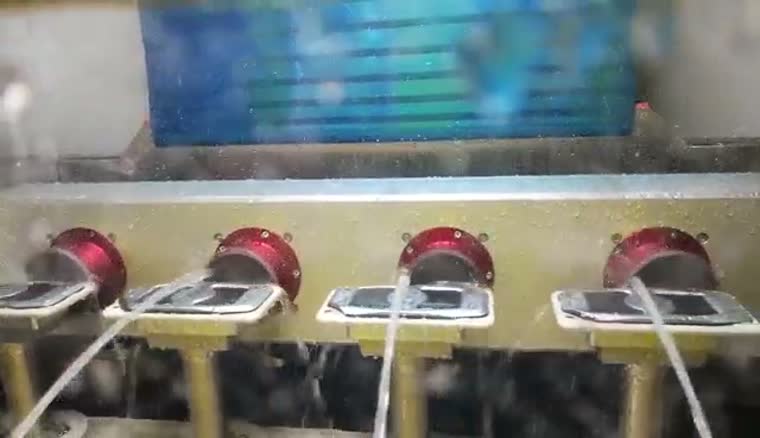
Для відповідних завдань контурної обробки доступний спосіб обробки мокрим способом, використовуючи рідину навколо інструменту та обертові пристосування. Придатність залежить від матеріалу та необхідної обробки.
Для компонентів осей слід враховувати перехід від зварювання до видалення задирок під час планування кріплення та послідовності обробки.
Зварювання осей та обробка після зварюванняШліфування від сканування до траєкторії EVST
Технологія EVST Scan-to-Path Grinding генерує траєкторію шліфування з контурів сканованих заготовок у визначених областях обробки; це не усуває необхідності визначати процес, перевіряти пристосування або перевіряти готову деталь.
Для шліфувального робота без програмування передбачуваним скороченням є ручне покрокове навчання траєкторії. Вибір інструменту, охоплення сканування, межі процесу та критерії прийнятності все ще потребують встановлення.
Обговоріть свою заготовку →Від сканованого контуру до виконання
Відскануйте заготовку, визначте контур у визначеній області обробки та згенеруйте шлях для виконання робота. Шлях необхідно перевірити на відповідність доступу до кріплення та вибраного інструменту.
Зафіксуйте контур заготовки у вибраній області.
Визначте оброблювану кромку та створіть траєкторію руху інструменту.
Виконайте перевірений шлях за допомогою вибраного інструменту контакту.
Концептуальна схема · Кроки вимагають перевірки заготовки та комірки.
Виконання з керуванням силою підтримує контакт протягом згенерованого шляху; параметри керування силою та їх специфікації вибираються з ширшою конфігурацією комірок.
Компонування комірок, опції керування зусиллям та пиловловленняТривимірне бачення та адаптивні шляхи
Тривимірне зображення та обробка можуть створити представлення заготовки та адаптувати траєкторію до просторових змін. Обробка без САПР є додатковою, коли контур та процес можна встановити за допомогою сканування; перевірка виробу також є додатковою.
Тривалість сканування за узгодженого покриття та умов тестування: за запитом.
Точність сканування за узгодженого матеріалу, геометрії та умов випробування: на запит.
Лазерне виявлення та компенсація відхилення
Точкове лазерне виявлення може порівняти поточну деталь з попередньою та компенсувати відхилення положення на лінії розриву. Це порівняння стосується відхилення між деталями, а не відхилення від моделі CAD.
Лазерне вимірювання виступання зварного шва може допомогти в компенсації положення та координації з інструментом для фінішної обробки під час обробки зварних швів. Стратегія вимірювання та видалення повинна бути узгоджена зі з'єднанням.
Офлайн-програмування та моделювання
Автономне програмування готує шлях робота від комірки. Перевірка на зіткнення та симуляція коду підтримують перегляд, перш ніж постпроцесор створить програму, специфічну для контролера.
Визначте траєкторію інструменту, пристосування та робота.
Перегляньте зіткнення та змоделюйте програму.
Виведіть код контролера, а потім перевірте його на комірці.
Концептуальна схема · Кроки вимагають перевірки заготовки та комірки.
Моделювання підтримує підготовку; програма робота, геометрія інструменту та пристосування все ще потребують перевірки на фактичній комірці.
Шліфування після зварювання та зварних швів
Роботизоване шліфування зварних швів може використовувати роботизовану головку для фінішної обробки, що утримується навколо алюмінієвої рами. Пристосування забезпечує доступ до зварного шва, поки інструмент рухається вибраним шляхом видалення.
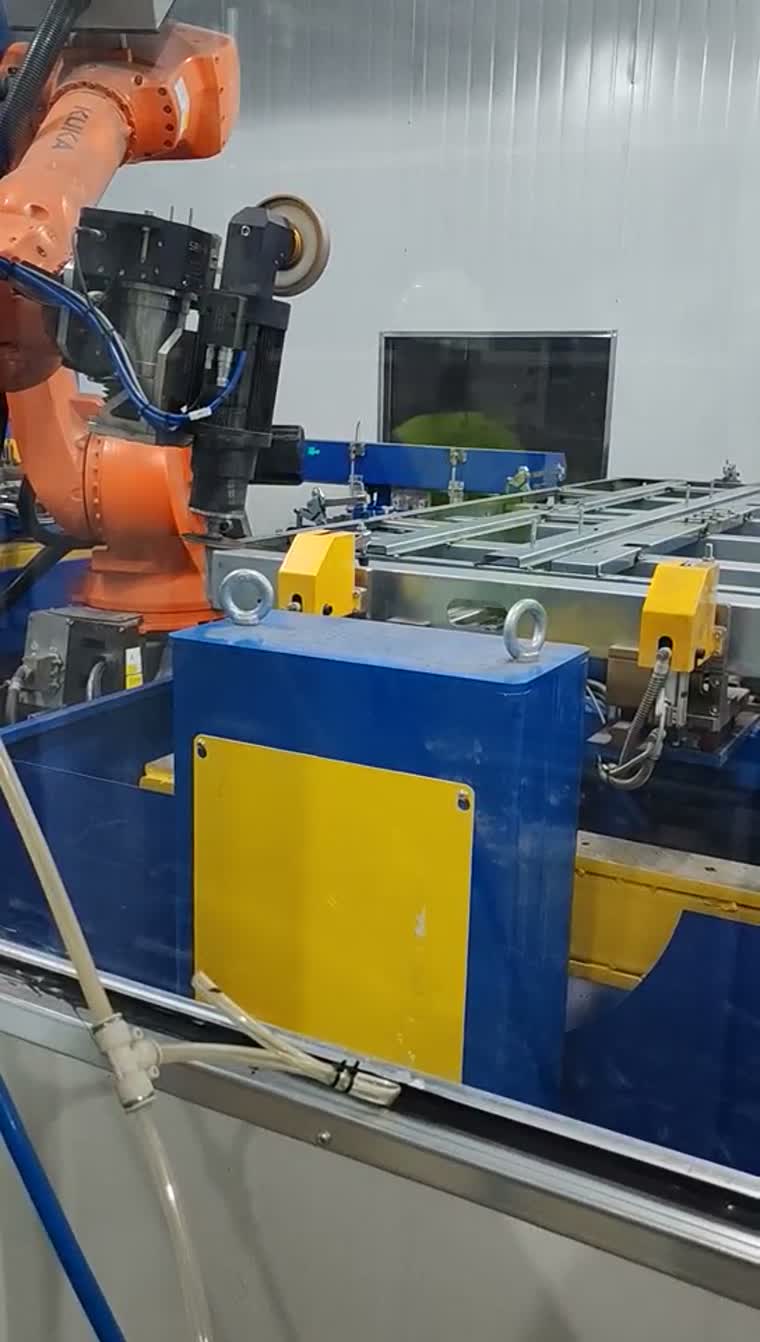
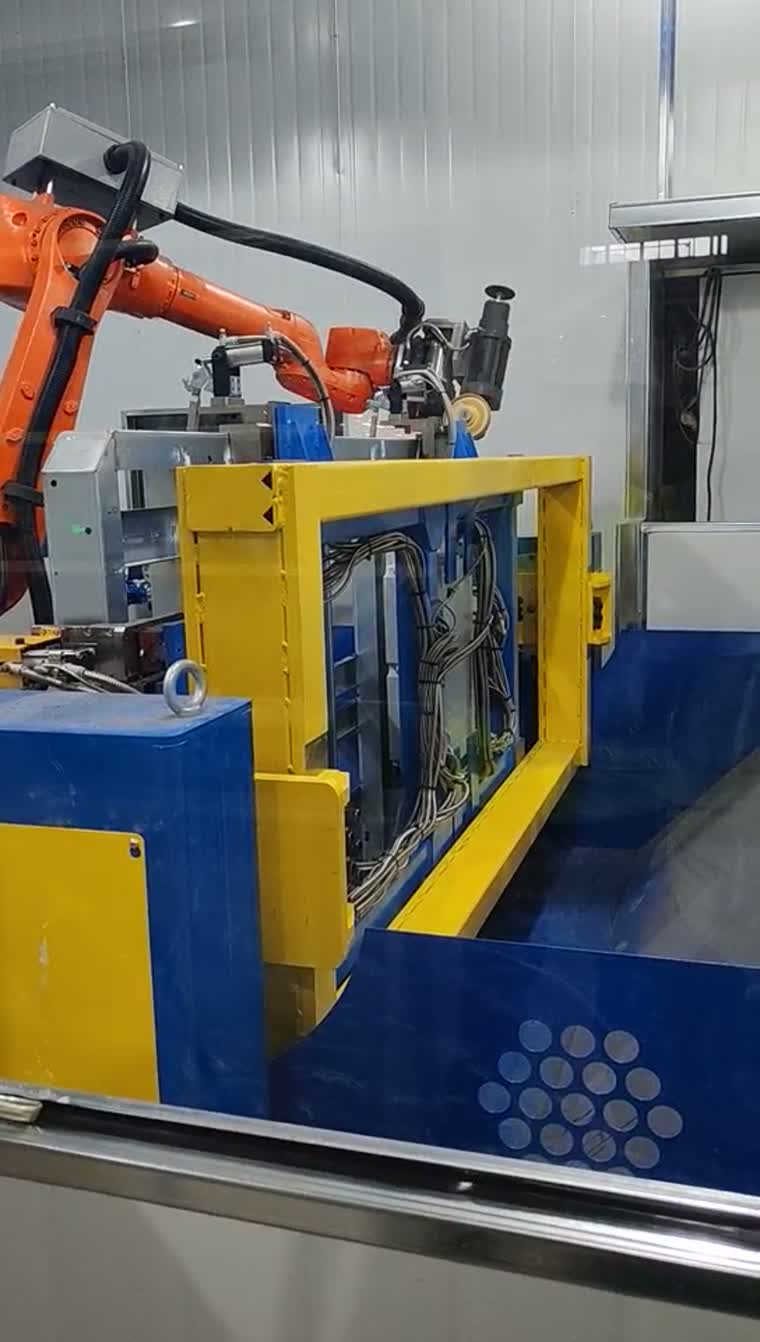
Оздоблення зварювання тертям з перемішуванням лотка для акумулятора – це пов'язаний процес із власними вимогами до кріплення та процесу.
Оздоблення лотка для акумуляторів та пов'язані з ним варіанти процесуТипові застосування та сфера інтеграції
Типові застосування включають очищення країв литого корпусу, видалення задирок з компонентів двигуна та обробку зварних швів рами. Обсяг поставки визначається пристосуваннями, інструментами, інтеграцією роботів та валідацією процесів.
Інтерфейси завантаження та розвантаження визначаються з обладнанням, розташованим вище та нижче за течією.
Надайте спільний доступ до репрезентативних заготовок, країв або зварних швів, що підлягають обробці, даних кріпильних елементів та критеріїв прийнятності, щоб розпочати перевірку конфігурації.
Запитання перед вибором комірки для зняття задирок
Що насправді означає «без програмування» — ні навчання, ні моделі САПР?
Це означає генерацію шляху процесу з виявлених контурів, щоб зменшити поточне навчання. Робота без CAD-моделі виробу є необов'язковою конфігурацією; пристосування, інструменти та приймання процесу все ще потребують перевірки.
Як формується траєкторія інструменту, коли виливок змінюється від деталі до деталі?
Сканування ідентифікує відповідний контур у визначеній області обробки. Генерація шляху використовує цей контур, тоді як відповідна схема виявлення може компенсувати варіації між деталями. Геометрія поза межами області вимірювання вимагає перевірки процесу.
Коли спеціалізована машина для видалення задирок перевершує роботизовану комірку?
Спеціалізований верстат варто оцінювати, коли сімейства деталей, пристосування та послідовності обробки повторюються. Роботизовану комірку можна оцінювати, коли доступ, підхід до інструменту або асортимент продукції вимагають іншої організації; порівняйте їх на реальних заготовках.
Чи можна виконувати видалення задирок та шліфування після зварювання в одній камері?
Їх можна розглядати в рамках спільної концепції, якщо сумісні пристосування, доступ до інструментів та вимоги до процесу. Їх поєднання є проектним рішенням, а не стандартною можливістю, що передбачається для кожного макета.
Яка зміна інструменту потрібна для виробництва змішаних моделей?
Спочатку визначте операції та необхідні інструменти для кожного сімейства деталей. Автоматичну зміну інструментів та сховище інструментів можна налаштувати відповідно до цієї комбінації, включаючи перевірку доступу та зазорів між пристосуваннями.
Чи можна модернізувати генерацію шляху зору в існуючій комірці?
Придатність для модернізації оцінюється в кожному конкретному випадку. Перед визначенням модернізації перевірте інтерфейси робота-контролера, доступ до сканування, калібрування, геометрію інструменту та сумісність пристосувань; сама лише демонстрація сканування не встановлює сумісність комірки.